
磨床砂轮架主轴窜动故障的分析与排除
第5卷第4期 2010年1 2月 陕西工业职业技术学院学报
Journal of Shaanxi Polytechnic Institute v01.5 NO.4
Dee.2 0 1 0
磨床砂轮架主轴窜动故障的分析与排除
陈开君 ,范庆云
(1.陕西工业职业技术学院教务处,陕西咸阳712000;2.陕西工业职业技术学院咸阳机床厂,陕西咸阳712000)
摘要:对高速、中等栽荷的万能工具磨床在出厂前的总装试磨中出现的轴向窜动问题,通过对砂轮架主轴的角接
触球轴承支承结构分析,认为是原设计的轴承预紧弹簧支撑套与主轴套筒内孔间的0rnm ̄0.O05mm间隙过小,增
大到0.O03mm ̄O.006 rnlTl后顺利排除故障。
关键词:砂轮架;主轴支承;角接触球轴承;轴向窜动;故障分析
中图分类号:TG580.2 文献标识码:A 文章编号:9459--2010(4)一0017一O3
Analysis and Exculsion of Grinder Grinding Carriage
Spindle Axial Movement Fault
Chen Kaij un ,Fan Qingyun
(1.Department of Teaching Affairs;Shaanxi Potytechnic Institute,Xianyang Shaansi 712000
2.Attached Factory of Shaanxi Polytechnic Institute,Xianyang Shaanxi 712000,China) Abstract:In this paper,aims at the high speed,mid—load universal tool grinder’S axial movement problem shown in the final
assembly test grinding before leave factory.Through analyzing the supporting structure of grinding carriage angular contact ball
bearing。founding that the reason was the clearance between beating preload spring’S supporting sleeve and spindle sleeve’S in— ner hole too small in the original design,the fault is solved after extending the clearance to 0.O03mm ̄O.O06mm from Omm~
0.005mm. Key Words:grinding carriage;spindle supposing;angular contact ball bearing;axial movement;fault analyse
某厂生产的MA6025、MYA6025万能工具磨
床用砂轮架,根据设计要求,磨床砂轮架装配完成
后,进行了2h的空运转试验,温升及各项精度符合
设计要求。但在安装到磨床上以后,进行各工况的
试磨时,发现端面磨削后,端面的平面度和粗糙度达
不到设计要求,将砂轮架部件返回部装调整,部装的
师傅通常使用铜棒在主轴后端(用弹簧预紧并调整
轴承轴向游隙端)敲击几次就基本解决。但用户在
使用中发现,故障依旧。经过分析,对技术要求进行
调整,最终圆满解决了此类问题。具体分析如下。
l-主轴窜动原因分析
本磨床在功能设计时,为满足多功能要求,选用 成对安装的角接触球轴承支承,前、后支承为“两端
固定”支承,用3号锂基脂润滑,前轴承采用,后轴承
采用迷宫式密封与密封圈密封的混合密封。主轴窜
动原因主要有,主轴支承结构设计不合理或轴向游
隙调整机构的功能失效。
l-1支承结构分析 国内各磨床制造厂的砂轮架主轴系统,在传统
结构上大多采用滑动轴承,而较少使用滚动轴承,尤
其是精密磨床。其主要原因是着眼于磨床的加工精
度。但滑动轴承的制造加工及装配工艺非常复杂,
动压滑动轴承不但铸造质量难以掌握,而且机械加
工难度较大、装配工的技术水平要求高;静压轴承加
工和装配也很难,且对工作过程中液压系统的稳定
收稿日期:2O10—1O一14 作者简介:陈开君(1962一),男,陕西安康人,副教授。研究方向:机械制造技术及金属材料工艺。
18 陕西工业职业技术学院学报 2010矩
性要求高。因此,滑动轴承主轴结构在专业磨床厂
广泛使用,而对于专用磨床生产则较少使用,而是致
力于滚动轴承结构的研究。
根据磨床工作条件的不同其砂轮架主轴支承形
式不同。有滑动轴承支承、滚动轴承支承两类。在
载荷不太大、转速不太高的情况下,较适于采用三
片、五片瓦动压滑动轴承组合,其径向间隙由调整螺
钉调整,轴瓦的倾斜度可以随轴径位置不同而自动
调整,以适应轴的弹性变形和倾斜等。但其极限转
速相对较低,对径向间隙的变化非常敏感。主轴转
速高,中、高载荷的磨床,根据其加工的具体情况.宜
使用滚动轴承组合比较合适。一般前轴承主要承担
径向力,后轴承主要承受轴向力也可承受一定的径 向力[ 。
从国外的磨床砂轮架结构来看,高速、强力砂轮
架较多地采用滚动轴承结构,其砂轮架的体积小、尺
寸紧凑,整机结构也趋于合理。但滚动轴承结构存
在如下主要缺陷:高速时,旋转精度的保持性差;高
速时疲劳、温升、离心力影响较大;噪声较大;润滑问
题突出;抗振性差,阻尼比较低(S一0.O2~O.04),参
与承载的滚动体数目变化而引起振动,容易导致磨
削振纹 。
由于磨床主轴在工作过程中主要承受径向载荷
和一定的轴向载荷,因此,一般磨床主轴均采用极限
转速很高、能承受一定轴问载荷、并能在高速旋转状
态下保持良好旋转精度的角接触球轴承。为了提高
轴承的刚性和承受双向轴向载荷,角接触球轴承常
常成对安装使用。这样轴承在旋转过程中不仅能承
受径向载荷,而且还可承受双向轴向载荷。另外,为
了保证主轴承具有较高的精度和足够的刚度,必须
消除轴承的轴向游隙,而轴承轴向游隙的消除是靠
施加载荷来实现的。 MA6025、MYA6025万能工具磨床用砂轮架的
结构见图1。主轴采用成对串联排列的高精度角接
触球轴承(洛阳轴研科技股份有限公司,7206AC/
P4DTA,GB3071.1—2005,轴承内径的允许偏差
△dmp一3,轴承外径的允许偏差△Dmp一2的高速
精密轴承)支承。主轴前、后支承轴承的外圈小面向
外,即前、后支承采用背靠背布置的两端固定支承。
串联排列角接触球轴承支承能承受较大的单向
轴向载荷,能限制轴或外壳在一个方向上的轴向位
移,而背靠背排列角接触球轴承支承能承受双向轴
向载荷,通过预紧可限制轴或外壳的轴向位移,通过
预紧可增加轴承的刚度和旋转精度,具有较大的抗
弯刚度。
前、后轴承的内圈采用锁紧螺母进行轴向紧固,
前轴承的外圈用园螺母紧固,砂轮主轴受热伸长后 轴承游隙增大,用弹簧保持预紧量,同时消除游隙,
保持主轴的刚性,;轴承采用3号锂基脂润滑(主轴
支承轴径 ̄30mm,主轴设计最高转速6300r/min,
dn=189000mm・r/min ̄200000 mm・r/min),润
滑剂选择合理;前轴承采用迷宫式密封,后轴承(装
皮带轮端轴承)采用迷宫式密封与密封圈(35×3.1,
G51—2A)密封的混合密封,密封圈产生的阻尼对锁
紧螺母防松,保证锁紧螺母对轴承内圈紧固可靠性。
锁紧螺母的密封圈环槽的深度和宽度尺寸,影响密
封效果,宽度尺寸易于保证,深度尺寸难测难保证,
太深,达不到对密封圈的压缩效果,密封效果差,太
浅,锁紧螺母安装困难,即使勉强安装上,则对密封
圈的压缩量太大,密封效果变差,生产中出现锁紧螺
母安装困难时,由机加车间返工,保证槽深。
经过使用性能分析,结合查阅有关资料,认为主
轴轴承配置及支承结构完全符合要求。
1.2预载荷分析
为了保证主轴有较高的旋转精度、良好的抗振
性和较大的刚度,预载荷的施加要合适。预载荷过
大工作时温升就会过高,影响轴承的旋转精度和使
用寿命。预载荷过小则刚性不够,磨削中容易引起
振动影响被加工零件的精度和表面粗糙度。预载荷
根据磨床的工作状态及被加工零件的精度来选定,
目前还没有完整的理论数据,经验数据一般取3O~
5O N为宜 引。
本砂轮架主轴的后轴承采用3支弹簧预紧和自
动调整轴向游隙,控制主轴工作中的轴向游隙,保证
主轴的刚性和磨削精度。
从操作师傅的轴向窜动调整方法及轴向游隙的
自动调节结构,以及相关资料来看,造成轴向窜动的
因素是轴向游隙的自动调节结构失去功能。原因可
能是弹簧的弹性不足,或者是弹簧支撑套与套筒内
孑L的配合间隙过小,导致弹簧的弹力无法克服支撑
套筒外园与主轴套筒内孔间的摩擦阻力,弹簧的预
紧和轴向游隙调整功能失效。
1)弹簧弹力
本结构采用60Si2Mn材料,规格为1.2×6x
35,I1 a级。装配前对三支弹簧进行配磨至等高允
差小于0.10mm,且装配中有部分砂轮架的精度符
合要求,说明弹簧的弹力没有问题。
2)弹簧支撑套筒与主轴套筒内孔的间隙。
经查阅砂轮架的技术文件,间隙为(0~0.O05)
rnlYl,且间隙是在装配前由机加工车间研磨保证。
从技术要求可知,只要间隙在(0~0.005)mm范围
内,检验员就会放行。经过待装配部件的配合间隙
测量情况来看,间隙值范围在技术要求的下限(0~
0.002)mm之间,个别处在(O.003)mm。
螺杆转子磨床砂轮架的动态特性分析与优化

第12期
2011年12月 组合机床与自动化加工技术 Modular Machine Tool&Automatic Manufacturing Technique NO.12 Dec.2011
文章编号:1001—2265(2011)12—0004—06
螺杆转子磨床砂轮架的动态特性分析与优化水
孙文钊,王禹林,冯虎田
(南京理工大学机械工程学院,南京 210094)
摘要:以高精度数控螺杆转子磨床砂轮架为研究对象,利用ANSYS Workbench有限元分析软件对其
进行了模态分析和谐响应分析,获得砂轮架的前六阶固有频率和振型,识别出砂轮架的薄弱环节,并 验证了砂轮架能够成功克服共振。在此基础上,以提高砂轮架低阶固有频率和降低总质量为优化目
标,提出了三类改型方案,采用方案对比优选的方法确定综合方案,并通过静力分析验证了综合方案 的可行性。结果表明:与原结构相比,优化后砂轮架的一阶固有频率提高了8.63%,同时总质量减轻 了8.84%,达到了较好的优化效果,为砂轮架结构的改进优化提供了理论参考依据。 关键词:螺杆转子磨床;砂轮架;模态分析;谐响应分析;结构优化
中图分类号:TG502.31 文献标识码:A
Dynamic Characteristics Analysis and Optimization of Screw Rotor Grinder’S Grinding Carriage
SUN Wen—zhao,WANG Yu—lin,FENG Hu—tian
(College of Mechanical Engineering,Nanjing University of Science and Technology,Nanjing 210094,China) Abstract:Taking the high precision NC screw rotor grinder’S grinding carriage as the researching ob—
超长数控滚珠丝杠磨床砂轮振动分析及防治措施
l78 机械设计与制造 Machinery Design&Manufacture 第3期 2010年3月 文章编号:1001—3997(2010)03—0178—02 超长数控滚珠丝杠磨床砂轮振动分析及防治措施
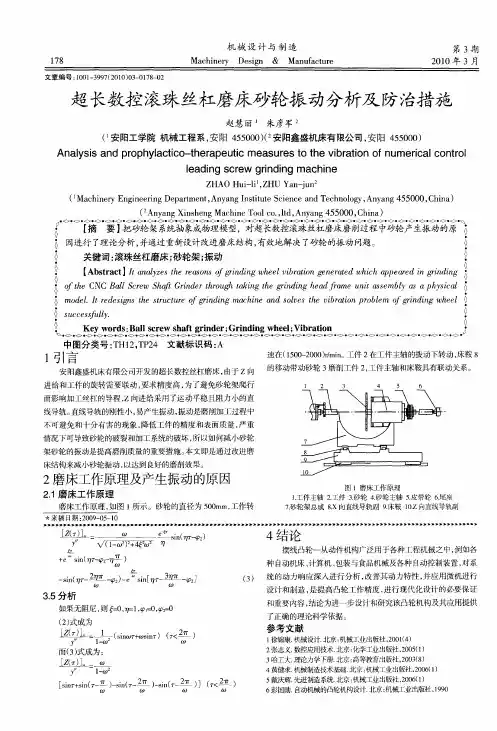
赵慧丽 朱彦军 ( 安阳工学院机械工程系,安阳455000)( 安阳鑫盛机床有限公司,安阳455000) Analysis and prophylactico-therapeutic measures to the vibration of numerical control Ieading screw grinding machine ZHAO Hui-li ,ZHU Yan-jun ( Machinery Engineering Department,Anyang Institute Science and Technology,Anyang 455000,China) ( Anyang Xinsheng Machine Tool CO.,hd,Anyang 455000,China) 【摘要】把砂轮架系统抽象成物理模型,对超长数控滚珠丝杠磨床磨削过程中砂轮产生振动的原 因进行了理论分析,并通过重新设计改进磨床结构,有效地解决了砂轮的振动问题。 ◇ 5 关键词:滚珠丝杠磨床;砂轮架;振动 ●A : [Abstract]/t analyzes the reasons of grinding wheel ibrati0n generated which appeared in grinding 1) ofthe CNC Ball Screw Shaft Grinder through taking the grinding headframe unit assembly as。physical 5 mode1.It redesigns the structure of grinding machine and solves the vibration problem 0/ grinding wheel 2 successfully. Key words:Ball screw shaft grinder;Grinding wheel;Vibration ●<>●◇●<>●<>●◇●◇●<>●◇●—::≥ ●◇●<>●<>●◇●<>●◇●◇●◇●-<>●<>●- :>●◇●<>●<>●<>●<>●<>●◇●(>●<>●0●<>●(>●‘>●<>●◇●<>●-<>●<>● 中图分类号:TH12,TP24文献标识码:A 1引言 安阳鑫盛机床有限公司开发的超长数控丝杠磨床,由于z向 进给和工件的旋转需要联动,要求精度高,为了避免砂轮架爬行 而影响加工丝杠的导程,z向进给采用了运动平稳且阻力小的直 线导轨。直线导轨的刚性小,易产生振动,振动是磨削加工过程中 不可避免和十分有害的现象,降低工件的精度和表面质量,严重 情况下可导致砂轮的破裂和加工系统的破坏,所以如何减小砂轮 架砂轮的振动是提高磨削质量的重要措施。本文即是通过改进磨 床结构来减小砂轮振动,以达到良好的磨削效果。 2磨床工作原理及产生振动的原因 2.1磨床工作原理 磨床工作原理,如图1所示。砂轮的直径为500mm,工作转 速在(1500~2000)r/min。工件2在工件主轴的拨动下转动,床鞍8 的移动带动砂轮3磨削工件2,工件主轴和床鞍具有联动关系。
外圆磨床出现振动波纹的原因及解决措施
外圆磨床出现振动波纹的原因及解决措施
外圆磨床出现振动波纹的原因及解决措施
【摘 要】从磨削工件外表产生振动波纹故障入手,运用设备诊断技术法分析导致故障产生的原因,并结合公司M1432A外圆磨床的运动状况查找其故障源,从而采取有效措施,并对其进行动态检测,起到消除其有害振动的作用,恢复设备精度及传动性能。
【关键词】振动;波纹;原因;解决措施
概述:公司M1432A外圆磨床磨削工件时,因工件外圆外表出现振动波纹,达不到精度要求和装配要求,此问题尚未得到解决。通过学习振动检测,开阔思路和分析,运用设备诊断技术和方法,对此问题进行分析,找到了引起原因所在,并将其一一列出。
1 外圆磨床出现振动波纹的原因如下:
1.1 电机运行产生的振动。
可能引起异常振动的典型问题有:转子弯曲。转子偏心。电机地脚螺栓出现松动及根底底板振动。电机风扇罩螺栓松动。
1.2 皮带轮方面产生的振动主要有:
皮带轮孔与电机轴配合失效引起的振动。
皮带轮偏心引起的振动。
主动轮和从动轮不对中引起的振动。
皮带轮槽破碎引起的振动。
1.3 传动皮带引起的振动:
皮带破损,断裂引起的振动。
皮带松弛张力不等引起的振动。
不匹配的皮带或负载过大引起的振动。
1.4 砂轮转子系统引起的振动。
产生振动的主要因素是转子的不平衡和转子轴弯曲。
1.5 滑动轴承方面引起的振动:
轴与轴瓦间隙过大引起的振动能使轴在轴承中心位置变化,产生不对中,相当小的不平衡不对中造成机构松动或摆动。
轴承负载不当或润滑有问题引起的振动。
滑动轴承座松动引起的振动。
油膜振荡引起的振动。
2 确定解决措施
针对以上几点原因,对非正常的有害振动,特别是当振动过大时会导致机器的故障和机器磨损恶化。因此对M1432A外圆磨床加工外表产生振动波纹,通过设备诊断技术分析,对以上原因做出解决。
机床维修主轴维修方案
机床维修主轴维修方案
机床主轴是机床的核心部件,对机床的加工精度和效率起着至关重要的作用。当机床主轴出现故障时,需要及时进行维修或更换,以保证机床的正常运转。下面是一份机床主轴维修的方案:
1.故障排查:通过对主轴进行全面检查,确定故障原因。可以采用目视观察、测量仪器以及故障分析技术等方法进行排查。
2.分解清洗:将主轴进行分解,并清洗内部零件。使用专业清洗剂和器械,彻底清除污垢和油污,确保主轴表面干净,并且各部位的油脂清除干净。
3.磨削修复:对主轴表面进行磨削处理。根据主轴的具体状况,选择合适的磨削方法和工具,修复表面的磨损或损坏,使其恢复到正常工作状态。
4.轴承更换:检查主轴轴承的状况,如有需要,进行更换。选择适当的轴承型号和规格,确保轴承的质量和寿命符合机床的要求。
5.平衡调整:对主轴进行平衡调整,消除不平衡现象。使用专业的平衡仪器和技术,精确测量和调整主轴的平衡度,以提高主轴的旋转稳定性和精度。
6.装配调试:将修复好的主轴进行装配,并进行调试。确保主轴各部件的正确安装位置和紧固度,并进行试运转和检测,以验证主轴的正常工作状态。
7.性能测试:对修复好的主轴进行性能测试。通过使用专业测试仪器和设备,对主轴进行负荷测试、振动测试和温升测试等,以确保主轴在正常工作条件下的性能达到要求。
8.维护保养:修复完毕后,对主轴进行定期的维护保养工作。包括定期更换轴承、清洗油路、添加润滑油脂等,以延长主轴的使用寿命和保持良好工作状态。
在进行主轴维修时,需要注意安全操作,避免人身伤害和设备损坏。维修过程中要细心、耐心,确保每个步骤都正确执行。定期对机床主轴进行维护保养,并定期进行故障检查,可以预防故障的发生,提高机床的可靠性和工作效率。
外圆磨床磨削圆跳动超差的原因分析及维修研究
外圆磨床磨削圆跳动超差的原因分析及维修研究
摘要:数控外圆磨床是端面大轴类零件精密磨削加工中不可缺少的重要工具之一,其应用范围十分广泛,能够很好的确保零件的磨削效率及加工质量。但是在长期运行使用后,却很容易出现磨削外圆表面跳动超差问题,这在一定程度上就会给零件加工带来较大困扰,进而无法保证最终的零件加工质量,因此,要想改善现状,就要寻找一条便捷有效的途径针对该故障问题进行解决和处理。本文也会对外圆磨床磨削期间所产生的圆跳动超差故障进行着重研究,进而根据具体产生原因,提出科学合理的维修策略,以便相关人士参考借鉴。
关键词:外圆磨床;磨削圆跳动超差故障;原因分析;维修策略
现今,数控外圆磨床在汽车发动机及其它行业中有着很高的利用率,其虽然可以很好地确保零件磨削加工质量,但是在运行使用过程中仍存有一定的缺陷和不足,尤其是在磨削期间,很容易出现圆跳动超差问题,进而影响到零件加工质量,因此,要想避免这种故障问题的发生,就要通过全面的检测和维修,来挖掘出故障问题的诱发因素,并制定针对性的防控措施,这样才能最大化发挥外圆磨床的应用性能,满足端面大轴类零件磨削加工需求。
1.故障产生的具体原因分析
1.1初步分析与判断
在故障初步分析阶段,相关工作人员考虑主要是由以下原因所致:第一,由于磨床车轴顶尖孔加工精度不达标所致;第二,磨床拨盘结构为三拨叉结构,但在实际操作时,操作人员只采用双拨叉,这样就会导致磨床在磨削加工时因拨叉不均匀而出现旋转摆动情况,从而诱发圆跳动超差故障的发生;第三,由于磨床后轴承间隙过大,从而使得磨床运行期间出现不规律的径向跳动,进而诱发圆跳动超差故障的发生[1]。针对这些故障原因,工作人员进行了相应的调整,得出以下结论:首先,重新修正车轴顶尖孔后,发现磨削圆跳动超差现象依然存在;其次,调整拨盘结构后,发现磨床磨削精度略有改善,可以初步判断拨叉分布的不均匀是导致该故障发生的原因之一,但不是主因;最后,对磨床头架主轴拨盘装置进行拆卸,并在夹持状态下对其头
轧辊磨床在调试中的故障浅析
轧辊磨床在调试中的故障浅析徐岱蔚(宁夏青铜峡通润铝材有限责任公司,宁夏青铜峡751603)f。’7。’…It,:£I鸯要】轧辊是铝加工行业的重要g产停,其加工质量直接影响到产品质量。因此,通过调试,最终饺每个部件、每个系统都i老到设计要求,,|从而使机床的各个部件都能正常运转,并达到最佳状态,才能保证旁削加工后的轧辊符钟I制要求,生产出质量过硬的产品。/,.鹾篷词】轧辊;调试;故障。;/一,..,一,,。’,…一,,.‘,7√轧辊是铝加工行业的重要部件,其加工质量直接影响到产品质量。漏,从而使压力减小,主轴受力不均衡,偏向压力小的油腔,高速旋转因此,通过调试,最终使每个部件、每个系统都达到设计要求,从而使的主轴与动静压轴承发生磨损,导致主轴烧伤。润滑油牌号选择不合机床的各个部件都能正常运转,并达到最佳状态,才能保证磨削加工后适。选润溉由时,应蝴为主要依据。对于#懒床砂轮主轴,因其的轧辊符合轧制要求,生产出质量过硬的产品。我公司一台轴瓦间隙小、转速高、负荷小,要求用粘度较小的润滑油。砂轮主轴三M84125x5000普通轧辊磨床,在安装调试过程中,遇到以下几方面角皮带松紧不适当。过紧,会使主轴抱死:过松,则产生抖动影响磨削的故障。精度。1在安装调试过程中.出现的故障主轴出现抱轴故障后,将砂轮及传动皮带卸去,拆下主轴,检查1)设备启动后,头架转动,但无法带动轧辊转动。2)设备启动主轴和轴瓦的情况,发现主轴轴颈及前轴瓦均有划痕。在确定轴瓦与轴后,头架转动并带动轧辊转动,但设备运转40分钟后,直流主电机的配合间隙、轴瓦刮研情况和砂轮主轴三角皮带松紧程度均符合要求(55KW)的1O根皮带全部烧损报废。3)设备启动后,拖板出现爬行后,将重点放在润滑油牌号的选择与油箱、管路、轴瓦内是否含有杂质现象。4)主轴出现抱轴现象。5)试磨削过程中,轧辊加工质量达不到这两个方面。首先,更换润澎由,选取质量更好、更能符合磨床性能要要求,出现辊面加工缺陷。求的2撑主轴油作为磨床砂轮架主轴用油。其次,清洗润滑油油箱、管2故障原因分析与解决路以及各级滤油器。最后,对主轴及轴瓦损伤部位进行抛光处理。经过1)设备所用托架两托瓦表面为平面,与轧辊辊颈接触面积小,造上述方法的处理,解决了主轴抱轴故障。成托瓦润滑油在瓦表面很难聚集,不能在辊颈间充分形成油膜,因此摩5)砂轮架是轧辊磨床的核,郴件之一,它的回转精度及运动平稳擦力很大,无法带动轧辊转动。因此,通i勤Ⅱ工巴氏合金托瓦表面,将性直接影响着工件表面的磨削质量。我公司轧辊磨床在磨削的过程中。平面加工为弧面,弧面上加工出储油槽,增加与轧辊辊颈的接触面积的轧辊辊面未出现圆度、圆柱度超差问题,但一直存在着辊面波纹现象。方法,解决了轧辊不转动的故障。辊面波纹的产生原因有:2)由于设计原因,托架两托瓦分布不合理,该轧辊磨床托架采用传动振动(电机振动或电机皮带长短不均匀或张紧不适)。的托瓦为9伊侧瓦和较,J顺斜角底瓦(与垂直线的夹角为16.50),轧砂轮静平衡不好。辊重量依靠底瓦承担,阻碍轧辊转动的力矩集中在底瓦摩擦力矩上。国动静压轴承液压系统压力不稳定。际同类轧辊磨床,其托架两托瓦分布形式为侧瓦与垂直线的夹角为主轴油不足或不清洁,磨头的油压不稳定。650,底瓦与垂直线的夹角为250,两片托瓦同时承担轧辊重力,阻砂轮磨损。碍轧辊转动的力矩分散在两片瓦上,便于轧辊起动。同时,由于该磨床设备零件加工质量原因:床头箱皮带轮与电机皮带轮之间的直径相差很大,但轴之间距离却很久箱体轴承孔的圆柱度和同轴度误差必须控制在0.004ram范围近,皮带在皮带轮上的有效接触面积减:》,造成电机皮带轮转动力矩不内。如果加工误差太大,势必要加大配合间隙,而间隙的增大势必影响够,虽然能够带动轧辊转动,但出现了1O根电机皮带打滑而烧损的现主轴的回转精度及运动平稳性。象。因此,更换床头箱皮带轮与电机皮带轮,减小两皮带轮之间的直径B、主轴加工精度和表面粗糙度达不到要求,无法保证主轴的回转差,增加两皮带轮轮槽宽度,解决了皮带烧损现象。精度及运动平稳性,严重影响轧辊辊面的加工质量。3)造成拖板爬行的原因有:油液不清洁。当液压油中杂质较多通过分析与检查,排除电机振动、电机皮带、砂轮、液压系统方时,易将节流阀阀芯的节流开口堵死,造成节流阀输油量不足、吸油不面的影响,因此,轧辊辊面波纹产生的原因,主要集中到设备零件的加畅。阀j苎与阀座配合间隙过大,阀芯的圆度超差。密封圈损坏。滤油器工方面。上的污物,影响到大拖板的浮起量,使拖板在运动中受力不均而产生抖设备主轴精度必须控制在O.004mm以内:主轴的定心轴颈、砂动。轮夹盘定位锥面的圆度、同轴度必须控制在0002mm以内。检查砂轮更换液压油、清洗滤油器后,拖板仍然存在爬行现象。但在拆卸主轴的轴向间隙和径向跳动精度,均满足精度要求:主轴轴向间隙是节流阀的过程中,发现节流阀阀芯的节流开口被油污阻塞、节流阀密封O.003mm:主轴径向跳动是O.004mrrb检查砂轮夹盘定位锥面的圆圈损坏失效。因此,通过清洗阀芯、更换密封圈、调节拖板浮起量后,度、同轴度时,发现主轴存在加工缺陷:拖j叛无m酐i现象。久主轴头部锥度与砂轮夹盘锥度存在配合误差,配合锥面接触不4)造成主轴抱轴现象的原因有:轴瓦与轴配合间隙i寸,j、。间隙过良,只有30%的接触面积。主轴头部锥度面4个不同的位置,测量的小时,进赴由腔的油量很少,油压很低,主轴不能很好地在动静压轴承锥度存在1口的偏差。中浮起,启动设备后,极易引起主轴轴承研死。主轴径向受力过大。轴B、主轴尾部锥度与皮带轮锥度存在配合误差,配合锥面接触不瓦刮研精度低。安装时未清诜干净油箱、管路、轴瓦内的杂质,导致润良,只有400/o的接触面积。滑油泵遴;由油路的阻塞或进入动静压轴承油腔油路的阻塞。这两个原因在上述需要解决的缺陷中,如何提高主轴部件的精度是最为关键直接导致油量不足、油压不够,从而在砂轮架主轴启动时出现主轴抱轴的。主轴部件在加工过程中会随时改变砂轮和工件的相对位置,会因切的故障。送油油路的阻塞主要是在滤油器处,M84125送油路上共有削力的作用,使砂轮主轴产生振荡,工件产生辊面波纹。因此,必须重四层不同粗细的过滤器,特别是精滤器易被堵塞致使送油压力下降,油新加工主轴,提高砂轮夹盘、皮带轮与砂轮主轴配合锥面的精度,才能量不足、油压过低,导致动静压轴承蕃岍死。其次,坚硬的细小颗粒进彻底解决工件加工缺陷。入动静压轴承油腔后,将油腔边缘刮开浅槽,致使油腔内部润滑油泄2302009年10月(下
M1083A
改装与维修Refi帅删M 咖nce M1083A无心磨床砂轮架主轴轴承 研死原因分析及其修复 Fault Cause Analysis and Recovedng of the Wheel Carriage Spindle Beanng of M1083A Canterless Gdnder 张喜安 (洛阳一拖股份有限公 劳二装配厂) 我厂生产使用的金切设备中,有一台海宁机床厂 生产的M1083A无心外圆磨床。该设备的特点是刚性 好、生产效率高、设备使用性能良好,能适应大批量生 产的需要。其磨削轮、导轮主轴前、后轴承均采用薄膜 反馈静压轴承,轴承为四油腔对称结构 该设备最近 出现了砂轮架主轴静压轴承副研死故障,我们对其进 行了成功的修复。下面结合修理过程对设备发生故障 的原因,静压轴承副修复工艺加以总结 1故障原因分析 砂轮架主轴(磨削轮主轴)轴承研死的原因主要在 两个方面:第一是润滑油泵送油油路的阻塞;第二是进 入轴承油腔主油路的阻塞。这两个原因将直接导致进 入轴承油腔的润滑油油量不足或油压不够而导致砂轮 架主轴启动时轴承副发生研死故障。 送油油路的阻塞主要是在滤油器处 M1083A送 油路上共有三重滤油器,特别是精滤器易被堵塞或滤 芯纸质溶化致使送油压力下降,油量不足,使油压过 低,而同时主轴启动电器互锁系统失灵,导致静压轴承 副研死。 进入轴承油腔的油路阻塞主要是在薄膜反馈节流 阀间隙处。间隙严重阻塞时,进入油腔的油量很少,油 压很低,主轴不能很好地在轴承中浮起,若扳动磨削轮 则转不动或很重,此时一旦启动磨削主轴则同样引起 静压轴承副研死。
M1083A砂轮架主轴简图 1 2-+105 ̄处与轴承配台间隙0 055—0 060叫n 2 2坤1∞哪椭圆度、锥度允差0 O02rrnn M1083A砂轮架主轴零件如上图 2修复工艺 我们将砂轮主轴拆下后,发现故障主要在主轴前 轴承,后轴承则无明显研死痕迹。首先我们用千分尺 对主轴前轴颈进行精确测量,实际尺寸为+105…o ̄… [Iii"11,用内径千分表测得轴承内孔直径为 1()5++ o 昭051[Iii"11, 由此可知其配合间隙在0.055~0.059nun之间,而静压 轴承副的配合间隙要求为0.006D(D为主轴轴颈公称 尺寸),MlO83A主轴轴颈D=105nun,其配合间隙技术 要求应为0 063ram。设计要求的配合间隙为0.055~ O.0601Iii"11,经过实际测量尺寸可知其基本能满足主轴 与轴承之间的配合间隙要求。主轴轴颈圆度误差为 0.001[Iii"11,满足图纸要求的0.0021Iii"11圆度允差,从而保 证了设备主轴部件的回转精度及刚度。 从拆下的主轴上可以看出,主轴轴颈表面没有太 明显的伤痕,我们将主轴在C63o一1车床上对主轴轴 颈进行表面抛光,使其表面达到Ra0.8,um要求,抛光 后对主轴轴颈进行重新测量,其尺寸为 1()5: [Iii"11: 另外,如果主轴轴颈表面有明显伤痕,则必须对主轴轴 颈进行精磨,以保证表面粗糙度;如果磨削之后,轴颈 变小,不能满足主轴与轴承的配合间隙要求,则必须对 主轴轴颈进行可靠的涮镀修复,以保证主轴——轴承 副的配合间隙达到技术要求,否则将严重影响设备的 刚性及正常工作。 检查轴承内孔,发现前轴承孔上有明显的摩擦痕 迹,而主轴轴颈等通过检查其各项精度基本在允差范 围内,排除了主轴超差因素。同时检查润滑油路发现 油路堵塞严重。在主轴轴颈抛光达到要求的表面粗糙 度后,对轴承内孔的修复则较为复杂,不易操作,精度 不好保证。我们先根据主轴轴颈 l05 -0.怒rr 尺寸及 要求的主轴与轴承之间的配合间隙0.063mm设计制 作一直径为cb105:。 ̄]. OLa8mm检验心轴,其锥度、圆度允差 为0.O02mm,作为最终检查工具,同时设计、制作了研
磨床砂轮如何调节动平衡【干货技巧】
砂轮做静平衡的目地是保证砂轮运转时保持平衡. 磨床在磨削加工时,砂轮在做高速旋转,这时如果砂轮没有做静平衡的话,就会使机床产生震动,使机床不能平稳运行。再者,对机床的精度,对磨削工件的光洁度都会有不利的影响。所以不管是平面磨床还是外圆磨床,砂轮都要进行静平衡。
平面磨床工作时,常常由于砂轮的不平衡而造成振动,特别是高速旋转的砂轮,如果不设法消除这种现象,就会影响被磨削工件的表面质量和机床的寿命。
因此,在磨削加工中必须对砂轮进行动平衡调节。
国际上通用的办法就是砂轮线上动平衡,砂轮动平衡仪,已高精度、高效率、易操作受到操作业者的好评。几种砂轮线上动平衡方法介绍给大家。
步骤:
1、先把平衡砂轮的平衡架用水平仪进行水平平衡,然后把新的砂轮装在砂轮的安装套上,安装套的孔里穿上平衡砂轮专用的轴,将装上要平衡的砂轮的轴架在砂轮平衡架上;
2、将砂轮安装套侧面安装的平衡块全部取下,然后等待砂轮自己能够停止转动停下来,在砂轮的最高点用粉笔或者任意其它的东西做一个记号。
3、重新把砂轮轻轻转动一下,然后再等待砂轮再次静止的停下来,看看最高点或者最低点是否还是原先的那个点。如果还是原先的那个点的话,就给最高点的配合块的安装槽里,装一个平衡块。
4、再次重新转动砂轮,看看砂轮在安装了平衡块后,哪一个点又是新的最高点;然后再加第二个平衡块,轻轻的转动砂轮,直到砂轮可以停留在任意的地方时,砂轮就算平衡完毕了。在平衡砂轮时,砂轮不要转的劲太大,以免砂轮转出砂轮平衡架。另外,砂轮在平衡完后,为了谨慎起见,可以把平衡好的砂轮的两边的轴转个180º,再看看砂轮是否还是停留在任意的地方,的如果同样是能够停留在任意的地方的话,那么,就说明砂轮是平衡的很好的了。
数控的应该自带动的平衡仪,静平衡要做两次才行,建议你用动平衡仪直接调整平衡块,就行了,利用杠杆原理那边轻往那边移动的平衡块,静平衡的话,如果砂轮比较大的,应该转动12个对称方向静止不动就行了
M7130型平面磨床电气控制线路常见故障分析与检修
M7130型平面磨床电气控制线路常见故障分析
与检修
1、三台电动机都不能启动
(1)欠电流继电器KA 的常开接触不良和转换开关QS2 的触头(3 一4)接触不良、接线松脱或有油垢。检修故障时,应将转换开关QS2 扳至"吸合"位置,检查欠电流继电器KA 常开触头(3 一4)的接通情况,不通则修理或更换元件,就可排除故障。否则,将转换开QS2 扳到"退磁"位置,拔掉电磁吸盘插头,检查QS2 的触头(3
一4)的通断情况,不通则修理或更换转换开关。
(2)若KA 和QS2 的触头(3 一4)无故障,电动机仍不能启动,可检查热继电器FRl、FR2 常闭触头是否动作或接触不良。
2、电磁吸盘无吸力
(1)首先用万用表测三相电源电压是否正常。若电源电压正常,再检查熔断器FUl、FU2、FU4 有无熔断现象。常见的故障是熔断器FU4 熔断,造成电磁吸盘电路断开,使吸盘无吸力。
(2)如果检查整流器输出空载电压正常,而接上吸盘后,输出电压下降不大,欠电流继电器KA 不动作,吸盘无吸力。依次检查电磁吸盘YH 的线圈、接插器X2、欠电流继电器KA 的线圈有无断路或接触不良的现象。检修故障时,可使用万用表测量各点电压,查出故障元件,进行修理或更换,即可排除故障。
3、电磁吸盘吸力不足引起这种故障的原因是电磁吸盘损坏或整流器输出电压不正常。电磁吸盘的电源电压由整流器VC 供给。空载时,整流器直流输出电压应为130 —140V,负载时不应低于110V。若整流器空载输出电压正常,带负载时电压远低于110V,则表明电磁吸盘线圈己短路,短路点多发生在线圈各绕组间的引线接头处。这是由于吸盘密封不好,切削液流入,引起绝缘损坏,造成线圈短路。若短路严重,过大的电流会使整流元件和整流变压器烧坏。出现这种故障,必须更换电磁吸盘线圈,并且要处理好线圈绝缘,安装时要完全密封好。若电磁吸盘电源电压不正常,多是因为整流元件短路或断路造成的。应检查整流器VC 的交流侧电压及直流侧电压。若交流侧电压正常,直流输出电压不正常,则表明整流器发生元件短路或断路故障。如某一桥臂的整流二极管发生断路,将使整流输出电压降低到额定电压的一半;若两个相邻的二极管都断路,则输出电压为零。排除此类故障时,可用万用表测量整流器的输出及输入电压,判断出故障部位,查出故障元件,进行更换或修理即可。
砂纸机抖动怎么回事【详解】
一般的机械故障需要更换配件才能解决问题,如轴承与轴之间的磨损,损坏的配件导致无法正常工作,电动工具是时候要修理了
传动的两轴的中心出现了偏心的状况
砂轮机的振动原因和解决方法
砂轮机的振动原因和解决方法现根据杭州西湖砂轮机厂的经验整理如下:
1. 新砂轮不平衡和旧砂轮磨损不均匀。这是最常见的(用砂轮修整笔修整,杭州西湖砂轮机厂生产有配的)
2. 轴承磨损和轴承质量不好。(调换轴承)
3. 砂轮机转子在运输过程中损坏。一般用百分表检查轴端径向跳动不能大于0.05mm.(修理或更换转子)
4. 本身选择的砂轮机品牌有问题。(尽量选择杭州西湖砂轮机)
启动砂轮机后出现剧烈震动主要有一下几个问题点:
1.砂轮片平衡不到位,转动时产生轻微抖动,出现剧烈震动。
2.砂轮机轴松动,砂轮机使用时间太久,轴间隙因磨损增大,导致出现剧烈震动。
3.砂轮片质量不合格,不平转动时产生抖动,也会导致出现剧烈震动。
4.砂轮机轴后面还有一个定位的,磨损了之后出现剧烈震动。
砂轮机震动来于砂轮动平衡不好造成!!!先装一块砂轮,用砂轮整形刀或金刚石整形器整形砂轮面,要整形到砂轮不跳,再装另一块,同样整形到不跳。以后打砂轮时,用力要当心,用力不好,砂轮会磨得不园而造成砂轮机震动。
扩展资料:
蓄电池充电不足,导线或接头不良产生过大的电阻,致使电流减小。起动机转动缓慢,无力的诊断方法: 1.可用导体搭接起动机开关上的两个接线柱,若起动机转速明显增快,说明起动机开关触点接触不良,电阻增大;若起动机转速无变化,则应该检查蓄电池充电是否充足;电刷磨损是否过大,电刷弹簧是否过弱。 2.起动机内部电枢线圈或磁场线圈局部短路,也是造成起动机无力的原因之一。可仔细抚摸起动电路导线及接头处,不良的导线和松动,锈蚀的接头,都会因电阻增大而发热。 3.起动机内部机械故障也会影响起动机的正常运转。若电源、起动电路、起动开关均完好,则应该检查起动机轴承是否过紧;电枢轴是否弯曲造成电枢与磁极相互摩擦等。