
FANUC0i Mate-MB数控铣床数控系统面板
FANUC0i Mate-MB数控铣床
数控系统面板
1.1 数控系统面板
1.2 键盘说明
名称功能说明
复位键按下这个键能够使CNC 复位或者取消报警等。
协助键当对MDI键的操作不明白时,按下这个键能够获得协
助。
软键根据不同的画面,软键有不同的功能。
软键功能显示在
屏幕的底端。
地址和数字键按下这些键能够输入字母,数字或者其它字符。
切换键在键盘上的某些键具有两个功能。
按下<SHIFT>键能够
在这两个功能之间实行切换。
输入键当按下一个字母键或者数字键时,再按该键数据被输入
到缓冲区,并且显示在屏幕上。
要将输入缓冲区的数据
拷贝到偏置寄存器中等,请按下该键。
这个键与软键中
的[INPUT]键是等效的。
取消键
取消键,用于删除最后一个进入输入缓存区的字符或符
号。
程序功能键
、、:替换键:插入键:删除键
功能键按下这些键,切换不同功能的显示屏幕。
光标移动键有四种不同的光标移动键。
这个键用于将光标向右或者向前移动。
这个键用于将光标向左或者往回移动。
这个键用于将光标向下或者向前移动。
这个键用于将光标向上或者往回移动。
翻页键有两个翻页键。
FANUC_Series_0i_MD数控铣床面板操作和对刀
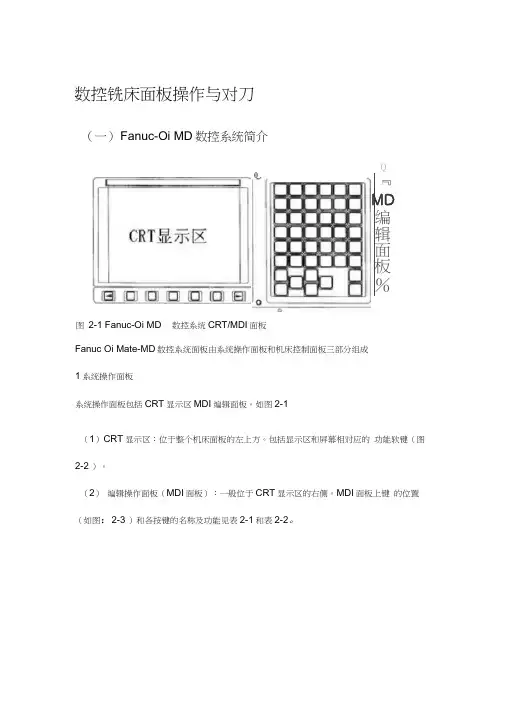
数控铣床面板操作与对刀(一) Fanuc-Oi MD 数控系统简介图 2-1 Fanuc-Oi MD 数控系统CRT/MDI 面板Fanuc Oi Mate-MD 数控系统面板由系统操作面板和机床控制面板三部分组成 1系统操作面板系统操作面板包括CRT 显示区MDI 编辑面板。
如图2-1(1) C RT 显示区:位于整个机床面板的左上方。
包括显示区和屏幕相对应的 功能软键(图2-2 )。
(2) 编辑操作面板(MDI 面板):一般位于CRT 显示区的右侧。
MDI 面板上键 的位置(如图:2-3 )和各按键的名称及功能见表2-1和表2-2。
Q 」『MD 编辑面板%图2-2 Fanuc Oi Mate-MD 数控系统CRT显示区1功能软键2 扩展软键□ p N Q G fl7< st 9<功am图2-3 MDI面板-轴入锥境型8表2-1 Fanuc Oi MD系统MDI 面板上主功能键与功能说明表2-2 Fanuc Oi MD 系统MDI面板上其他按键与功能说明2机床控制面板Fanuc Oi Mate-MD数控系统的控制面板通常在CRT显示区的下方(如图:2-3), 各按键(旋钮)的名称及功能见表2-3。
图2-3 Fanuc Oi Mate-MD数控系统的控制面板表2-3 Fanuc Oi Mate-MD 数控系统的控制面板各按键及功能按键旋钮 功能说明名称在MDI 或者MEM 模式下,按循环启动下此键,机床自动执行当前 键 程序。
按键旋按键旋钮功能说明符号名称按下左边绿色键,机床系统系统电源电源开; 开关按下右边红色键,机床系统 电源关。
急停 按键紧急情况下按下此按键,机 床停止一切的运动。
按键旋钮改变JOG 速率。
1) DNC : DNC 工作方式 2) EDIT :编辑方式 3) MEM 自动方式4) MDI :手动数据输入方式 5) JOG :手动进给方式6) MPG:手轮进给方式 7) ZRN :手动返回机床参考零点方式循环启动 停止键 进给倍率 旋钮在MDI 或者MEM 模式下,按下此键,机床暂停程序自动 运行,直接再一次按下循环启动键。
FANUC_Series_0i-MD数控铣床面板操作与对刀

数控铣床面板把持与对刀之马矢奏春创作时间:二O二一年七月二十九日(一)Fanuc-Oi MD数控系统简介图2-1 Fanuc-Oi MD数控系统CRT/MDI面板Fanuc Oi Mate-MD数控系统面板由系统把持面板和机床控制面板三部份组成.1系统把持面板系统把持面板包括CRT显示区MDI编纂面板.如图2-1.(1)CRT显示区:位于整个机床面板的左上方.包括显示区和屏幕相对应的功能软键(图2-2).(2)编纂把持面板(MDI面板):一般位于CRT显示区的右侧.MDI面板上键的位置(如图:2-3)和各按键的名称及功能见表2-1和表2-2.图2-2 Fanuc Oi Mate-MD数控系统CRT显示区1功能软键 2扩展软键图2-3 MDI面板表2-1 Fanuc Oi MD系统MDI面板上主功能键与功能说明序号按键符号名称功能说明1位置显示键显示刀具的坐标位置.2法式显示键在“edit”模式下显示存储器内的法式;在“MDI”模式下,输入和显示MDI数据;在“AOTO”模式下,显示以后待加工或者正在加工的法式.3 参数设定/显示键设定并显示刀具赔偿值工件坐标系已经及宏法式变量.4系统显示键系统参数设定与显示,以及自诊断功能数据显示等.5 报警信息显示键显示NC报警信息6 图形显示键显示刀具轨迹等图形.表2-2 Fanuc Oi MD系统MDI面板上其他按键与功能说明序号按键符号名称功能说明1 复位键用于所有把持停止或解除报警,CNC复位.2 帮手键提供与系统相关的帮手信息.3 删除键在“Edit”模式下,删除以输入的字及CNC中存在的法式.4 输入键加工参数等数值的输入.5 取消键清除输入缓冲器中的文字或者符号.6 拔出键在“Edit”模式下,在光标后输入的字符.7 替换键在“Edit”模式下,替换光标所在位置的字符.8 上档键用于输入处在上档位置的字符.9 光标翻页键向上或者向下翻页10 法式编纂键用于NC法式的输入.11 光标移动键用于改变光标在法式中的位置.2机床控制面板Fanuc Oi Mate-MD数控系统的控制面板通常在CRT显示区的下方(如图:2-3),各按键(旋钮)的名称及功能见表2-3.图2-3 Fanuc Oi Mate-MD数控系统的控制面板表2-3 Fanuc Oi Mate-MD数控系统的控制面板各按键及功能按键旋钮按键旋钮功能说明序号符号名称1 系统电源开关按下左边绿色键,机床系统电源开;按下右边红色键,机床系统电源关.2 急停按键紧急情况下按下此按键,机床停止一切的运动.3 循环启动键在MDI或者MEM模式下,按下此键,机床自动执行以后法式.序号按键旋钮符号按键旋钮名称功能说明4 循环启动停止键在MDI或者MEM模式下,按下此键,机床暂停法式自动运行,直接再一次按下循环启动键.5 进给倍率旋钮以给定的F指令进给时,可在0—150%的范围内修改进给率.JOG方式时,亦可用其改变JOG速率.6 机床的工作模式1) DNC:DNC工作方式2) EDIT:编纂方式3) MEM:自动方式4) MDI:手动数据输入方式5) JOG:手动进给方式6) MPG:手轮进给方式7) ZRN:手动返回机床参考零点方式序号按键旋钮符号按键旋钮名称功能说明7 轴进给方向键在JOG或者RAPID模式下,按下某一运动轴按键,被选择的轴会以进给倍率的速度移动,松开按键则轴停止移动.8 主轴顺时针转按键按下此键,主轴顺时针旋转.9 主轴逆时针转按键按下此键,主轴逆时针旋转.10 法式跳段开关键在“MEM”模式下,此键ON时(指示灯亮),法式中“/”的法式段被跳过执行:此键“off”时(指示灯灭),完成执行法式中的所有法式段.11 Z轴锁定开关键在“MEM”模式下,此键ON时(指示灯亮),机床Z轴被锁定.12 选择停止开关键在“MEM”模式下,此键ON时(指示灯亮),法式中的M01有效,此键OFF时(指示灯灭),法式中M01无效.序号按键旋钮符号按键旋钮名称功能说明13 空运行开关键在“MEM”模式下,此键ON时(指示灯亮),法式以快速方式运行;此键OFF时(指示灯灭),法式以F所指令的进给速度运行.14 单段执行开关键在“MEM”模式下,此键ON时(指示灯亮),每按一次循环启动键,机床执行一段法式后暂停;此键OFF时(指示灯灭),每按一次循环启动键,机床连续执行法式段.15 空气冷气开关键按此键可以控制空气冷却的翻开或者关闭.16 冷却液开关键按此键可以控制冷却液的翻开或者关闭.17 机床润滑键按一下此键,机床会自动加润滑油.序号按键旋钮符号按键旋钮名称功能说明18 机床照明开关键此键ON时,翻开机床的照明灯;此键OFF时,关闭机床照明灯.(二)机床把持1开机在把持机床之前必需检查机床是否正常,并使机床通电,开机顺序如下:(1)先开机床总电源;(2)然后开机床稳压器电源;(3)开机床电源;(4)开数控系统电源(按控制面板上的POWER ON按钮);(5)最后把系统急停键旋起.2机床手动返回参考点CNC机床上有一个确定的机床位置的基准点,这个点叫做参考点.通常机床开机以后,第一件要做的事情就是使机床返回到参考点位置.如果没有执行返回参考点就把持机床,机床的运动将不成预料.行程检查功能在执行返回参考点之前不能执行.机床的误举措有可能造成刀具机床自己和工件的损坏,甚至伤害到把持者.所以机床接通电源后必需正确的使机床返回参考点.机床返回参考点有手动返回参考点和自动返回参考点两种方式.一般情况下都是使用手动返回参考点.手动返回参考点就是用把持面板上的开关或者按钮将刀具移动到参考点位置.具体把持如下:(1)先将机床工作模式旋转到方式;(2)按机床控制面板上的+Z轴,使Z轴回到参考点(指示灯亮). (3)再按+X轴和+Y轴,两轴可以同时进行返回参考点.自动返回参考点就是用法式指令将刀具移动到参考点.例如执行法式:G91 G28 Z0;(Z轴返回参考点)X0 Y0;(XY轴返回参考点)注意:为了平安起见,一般情况下机床回参考点时,必需先使Z轴回到机床参考点后才可以使XY返回参考点.XYZ三个坐标轴的参考点指示灯亮起时,说明三条轴分别回到了机床参考点.3关机关闭机床顺序步伐如下:(1)首先按下数控系统控制面板的急停按钮;(2)按下POWER OFF按钮关闭系统电源;(3)关闭机床电源;(4)关闭稳压器电源;(5)关闭总电源.注:在关闭机床前,尽量将XYZ轴移动到机床的年夜致中间位置,以坚持机床的重心平衡.同时也方便下次开机后返回参考点时,防止机床移动速渡过年夜而超程.4手动模式把持手动模式把持有手动连续进给和手动快速进给两种.在手动连续(JOG)方式中,按住把持面板上的进给轴(+X+Y+Z或者-X-Y-Z),会使刀具沿着所选轴的所选方向连续移动.JOG进给速度可以通过进给速率按钮进行调整.在快速移动(RIPID)模式中,按住把持面板上的进给轴及方向,会使刀具以快速移动的速度移动.RIPID移动速度通过快速速率按钮进行调整.(图2-6)手动连续进给(JOG)把持的步伐如下:(1)按下方式选择开关的手动连续(JOG)选择开关;(2)通过进给轴(+X+Y+Z或者-X-Y-Z),选择将要使刀具沿其移动的轴和方向.按下相应的按钮时,刀具以参数指定的速度移动.释放按钮,移动停止.快速移动进给(RIPID)的把持与JOG方式相同,只是移动的速度纷歧样,其移动的速度跟法式指令G00的一样.注:手动进给和快速进给时,移动轴的数量可以是XYZ中的任意一个轴,也可以是XYZ三个轴中的任意2个轴一起联动,甚至是3个轴一起联动,这个是根据数控系统参数设置而定.5手轮模式把持在Fanuc Oi Mate-MD数控系统中,手轮是一个与数控系统以数据线相连的自力个体.它由控制轴旋钮移动量旋钮和手摇脉冲发生器组成(如图2-7)所示.图2-7 手轮在手轮进给方式中,刀具可以通过旋转机床把持面板上的手摇脉冲发生器微量移动.手轮旋转一个刻度时,刀具移动的距离根据手轮上的设置有3种分歧的移动距离,分别为:0.001mm0.01mm0.1mm.具体把持如下:(1)将机床的工作模式拧得手轮(MPG)模式;(2)在手轮中选择要移动的进给轴,并选择移动一个刻度移动轴的移动量.(3)旋转手轮的转向想对应的方向移动刀具,手轮转动一周时刀具的移动相当于100个刻度的对应值.注:手轮进给把持时,一次只能选择一个轴的移动.手轮旋转把持时,请按每秒5转以下的速度旋转手轮.如果手轮旋转的速度超越了每秒5转,刀具有可能在手轮停止旋转后还不能停止下来或者刀具移动的距离与手轮旋转的刻度不相符.6手动数据输入(MDI模式)在MDI方式中,通过MDI面板,可以编制最多10行的法式并被执行,法式的格式和普通法式一样.MDI运行使用于简单的测试把持,比如:检验工件坐标位置,主轴旋转等一些简短的法式.MDI方式中编制的法式不能被保管,运行完MDI上的法式后,该法式会消失.使用MDl键盘输入法式并执行的把持步伐如下:(1)将机床的工作方式设置为MDI方式;(2)按下MDI把持面板上的“PROG”功能键选择法式屏幕.通过系统把持面板输入一段法式,例如使主轴转动法式输入:S1000M03.(3)按下EOB键,再按下INPUT键,则法式结束符号被输入;(4)按循环启动按钮,则机床执行之前输入好的法式.如:S1000 M03,该法式段的意思是主轴顺时针旋转1000r/min.7法式创立和删除(1)法式的创立:首先进入EDIT编纂方式,然后按下PROG键,输入地址键O,输入要创立的法式号,如:O0001,最后按下“INSERT”键,输入的法式号被创立.然后再按编制好的法式输入相应的字符和数字,再按下INPUT键,法式段内容被输入.(2)法式的删除:让系统处于EDIT方式,按下功能键“PROG”,显示法式显示画面,输入要删除的法式名:如O0001;再按下“DELETE”键,则法式O0001被删除.如果要删除存储器里的所有法式则输入:O-9999, 再按下“DELETE”键即可.8刀具赔偿参数的输入刀具长度赔偿量和刀具半径赔偿量由法式中的H或者D代码指定.H或者D代码的值可以显示在画面上,并借助画面上进行设定.设定和显示刀具赔偿值的步伐如下:(1)按下功能键“OFFSET/SETTING”(2)按下软键“OFFSET”或者屡次按下“OFFSET/SETTING”键直到显示刀具赔偿画面(如图2-8).(3)通过页面键和光标键将光标移到要设定和改变赔偿值的处所,或者输入赔偿号码.(4)要设定赔偿值,输入一个值并按下软键“INPUT”.要修改赔偿值,输入一个将要加到以后赔偿值的值(负值将减小以后的值)并按下“+INPUT”.或者输入一个新值,并按下“INPUT”键.图2-8 H和D赔偿的显示界面9法式自动运行把持机床的自动运行也称为机床的自动循环.确定法式及加工参数正确无误后,选择自动加工模式,按下数控启动键运行法式,对工件进行自动加工. 法式自动运行把持如下:(1)按下“PROG”键显示法式屏幕;(2)按下地址键“O”以及用数字键输入要运行的法式号,并按下“O SRH”键;(3)按下机床把持面板上的循环启动键(CYCLE START).所选择的法式会启动自动运行,启动键的灯会亮.当法式运行完毕后,指示灯会熄灭.在中途停止或者暂停自动运行时,可以按下机床控制面板上的暂停键(FEED HOLD),暂停进给指示灯亮,而且循环指示灯熄灭.执行暂停自动运行后,如果要继续自动执行该法式,则按下循环启动键(CYCLE START),机床会接着之前的法式继续运行.要终止法式的自动运行把持时,可以按下MDI面板上的“RESET”键,此时自动运行被终止,并进入复位状态.当机床在移动过程中,按下复位键“RESET”时,机床会减速直到停止.(三)刀具的装置1刀柄数控铣床/加工中心上用的立铣刀和钻头年夜多采纳弹簧夹套装夹方式装置在刀柄上的,刀柄由主柄部,弹簧夹套夹紧螺母组成,如图2-9所示.图2-9 刀柄的结构2铣刀的装夹铣刀装置顺序:1把弹簧夹套装置在夹紧螺母里;2将刀具放进弹簧夹套里边;3将前面做的刀具整体放到与主刀柄配合的位置上并用扳手将夹紧螺母拧紧使刀具夹紧.4将刀柄装置到机床的主轴上.由于铣刀使用时处于悬臂状态,在铣削加工过程中,有时可能呈现立铣刀从刀夹中逐渐伸出,甚至完全失落落,致使工件报废的现象,其原因一般是因为刀夹内孔与立铣刀刀柄外径之间存在油膜,造成夹紧力缺乏所致.立铣刀出厂时通常都涂有防锈油,如果切削时使用非水溶性切削油,弹簧夹套内孔也会附着一层雾状油膜,当刀柄和弹簧夹套上都存在油膜时,弹簧夹套很难牢固夹紧刀柄,在加工中立铣刀就容易松动失落落.所以在立铣刀装夹前,应先将立铣刀柄部和弹簧夹套内孔用清洗液清洗干净,擦干后再进行装夹.当立铣刀的直径较年夜时,即使刀柄和刀夹都很清洁,还是可能发生失落刀事故,这时应选用带削平缺口的刀柄和相应的正面锁紧方式.立铣刀夹紧后可能呈现的另一问题是加工中立铣刀在刀夹端口处折断,其原因一般是因为刀夹使用时间过长,刀夹端口部已磨损成锥形(四)对刀在加工法式执行前,调整每把刀的刀位点,使其尽量重合某一理想基准点,这一过程称为对刀.对刀的目的是通过刀具或对刀工具确定工件坐标系与机床坐标系之间的空间位置关系,并将对刀数据输入到相应的存储位置.它是数控加工中最重要的工作内容,其准确性将直接影响零件的加工精度.对刀作分为X Y向对刀和Z向对刀.1对刀方法根据现有条件和加工精度要求选择对刀方法,可采纳试切法寻边器对刀机内对刀仪对刀自动对刀等.其中试切法对刀精度较低,加工中经常使用寻边器和Z向设定器对刀,效率高,能保证对刀精度. 2对刀工具(1)寻边器寻边器主要用于确定工件坐标系原点在机床坐标系中的XY值,也可以丈量工件的简单尺寸.寻边器有偏心式和光电式等类型,如图2-9所示.其中以偏心式较为经常使用. 偏心式寻边器的测头一般为10mm和4mm两种的圆柱体 ,用弹簧拉紧在偏心式寻边器的测杆上.光电式寻边器的测头一般为10mm的钢球,用弹簧拉紧在光电式寻边器的测杆上,碰到工件时可以退让,并将电路导通,发出光讯号.通过光电式寻边器的指示和机床坐标位置可获得被测概况的坐标位置.(2)Z轴设定器Z轴设定器主要用于确定工件坐标系原点在机床坐标系的Z轴坐标,或者说是确定刀具在机床坐标系中的高度.Z轴设定器有光电式和指针式等类型,如图2-10所示.通过光电指示或指针判断刀具与对刀器是否接触,对刀精度一般可达0.005mm.Z轴设定器带有磁性表座,可以牢固地附着在工件或夹具上,其高度一般为50mm或100mm.(a)偏心式 (b)光电式图2-9 寻边器(a)光电式 (b)指针式图2-10 Z轴设定器3对刀实例以精加工过的零件毛坯,如图2-11所示,采纳寻边器对刀,其详细步伐如下:(1)X,Y向对刀①将工件通过夹具装在机床工作台上,装夹时,工件的四个正面都应留出寻边器的丈量位置.②快速移开工作台和主轴,让寻边器测头靠近工件的左侧;③改用手轮把持,让测头慢慢接触到工件左侧,直到目测寻边器的下部侧头与上固定端重合,将机床坐标设置为相对坐标值显示,按MDI面板上的按键X,然后按下INPUT,此时以后位置X坐标值为0;④抬起寻边器至工件上概况之上,快速移开工作台和主轴,让测头靠近工件右侧;⑤改用手轮把持,让测头慢慢接触到工件右侧,直到目测寻边器的下部侧头与上固定端重合,记下此时机械坐标系中的X坐标值,若测头直径为10mm,则坐标显示为110.000;图2-11 100x60x30的毛坯⑥提起寻边器,然后将刀具移动到工件的X中心位置,中心位置的坐标值110.000/2=55,然后按下X键,按INPUT键,将坐标设置为0,检查并记下此时机械坐标系中的X坐标值.此值为工件坐标系原点W在机械坐标系中的X坐标值.⑦同理可测得工件坐标系原点W在机械坐标系中的Y坐标值. (2)Z向对刀①卸下寻边器,将加工所用刀具装上主轴;②准备一支直径为10mm的刀柄(用以辅助对刀把持);③快速移动主轴,让刀具端面靠近工件上概况低于10mm,即小于辅助刀柄直径;④改用手轮微调把持,使用辅助刀柄在工件上概况与刀具之间的处所平推,一边用手轮微调Z轴,直到辅助刀柄刚好可以通过工件上概况与刀具之间的空隙,此时的刀具断面到工件上概况的距离为一把辅助刀柄的距离,10mm;⑤在相对坐标值显示的情况下,将Z轴坐标“清零”,将刀具移开工件正上方,然后将Z轴坐标向下移动10mm,记下此时机床坐标系中的Z值,此时的值为工件坐标系原点W在机械坐标系中的Z坐标值;(3)将测得的XYZ值输入到机床工件坐标系存储地址中(一般使用G54-G59代码存储对刀参数).4注意事项在对刀作过程中需注意以下问题:(1)根据加工要求采纳正确的对刀工具,控制对刀误差;(2)在对刀过程中,可通过改变微调进给量来提高对刀精度;(3)对刀时需小心谨慎作,尤其要注意移动方向,防止发生碰撞危险;(4)对Z轴时,微量调节的时候一定要使Z轴向上移动,防止向下移动时使刀具辅助刀柄和工件相碰撞,造成损坏刀具,甚至呈现危险.(5)对刀数据一定要存入与法式对应的存储地址,防止因调用毛病而发生严重后果.5刀具赔偿值的输入和修改时间:二O二一年七月二十九日根据刀具的实际尺寸和位置,将刀具半径赔偿值和刀具长度赔偿值输入到与法式对应的存储位置.需注意的是,赔偿的数据正确性符号正确性及数据所在地址正确性都将威胁到加工,从而招致撞车危险或加工报废.时间:二O二一年七月二十九日。
FANUC_Series_0i MD数控铣床面板操作与对刀
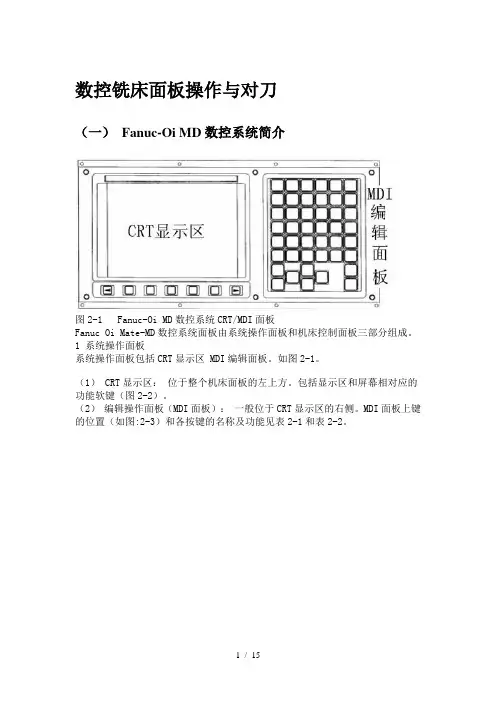
数控铣床面板操作与对刀(一)Fanuc-Oi MD数控系统简介图2-1 Fanuc-Oi MD数控系统CRT/MDI面板Fanuc Oi Mate-MD数控系统面板由系统操作面板和机床控制面板三部分组成。
1 系统操作面板系统操作面板包括CRT显示区 MDI编辑面板。
如图2-1。
(1) CRT显示区:位于整个机床面板的左上方。
包括显示区和屏幕相对应的功能软键(图2-2)。
(2)编辑操作面板(MDI面板):一般位于CRT显示区的右侧。
MDI面板上键的位置(如图:2-3)和各按键的名称及功能见表2-1和表2-2。
图2-2 Fanuc Oi Mate-MD数控系统CRT显示区1 功能软键2 扩展软键图2-3 MDI面板表2-1 Fanuc Oi MD系统MDI面板上主功能键与功能说明按键符号名称功能说明序号1位置显示键显示刀具的坐标位置。
2程序显示键在“edit”模式下显示存储器内的程序;在“MDI”模式下,输入和显示MDI数据;在“AOTO”模式下,显示当前待加工或者正在加工的程序。
3 参数设定/显示键设定并显示刀具补偿值工件坐标系已经及宏程序变量。
4系统显示键系统参数设定与显示,以及自诊断功能数据显示等。
5 报警信息显示键显示NC报警信息6 图形显示键显示刀具轨迹等图形。
表2-2 Fanuc Oi MD系统MDI面板上其他按键与功能说明序号按键符号名称功能说明1 复位键用于所有操作停止或解除报警,CNC复位。
2 帮助键提供与系统相关的帮助信息。
3 删除键在“Edit”模式下,删除以输入的字及CNC中存在的程序。
4 输入键加工参数等数值的输入。
5 取消键清除输入缓冲器中的文字或者符号。
6 插入键在“Edit”模式下,在光标后输入的字符。
7 替换键在“Edit”模式下,替换光标所在位置的字符。
8 上档键用于输入处在上档位置的字符。
9 光标翻页键向上或者向下翻页10 程序编辑键用于NC程序的输入。
11 光标移动键用于改变光标在程序中的位置。
fanuc 0i数控车床操作面板

fanuc 0i数控车床操作面板实现数控机床回零(或回参考点)操作一、开机、数控仿真系统进入鼠标左键点击“开始”按钮,在“程序”名目中弹出“数控加工仿真系统”的子名目,在接着弹出的再下级子名目中点击“加密锁治理程序”,如图1-1所示。
图1-1 进入数控加工仿真系统界面加密锁程序启动后,屏幕右下方工具栏中显现的图标,表示加密锁治理程序启动成功。
现在重复上面的步骤,在最后弹出的名目中点击“数控加工仿真系统”,系统弹出“用户登录”界面,如图1-2所示。
图1-2 用户登录界面进入数控加工仿真系统有以下两种方法:点击“快速登录”按钮,直截了当进入。
输入用户名和密码,再点击“登录”按钮后。
二、数控机床(车床或铣床)与系统的选择(FANUC0i)1.选择机床类型打开菜单“机床/选择机床…”,在选择机床对话框中选择操纵系统类型和相应的机床并按确定按钮,现在界面如图1-3所示。
图1-3 选择机床三、数控机床操作面版要紧内容的熟悉为了更好地了解数控车床操作面板上各个按键的功用。
把握数控车床的调整,做好加工前的预备工作,第一需要熟悉面板操作。
1.FANUC 0I MDI键盘操作讲明图1-4 FANUC 0I MDI键盘1)MDI键盘讲明图1-4所示为FANUC0I系统的MDI键盘(右半部分)和CRT界面(左半部分)。
MDI键盘用于程序编辑、参数输入等功能。
MDI键盘上各个键的功能列于表1-1。
表1-1 MDI键盘讲明MDI软键功能软键实现左侧CRT中显示内容的向上翻页;软键实现左侧CRT显示内容的向下翻页。
移动CRT中的光标位置。
软键实现光标的向上移动;软键实现光标的向下移动;软键实现光标的向左移动;软键实现光标的向右移动。
实现字符的输入,点击键后再点击字符键,将输入右下角的字符。
例如:点击将在CRT的光标所处位置输入“O”字符,点击软键后再点击将在光标所处位置处输入P字符;软键中的“EOB”将输入“;”号表示换行终止。
fanuc说明书

FANUC 0i数控系统操作及机床的基本操作一、FANUC 0i数控系统操作面板界面简介1、铣床控制面板FANUC 0i系统的控制面板由下面两部分组成。
(1)铣床操作面板:铣床操作面板主要用于控制铣床的运动和选择铣床的工作方式,包括手动进给方向按钮、主轴手控按钮、工作方式选择按钮、程序运行控制按钮、进给倍率调节旋钮、主轴倍率调节旋钮等。
如图1所示。
图1 FANUC 0i铣床操作面板图2 FANUC oi铣床数控系统操作面板(2)数控系统操作面板:数控系统面板主要用于与显示屏结合来操作与控制数控系统,以完成数控程序的编辑与管理、用户数据的输入、屏幕显示状态的切换等功能。
如图2所示。
2、数控系统工作界面数控系统的工作状态不同,数控系统显示的界面也不同,一般数控系统操作面板上都设置工作界面切换按钮,工作界面包括加工界面、程序编辑界面、参数设定界面、诊断界面、通信界面等。
特别注意:有时只有选择特定的工作方式,并进入特定的工作界面,才能完成特定的操作。
(1)加工界面用于显示在手动、自动、回参考点等方式机床的运行状态,包括各进给轴的坐标、主轴速度、进给速度、运行的程序段等,如图3所示。
图3 FANUC 0i 数控铣床加工界面(2)程序编辑界面用于编辑数控程序并对数控程序文件进行相应文件的管理,包括编辑、保存、打开等功能,如图4所示。
图4 FANUC 0i 数控铣床程序编辑界面(3)参数设定界面用于完成对机床各种参数的设置,包括刀具参数、机床参数、用户数据、显示参数、工件坐标系设定等,如图5所示。
图5 FANUC 0i 数控铣床参数设定界面二、FANUC 0i数控系统操作面板介绍FANUC 0i 铣床数控系统操作面板除显示屏幕以外,包括以下几个键区:菜单选择键、数字字母键等。
数控系统操作面板是FANUC 0i铣床数控系统的主要人机界面,主要完成操作人员对数控系统的操作、数据的输入和程序的编制等工作。
FANUC 0i数控系统的操作面扳如图6所示。
FANUC-0i-mate操作说明书

XD-40数控铣床电气使用说明书(FANUC 0i mate-MB系统)出厂编号中华人民共和国大连机床集团有限责任公司序首先感谢您使用本公司的产品,我们深信您所购买的产品具有坚实与高精度的品质,配合适当的维护,在未来的时间里,将带给您更优越的加工产品品质。
由于本公司持续不断地提高产品性能,同时您也可能有特殊要求,因此您可能会发现送达贵公司的机床与本文件有些差异,此仅表示新的改善方案已运用到您的机床上。
如有任何问题,请随时与本公司联系。
说明书中的所有附图与画面,均只是用于图解说明,有助于用户了解。
说明书中并不提供所有构件的实际尺寸或公差值。
本公司有对本产品、机床规格及各种机床文件进行修改或完善的权利,没有告知先前使用者这些修正或改善的义务。
本机床所有随机文件在未得到本公司书面同意前,不得以任何形式或方法来重新制作、翻印或影印。
本公司保留上述有关权利。
目录1、电气安全2、机床电气概述3、机床操作概述4、机床编程概述5、机床电气维修概述附件A:电气原理及接线图1. 电气安全1.1 安全预防本机床安装有许多安全设置,以避免遭受伤害或破坏,操作者不能仅依赖于本机床的这些保护装置,而应该了解以下各章节说明后,方可进行操作和维修。
切不可随意操作、维修机床。
否则将大大增加个人伤害、机床损伤的可能性。
经过对本手册的阅读以及结合您对机床操作的常识及经验,将会降低非加工时间、提升生产效率及提高操作机床的安全性。
因在特殊运用的场合而附加的安全因素必须加以考虑,请参考相关的安全作业规章制度。
重要守则★未经培训的人员禁止维护或操作本机床;★禁止操作工尝试维修本机床;★请谨慎工作并随时注意安全。
如您身体已受药物或酒精的影响,请勿操作或维修本机床;★请勿使用压缩空气直接对着控制面板、电气箱喷吹;★必须知道“紧急停止按钮”所在位置;★如发生停电,应立即关闭总电源;★请勿改变参数、数量及其它设定值。
如有必要更改,请修正前先记录相关改动;★请勿让机床在无人看护下运转;★每日工作结束后,请将主电源关闭;1.2 电气安全装置及作用在特别留意上述章节之安全建议外,请了解以下安全装置及其作用,以保证机床的正常运转和人身安全。
[工作]FANUCOiB数控系统操作面板说明
FANUC Oi B数控系统操作面板说明阅读:161一、机床操作面板结构及功能说明机床操作面板由大小两块组成,小面板上安装有主轴负载表及控制器电源通断按钮,大操作面板位于操作下部,装有各种按钮,指示灯及操作部件,以下主要对人操作面板进行说明。
二、操作面板说明1.CYCLE START 程序执行启动按钮(带灯)自动操作方式时,选择所要执行的程序,按下此按钮自动操作开始,执行自动操作执行期间,按钮内指示灯点亮。
2.FEED HOLD进给保持按钮(带灯)自动执行程序期间,按下此按钮,机床运动轴即减速停止。
3.MODE SELECT方式选择开关,选择机床的工作方式1)EDIT:编辑方式2)AUTO:自动方式3)MDI:手动数据输入方式4)JOG:点动进给方式5)HANDLE:手摇脉冲发生器进给方式6)RAPID:手动快速进给方式7)ZRN:手动返回机床参考零点方式8)DNC:DNC工作方式9)TEACH.H:手轮示教方式4,FEEDRATE OVERRIDE进给速率修调开关以给定的F指令进给时,可在0—150%的范围内修改进给率。
JOG方式时,亦可用其改变JOG速率。
5.BDT程序段跳步功能按钮(带灯)自动操作时此按钮接通,程序中有“\”的程序段将不执行。
6.SBK单程序段执行按钮(带灯)自动操作执行程序时,每按一下CYCLESTART按钮,只执行一个程序段。
7.DRN空运行功能按钮(带灯)自动或MDI方式时,此按钮接通,机床按空运行方式执行程序。
8.Z AXIS LOCK Z轴锁定功能按钮(带灯)自动执行程序时,此按钮接通,可禁止Z轴方向的移动9. MLK机床锁定按钮(带灯)自动,MDI或JOG操作时,此按钮接通,即禁止所有轴向运动已(进给的轴将减速停止)但位置显示仍将更新M,S,T功能不受影响。
10. OPS程序段选择停功能按钮(带灯)此按钮接通,所执行的程序在遇有M01指令处,自动停止执行。
11. E-STOP急停按钮机床操作过程中,出现紧急情况时按下此按钮伺服进给及主轴运行立即停止,CNC进入急停状态。
FANUC_Series_0i-MD数控铣床面板操作与对刀
数控铣床面板操作与对刀(一)Fanuc-Oi MD数控系统简介图2-1 Fanuc-Oi MD数控系统CRT/MDI面板Fanuc Oi Mate-MD数控系统面板由系统操作面板和机床控制面板三部分组成。
1 系统操作面板系统操作面板包括CRT显示区 MDI编辑面板。
如图2-1。
(1) CRT显示区:位于整个机床面板的左上方。
包括显示区和屏幕相对应的功能软键(图2-2)。
(2)编辑操作面板(MDI面板):一般位于CRT显示区的右侧。
MDI面板上键的位置(如图:2-3)和各按键的名称及功能见表2-1和表2-2。
图2-2 Fanuc Oi Mate-MD数控系统CRT显示区1 功能软键2 扩展软键图2-3 MDI面板表2-1 Fanuc Oi MD系统MDI面板上主功能键与功能说明按键符号名称功能说明序号1位置显示键显示刀具的坐标位置。
2程序显示键在“edit”模式下显示存储器内的程序;在“MDI”模式下,输入和显示MDI数据;在“AOTO”模式下,显示当前待加工或者正在加工的程序。
3 参数设定/显示键设定并显示刀具补偿值工件坐标系已经及宏程序变量。
4系统显示键系统参数设定与显示,以及自诊断功能数据显示等。
5 报警信息显示键显示NC报警信息6 图形显示键显示刀具轨迹等图形。
表2-2 Fanuc Oi MD系统MDI面板上其他按键与功能说明序号按键符号名称功能说明1 复位键用于所有操作停止或解除报警,CNC复位。
2 帮助键提供与系统相关的帮助信息。
3 删除键在“Edit”模式下,删除以输入的字及CNC中存在的程序。
4 输入键加工参数等数值的输入。
5 取消键清除输入缓冲器中的文字或者符号。
6 插入键在“Edit”模式下,在光标后输入的字符。
7 替换键在“Edit”模式下,替换光标所在位置的字符。
8 上档键用于输入处在上档位置的字符。
9 光标翻页键向上或者向下翻页10 程序编辑键用于NC程序的输入。
11 光标移动键用于改变光标在程序中的位置。
铣床FANUC 0i Mate-MB系统调试步骤
铣床FANUC 0i Mate-MB系统调试步骤我公司近几年开发和生产大量数控机床(包括车床,铣床等),基于FAUNC系统高可靠性,多功能性以及完善I/O界面,我公司到广泛应用,现就用于铣床FANUC 0i Mate-MB系统调试步骤做一介绍,仅供大家参考。
调试过程中,大致可分以下几个步骤进行:1 初始条件设定系统首次通电,一些参数与机床具体安装不匹配,PLC软件编程还未进行,系统会出现一些报警,例如各伺服轴超程报警,FSSB未设定报警及写保护报警等等。
这时,需要为系统调试做一些准备工作:1)打开I/O界面按下MDI 键盘SYSTEM键——软键[PMC]——软键[PMCPRM]——[KEEPRL] 将画面中保持型继电器K17设置为00000010后,内装式编程功能有效。
(显示编程菜单)2)清除顺序程序CNC首次上电时,PMC顺序程序有可能存无效数据,这样会出现RAM PARITY或MMI等报警,要进行清除,具体操作方法有两种:(1)上电时同时按下X和O键(2)软键[PMC]——软键[EDIT]——[CLEAR]——软键[CLEARALL]——[EXET]2 I/O模块址分配各I/O模块顺序程序址由机床生产商决定,这些址编程时设定编程器存储器中。
这些址取决于I/O 基本单元联接位置(组号和基座号),各模块I/O基本单元中安装位置(插槽号)和各模块名称。
具体定义可参阅FANUC编程说明书I/O模块址分配一节。
这里仅举一例:您选用是I/O Link(48/32点)I/O模块址设定步骤如下:由软键[PMC]——软键[EDIT]——软键[MODULE]系统屏幕显示模块址设定画面,将光标移到X004,输入0.0.1.OC02I,按下INPUT键,切断电源,再重新上电则设定生效。
3 FSSB设定使用FSSB系统,CNC,伺服放大器和分离型检测器接口单元之间光缆连接,FSSB设定可以参阅FAUNC系统说明书,,我这里要特别强调是,对各轴伺服参数初始化步骤中,具体操作是将伺服电机参数更新为您实际配置伺服电机有关参数。
FANUC_Series_0i-MD数控铣床面板操作与对刀要点
数控铣床面板操作与对刀(一)Fanuc-Oi MD数控系统简介图2-1 Fanuc-Oi MD数控系统CRT/MDI面板Fanuc Oi Mate-MD数控系统面板由系统操作面板和机床控制面板三部分组成。
1 系统操作面板系统操作面板包括CRT显示区 MDI编辑面板。
如图2-1。
(1) CRT显示区:位于整个机床面板的左上方。
包括显示区和屏幕相对应的功能软键(图2-2)。
(2)编辑操作面板(MDI面板):一般位于CRT显示区的右侧。
MDI面板上键的位置(如图:2-3)和各按键的名称及功能见表2-1和表2-2。
图2-2 Fanuc Oi Mate-MD数控系统CRT显示区1 功能软键2 扩展软键图2-3 MDI面板表2-1 Fanuc Oi MD系统MDI面板上主功能键与功能说明按键符号名称功能说明序号1位置显示键显示刀具的坐标位置。
2程序显示键在“edit”模式下显示存储器内的程序;在“MDI”模式下,输入和显示MDI数据;在“AOTO”模式下,显示当前待加工或者正在加工的程序。
3 参数设定/显示键设定并显示刀具补偿值工件坐标系已经及宏程序变量。
4系统显示键系统参数设定与显示,以及自诊断功能数据显示等。
5 报警信息显示键显示NC报警信息6 图形显示键显示刀具轨迹等图形。
表2-2 Fanuc Oi MD系统MDI面板上其他按键与功能说明序号按键符号名称功能说明1 复位键用于所有操作停止或解除报警,CNC复位。
2 帮助键提供与系统相关的帮助信息。
3 删除键在“Edit”模式下,删除以输入的字及CNC中存在的程序。
4 输入键加工参数等数值的输入。
5 取消键清除输入缓冲器中的文字或者符号。
6 插入键在“Edit”模式下,在光标后输入的字符。
7 替换键在“Edit”模式下,替换光标所在位置的字符。
8 上档键用于输入处在上档位置的字符。
9 光标翻页键向上或者向下翻页10 程序编辑键用于NC程序的输入。
11 光标移动键用于改变光标在程序中的位置。