
生产工艺流程图模板
最全施工工艺流程图(参考模板)

一、钻孔灌注桩施工工艺流程图
二、系梁(承台)施工工艺流程图
三、墩柱施工工艺流程图
四、墩身、桥台施工工艺流程图
五、盖梁(台帽)施工工艺流程图
六、先张法空心板梁预应力施工工艺流程图
七、后张法空心板梁预应力施工工艺流程图
八、空心板梁吊装施工工艺流程图
九、箱梁安装施工工艺流程图
十、架桥机架梁施工工艺流程图
十一、现浇连续箱梁施工工艺流程图
十二、系梁(承台)施工工艺流程图
十三、桥面砼铺装层施工工艺流程图
十六、二灰土底基层施工工艺流程图
十七、二灰土拌和工艺流程图
十八、水稳碎石基层施工工艺流程图
十九、路面面层施工工艺流程图
二十、水泥砼面板施工工艺流程图
二十一、泥灰结碎石路面施工工艺流程图
二十二、盖板涵施工工艺流程图
二十三、钢筋砼圆板涵施工工艺流程图
二十四、箱涵和箱通施工工艺流程图
二十五、护坡砌筑施工工艺流程图。
SMT工艺制程详细流程图(更新版)
目 录
• SMT工艺简介 • SMT工艺流程 • SMT工艺材料 • SMT工艺设备 • SMT工艺质量与可靠性 • SMT工艺发展趋势与挑战
01 SMT工艺简介
SMT工艺定义
01
SMT工艺是一种表面组装技术,通 过将电子元件直接贴装在印刷电路 板(PCB)表面,实现电子产品的 组装和集成。
在选择贴片元件时,需要考虑 其电气性能、机械性能、可靠 性、成本等因素。
钢板
01
钢板在SMT工艺中起到支撑和定位电子元件的作用,是重要的 辅助材料之一。
02
钢板通常采用不锈钢或镀锌钢板制成,具有高强度、耐腐蚀、
不易变形等特点。
在选择钢板时,需要考虑其尺寸、精度、平整度、强度等因素,
03
以确保良好的支撑和定位效果。
图像处理系统用于处理和识别拍摄到的图像。
检测设备的精度和可靠性对于产品质量和生产效率有着至关重要的影响。
05 SMT工艺质量与可靠性
质量检测方法
视觉检测
通过高分辨率相机和图像处理技术, 对SMT制程中的元件放置、焊接质量 等进行实时检测。
自动光学检测(AOI)
利用光学原理对焊接后的PCB进行检 测,识别焊接缺陷、元件错位等问题。
02
SMT工艺涉及的设备包括贴片机 、印刷机、回流焊炉等,通过自 动化生产线完成电子元件的快速 、高密度组装。
SMT工艺特点
01
02
03
高密度组装
SMT工艺可以实现高密度、 小型化的电子元件组装, 提高电子产品的性能和可 靠性。
自动化程度高
SMT工艺采用自动化生产 线,提高了生产效率和产 品质量。
环保节能
SMT工艺使用的材料多为 无铅环保材料,有利于环 保和节能减排。
NEU聚氨酯生产工艺流程图
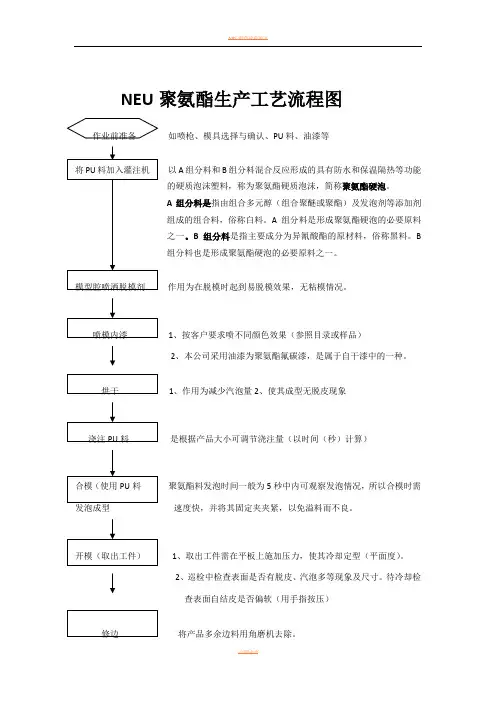
NEU聚氨酯生产工艺流程图作业前准备如喷枪、模具选择与确认、PU料、油漆等以A组分料和B组分料混合反应形成的具有防水和保温隔热等功能的硬质泡沫塑料,称为聚氨酯硬质泡沫,简称聚氨酯硬泡。
A组分料是指由组合多元醇(组合聚醚或聚酯)及发泡剂等添加剂组成的组合料,俗称白料。
A组分料是形成聚氨酯硬泡的必要原料之一。
B组分料是指主要成分为异氰酸酯的原材料,俗称黑料。
B组分料也是形成聚氨酯硬泡的必要原料之一。
作用为在脱模时起到易脱模效果,无粘模情况。
1、按客户要求喷不同颜色效果(参照目录或样品)2、本公司采用油漆为聚氨酯氟碳漆,是属于自干漆中的一种。
烘干1、作用为减少汽泡量2、使其成型无脱皮现象是根据产品大小可调节浇注量(以时间(秒)计算)聚氨酯料发泡时间一般为5秒中内可观察发泡情况,所以合模时需速度快,并将其固定夹夹紧,以免溢料而不良。
1、取出工件需在平板上施加压力,使其冷却定型(平面度)。
2、巡检中检查表面是否有脱皮、汽泡多等现象及尺寸。
待冷却检查表面自结皮是否偏软(用手指按压)修边将产品多余边料用角磨机去除。
补土组将表面汽泡及裂缝情况进行修补此道检验工序为关键检验,检查其1、表面汽泡(≤2MM汽泡不需挑起及修补2、检验是否有裂缝3、表面是否有胶皮、软皮4、修补是否美观、牢固。
清洗将表面脱模剂清洗干净。
检验方法为:手摸表面是否有滑润感。
点补油漆时是将表面有修补原子灰部份及石头上油漆有超边到水泥砂浆层。
点补时需按原有颜色进行点补,点补表面需美观(无超边现象)。
切边(切燕尾槽)巡检中检察板与板之间对接情况,对接后缝隙控制在1MM以内。
及测量切边后的尺寸。
这道检验为最后关卡,需着重检验。
1、检验表面汽泡2、是否有断裂、缺角,断裂及缺角部分是否修补美观。
3、点补颜色是否美观、是否有超边现象,整体颜色是否协调一致。
包装入库。
饲料生产工艺流程图(参考模板)

饲料生产工艺流程图
(一)、配合饲料的生产工艺流程图
(二)、原料的接收 1 、散装原料的接收以散装汽车、火车运输的,用自卸汽车经地磅称量后将原料卸到卸料坑。
2 、包装原料的接收:分为人工搬运和机械接收两种。
3 、液体原料的接收:瓶装、捅装可直接由人工搬运入库。
(三)、原料的贮存饲料中原料和物料的状态较多,必须使用各种形式的料仓,饲料厂的料仓有筒仓和房式仓两种。
主原料如玉米、高粮等谷物类原料,流动性好,不易结块,多采用筒仓贮存,而副料如麸皮、豆粕等粉状原料,散落性差,存放一段时间后易结块不易出料,采用房式仓贮存。
(四)、原料的清理饲料原料中的杂质,不仅影响到饲料产品质量而且直接关系到饲料加工设备及人身安全,严重时可致整台设备遭到破坏,影响饲料生产的顺利进行,故应及时清除。
饲料厂的清理设备以筛选和磁选设备为主,筛选设备除去原料中的石块、泥块、麻袋片等大而长的杂物,磁选设备主要去除铁质杂质。
(五)、原料的粉碎饲料粉碎的工艺流程是根据要求的粒度,饲料的品种等条件而定。
按原料粉碎次数,可分为一次粉碎工艺和循环粉碎工艺或二次粉碎工艺。
按与配料工序的组合形式可分为先配料后粉碎工艺与先粉碎后配料工艺。
1 、一次粉碎工艺:是最简单、最常用、最原始的一种粉碎工艺,无论是单一原料、混合原料,均经一次粉碎后即可,按使用粉碎机的台数可分为单机粉碎和并列粉碎,小型饲料加工厂大多采用单机粉碎,中型饲料加工厂有用两台或两台以上粉碎机并列使用,缺点是粒度不均匀,电耗较高。
2 、二次粉碎工艺有三种工艺形式,即单一循环粉碎工艺、阶段粉碎工艺和组织粉
---精心整理,希望对您有所帮助。
电子厂生产全套流程图模板
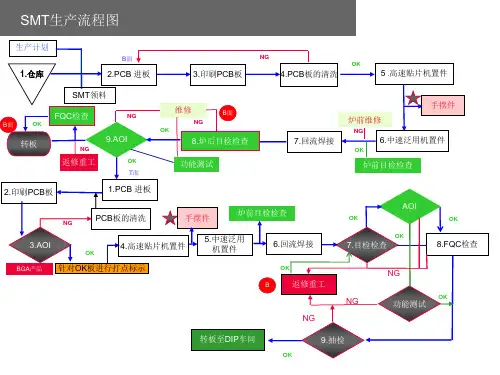
YES
记测量登记
是否校准
NO
使用、保管、维护
执行内、外校准
YES
校准失效
校准判定
NG
能否维修
校准标识、记录
使用、保管、维护
使用过程中是否失效
定期校准通知
相关记录存档
临时校验
YES
报废
NO
YES
1.11产品标识流程
原材料
进料检验
分类标识入库存放
生产领用物料标识的维护与保存
生产自检制程抽检
生产线目检或测试
首件物料确认
品检确认
OK
NG
4.卧式插机打板
OK
机打件首件确认
品检核查
NG
放不良区域维修
NG
5.品检检验
OK
6.AI立式机排料
OK
NG
首件物料确认
7.立式插机打板
品检确认
NG
8.品检检验
放不良区域维修
机打件首件确认
NG
OK
放置成品区
转DIP车间
DIP车间生产流程图
波峰焊接
修脚
放不良区域待修
生产计划
生产部将产品送检FQC
FQC清点数量及确认状态标识
依成品检验标准及抽样计划实施检验
FQC对批量进行随机抽(全)检
出具检验结论
记录并开具出货报告
成品入库
入成品仓
OK
NG
QE确人
OK
NG
开不合格品处置单
生产部对不合格品批次进行处理再送检
备注说明1.生产部所生产产品必需由生产自检人员检验2.产线必需确保所送出产品的产品质量3.FQC品质人员需按抽检计划检验
工艺流程图模板(中英文)

70-03
《返工指导书》 《Rework Instructions》
70-04
《检验记录》 《Inspection record》
移至工序70 Move Product to process 70
模板工艺生产流程图
交错焊接
检验合格
抹油、喷漆
质检员二次检验
完成品入库
3、墩柱
带弧形的仿形切割
调平
打磨
划线、钻孔
组对 焊接
边框
带钢手工切割
调直
铣边
按图纸尺寸用剪板机切割带钢
划线、钻孔
下料工序
面板
按图纸尺寸用剪板机剪切
铣边
按图纸要求用折弯机折弯 成型
槽钢
按图纸尺寸用无齿锯切割
纵肋成型
角钢
按图纸尺寸用切割
角模成型
钻孔
检验合格后送组焊工序
按图纸要求进行整圆校对
整圆焊接
焊吊环
打磨
制品成型
质检员检验
检验合格
抹油、喷漆
质检员二次检验
完成品入库
2、T 梁
按图纸尺寸用剪板机剪切 带钢边框 边框 按图纸尺寸仿形剪切 调平 打磨 划线、组对
冲孔 槽钢边框 按图纸尺寸剪切 用钻床打焊接孔
下料工序
面板 按图纸尺寸用剪板机剪切 按图纸要求用折弯机折弯 成型
墩柱
成型 调整工装 铺面板 按图纸要求组拼 上边框 用定位销固定校对
按图纸要求在面板上划焊点线
上纵肋
上横筋
组焊工序
交错焊接 下工装
调直、调平
打磨
桁架
调整工装
按图纸要求组拼
桁架要全部满焊
下工装
钻孔
背楞
调整工装
根据图纸要求组拼
孔位校对
交错焊接
下工装
质检员二次检验
抹油、喷漆
检验合格
质检员检验
制品完成
完成品入库
生产加工流程图
1、圆柱模
用法兰机制作法兰
生产工艺流程图模板
生产工艺流程图模板生产工艺流程图模板生产工艺流程图是一种用来展示产品的生产过程的图表,它能清晰地展示出生产过程中所涉及的各种环节和步骤,帮助生产企业合理规划生产过程,优化资源配置,提高生产效率。
下面是一个生产工艺流程图的模板,可供参考。
1. 原料准备a. 订购原料:根据产品需求,确定所需要的原料种类和数量,并与供应商进行订购。
b. 检验原材料:收到原材料后,进行外观检查、含水率检测等质量检验,确保原料的质量符合要求。
2. 原料处理a. 原料加工:根据产品要求,对原材料进行加工处理,如切割、浸泡、研磨等。
b. 混合原料:将经过加工处理的原料进行混合,以保证产品的一致性和稳定性。
3. 生产操作a. 设备准备:对生产设备进行清洁和调试,确保设备正常运行。
b. 操作人员培训:对操作人员进行必要的培训,确保其熟悉操作流程和安全操作规范。
c. 生产操作:根据产品的工艺要求,进行生产操作,如注塑、装配、焊接等。
4. 检验和质量控制a. 在线检验:在生产过程中,对产品进行在线检查,及时发现和处理质量问题。
b. 成品检验:对生产出来的成品进行全面的检验,确保产品的质量符合要求。
c. 质量控制:根据检验结果,对生产过程进行调整和改进,以提高产品质量。
5. 包装和储存a. 产品包装:将成品进行包装,以防止污染和破损,并方便运输。
b. 产品存储:将包装好的产品进行分类和标记,并储存到指定的仓库中,以便查找和管理。
6. 产品出货a. 订单确认:确认客户的订单信息,检查产品种类和数量是否一致。
b. 出货安排:安排合适的运输方式和时间,确保产品按时交付给客户。
c. 跟踪售后:与客户保持联系,了解产品的使用情况和客户的满意度。
以上是一个生产工艺流程图的模板,具体的生产过程和步骤可以根据实际情况进行调整和扩充。
通过生产工艺流程图的绘制和使用,能够帮助企业全面了解和掌握产品的生产过程,有效提高生产效率,降低生产成本,并确保产品的质量和交货期的达标。
PCB生产工艺流程(参考模板)
PCB生产工艺流程一.目的:将大片板料切割成各种要求规格的小块板料。
二.工艺流程:三、设备及作用:1.自动开料机:将大料切割开成各种细料。
2.磨圆角机:将板角尘端都磨圆。
3.洗板机:将板机上的粉尘杂质洗干净并风干。
4.焗炉:炉板,提高板料稳定性。
5.字唛机;在板边打字唛作标记。
四、操作规范:1.自动开料机开机前检查设定尺寸,防止开错料。
2.内层板开料后要注意加标记分别横直料,切勿混乱。
3.搬运板需戴手套,小心轻放,防止擦花板面。
4.洗板后须留意板面有无水渍,禁止带水渍焗板,防止氧化。
5.焗炉开机前检查温度设定值。
五、安全与环保注意事项:1. 1.开料机开机时,手勿伸进机内。
2. 2.纸皮等易燃品勿放在焗炉旁,防止火灾。
3. 3.焗炉温度设定严禁超规定值。
4. 4.从焗炉内取板须戴石棉手套,并须等板冷却后才可取板。
5. 5.用废的物料严格按MEI001规定的方法处理,防止污染环境。
七、切板1. 设备:手动切板机、铣靶机、CCD打孔机、锣机、磨边机、字唛机、测厚仪;2. 作用:层压板外形加工,初步成形;3. 流程:拆板→ 点点画线→ 切大板→ 铣铜皮→ 打孔→ 锣边成形→ 磨边→打字唛→测板厚4. 注意事项:a. a. 切大板切斜边;b. b. 铣铜皮进单元;c. c. CCD打歪孔;d. d. 板面刮花。
入、环保注意事项:1、 1、生产中产生的各种废边料如P片、铜箔由生产部收集回仓;2、 2、内层成形的锣板粉、PL机的钻屑、废边框等由生产部收回仓变卖;3、 3、其它各种废弃物如皱纹胶纸、废粘尘纸、废布碎等放入垃圾桶内由清洁工收走。
废手套、废口罩等由生产部回仓。
4、 4、磨钢板拉所产生的废水不能直接排放,要通过废水排放管道排至废水部经其无害处理后方可排出。
钻孔一、一、目的:在线路板上钻通孔或盲孔,以建立层与层之间的通道。
二、二、工艺流程:1.双面板:2三、设备与用途1.钻机:用于线路板钻孔。
2.钉板机:将一块或一块以上的双面板用管位钉固定或一叠,以方便钻板时定位。
工艺流程图(表格模板、doc格式)
工艺流程图
英语单元考试有时你能考到90多分,语文考试你能进入中上水平,或许你没有想开去,但老师觉得,只要你想要,就可以很好。但愿你真能做到“只要有百分之一的希望,就会付出百分之九十九的努力”请付之行动!
性情泼辣,热情大方的你,让我想到一句歌词:“该出手时就出手,风风于任何的挑战都能主动出击,把握住每一次机会,虽每一次未必都能成功,但你挫折打不倒你“我永远是最棒的”的信心,你总能调整前进的步伐,不断进取。