
磁粉探伤报告.doc
制造企业产品磁粉探伤检测报告(模版1

产品磁粉探伤检测报告
产品编号:
委托单位 部件名称 工 件 部件编号 检测部位 仪器型号 器 材 及 参 数 技 术 要 求 磁粉种类 磁悬液浓度 磁化电流 磁化时间 检测比例 检测标准 磁化方法 灵敏度试片型号 磁化方向 提升力 触头(磁轭)间距 合格级别 检测工艺编号 缺陷处理方式及结果 序 号 检 测 部 位 缺 陷 情 况 焊缝(工件) 部位编号 缺陷 编号 缺陷 类型 缺陷磁痕 尺 寸 mm 打磨后复检缺陷 性 质 磁痕尺 寸 mm 补焊后复检缺陷 性 质 磁痕尺寸 mm 最终 评级 (级) N mm 级 材料牌号 表面状态
报告编号:
QY/JL10-6
一 探 伤 室 二 质 检 部
检测结论: 1、本产符合 2、检验部位及缺陷位置详见检测部位示意图(另附) 。
标准的要求,评定为合格。
报告人(资格)
审核人(资格)
无损检测专用章
年
月
日
年
月
日 日
பைடு நூலகம்
年
月
磁粉探伤检测报告docx(一)
磁粉探伤检测报告docx(一)引言概述:本文将对磁粉探伤检测进行详细描述和分析,重点介绍该检测方法的原理、应用范围以及其在工业领域中的重要性。
同时,还将探讨相关的设备和技术,以及常见的磁粉探伤缺陷类型和处理方法。
正文内容:一、磁粉探伤检测原理1.1 磁粉探伤检测的基本原理1.2 磁粉探伤检测的工作原理1.3 磁粉探伤检测的主要参数和指标1.4 磁粉探伤检测的优缺点1.5 磁粉探伤检测与其他无损检测方法的比较二、磁粉探伤检测的应用范围2.1 磁粉探伤检测在航空航天领域的应用2.2 磁粉探伤检测在汽车制造领域的应用2.3 磁粉探伤检测在机械制造领域的应用2.4 磁粉探伤检测在电力设备领域的应用2.5 磁粉探伤检测在化工行业的应用三、磁粉探伤检测相关设备和技术3.1 磁粉探伤检测设备的分类和特点3.2 磁粉探伤检测中常用的磁粉类型3.3 磁粉混合方法及其调配原则3.4 磁粉铁磁材料的提纯方法3.5 磁粉探伤仪表的选型和使用四、磁粉探伤检测常见缺陷类型与处理方法4.1 表面缺陷和孔洞的检测与处理4.2 焊接缺陷的检测与处理4.3 裂纹和裂纹扩展的检测与处理4.4 金属疲劳损伤的检测与处理4.5 非金属材料缺陷的检测与处理五、磁粉探伤检测的发展和展望5.1 磁粉探伤检测技术的发展历程5.2 磁粉探伤检测的研究热点和趋势5.3 磁粉探伤检测的未来发展方向5.4 磁粉探伤检测关键技术的创新与应用5.5 磁粉探伤检测的市场前景总结:本文对磁粉探伤检测进行了全面而深入的介绍和分析。
通过了解磁粉探伤检测的原理、应用范围及相关设备和技术,我们认识到磁粉探伤检测在工业领域中的重要性和广泛应用。
同时,我们也了解到磁粉探伤检测在不同行业中的具体应用及其相关缺陷类型和处理方法。
未来,随着磁粉探伤检测技术的不断发展,相信它将在更多领域中发挥重要作用,在工业生产中起到更大的推动作用。
机械加工磁粉探伤报告格式
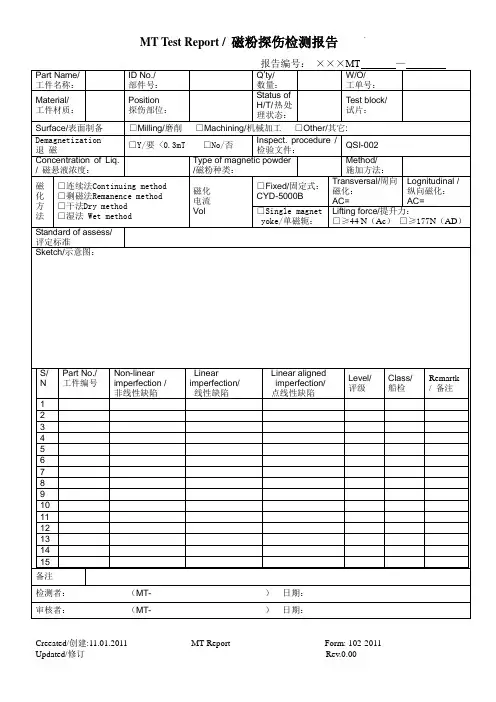
Standard of assess/
评定标准
Sketch/示意图:
S/N
Part No./
工件编号
Non-linear imperfection /
非线性缺陷
Linear imperfection/
线性缺陷
Linearaligned
imperfection/
MT Test Report /
报告编号:×××MT—
Part Name/
工件名称:
ID No./
部件号:
Q’ty/
数量:
W/O/
工单号:
Material/
工件材质:
Position
探伤部位:
Status of
H/T/热处理状态:
Test block/
试片:
Surface/表面制备
□Milling/磨削□Machining/机械加工□Other/其它:
□剩磁法Remanence method
□干法Dry method
□湿法 Wet method
磁化
电流
Vol
□Fixed/固定式:
CYD-5000B
Transversal/周向
磁化:
AC=
Lognitudinal /
纵向磁化:
AC=
□Single magnet
yoke/单磁轭:
Lifting force/提升力:
Demagnetization
退磁
□Y/要 <0.3mT □No/否
Inspect.procedure/检验文件:
QSI-002
Concentrationof Liq./磁悬液浓度:
磁粉探伤报告

磁粉探伤报告磁粉探伤是一种常用的无损检测方法,广泛应用于工业领域中。
它能够快速、准确地检测出工件表面和近表面的缺陷,为工程质量的保障提供了有力的手段。
磁粉探伤报告是磁粉探伤工作的总结和归档,记录了探伤的过程、结果以及评定结论等内容。
它不仅是对磁粉探伤工作质量的客观反映,也是对工件质量的评估和验证。
一份合格的磁粉探伤报告应该具备以下要素。
首先,磁粉探伤报告应该包括对探伤目的、方法和设备的描述。
这部分内容主要介绍了为什么进行磁粉探伤、采用了什么方法和设备进行探测。
这有助于读者了解探伤工作的背景和技术依据,为后续内容提供了前提条件。
其次,磁粉探伤报告应当详细记录探伤过程。
这包括了工作人员对工件的处理、磁粉的制备和施加、磁场的形成等步骤。
这些步骤的正确执行对于探伤结果的准确性和可靠性至关重要。
因此,在报告中对各个环节的操作步骤和注意事项进行详细描述是必要的。
此外,磁粉探伤报告还应包括对发现缺陷的描述和分析。
探伤结果中出现的缺陷信息需要详细描述,包括其位置、大小、形状、数量等。
同时,对缺陷的类型、性质以及可能对工件造成的影响进行分析,可以帮助评估缺陷的严重程度并制定相应的修复措施。
最后,磁粉探伤报告应附带对工件的评定结论。
评定结论旨在判断工件是否符合相应标准或规范的要求,进而决定其可用性和安全性。
评定结论可以分为合格、不合格和待修复等不同等级,有助于指导后续工作的进行。
需要注意的是,磁粉探伤报告应当遵循严格的规范和要求。
报告的格式应整洁、清晰,内容要准确、完整。
在书写过程中,应采用简洁明了的语言,避免使用术语过多或晦涩的表述,以确保读者能够理解和识别报告中的信息。
磁粉探伤报告的重要性不言而喻。
它不仅是工艺流程和质量控制的重要参考依据,也是对工件可靠性和安全性的评估。
合理、准确地编写磁粉探伤报告,不仅可以提高工作效率,还可以为后续的工作提供可靠的依据。
因此,我们应该重视并认真对待磁粉探伤报告的编写工作。
总而言之,磁粉探伤报告是磁粉探伤工作的重要成果和记录。
磁粉探伤报告

无损探伤是什么?无损探伤有哪些?作为一名合格的焊工,或者一名合格的设计师。
焊接的强度是要保证的,那么,怎样才能保证这个强度呢,你我说了不算,要对焊缝进行检测。
那就要进行无损探伤了。
什么是无损探伤呢?无损探伤是在不损坏工件或原材料工作状态的前提下,对被检验部件的表面和内部质量进行检查的一种测试手段。
它与破坏性检测相比,大的优点是对产品没有破坏性,可以很好的发现焊缝或者材料的缺陷和位置无损探伤范围:1、焊缝表面缺陷检查。
检查焊缝表面气孔、裂纹、未焊透及焊漏等焊接质量。
2、内部检查。
检查焊缝内部是否有裂纹,夹渣或者气泡等无损探伤常用方法:1.VT(外观检测)VT一般是任何检测的关。
一道焊缝,有时候有两到三次检测,比如先VT,然后MT,再UT。
或者其它组合。
但是这些组合的关就是VT。
2.PT(渗透探伤)材料焊接完就可以了吗?无损探伤是什么呢?无损探伤有哪些呢?PT一般是第二道检测,主要用于奥斯提不锈钢或者相同等级的不锈钢,因为不锈钢没有磁性,MT(磁粉探伤)做不了。
但PT所花费的时间很长,在PT和MT可以同时做的时候,一般可以选择MT。
3.MT(磁粉探伤)MT是非常常用的一种探伤方式,其原理就是往构件上面喷射小磁粉,然后通过磁铁看磁粉的布局,要是磁粉某一地方布局不均匀,或者堆在一起,就说明该处有问题。
裂纹,气孔,夹渣都有可能。
常用于碳钢和普通不锈钢。
以上三种探伤,是很常用的。
但是,他们只能检测出外表面的缺陷,对于焊缝内部的缺陷很难发现。
一般检测内部缺陷,就要用到以下两种方式。
4.UT(超声波探伤)UT就是利用一个小探头,放在钢板上面,发出超声波,然后接受反射回来的波,看波形来判断该焊缝是否有缺陷。
是常规项目中经常用到的。
该方法简单,方便,耗时短,效率高,使用率很高。
但是,该方法对板厚有要求。
国内的标准和香港的钢结构标准差不多,板厚>=10毫米的,才进行检测。
而国外标准,比如AWS(美国焊接协会)中规定,板厚>=8毫米的,才进行UT探伤。
磁粉探伤报告

磁粉探伤工艺报告Magnetic Particle Testing Report报告编号:MT0901613262#REPORT NO: MT0901613262#工件名称Casting Name 钢管材质MaterialP235TR1工件炉批号Part Helt NO.91-08459磁粉施加方法Method 浇法检验部位Figure: Testing焊缝表面状态Surface Condition合格提升力Lifting power 45N 仪器型号EquipCDX-220标准试块(片)Reference BlockA1-15/50检测方法Testing Method 磁轭法极距Polar distance92mm电流种类Current sort交流磁粉种类Magneticparticle 非荧光磁粉检验标准Test StandardEN1290磁悬液浓度Concentra-tion10-25g/L草图Mpi On All Accessible Wetted AndSealing Surface Sketch检验结果:合格Accept 不合格Reject Test Result备注Remarks探伤人员Inspector审核Proofreader年月日年月日磁粉探伤工艺报告Magnetic Particle Testing Report报告编号:MT0901713249#REPORT NO: MT0901713249#工件名称Casting Name 钢管材质MaterialP235TR1工件炉批号Part Helt NO.E904642磁粉施加方法Method 浇法检验部位Figure: Testing焊缝表面状态Surface Condition合格提升力Lifting power 45N 仪器型号EquipCDX-220标准试块(片)Reference BlockA1-15/50检测方法Testing Method 磁轭法极距Polar distance92mm电流种类Current sort交流磁粉种类Magneticparticle 非荧光磁粉检验标准Test StandardEN1290磁悬液浓度Concentra-tion10-25g/L草图Mpi On All Accessible Wetted AndSealing Surface Sketch检验结果:合格Accept 不合格Reject Test Result备注Remarks探伤人员Inspector审核Proofreader年月日年月日。
钢板探伤报告
钢板探伤报告
报告编号:20210301
被检测物:钢板
检测日期:2021年3月1日
检测地点:某钢厂生产车间
检测方:某检测公司
1. 检测目的
此次钢板探伤的目的是为了检测钢板内部是否存在裂纹、孔洞或其他缺陷,保证钢板符合生产和使用要求,对该钢厂的生产安全起到重要作用。
2. 检测方法
本次钢板探伤采用了磁粉探伤方法进行检测,通过在钢板表面喷涂磁粉粉末,再利用外加磁场对钢板进行磁化,当钢板内部存在缺陷时,磁粉会聚集在缺陷处形成磁粉团,以此判定钢板是否有缺陷。
3. 裂纹检测结果
经过检测,钢板内部未发现裂纹,符合生产和使用要求。
4. 孔洞检测结果
经过检测,钢板内部未发现孔洞,符合生产和使用要求。
5. 其他缺陷检测结果
经过检测,钢板内部未发现其他缺陷,符合生产和使用要求。
6. 检测结论
综上所述,此次钢板探伤结果良好,钢板内部未发现裂纹、孔洞或其他缺陷,可正常投入生产和使用。
磁粉探伤检测报告
磁粉探伤检测报告
文件编号:QUA-TEM-007 报告号:MT-
产品名称产品图号图纸版本检测仪器名称CDX-探伤仪提升力≥44N电流种类交流
产品编号检验比例母材材质光照度磁化方法电磁扼湿法磁化方向纵横90º表面状态□打磨□毛坯□机加工检验状态□机加工后□整形后□焊接后
磁悬液型号磁悬液批号热处理状态□热处理前□热处理后
磁悬液施加方法□喷□浇□洒工件温度应用标准EN1291-2x
探伤部位缺陷情况简图
焊缝序号缺陷类型缺陷尺寸判定处理方式检验员备注
(1)L=线性显示;d=非线性显示(2)判定合格划“√”不合格划“×”(3)返修以“R"表示,
报废以”S"表示(4)引用磁粉探伤检验规程
检验员/日期:审核/日期:。
磁粉探伤报告
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
检验结论
该构件经磁粉探伤未发现裂纹。
批准:×××
审核:×××
校核:×××
检验:×××
磁粉探伤检验报告
编号:×××
工程名称
××工程
委托单位
××钢结构工程公司
检验日期
××××年××月××日
见证单位
××建设监理咨询公司
见证人
×××
检验依据
《无损检测磁粉检测第1部分:总则》(GB/T 15822.1—2005)
检测仪器
仪器名称:多功能磁粉探伤仪检定证书编号:×××
检验条件
母材材质
Q235
试块/试片
A型试片
检验地点
检测中心
磁粉种类
非荧光磁粉
施加方法
湿粉法
磁化方法
磁轭化
金属表面磁粉探伤检验结果
样品编号
型号规格
磁粉探伤结果
样品编号
型号规格
磁粉探伤结果
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
未发现裂纹
××××
磁粉探伤报告
磁粉探伤是指铁磁性材料和工件被磁化后,由于不连续性的存在,使工件表面和近表面的磁力线发生局部畸变而产生漏磁场,吸附施加在工件表面的磁粉,形成在合适光照下目视可见的磁痕,从而显示出不连续性的位置,形状和大小的一种探伤方法。
磁粉,一种硬磁性的单畴颗粒。
它与粘合剂、溶剂等制成磁浆,涂布在塑料或金属片基(支持体)的表面,就可制成磁带、磁盘、磁性卡片等磁记录材料。
磁粉是磁性涂料的核心组成,是决定磁记录介质磁特性的主要因素。
磁粉对磁记录材料的性质影响极大。
因此,对磁粉有一定的要求:①比饱和磁化强度σs和矫顽力Hc要大;②颗粒呈微细针状而均匀;③在磁浆中有高的分散性和填充性;④磁性稳定。
磁粉要同时满足上述诸要求比较困难。
常用的磁粉有氧化物磁粉和金属磁粉两大类。
磁粉,是磁性涂料的核心组成,是决定磁记录介质磁特性的主要因素。
它应有足够的矫顽力,以便有效地提高去磁作用,但又不能高到难以消磁的程度,它的磁化强度应和铁磁性金属有同一量级,以便对磁头提供足够的磁通量;颗粒要均匀,无烧结块体,结晶完整,粒度一般小于1?m;应具有良好的分散性,填充密度高;它的磁性特性应该稳定,不受时间、温湿度和压力的影响。
自从1935年使用羰基铁粉开始,磁粉的发展情况不断丰富。
后来又从氧化物向金属合金磁粉发展,磁粉颗粒不断缩小,矫顽力不断提高。