
车辆玻璃行业内控标准2016版
企业内控标准
一、范围
本标准规定了汽车用安全玻璃的尺寸,形状及外观。
适用本公司生产及委托外生产的汽车安全玻璃及其它道路车辆用安全玻璃的最终检验;工序特性与产品特性相同的部分也可作为工序标准。
产品性能符合GB9656-2003有效版本要求。
加热线性能符合JC/T672有效版本要求。
二、名词解释
曲线部:图1中的R部分(图1中R部分的终止点包含于曲线部)。
设计线:检验模周边的基准形线。
基准边:产品上预先确定的定位边(包含2个设计了限位器的定位点)。
基准边偏差:玻璃基准边与设计线之间的偏差(见图1中的A)。
纵向尺寸偏差:玻璃周边与设计线之间的偏差(见图1中的B)。
横向尺寸偏差:玻璃周边与设计线之间的偏差(见图1中的C)。
曲线部偏差:玻璃曲线部与设计线之间的偏差(见图1中的D)。
气泡:玻璃中的气体夹杂物。
结石:玻璃中的固体夹杂物,一般为未熔物或结晶颗粒。
线道:玻璃上呈现的明显的细线条。
波筋:玻璃表面呈现的条纹和波纹、造成对光的折射或反射产生差异,使物象变形
锡面:浮法玻璃成型时与锡液接触的一面
空气面:浮法玻璃成型时向上的一面(暴露在空气中的一面)。
划伤:在生产或储运过程中,玻璃表面被硬物摩擦所留下的伤痕。
发霉:玻璃表面受大气环境侵蚀后的一种风化现象。
水迹:水在玻璃表面风干后形成的痕迹。
模具痕迹:玻璃成型过程中模具在玻璃表面形成残留的印痕。
烫伤:钢化玻璃成型后表面呈条状乳白色模糊不清的现象。
吻合度:表示弯型玻璃与检验模具的贴合程度,以玻璃与模具的间隙值来表示。
拱高:表示弯型玻璃的内表面到玻璃纵向边所在平面间的最大距离。
荷叶边(波浪边)波动值:测量包含荷叶边在内的100mm的区段,使用塞尺测量该区段内吻合度的最大值与最小值的差值(即波动值)。
弧度尺间隙:用弧度进行控制生产的产品,用弧度尺测量产品弧度时,弧度尺与产品之间的最大间隙。
磨边波浪:磨边时产生的玻璃边部缺陷,呈高低起伏的S形边
胶合层杂质:夹在夹层玻璃中的杂物(如绒毛、灰尘、碎屑等)
叠差:夹层时两片玻璃的边部产生错位,形成阶梯状。
脱胶:夹层玻璃中的一层或两层玻璃与胶片分离的现象。
丝印针孔:玻璃表面涂层缺陷,表示涂层有针眼似的漏光小孔。
印刷漏墨:印刷丝网版膜的非印刷设计的某部分/某点渗墨,称为漏
墨故障。
钢化彩虹:由于浮法玻璃下表面的锡扩散层在热处理后,表面形成的微皱纹在光的照射下产生干涉色。
麻点:玻璃成型后表面产生的点状小凹坑。
爆边:玻璃边缘出现的贝壳状的崩缺缺陷。
龟裂:银浆印刷烧制后黑边或银浆出现的裂纹。
表面质量:包括玻璃表面质量和印刷质量。
磨边质量:指玻璃被磨轮磨削后的质量状况。
外观质量:包括表面质量和磨边质量。
三、内控标准
1、尺寸偏差:(L—长边长,S—展开m2,基准边偏差—1.0~+0.5)
2、平型制品弯曲度
3、弧度球面
4、吻合度(L—长边边长)
5、孔:孔心距偏差±0.5孔位偏差-1.0~+0.5;孔径偏差0~+0.5。
6、球面:随和、无突变,球面值见下表,在满足标准的前提下优先保证尺寸。
7、同一片玻璃厚度偏差不得大于0.2。
8、外观质量:
2、任意直径300圆内规定范围的气泡、划伤、线道、节瘤、结石、胶合层气泡、胶合层杂质、绒毛等缺陷同时存不不允许超过3项,且不得密集存在;
3、标准规定的如结石、气泡、节瘤、线道等缺陷标准适用于无色或天然轻微着色玻璃,着色玻璃(如F绿)缺陷标准见相关文件;
4、胶合层杂质泛指深色的夹杂物,与玻璃颜色或胶片颜色接近的夹杂物可视其所在的部位及明显程度在此标准上适当放宽;
5、其他按以上方法无法具体归类的未明确缺陷按最接近原则,即参照与缺陷表现最接近的类别进行控制。
区域划分
注:周边部指距玻璃边缘(展开,含)150mm以内区域,其余为中央部,对于半景前挡则两片玻璃对接边及其150内仍属中央部
9、周边质量
<表8>
分类缺陷裸露边
非裸露边
滑动边固定边
爆边 1.0≤直径≤2.0,不得密集存在每米允许长≤3.0,宽≤
2.0,深≤1/5厚1个
每米允许长≤5.0,宽≤3.0,
深≤1/3厚1个
波浪边轻微(见样件)
荷叶边见各级极限样件
叠差≤1.0 ≤1.5
缩胶宽度≤0.5,连续长度≤20,每片3处宽度≤1.0,连续长度≤30,每米3处
脱胶及胶合层杂质不允许存在边缘5范围内不限残留亮斑不允许存在直径≤1.5,间距≥50,非裸露部分不限缺角不允许存在R5弧内允许深≤3的1个,但需将角磨圆10、厚度偏差
种类公称厚度t 厚度及偏差夹层玻璃原片玻璃与中间层的总厚度t±0.2n
钢化玻璃t t±0.2
注:n为构成夹层玻璃或塑玻复合材料的原片玻璃层数。
10、印刷质量
<表9>
11、钢化碎片
12、钢化表面压应力
钢化玻璃
风窗
表面压应力≥105风窗以外
13、钢化玻璃的冲击点位置
点1:试样角部曲率半径最小处,从角顶沿角平分线向中心30mm的点,左侧右侧皆可;点2:在试样最长或最短中心线上距边30mm处;
点3:试样的中心点;
点4:位于试样最长中心线上的曲率最大处。
图中某冲击点如有两处以上时,可选择满足上述条件的任一点。
汽车安全玻璃质量标准及检验和试验方法

SYPKA 外观检验光照强度:≥800勒克斯(Lx) 观察距离:600 mm
(二)商标质量
1. 商标正确
对照产品规格确认产品商标印刷是否正确。
2. 商标清晰完整
17
商标图例:
18
❖ (三)磨边质量
磨边分类 l 1#边(裸露边):无亮斑、手感好、圆弧边、两侧对称、
检验模具
百分表
产品
间隙(差异):即尺寸
靠山×3
图3
21
2)四周均有靠山的标准检验模具,非法向面,以商标角 的二边为基准边,使用塞尺测量产品与检验模具的靠 山间的间隙距离(即尺寸)。
检验模具 塞尺
间隙(差异):即尺寸
图4
产品 靠山×8
22
3)依据CKD产品开发自制的简易检验模具,无法向面,可以是二边 靠山(基准边)或周边靠山(商标角为基准边),使用塞尺测量 产品与检验模具外延的间隙距离(即尺寸)。
l 4#边:倒棱边
19
1#边
2#边
3#边
4#边
图2 磨边分类
(四)尺寸形状
1. 厚度:
使用游标卡尺或千分卡,测量时,每片玻 璃至少测量3~4点(每边一点)。
20
2. 尺寸:
1)按CAD三维数据制作的标准检验模具,其具有法向面、 有明确的基准边与测量边,使用百分表测量产品与模 具的外延在距离上的差异。此类检验模具可以是二边 有靠山,也可以为单边有靠山。
国家标准(GB9656-2003/GB17340-1998等) ◎三者关系:企业标准只能高于或等于国家标准,一般情
况下,生产过程按企业标准控制。出厂产品 按客户标准检验。
玻璃进厂内控标准
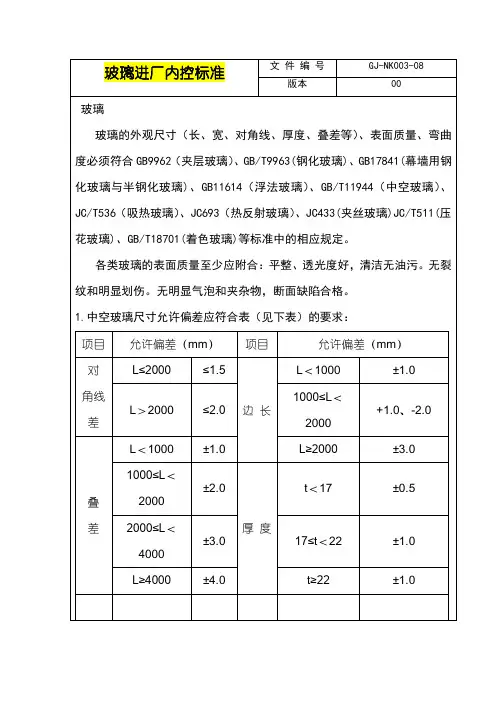
L<1000
±1.0
L≥2000
±3.0
1000≤L<2000
±2.0
厚度
t<17
±0.5
2000≤L<4000
±3.0
17≤t<22
±1.0
L≥4000
±4.0
t≥22
±1.0
2.夹丝玻璃尺寸允许偏差应符合表(见下表)的要求:
项目
允许偏差(mm)
项目
允许偏差(mm)
边长
L≤2000
±1.5
叠差
A、玻璃边缘应倒棱并细磨;外露玻璃的边缘应精磨。
B、采用钻孔安装时,孔边缘应进行倒角处理,并不应出现崩边。
5. 玻璃弯曲加工后,其每米弦长内拱高的允许偏差为±3.0mm,且玻璃的曲边应顺滑一致,玻璃直边的弯曲度,拱形时不应超过0.5%,波形时不应超过0.3%。
玻璃进厂内控标准
文 件 编 号
GJ-NK003-08
版本
00
玻璃
玻璃的外观尺寸(长、宽、对角线、厚度、叠差等)、表面质量、弯曲度必须符合GB9962(夹层玻璃)、GB/T9963(钢化玻璃)、GB17841(幕墙用钢化玻璃与半钢化玻璃)、GB11614(浮法玻璃)、GB/T11944(中空玻璃)、JC/T536(吸热玻璃)、JC693(热反射玻璃)、JC433(夹丝玻璃)JC/T511(压花玻璃)、GB/T18701(着色玻璃)等标准中的相应规定。
各类玻璃的表面质量至少应附合:平整、透光度好,清洁无油污。无裂纹和明显划伤。无明显气泡和夹杂物,断面缺陷合格。
1.中空玻璃尺寸允许偏差应符合表(见下表)的要求:
项目
允许偏差(mm)
项目
允许偏差(mm)
对角线差
内控标准(新)2010.12
内控标准编制:杨学梅审核:马廷勇批准:杨通权依据标准:GB9656-2003、GB/T17340-1998、GB11614-1998 发布日期:2005年1月1日实施日期:2005年1月1日前言本标准是根据GB9656-2003《汽车用的安全玻璃》、GB/T17340-1998《汽车安全玻璃的尺寸、形状及外观》、GB11614-1999 《浮法玻璃》中内容要求的高低,对产品分A(乘用车)、B(商用车)、C(农用车)级别。
GB9656-2003标准中的主要性能技术参数按原标准执行。
汽车安全玻璃术语外观质量:1)气泡:玻璃中的气体夹杂物,呈圆形、椭圆形、线装和点状等。
2)划伤在生产或储运过程中玻璃表面被硬物磨擦所留下的伤痕。
3)线道玻璃上呈现出与拉引方向一致的线条4)结石玻璃中的固体夹杂物,有原料、耐火材料、析晶物等,一般为未熔物质或结晶颗粒。
5)结瘤以透明瘤状形态存在于玻璃板中的一种非均态缺陷。
6)模具痕迹弯型玻璃成型过程中,模具在玻璃表面残留的印痕。
7)挂钩印迹钢化玻璃边部的挂具痕迹。
8)胶合层气泡在胶合层材料中或玻璃与胶合层之间的气体夹杂物。
9)胶合层杂质夹在夹层玻璃中的杂物10)绒毛夹层玻璃胶合层玻璃中的杂物11)叠差夹层时两片玻璃的边部产生错位。
12)脱胶夹层玻璃中的其中一层或两层玻璃与胶合层产生分离的现象。
13)爆边玻璃边缘出现的贝壳状缺损。
14)缺角玻璃板上曲率半径不大于5mm的边角部分的缺陷15)倒圆将玻璃边缘加工成圆弧形的工序16)抛光边经细加工的玻璃边缘、平滑、透明、其光泽与玻璃表面非常接近。
17)细磨边(1#、2#)经细加工的玻璃边缘,有滑腻感但不透明,1#:不允许露清,不允许爆边(针对裸露边)2#:允许小于玻璃厚度的1/2的亮斑,缺陷间距≥300mm.18)粗磨边经粗加工的玻璃边缘,有粗糙感但不会造成割伤。
19)倒圆残留玻璃边部加工后残留的未倒圆或磨边部分20)弯曲度平型玻璃板的不平直程度21)吻合度表示弯型玻璃与检验模具的贴合程度,以玻璃与检具间隙值来表示。
IATF16949:2016版标准条文及转版要求讲解

IATF16949:2016条文解 析
4 组织环境 4.1理解组织及其环境 组织应确定与其宗旨和战略方向相关并影响其质量管理体系实现其预 组织应对这些内部和外部因素的相关信息进行监视和评审。 注1:这些因素可能是正面或负面或要考虑的状况; 注2:可以通过考虑源于际、国家、地区或当地的国法律法规、技术、竞争、市场、文化、社会和经济因素,促进对外部情境的了解。 注3:可以通过考虑组织的价值、文化、知识和绩效等相关因素,促进对内部情境的了解。 期结果能力的外部和内部因素。
IATF16949:2016条文解 析
4.3 确定质量管理体系的范围 组织应明确质量管理体系的边界和适用性,以确定其范围。 在确定范围时,组织应考虑: a)各种内部和外部因素,见4.1; b)相关方的要求,见4.2; c)组织的产品和服务。 对于本标准中适用于组织确定的质量管理体系范围的全部要求,组织应予以实施。 组织的质量管理体系范围应作为形成文件的信息加以保持。该范围应描述所覆盖的产品和服务类型。 若组织认为其质量管理体系的应用范围不适用本标准的某些要求,应说明理由。 那些不适用于组织的质量管理体系要求,不能影响组织确保产品和服务合格以及增强顾客满意的能力或责任,否则不能声称符合本标准。
附录B:参考文献 – 汽车行业补充
生产控制:
AIAG发布: ‧MMOG/LE SMMT发布: ‧实施标准化作业
风险分析:
VDA发布: ‧ VDA4 “Ring-Binder”
软件过程评审:
CMMI VDA发布:
统计工具:
‧ ASPICE
AIAG发布: ‧ SPC ANFIA发布: ‧ SPC AIAG发布: ‧ CQI-19 次级供应商过程指南 IATF发布: ‧次级供应商最低汽车质量管理体系要求(MAQMSR)
关于汽车玻璃行业的经营活动法律法规
关于汽车玻璃行业的经营活动法律法规安全玻璃的国家标准:建筑物使用安全玻璃,可以抵御子弹或每小时100千米的飓风中所夹杂碎石的攻击,这对主体玻璃结构的现代建筑具有特别重要的意义。
常见的安全玻璃种类有贴膜玻璃、钢化玻璃等。
其中,贴膜玻璃作为一种新技术,已被纳入国家“十一五”推广项目。
第一条为加强建筑安全玻璃的生产、流通、使用和安装管理,保障人身和财产安全,规范建筑安全玻璃应用,提高建筑工程质量,依据中华人民共和国建筑法、中华人民共和国产品质量法,制定建筑安全玻璃管理规定。
第二条本规定所称安全玻璃,是指符合现行国家标准的钢化玻璃、夹层玻璃及由钢化玻璃或夹层玻璃组合加工而成的其他玻璃制品,如安全中空玻璃等。
第三条国内所有从事建筑安全玻璃生产、进口、销售和建筑物建设、设计、安装、施工、监理单位,应执行本规定要求。
第四条国家质检部门和工商行政管理部门分别负责对建筑安全玻璃生产和流通领域的产品质量的监督管理,国家检验检疫机构负责进口安全玻璃检验监督管理,建设行政主管部门负责本地建筑物使用、安装建筑安全玻璃的管理监督工作。
中国建筑玻璃与工业玻璃协会应通过引导企业遵守行规行约,实行自律,协助政府有关部门督促企业执行本规定等等。
汽车前挡风玻璃标准讲解

≤0.5mm,数量2个
≤0.8mm,数量2个
≤1.0mm,数量2个
不允许
不允许
不允许
不允许
C区
≤0.8mm,数量1个 ≤0.8mm,数量2个
≤1mm,数量2个 ≤1.2mm,数量3个
D区
≤1mm以下允许存在
≤1.2mm以下允许存在
不允许 距边部10mm以内,长度
2mm以下,每边1个
距边部8mm以内
无
内侧不允许,外侧不计,裸露边不允许 空白边小于2mm 空白边小于3mm 空白边小于4mm
长3mm以下数量2个,且间距大于500mm 长5mm以下数量4个,且间距大于500mm 长5mm以下数量6个,且间距大于500mm
11
热弯工序
2019/11/17
12
外形尺寸偏差(单位:mm)
纵向及横向偏差
曲线部偏差
B 区
C区
长
≤3m
m, 数
长≤5mm,数量2个
量2
个
长≤8mm,数量2个 长≤10mm,数量3个 长≤10mm,数量5个
不允许
不允许
D区
长度≤10mm,数量5个
长度≤10mm 长度≤20mm
不允许 长≤2mm,每边允许1个
长≤5mm,每边1个 长≤10mm数量2个 长≤15mm数量6个 不允许密集存在
距边缘13mm内允许宽2~5mm,长8mm以下的1个 距边缘5mm范围内不作规定
8
丝印质量
2019/11/17
9
缺陷
级别
内控标准
针孔 (针孔大于0.3mm的需要
修补)
一级 二级 三级 四级
0.3mm允许每边1个;0.3~0.5mm允许每边1个
玻璃检验规程
玻璃检验技条件
一、目的: 为了有效地把控玻璃入厂质量, 减少不良品流入生产与客户端, 特制定本技术条件。
二、适用范围及引用标准:
2.1需我司配发到客户处的各类中空玻璃。
2.2引用标准:
GB/T11944-2002 中空玻璃
GB15763.2-2005 钢化玻璃国家标准
GB11614-1989 浮法玻璃(普玻)
三、检验项目及标准:
3.1 长度及宽度允许偏差规定:
表1 中空玻璃的长度及宽度允许范围
3.2中空玻璃对角线之差
正方形和矩形中空玻璃对角线之差应不大于对角线平均长度的0.2%。
即: 两对角线尺寸差<两对角线尺寸之和÷2×0.2%
编制:审核:批准:
3.3外观质量
3.3.1浮法玻璃外观标准(内控汽车级)
编制:审核:批准:
3.3.2中空玻璃除满足5.3.1的要求外不得有妨碍透视的污迹, 夹杂及密封胶飞边现象。
不得有明显玻璃错位现象。
三层中空玻璃,格条不得有明显错位。
3.3.3周边隔条不得有明显变形与凹陷, 接口处间隙应不大于3mm。
3.3.3夹花玻璃窗格条接口不得厚薄不均, 上下错位不超过0.5mm;不得有超过0.5mm的接口间隙; 不得变形歪斜; 涂胶部位/修补部位不得有溢胶或与玻璃产生粘结现象;外露螺钉连接部位需沉头;格子外观及油漆质量应不得有脱漆、损伤、色差过大等问题。
3.3.4单面磨砂玻璃的磨砂面应朝里;磨砂面不应有无法祛除的各类污渍。
四、不合格处理
当发现不合格出现时, 交质量部门, 按照《不合格品管理制度》执行。
编制:审核:批准:。
IATF16949:2016最新版汽车行业质量标准概述及其五大工具的基础与应用_培训教材_图文
2019年版
MSA
2010年版
SPC
2005年版
PPAP
2006年版
2020-2-6
10
三、五大核心工具之APQP
3. APQP:Advanced Product Quality Planning 先期产品质量策划与控制计划
APQP的目标是帮助推动项目中包括的所有人员的沟通,并确保所有要求步骤都按时完成,并 有可接受成本的高质量产品。
IATF16949:2016标准是由IATF(International Automotive Task Force) 国际汽车工作组于2016年10月1日颁布发行的汽车工业质量标准。 该标准是基于ISO组织颁布发行的ISO/TS16949:2009标准发展而来的,成 为当前全球统一的最新的汽车工业质量标准。 该标准规定了汽车相关产品(包括装有嵌入式软件的产品)的设计和开发、 生产,以及(相关时)装配、安装和服务的质量管理体系要求,应当在整 个汽车供应链中实施。 下图简述汽车工业质量标准的发展历史。
2020-2-6
20
三、五大核心工具之APQP
1.2 业务计划/营销策略
●业务计划/营销策略将成为产品质量计划的框架;
●业务计划 --进度、成本、投资; --产品定位(配套的潜力、数量); --研究与开发资源(运输成本、优、劣势);
●营销策略将确定目标顾客、主要的销售点和主要竞争者、 SWOT 。
ISO/TS16949 (ISO)
1999/1/1日颁布发 行 (2018/9/14日作废)
IATF16949 (IATF)
2016/10/1日颁布发行
2
一、IATF16949:2016概述
1.2 组织介绍
IATF16949:2016标准(中文)
TECHNICAL SPECIFICATION第一版北京豪尔思科企业管理咨询有限公司译技术规范IATF 16949参考号码IATF 16949:2016质量管理体系——汽车生产件及相关服务件组织应用ISO 9001:2015的特别要求Quality management systems--Particular requirements for the application of ISO 9001:2015for automotive production and relevant service part organizations目录前言引言0.1总则0.2质量管理原则0.3过程方法0.3.1总则0.3.2策划-实施-检查-改进循环0.3.3基于风险的思维0.4与其他管理体系标准的关系1.范围2.规范性引用文件3.术语和定义4.组织环境4.1理解组织及其环境4.2理解相关方的需求和期望4.3确定质量管理体系范围4.4质量管理体系及其过程5.领导作用5.1领导作用和承诺5.1.1总则5.1.2以顾客为关注焦点5.2方针5.2.1质量方针的制定5.2.2质量方针的沟通5.3组织的角色、职责和权限6.策划6.1应对风险和机遇的措施6.2质量目标及其实现的策划6.3变更的策划7.支持7.1资源7.1.1总则7.1.2人员7.1.3基础设施7.1.4过程运行环境7.1.5监视和测量资源7.1.5.1总则7.1.5.2测量溯源7.1.6组织的知识7.2能力7.3意识7.4沟通7.5形成文件的信息7.5.1总则7.5.2创建与更新7.5.3形成文件的信息的控制8.运行8.1运行策划和控制8.2产品和服务的要求8.2.1顾客沟通8.2.2与产品和服务的要求的确定8.2.3与产品和服务的要求的评审8.2.4产品和服务要求的更改8.3产品和服务的设计和开发8.3.1总则8.3.2设计和开发策划8.3.3设计和开发输入8.3.4设计和开发控制8.3.5设计和开发输出8.3.6设计和开发更改8.4外部提供过程、产品和服务的控制8.4.1总则8.4.2控制类型和程度8.5生产和服务提供8.5.1生产和服务提供的控制8.5.2标识和可追溯性8.5.3顾客或外部供方的财产8.5.4防护8.5.5交付后的活动8.5.6更改控制8.6产品和服务的放行8.7不合格输出的控制9.绩效评价9.1监视、测量、分析和评价9.1.1总则9.1.2顾客满意9.1.3分析与评价9.2内部审核9.3管理评审9.3.1总则9.3.2管理评审输入9.3.3管理评审输出10.改进10.1总则10.2不合格和纠正措施10.3持续改进附录A(资料性附录)附录B(资料性附录)参考文献国际标准化组织(ISO)是由各国标准化团体(ISO成员团体)组成的世界性的联合会。
玻璃钢化2016国家标准
玻璃钢化2016国家标准
玻璃钢化是一种常见的玻璃加工工艺,通过对玻璃进行特殊处理,使其具有更
高的强度和耐磨性。
2016年,国家颁布了关于玻璃钢化的新标准,对玻璃钢化产
品的质量和安全性提出了更高的要求。
首先,新标准对玻璃钢化产品的材料要求进行了严格规定。
玻璃钢化产品的原
材料必须符合国家相关标准,且生产厂家必须提供相关的质量检测报告。
这一举措旨在保障玻璃钢化产品的质量,避免使用劣质材料制作产品,从而造成安全隐患。
其次,新标准对玻璃钢化产品的生产工艺和技术要求也进行了详细规定。
生产
厂家必须严格按照国家标准进行生产,确保产品的强度、透光性等性能达到标准要求。
同时,生产过程中必须严格控制温度、时间等参数,确保产品的质量稳定可靠。
此外,新标准还对玻璃钢化产品的安装和使用提出了更加严格的要求。
安装人
员必须具备相关的资质和经验,确保安装过程中不损坏产品。
同时,用户在使用玻璃钢化产品时,也要按照说明书正确使用,避免造成意外伤害。
总的来说,2016年国家颁布的新玻璃钢化标准,对产品的材料、生产工艺、安装使用等方面进行了全面规定,旨在提高玻璃钢化产品的质量和安全性,保障用户的利益。
生产厂家和相关部门应严格执行新标准,确保产品符合国家要求,为用户提供更加安全可靠的玻璃钢化产品。