
品质管理看板2
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
漏工序、开裂、暗裂、缺料、 多料不良
测试时间 测试结果
品质异常对应追踪表
NO.
基本信息
发生日期
发生地点
发现者
零件号
零件名
不良数量
不良内容
NO. 发生日期 发生地点 发现者 零件号 零件名 不良数量 不良内容
调入生产观察。2.每个检查员每月至少测试一次。】
测试内容
监督人
1
2
3
4
5
6
7
8
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
漏工序、开裂、暗裂、缺料、 多料、变形不良
2010年
11月 12月
15
15
▽
▽
计划: ▽
2011年
1月
1月
2月
20
25
25
▽ ▽ ▽
作业文件
初 1、开、暗裂 、 2、起皱 终 品 3、变形 发 现 4、材料不良 品 质 5、毛刺、孔带起 不 良 6、孔数、拉伤 时 7、缺料
XXXX有限公司
品品质质不不良良处 处理 理流流程程
文件编号:
批页准 码:
生效日期:
确1/认1 版次: 作成 A0
2017年6月3日
OK
在 板 件 写上标识。 作 业 者、判定者签字
( (质 品量 质课 科))
生生产产科系长 长确 确认认
模修担当
原因调查 决定对策
生生产产系科长长向向生生产产线线班班长 长下下达达生生产产指指示示
再发防止
线 上 人 员联 络 班 长 、品 质 量 质课 科担 当,
年
月品质部人员动态
100% 90% 80% 70% 60% 50% 40% 30% 20% 10% 0% 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 平均
项目
日期 1
应出勤人数 实际出勤人数 请假人数 出勤率
6
7
8
9
10
11
12
13
XXXX有限公司汽车配件分公司
培训计划
培训方式 口述 口述 口述 口述 口述
培训对象 品质部全员 品质部全员 品质部全员 品质部全员
仓库全员
学时
培训部门
1
品质部
1.5
品质部
1.5
品质部
1.5
品质部
1
品质部
讲师
承认
确认
作成
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
[0]不良流出历史最长持续
日,今天已持续
月日 日。
年出货不良PPM
60
50
40
30
20
10
0
1月
2月
3月
4月
5月
6月
7月
8月
9月
10月
11月
12月
年
1月
2月
3月
4月
5月
6月
7月
8月
9月
10月
11月
12月
出货数
0
0
0
107123 98531 140211 150213 162131 172131
不良数
系长
班长
作成
全检员
记入标准【例:本月10日投入A30 4011121缺料不良进行测试。测试时间栏10号位置记入“△A30 401121投入缺料不良”。测试结果:“√”检出,“×”未检出。】 评价标准【1.班组长根据检查计划每月随机将“不良品”投入“待检品”里进行测试,未检出不良的班组长对检查员重新培训教育,一个月三次未检出的取消全检资格
18
19
20
21
22
23
24
25
26
27
28
29
30 31
安全 轻微事故 重大事故
2HC培训计划
序号
培训内容
培训地点
1
机种部品识别培训
2 重点关注项目培训、及测量技术培训
会议室 会议室
3
部品问题点及新品熟练强化培训
4
新品在实际生产检测过程中问题点汇 总解析培训
5
部品左右识别与防止错装培训
会议室 会议室 会议室
0
0
0
4
2
1
3
2
2
不良PPM
0
0
0
37.3
20.3
7.1
20.0
12.3
11.6
1500 1400 1300 1200 1100 1000
900 800 700 600 500 400 300 200 100
0 1月
2017年
1月
生产数
0
不良数
0
不良PPM
0
2月
2月 0 0 0
3月
3月 0 0 0
安全日历
2345678
2017年
3月 7月
1月 2月 4月 5月 8月 9月 11月 12月
6月 10月
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 平均
1
2
10月
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
年工程内不良PPM
4月
5月
6月
7月
8月
9月
10月
4月 107123
103 961.5
5月 98531
101 1025.1
6月 140211
83 592.0
7月 150213
85 565.9
8月 162131
83 511.9
9月 172131
86 499.6
10月
11月 11月
12月 12月
年 月不良信誉度测试
现场判定
NG
报
联
告
生生产 产
络
系科长 长
质品量质课科担班当
品质判定 对策
报 告
对 最 后 一箱最 进行追查
中止生产联络
生 产科 课 计 划担当
在 库 量 把握,确认 模 具 修 理日程要求
不 良 品 全数 追回
贴 上 不 合格 标签
最 大 艰 度示
中 断 该 模具生产,换 模 加 工 下组模具
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
计划 实绩日期 定期评价日期
没 有 将 不良 品 全 数 追回
联 络 品 质后 工序追查
遵循【停止→呼叫→等待】规律
培
修
4
训 者 签
订
3
履
2 1
新规作成
名
历
NO.
日期
制定・改正
审核 确认 作成
XXXX有限公司
年品质目标 某公司 纳入不良PPM……≤6.5PPM
某公司 纳入不良PPM……≤6.5PPM
[0]不良流出持续最长时间: 月 日------
测试时间 测试结果
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
漏工序、开裂、暗裂、缺料、
测试时间
多料、变形不良
测试结果
·
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
漏工序、开裂、暗裂、缺料、 多料、变形不良
测试时间 测试结果
IQC供应商品质管理看板

供应商名 称Βιβλιοθήκη 来料总批制程NG批
合格率
制程/外协 品 质 管 理 看 板
制程重大质量问题日报
无重大质量问题 正在解决内部重大质量问题 尚未解决的内部重大质量问题
供应商品来料品质状况
供应商名 类别
问题描述
供应商重大质量问题日报
品质异常改善报告 关注重点
无重大质量问题 正在解决内部重大质量问题 尚未解决的内部重大质量问题
___月份部分供应商来料品质状况
制程
研磨 放电 线割
NC
来料总批 制程NG批 合格率
异常原因 尺寸 外观
制程批退分布图 总批数 异常批数 异常比率
尺寸 外观
品质异常改善报告
关注重点 主办单位:品管部IQC组 更新频率:月度
品质管理宣传看板样板
品质管理宣传看板样板1. 品质管理,质量至上!
——专注品质,成就辉煌
2. 品质为本,追求卓越
——做好每一个细节,打造无暇品质
3. 全员参与,共同护航品质
——团队合作,助力品质提升
4. 品质升级,持续改进
——不断创新创造,推动品质进步
5. 品质控制,客户放心
——严格管控工艺,打造可靠品质
6. 坚持标准,超越期望
——品质坚定者,成就卓越者
7. 品质管理,信任保证
——专业实力,品质有保障
8. 追求完美,品质无限——精益求精,施展品质魅力9. 严把品质关,赢得市场——稳定品质,赢得口碑10. 品质管理,是我们的承诺——信赖我们,放心选择。
品质管理宣传看板

品质管理宣传看板随前Internet技术的兴起,数字化时代,生活的每一个角落,锐不可挡,新知识与新技术蓬勃兴起。
“21世纪将是质量的世纪。
”质量是人类永恒的话题,生存质量(社会),还是生活质量都与我们息息相关,量管理的必要性。
起,得益于日本式的质量管理;在电子和汽车等行业主导全球市场,得益于“高品质”的产品。
企业的生存竞争实质上是质量竞争,天地,也才能占领市场。
随着我国加入WTO机遇。
与国际市场接轨,搞好品质管理是企业发展的必由之加强过程控制,使工序处于受控状态;或QS9000体系认证等一品质管理从无到有,从最初的作业者自行检查到现在的“零缺陷”管理,历经了数代人的努力,其发展的历程可划分为以下几个阶段。
一、检验品质控制阶段此阶段品质管理的主要方式是全检或抽检,通过检验发现问题,再采用相应的纠正措施。
这种方式存在很大的局限性,它关注的是最终的结果,等发现问题时只能采取补救措施。
二、靠品质系统来保证品质阶段此阶段兴起于20世纪80年代,表现为建立品质系统,形成从供应商管理、过程品质管理直至远及客户管理的整个品质管理链,环环相扣,从体系上保证产品和服务品质。
方兴未艾的*****质量管理体系认证就是一种典型的靠系统来保证品质的模式。
和检验品质控制相比,它将目光聚焦在整个系统上,靠严密的体系而不是单靠被动检查来防错,如果体系中每个要素做好了,结果正确的概率大很多。
基于*****质量管理体系,陆续又有一些行业结合自身特点,创立新的质量体系标准,如美国三大汽车公司联合推出的QS9000体系、通信领域的TL9000体系等。
在此阶段,各种品质控制、品质改善手段被空前充分利用,如6Sigma 品质系统,引发了一场品质革命。
三、“零缺陷”品质管理阶段这是美国质量管理大师克劳士比(Crosby )所提出的一套品质管理理论,其核心为“第一次就把事情做对”。
它追求的标准为“零缺陷”,即没有不良品。
强调品质控制和品质保证都很重要,但更重要的是人的意识,即所有人必须清楚理解自己的工作要求是什么,然后使每项工0缺点的过程100分的品质用电气、摩托罗拉、可口可乐、施乐、等世界顶级公司在实施“零缺陷”组织的认同和采用。
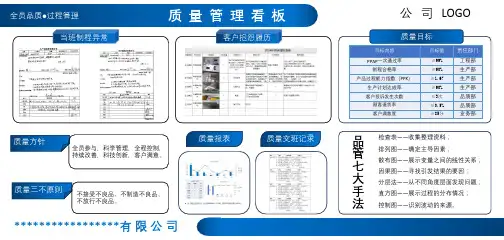
质量管理看板 V
手
直方图——展示过程的分布情况;
法 控制图——识别波动的来源。
产品过程能力指数(PPK) 生产计划达成率 客户投诉发生次数 顾客退货率 客户满意度
目标值
≥99% ≥90% ≥1.67 ≥90% ≤3次 ≤0.5% ≥85分
责任部门
工程部 生产部 生产部 生产部 品质部 品质部 业务部
品
检查表——收集整理资料;
ቤተ መጻሕፍቲ ባይዱ
管
排列图——确定主导因素;
七 大
散布图——展示变量之间的线性关系; 因果图——寻找引发结果的要因; 分层法——从不同角度层面发现问题;
全员品质●过程管理 当班制程异常
质量管理看板
客户抱怨履历
质量方针
全员参与,科学管理,全程控制, 持续改善,科技创新,客户满意。
质量报表
质量三不原则
不接受不良品、不制造不良品、 不放行不良品。
*****************有 限 公 司
质量交班记录
公 司 LOGO
质量目标
目标内容
PPAP一次通过率 制程合格率
部门管理看板设计及管理(附:制造现场管理看板案例集)

部门管理看板设计及管理(附:制造现场管理看板案例集)展开全文1管理看板的目的、意义和影响20世纪初,日本丰田汽车公司从美国引进大批量流水线生产方式。
之后,随着市场的变化,客户对产品提出了多样化、个性化的要求。
为满足客户的要求,丰田汽车从大批量、单品种流水线生产方式随之转化为多品种、小批量、短周期的生产方式,准时化生产(JIT)便应运而生。
看板管理就是实现准时化生产最重要的途径和方法。
在生产过程中,看板管理能够强制性揭露问题,暴漏隐患,由此形成动态自我完善机制。
看板管理不仅仅是生产过程的控制手段,也是系统动态自我完善过程的控制手段,它以顾客为中心控制着生产的过程和进度。
随着现代管理水平的不断提高,看板管理也得到重新的定义,以前人们对看板管理的理解仅局限于生产过程的控制的看板(JIT),范围比较窄;而现在所说的看板管理延伸到整个生产现场管理以及企业各项经营活动,乃至社会活动,特别是在6S/TPM现场管理中得到广泛应用,那些凡是能够用眼睛看且用于显示生产管理活动信息的板状物都是看板。
比如生产进度板、宣传栏、岗位责任栏、光荣榜、电子显示屏等都属于看板。
1、目的:创建“透明的”的工作场所,使任何人站在生人和陌生的角度都可以判断出正常与否,使问题表面化。
只有这样,我们的管理才可以得到落实、改善和提高。
2、意义:就是把工厂中潜在的问题暴露出来,让任何人一看就知道异常情形的所在。
3、全面而有效的使用管理看板,将在六个方面产生良好的影响:1)、展示改善成绩,让参与者有成就感、自豪感。
2)、营造竞争的氛围。
3)、营造现场活力的强有力手段。
4)、明确管理状况,营造有形及无形的压力,有利于工作的推进。
5)、树立良好的企业形象。
(让客户或其他人员由衷地赞叹公司的管理水平)。
6)、展示改善的过程,让大家都能学到好的方法及技巧。
2管理看板的设计及管理管理看板是管理可视化的一种表现形式,即对数据、信息等状况一目了然地表现,主要是对于管理项目、特别是信息进行透明化的管理工具。
工厂质量看板管理制度
工厂质量看板管理制度第一章总则第一条为加强工厂质量管理,提高产品质量,确保客户满意度,制定本制度。
第二条本制度适用于工厂所有部门。
第三条质量看板是工厂质量管理的重要工具,通过看板能够有效地监控生产过程和产品质量。
第二章管理责任第四条工厂质量看板由质量管理部门负责制定、更新和维护。
第五条各部门负责人要加强对质量看板的重视,确保各项指标的准确记录和及时更新。
第六条生产班组长要认真执行质量看板制度,确保生产过程中的质量问题能够及时发现和解决。
第三章看板内容第七条质量看板需要包含以下内容:1. 生产计划:包括生产任务、生产进度、产量等信息。
2. 质量指标:包括产品的合格率、不良品率、返工率等。
3. 工艺参数:包括设备参数、工艺流程等信息。
4. 安全生产:包括事故记录、安全检查等信息。
5. 人员配置:包括各班组人员数量、班次安排等信息。
第八条质量看板要根据实际情况进行定制化,确保符合工厂的管理需求。
第四章看板管理第九条每天上班前,各班组要进行看板汇报,对前一天的工作进行总结,并根据情况调整当天工作计划。
第十条质量管理部门定期对质量看板进行审核,发现问题及时进行整改。
第十一条发现问题要及时上报,制定纠正措施,并在质量看板上进行记录。
第五章培训与考核第十二条新员工入职前要接受质量看板管理培训,了解质量看板的重要性和使用方法。
第十三条定期对员工进行质量看板管理考核,根据考核结果进行奖惩。
第六章附则第十四条本制度自发布之日起生效,如有需要修改,应经质量管理部门审核。
第十五条对违反本制度的行为,质量管理部门有权进行处罚。
第十六条本制度之解释权归质量管理部门所有。
以上为工厂质量看板管理制度,希望各部门认真遵守,确保工厂质量管理工作顺利进行。
品质看板
品质管理品质部是企业质量管理的负责人,行使企业质量管理的职能对公司产品从原材料、制造加工、成品、产品使用过程中的质量监督,确保和提高产品质量,使产品达到客户需要。
试验方针/目标:试验方针:严格管理,坚持标准,数据准确,服务现场。
试验目标:实验设备合格率100%检验数据真实率100%检验及时率95%重大质量事故为0素材:质量看板:抓质量 促生质量原则质量检验的"三不”原则:1.不接受不良--互相检查(互检)2.不制造不良--自检3.不流出不良--自检和互检质量管理“五不放过”原则:1.原因找不到,不放过---追查原2.因責任分不清,不放过---选择对策3.纠正措施不落实,不放过—草率行动4.纠正措施不验证,不放过---成果比較5.有效措施不纳入,不放过---标准化来料状况供应商管理促生产 创新高品管七大手法1.鱼骨图:鱼骨追原因。
2.柏拉图:柏拉抓重点。
3.层别法:层别作解析。
4.查检表:查检集数据。
5.散布图:散布看相关。
6.直方图:直方显分布。
7.管制图:管制找异常。
制程状况客户服务8D问题求解法8D是解决问题的8条基本准则或称8个工作步骤,但在实际应用中却有9个步骤:D0:征兆紧急反应措施(Emergency response measures)D1:小组成立(Form the Team)D2:问题说明(Describe the Problem)D3:实施并验证临时措施(Contain the Problem)D4:确定并验证根本原因(Identify the Root Cause)D5:选择和验证永久纠正措施(Formulate and Verify Corrective Actions)D6:实施永久纠正措施(Correct the Problem and Confirm the Effects)D7:预防再发生及标准化(Prevent the Problem)D8:小组祝贺及规划未来方向(Congratulate the Team)出货状况持续改进。
品质检验标准看板
零缺点精神:1.以客户的立场来衡量(也就是以客户所要求的标),让客户100%满意;-品质就是生产出来的产品与规格一致,且能做到就是零缺点。
2.一次性就做好;3.“快”、“优”、“廉”,第一时间做出来,就“快”,能符合做出来,就“优”,第一时间就照规格要求做出来不重做就是“廉”。
4.品质标准主要特征:•代表最好、最容易、最安全的工作方法;•表现出因果之间的关系;•能够提供最佳的保存技巧和专业技术;•提供衡量绩效的方法;•提供维持现状及改善的基础;•作为目标及训练的目的;•作为培训的基础;•作为稽查或诊断的基础;•防止错误再发生;•控制变异最小化。
二. 质量检查1.最终检查(OQC&FQC):工厂对成品、部件、组件或返工检查按客户和供应商确定的AQL (抽样计划表)执行1)100%的工厂检验:所有产品均会被检验到;2)随机性:选择性从不同LOT 别中抽样检验;3)Line Inspection :在生产过程中随机抽样检验;4)出货检验:选择已包装或包装过程的产品抽样进行检验。
2.过程检验(IPQC):选择性检查不同时间段所生产的产品/部件/组件,并专注如下目标:1)在过程检验中找到生产缺陷的根源;2)由生产核实执行纠正行动报告;3)在不同生产车间(线别)检查和发现质量差的内在联系;4)在装配前,对产品和元器件进行的质量检查;5)确定生产过程的弱点以及在生产中所造成的损失。
3.首件检验(FAI):测试产品中的第一个产品或部件中样本,或根据客户的技术规范,可将样本放在一起作首件。
1)样本是否符合图纸和规格;2)核实是否符合设计要求;3)客户认可/替代组件/安全标准; 4)BOM & 信息ECN;5)客户技术反馈;6)质量检查参数和准则;7)建立最终检验和过程检验程序; 8)评估生产使用的功能测试及测试设备。
4.实验测试(ET):功能性测试(零件和材料),对有缺陷的样板拆卸或破坏性检查。
1)使用现场测试设备,对成品进行测试和评估;2)工厂机实验设备抽检;3)使用外部(第三方)认可实验室校准测试。
质量管理看板
过程质量看板
制
日期
产品名 不良
称
率
程
异
常
追
踪
栏
异常描述
QC稽核表放置栏 稽 核 缺 失
项
责任人:
改善措施
责任人
关闭日 期
*********有限公司
5S定置管理看板
推行5的八大作用
1 亏损为零—5S是最佳的推销员
2 零不良—5S是品质零缺陷的护航者
3 浪费为零—5S是节约能手
4 故障为零—5S是交货期的保证
5
切换产品时间为零—5S是高效率的前 提
6 事故为零—5S是安全的软件设备
5S综合评分栏
7 投诉为零—5S是标准化的推动者 缺勤为零—5S可以创造出快乐的工作
8 环境
车间: 区域责任人:
推行阶段图
**********有限公司
进料质量看板
责任人:
日期
合格 供应
产品 批数 抽检 不良 不良 名称 量 数 数 率
重复性 升级处理
公 告 学 习 栏
出入 库计 划
客诉 /内 部异 常栏
************有限公司
质量管理看板
质量目标:成品一次入库合格率98% 客户满意度100% 进料合格率 99%
月度成品入库一次合格率
月度制程异常报废率
月度制程异常批次率
责任人: 品质各活动成果展示
质量奖罚公告栏
供应商月度来料合格率
月度客户投诉一览表
异常通知单 异常简述
处理结果
供应商 8D
关闭 时间
重复性
IQC
是否纳入 第三方
公 告 学 习 栏
品质部管理看板
No
返工/返 修
组织评审
让步接收
检
yes 入库
验
退货/报 废
财务结 算
品质数据统计分析及改善计划
品质主 管
QE工 程师
QC组 长
IQC
PQC
标准化现有成绩 遗留问题转入下期
QA
检查工作效
率
分析现状、找出问题 分析问题、产生原因 找出主要原因 制订计划、实施
执行计划
五步工作法
照工艺要求精心操作,发现问题及时处理或反馈。 五检:检是指工作前的初检、工作中的自检及完成工作后
的终检
品质不是检查出来的,是设计出的,生产出来的,预防出来的,习惯出来的,是以客户的满意度为依归的
优秀的产品是优秀的人干出来的 ,烂的品质是烂的人干出来的
永嘉塑胶
品管部管理看板
质量方针
顾客至上 质量第一 持续改善 竭诚服务
质量管理的基本原则 不制造不良品 不接受不良品 不流出不良品
年度质量目标
制程合格率≥97% 客户投诉件数≤3件/月 客户退货率≤2%
持续改善质量升
标Hale Waihona Puke 准级化验证
品质部组织架构图
发现不合格品
一看:工作前必须看懂图纸、工艺、技术要求,如有错误
应及时回馈更正;再看工作现场与工作位置是否能安全顺 利二地想开:展工工作作前等想。一想应采用哪些设备和工具,应做哪些准 备工作;采用怎样的工作程序及方法;工作中易出现哪些 三问查题:,工该作怎前样查预看防所等有。的设备、仪器、工具等是否处于完 好状态;使用的材料、部件或半成品是否符合工艺要求。 四做:做的人要熟练掌握操作技能,遵循工作的程序,按