
本钢特钢厂蓄热式烧嘴步进梁式加热炉的应用
本钢特钢厂蓄热式烧嘴步进梁式加热炉的应用
摘要:介绍了本溪钢铁集团公司特钢厂蓄热式烧嘴步进梁式加热炉的特点、技术性能参数及对该炉的控制和管理情况,并介绍了蓄热式燃烧系统的主要特征。
该炉投产后,加热能力、加热质量大幅提高,氧化烧损及煤气排放量大幅降低。
关键词:步进梁式加热炉;燃烧系统;蓄热式烧嘴
1 加热炉的特点
本溪钢铁集团公司特钢厂新建2座单(双)排装料、加热能力为120t/h(冷料)的步进梁式加热炉。
该炉采用先进的高温空气蓄热式燃烧技术。
1.1 采用新型空气单预热蓄热式烧嘴
采用新型空气单预热蓄热式烧嘴,燃烧组织更优化,可在钢坯上下表面形成微还原性气氛,减少氧化烧损;采用允许工作温度达1600℃的高级蜂窝状蓄热体材料,传热特性好,使用时间长;烧嘴的金属部件远离高温区,烧嘴使用寿命长,维护工作量少。
1.2采用多段炉温控制系统
炉温控制分为均热段、第1加热段和第2加热段,各段之间用隔墙隔开,可灵活、准确地控制各段炉温和空、燃比,实现各种加热工艺和炉温制度,使燃料燃烧过程更加可控,提高燃料利用率。
换向系统也相应分为3段控制,还可分成更多的组段错开换向,使换向对炉温、炉压以及空煤气系统压力的波动影响减小。
1.3具有多种节能措施
(1)采用高效蓄热式预热技术,可将助燃空气预热到1000"C以上,排烟温度降至140℃;
(2)垫块的错位和采用高温Co合金垫块,有效减少了钢坯黑印,间接减少了燃料消耗;
(3)合理的炉内水梁支撑,力求减少冷却管的面积,同时水梁采用双层绝热包扎,以减少冷却水带走的热量;
(4)采用优化设计的复合炉衬砌筑结构,减少了散热损失,提高了炉子使用寿命;
(5)配备了先进的自动化系统,可集中控制管理加热炉各系统和整个加热过程,确保了空燃比和合理的炉压控制,提高了炉子的热效率;
(6)加热炉采用多段炉温自动控制系统,可灵活调节各区段的供热量,以实现最低能耗;
(7)采用高效液压系统,可节约能源,并具有轻抬轻放和安全自锁功能。
2加热炉的技术性能
该加热炉加热的主要钢种为低合金钢、碳结钢等,室温装炉。
加热炉的有关参数见表1。
3 加热炉的控制与管理
加热炉为双排及单排布料,装出料方式为端进端出。
钢坯从装炉、加热至出钢的整个过程中,钢坯的输送、测量、装料、出料、步进、物料跟踪及与轧机和连铸的数据信息交换,均通过炉区电控系统进行顺序、定时、联锁与逻辑控制,实现操作自动化和计算机管理。
该加热炉共设80只蓄热式燃烧器,每侧40只。
燃烧器的总供热能力为23000m3/h,与冷装120t/h时所需的供热量相比,烧嘴装备能力富裕20%。
供热能力分配见表2。
4 蓄热式燃烧系统
4.1 燃烧系统的主要特征
4.1.1新型组合式烧嘴
新型组合式烧嘴是一种结构合理、性能优越的蓄热式烧嘴,其空、煤气喷口为上下组合。
烧嘴安装在炉膛上部时,空气喷口在上,煤气喷口在下,空、煤气流上下斜交混合;烧嘴安装在炉膛下部时则反之。
空气预热到很高温度时(如1000℃以上),空、煤气混合燃烧会产生很高的燃烧温度,为避免产生局部高温区,及高温下产生过量NOx,不能让空、煤气流即时充分混合,而应逐渐扩散弥漫燃烧,即空、煤气混合燃烧要有一个适当的过程,在此过程中,与钢坯表面接触的气氛是还原性或微还原性的,钢坯不易被氧化。
另外,高温空气燃烧机理不同于一般燃烧,其燃烧速度非常快,因此逐渐扩散弥漫燃烧不会在炉内形成不完全燃烧。
组合式烧嘴的空、煤气喷口是扁平的,因而燃烧形成扁“火焰”(实际上高温空、煤气燃烧在炉温高的情况下没有明显可见的火焰),这有利于对钢坯的均匀辐射传热。
烧嘴在后端盖设有装卸蓄热体的检修门,以方便更换蓄热体。
每个烧嘴的空、煤气管上都装有阀门,烧嘴调节灵活方便。
一排或上下烧嘴的负荷,可根据炉子实际工况,灵活调节。
组合式烧嘴结构紧凑,在炉子上布置方便,尤其是在步进梁式加热炉上使用这种烧嘴,可避免火焰直对步进梁立柱。
这种烧嘴用在轧钢加热炉上,可显著减少钢坯的氧化烧损,减轻炉子清渣工作量,也可减少脱碳,提高钢坯的加热质量。
4.1.2新型蓄热体
组合式蓄热式烧嘴的蓄热体采用陶瓷蜂窝体。
其传热能力比小球大4~5倍,气流阻力只有小球的1/3。
用换向周期40~80s设计蓄热体的蓄热能力和传热能力较适当,如果换向周期过短(如20~30s),换向过于频繁,影响换向阀的使用寿命,换向造成的煤气损失也多;如果换向周期过长(如120~180s),则排烟温度和空气预热温度波动范围大,平均预热温度较低,综合换热效率较低。
采用蜂窝体,蓄热室体积小,烧嘴结构紧凑,使在较小的炉侧钢柱间距内(如1160mm)
布置一个烧嘴成为可能,整个炉子也才有可能布置足够数量的烧嘴,以满足供热负荷的需要。
蜂窝体比小球更不易堵塞,原因是蜂窝体内的气流通道是直通道,在高速气流正、反吹作用下,灰尘不易在通道内积存。
而小球蓄热室内的气流通道为迷宫式,气流中夹带的尘粒较易在小球表面附着导致通道堵塞。
采用耐高温(1600℃)、抗热震性好、使用寿命长的莫来石材料,寿命可保证1年。
4.1.3 采用小型三通换向阀的分散换向系统
使用大型四通阀时,称为系统集中换向,而使用小型四通阀和小型三通阀时,则称为系统分散换向。
集中换向有明显的缺点。
从换向阀到各个烧嘴,有很长和直径较大的管路,换向时积存在管道内的空气(或煤气)与烟气互相置换,置换过程中,炉内停熄燃烧。
因管路大而长,故置换过程长,炉内停熄燃烧的时间也长(7~12s),造成炉温波动较大。
集中换向还造成空、煤气压力和炉膛压力波动较大。
空、煤气双预热时,如果集中换向,煤气损失达3%~5%。
每个烧嘴(或上下两个烧嘴)安装1个小型换向阀,组成分散换向系统,可克服集中换向的缺点,换向时炉内停熄燃烧时间可减少到1.5~2s,换向煤气损失可减小到0.5%以下。
分散换向,采用小型三通阀优于用小型四通阀。
因为采用小型四通阀只能进行同侧相邻两个烧嘴换向,这种换向方式易造成高温烟气甚至未完全燃烧的气体被短路排出,造成炉宽方向温度不均,燃料燃烧的热量利用不充分。
采用小型三通换向阀则可以实现炉子两侧相对烧嘴间的换向,可完全避免同侧相邻烧嘴换向的缺点。
同时,三通换向阀靠近烧嘴,换向阀与烧嘴之间的连接管道短而小,换向时炉内间断燃烧时间短,可使换向瞬间对炉温和炉压的影响降到最小。
生产过程中,当单个烧嘴发生故障时,可单独关闭烧嘴前的空气手动硬密封蝶阀,在线维修发生故障的烧嘴;当三通阀发生故障时,同样可关闭设在三通阀前的手动硬密封蝶阀,在线维修故障阀门,而不影响加热炉的正常生产:
加热炉各段每上下一对烧嘴共同使用一个空气三通换向阀,共有40个空气三通阀。
4.2蓄热式燃烧系统概述
4.2.1燃烧系统概述
蓄热式燃烧系统由蓄热式烧嘴、换向装置、煤气、空气和废气管路,管路上的调节阀门以及强制排烟装置等组成。
蓄热式烧嘴成对工作,二者交替变换燃烧和排烟工作状态,烧嘴内的蓄热体相应变换放热和吸热状态。
通过蓄热体,出炉烟气的余热被转换成空气的物理热,而得到回收利用,烟气排出温度可降到150℃以下,空气可预热到1000℃以上,热回收率达到85%以上,温度效率达到90%以上。
因此,不仅可节约大量能源,向大气排放的烟气量也大幅下降,有很好的环保效果。
蓄热式烧嘴是该系统的核心。
先进的蓄热式烧嘴除能充分回收烟气余热外,还应具有良好的组织火焰、结构紧凑、安装维护方便、不使炉体结构复杂化等性能特征。
换向装置是实现蓄热式烧嘴换向工作的关键设备,其应密封性好、工作可靠。
合理配置系统管路和工艺阀门,才能使系统具有可调性和安全性。
4.2.2蓄热式烧嘴
组合式蓄热式烧嘴的优点:
(1)煤气和空气通道截然分开,没有窜气的可能,十分安全。
(2)可在钢坯上下表面形成还原性气氛,减少了氧化和脱碳。
(3)炉墙结构与普通加热炉相同(无需加厚),对筑炉材料施工、烘炉操作等无特殊要求,
不会因浇注料炉墙出现裂缝而造成空、煤气相窜,从而消除了安全隐患。
(4)易分段供热,各段热负荷调节方便,可以按照加热工艺需要,灵活调节炉温制度。
同一段中上、下部烧嘴的供热量也可调节,便于改变上、下热负荷分配,从而减少钢坯上下表面温差。
(5)可直接冷炉点火升温。
(6)能在炉下部侧墙开扒炉渣炉,可及时清理氧化铁皮,减少停炉打渣时间,这是炉墙通道式和外置蓄热室炉无法做到的。
新型蓄热式烧嘴在轧钢加热炉上的应用及改进

山 东 冶 金
S a d n Meal r y hn og tl g u
Vo .4 No 1 13 . Fe r a y 2 2 b u r 01
臣霹
王 安龙 , 长生 王
( 山东石横特钢集团有限公 司 轧钢厂 , 山东 肥城 2 1 1 ) 7 6 2
并 以一 定 角 度相 交 。烧 嘴砖 镶 嵌 在炉 墙 内且 与炉
膛 内壁平 齐 , 煤气 喷 口和空 气喷 口均 为成一 定 角度
的大扁 口设计。蓄热体布置形式为烧嘴内部前端 1
排挡砖 , 后端 6 排方 孔蜂窝体 。 蓄 热 烧 嘴 内蓄 热 体 体 积 小 且 有 效 利 用 率 低 , 空、 煤气 预热 温度 降低 , 烟温度 升 高 , 常 出现超 排 经 温报 警 现象 。蓄 热能力 的不 足造 成加 热能 力不 足 ,
耐 材 内衬 半 内置 于炉墙 耐火 层 内 , 嘴砖 紧贴烧 嘴 烧
质量下降等问题 。高线加热炉与一棒加热 炉情况
相 似 , 是 由于 高线 车 间机 时产 量 较低 , 热能 力 只 加
不足 的矛盾不 突 出。
一
棒、 高线加热炉蓄热烧嘴最初采用的均为半
内置组合 式烧 嘴结 构 , 空 、 其 煤气 喷 口为上下 组 合 ,
新型蓄热式烧 嘴在轧钢加热炉上的应 用及 改进
摘 要 : 新型 蓄热式 烧嘴增大 了蓄热体换热 面积 , 采用了多孔射流板技术并在烧 嘴入 口增设 了导流板 , 石横特钢 加热炉应 用这种烧 嘴 , 技术 经济指标 大幅度提升 , 主要 加热能力提高 2 %~ 3 燃料消耗降低 1%~1%。通过对烧嘴结构的进一 7 3 %, 3 4
本钢大型蓄热步进式加热炉技术方案应用探讨
ta e e o l o fh rjc, es oho ea o f e u ae s ele . ht f rh mpe n e oett a t c t i t ot p h mo t p rt no r c a zd i h t fn ir i Ke w rs akn em ;rgnrt e unc ;e ao rt n o l g h rjc oc y o d :w ligb a e e ea v rae v p uai oi ;te oe th ie i f oc n p c
外 的 ,通 过 步进 梁 和 固定 梁交 替支 撑钢坯 、步 进梁 支 撑钢 坯 的同 时 向前 平移 一个 步距 ,装 料 炉 门与步 进梁 联锁 升/ , 降 这样 一 步步地 使 钢坯进 炉并 经过 炉
先进。其中 1 项技术在本钢首次应用 ,并达到设计
指 标 。对 此就 轧钢加 热炉 系统 的技 术方 案确 定及 实
作 者简介 :白金有(9 0~) 17 ,男 ,工业炉窑工程师 ,17 97年 毕业于本钢职工大学冶金机械专业 。
机 能 力 时 按 加 热 炉 能 力 出钢 ,要 出钢 时 启 动 托 出
机, 托出机根据 出料端钢坯位置和钢坯宽度 自 动进
2 4
本钢技术
20 09年第 6期
行行程设定 , 托出机低位前进进炉 、 上升托起钢坯 、 托着钢坯高位退 出炉外 、 下降将钢坯放到 出料辊道
坯料经过设在原料跨的上料 台架和输送辊道送 炉 内 激光检 测 器检 得时 ,步进梁 马上减速 、停 止前
进并下降把钢坯放到固定梁上 , 此时钢坯在炉内的 成测长及称重后 ,送到炉前装炉辊道 ,借助金属检 位置 已被精确测得。在加热炉能力大于轧机能力时 按轧机要求的出钢节奏运行 , 在加热炉能力小于轧
轧钢产线蓄热式步进梁加热炉电控研究

轧钢产线蓄热式步进梁加热炉电控研究作者:李晓通来源:《科学与信息化》2019年第08期摘要本文根据蓄热式步进梁加热炉在河钢承钢轧线中的实际应用,通过对控制程序、操作步骤、调试等介绍,指导岗位人员快速熟悉、掌握步进梁操作要领,并根据使用经验总结常见故障的处理方法,帮助维护人员提升维保技能。
关键词步进梁;HMI画面;参数引言在轧钢生产过程中,加热炉是首当其冲的耗能设备,因此降低加热炉能源消耗,提高燃料利用率,一直是产线技术人员追求的目标,但随着蓄热式步进梁加热炉在节能降耗上的显著优势,成为当下轧钢生产首选的加热炉。
为了使蓄热式步进梁加热炉在运行中达到最佳效果,需要指导岗位人员更好地了解步进梁,便于在生产中合理的应用步进梁加热炉,并能快速进行故障处理,确保轧钢生产的高效稳定。
1 步进梁加热炉介绍1.1 步进梁加热炉作用河钢承钢七条轧钢产线的加热炉为步进式加热炉。
方坯被从上料台架上单根推至炉前上料辊道上,在炉前上料辊道上等待装料,当操作人员收到允许装料信号后,由炉内外辊道配合将钢坯送至炉内,装料过程中通过检测元件实现钢坯在炉内的定位。
1.2 关于PLC程序说明步进梁定位系统共两套测量设备构成,一套为位移传感器定位第统,另一套为极限开关定位系统。
两套系统互为备用,定位系统的切换可由加热炉操作台工控机面画切换。
对步进梁的变速是通过调整比例阀的开度,改变液压的流量来实现的。
信号由PLC模拟量输出,并通过比例放大板的放大,转换成比例阀所能接收的电压信号,来实现比例阀的调速。
1.3 步进梁控制介绍步进梁控制分为三种:手动、半自动及全自动。
手动:手动情况下,可通过操作台面操主令控制器完成对步进梁的上升、前进、下降、后退的操作,同时,根限位对每个动作起到限制作用,并且在每上过程中步进梁会在每个过程中有变速效果,以达到步进梁的运行稳定。
半自动:在半自动情况下,手动拨动主令控制器任何一个方向时,步进梁会完成一个单循环,即:在正循环时:完成动作为上升、前进、下降、后退回到原位停止,同时出炉悬壁辊道正转出钢。
蓄热式烧嘴在加热炉上的应用研究
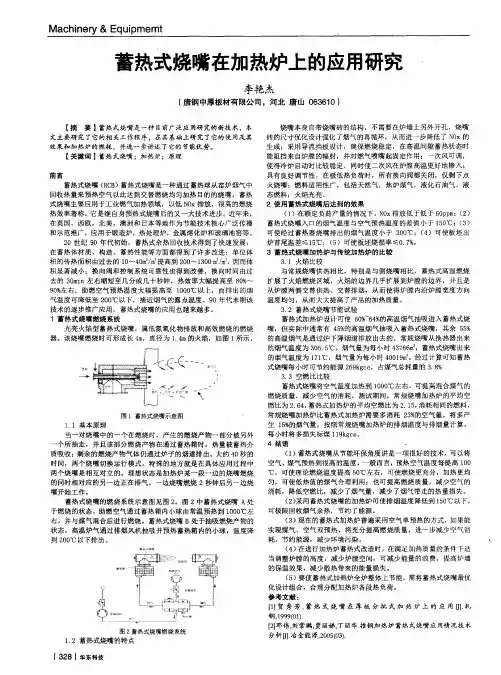
图 1蓄热式烧嘴示意图
1 . 1基 本 原 理
当一对烧嘴中 的一个在燃烧时 ,产生 的燃烧产物一 部分被 另外 个所 抽走,并且该部分燃烧产物在通过蓄热箱时 ,热量被蓄 热介 质吸收;剩余的燃烧产物气体仍通过炉子的烟道排 出。大 约 4 O秒 的 时间,两个烧嘴切换运行模式 。特殊 的地方就是在具体应用过程 中 两个烧嘴是相互对立 的。理想状态是加热炉某一段一边 的烧嘴燃烧 的同时相 对应的另一边 正在排 气 一边烧 嘴燃烧 2秒钟后另一边烧 嘴开始工作。 蓄热式烧嘴的燃烧系统示意图见图 2 。 图 2中蓄热 式烧嘴 A处 于燃烧的状态 ,助燃空气通过蓄热箱 内小球 由常温 预热 到 1 0 0 0 ℃左 右,并与煤气混合后进行燃烧。蓄热式烧 嘴 B处于抽吸 燃烧产 物的 状态 ,高温炉气通过排烟风机抽吸 并预热 蓄热箱 内的小球 ,温 度降 到2 0 0 ℃ 以下 排 出 。
Ma c h i n e r y& Eq u i p me mt
蓄热式烧嘴在加热炉上的应用研究
李艳 杰
( 唐钢 中厚板材有限公 司 ,河北 唐 山ห้องสมุดไป่ตู้0 6 3 6 1 0)
【 摘 要l 蓄热式烧嘴是一种 目前广泛应用研 究的新技术 ,本 文主要研 究 了它的相关工作程序 ,在其基础上研究 了它的使用及其 效果和加 热炉的燃耗 ,并进 一步讲述 了它的 节能优 势。 【 关键词 】 蓄热式烧嘴 ; 加热 炉;原理
前 言
蓄热式烧 嘴 ( R C B )蓄热式烧嘴是 一种通过 蓄热球从窑炉烟气 中 回收热量来预热空气 以此达到交替燃烧均匀加热 目的的烧嘴 。蓄热 式烧嘴主要应 用于工业燃气加 热领域 ,以低 N O x排放 ,很高的燃烧 热效率著称。 它是继 自身预热式烧嘴后 的又一大技术进步。 近年来 , 在英国 ,西欧 ,北美 ,澳洲和 日本等地作为节能技术核心广泛传播 和示范推广,应用于锻 造炉,热处理 炉,金属熔化炉和 玻璃池 窑等 。 2 O世纪 9 0年代初始 ,蓄热式余热回收技术得到了快速发展: 在蓄热体材质、构造 、蓄热性 能等方面都得 到了许 多改进 ;单 位体 积的传热面积 由过去的 l O  ̄4 0 m / m 3 提高到 2 0 0 ~1 3 0 0 m 2 / m 。 , 因而体 积显著减小 ;换 向阀和控制系 统可靠性也得 到改善 ,换 向时间由过 去的 3 0 m i n左右缩短至几分或几十秒钟 ,热效率大幅提高至 8 O % ~ 9 0 % 左 右,助燃空气预 热温 度大 幅提高至 1 0 0 0 ℃以上,而排出的烟 气温度可 降低至 2 0 0 ℃以下,接近烟气 的露 点温度 。9 O年代末期该 技术 的逐步推广应用 ,蓄热式烧嘴的应用也越来越 多。 1蓄热式烧嘴燃烧系统 光亮 火焰 型蓄热式烧嘴 ,属低氮氧化物排放和高效燃烧的燃烧 器 。该烧嘴燃烧时可形成长 4 m ,直径为 1 . 4 m的火焰 ,如 图 l 所示 。
步进梁式加热炉
步进梁式加热炉步进梁式加热炉是一种常见的工业加热设备,广泛应用于各种行业中。
它采用步进梁工作原理来实现对材料的加热处理,具有高效、节能等优点。
本文将对步进梁式加热炉的工作原理、结构特点及其在工业生产中的应用进行介绍。
工作原理步进梁式加热炉的工作原理基于电磁感应加热技术。
它通过使用高频电源产生的交变电流在材料中产生涡流,通过杂质阻力效应将电能转化为热能。
步进梁式加热炉中的步进梁负责将待加热的材料按照需要的时间和速度进行加热处理。
步进梁通过电机控制系统驱动,将待加热的材料放置在工作区域上。
步进梁的速度和运动方向可以根据需要进行调节。
当步进梁将材料送入加热区域时,高频电源产生的电磁感应效应将材料加热到所需温度。
然后,步进梁按照预设的步进值将材料移出加热区域,以完成加热过程。
结构特点步进梁式加热炉的主要结构部件包括加热腔体、步进梁、电机控制系统和高频电源。
•加热腔体:加热腔体通常由耐高温材料制成,具有良好的隔热性能和耐腐蚀性能。
加热腔体内部通常配备了加热元件,如电磁感应线圈或加热电阻。
•步进梁:步进梁是步进梁式加热炉的核心部件,它通常由导轨、传动机构和工作台组成。
导轨负责引导步进梁的运动,传动机构则用于驱动步进梁的移动,工作台用于放置待加热的材料。
•电机控制系统:电机控制系统负责驱动步进梁的运动。
它通常由电机、传感器和控制器组成。
传感器用于检测步进梁的位置,控制器则根据传感器的反馈信号来控制电机的运转。
•高频电源:高频电源是步进梁式加热炉实现电磁感应加热的关键部件。
高频电源通常由变压器、电容器和整流器等组成,能够产生高频交流电供给加热线圈。
应用场景步进梁式加热炉在工业生产中有着广泛的应用场景。
1.金属加热处理:步进梁式加热炉可以对金属材料进行淬火、退火、正火、时效等热处理工艺,以改善金属材料的综合性能。
2.塑料热处理:步进梁式加热炉可以对塑料材料进行加热软化、烘干、热合等工艺,以满足塑料制品的成型需求。
本钢特钢厂蓄热式烧嘴步进梁式加热炉的应用

本钢特钢厂蓄热式烧嘴步进梁式加热炉的应用摘要:介绍了本溪钢铁集团公司特钢厂蓄热式烧嘴步进梁式加热炉的特点、技术性能参数及对该炉的控制和管理情况,并介绍了蓄热式燃烧系统的主要特征。
该炉投产后,加热能力、加热质量大幅提高,氧化烧损及煤气排放量大幅降低。
关键词:步进梁式加热炉;燃烧系统;蓄热式烧嘴1 加热炉的特点本溪钢铁集团公司特钢厂新建2座单(双)排装料、加热能力为120t/h(冷料)的步进梁式加热炉。
该炉采用先进的高温空气蓄热式燃烧技术。
1.1 采用新型空气单预热蓄热式烧嘴采用新型空气单预热蓄热式烧嘴,燃烧组织更优化,可在钢坯上下表面形成微还原性气氛,减少氧化烧损;采用允许工作温度达1600℃的高级蜂窝状蓄热体材料,传热特性好,使用时间长;烧嘴的金属部件远离高温区,烧嘴使用寿命长,维护工作量少。
1.2采用多段炉温控制系统炉温控制分为均热段、第1加热段和第2加热段,各段之间用隔墙隔开,可灵活、准确地控制各段炉温和空、燃比,实现各种加热工艺和炉温制度,使燃料燃烧过程更加可控,提高燃料利用率。
换向系统也相应分为3段控制,还可分成更多的组段错开换向,使换向对炉温、炉压以及空煤气系统压力的波动影响减小。
1.3具有多种节能措施(1)采用高效蓄热式预热技术,可将助燃空气预热到1000"C以上,排烟温度降至140℃;(2)垫块的错位和采用高温Co合金垫块,有效减少了钢坯黑印,间接减少了燃料消耗;(3)合理的炉内水梁支撑,力求减少冷却管的面积,同时水梁采用双层绝热包扎,以减少冷却水带走的热量;(4)采用优化设计的复合炉衬砌筑结构,减少了散热损失,提高了炉子使用寿命;(5)配备了先进的自动化系统,可集中控制管理加热炉各系统和整个加热过程,确保了空燃比和合理的炉压控制,提高了炉子的热效率;(6)加热炉采用多段炉温自动控制系统,可灵活调节各区段的供热量,以实现最低能耗;(7)采用高效液压系统,可节约能源,并具有轻抬轻放和安全自锁功能。
蓄热式燃烧在轧钢加热炉上的应用
17Metallurgical smelting冶金冶炼蓄热式燃烧在轧钢加热炉上的应用王兆云(南京钢铁股份有限公司,江苏 南京 210035)摘 要:蓄热式燃烧技术在轧钢加热炉上的使用历史,主要原理技术,烧嘴形式,以及优缺点,针对冶金联合企业轧钢加热炉不同的煤气供应,提出了节能降耗的方法和建议。
关键词:蓄热式燃烧技术;加热炉;控制;节能中图分类号:TG307 文献标识码:A 文章编号:11-5004(2021)02-0017-2 收稿日期:2021-01作者简介:王兆云,女,生于1971年,汉族,江苏南京人,本科,高级工程师,研究方向:工程管理。
蓄热式燃烧技术是采用蓄热式烟气余热回收装置,交替切换空气或气体燃料与烟气,使之流经蓄热体,能够在最大程度上回收高温烟气的显热,排烟温度可降到200℃以下,可将助燃介质或气体燃料预热到1100℃左右,形成与传统火焰不同的新型火焰类型,并通过换向燃烧使炉内温度分布更趋均匀的一种节能技术。
高炉炼铁产生的高炉煤气由于热值低(一般为3344~4180千焦/标米),燃点大于700℃,由于其很难被利用,高炉煤气一直被当作废气,直接排放到大气中或燃烧放散掉(对环境产生了很大的影响和污染),在20世纪90年代以来,国内冶金行业的蓬勃发展,钢铁产能不断扩大,而伴随着能源价格的不断上涨,随着蓄热式燃烧技术的引入,国内很多钢铁企业对高炉煤气产生了兴趣,慢慢将高炉煤气变废为宝,加以利用,以高炉煤气双蓄热式轧钢加热炉为代表的应用成为当时的一股潮流,由于蓄热式燃烧技术突出的节能效果,后来慢慢从对低热值高炉煤气的利用,逐渐发展为对高热值的混合煤气的利用,直到21世纪,蓄热式燃烧技术在冶金行业的应用才开始慢慢降温,目前蓄热式燃烧轧钢加热炉上的应用,主要以低热值的高炉煤气为主。
蓄热式燃烧技术主要核心技术即蓄热式烧嘴和换向阀控制,蓄热式烧嘴是以陶瓷蜂窝体,或陶瓷小球为蓄热体对烟气余热进行高效回收,将助燃空气或煤气预热到1100℃左右,同时具有对煤气和助燃空气的供入、着火、燃烧以及组织火焰等功能的一种燃烧装置。
7种提高步进式加热炉节能技术的应用方案
1、步进式加热炉节能技术1.1加热炉采用空气蓄热和煤气换热综合燃烧技术,煤气经过麻花插件管式换热器预热,煤气预热温度350℃空气采用蓄热式燃烧技术,把20℃的助燃空气预热到850〜900高温,达到烟气余热的极限回收,提高燃烧介质物理热,从而降低燃料消耗,提高加热炉热效率30%,是节能、环保的新技术。
采用蓄热式燃烧技术,炉内火焰流动与传统加热炉比有很大的区别,废气横向流动,烧嘴成对工作,烧嘴布置于加热炉两侧,其中一侧烧嘴工作时另一侧烧嘴排烟蓄热。
(轧钢之家ID:zhagangzhijia)一侧烧嘴喷出的火焰被对侧烧嘴吸引,这相当于加长了火焰长度,因此加热炉宽度方向的温度较传统加热炉均匀。
采用蓄热式燃烧技术后,加热温度均匀,钢坯加热质量好,不发生粘炉事故煤气、空气蓄热后,采用低氧扩散燃烧技术,形成与传统火焰迥然不同的新型火焰型,炉内燃烧气氛较好,钢坯升温较快,钢坯氧化烧损可减少0.3%〜0.5%。
1.2棒材厂型钢车间加热炉采用空气单蓄热上下组合式烧嘴,共计52个单蓄热烧嘴单蓄热组合式烧嘴,每段烧嘴可以单独调节,蓄热式烧嘴成对工作,二者交替变换燃烧和排烟工作状态,烧嘴内的蓄热体相应变换放热和吸热状态成对的烧嘴分设于炉膛的A侧和B侧,当A侧烧嘴燃烧时,空气流经积蓄了热量的蓄热体而被加热,与此同时,B侧烧嘴排烟,烟气热量被蓄热体吸收进行蓄热如此周而复始,通过蓄热体这一媒介,出炉烟气的余热被转换成空气的物理热,而得到回收利用,见图1蓄热式烧嘴的空气喷口和煤气喷口为上下组合,烧嘴安装在炉膛上部时,空气喷口在上,煤气喷口在下,空、煤气流上下斜交混合,烧嘴安装在炉膛下部时则反之,是煤气喷口在上,空气喷口在下,也就是靠近坯料上表面和下表面的都是煤气流。
(轧钢之家ID:zhagangzhijia)空、煤气混合燃烧有一个短暂的过程,在这个过程中,与坯料表面接触的气氛是还原性或微还原性的,坯料氧化较缓慢,氧化烧损减少0.45%,这是组合式蓄热式烧嘴的明显特性。
上、下布置双蓄热烧嘴在棒材加热炉上的技术应用
上烧嘴 下烧嘴(煤气箱在下,空气箱在上) (煤气箱在上,空气箱在下)1 上下布置双蓄热式烧嘴上加热烧嘴与下加热烧嘴现场主要优势为:设备相对少,制作、安装容易;投资省。
主要问题是:混合与燃烧不充份,氧化烧损难控制。
换向过程炉压波动大。
为克服以上缺点,棒材加热炉采用无锡毕恩德尔科技有限公司主推的上、下布置双蓄热式烧嘴。
空气蓄热箱与煤气蓄热箱布置在同一柱距内,空气与煤气在喷口双蓄热烧嘴采用上、下布置型式与配套措施上下布置双蓄热烧嘴配套换向采用全分散脉冲控制模式,每组对烧嘴均可独立实现换向与控制,可真正实现全脉冲、或区段内脉冲控制模式。
尤其在低产量或保温时仍能保持稳定的火焰长度,使炉子横断面温度维持“通”与“断”的比例,这会造成“水当量”不等。
具体的做法是采用一种可以完全截止的双板快速换向阀和图2 脉冲原理附图蓄热式燃烧本身就是“燃烧状态”与“抽烟蓄热状态”与不断切换的过程,蓄热式脉冲燃烧控制是在蓄热式燃烧工作过程插入“休克状态”(即“燃烧状态”与“抽烟蓄热状态”同时停止)。
燃烧系统的“通”与“断”的比例不改变。
上、下布置双蓄热烧嘴制作、安装经验烧嘴制作时,严格控制各工序生产过程的规范,加强对原材料采购的质量检验和控制,加强试样的采样、试验等过程的管理。
严格控制烘烤曲线,吊装过程的轻拿轻放管理。
安装蓄热箱要严格按照施工步骤执行,严禁先焊装蓄热箱再整体浇注炉墙的施工方严格执行分层浇注、分层安装、分层验收的工艺纪律。
蓄热体安装标准及规范:首先,对材料进行检查,198研究与探索Research and Exploration ·工程技术与创新中国设备工程 2023.12(下)1 前言随着科学技术的不断推陈出新,煤矿机电设备的使用已经成为当今社会的一个不可或缺的组成部分,它们的使用不仅可以极大地改善煤炭的质量,而且还可以极大地降低成本,大大提高企业的经济效益。
因此,我们必须加大对煤炭机电设备的投入,不断改善它们的使用,以满足当前社会的需求,并且不断推陈出新,以期达成更高的经济效益。
蓄热式烧嘴在加热炉上的应用
梅 钢3 号加 热炉 采 用 B OOM公 司的 1 0 L 5 系列 1 光亮火 焰 型蓄热 式烧 嘴 , 属低 氮氧 化 物排 放和 高效 燃烧 的燃 烧器 。 该烧 嘴 燃烧 时可形 成长 4 直 径 为 m,
14 .m的火 焰 , 图1 示 。 如 所
低 氧状 态 , 时将 燃 料 输 送 到 气 流 中 , 生 燃 烧 。 同 产
吴 亭 亭 ( 9 9 , , 海 人 , 士 学 历 , 东理 工 大 学资 源 与 环 境 工 程 学 院 , 教授 。 1 6 一) 女 上 硕 华 副
SHAN GHAI ENERGY cO NSE
删
。
RAO T 31 V! N
节 能 工 程
当一对烧 嘴 中的一个在 燃烧 时 , 生 的燃烧产 产
前 言
1 梅 钢 加 热 炉 采 用 的 蓄 热 式 烧 嘴 燃 烧 系统
蓄 热 式 燃 烧 技 术 又 称 高 温 空 气 燃 烧 技 术 ( T C) H A ,是 上世 纪 8 年 代 初 国 际上 兴 起 的 一 项 0 新型 燃 烧技 术 。它是 将高 温 空气 喷射入 炉 膛 , 持 维