
泵体加工工艺过程卡片
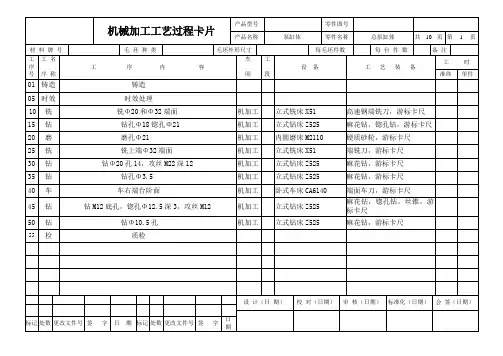
机械加工工艺过程卡片
产品型号
零件图号
产品名称
齿轮泵
零件名称
泵体
共
1
页
第
1
页
材料牌号
HT200
毛坯种类
铸件
毛坯外形尺寸
每毛坯件数
1
每台件数
备注
工序号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
准终
单件
01
检验
毛坯检验
02
铣削
粗铣、半精铣 低平面,以工件上圆弧表面为粗定位基准,保证粗糙度要求。
Z550型立式钻床
07
铣削
粗铣、半精铣后端面,以前端面及底面为定位基准,保证粗糙度、尺寸公差要求。
X52K型数控立式铣床
08
扩绞
扩、绞孔 及 内孔,以前端面及底面为定位基准,达到尺寸及表面粗糙度要求。
Z550型立式钻床
09
钻削
钻、攻丝孔 ,以前端面及底面为定位基准。
Z550型立式钻床
ቤተ መጻሕፍቲ ባይዱ10
铣削
粗铣、半精铣左右端面及倒角,以底面及前端面为定位基准,达到图纸要求。
X52K型数控立式铣床
11
钻削
钻、攻丝左右 孔及M18内螺纹,以底面及前端面为定位基准。
Z550型立式钻床
钻床专用夹具
12
去毛刺
去毛刺及清洗工件。
13
总检
达到图纸要求
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文
件号
签字
日期
标记
处数
更改文
件号
签字
X52K型数控立式铣床
03
钻削
钻,攻丝 孔,以工件上圆弧表面为定位基准
Z550型立式钻床
04
铣削
粗铣、半精铣、精铣前端面及型腔内表面,以底面及后侧面为定位基准,保证粗糙度、尺寸公差要求。
X52K型数控立式铣床
铣床专用夹具
05
检验
达到尺寸精度要求、表面粗糙度及公差要求。
游标卡尺、专业量具
06
钻削
钻,攻丝4-M8 内螺纹,以底面及后侧面为定位基准。
机械加工工艺过程及工序卡片

机械加工工艺过程及工序卡片一、机械加工的定义和分类机械加工是指通过机械设备对工件进行加工的工艺过程。
根据加工的特点和应用,机械加工又可以分为以下几类:1.切削加工:通过刀具对工件进行去除材料的加工过程,常见的切削加工包括车削、铣削、钻孔等。
2.磨削加工:通过磨料对工件进行去除材料的加工过程,常见的磨削加工包括磨、磨齿等。
3.摩擦加工:通过摩擦热和压力对工件进行去除材料的加工过程,常见的摩擦加工包括拉削、锻压等。
4.热加工:通过高温状态下对工件进行加工的过程,常见的热加工包括锻造、注塑等。
二、机械加工的工艺过程机械加工的工艺过程主要包括以下几步:1.设计产品图纸:在机械加工之前,需要根据产品的要求进行设计,并绘制出产品图纸。
在图纸中,需要明确材料、尺寸、形状等要求。
2.制定加工方案:根据产品图纸的要求,制定出相应的加工方案,明确切削条件、工艺路线等内容。
3.准备工具和材料:根据加工方案的要求,准备好所需的刀具、夹具、材料等。
4.加工工件:根据制定的加工方案和准备好的工具材料,对工件进行加工。
5.检验成品:加工完成后,需要对加工结果进行检验和测试,确保加工出来的产品符合要求。
三、工序卡片的作用和要素工序卡片是机械加工中常用的一种管理工具,具有以下作用:1.提供加工指导:工序卡片中包含了加工所需的各种信息,可以为机械加工提供指导和帮助。
2.提高工作效率:工序卡片可以明确加工的目标和要求,有助于机械加工工序的快速进行,提高工作效率。
3.保证加工质量:工序卡片中规定了加工的标准和要求,可以确保加工出来的产品符合质量要求。
工序卡片的要素包括以下几个方面:1.工序名称:明确工序名称,以便对加工过程进行管理。
2.工艺要求:明确加工工艺的要求,包括切削条件、加工速度、切削深度等。
3.程序流程:规定加工的流程和先后顺序,保证加工顺序的正确性和合理性。
4.成品要求:明确加工出来的产品的要求和标准,保证加工出来的产品符合客户的要求。
机械加工工艺过程卡片
mm
机动
辅助
1
钻孔Φ10.5
麻花钻
600
25
0.13
10
1
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
夹具名称
切削液
工位器具编号
工位器具名称
工序工时(分)
准终
单件
0
42.205
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/min
mm
机动
辅助
1
钻M12螺纹底孔
麻花钻,游标卡尺
1360
15.0
15.0
0.1
1
24.5s
12.2s
2
锪孔Φ12.5深3
锪孔钻,游标卡尺
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工序卡片
产品型号
零件图号
产品名称
总泵缸体
零件名称
总泵缸体
共
10
页
第
页
车间
工序号
工序名称
材料牌号
机加工
30
钻孔
HT200
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸件
50x91x139
机械加工工艺过程卡片及工序卡
机械加工工艺过程卡片及工序卡机制xxx班机械加工工艺过程卡片产品型号零件图号01产品名称零件名称轴共 1 页第 1 页材料牌号45 毛坯种类锻件毛坯外形尺寸φ30mm×170mm 每毛坯件数 1 每台件数 1 备注年产万工序号工序名称工序内容车间工段设备工艺装备工时准终单件10 模锻毛坯20车削车削端面保证长度120mm轮廓粗车余量2mm圆弧粗车余量2mm轮廓精车槽加工 4 x 2车削螺纹 M16 x 1.5机加工7 C6140三抓卡盘,游标卡尺,外圆车刀,螺纹车刀工件调头30车削粗车球面余量2mm粗车锥面余量2mm粗车外圆余量2mm精车球面 R8精车锥面精车外圆φ28mm机加工4 C6140三抓卡盘,游标卡尺,外圆车刀,球面车刀40终检入库设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机制xxx班机械加工工序卡片产品型号零件图号01产品名称零件名称轴共 2 页第 1 页车间工序号工序名称材料牌号机加工20 车削2A12精心整理,用心做精品2精心整理,用心做精品3车间工序号工序名称材料牌号机加工30 车削2A12毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数卧式车床 CA6140 1 夹具编号夹具名称切削液三抓卡盘工位器具编号工序工时 (分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 基本辅助1 球面车削球面车刀,游标卡尺320 30 0.2 1 22 锥面车削外圆车刀,游标卡尺32030 0.2 1 23 外圆车削外圆车刀,游标卡尺32030 0.2 1 2设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期精心整理,用心做精品4。
机械加工工艺过程综合卡片.docx
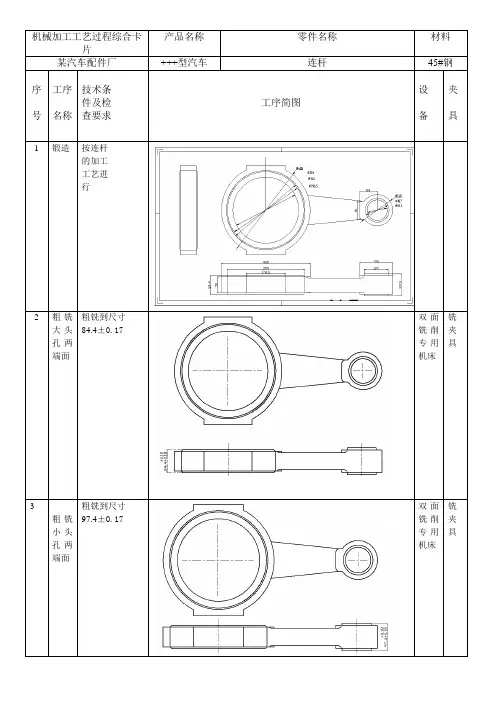
双铣专机床双铣专机床双铣专机床双铣专机床镗专机床镗专机床镗专机床保证大头孔和小头孔的轴心100mm 镗专机床镗专机床镗专机床铣削第一个螺栓孔的两端面,再翻身铣削另一个螺栓孔的两X60型式床铣削第一个螺栓孔的两端面,再翻身铣削另一个螺栓孔的两X60型式床两螺栓孔距两孔平行度上公机按图示位置装夹台钻去小头孔内的毛铣开连杆的一边,再铣开连杆的另一边B在差面的平面X62 W 卧铣床台钻深度台钻的定位销孔距离横销孔间纵向扭25 去全部毛刺26 清洗27 最后检验按图纸上的尺寸及技术要求检验美文欣赏1、走过春的田野,趟过夏的激流,来到秋天就是安静祥和的世界。
秋天,虽没有玫瑰的芳香,却有秋菊的淡雅,没有繁花似锦,却有硕果累累。
秋天,没有夏日的激情,却有浪漫的温情,没有春的奔放,却有收获的喜悦。
清风落叶舞秋韵,枝头硕果醉秋容。
秋天是甘美的酒,秋天是壮丽的诗,秋天是动人的歌。
2、人的一生就是一个储蓄的过程,在奋斗的时候储存了希望;在耕耘的时候储存了一粒种子;在旅行的时候储存了风景;在微笑的时候储存了快乐。
聪明的人善于储蓄,在漫长而短暂的人生旅途中,学会储蓄每一个闪光的瞬间,然后用它们酿成一杯美好的回忆,在四季的变幻与交替之间,散发浓香,珍藏一生!3、春天来了,我要把心灵放回萦绕柔肠的远方。
让心灵长出北归大雁的翅膀,乘着吹动彩云的熏风,捧着湿润江南的霡霂,唱着荡漾晨舟的渔歌,沾着充盈夜窗的芬芳,回到久别的家乡。
我翻开解冻的泥土,挖出埋藏在这里的梦,让她沐浴灿烂的阳光,期待她慢慢长出枝蔓,结下向往已久的真爱的果实。
4、好好享受生活吧,每个人都是幸福的。
人生山一程,水一程,轻握一份懂得,将牵挂折叠,将幸福尽收,带着明媚,温暖前行,只要心是温润的,再遥远的路也会走的安然,回眸处,愿阳光时时明媚,愿生活处处晴好。
5、漂然月色,时光随风远逝,悄然又到雨季,花,依旧美;心,依旧静。
月的柔情,夜懂;心的清澈,雨懂;你的深情,我懂。
机械加工工艺过程卡片模版之欧阳体创编

机械加工工艺过程卡片.02.03 创作机械加工工艺过程卡片产品型号零(部)件图号产品名称连接座零(部)件名称连接座共1页第(1)页材料灰铸铁毛坯种类铸件毛坯外型尺寸¢205mm×130mm每毛坯可制件数 1 每个件数 1 备注工序号工序名称工序内容车间工段设备工艺装备工时准终单件1 铸2 热3 金工4 金工5 金工6 金工7 金工8 金工9 金工10 金工11 金工12 金工13 金工14 检15设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片机械加工工序卡片产品型号零(部)件图号产品名称联轴器零(部)件名称连接座共(6)页第(1)页车间工序号工序名称材料欧阳体创编 2021.02.03 欧阳美创编 2021.02.03机加工车间粗车HT200毛坯种类每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数1 夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片机械加工工序卡片产品型号零(部)件图号产品名称联轴器零(部)件名称连接座共(6)页第(2)页车间工序号工序名称材料粗车HT200欧阳体创编 2021.02.03 欧阳美创编 2021.02.03毛坯种类每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数1 夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片机械加工工序卡片产品型号零(部)件图号产品名称联轴器零(部)件名称连接座共(6)页第(3)页车间工序号工序名称材料HT200毛坯种类每毛坯可制件数每台件数铸件 1 1欧阳体创编 2021.02.03 欧阳美创编 2021.02.03设备名称设备型号设备编号同时加工件数1 夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片机械加工工序卡片产品型号零(部)件图号产品名称联轴器零(部)件名称连接座共(6)页第(4)页车间工序号工序名称材料HT200毛坯种类每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数1欧阳体创编 2021.02.03 欧阳美创编 2021.02.03夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片机械加工工序卡片产品型号零(部)件图号产品名称联轴器零(部)件名称连接座共(6)页第(5)页车间工序号工序名称材料HT200毛坯种类每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液欧阳体创编 2021.02.03 欧阳美创编 2021.02.03工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片机械加工工序卡片产品型号零(部)件图号产品名称联轴器零(部)件名称连接座共(6)页第(6)页车间工序号工序名称材料HT200毛坯种类每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件欧阳体创编 2021.02.03 欧阳美创编 2021.02.03欧阳体创编 2021.02.03 欧阳美创编 2021.02.03。
(完整版)机械加工工艺过程卡片及工序卡片模板

工序号
工序名称
Ⅰ
粗车端面和外圆
Ⅱ
粗镗内孔
机械加工工艺过程卡片
产品型号 产品名称
HT200
毛坯种 类
铸造
毛坯外形尺寸
填料箱盖
零件图号 零件名称 每毛坯件数
填料箱盖
每 台件数
工
序
内
容
车间
粗车Φ 155 的端面 粗车Φ 155 的外圆 粗车Φ 100 的外圆 粗车Φ 75 的外圆
粗镗Φ 60 的内孔
同时加工件数 切削液
工序工时 (分 )
准终
单件
工步号 工
Ⅰ
步
内
切槽
容
工艺 装备
成形刀具
主轴转速
r/min
90
切削速度
m/min
44.93
进给量
mm/r
0.65
切削深度
mm
5.25
进给 次数
工步工时
基本
辅助
0.124
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
填料箱盖
车间
毛坯种类
零件图号
零件名称 工序号
填料箱盖
共8
工序名称
Ⅴ
镗孔
毛坯外形尺寸 每毛坯可制件数
页第 6 页 材 料 牌号
每 台 件数
设备名称
设备型号
设备编号
同时加工件数
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时 (分 )
准终
单件
工步号 工
Ⅰ Ⅱ Ⅲ
机械加工工艺过程及工序卡片
22
0.15
0.45
5
铰孔车床至Φ20H7
Φ20H7铰刀,Φ20H7塞规
32
0.04
设计日期
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工序卡片
机械加工工序卡片
零件图号
CL6140
零件图号
20029
零件名称
卧式车床
零件名称
拔叉
共14页
第6页
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
浙江联强数控机床股份有限公司
机械加工工艺过程卡片
产品型号
CL6140
零件图号
20029
产品名称
卧式车床
零件名称
拨叉
共2页
第2页
材料牌号
HT200
毛坯种类
铸件
毛坯外形尺寸
每件毛坯可制件数
机械加工工艺过程及工序卡片
机械加工工艺过程卡片
浙江联强数控机床股份有限公司
机械加工工艺过程卡片
产品型号
CL6140
零件图号
20029
产品名称
卧式车床
零件名称
拨叉
共2页
第1页
材料牌号
HT200
毛坯种类
铸件
毛坯外形尺寸
每件毛坯可制件数
1
每台件数
1
机械加工工艺过程卡片
1
7
槽
夹工件b端对划线部分进行切槽,槽深36±0.3mm宽12
由于工件厚度为26而槽位于工件中间∴工件两边的余量为(26-12)÷2=7mm/边。完成后倒圆a端面
5
7
数控铣床
切槽刀,夹具体,深度尺,游标卡尺
1.5
1
8
钳
倒角,去毛刺,提高工件表面光洁度
3
8
钳工台
锉刀,台虎钳
0.5
1
9
检
检验尺寸,合格入库
4
1
铸造箱体
铸造沙,定型粉,塑料磨具
2
1
2
钳
去除多余毛刺,使毛坯接近装夹尺寸,划线后方便装夹
3
2
钳工台
锉刀,台虎钳,可调式双手锯,其他
2
1
3
铣
将毛坯装夹后粗铣其长度至82mm宽度18mm高度26mm留加工余量。
5
3
数控铣床
铣刀,夹具体,乳化液,游标卡尺
2
1
4
铣
精铣工件长度至82±0.03mm宽度至18±0.03高度26±0.03mm由于工件数据给出的Ra值为6.3所以可以不用半精加工
四川电子机械
职业技术学院
机械加工工艺过程卡片
产品型号
zG夹具体
零件图号
1
产品名称
传力杆
零件名称
图1-1
共
1
页
第
1
页
材料牌号
45钢
毛坯种类
铸件
毛坯外形尺寸
86×20×26
每毛坯件数
1
每台件数
1
备注
无
工
序
号
工名
机械加工工艺过程卡片
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!。
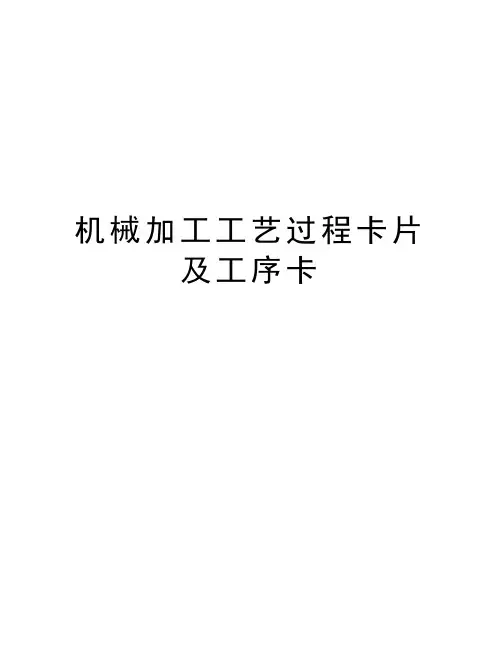
机械加工卡机械加工工艺过程卡片
三爪自定心卡盘
03
车
粗车,半精车左端面,倒角
CA6140
三爪自定心卡盘
04
钻Φ22孔,倒角、攻螺纹
CA6140
三爪自定心卡盘
05
扩孔Φ24.5,粗镗退刀槽,精镗孔Φ24.5
CA6140
三爪自定心卡盘
06
钻Φ3,Φ5,Φ2孔
Z5125
07
粗铣,半精铣上表面
YB-211
08
钻Φ10.5孔,扩Φ16孔,
机械加工工艺过程卡片
石河子大学机电学院
课程设计
机械加工工艺过程卡片
产品型号
零(部)件图号
产品名称
油阀座
零(部)件名称
油阀座
共()页
第()页
材料牌号
ZG45
毛坯种类
铸铁
毛坯外型尺寸
每毛坯可制件数
1
每台件数
备注
工序
号工序ຫໍສະໝຸດ 名称工序内容车间工段
设备
工艺装备
工时
准终
单件
01
铸造
02
车
粗车右端面,半精车右端面。粗车及半精车外圆Φ63
Z5125
09
铣Φ16孔下端面,铣上端面平台
X6135
10
粗镗孔Φ24(退刀槽)半精镗孔Φ16,钻Φ2孔
C5116
描图
描校
底图号
装订号
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期