
751 焊接工艺监控记录表
751 组装工艺监控记录表
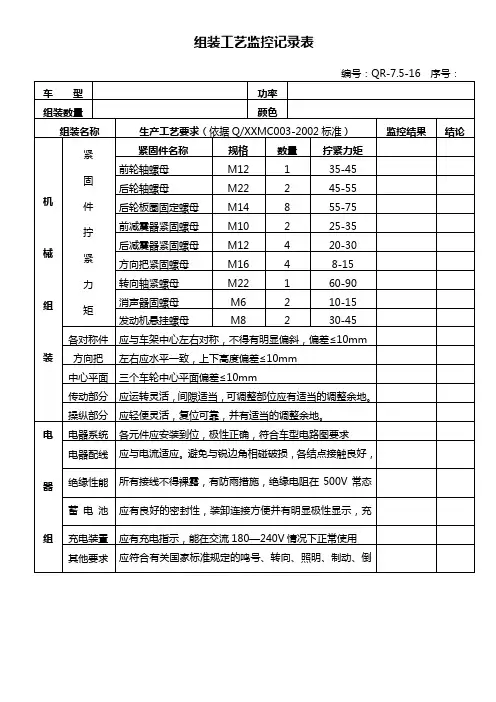
应有良好的密封性,装卸连接方便并有明显极性显示,充放电时不得有渗漏现象。
充电装置
应有充电指示,能在交流180—240V情况下正常使用
其他要求
应符合有关国家标准规定的鸣号、转向、照明、制动、倒车等信号装置。
监控结论:
监控:
日期:
后减震器紧固螺母
M12
4
20-30
方向把紧固螺母
M16
4
8-15
转向轴紧螺母
M22
1
60-90
消声器固螺母
M6
2
10-15
发动机悬挂螺母
M8
2
30-45
各对称件
应与车架中心左右对称,不得有明显偏斜,偏差≤10mm
方向把
左右应水平一致,上下高度偏差≤10mm
中心平面
三个车轮中心平面偏差≤10mm
传动部分
组装工艺监控记录表
编号:QR-7.5-16序号:
车型
功率
组装数量
颜色
组装名称
生产工艺要求(依据Q/XXMC003-2002标准)
监控结果
结论
机
械
组
装
紧
固
件
拧
紧
力
矩
紧固件名称
规格
数量
拧紧力矩
前轮轴螺母
1
35-45
后轮轴螺母
M22
2
45-55
后轮板圈固定螺母
M14
8
55-75
前减震器紧固螺母Βιβλιοθήκη M10225-35
应运转灵活,间隙适当,可调整部位应有适当的调整余地。
操纵部分
应轻便灵活,复位可靠,并有适当的调整余地。
焊接过程记录与检查表
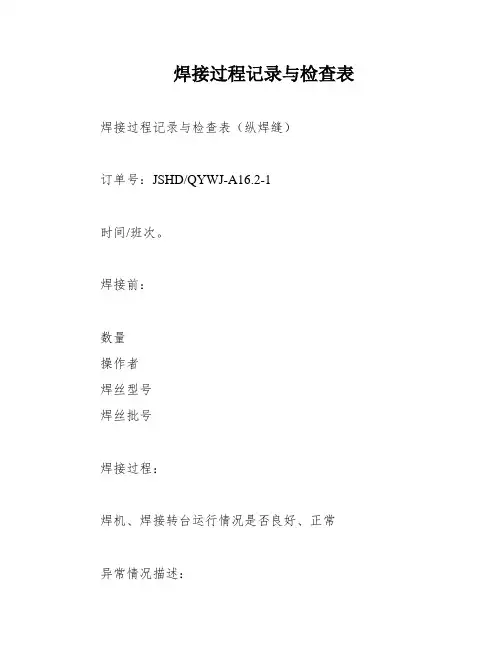
焊接过程记录与检查表焊接过程记录与检查表(纵焊缝)订单号:JSHD/QYWJ-A16.2-1时间/班次。
焊接前:数量操作者焊丝型号焊丝批号焊接过程:焊机、焊接转台运行情况是否良好、正常异常情况描述:A:正常/不正常处理者发现者处理者相对湿度1.是否对焊缝坡口及附近油、锈、污垢、杂质进行清理。
清理/没有清理异常情况描述:首件巡检:序号检查项目工艺要求检查结果异常情况描述1 外焊 0.5~2.5mm,内焊0.5~1.5mm2 余高任意300mm内余高相差不超过0.5mm3 未焊满及凹坑不允许4 气孔夹渣不允许5 裂纹任意300mm内宽度相差不大于1.56 宽度不均匀任意300mm内长度不大于50mm,深度不大于0.3mm7 咬边不允许8 烧穿<10㎜9 接头搭接长度不允许10 漏焊或间断任意300mm内误差不超过2mm11 焊瘤不允许12 直线度异常情况描述发现者处理措施:停止工作/隔离/反馈/调整/检查焊接中电流电压速度角度产品编号/时间节点(操作工填写)产品编号/时间节点(检验员填写)发现者对焊缝焊接后外观检查:序号检查结果123456789101112焊接过程记录与检查表(环焊缝)订单号:JSHD/QYWJ-A16.2-2时间/班次。
焊接前:数量操作者焊丝型号焊丝批号焊接过程:焊机、焊接转台运行情况是否良好、正常异常情况描述:A:正常/不正常处理者发现者处理者相对湿度1.是否对焊缝坡口及附近油、锈、污垢、杂质进行清理。
清理/没有清理异常情况描述:首件巡检:序号检查项目工艺要求检查结果异常情况描述1 外焊 0.5~2.5mm,内焊0.5~1.5mm2 余高任意300mm内余高相差不超过0.5mm3 未焊满及凹坑不允许4 气孔夹渣不允许5 裂纹任意300mm内宽度相差不大于1.56 宽度不均匀任意300mm内长度不大于50mm,深度不大于0.3mm7 咬边不允许8 烧穿<10㎜9 接头搭接长度不允许10 漏焊或间断任意300mm内误差不超过2mm11 焊瘤不允许12 直线度异常情况描述发现者处理措施:停止工作/隔离/反馈/调整/检查焊接中电流电压速度角度产品编号/时间节点(操作工填写)产品编号/时间节点(检验员填写)发现者对焊缝焊接后外观检查:序号检查结果123456789101112在焊接过程中,要求任意300mm内宽度相差不大于 1.5,长度不大于50mm,深度不大于0.3mm。
焊接过程记录与检查表

本文从网络收集而来,上传到平台为了帮到更多的人,如果您需要使用本文档,请点击下载,另外祝您生活愉快,工作顺利,万事如意!
说明:1―记录频率:每隔2小时/次。
2―检验人员检查操作者是否按操作者自检记录表内容执行,并将不符合内容记录在QR\QC看板。
3―检验员按<焊接作业指导书>进行首巡末检查.
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表内容执行,并将不符合内容记录在QR\QC看板。
3―检验员按<焊接作业指导书>进行首巡末检查.
订单号①数量②
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表内容执行,并将不符合内容记录在QR\QC看板。
3―检验员按<焊接作业指导书>进行首巡末检查.
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表内容执行,并将不符合内容记录在QR\QC看板。
3―检验员按<焊接作业指导书>进行首巡末检查.
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表内容执行,并将不符合内容记录在QR\QC看板。
3―检验员按<焊接作业指导书>进行首巡末检查.。
焊接工艺评定记录表

热轧
焊 接 材 料
接头尺寸及施焊道次顺序
按工艺指导书执行
焊条
牌号
/
类型
/
生产厂
/
批号
/
烘干温度(℃)
/
时间(min)
/
焊丝
牌(型)号
ER50-6
规格(mm)
φ
生产厂
天津金桥
批号
4பைடு நூலகம்1
焊剂或气体
牌号
CO2
规格(mm)
/
生产厂
亨利气体
烘干温度(℃)
60℃
时间(min)
全过程
施 焊 工 艺 参 数 记 录
施焊环境
室内
环境温度(℃)
-2
相对湿度
58%
预热温度(℃)
100℃
层间温度(℃)
160℃
后热温度
/
时间(min)
/
后热处理
/
技术措施
焊前清理
用角磨机打磨
层间清理
用角磨机打磨至光亮
背面清根
碳弧气刨清根至露出打底焊缝金属光泽
其 他
1、施焊前焊口40mm范围内用砂轮机打磨至光亮。
2、在施焊前将试件用气割将焊口100mm范围内加热到60℃.
道
次
焊接
方法
焊条(焊丝)
直径(mm)
气体流量
(L/mim )
电流
(A)
电压
(V)
焊接速度
(mm/min)
热输入量
( kJ/cm)
1、3
GMAW
18
245-255
28-29
300
15
2、4
GMAW
焊接工艺评定-记录

保护气体(正面)
保护气体(反面)
流量
(L/min)
流量
(L/min
混合气体种类
流量
(L/min
钨极直径
/
喷嘴直径
/
坡口位置
5FG
焊接行进方向
立向上
焊接层道
焊接方法
焊材牌号
焊材规格
电流极性
焊接电流
(A)
焊接电压
(V)
焊接速度
(cm/min)
热输入
(kJ/cm)
1(层)
2(层)
焊材牌号
烘烤温度及
时间
级
合格
JB/T4730-2005
级
JB/T4730-2005
(磁粉)M T
(着色)P T
检测标准
片号
质量等级
结果
检测标准
片号
质量等级
结果
JB/T4730-2005
级
JB/T4730-2005
级
说明:经探伤,未发现表面缺陷.
评片员:审核:
试验标准号:金相检验报关单编号:
宏观组织:1×
1、在焊缝金属内均未发现裂纹。
(mm)
焊缝宽度
(mm)
焊缝宽度
(mm)
咬边长度及深度
无(mm)
咬边长度及深度
无(mm)
气孔
无(mm)
气孔
无(mm)
凹陷
无(mm)2
凹陷
无(mm)2
说明:合格。
质检员:
报告单编号:无损探伤检测
(射线)R T
(超声)U T
检测标准
片号
质量等级
结果
检测标准
片号
焊接工艺评定记录表

道次
焊接方法
焊条(焊丝)
直径(mm)
保护气体流量(l/min)
电流
(A)
电压
(V)
焊接速度
(cm/min)
热输入
(kJ/cm)
备注
施焊环境
室内/室外
环境温度(℃)
相对湿度
%
预热温度(℃)
道间温度(℃)
后热温度(℃)
时间(min)
后热处理
技术措施
焊前清理
道间清理
背面清施焊日期
年月日
记录
日期
年月日
审核
日期
年月日
焊接工艺评定记录表
共页第页
工程名称
指导书编号
焊接方法
焊接位置
设备型号
电源及极性
母材钢号
类别
生产厂
母材板厚或
管径×壁厚
轧制或
热处理状态
接头尺寸及施焊道次顺序
焊接材料
焊条
牌号
型号
类型
生产厂
批号
烘干温度(℃)
时间(min)
焊丝
牌号
型号
规格(mm)
生产厂
批号
焊剂或气体
牌号
规格(mm)
生产厂
烘干温度(℃)
时间(min)