
毕业设计-红酒杯在数控车床上的工艺设计_编程和加工过程
红酒杯设计及加工 摘 要 论文通过红酒杯的设计和加工,一方面力求做到按红酒杯的设计理论制定出一套合理的设计方案,所设计的红酒杯要符合经济、实用、精美的原则。产品的造型部分将运用UG 和AutoCAD这两款软件,前者用于实体建模,后者用来绘制二维工程图。在按要求完成产品造型的同时,也进一步了解和熟悉这两款软件的各个功能。 另一方面,产品零件的加工将在数控车床上完成,因工件的形状较规则,编程简单,故可采用手工编程加工。加工前将编写详尽的生产加工程序单和加工工艺流程表。产品的实际加工将作为检验产品设计方案的有效途径,最后再根据加工情况修改和完善产品的设计方案,最终生产出符合要求的红酒杯产品。 关键词: 红酒杯;手工编程;数控车削. 目 录 1 绪论 1 2 红酒杯设计 2 材质选择 ................................................................................................................................................... 2
主要品牌 ........................................................................................................................... 3 设计初稿 ........................................................................................................................... 5 3 红酒杯实体造型 5 零件造型思路 ................................................................................................................. 5 红酒杯实体造型 ............................................................................................................. 6 新建零件文件 ................................................................................................................. 6 绘制截面曲线的草图 ..................................................................................................... 6 利用回旋生成实体 ......................................................................................................... 7 实体倒圆角 ..................................................................................................................... 8 隐藏实体多余轮廓线 ..................................................................................................... 9 保存文件 ......................................................................................................................... 9 4 红酒杯编程加工 9 加工工艺分析 ................................................................................................................. 9 分析零件图样,确定加工方案 ................................................................................... 10 零件材料分析 ............................................................................................................... 10 数控机床的选择 ............................................................................................................. 11 工件的定位与装夹 ....................................................................................................... 12 刀具选择与安装 ........................................................................................................... 13 编制数控加工程序 ....................................................................................................... 13 数控加工注意事项 ....................................................................................................... 15 工件验收与质量误差分析 ............................................................................................. 16 5 结论 18 6 谢辞 19 参考文献 20 附录A 21 附录B 22绪论 进入21世纪,制造业已成为推进社会生产力的重要力量,数控技术作为现代制业的先进方式,已得到了广泛的普及。作为数控专业的毕业生,必须达到熟练掌握常用数控机床的操作,了解不同产品的加工工艺并制定出合理的加工方案,还应具备产品设计和利用工具软件造型等技能。因此,本次毕业设计就是要通过设计及加工一款红酒杯产品,加深对数控加工的认识,培养产品设计造型的能力。 毕业设计包括论文誊写和产品数控加工两部分,产品的数控加工将是难点。因红酒杯零件属于薄壁、细长的悬伸件,自身结构刚性和承受切削、加紧能力差,加工过程中易产生多种变形。所以必须首要解决如何采取适当的措施减小和补偿形变,保证加工精度的问题。产品的理论设计将结合实际加工,根据加工情况将修改和完善产品的设计方案,最终生产出符合要求的红酒杯产品。 1红酒杯的基本构造 杯座 平坦的杯座使酒杯可以立着,不会翻到,尤其是倒满酒的时候 杯茎 杯茎的出现是为了让饮酒人的手不需要和杯肚接触,以避免把酒弄花或是让体温提升酒的温度。 杯肚 杯肚可能是酒杯最重要的组成,也是最程式化的。杯肚形状和尺寸影响香气的汇聚和散发、通气的程度和葡萄酒的视觉呈现效果。 最常见的形状是郁金香型,表现为底部稍宽、顶端附近呈锥形。这种形状使得人们可以晃动葡萄酒、进行观察,而香气又会被汇聚在狭窄的开口处,直接朝着鼻子的方向。用来饮用丰满酒体红酒的酒杯通常在底部都是宽阔而圆满的,目的是让葡萄酒与空气有更多的接触,为丰富的味道和香气提供更多的散发空间;而饮用白葡萄酒的酒杯底部相比较窄,为的是帮助保持酒的凉爽,在更小的空间里汇聚较淡的香气。香槟型酒杯是又细又长,以展示升腾的气泡,以及帮助保持低温。 尺寸 酒杯有很多的形状和尺寸,但有一个经验法则是酒杯应该足够大,这样有了足够的空间在晃动酒杯时避免了酒的溢出,香气也可以在杯子里散发并汇聚起来。 颜色 尽管彩色酒杯或者那些突出装饰的酒杯会很漂亮,但是最好的酒杯应该是光滑、平整,而且可以让酒杯中葡萄酒的美丽和精细透过杯壁清楚地展现出来。 杯口 优质的酒杯会有一个切割而成的杯口,触感平滑,不会对葡萄酒流出杯子造成阻碍。应该避免用轧制杯口或者杯口不平整的酒杯。 2 红酒杯设计 结构设计 不同造型、弧度的红酒杯对于酒液的香气与口感所造成的差异与影响很大。喝红酒要选肚子大一些的酒杯,因为红酒需要和氧气接触,才能使香味释放出来。如果是陈年的红酒,就更需要用大杯子,这样可以快速散掉常年存放的陈腐气味,避免干扰红酒的醇香。不同结构的红酒杯,其酒液的容积和表面积之比不同,表面张力和毛细管作用也不同,酒中的芳香成分挥发程度也就大不一样。如果酒杯的杯身太高,酒液表面离鼻孔太远,或者酒杯的喇叭口太大,易吸入外面的空气,那么杯中显现的香气就比较弱;如果用半球形的杯,其杯身短,鼻孔能更贴近酒液表面,香气虽易被发觉,但由于开口过大容易吸入外面的空气。所以只有选择杯杯体杯身高度适中、大肚收口、倒入酒的量使其在杯中的表面积最大,才能给出香气成分的最大强度挥发。 品尝红酒最简便最好的工具就是高脚卵形伸长切顶的透明玻璃杯。理想的红酒杯应该是杯身薄、无色透明且杯口内缩的郁金香杯。而且一定要有四至五公分长的杯脚,这样才能避免用手持拿杯身时,手的温度间接影响到酒温,而且也方便观察酒的颜色。一个好的高脚杯,一般有210~225ml的容量。高脚杯的腿要足够高,脚盘要平,杯身也不能太短。若杯腿不够高,人们的手会抓住杯身,将加热杯中的酒,改变酒的原始状态;若杯脚盘不够大和平,就不能平稳地放在桌子上;若杯上身太矮,会影响盛酒的量,香味表现不充分。杯壁的厚薄应轻薄。普通的红酒杯,杯体高155±5mm,杯上身高100±2mm,杯大肚直径65±2mm,杯口直径46±2mm,杯口壁厚±,杯腿高55±3mm,腿粗9±1mm,脚盘直径65±5mm。 此外,不同酸甜度的红酒对红酒杯郁金香形的结构要求也有所不同。例如自身酸甜协调、酸度适中的红酒要用含苞欲放的郁金香型红酒杯盛放。酸度较高、需要特别突出果味的红酒适合用盛开的郁金香型酒杯盛放,以平衡酒中的果味、甜度和酸度。而果味浓烈而酸度相对较弱的红酒则适合用圆肚的郁金香型酒杯盛放。 材质选择
数控车床加工工艺与编程
(1)按下手动键 ,选择手动操作方式。 键或 键或 键,选择移动轴。 键,溜板将沿着
(2)根据移动需要,按下 (3)根据移动需要,按下
数控程序显示与编辑页面键
在编辑方式下,用于编辑、显示存储器内的程 序;在手动数据输入方式下,用于输入和显示数据; 在自动运行方式下,用于显示程序指令。
二、系统控制面板(8-4)
偏置参数输入页面键
用于进行刀具补偿数据的显示与设定。
系统参数页面键 用来显示系统画面。
信息页面键
用来显示提示信息。
二、系统控制面板(8-5)
已选定的轴,向“+”方向或“-”方向移动。
四、数控车床的工作状态(5-2) 2.手摇轮进给方式HANDLE
操作者可以转动手摇轮使溜板进行前后左右的移动, 手摇轮进给方式适合于近距离对刀操作。其操作方式如下:
(1)按下手摇轮进给键 ,选择手摇轮操作方式。
,顺时
(2)根据移动需要,顺时针或逆时针摇动手摇轮 针摇动时为正方向脉冲,逆时针摇动时为负方向脉冲。
二、系统控制面板(8-7)
输入键 把输入区域内的数据输入参数页面或者输入 一个外部的数控程序。 替换键 用输入的数据替代光标所在处的数据。 插入键 把输入域中的数据插入到当前光标所在的位置。
二、系统控制面板(8-8)
删除键 删除光标所在处的数据,删除一个或全部数控 程序。 系统帮助页面键 用来显示如何操作机床,可在CNC发生报警时提 供报警信息。
(2)按下手动返回参考点键 (3)依次按下 键和 ,选择手动返回参考点操作方式。 键 键,使X轴回到参考点;再按下
数控车床 程序设计、程序编写

数控车床程序设计、程序编写数控车床程序设计、程序编写1. 数控车床简介数控车床(Numerical Control Lathe)是一种通过预先编写好的程序来控制机床进行加工的设备。
数控车床通过计算机控制,可以进行高精度、高效率的金属零件加工,广泛应用于制造业。
2. 程序设计流程数控车床的程序设计主要包括以下几个步骤:2.1. 零件图纸分析在进行程序设计之前,需要对待加工的零件进行图纸分析。
图纸分析包括确定零件的尺寸、形状、加工要求等,通过分析图纸可以确定加工工艺和刀具选择。
2.2. 加工工艺确定在图纸分析的基础上,确定零件的加工工艺。
加工工艺包括确定所需刀具、切削速度、进给速度、切削深度等参数,以及加工序列。
2.3. 模拟加工在确定加工工艺之后,可以进行模拟加工,即在计算机上进行零件的三维建模和加工路径的模拟。
通过模拟加工可以验证加工工艺的可行性和合理性。
2.4. 程序编写根据零件的加工路径和加工工艺,编写数控车床的程序。
程序编写过程中需要注意刀具半径补偿、工件坐标系的确定、切削参数的设置等。
2.5. 程序调试编写好程序后,进行程序的调试和验证。
在调试过程中可以通过软件模拟和实际机床加工进行验证,确保程序的正确性和稳定性。
3. 程序编写要点在数控车床的程序编写中,有一些要点需要注意:3.1. 刀具半径补偿在进行加工时,由于刀具的形状和尺寸,会导致加工轨迹与图纸轨迹不完全一致。
需要在程序中进行刀具半径补偿,以保证加工精度。
3.2. 工件坐标系确定在编写程序时,需要确定工件坐标系的原点和方向。
通常情况下,工件坐标系的原点为零件的某个特定点,方向可以选择与零件特征方向一致。
3.3. 切削参数设置在编写程序时,需要设置合适的切削参数,包括切削速度、进给速度、切削深度等。
切削参数的设置需要根据材料的性质、刀具的材料和形状以及加工要求来确定。
4. 程序编写示例以下是一个简单的数控车床程序编写示例:G-N10 G54 G17 G40 G49 G80N20 T0101N30 G97 S1000 M03N40 G00 X50 Z5N50 G01 Z-10 F300N60 X40N70 G03 X30 Z-20 R10N80 G01 X20N90 G02 X10 Z-30 R10N100 G01 Z-40N110 G00 X50N120 T0202N130 G97 S2000N140 G00 X-50 Z5N150 G01 Z-10 F300N160 X-40N170 G02 X-30 Z-20 R10N180 G01 X-20N190 G03 X-10 Z-30 R10N200 G01 Z-40N210 G00 X-50N220 M05 M30在这个示例中,程序开头通过G54 G17 G40 G49 G80指令设置工件坐标系、选择XY坐标平面、取消半径补偿和取消固定循环。
高脚杯设计

红酒杯设计及加工摘要论文通过红酒杯的设计和加工,一方面力求做到按红酒杯的设计理论制定出一套合理的设计方案,所设计的红酒杯要符合经济、实用、精美的原则。
产品的造型部分将运用UG NX4.0和AutoCAD这两款软件,前者用于实体建模,后者用来绘制二维工程图。
在按要求完成产品造型的同时,也进一步了解和熟悉这两款软件的各个功能。
另一方面,产品零件的加工将在数控车床上完成,因工件的形状较规则,编程简单,故可采用手工编程加工。
加工前将编写详尽的生产加工程序单和加工工艺流程表。
产品的实际加工将作为检验产品设计方案的有效途径,最后再根据加工情况修改和完善产品的设计方案,最终生产出符合要求的红酒杯产品。
关键词:红酒杯;手工编程;数控车削.[键入文字]1目录1绪论..............................................................................................................................12红酒杯设计 (3)2.2材质选择............................................................................................................................. 32.3主要品牌.............................................................................................................42.4设计初稿.............................................................................................................63红酒杯实体造型..........................................................................................................83.1零件造型思路....................................................................................................83.2红酒杯实体造型 (8)3.2.1新建零件文件..........................................................................................83.2.2绘制截面曲线的草图..............................................................................93.2.3利用回旋生成实体..................................................................................93.2.4实体倒圆角............................................................................................103.2.5隐藏实体多余轮廓线.............................................................................113.2.6保存文件.................................................................................................114红酒杯编程加工........................................................................................................124.1加工工艺分析..................................................................................................124.2分析零件图样,确定加工方案......................................................................124.3零件材料分析..................................................................................................134.4数控机床的选择...............................................................................................144.5工件的定位与装夹..........................................................................................144.6刀具选择与安装..............................................................................................154.7编制数控加工程序..........................................................................................164.8数控加工注意事项..........................................................................................184.9工件验收与质量误差分析...............................................................................185结论............................................................................................................................206谢辞............................................................................................................................21参考文献........................................................................................................................22附录A............................................................................................................................21附录B............................................................................................................................22[键入文字]1绪论进入21世纪,制造业已成为推进社会生产力的重要力量,数控技术作为现代制业的先进方式,已得到了广泛的普及。
毕业设计数控车床轴类零件加工工艺设计及编程
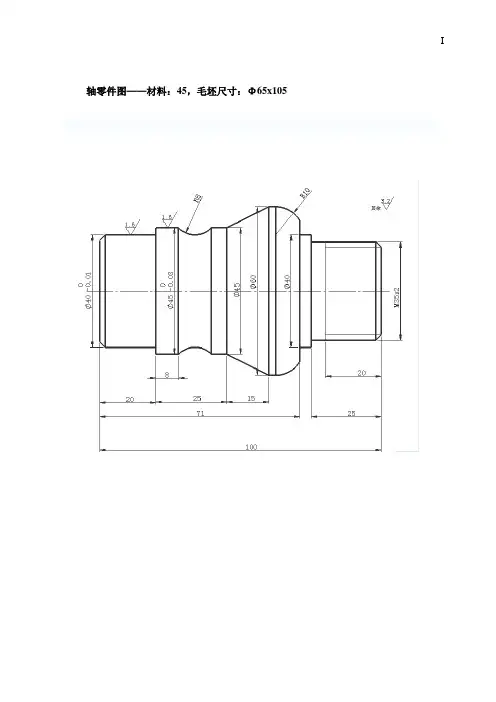
轴零件图——材料:45,毛坯尺寸:Φ65x105数控车床轴类零件加工工艺设计及编程摘要数控技术是用数字信息对机械运动和工作过程进行控制的技术,数控装备是以数控技术为代表的新技术对传统制造产业和新兴制造的渗透形成的机电一体化产品,即所谓的数字化装备,数控技术的应用不但给传统制造业带来了革命性的变化,使制造业成为工业化的象征,而且随着数控技术的不但发展和应用领域的扩大他对归计民生的一些重要行业(IT、汽车、医疗、轻工等)的发展起着越来越重要的作用,因为这些行业所需要装备的数字化已是现代发展的大趋势.在我国加入WTO和对外开放进一步深化的新环境下,发展我国数控技术及装备是提高我国制造业信息化水平和国际竞争能力的重要性保证.数控加工与编程毕业设计是数控专业教学体系中构成数控加工技术专业知识及专业技能的重要组成部分,通过毕业设计使我们学会了对相关学科中的基本理论基本知识进行综合运用,同时使对本专业有较完整的系统的认识,从而达到巩固、扩大、深化所学知识的目的,培养和提高了综合分析问题和解决问题的能力以及培养了科学的研究和创新能力。
选这个题目的目的是它能体现出我对所学知识的掌握程度和灵活规范的运用所学知识,在我认为要成为一名合格的在学生,以自己的的思路用所学的知识来完成一份成功的毕业设计是必不可少的。
此次的毕业设计主要解决的问题是零件的装夹、刀具的对刀、工艺路线的制订、工序与工步的划分、刀具的选择、切削用量的确定、车削加工程序的编写、机床的熟练操作。
主要困难的是两次装夹中的水平Z向长度难以保证、切削用量的参数设定、对刀的精度、工艺路线的制订。
运用数控原理、数控工艺、数控编程、专业软件等专业知识和数控机床实际操作的一次综合练习,能让我感触当代科学的前沿,体验数控魅力,为人们的生活带来方便,进一步认识数控技术,熟练数控机床的操作,掌握数控,开发数控内在潜力。
关键词:数控技术,毕业设计Numerical control lathe shaft parts processing processdesign and programmingAbstractIn the digitized manufacture technology, the computer numericalcontrol technology and the numerical control programming technology isone of most important technical, this article mainly moves thetemplate which uses for the mold processing to carry on the CNCprocessing, uses the Simens system to move the template to carry onthe numerical control programming processing. First is carries on theprocessing working procedure to the work piece the determination, andcarries on the craft analysis, the attire clamps the way the choice,the cutting specifications determination. Again has carried on thechoice to the cutting tool. Then carries on the programming processingon the craft route..The current numerical control processing prioritize direction is doesnot have chart production, single unit high accuracy parallelprocessing, few people nobody melts the processing, this requestnumerical control engine bed can satisfy high speed, the high dynamicprecision, the high rigidity, the thermostability, the redundantreliability, the network as well as with it necessary control system,most importantly the mold three dimensional processingspecially paid great attention to the engine bed the dynamicperformance domestic to have some companies to introduce the highspeed milling machine, and started to apply. The domestic machine toolfactory develops some high speed milling machines one after another,and is developing high speed processes the engine bed.The numerical control technology is refers with digital, the writingand the mark composition digital command realizes or a many mechanicaldevices movement control technology. It controls usually is theposition, the angle, the speed and so on the mechanical quantity andflows to the related switch quantity with the mechanical energy. Thenumerical control production relies on data carrier and the binarymode data operation appearance. In 1908, the perforation sheet metalexchange type data carrier was published; 19 century's ends, and havethe assistance function take the paper as the data carrier the controlsystem to invent; Has established the modern computer, including computer numericalcontrol system foundation. The numerical control technology isdevelops with the engine bed control close union. In 1952, the firstnumerical control engine bed was published, becomes in the worldmechanical industry history an epoch-making event, impelled theautomated development.Has established the moderncomputer, including computer numericalcontrol system foundation. The numerical control technology isdevelops with the engine bed control close union. In 1952, the firstnumerical control engine bed was published, becomes in the worldmechanical industry history an epoch-making event, impelled theautomated development.KEY WORDS:numerical control,finish school目录摘要 (II)Abstract (III)1数控技术的现状及发展趋势 (1)1.1我国数控技术的现状 (1)2零件的加工工艺过程分析 (3)2.1零件图的架构及工艺分析 (3)2.2工艺处理 (4)2.3设备选择 (4)2.4确定零件的定位基准和装夹方式 (5)2.4.1粗基准选择原则 (5)2.4.2精基准选择原则 (5)2.4.3夹具的选择原则 (5)2.4.4定位基准 (5)2.4.5装夹方式 (5)2.4.6轴类零件加工的技术要求: (7)2.4.7表面粗糙度 (7)2.5加工方法的选择和加工方案的确定 (8)2.5.1加工方法的选择 (8)2.5.2加工方案的确定 (8)2.6.工序与工歩的划分 (8)2.6.1按工序划分 (8)2.6.2工歩的划分 (9)2.7确定加工顺序及进给路线 (9)2.7.1进给路线 (9)2.7.2零件加工必须遵守的安排原则 (11)2.8刀具的选择 (11)2.9确定切削用量 (12)2.9.1背吃刀量的选择 (12)2.9.2进给量 (12)2.9.3主轴转速的选择 (12)2.9.4进给速度的选择 (13)2.9.5数值计算 (13)2.9.6.轴类零件加工的工艺路线 (13)3数控车床编程 (17)3.1数控车床的编程特点 (17)3.2编程误差及其控制 (17)3.2.1编程误差 (17)3.2.2误差控制 (17)3.3.编程中工艺指令的处理 (17)3.3.2常用M指令代码功能表 (18)3.3.3 F功能 (19)3.3.4.S功能 (19)3.3.5 T功能 (20)3.4程序编程 (20)3.5模拟运行 (21)3.6零件加工 (21)3.7精度自检 (22)4致谢 (23)5设计小结 (24)6参考文献 (25)数控车床轴类零件加工工艺设计及编程1 1数控技术的现状及发展趋势1.1我国数控技术的现状数控技术的应用不但给传统制造业带来了革命性的变化,使制造业成为工业化的象征,而且随着数控技术的不断发展和应用领域的扩大,他对国计民生的一些重要行业(IT、汽车、轻工、医疗等)的发展起着越来越重要的作用.。
项目十 任务一 酒杯的设计

学生
姓名
日期
总评
成绩
加工参数
进退刀参数
切削用量参数
轮廓车刀参数
生成刀具轨迹
模拟加工
3、根据造型,生成实际加工程序。
代码生成:
A.选择刀路
B.生成代码
五、任务评价(一)
序号
评价内容
配分
自评
互评
师评
1
酒杯设计尺寸
20
2
酒杯模拟加工
50
3
酒杯加工程序
30
六、归纳整理
通过提问和观看常见酒杯图片,分组最终确定酒杯造型。利用CAXA数控车软件将造型画出并模拟加工,最后将加工轨迹生成代码,解决在该过程中发现的问题。
项目
项目十酒杯的设计与加工
任务
任务一酒杯的设计
任务目标
1、能通过视频、图片等工具,了解常见酒杯的造型。
2、通过给定毛坯尺寸,利用CAXA数控车设计出所要加工酒杯。
3、利用CAXA数控车模拟加工,并生成加工程序。
任务内容
1、通过给定毛坯尺寸,利用CAXA数控车设计出所要加工酒杯。
2、根据要求利用CAXA数控车模拟加工,并生成加工程序。
泰州技师学院机械工程系一体化教案
授课时间
2016.10.25
授课班级1301源自项目项目十酒杯的设计与加工
任务
任务一酒杯的设计
授课课时
6课时
任务目标
1、能通过视频、图片等工具,了解常见淋浴花洒的造型。
2、通过给定毛坯尺寸,利用CAXA数控车设计出所要加工淋浴花洒。
3、利用CAXA数控车模拟加工,并生成加工程序。
小组
口部直径
口部长度
底部直径
数控车床 加工工艺流程
数控车床加工工艺流程
《数控车床加工工艺流程》
数控车床是一种能够自动执行加工操作的数控机床,常用于对金属零件进行精密加工。
其加工工艺流程一般包括以下几个步骤:
1. 设计加工工艺:在进行数控车床加工之前,需要根据零件的设计要求和材料特性,确定加工工艺。
这包括确定加工方案、刀具选用、加工工序等。
2. 编写数控程序:根据设计好的加工工艺,编写数控程序。
数控程序是告诉数控车床如何加工零件的指令,包括刀具路径、进给速度、转速等。
3. 装夹工件:将待加工的工件装夹到数控车床的工作台上,并进行对位、夹紧等操作,以确保工件在加工过程中保持固定位置和姿态。
4. 装夹刀具:根据数控程序要求,选择合适的刀具并安装到数控车床上。
刀具的选择和安装对加工质量和效率有着重要的影响。
5. 开始加工:输入数控程序,启动数控车床,并开始加工。
在加工过程中,数控车床会按照预先编写的程序自动执行切削、进给和退刀等操作。
6. 检测加工质量:在加工完成后,需要对加工零件进行质量检测。
这包括尺寸、表面粗糙度、形位公差等检测。
7. 完成工件:经过质量检测合格的零件,经过清洁、防锈等处理后,即可完成整个加工流程。
数控车床加工工艺流程的每一个步骤都需要严格执行,以确保零件加工的精度和质量。
同时,随着数控技术的不断发展和完善,数控车床加工工艺流程也在不断提高,为制造业的发展提供了更加高效和精密的加工手段。
数控车加工工艺与编程操作的教学设计
数控车加工工艺与编程操作的教学设计一、培养目标通过本教学设计,学生将能够掌握数控车加工的基本工艺与编程操作,具备相关的专业技能,为以后从事数控车加工行业做好基础准备。
二、教学内容1. 数控车加工的基本原理与工艺流程2. 数控车加工的常用工具与设备3. 数控车加工的编程操作4. 数控车加工的刀具选择与切削参数设定5. 数控车加工的工艺规范与安全操作三、教学方法1. 理论讲解与案例分析2. 案例演练与实际操作3. 课堂讨论与思维导图总结4. 实验室实训与项目实践5. 课外调研与学习报告四、教学过程第一节:数控车加工的基本原理与工艺流程1. 导入:通过展示数控车加工的产品和场景,引出学生对数控车加工的兴趣。
2. 理论讲解:讲解数控车加工的基本原理和工艺流程,介绍数控车加工的工作原理、工艺流程和一般加工工序。
3. 案例分析:通过实际案例分析,引导学生理解数控车加工的应用场景和工艺特点。
第四节:数控车加工的刀具选择与切削参数设定1. 导入:通过展示数控车加工中常用的刀具和切削参数,引出学生对刀具选择和切削参数设定的重要性和方法。
2. 理论讲解:讲解数控车加工中常用刀具的选择原则和切削参数设定,介绍刀具材料、刀具结构、切削速度、进给速度、切削深度等相关知识。
3. 课堂讨论:组织学生进行课堂讨论,通过案例分析和思维导图总结,加深学生对刀具选择和切削参数设定的理解和掌握。
第五节:数控车加工的工艺规范与安全操作1. 导入:通过展示数控车加工的安全操作规范和工艺要求,引出学生对安全操作和工艺规范的重视和理解。
2. 理论讲解:讲解数控车加工的安全操作规范和工艺要求,介绍安全操作流程、危险源识别和防范、事故处理等相关知识。
3. 实验室实训:带领学生到实验室进行数控车加工的实验室实训,进行安全操作及工艺规范的实际操作演练。
五、评价与总结通过期末考试、实验报告和实训项目评价学生对数控车加工工艺与编程操作的掌握情况,并对学生的实际操作能力和创新能力进行评价。
数控车削加工工艺及加工程序编制毕业设计
专科生毕业设计(论文)装订题目:数控车削加工工艺及加工程序编制专业:机电一体化姓名:指导教师:院系站点:长江大学继续教育学院2013年04 月摘要数控技术及数控机床在现今机械制造业中的重腹地位和庞大效益,显示了其在国家基础工业现代化中的战略性作用,并已成为传统机械制造工业提升改造和实现自动化、柔性化、集成化生产的重要手腕和标志。
数控技术及数控机床的普遍应用,给机械制造业的产业结构、产品种类和档次和生产方式带来了革命性的转变。
数控机床是现代加工车间最重要的装备。
它的进展是信息技术(1T)与制造技术(MT)结合进展的结果。
现代的CAD/CAM,FMS,CIMS,敏捷制造和智能制造技术,都是成立在数控技术之上的。
数控机床是装备制造业的工作母机,是实现制造技术和装备现代化的基石是保证高新技术产业进展和国防军工现代化的战略装备。
在全世界提倡绿色制造的大环境下,机床数控化改造成了热点。
它包括普通机床的数控化改造和数控机床的升级。
本次设计内容介绍了数控加工的特点、加工工艺分析和数控编程的一般步骤。
并通过必然的实例详细的介绍了数控加工工艺的分析方式。
关键词:数控技术,加工工艺,编程Abstract: Numerical control technology and numerical control machine tool in today's machinery manufacturing industry in the important position and enormous benefit, shows its strategic role in the national basic industry modernization, and has become a traditional mechanical manufacturing industry upgrading transformation and automation, flexibility,integrated important means of production and marking. CNC technology and CNC machine tools are widely used for mechanical manufacturing of industrial structure, product category, grade and mode of production has brought a revolutionary change. Nc machine tool is the most important modern processing workshop and equipment. It is the development of information technology (1 t) and manufacturing technology (MT) combined with the result of development. Modern CAD/CAM, FMS, CIMS, agile manufacturing and intelligent manufacturing technology, are based on numerical control technology.Machine tools of numerical control machine tool is the equipment manufacturing industry, is the cornerstone of modern manufacturing technology and equipment is the guarantee of high and new technology industrial development and national defense modernization strategy and equipment. Under the circumstances of global advocacy of green manufacturing, numerical control machine tool transformation has become a hot spot. It includes ordinary machine tool numerical control transformation and upgrading of CNC machine tools.This design content, the author introduces the characteristics of nc machining, machining process analysis and general step of numerical control programming. And through some examples detailed introduces the nc machining process analysis method.Key words:numerical control technology, processing technology andprogramming目录目录 (3)第1章零件结构工艺分析、毛胚及加工定位基准的肯定 (1)零件图分析 (1)工件的加工工艺分析 (1)工件毛坯的肯定 (2)定位基准的选择 (2)第2章拟定加工工艺线路、制定工序卡片 (4)工序的划分 (4)加工顺序的安排 (4)控机床加工工序和加工线路的设计 (4)肯定切削用量 (6)第三章肯定加工余量、工序尺寸和公差和工艺尺寸链计算 (7)加工余量的肯定 (7)肯定工序尺寸及其公差 (7)第4章数控编程 (10)数控车床的编程特点 (10)数控车床的编程指令 (11)零件及加工程序编制 (16)结论 (21)致谢 (22)参考文献 (23)第1章零件结构工艺分析、毛胚及加工定位基准的肯定零件图分析在设计零件的加工工艺规程时,第一要对加工对象进行深切分析。
数控车床零件加工及工艺设计毕业论文
东北大学毕业论文论文题目:数控车床零件加工及工艺设计题目:数控车床零件加工及工艺设计班级: 10数控二班专业:数控加工技术学生姓名:**指导教师:***日期: 2012年4月14日目录摘要 (1)一、数控机床简介 (2)二、数控激光的概念 (3)三、数控机床的特点 (3)四、数控车削加工 (4)五、数控车床加工程序编制 (5)六、数控车床的组成和基本原理 (5)七、数控车床安全操作规 (6)八、数控车床坐标的确定 (6)九、运动方向的规定 (7)十、轴类零件的编程与加工 (7)十一、简单套类零件的编程与加工 (13)十二、简单的盘类零件的编程与加工 (18)结束语 (25)参考文献 (25)数控车床零件加工及工艺设计摘要在车床上,利用工件的旋转运动和刀具的直线运动或曲线运动来改变毛坯的形状和尺寸,把它加工成符合图纸的要求。
车削加工是在车床上利用工件相对于刀具旋转对工件进行切削加工的方法。
车削加工的切削能主要由工件而不是刀具提供。
车削是最基本、最常见的切削加工方法,在生产中占有十分重要的地位。
车削适于加工回转表面,大部分具有回转表面的工件都可以用车削方法加工,如内外圆柱面、内外圆锥面、端面、沟槽、螺纹和回转成形面等,所用刀具主要是车刀。
在各类金属切削机床中,车床是应用最广泛的一类,约占机床总数的50%。
车床既可用车刀对工件进行车削加工,又可用钻头、铰刀、丝锥和滚花刀进行钻孔、铰孔、攻螺纹和滚花等操作。
按工艺特点、布局形式和结构特性等的不同,车床可以分为卧式车床、落地车床、立式车床、转塔车床以及仿形车床等,其中大部分为卧式车床。
数控车削加工是现代制造技术的典型代表,在制造业的各个领域如航天、汽车、模具、精密机械、家用电器等各个行业有着日益广泛的应用,已成为这些行业不可或缺的加工手段。
为了子数控机床上加工出合格的零件,首先需根据零件图纸的精度和计算要求等,分析确定零件的工艺过程、工艺参数等内容,用规定的数控编程代码和格式编制出合适的数控加工程序。
毕业设计方案数控铣削加工工艺设计方案与编程加工
一.设计说明本设计要求操作人员根据如图1所示的零件图,通过图样分析、工艺分析、加工用量的选择、程序的编制完成工件的仿真加工。
图1零件图1.工件表面去毛倒棱2.加工表面粗糙度侧平面及孔Ra1.6µm.底平面为Ra3.2µm3.材料45钢图2立体图二.图样分析在图样分析中,首先要正确分析零件图,确定零件的加工部位与顺序,并根据零件图的技术要求,分析零件的形状、基准面、尺寸公差和粗糙度要求等。
1.图面分析如图1-1所示的零件是典型的方圆结合类零件,通过对此零件图的分析可知道:此零件的外轮廓圆台、正方圆弧凸台、三角凸台,中心有一个通孔。
虽然该零件轨迹曲线不太复杂,但有着严格的几何精度要求,必须保证其尺寸精度和几何精度,所以加工难度较大。
2.精度分析(1>尺寸精度如图1-1所示的零件中精度要求较高的尺寸主要有四方体尺寸加工误差为0.03mm、六边形和整圆尺寸的加工误差为0.04mm、深度尺寸为0.05mm、孔的尺寸为Ф10H8等。
对于尺寸精度要求,主要通过加工过程中的精确对刀,正确选用刀具的磨损量和正确选用合适的加工工艺等措施来保证。
<2)形位精度如图1-1所示的零件中主要的形位精度有四方体、六方体、整圆相对于外形中心线的对称度,加工表面相对于工件底平面的平行度等。
对于形位精度的要求,在对刀精确的情况下,主要通过工件在夹具中的正确安装等措施来保障。
<3)表面粗糙度如图1-1所示的零件中,所加工表面底面的表面粗糙度R3.2µm,所加工表面侧平面和孔的表面粗糙度要求均为R1.6µm。
对于表面粗糙度要求,主要通过选用正确的粗、精加工路线,选用合适的切削用量等措施来保证。
加工完成后需要进行清根操作,同时还要对整个零件进行手动去毛倒棱,自检自查。
三.工艺分析及处理数控铣削加工工艺的实质,就是在分析零件精度和表面粗糙度的基础上,对数控铣削的机床选择、毛坯选择、加工方法、装夹方式、切削加工进给路线、刀具选择以及切削用量等工艺内容进行正确而合理的选择。