
冲压自动化技术分析(精)
汽车冲压零件的设计及制造
汽车冲压零件的设计及制造摘要:在冲压塑料加工模具领域,通常都会使用一个产品的技术质量水平来直接衡量整个冲击冲压加工模具行业的技术发展创新水平。
冲压加工模具的结构设计的合理与否以及产品加工精细与否直接的会影响着整个冲压加工部件的生产质量。
关键词:冲压加工;冲压模具;冲压部件1 汽车冲压模具的设计分析在立体模型设计图纸的加工设计绘制过程中,应对设计技术上的切入点以及实际应用需求情况做出全面的分析考量,以此对立体模具的制造工艺设计排样和立体模具成型进行十分合理的加工设计。
以上几个步骤直接就会影响着最终产品批量生产最终设计得到的立体冲压成型模具产品质量。
1.1设定目标尺寸在最初确定最终设计一款产品冲头模具成型外形尺寸图纸的整个操作过程中,第一步就首先需要在对一款成型产品冲头模具外形图的各种外形尺寸公差设计量值分析的基本认识上和基础之上,对最终确定能够设计得到一款成型产品的模具外形尺寸设计量值公差进行正确性的设定。
具体一点说来在最终确定一款产品模具外形尺寸公差后的尺寸量值允许的测量精度要求范围之内,以一款产品模具冲头、凹模的美观外形以及磨损尺寸变化速度趋向等的情况来作为主要测量依据,决定最终的能够得到一款产品冲头凹模模具外形尺寸的一款产品设计量值。
1.2排样图设计以及力学计算产品力学测量计算与应用冲压工具模型最终产品能否安全完成批量生产,在最终客户自行使用产品生产工艺过程中产品主体压力能否完全正确承受力与使用冲压机械机的内部压力之间应该有着直接的密切相互联系,因此最终产品冲压力学模型测量综合计算的技术重要性和应用意义不言而喻。
1.3模具总装图绘制模具设备总装图的总体绘制设计过程一般应当以格式排样的绘图形式作为设计基准,在此基础之上不再进行总体设计绘制工作。
除此之外,需要详细结合各种冲压送料设备的需要合模高度、设备的需要安装模具尺寸以及各种送料加工装置的合模高度,最终可以绘制设计出各种冲压设备模具的详细总体结构。
自动化技术在油气储运工程中的运用分析

自动化技术在油气储运工程中的运用分析油气储运工程作为石油化工领域的重要方面,其安全性、稳定性和有效性的提高一直是该行业的关注焦点。
近年来,随着自动化技术愈发成熟,油气储运工程中自动化技术的应用也越来越广泛,不断提升了工程的效率、精度和稳定性。
本文将对油气储运工程中自动化技术的应用进行分析,并介绍常用的自动化技术及其优势。
1.自动化控制系统自动化控制系统是油气储运工程中最常用的自动化技术之一,其基本原理是通过传感器、控制器、执行机构等设备进行信息采集、处理和控制。
在油气储运工程中,自动化控制系统被广泛应用在如下方面:(1)油气储罐液位自动调节系统:通过液位传感器自动监测油气储罐中的液位,并根据液位变化自动调整进出口阀的开度来维持液位在设定界限内。
(2)油气管道自动控制系统:通过流量传感器和温度探头对油气管道中的流量和温度进行实时监测,并自动调节阀门的开度和泵的运转来控制油气管道的运输速度和温度。
(3)柴油发电机组自动控制系统:通过控制器自动检测柴油发电机组的输出功率和负荷状况,并自动调节发电机组的转速和出力,以维持稳定的电力供应。
2.自动化检测技术自动化检测技术是油气储运工程中另一种常用的自动化技术,主要应用在如下方面:(1)气体泄漏检测系统:利用红外线探测器自动检测油气储罐和管道中的气体泄漏,并自动报警或自动停机,以避免发生安全事故。
(2)火灾自动报警系统:利用烟雾、温度等传感器自动检测油气储罐和管道中的火灾情况,并自动报警和启动灭火系统。
3.自动化信息管理系统自动化信息管理系统包括SCADA系统、DCS系统和MES系统等,其主要作用是实现油气储运工程的远程监控、数据采集和信息处理。
在油气储运工程中,自动化信息管理系统被广泛应用在如下方面:(1)远程监控系统:通过网络传输技术将现场采集的数据上传到中心控制室,实现对油气储运系统的远程实时监控和控制。
(2)数据采集系统:通过传感器、采样器等设备自动采集油气储运工程中各类数据,如液位、压力、温度、流量、浓度等,用于后续数据处理和分析。
某重型卡车车身冲压车间的工艺设计和设备选型
某重型卡车车身冲压车间的工艺设计和设备选型I. 引言1. 背景介绍2. 研究目的3. 研究方法II. 车身冲压工艺设计1. 车身冲压加工流程2. 冲压钣金设计3. 模具设计4. 工装设计III. 设备选型1. 冲床选型2. 整压机选型3. 剪板机选型4. 折弯机选型5. 焊接设备选型IV. 工艺参数控制1. 冲压力控制2. 冲模生产周期3. 机器人技术在车身冲压生产中的应用4. 料片定位准确性控制V. 安全控制1. 设备安全控制2. 作业人员安全控制3. 处理废弃物措施4. 与环保的协调VI. 结论1. 设计效果分析2. 工艺方案优化意见3. 工艺效率改进建议第一章引言随着重型卡车的不断发展,对于卡车车身冲压加工的需求也越来越高。
车身冲压加工是一项在汽车制造行业中普遍应用的技术,并且在车身制造领域中发挥着重要的作用。
卡车车身的冲压工艺涉及到车身设计、模具制造、加工工艺参数选择、设备选型和安全控制等多个方面。
因此,为了满足重型卡车车身冲压加工的要求并达到高质量、高效率、低成本和高安全性的生产目标,本文旨在对某重型卡车车身冲压车间的工艺设计和设备选型进行研究,并提供参考建议。
本文将分五个章节进行阐述。
第一章介绍本研究的背景和目的,并说明研究所采用的方法。
第二章将详细讨论车身冲压工艺的设计,涉及到冲压加工流程、冲压钣金设计、模具设计和工装设计等方面。
第三章将讲解相应的设备选型,包括冲床、整压机、剪板机、折弯机和焊接设备的选型。
本文将重点分析设备选择的关键性,为决策制定提供有用的信息和方法。
第二章车身冲压工艺设计1. 车身冲压加工流程车身冲压加工流程是指将钣金按照设计尺寸放入模具中,通过冲压工序将其形成对应的零部件,最终将其拼接成整个卡车车身的加工过程。
车身冲压加工流程通常包括下列四个环节:第一环节:上料工序上料工序是车身冲压加工流程中的第一个步骤,其基本工作是把钣金切割成所需尺寸并在模具中定位和固定。
机械工程中自动化技术分析

机械工程中自动化技术分析摘要:我国的机械工程项目起步较晚,改革开放以后,先进技术的引进,带动了我国机械化发展的进程。
机械化加快工业的发展。
本文主要对机械工程中自动化技术的分析。
对其他相应的技术进行了探讨。
关键词:机械工程;自动化技术;应用分析一、前言机械工程中的自动化技术在我国得到了快速发展。
相对于原来单机的、局部形式的自动化技术,当今智能化设备与高科技的自动化技术在生产率上提高非常快。
因此,机械工程的产业因为自动化技术的发展而得到了全新的变化。
本文针对自动化技术在机械工程中的现状,技术的应用进行了进行了详细的阐述。
二、我国机械工程中自动化技术的现状自动化技术在我国的机械工程方面,处于单子及刚性自动化阶段,同国外发达国家相比差距仍相对较大,因为国外发达国家自动化技术的应用已经实现了普遍的柔性化、集成化及其智能化。
对于多数企业而言,在机械工程的生产管理的自动化方面采用的仍是传统落后的管理模式,发达国家早已实现了信息化管理,且对于工业管理、组织以及生产模式等方面仍在逐步升级和创新。
对于人才管理来说,我国缺乏一个科学有效的管理机制,且所谓的人才多为理论型人才,真正的理论实践型的全面人才不够。
对于机械设计方面而言,我国无法做到及时地更新,在设计能力方面也并无大幅度的提升。
对于工艺水平而言,数控加工等相关技术仍停留于初级的精细加工阶段,还未真正掌握复合加工等先进手段。
对我国机械工程中自动化技术的应用情况进行分析可知,我国在此方面存在着不少问题,较为突出的问题是机械自动化技术全面人才的缺乏、自动化技术较为落后,且应用范围较为狭窄等。
作为机械自动化技术发展的基础,相关技术人才的培养相当关键,我国在此方面的技术人员多数仅仅空有理论知识,而缺乏实践经验,进行人才的培养过程中必须注意理论同实践的联系,这样方可真正实现自动化技术能力的不断提高,进而推动现代机械工程领域的不断进步。
三、机械工程中自动化技术应用情况(一)、柔性自动化技术在当今的机械工程制造产业中,就是需要这种能大大提高生产率的技术,从而推动工业化的发展。
冷冲压工艺与模具设计
第四章 模具设计CAD
正装式复合模
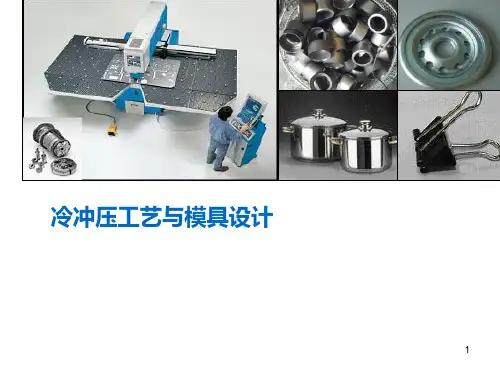
▪ 冲孔废料由上模向下推出,落在 下模表面,需要及时清除,操作 不如倒装式复合模方便,且不太 安全。在冲裁过程中,板料被凸 凹模与下模的弹性顶件器压紧, 故冲出的制件较平整,尺寸精度 也高,适合于薄料冲裁。
▪ 本模具结构紧凑,也较简单。凹 模2被螺钉紧固后,凸模5通过凸 模固定板3也被紧固,这样易保证 同轴度。靠弹性卸料板6卸料。冲 孔废料由推杆8推出,上模通过模 柄9固定在压力机滑块上。
21
This is a photographic template – your photograph should fit precisely within this rectangle.
谢谢!
© 2014 Eaton. All rights reserved.
▪ 该模具采用后侧导柱模架,条料 由右向左送入,操作方便,安装 调试也简便。
凸凹模 落料凹模
19
冲孔凸模
第五章 课堂小结
20
第五章 课堂小结
重点与难点 冷冲压特点、冲压基本工序和内容、模具的分类
作业 列举常用的模具设计软件,并简述其用途和功能。 冲裁模的基本组成部分。 从日常生活中找到一个冲压件,并简述其工艺过程(1-3个工艺)。 学习方法 学习时不但要注意系统学好本学科的基础理论知识,而且要密切联系生产实 际,认真参加实验、实训、课程设计等实践性教学环节,同时还要注意沟通与基 础学科和相关学科知识间的联系,培养综合运用知识分析解决实际问题的能力。
生产条件; 生产批量等
综合分析
分析比较 确定
各因素影响
冲压工艺方案
产品质量 生产效率 模具寿命
9
2.3 冲压工艺方案的确定
冲压工艺工程师岗位职责

冲压工艺工程师岗位职责随着社会一步步向前发展,岗位职责的使用频率逐渐增多,岗位职责具有提高内部竞争活力,更好地发现和使用人才的作用。
我们该怎么制定岗位职责呢?下面是作者整理的冲压工艺工程师岗位职责,欢迎大家分享。
冲压工艺工程师岗位职责1岗位要求:1、负责售前或者售后的技术支持与服务,包括向客户介绍、演示公司产品,完成咨询项目,解答客户疑问及售后技术培训2、与客户沟通协调,了解其产品开发流程和加工要求,建议相应解决方案3、配合销售经理工作任职资格:1、材料成型相关专业,有3年以上设计/工程、汽车覆盖件相关工作经验;2、熟练应用Thinkdesign或NX或CATIA进行拉延模工艺造型;3、熟悉常用办公软件,能看懂二维和三维模具结构图;4、熟练应用AutoForm软件进行汽车覆盖件及结构件全工序开发;5、能独立完成冲压工艺性分析,确定工艺方案设计6、具备良好的分析、沟通协调能力,有责任心和团队合作精神7、如项目要求,需能适应较长时间的出差。
8、自学能力强、工作自主、任职,快速适应岗位要求;能积极主动的工作心态,并能承受较大的工作压力岗位职责:1、负责冲压新项目工艺策划、量产产品工艺维护工作;2、负责新项目及量产产品工艺文件编制、修订工作;3、主导新项目工艺策划进度工作;4、负责解决产品过程开发问题、量产品的质量维护;5、新项目工艺文件编制,量产品工艺文件修订;6、配合项目小组对新项目的开发时间节点工艺支持,解决新项目开发、生产过程的质量问题;7、新项目量产移交的员工培训工作;8、积极参与异常情况的处理,生产过程问题的解决方案制订及跟踪落实;9、支持部门各项指标费用控制;10、完成领导安排的其他工作;11、支持、配合公司的`持续改进活动。
任职资格:1、机械材料成型等相关专业毕业,并拥有三年以上五金冲压产品的设计或工艺管理策划工作经验;2、对冲压产品的工艺、材料、工装、冲压模具熟悉;3、具备一般的沟通交流能力;4、熟练使用AutoCAD、UG、CATIA以及常用的办公软件;5、能解决冲压生产过程的技术问题;6、能够编制APQP、FMEA、PPAP、控制计划、作业指导书等技术文件。
金属制品冲压工艺流程
金属制品冲压工艺流程金属制品冲压工艺流程金属制品冲压工艺是一种将金属板材经过冲击或者压力使其在模具中发生塑性变形,从而得到所需形状的加工方式。
金属制品冲压工艺具有高效、精确、省时省力等特点,在制造行业中应用广泛。
下面将详细介绍一下金属制品冲压工艺的流程。
一、材料准备首先,需要准备冲压用的金属板材。
通常使用的板材有冷轧钢板、不锈钢板、铝合金板等。
根据所需制品的形状和要求,选择合适的板材。
二、模具设计在金属制品冲压工艺中,模具是非常重要的工具。
模具的结构和形状决定了最终制品的外形和尺寸。
根据产品的要求,设计出合适的模具,并制作出来。
通常模具分为上下两部分,上模和下模。
上模安装在冲床的上部,下模安装在冲床的下部。
三、冲床调试在冲床上,将模具安装好后,需要进行冲床的调试工作。
调试包括设置冲床的参数,如冲击力、冲程、冲次等,以及安装和调试传动系统,确保冲床能够正常运行。
四、材料切割将准备好的金属板材按照所需的尺寸切割成相应的片材,用于后续的冲压加工。
五、装模上料将切割好的金属片材放入下模的工作台上,然后将上模向下移动,使其和下模紧密贴合,形成一个封闭的冲压空间。
在装模上料的过程中,需要确保金属片材的位置准确,以免影响最终的冲压结果。
六、冲压加工调好冲床参数后,将冲床启动,使上模以高速下压,对金属片材施加冲击或压力。
金属片材在模具的压力下发生塑性变形,最终得到所需的形状。
冷轧钢板和不锈钢板在冲压过程中需要用到模具的冷却系统,以保持模具的温度稳定。
七、清洁除渣在冲压加工后,从冲床中取出已经成形的金属制品。
由于冲床加工时会产生大量的金属屑和粉末,所以需要进行清洁除渣的工作,以便后续的处理和使用。
八、产品处理冲压加工后的金属制品可能需要进行后续的处理,如研磨、抛光、镀层等,以便得到更好的成品效果。
根据需要,对产品进行相应的加工和处理。
九、成品检验最后,对成品进行检验。
通过检验,确认产品的尺寸、外形和质量是否符合要求。
自动化技术在新能源领域有哪些应用
自动化技术在新能源领域有哪些应用随着全球对能源需求的不断增长以及对环境保护的日益重视,新能源领域得到了迅猛的发展。
自动化技术作为现代工业的重要支撑,在新能源领域也发挥着不可或缺的作用。
它不仅提高了新能源生产的效率和质量,还降低了成本和风险,为新能源的广泛应用和可持续发展提供了有力保障。
在太阳能领域,自动化技术的应用十分广泛。
从太阳能电池板的生产制造到太阳能电站的运行维护,自动化技术贯穿始终。
在太阳能电池板的生产过程中,自动化设备可以精确地完成硅片的切割、清洗、镀膜等工序,确保产品的质量和一致性。
例如,自动化的激光切割设备能够以极高的精度和速度切割硅片,大大提高了生产效率。
同时,自动化的检测系统可以实时监测产品的性能和缺陷,及时剔除不合格产品,提高了产品的合格率。
在太阳能电站的建设和运营中,自动化技术也发挥着重要作用。
自动化的跟踪系统可以使太阳能电池板始终保持最佳的角度,以最大程度地接收阳光,提高发电效率。
此外,通过远程监控和自动化控制技术,工作人员可以实时了解电站的运行状况,对设备进行远程操作和维护,及时处理故障,确保电站的稳定运行。
例如,当某个电池板出现故障时,系统会自动报警并定位故障位置,工作人员可以远程关闭该电池板,避免故障扩大,同时安排维修人员及时进行现场维修。
风能作为另一种重要的新能源,也离不开自动化技术的支持。
在风力发电机组的制造过程中,自动化焊接、自动化装配等技术可以提高生产效率和产品质量。
而在风力发电场的运行中,自动化的监测和控制系统可以实时监测风速、风向、机组的运行状态等参数,并根据这些参数自动调整叶片的角度和机组的输出功率,以实现最佳的发电效果。
同时,自动化的故障诊断系统可以提前预测机组可能出现的故障,及时进行维护和保养,延长机组的使用寿命。
在储能领域,自动化技术同样具有重要意义。
电池储能系统是新能源领域的重要组成部分,而自动化技术可以提高电池生产的效率和质量。
例如,在锂电池的生产过程中,自动化的涂布、卷绕、封装等设备可以确保电池的性能和安全性。
冲压工艺的分类及特点
冲压工艺的现状及其发展姓名:xxx 学号:xxx冲压工艺介绍:冲压是靠压力机和模具对板材、带材、管材和型材等施加外力,使之产生塑性变形或分离,从而获得所需形状和尺寸的工件(冲压件)的成形加工方法。
冲压和锻造同属塑性加工(或称压力加工),合称锻压。
冲压的坯料主要是热轧和冷轧的钢板和钢带。
全世界的钢材中,有60~70%是板材,其中大部分是经过冲压制成成品。
汽车的车身、底盘、油箱、散热器片,锅炉的汽包、容器的壳体、电机、电器的铁芯硅钢片等都是冲压加工的。
仪器仪表、家用电器、自行车、办公机械、生活器皿等产品中,也有大量冲压件。
冲压件与铸件、锻件相比,具有薄、匀、轻、强的特点。
冲压可制出其他方法难于制造的带有加强筋、肋、起伏或翻边的工件,以提高其刚性。
由于采用精密模具,工件精度可达微米级,且重复精度高、规格一致,可以冲压出孔窝、凸台等。
冷冲压件一般不再经切削加工,或仅需要少量的切削加工。
热冲压件精度和表面状态低于冷冲压件,但仍优于铸件、锻件,切削加工量少。
冲压是高效的生产方法,采用复合模,尤其是多工位级进模,可在一台压力机上完成多道冲压工序,实现由带料开卷、矫平、冲裁到成形、精整的全自动生产。
生产效率高,劳动条件好,生产成本低,一般每分钟可生产数百件。
冲压材料:冲压用材料与成形技术是冲压加工过程的两个重要组成部分。
冲压加工质量不仅与冲压工艺文案、模具结构及制造精度有关,还受冲压材料的直接影响而不同。
为了生产高质量冲压制件,必须正确选用合适的冲压材料。
但实际上,冲压用材料往往是根据其使用性能及其生产纲领所选定的,这时,则要求冲压工艺方案和模具结构必须与选定材料相适应。
因此,必须深入了解所用冲压材料的成形性能,才能正确制定冲压工艺方案并合理设计制造相应的冲压模具。
金属板料的化学成分、组织对塑性加工的影响,如随着含碳量增高,板料变硬变脆等。
冲压工艺的种类:冲压主要是按工艺分类,可分为分离工序和成形工序两大类。
分离工序也称冲裁,其目的是使冲压件沿一定轮廓线从板料上分离,同时保证分离断面的质量要求。
工件冲压模具设计(含全套CAD图纸)
L型工件冲压模具设计(含全套CAD图纸)说明书设计题目:L型工件冲压模具设计专业年级:机械设计制造及其自动化2011级学号:姓名:指导教师、职称:2015 年05 月27 日目录摘要 (I)Abstract ................................................................ I I 1 引言............................................................... - 1 -1.1本设计的目的与意义......................................... - 1 -1.2冲压模具在国内外发展概况及存在问题......................... - 1 -1.3课题应解决的主要问题、指导思想和应达到的技术要求 ........... - 2 - 2产品的结构分析和构成 ............................................... - 3 -2.1产品设计................................................... - 3 -2.2制作图及产品基本要求....................................... - 3 -2.3冲裁件的工艺分析........................................... - 4 -2.4确定工艺方案............................................... - 5 -3.计算冲裁力、压力中心和选用压力机................................... - 6 -3.1排样方式的确定及材料利用率的计算........................... - 6 -3.2计算冲裁力、卸料力......................................... - 7 -3.3压力机的选用............................................... - 8 -3.4确定模具压力中心........................................... - 9 -3.5冲裁模间隙与凸凹模刃口尺寸及公差的计算.................... - 10 -4.设计需要的模具.................................................... - 13 -4.1确定模具的结构............................................ - 13 -4.2橡胶的选用................................................ - 14 -4.3模柄的尺寸选用............................................ - 16 -4.4凸模的外形尺寸............................................ - 17 -4.5凸模强度校核.............................................. - 18 -4.6落料凹模尺寸的计算........................................ - 18 -4.7定位零件.................................................. - 19 -4.8卸料装置.................................................. - 19 -4.9模具的闭合高度............................................ - 19 - 结束语.............................................................. - 20 - 参考文献............................................................ - 21 - 致谢................................................................ - 23 -摘要本设计压模进行了冲孔、落料级进模的设计。