
机械加工工艺规程设计示例
机械加工工艺规程设计示例(轴类零件)一、设计任务:如图所示的某挖掘机减速器中间轴简图。
该轴材料为20CrMnTi,进行渗碳淬火处理,渗碳层深度为0.8~1.2㎜,淬火硬度为HRC58~62。
在中批生产条件下制订该轴加工工艺过程。
图5-1 中间轴二、零件工艺过程分析与计算(一)、分析研究产品的装配图和零件图1、审查图纸的完整性和正确性2、分析零件的技术要求(1)尺寸精度的分析:轴类零件的支承轴颈一般与轴承配合,是轴类零件的主要表面,通常对其尺寸精度要求较高,为IT5~IT7。
如挖掘机减速器中间轴的Φ40k5、Φ50h5、Φ25h6等;其它尺寸相对而言精度要求低些。
(2)形状精度的分析:轴类零件的形状精度主要是指支承轴颈的圆度、圆柱度,一般应将其限制在尺寸公差范围内(本例即如此),对形状精度要求高的轴,应在图样上标注其形状公差。
(3)位置精度的分析:轴的位置精度主要有轴颈之间的同轴度或跳动度(本例两处对基准A-B的跳动度0.016),定位端面与轴线的垂直度(本例Φ25h6轴颈左端面对基准A-B的垂直度0.03),键槽对轴线的对称度等。
(4)表面粗糙度的分析:μ,与轴承相一般与传动件相配合的轴颈的表面粗糙度Ra值为2.5~0.63mμ。
配合的支承轴颈的表面粗糙度Ra值为0.63~0.16m3、审查零件材料是否恰当本例挖掘机减速器中间轴是在高转速、重载荷的条件下工作,选用20CrMnTi 并进行渗碳淬火处理是恰当的,这样做可获得很高的表面硬度、较软的芯部,因此耐冲击韧性好。
4、审查零件的结构工艺性本例挖掘机减速器中间轴的结构工艺性符合要求。
二、毛坯的选择本例挖掘机减速器中间轴的材料为低合金钢,力学性能要求较高;生产类型为中批生产;零件尺寸相差不大。
因此选用Φ55×200圆钢作为毛坯。
三、选择定位基准选择了定位基准就确定了工件的安装方法。
轴类零件的安装应能保证加工后各主要表面的相互位置精度,能在一次安装中加工出较多的表面,以便安装方便、迅速,有利于提高生产率。
为了满足上述要求,一般都选择两顶尖孔作为定位基准。
这不仅因各主要表面的设计基准(或工序基准)都是轴的轴线而符合基准重合的原则,也符合基准统一原则。
其次,当不能用顶尖孔定位时(如加工轴的最初工序、加工轴的内表面等),或为了提高零件的刚度时,也可以选择外圆表面作为定位基准。
另外,当加工孔不大的空心轴时,为了能在一次安装中加工出全部外圆表面,还可以选择内孔作为定位基准。
选择的定位基准不同,相应的安装方法也不同,一般有以下几种安装方法;1、用两顶尖安装(图3-2a);2、用三爪卡盘安装(图3-2b);3、用三爪卡盘和尾顶尖安装(图3-2c);4、用带齿顶尖和光滑顶尖安装(图3-2d);5、用V型块安装(图3-3)。
在采用顶尖孔定位时,为了定位准确,减少定位误差对加工精度的影响,顶尖孔应加工精确。
由于顶尖孔在许多工序中都要使用,它会磨损、拉毛,以及热处理后的氧化、变形,因此在粗加工、热处理后,或精加工前要修整顶尖孔。
(研磨中心孔)图3.2 轴的几种安装方法图3.3 V型块装夹铣工件两端本例挖掘机减速器中间轴的定位基准选择如下:粗加工(加工两端面、打顶尖孔)采用外圆表面作为定位基准面(用V型块安装);精加工采用外圆表面和一个顶尖孔作为定位基准面(用三爪卡盘和尾顶尖安装);花键槽的加工和磨削采用两顶尖孔作为定位基准(用两顶尖安装)。
四、拟订工艺路线根据轴的结构特点,轴的加工主要是用车削和磨削,个别质量要求较高的表面还需要进行光整加工。
一般轴类零件加工的典型工艺路线如下:1、预备加工轴的毛坯经过热处理和对安装方法进行分析后,就应对轴进行预备加工。
预备加工包括校直:对于细长的轴,如果弯曲变形会造成加工余量不足,应进行校直;切断:对于直接用圆钢作毛坯的轴,应切断,对于批量较小的锻件毛坯,因两端有较大的加工余量也必须切断;切端面和打中心孔:对于单件小批生产的轴,可以经过划线后再切端面和打中心孔,对于成批大量生产的轴,可以采用铣端面打顶尖孔的专用机床进行铣两端面、打两顶尖孔(见图3-2)。
2、粗车外圆、粗加工空心轴的内孔为了保证轴在车削过程中的刚度,应先车大直径外圆,然后再车小直径外圆。
对于空心轴还要粗加工(如钻、镗)内孔。
3、热处理对质量要求较高的轴,在粗车后应进行正火、调质等热处理,以便消除工件的内应力和提高机械性能。
4、半精车外圆对一些精度要求较高的主要表面,需要安排半精车来为精车作好准备,如精车前必要的精度和加工余量等。
5、精车外圆为了保证定位精度,精车前要修整顶尖孔或改打带保护锥的B型顶尖孔。
对一些精度要求更高的主要表面,还必须留有足够的磨削或光整加工余量。
6、粗磨两端轴颈或中间轴颈当需要更换精基准或提高工件的刚度时,应先把精基准(两端轴颈)和中心架支承表面(中间轴颈)加工出来。
7、粗加工成形表面或非同轴线的表面轴上的成形表面、非同轴线的表面是指轮齿、花键、螺纹、锥孔和偏心轴颈等表面。
8、加工次要表面轴上的次要表面是指键槽、小孔等表面。
9、热处理对轴上一些要求耐磨的表面进行淬火或渗碳淬火处理。
10、磨削和光整加工对一些质量要求高的表面(如轴颈、轮齿、花键、螺纹等)还应进行磨削和光整加工。
但是磨削前必须进行对淬过火的顶尖孔进行研磨,以消除氧化皮和提高顶尖孔的质量。
11、清洗、检验轴加工完成后应进行清洗,然后检验其精度和表面粗糙度。
对一些重要的轴必要时还应进行超声波、放射线、磁粉等无损探伤。
根据以上分析,结合零件的技术要求和机械加工经济精度、经济表面粗糙度要求,考虑是中批生产,本例挖掘机减速器中间轴的工艺路线拟订为:下料→热处理→铣两端面打顶尖孔→粗车外圆→精车外圆→铣花键槽→热处理→磨各轴颈外圆→清洗、检验。
五、确定各工序的设备、刀具、量具和辅助工具1、设备的选择考虑到本例挖掘机减速器中间轴的外形尺寸(中等轴类零件)、加工精度(最高IT5)、生产类型(中批生产),机床设备选用普通车床、普通磨床、铣端面打顶尖孔的专用机床、花键铣床;工艺装备主要是夹具,本例尽量选用通用夹具如三爪卡盘、顶尖、V型块等。
2、刀具的选择综合考虑挖掘机减速器中间轴的加工工序所采用的加工方法、加工表面尺寸、工件材料、加工精度、生产率和经济性,应尽量选用标准刀具。
如YT类硬质合金焊接车刀、花键滚刀等。
3、量具的选择量具的选择主要取决于生产类型和所要检验的精度。
尽量选用通用量具。
六、确定各工序的加工余量,计算工序尺寸及公差1、加工余量的确定确定加工余量的方法有三种:经验估计法、查表法和分析计算法,在实际生产中广泛应用查表法。
挖掘机减速器中间轴的加工主要是车削和磨削,根据查表可知:粗车外圆(长度≤200)的加工余量一般为1.5~3㎜;精车外圆(长度≤200)的加工余量一般为0.8~2㎜;磨削外圆的加工余量一般为0.1~0.5㎜。
2、计算工序尺寸及公差挖掘机减速器中间轴的外圆加工其设计基准为轴线,定位基准也是轴线,符合基准重合原则,因此采用基准重合时工序尺寸及其公差的确定方法。
下面以Φ50h5的加工为例说明。
Φ50h5外圆的加工工艺路线为:粗车→精车→热处理→磨削,毛坯是圆钢,具体确定过程如下(各过程结果见表): (1)确定各工序余量根据查表并结合实际加工情况进行修改得各工序余量(公称余量) (2)计算各工序尺寸(基本尺寸) (3)确定各工序尺寸的公差七、确定各工序的切削用量和时间定额 1、切削用量的选择下面仍然以Φ50h5外圆的车削为例说明切削用量的选择。
机床:CA6140刀具:焊接式硬质合金外圆车刀,刀片材料为YT14,刀杆截面尺寸为16㎜×25㎜,刀具几何参数:mm r k s r o o 1,0,75,8,10000=====ελαγ。
(1)粗车时的切削用量背吃刀量:取背吃刀量等于加工余量1.5㎜。
进给量:根据工件材料,刀杆截面尺寸,工件直径及背吃刀量,查表得r mm f /7.0~5.0≈,按机床说明书选取实际进给量r mm f /51.0=。
切削速度:切削速度可用公式计算得到,也可通过查表得到。
现根据已知条件查表得min /110m v c =。
根据c v 和已知条件,计算工件转速min /6375514.3min/11010001000r mmm d v n c =⨯⨯=*=π 按机床说明书选取实际主轴转速n=560r/min ,为此,实际切削速度为 min /7.961000min /5605514.31000m r mm dn v c =⨯⨯==π机床功率校验:切削力NKv fa C F Fc FcFcc n c y x p F c 77593.01192.075.07.9651.05.127081.981.915.075.0=⨯⨯⨯⨯⨯⨯⨯⨯⨯==-切削功率KW m N v F p c C c 25.160000min/7.9677560000=⨯==从机床说明书可知,车床电动机功率KW P E 5.7=取机床传动效率8.0=m η,则机床有效功率为KW KW P P m E E 68.05.7'=⨯==η因为KW P KW P E c 625.1'=<=,所以机床功率足够。
粗车时的切削用量为:(2)粗车时的切削用量min/7.96,/51.0,5.1m v r mm f mm a c p ===背吃刀量:取背吃刀量等于加工余量0.9㎜。
进给量:根据工件表面粗糙度Ra 的值为0.4微米,mm r 1=ε,工件材料为20CrMnTi 。
查表(预估min /50m v c >)得:r mm f /20.0~16.0=。
按机床说明书选取实际进给量r mm f /16.0=。
切削速度:根据已知条件查表得min /150m v c =,再根据c v 和已知条件,计算工件转速min /9185214.3min/150********r mmm d v n c =⨯⨯=*=π 按机床说明书选取实际主轴转速n=900r/min ,为此,实际切削速度为 min /95.1461000min /9005214.31000m r mm dn v c =⨯⨯==π精车时的切削用量为:min /95.146,/16.0,9.0m v r mm f mm a c p === 2、时间定额的计算以Φ50h5外圆的粗车为例说明时间定额的计算。
(1)基本时间的计算s a z fv L L L d t p i c b 10min 165.05.15.151.07.961000)21035(5514.31000)(21==*⨯⨯++⨯⨯=*++=π (2)辅助时间的计算辅助时间一般是基本时间的(0.15~0.2),则粗车Φ50h5外圆的基本时间为s t t b a 2102.0)2.0~15.0(=⨯==作业时间 s s s t t t a b B 12210=+=+= a(3)其他时间的计算布置工作地时间s t 一般按作业时间的2%~7%计算(取4%计算),休息与生理需要时间r t 一般按作业时间的2%~4%计算(取3%计算),忽略准备终结时间e t ,则其他时间为12×(4%+3%)=0.84s粗车Φ50h5外圆的时间定额即单件时间 s t t t t t r s a b p 84.12=+++=八、确定各主要工序的技术要求及检验方法九、进行技术经济分析,选择最佳方案十、填写工艺文件根据零件的分析结果,编制的工艺过程卡片如下:夹具设计实例一、设计任务如图所示为一连杆的铣槽工序简图。
简述机械加工工艺规程的设计步骤

简述机械加工工艺规程的设计步骤示例文章篇一:《机械加工工艺规程的设计步骤》机械加工工艺规程的设计可是个很有趣又很重要的事儿呢。
一、拿到零件图纸,好好研究零件当我们开始设计机械加工工艺规程的时候,首先就会拿到一张零件的图纸。
这就像是我们要去解开一个谜题,而这张图纸就是谜题的谜面。
我看到这张图纸的时候,心里就会想:“这个零件到底长啥样儿呢?”这时候,我们得仔细地看零件的形状,它是圆的呢,还是方的,或者是奇奇怪怪的形状。
比如说,如果是个圆形的零件,那加工的时候可能就会用到车床。
然后再看零件的尺寸,尺寸可太关键了,哪怕是差一点点,这个零件可能就装不上去或者不好用了。
就像我们搭积木,每一块积木的大小都得刚刚好,不然整个建筑就歪歪扭扭的。
还要看零件的精度要求,精度高的零件就像一个精致的手工艺品,加工的时候可得小心翼翼的。
我就会想:“这么高的精度,得用多高级的机床才能做出来呀?”这时候我的小伙伴可能就会凑过来说:“你看这个零件的表面粗糙度要求也不低呢。
”我就会回答:“是呀,表面粗糙度不好的话,这个零件在使用的时候可能就会有很多问题,就像我们走路,路要是坑坑洼洼的,肯定不好走。
”二、确定毛坯的类型和制造方法研究完零件图纸后,我们就得考虑毛坯了。
毛坯就像是一个没有经过打扮的小娃娃,是我们加工的基础。
毛坯有好多种类型呢,像铸件、锻件、型材之类的。
我就会想:“这个零件适合用哪种毛坯呢?”如果零件的形状比较复杂,而且对材料的性能要求不是特别高,那可能铸件就比较合适。
就好比做一个形状复杂的小雕塑,用黏土(类似铸件的材料)来捏出大概形状比较方便。
要是零件需要很高的强度,那锻件可能就更好。
这时候我的老师可能会问我:“你为什么觉得这个零件用锻件好呢?”我就会回答:“老师,这个零件在使用的时候要承受很大的力,就像大力水手要举起很重的东西一样,锻件的强度高,能承受得住呀。
”确定了毛坯类型后,还得确定制造方法。
如果是铸件,是砂型铸造呢,还是其他的铸造方法?这就需要考虑成本、生产效率等好多因素了。
第三章工艺规程设计
第3章工艺规程设计3.1概述3.1.1机械加工工艺过程的组成机械加工工艺过程是由一个或若干个顺序排列的工序组成的。
每一个工序又可分为若干个安装、工位、工步和走刀。
1.工序工序是指一个或一组工人,在一个工作地对同一个或同时对几个工件所连续完成的那一部分工艺过程。
划分工序的依据是“三不变,一连续”。
工人(操作者)、工作地(机床)和工件(加工对象)三个要素中任一要素的变更即构成新的工序;连续是指工序内对一个工件的加工内容必须连续完成,否则即构成另一工序。
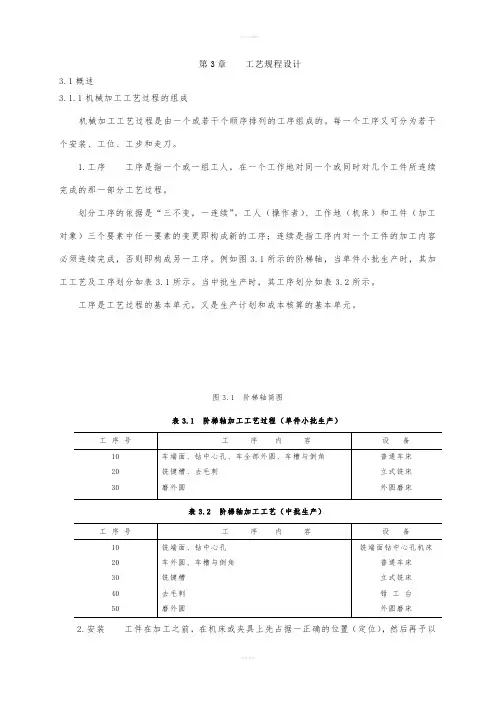
例如图3.1所示的阶梯轴,当单件小批生产时,其加工工艺及工序划分如表3.1所示。
当中批生产时,其工序划分如表3.2所示。
工序是工艺过程的基本单元,又是生产计划和成本核算的基本单元。
图3.1 阶梯轴简图表3.1 阶梯轴加工工艺过程(单件小批生产)表3.2 阶梯轴加工工艺(中批生产)2.安装工件在加工之前,在机床或夹具上先占据一正确的位置(定位),然后再予以夹紧的过程称为装夹。
工件(或装配单元)经一次装夹后所完成的那部分工序内容称为安装。
在一道工序中,工件可能只装夹一次,也可能装夹几次,例如表3.2中,工序30中一次安装即可加工出键槽,而工序20中,为了车出全部外圆至少需要两次安装。
安装次数多,既增加安装误差又增加装夹辅助时间。
故加工中应尽可能减少安装次数。
3.工位为减少工序中的装夹次数,常常采用各种移动或转动工作台、回转夹具或移位夹具,使工件在一次安装中可先后在机床上占有不同的位置进行连续加工。
为了完成一定的工序内容,一次装夹工件后,工件(或装配单元)与夹具或设备的可动部分相对刀具或设备的固定部分所占据的每一个位置称为工位。
如图3.2所示,在三轴钻床上利用回转工作台在一次安装中可连续完成每个工件的装卸、钻孔、扩孔和铰孔四个工位的加工。
采用多工位加工,可以提高生产率和保证加工表面间的相互位置精度。
图3.2 多工位加工工位Ⅰ—装卸工件工位Ⅱ—钻孔工位Ⅲ—扩孔工位Ⅳ—铰孔4.工步与走刀在一个工序内,往往需要采用不同的工具对不同的表面进行加工。
机械加工工艺规程制订实例

机械加工工艺规程制订实例图15-38图15-38所示为东风-150型拖拉机变速箱内用于Ⅱ一Ⅲ档变速齿轮拨叉零件,材料为ZG310-570铸钢件,生产纲领为5000件/年,每日一班。
要求设计加工该零件用的毛坯图或零件与毛坯合图1张,机械加工工艺过程卡片1套,主要工序的机械加工工序卡片1-2份,以及设计说明书1份。
一、零件的工艺分析1.零件的功用、结构及特点该零件是以φ15H8孔套在轴上,并用销钉经φH12孔与轴定位,拨叉脚卡在双联齿轮的槽中,变速操纵机构通过拨叉头部的操纵槽带动拨叉与轴一起在变速箱中滑动,拨叉脚拨动双联齿轮在花键轴上滑移,从而实现拖拉机的变速:拨叉的主要工作表面为操纵槽及拨叉脚两端面。
主要配合面为φ15H8孔、φ5H12孔和拨叉脚内侧面50H12。
该零件属特殊形状零件,但复杂程度一般。
由于拨叉在工作时承受一定的力,因此要求有一定的强度、刚度和韧性。
2.主要加工表面及要求(1) 拨叉安装孔孔径φ15H8 ( +0.0270) ,其形状公差遵守包容要求,表面粗糙度R a3 .2μm;孔端面位置尺寸30mm,表面粗糙度Ra12.5μm。
(2) 拨叉脚端面厚度为7-0.15-0.25,两端面对孔015H8轴线的垂直度公差为0 .1 mm,外端面与操纵槽对称面的距离为31 mm,表面粗糙度R a6 .3μm。
(3)拨叉脚内侧面宽度尺寸为50H12 (+0.250) mm,其对称面与拨叉头对称面间的夹角为20°11′,表面粗糙度Ra12.5μm。
(4)操纵槽宽度为13+0.20 mm,深度为12mm,对称面与拨叉安装孔端面的距离为12mm,表面粗糙度Ra12.5μm。
(5) 拨叉紧定孔孔径φ5H12 (+0.120) mm,孔深为23mm,其形状公差遵守包容要求,孔轴线对孔φ15H8mm轴线的位置度公差为φ0 .2mm,并遵守最大实体要求。
二、毛坯的选择1.确定毛坯的类型、制造方法和尺寸及其公差1) 因零件材料为铸钢件,要求的年产量为5000件,属大批生产,拨叉的轮廓尺寸不大,且有较多不需要切削加工的表面,所以毛坯制造选用金属模砂型机器造型铸造成形。
机械加工工艺规程及专用机床夹具设计实例

目录
2
2.2 零件分析
2.2.1 零件的结构分析 2.2.2 零件的工艺分析
2.2 零件分析
2.2.1 零件的结构分析
机油泵传动轴支架是用来支承 机油泵传动轴的,图2-1是其零 件简图。该零件以A 面为安装基 面,通过A 基面上的3×ϕ11mm 孔、用螺钉连接于气缸体的底平
面上,2800.015 mm定位销孔保证
在对企业的流动比率和速动比率深入分析后,企业 管理当局认为用于还债的流动资产中有一部分资金 是来自于企业的举债收入,公司想了解企业自身经 营活动产生的现金流对短期债务的保障程度。
哪项指标可以用来满足企业管理当局分析的需要?
期末现金流动负债比率(期末负债) =36 015÷156 740=0.23
第二章 机械加工工艺规程及专用机床夹具设计实例
目录
第2章 机械加工工艺规程及专用 机床夹具设计实例
2.1 序言 2.2 零件分析 2.3 机械加工工艺规程制订 2.4 加工润滑油孔专用钻床夹具设计 2.5 设计总结
2.1 序言
本章主要针对某拖拉机发动机中的机油泵传动轴支架零件,完成其机械加工工 艺规程制定,并设计其钻削润滑油孔工序的专用夹具,撰写设计说明书。
设计中需要完成:毛坯的确定、零件的工艺路线安排、设备及工艺装备选择、切 削用量确定、工序尺寸及公差确定等内容;在工艺设计的基础上,设计出工序加工 的工件定位方案、夹紧方案、对刀引导方案,最终完成工序的专用机床夹具设计。
本次课程设计是在学完机械制造技术基础、机械制造装备设计等专业课程,并 完成生产实习后进行的一次全面动手训练。本次设计涉及的已学课程还包括工程材 料及热处理、金属加工工艺、机械制图、公差及几何量测量、理论力学、材料力学 、机械原理及机械零件等基础课程。
齿轮的机械加工工艺规程设计
三.毛坯的选择......................................................4
四. 工艺过程设计...................................................5
工序Ⅳ:以 130mm外圆及端面定位,精铰 95.20mm孔,倒角。
工序Ⅴ:以 95.20mm斜孔及端面定位,滚齿。
工序Ⅵ:以 95.20mm斜孔及端面定位,拉键槽。
工序Ⅶ:以 95.20mm斜孔及端面定位,磨齿。
工序Ⅷ:钳工去毛刺。
工序Ⅸ:终检。
五.确定机械加工余量及毛坯尺寸,设计毛坯图:
1.确定机械加工余量:
2、完成零件毛坯图一张(A2或A3)。
3、完成零件图一张(A3)。
4、完成零件加工工序图(包括所有机加工工序)。
5、完成典型工序工序卡的填写(2张)。
封面....................................................................1
课程设计任务书..........................................................2
3.设计毛坯图:
(1)确定毛坯尺寸公差:
表5.3—1 齿轮毛坯(锻件)尺寸 (mm)
零件尺寸
单面加工余量
锻件尺寸
2.3
242.6
130
2.3
134.6
2.3及2个0.5
88.6
2.3及2
54.3
25
2.3及2
连杆零件的机械加工工艺规程和专用夹具设计
连杆零件的机械加工工艺规程和专用夹具设计一、前言连杆是发动机中重要的零件之一,其作用是将活塞的上下运动转化为曲轴的旋转运动。
因此,连杆的质量和加工精度直接影响发动机的性能和寿命。
本文将介绍连杆零件的机械加工工艺规程和专用夹具设计。
二、工艺流程1. 材料准备选用高强度合金钢作为连杆零件的材料。
在进行机械加工之前,需要对原材料进行热处理,以提高其硬度和强度。
2. 粗加工(1)锯切将原材料锯成长度略大于实际尺寸的毛坯。
(2)车削采用车床进行粗加工,先将毛坯两端面加工成平行面,然后进行外圆柱面、内孔等基本形状的车削。
(3)铣削采用立式铣床进行粗加工,主要是对连杆头部进行铣削,并开出油孔等结构。
3. 精密加工(1)磨削采用平面磨床和圆柱磨床对外圆柱面、内孔和连杆头等进行精密加工。
(2)钻孔采用钻床对油孔等细小结构进行加工。
(3)拉削采用拉床对轴向槽、键槽等进行加工。
4. 热处理将加工好的连杆零件进行热处理,以提高其硬度和强度。
通常采用淬火和回火的方式进行处理。
5. 组装将经过热处理的连杆零件组装到曲轴上,并进行调整,以确保其与其他零件的配合精度和运动平稳性。
三、专用夹具设计为了保证连杆零件在机械加工过程中的精度和稳定性,需要设计专用夹具。
下面介绍一种常见的夹具设计方案:1. 夹具整体结构该夹具主要由夹紧块、支撑块、定位块、压板等组成。
其中,夹紧块负责固定毛坯,支撑块负责支撑毛坯,在车削时起到了很好的辅助作用;定位块则是为了确保毛坯在夹具中的位置准确;压板则是为了防止毛坯在车削时发生移动。
2. 夹具夹紧方式该夹具采用机械夹紧的方式,通过螺旋压板来实现对毛坯的夹紧。
在进行车削等加工时,需要根据不同工序进行调整,以确保毛坯的稳定性和精度。
3. 夹具使用注意事项在使用该夹具时,需要注意以下几点:(1)夹具的各个部位需要经常清洗和润滑,以保证其正常运作。
(2)在进行车削等加工时,需要根据不同工序进行调整,并且要保证毛坯与夹具之间的接触面积充分。
机械零件加工工艺规程方案设计
机械零件加工工艺规程方案设计一、引言本文旨在设计机械零件加工的规程方案,以确保加工过程的准确性、安全性和高效性。
二、工艺流程1.制定加工计划:根据零件的要求和材料特性,确定合适的加工方法和设备。
2.准备加工设备和工具:确保加工设备和工具的良好状态,包括刀具、夹具、机床等。
3.检查工件和材料:检查工件和材料是否符合要求,包括尺寸、材质、硬度等。
4.加工前准备:准备加工液、切削液和冷却液,确保加工过程的顺利进行。
5.加工操作:根据加工工艺要求,进行加工操作,包括车削、铣削、磨削等。
6.质量检查:在加工过程中进行定期检查,确保加工质量的合格性。
7.表面处理:根据要求进行表面处理,包括镀铬、喷涂等。
8.检验和验收:对加工完成的零件进行检验,确保其符合要求。
9.清洗和防锈:对加工完成的零件进行清洗和防锈处理,以延长其使用寿命。
10.包装和交付:根据客户要求进行适当的包装,并按时交付给客户。
三、注意事项1.安全第一:加工过程中必须严格遵守安全操作规程,佩戴必要的个人防护装备。
2.设备保养:定期检查和维护加工设备,确保其正常运转。
3.物料管理:加工过程中要注意对材料的储存和保护,防止受潮、受污等。
4.加工参数控制:严格控制加工参数,如切削速度、进给速度和切削深度,以确保加工质量。
5.过程记录:对加工过程中的关键参数和质量数据进行记录,以便追溯和分析。
四、质量控制1.原材料质量控制:进行必要的材料检测,确保其符合零件要求。
2.首件检查:对首件进行全面检查,确保加工程序和工装的准确性。
3.过程控制:加工过程中进行定期检查和检验,纠正加工中的问题,确保加工质量。
4.最终检验:对加工完成的零件进行全面检验,检查尺寸、表面质量和功能性能。
5.不良品处理:对不良品进行分类和处理,如返修、重新加工或报废。
五、工艺改进1.分析问题:对加工过程中出现的问题进行分析,找出问题的原因。
2.制定改进方案:根据问题的原因,制定具体的改进方案,如更换设备、改进工艺参数等。
机械加工工艺规程的设计示例
机械加工工艺规程设计示例(轴类零件)一、设计任务:如图所示的某挖掘机减速器中间轴简图。
该轴材料为20CrMnTi,进行渗碳淬火处理,渗碳层深度为0.8~1.2㎜,淬火硬度为HRC58~62。
在中批生产条件下制订该轴加工工艺过程。
图5-1 中间轴二、零件工艺过程分析与计算(一)、分析研究产品的装配图和零件图1、审查图纸的完整性和正确性2、分析零件的技术要求(1)尺寸精度的分析:轴类零件的支承轴颈一般与轴承配合,是轴类零件的主要表面,通常对其尺寸精度要求较高,为IT5~IT7。
如挖掘机减速器中间轴的Φ40k5、Φ50h5、Φ25h6等;其它尺寸相对而言精度要求低些。
(2)形状精度的分析:轴类零件的形状精度主要是指支承轴颈的圆度、圆柱度,一般应将其限制在尺寸公差范围内(本例即如此),对形状精度要求高的轴,应在图样上标注其形状公差。
(3)位置精度的分析:轴的位置精度主要有轴颈之间的同轴度或跳动度(本例两处对基准A-B的跳动度0.016),定位端面与轴线的垂直度(本例Φ25h6轴颈左端面对基准A-B的垂直度0.03),键槽对轴线的对称度等。
(4)表面粗糙度的分析:μ,与轴承相一般与传动件相配合的轴颈的表面粗糙度Ra值为2.5~0.63mμ。
配合的支承轴颈的表面粗糙度Ra值为0.63~0.16m3、审查零件材料是否恰当本例挖掘机减速器中间轴是在高转速、重载荷的条件下工作,选用20CrMnTi 并进行渗碳淬火处理是恰当的,这样做可获得很高的表面硬度、较软的芯部,因此耐冲击韧性好。
4、审查零件的结构工艺性本例挖掘机减速器中间轴的结构工艺性符合要求。
二、毛坯的选择本例挖掘机减速器中间轴的材料为低合金钢,力学性能要求较高;生产类型为中批生产;零件尺寸相差不大。
因此选用Φ55×200圆钢作为毛坯。
三、选择定位基准选择了定位基准就确定了工件的安装方法。
轴类零件的安装应能保证加工后各主要表面的相互位置精度,能在一次安装中加工出较多的表面,以便安装方便、迅速,有利于提高生产率。
机械加工工艺规程设计.docx
工艺§概述一.机械加工工艺过程的组成1.工序一一工人,在工作地对工件所立线完成的工艺过程.2.安装一一经一次装夹后所完成的工序内容袋夹一一定位一一加工前工件在机床或夹具上占据•正前的位置央紧一一使正确位?I不发生变化增加安装谈整增加W央时间一一应尽量H少安装次数3.工位一一工件与工装可动部分相对工装固定31分所占的位置多工位加工一一提跖生产车、保证加工而间的相互位置的此4.工步一一加工表面和加工工具不变条件下所完成的JC之过程•次安装中连续进行的若干相同的工步-I个工步用儿把不同刀R或14合刀具加工一复合工步5.走刀一一每边行一次切削一一1次走力二.工艺双程1. r艺规程的作用一一①指吩生产②SliH生产和管理生产③新建.扩隹或改建工厂及车间2.工艺规程的设计原则一一①技术上的先进性②炷济上的合理性③良好的为动条件§机械加I: 1:艺规程设计零件的工艺分析1.零件技术要求分析①加工表面的尺寸精度②主要加I:表面的形状精度③主要加工表面之间的相互位丸精度④各加工表面粗检度以及表面质肤方面的其他要求⑤热处理要求及其它技术要求(期动平衡等).D零件的视图.技术要求是否齐全一一主要技术瞿求和加工关键2)零件图所规定的加工要求是否合理3)零件的选材是否恰当,热处理要求是否合理2.零件结构及其工艺性分析①结构组成一一内外阿柱面、网谁面、平面.Λ⅛∣Γtl .齿形曲.成形面②结构如合一一轴类,Jfil类、瞅环类、乂架类、用体类★分析刚废及其方向③结构工艺性——保证使用要求的前提下,能否以高生产率和低成本制造毛坯的选择1.毛坯种类的选择将件、损件.焊接件.型材、冲压件、粉末治金件和工程策*1件2.确定毛坯的形状和尺寸一一层M与写件接近毛坯加工余做一一毛坯制造尺寸与零件相应尺寸的空依一一加」:总余*毛坯公差一一毛坯制造尺寸的公差①为工件安装偿定,有些毛坯褥工艺凸台②为加工方便,一些零件作整体毛坯一一半典形写件••合成祭典小零件(金圈)一合成1 Cl3.选择毛坯时陶考虑的问邈①零件的材料及力学性能卷求一一铸铁.有色金属一R也要件一Itt②事件的结构形状与尺寸一一复杂件一铸小8阶轴一出科.大8阶轴一俄③生产纲领的大小一一大批W一先进方法④现有生产条件⑤采用新工艺、静技术、新材料三.定位基准选择1.基准的概念一一嘀定算他点、莲、M的位置所依据的点、线' 面(D设计基准一一零件图上的些准一一尺寸一尺寸线的起点相互位置一格准符号(2)工艺基准一一工艺中用的基准一一①工序基准②定位压准③测域些戊④共前城很2.定位刘准的选择一一毛坯面定位一相基准已想工面定位一指压准(D相基准的选绛一一可旅保证主要加工表面间的相互位置MKD基准重合原则一一选设计韭准为定位坛准2)桂猴统一原则一一层可便在妥数工序中用一筑箱她准定位3)定位桧定准确,向电方便的原则一一选面大、精度高的面为M礼准■I)互为基准原则一一为加工余梁均匀,位■精度高一∙反复加工5)自为划准原则一一要求余fit小曲均匀一一选加工面本分为相施准・辅助荔准人为制造的培准一一工艺需一而作的工艺凸台、中心孔提高精收 ------- 面四孔定位(2)祖基准选择一一可猱方便地加工网拓小1)保证不加工面与加工面间的位置关系一一迭挂不加工而作粗城很2)定位稳定可箍,简单方便一一选大面、平瞥面,无缺常3)合理分配在面加工余量一一①电保证各加工而盯足婚的余信②某些就要而使共加工余M均匀4)同一方向上的机基准原则上只允许使用一次♦茶猴选择一一具体忸况具体分析,笈合有虑,灵活运用,正娴选技【例】选择支架零件的精基的和基基掂♦零件分析一一加I:面一一底面、顶面、<M6H7孔.2-* IO孔、U[精.Sl线槽主要加工要求——Φ 16H7. XlVfIft 0. 1,32±0. 1. 28±0. I ♦基准分析一一底面一一项面、巾】6H7孔高度方向的设i∣压准4∙16H7孔轴线一一rtffl,回线怙、2-d,10孔的设计堪准.♦精基准迭择:底洞——限:w3个白由度(芝.上、》)①基追里令(底面是顶恻.G16H7孔高度方向的设计茶布)②基涯统一(在大多数r序中使用)③定位稔定可靠,夹只结构简单(定位:面枳大H.平静)•Φ16H7 ⅞一一限制2个自由度(£、y)①她准成令(力林.ιniΛffl. 2-力】。
机械加工工艺规程的制定
(二)加工阶段划分的意义
(1)保证加工质量 工件粗加工时,由于加工余量大,因此加工时背吃刀量 和进给量都大,产生的切削力及切削热也大,从而引起工艺系统受力变形、 热变形也大,所以从加工的方式可以看出,粗加工不可能得到高的精度和 小的表面粗糙度值,必须要有后续的、更高级的加工手段,逐步改变切削 用量,减少加工误差,最终满足零件的设计要求。 (2)合理使用机床设备 加工过程按阶段划分后,可合理使用设备,充分发 挥粗、精加工设备的各自特点,使设备得到合理的使用。 (3)方便安排热处理工序和及时发现毛坯缺陷 在加工过程中,如果零件需 要热处理,则加工过程至少需要划分为两个阶段。
四、加工顺序的安排
(一)机械加工工序的安排
1)为了为后续的工序提供合适的定位基准,往往在加工过程的开始,首先加 工出精基准。 2)首先安排加工表面的粗加工,然后安排半精加工,最后安排精加工、光整 加工。 3)根据零件功能和技术要求,一般将零件加工表面区分为主要表面和次要表 面,以主要表面的加工顺序安排为重点,将次要表面加工穿插于主要表面的 加工工序中间,这样有主有次、相得益彰。 4)先面后孔。 5)对于单件、小批量生产的零件,当工厂(车间)的设备按机床功能归类布置时, 为了避免零件的往返搬运费时、碰伤、碰坏的可能,应考虑加工工序集中安 排。
二、表面加工方法的选择 1.外圆表面的加工
1)粗车。 2)粗车→半精车。 3)粗车→半精车→粗磨。 4)粗车→半精车→粗磨→精磨。 5)粗车→半精车→粗磨→精磨→研磨或其他超精加工。 6)粗车→半精车→精车。 7)粗车→半精车→精车→金刚车(细车)。
图5-7 外圆表面加工流程框图
2.孔的加工
图5-8 孔加工流程框图
2.工序过程卡片 为每个工序所编制的卡片称为工序卡片。在每张工序