
(新)预防性维护流程
设备维保的预防性维护与维修方案

THANKS
感谢观看
REPORTING
定期检查的内容包括设备的外观、紧固件、润滑系统、电气系统等,以及各种安全保护装置是否正常工 作。
定期检查的时间间隔应根据设备的运行状况、工作环境和使用频率等因素来确定,以确保设备始终处于 良好的工作状态。
状态监测
01
状态监测是通过各种传感器和 检测设备对设备的运行状态进 行实时监测,及时发现异常情 况并采取相应的措施。
。
某企业的事后维修优化方案
总结词
某企业针对现有事后维修模式存在的问题,制定了一 套优化方案,提高了维修效率和设备可用性。
详细描述
该企业发现事后维修模式存在响应不及时、维修成本 高和易造成生产中断等问题。为了解决这些问题,企 业制定了一套优化方案。方案包括建立快速响应机制 、提高备件库存管理和加强员工培训。通过实施这一 方案,企业提高了维修效率,减少了停机时间,降低 了维修成本,提高了设备的可用性和企业的生产效益 。
02
状态监测的内容包括设备的振 动、温度、压力、流量等参数 ,以及各种电气参数和控制系 统的工作状态。
03
状态监测系统可以实时显示设 备的运行状态,并自动记录和 存储数据,以便进行分析和故 障诊断。
预防性维修计划
预防性维修计划是根据设备的运行状况和维修历史,制定的一种有计划的 维修方案,以确保设备始终处于良好的工作状态。
PART 06
案例分析
REPORTING
某工厂的预防性维护与维修实践
总结词
该工厂采用预防性维护与维修方案,通 过定期检查、更换磨损部件和调整设备 参数,有效降低了设备故障率,提高了 生产效率。
VS
详细描述
该工厂根据设备类型和运行状况,制定了 一套详细的预防性维护计划。计划包括定 期检查设备外观、紧固件和润滑系统,定 期更换易损件,以及定期校准设备参数。 通过实施这一方案,工厂减少了突发性故 障,降低了维修成本,提高了生产线的稳 定性和效率。
设备预防性维护保养程序

设备预防性维护保养程序
一、基本原则
1.零件的质量控制:为确保设备的正常运行,对零件的预防性维护活动的执行应坚持优质性为指导;
2.选用人员:负责设备的预防性维护活动的动作人员必须具有较高的技术水平;
3.数据记录:所有的预防性维护活动应建立完善的记录系统;
4.安全体系:所有的维护活动都必须符合严格的安全体系;
5.及时处理:对设备出现的故障,应及时进行处理,以避免可能的事故出现;
6.提高水平:应不断提高预防性维护活动的技术水平,以提高设备的可靠性和使用寿命;
7.处理结果:所有的维护活动的处理结果必须形成完整的文档系统。
二、保养的基本要素
1.清洁:设备外围的清洁及时清除灰尘以及对设备内部设备的清洁及改进,以保持设备的原始性能,使设备安全可靠的工作;
2.调整:设备的整体状况及各个零部件的参数设定和调整,以保持设备精确的工作状态;
3.检查:检查设备零件的完整性、整体状况、重要部件的损坏,以及发现可能存在的微小缺陷;。
设备预防性维护程序(含表格)

设备预防性维护程序(ISO9001:2015)1.目的通过建立全面完整的设备维护管理系统,加强设备有计划的维护及预测性维护,以降低设备故障停机率,使设备在生产时处于完好状态。
2.范围本标准适用于公司范围内各部门,直接使用部门包括:技术开发部、质量管理部、人事行政部、制造部。
3.引用标准和文件设备管理程序4.术语4.1.EM应急维修----Emergency Maintenance设备故障引起的停机维修。
4.2.PD一般维护----Predictive Maintenance点检巡检、预测性维护中发现缺陷安排的维护。
4.3.PM预防性维护---Preventive Maintenance包括周期性维护和预测性维护。
4.4.EV事故报告---Event Report发生设备事故后的调查报告。
4.5.一般设备---该设备发生故障后或停机修理时,对产品的生产、质量和交货期均无直接影响。
4.6.主要设备---该设备发生故障后或停机修理时,对产品的生产有影响,但不影响产品的质量和交货期。
4.7.重要设备---该设备发生故障后或停机修理时,对产品的生产、质量和交货期有直接影响。
4.8.预测性维护---利用检测技术对设备的状态或性能进行监测,掌握特性参数的劣化规律,预测劣化趋势,以实现故障发生前有计划的适当维修措施。
5.责任5.1工程(设备)管理人员负责对全公司设备按重要性进行分类。
5.2工程(设备)管理人员负责对设备的PM、PD和EM工作,并及时向生产部、生产副总、总经理汇报。
负责对PM内容作持续改进。
•对一般设备为减少不必要的过剩修理,考虑到维修的经济性,可实行应急维修。
•对主要设备应实施有计划的维护。
•对重点设备除实施有计划的维护外,还应尽可能实施预测性维护。
5.3.工程(设备)管理人员负责组织相关部门对设备事故进行分析处理。
6.培训和资质涉及设备维护有关的人员必须接受本程序及本公司使用的设备维护系统的培训,做到熟知并运用自如。
设备维保中的预防性维护计划制定和执行
维护操作执行
01
02
03
定期检查
按照维护计划定期对设备 进行检查,确保设备运行 正常。
预防性维修
根据设备磨损规律和检查 情况,提前进行必要的维 修和更换。
故障处理
遇到设备故障时,及时进 行处理,防止故障扩大影 响生产。
维护记录与报告
记录管理
建立完善的设备维护记录管理制度,确保记 录的完整性和可追溯性。
根据设备的运行状况和磨损程度 ,确定合理的维护周期,如日检 、周检、月检等。
维护流程
02
03
人员与资源分配
制定详细的维护流程,包括维护 项目、操作步骤、安全注意事项 等。
根据维护需求,合理分配人力、 工具和备件等资源,确保维护计 划的顺利实施。
计划审查与批准
计划审查
对制定的维护计划进行审查,确保计划的合理性和可行性。
预防性维护计划的持续改进
反馈机制
建立有效的反馈机制,收集设备运行和维护 过程中的问题,及时进行调整和改进。
技术更新
关注行业新技术发展,将新技术应用到预防性维护 计划中,提高设备的维护水平。
标准化管理
推行标准化管理,制定和维护预防性维护计 划的规范和标准,提高计划的执行效率和质 量。
05
预防性维护计划的案例 分析
重要性
预防性维护计划能够减少设备意外停 机时间,提高设备使用寿命,降低维 修成本,并确保生产的稳定性和连续 性。
预防性维护与纠正性维护的对比
预防性维护侧重于通过定期检查和预防措施来避免故障发生,而纠正性维 护则是在故障发生后进行的修复和维护。
预防性维护具有更高的成本效益,因为它减少了紧急维修的需求和意外停 机时间。
案例三:某航空公司的飞机预防性维护计划
设备维保预防性维护与周期检修
油液分析诊断
总结词
通过监测设备润滑油或液压油的理化性能和 污染程度,判断设备的润滑状态和磨损情况 。
详细描述
油液分析诊断技术主要用于判断设备的润滑 和磨损状态。通过对润滑油或液压油的粘度 、酸碱度、水分、金属颗粒物等指标进行检 测和分析,了解设备的润滑状况和磨损程度 。当发现油液性能异常或金属颗粒物增多时 ,可能意味着设备存在润滑不良或磨损严重
清洁保养
总结词
清洁保养是设备维护的基础工作之一,通过定期清洁,可以保持设备整洁,延长使用寿 命。
详细描述
清洁保养主要是对设备表面、内部和周围环境进行清洁,以去除灰尘、污垢和其他杂物 。在清洁保养过程中,需要使用合适的清洁工具和清洗剂,并按照规定的清洁周期进行 清洁。同时,还需要注意清洁时的安全问题,如使用合适的清洁剂、避免设备短路等。
03
周期检修流程
设备评估
设备状况评估
对设备进行全面检查,评估其运行状况、磨损程度、潜在故障等,以便确定是 否需要进行检修。
设备性能评估
对设备的性能进行测试和评估,了解设备的工作效率和性能水平,为制定检修 计划提供依据。
检修计划制定
确定检修内容
根据设备评估结果,确定需要进行的 检修项目和内容,包括拆卸、清洗、 更换磨损件、调整等。
的问题,需要及时进行维护和更换油液。
06
维保效果评估与优化
维保效果评估
设备运行状态
评估设备的运行状态,包括设备 的工作效率、故障率等,以判断 维保工作的效果。
设备性能参数
定期检查设备的性能参数,如温 度、压力、振动等,与标准参数 进行对比,评估设备的性能状态 。
设备故障记录
分析设备故障记录,了解故障发 生的原因和频率,判断维保工作 是否有效降低故障率。
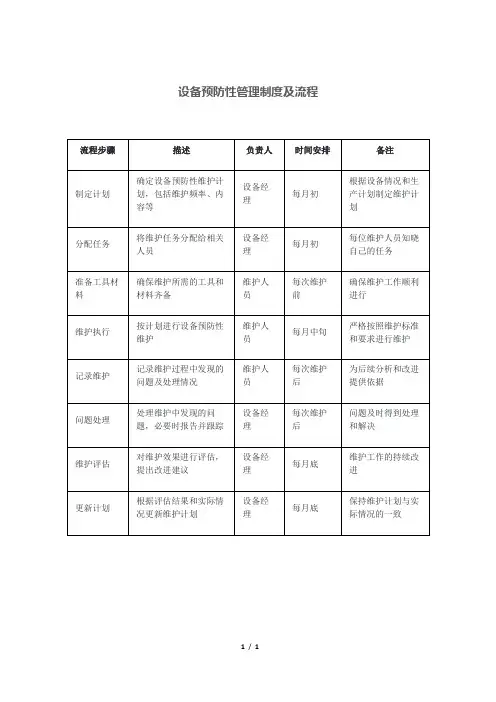
设备预防性管理制度及流程
1 / 1
设备预防性管理制度及流程
流程步骤 描述 负责人 时间安排 备注
制定计划 确定设备预防性维护计划,包括维护频率、内容等 设备经理 每月初 根据设备情况和生产计划制定维护计
划
分配任务 将维护任务分配给相关人员 设备经理 每月初
每位维护人员知晓
自己的任务
准备工具材料 确保维护所需的工具和材料齐备 维护人员 每次维护前 确保维护工作顺利
进行
维护执行 按计划进行设备预防性维护 维护人员 每月中旬
严格按照维护标准
和要求进行维护
记录维护
记录维护过程中发现的问题及处理情况 维护人员 每次维护后 为后续分析和改进
提供依据
问题处理
处理维护中发现的问题,必要时报告并跟踪 设备经理 每次维护后 问题及时得到处理
和解决
维护评估 对维护效果进行评估,提出改进建议 设备经理 每月底
维护工作的持续改
进
更新计划 根据评估结果和实际情况更新维护计划 设备经理 每月底
保持维护计划与实
际情况的一致
设备预防性维护保养程序
1.0范围:本厂所有生产设备和其服务、辅助设备2.0目的:建立一个设备使用、保养和维修的管理程序,以指导设备的正确使用、预防性维修和保养,以保证设备的正常运转、防止事故的发生、延长设备的使用寿命。
3.0管理流程:3.1设备的保养设备的维修保养应贯彻预防性维修为主的方针,通过日常保养加计划维修的制度加实施,即在设备故障发生之前按照检修计划或相应的技术规定进行维修保养,机修工对设备负有维修的职责,定时和经常检查设备的运转情况并经常向操作者了解设备运转的情况,发现隐忧及时予以消除。
设备三级保养制度包括:日常维护保养、一级保养、二级保养(1)设备的日常保养主要以操作工为主,对设备进行点检,并填写设备日常点检表,并对设备进行清洁和润滑油加注。
严格按照操作规程操作设备,并注意设备的运行状况,发现有小的故障应及时排除。
下班前对设备进行清洁,对各部件进行擦拭和加注润滑油等。
详细记录在《设备维修保养履历表》。
(2)一级保养一级保养是以维修工为主,操作工为辅,对设备进行局部解体检查。
其工作内容如:清洗所规定的部位,疏通油路,清洁或更换油毡,油线及滤油器,调整各部位的配合间隙、紧固松动部位、调整设备所有操作机构,挡铁,限位开关等,使之灵敏可靠。
一级保养完成后,应做详细的记录,由设备主管负责进行监督执行和验收。
(3)二级保养二级保养是以维修工为主,操作工人参与,对设备进行局部解体,检查和修理。
按预先编制的计划进行二级保养,其工作内容有:更换或修复部分磨损件、局部修刮或者修补划痕,擦研伤凹痕,使其恢复精度、清洗润滑系统和换油、检查和修理电器系统等。
二级保养完成后,应以完好设备条件作为验收标准。
3.2保养的记录每次保养完成后,必须如实填写保养表,具体内容:机台编号、保养起始和完成的时间:(X年X 月X日至X月X日)、保养的部位、保养的内容、更换的零部件型号及数量。
填完后与保养验收单一起交设备管理员处整理、归档。
3.3保养的验收一级保养和二级保养完成后,由设备部与制造中心双方共同组织人员对保养后的设备进行设备性能检测评审,确保保养后的设备性能能够完全满足生产需求,然后双方管理人员共同在保养验收单签名,完成设备移交手续后,设备方能投入正常使用。
预防性维护系列04-故障分析与预防性维护的七个阶段
计划维护的七大步骤
主要活动2
之3步:暂行基准的拟定(2)
拟定定期维护主体的暂行基准,并开始检查 设备维护基准
计划维护的七大步骤
之3步:暂行基准的拟定(3)
化方式做成设备维修暂行基准。 • 点检周期采用年度与月份方式,并可擦拭。
why 为什么 为什么链轮齿会用损坏? 为什么驱动链会在齿上滑落? 为什么链会松弛? 为什么链没有链接在同一平面上 为什么没有检查程序? answers 回答 驱动链在齿上滑落 链已松弛 链没有链接在同一平面上 没有检查程序 没有人意识到PM检查的重要性
action 行动 设置检查窗口 设置检查标识 恢复链接平面 设置P-M检查程序(维护和操作工 对操作工实行一点课
重要度选定基准
机械设备维护等级 区 分 生 产 用 编 号 1 2 项 目 嫁动状况如何? 故障时有无其他 替代用机器?
根据生产、质量、维护 上的观点,从设备的重 要度分级以及维护记录 的分析结果,选定A级 设备的MTBF短而故障 慢性化的设备作为示范 机。
第0步骤的结论 • 示范机为5面加工用加工中心,可进 行多面加工,因此,要求具有稳定的 无人加工功能。 • 进口设备的原制造厂已经不存在, 所以必须由自己的公司予以应对。
5个why分析法-(4)
现象:合上开关后OHP的1#灯泡烧掉
why 为什么 why(1):为什么合上开关后灯泡会烧掉? why(2):为什么电流会超过设计标准? why(3):为什么会有电流脉冲? why(4):为什么电路会过载? why(5):为什么没有提供更多的插座? answers 回答 电流量超过设计标准 有一电流脉冲 电路过载 没有足够的插座 没有意识到一个插座不够用。
未满5年 (16%) 5-10年 (21%) 11年以上 (63%)
设备维保的预防性维修与预防性管理
预防性管理能够减少设备意外停机时 间,提高设备运行效率,降低维修成 本,延长设备使用寿命,从而为企业 创造更大的经济效益。
预防性管理的策略
制定维修计划
根据设备的重要性和历史故障记录,制定合理的维修计划 ,包括定期检查、更换易损件、清洗保养等。
培训维修人员
对维修人员进行定期培训,提高他们的技能水平和工作效 率,确保他们能够及时准确地完成维修任务。
状态监测
通过使用各种检测工具和仪器,定期 检查设备的运行状态,预测潜在故障 并及时处理。
预防性维修的实施流程
制定维修计划
根据设备的运行状况、历史维修记录以及 制造商的建议,制定合理的预防性维修计
划。
故障诊断与修复
一旦发现设备存在故障或性能问题,及时 进行诊断并修复,以恢复设备的正常功能
。
定期维护与检查
按照计划定期对设备进行清洁、润滑、检 查和调整,确保设备处于良好的工作状态 。
记录与评估
对每次维修活动进行详细记录,包括故障 描述、维修过程、更换部件等,以便对维 修效果进行评估和持续改进。
02
设备维保的预防性管理
预防性管理的定义与重要性
预防性管理定义
预防性管理是一种主动的设备维护策 略,强调在设备发生故障之前进行必 要的检查、维修和保养,以降低设备 故障的风险。
制定维修计划
根据设备的实际情况和历史数据,制定具体 的维修计划。
实施维修计划
按照维修计划对设备进行定期检查、保养和 维修。
评估与反馈
对维修计划的实施效果进行评估,及时发现 问题并进行调整和改进。
03
预防性维修与预防性管理 的比较与结合
预防性维修与预防性管理的异同点
设备保养维护的流程和标准操作规程
设备保养维护的流程和标准操作规程在2023年,设备保养维护已经成为了工业生产和智能制造领域中的一个重要环节。
一台好的设备不仅能够提高生产效率,而且能够延长设备的使用寿命,降低维修费用。
因此,设备的保养维护变得越来越重要。
下面,我们将了解设备保养维护的流程和标准操作规程。
第一步:防止设备故障的发生在设备运行之前,我们需要进行预防性维护,以防止设备故障的发生。
预防性维护主要包括以下几个方面:1.设备清洁:每天对设备进行清洁,清理设备表面的灰尘,杂物和油污等,以避免这些物质对设备运行的影响。
2.设备检查:每周对设备进行检查,包括检查设备的传动部分、润滑部分、冷却部分、电气部分等,及时发现和处理设备的异常情况。
3.设备修改:针对设备运行过程中的病症或不足进行针对性的修改和调整,保障设备的正常运转。
第二步:当设备出现故障时设备的运行过程中,还是会出现一些设备故障,这时我们需要进行修理维护。
故障维护包括以下步骤:1.设备停机:首先要停机,以保障操作人员的安全。
2.故障检查:进行细致的故障检查,清晰地了解设备问题,判定设备故障原因,并且记录下来。
3.设备修理:针对设备故障原因,进行维修处理,确保设备运转正常。
4.设备恢复:修理完成后,进行设备恢复工作,包括拆卸维修工具,进行设备清理和检查,等待设备运转正常后再对其进行使用。
第三步:设备结构维护设备还需要进行结构性的维护,以保障设备的长期运行。
结构维护涉及到的内容包括:1.设备保养:对设备运行过程中需要润滑的部分进行及时保养,以保证设备长期使用。
2.设备检查:每月进行一次结构性检查,对设备的传动部分、传感器部分、冷却部分等进行全面的检查,及时发现并处理设备的不足。
3.设备维修:当设备结构性故障出现时,需要进行针对性的修理处理,彻底解决设备问题。
4.设备改进:不断对设备进行改进,以保证设备能够适应未来的新技术和新需求,提高设备的生产效率和质量。
综上所述,设备保养维护是工业生产和智能制造过程中不可或缺的一个环节,它能够保证设备的长期使用,提高设备的生产效率和质量。