
检具设计要点(销、孔)
检具设计要点
0
概述:
本文对简易检具的设计要点予以详细说明。
冲压件检具按结构形式可分为以下五类:单件主模型式检具、三坐标托架式检具、可拆卸式检具、多品种组合式检具、单件与总成组合式检具。本标准仅适用于单件主模型式检具的设计检测。
检具设计前提条件:
1、品质构建指示书 (QUALITY CONSTRUCTION SPECIFICATION)
2、冲压品质标准 (STAMPING INSPECTION SPECIFICATION)
3、C/F构造式样书 (C/F STRUCTURE SPECIFICATION)
4、检验方法与手段
其中1、2项应由用户提供或协助用户完成,3、4项应自行设计并经用户确认。
检具设计要点
1 一、 定位销的选择原则
定位销分为锥销定位和直销定位两类。依用户不同要求选择使用,一般原则为薄板件选择锥销,厚板件选择直销定位。直销定位相对锥销更能反映制件的搭界真实状态。
1.1 锥销定位。(AC3-224-01(圆);AC3-225-01(菱))
选择事例:制件孔φ1002.0 (DL图φ10.101.0)
d10 AC3-224-01
1.2 直销定位。(AC3-220-01(圆);AC3-221-01(菱))
选择事例:制件孔φ1002.0 (DL图φ10.101.0)
d10 AC3-220-01
对于反定位(AC3-222-01(圆);AC3-222-01(菱))
1.3 带压紧的定位销。(AC3-226-01)
二、 件上孔的处理原则
**若无特殊说明所有画线、划线孔均在3或5位面上。**
除定位孔外,按精度由低到高选择:画线孔、等径沉孔、划线孔。测销多用于对孔位测量较为频繁的制件。
2.1.1检测孔形状及位置的检测方法
1)测销检测:检测基准孔及重要控制孔。
2)目视检测:检测一般非配合用孔,精度要求较低。
⑴ 加工孔穴目视:一般用于孔在形状面上,位置难以目测的孔。
⑵ 画线目视:用于孔在平面上,位置易于目测的孔。
2.1.2检测的方向
孔的检测方向应符合检验基准书给定的方向,若没有给定明确的检测方向时,则按制件被检测部分的法向方向检测。(图01)
检具设计要点
2
图01
2.2.1孔检测的结构形式
1)测销检测形式(图02)
图02
图中D = D0-C
C = 221tt
D — 测销直径 D0 — 产品孔径基本尺寸 C — 孔位位置公差 t1、t2 — 两方向位置公差
示例:已知D0 = 102.00 t1 = t2 = 1.2(±0.6) 求:测销直径D
位置公差 = C = 2221tt = 222.12.1 = 1.697 ≈ 1.7; D = D0-C =
10-1.7 = 8.3
⑴ 基准孔的检测
① 基准孔的确定:基准孔是产品装配测量的基准,一般把孔位公差在±0.2mm以内的孔作为基准孔,设计检具时需根据检验基准书中规定的孔作为基准孔, 一般基准孔为二个。
② 基准孔测销的结构形式
a.孔位测销:仅用于孔位检测(图03)
汽车座标线检验基准书给定的检测方向制件形状的法向1010t1 = 0.6位置公差位置公差t1 = 0.61.2公差0.6R5R5CφDφD0导套测销 检具设计要点
3
图03
圆形基准孔 异形基准孔
圆孔测销直径D = D0-0.2 D0 — 产品基准孔基本尺寸
长圆孔测销尺寸:L×B = (L0-0.2)×(B0-0.2) L0、B0 —
产品异形孔基本尺寸
b.孔径测量:在规定的位置上测量孔径。(图04)
孔径测销直径D = 产品图孔径最大公差,由最小公差D1直径决定倾斜角α。D的加工公差为+0.02。
图04 图05
⑵ C/H孔(坐标孔)检测(图05)
C/H孔是模具、检具制造调试的基准也是检测产品的检测基准。在产品样件上设定的孔,而不是产品所需的孔,一般直径为φ10。
① C/H孔的确定一般在产品平缓形状处设置2个,设计检具时必须根据冲压工艺过程图或检验基准书规定的坐标孔位置。
测销直径D = D0-0.2 D0 — 产品C/H孔基本尺寸 L×BLB防转Z导套Z 向长圆孔测销导套圆形测销d+2通孔dD11D孔径测销D12测销D 检具设计要点
4 2)加工孔穴目视方法检测形式(图06)
图06
直接在检具上对应于制件上的孔加工出孔穴,进行目视检测,图25为整体结构。
3)画线检测形式
⑴ 对制件孔径,孔位用画线的方法检测
圆孔的画线一般刻0、3线及中心线,对于小于6MM孔只刻0线及中心线,异型孔只作0、3线。 刻线若无特殊要求在3位面上。(图07)
图07
⑵ 对制件翻口划线检测的划线方法
① 小翻口(D≤50)(图08)
图08
② 大翻口(D>50)和异形翻口检测的划线方法(图09)
10最小5D0D3a不可贯通也可做成圆形(若要求1面)D0 3画线3DD1D0533DD03DD0划线D = D0D = D0划线制件向上翻口制件向下翻口 检具设计要点
5
图09
⑶ 切断式检测方法(图10)
这种方法仅用在有精度要求的大孔的冲孔及翻口的情况下使用。
图10
2.3 划线销的使用
对于孔位置度 界于0.2至0.5之间的孔可使用划线销。
33333划线(3线)划线(D线)D = D0划线(D线)划线(3线)制件向上翻口制件向下翻口3333333020030
检具设计
车身小型冲压件检具设计的一般方法和步骤
评论:0 条 查看:1345 次 mouldbbs 发表于 2008-05-26 19:58
一、引言
车身冲压件、分总成(由冲压件焊接而成)、车身骨架、各种内饰件等总称为车身覆盖件,覆盖件的制造质量对于整车质量,尤其是轿车和各类客车的焊装生产及整车外观造型影响很大,所以对其质量的检测成为汽车生产厂必不可少的工作。国内对于重要的小型冲压件一般都采用专用的检测夹具(简称检具)作为主要的检测手段,以控制工序间的产品质量。美国、德国、日本等汽车工业高度自动化的国家均已开始采用在线检测设备,高效快速地反应产品质量问题。我国上海大众汽车制造有限公司于2001年引进了两套在线检测的设备,但由于技术和管理原因一直未能有效的使用,而且由于在线检测设备的成本和技术要求很高,在我国很难普遍地应用于小型车身冲压件的检测。近年来随着轿车和客车工业的迅速发展,车身覆盖件检具在国内汽车行业的应用已相当广泛,国家经贸委已将检具的生产能力列在车辆企业生产条件考核程序中,因此设计和制造出操作方便、检测精度高的专用检具,成为许多汽车生产厂家急待解决的问题。
二、车身小型冲压件检具构成和特点
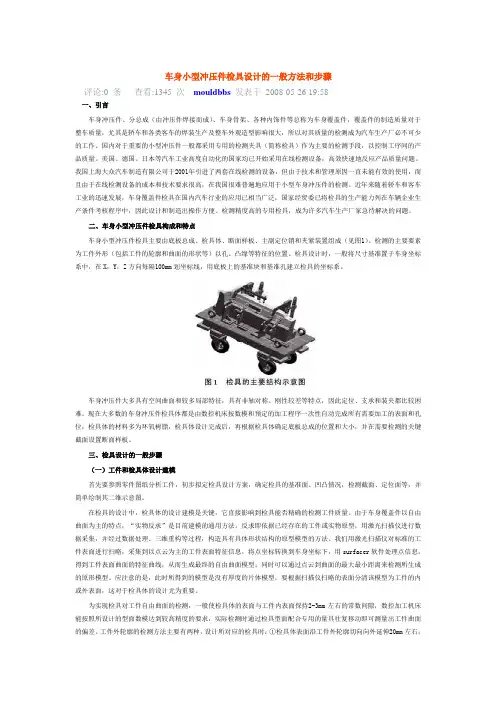
车身小型冲压件检具主要由底板总成、检具体、断面样板、主副定位销和夹紧装置组成(见图1)。检测的主要要素为工件外形(包括工件的轮廓和曲面的形状等)以孔、凸缘等特征的位置。检具设计时,一般将尺寸基准置于车身坐标系中,在X,Y,Z方向每隔100mm划坐标线,用底板上的基准块和基准孔建立检具的坐标系。
车身冲压件大多具有空间曲面和较多局部特征,具有非轴对称、刚性较差等特点,因此定位、支承和装夹都比较困难。现在大多数的车身冲压件检具体都是由数控机床按数模和预定的加工程序一次性自动完成所有需要加工的表面和孔位,检具体的材料多为环氧树脂,检具体设计完成后,再根据检具体确定底板总成的位置和大小,并在需要检测的关键截面设置断面样板。
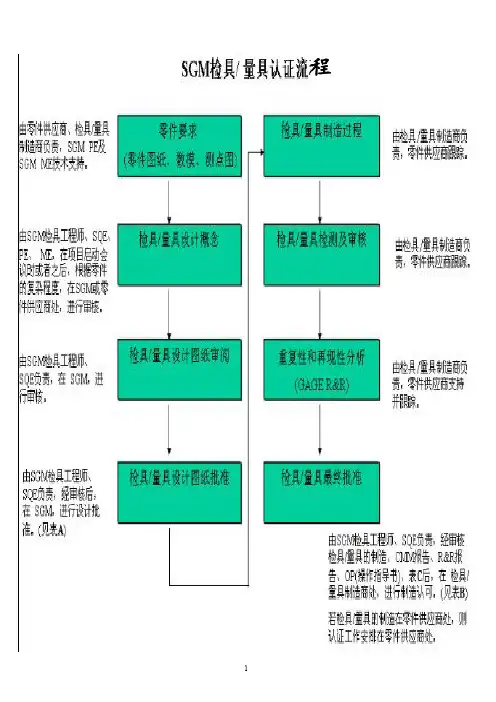
检具设计规范(雄祺检具设计工作室)
1程
2检具项目简介检具是冲压件和焊接件等在线检测检验夹具的简称,与其它文件中提到的样架具有相同意义。检具是一种按需方特定要求专门制造的检测工具。检具的形面必须根据零件的CAD数据加工,能体现零件的所有参数,对零件进行定性检测。对于零件上的某些极重要的功能性尺寸,还能利用检具进行数值检测。检具还应具有测量支架的功能,但是当检具在线检测功能与测量支架功能不能同时满足时,应首先满足检具的在线检测功能,检具的设计、制造和验收应以产品图纸和主模型(或CAD数据)为基准。当零件无主模型(或CAD数据)时。应以产品图纸和经需方认可的样件作为依据。在正常使用频率和良好的保养维护情况下,应保证检具与其对应的模具和夹具有相同的使用寿命。检具主要是配合汽车塑料件、摩托车覆盖件。检具上标明、检测线、百格线活块、插销、量规块。主要服务各汽车、摩托车配件厂供货同时能随时抽检。使合格的产品能全面配合生产线。汽车是现代生活中不可或缺的代步工具,与其他工业产品相比较,除了功能要求外,还兼具时尚,身分及地位的象征。故对其外观,装配等配合性有较高的要求,相对汽车零部件复杂的外型和不同的固定检测要求,传统的检验工具如钢尺,游标卡尺,块规….等已无法满足汽车厂检验工具的需求,而必须由“汽车专属量测治具”(以下简称“检具”)来完成。检具简单来说就是形状复杂的专用检测“尺子”。只需把要检测的零部件放在相应的检具上,比较零部件要检测部分与检具上事先标定的标准线之间的差
3异,就可以快速地判断出零部件是否合格。检具是对生产结果的质量控制的标准,零部件应向检具看齐,不满足条件的为不合格产品。而不是通过检具矫形而使零件合格。在模具制作过程须要在检具上抓料,模具按检具参数制作,所以检具在模具制作过程中起到重要作用是不可缺少的一部分。检具使用注意事项:检具是属于高精密之检验工具,而非生产线上之工装治具,故需有妥善的管理及正确的使用:1.定位基准的保护,避免与地面的接触甚至拖扯.2.严禁在检具上敲打,整形或加热钣金,塑件等成品或半成品.3.重型检具之搬运不得将挂勾或铰链使用于检测机构上检具式样书检具式样书为主机厂或零部件厂提出之明确需求,为制作及验收并用以图标与文字说明之作业标准。其重要性关系到检具完成的交期及品质,故一般具有规模之车厂均对检具之制作式样都有严格及专业的制作审核程序。检具仕样决定时考虑事项1零件要求精度的部位及精度确认方法。2精度要求的重要度及确认方法。3零件在冲压加工时生产变形量考虑。4使用上考虑(方便、轻巧化)。5整体结构坚实不变形。
发动机后盖板孔位检具设计
第5期 2010年5月 机械设计与制造 Machinery Design&Manufacture 31
文章编号:1001—3997(2010)05—0031-01
发动机后盖板孔位检具设计
张立红赖思琦
, (西南科技大学工程技术中心,绵阳621010)
Design of the engine back cover hole position testing apparatus
ZHANG Li-hong,LAI si—qi (Center of Engineering Technology,Southwest University of Science and Technology,Mianyang 621010,China)
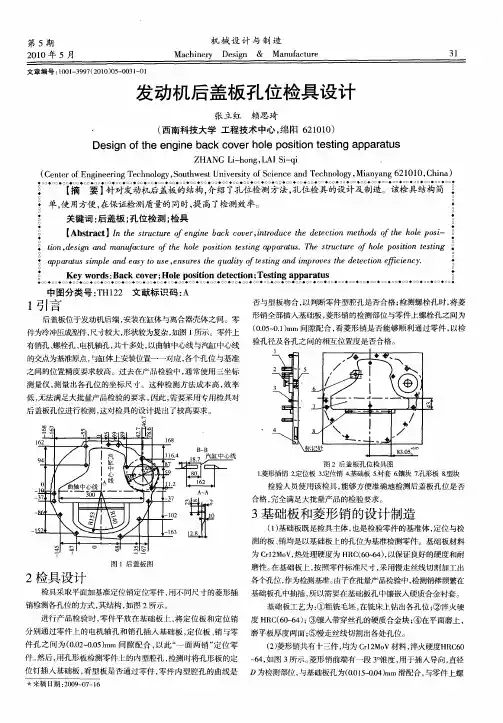
j 【摘要】针对发动机后盖板的结构,介绍了孑L位检测方法,孔位检具的设计及制造。该检具结构简:
i单,使用方便,在保证检测质量的同时,提高了检测效率。 i
; 关键词:后盖板;孔位检测;检具 : j 【Abstract】/n the structure ofengine back cover,introduce the detection methods Q厂the hole posi—i
:tion,design and manufacture 0厂the hole position testing apparatus.The structure 0厂hole position testing.0
apparatus simple and easy to use,ensures the quality testing and improves the detection efficiency. Key words:Back cover;Hole position detection;Testing apparatus ;
中图分类号:TH122文献标识码:A 1引言
检具定位销概述

1. 目的 .................................................................................................. 3
2. 适用范围 .............................................................................................. 3
3. 责任 .................................................................................................. 3
4. 规定 .................................................................................................. 3
4.1 检具(测量支架)的概述 .......................................................................... 3
4.2检具设计与制造的技术要求 ........................................................................ 4
4.3检具和测量支架的验收和交付 ..................................................................... 12
5. 存档 ................................................................................................. 13
6. 评审与更改 ........................................................................................... 14
孔位置度综合检具设计及使用规范

孔位置度综合检具的设计及使用规范
【摘 要】 检验夹具是指零件在加工制造过程中在生产线上专用(尺寸)检测工装(简称检具),检具不但具有定量功能同时具有定性功能(非机械加工零件所使用检具同时具备测量支架功能),检具设计时其测量功能,定位原则应满足图纸测量技术要求,从而保证加工制造;测量评定基准的一致性。综合检具适用于大批量生产的产品如汽车零部件等,用来替代卡规,塞规,cmm(三坐标测量机),游标卡尺等测量工具,操作简单,使用方便,省时省力,精度可靠,检验效率高。本文设计的检具主要是指测量各个加工孔位置度的计数型(定性功能)综合检具,它是用来检验最大实体要求的被测要素和(或)基准要素,以确定它们的实际轮廓是否超出相应的边界。
【关键词】 孔位置度 设计 组合检具
1 孔位置度综合检具的设计
检具整体结构如图1所示:
此检具是一个组合检具,由定位装置、测量装置、夹紧装置、辅助装置(包括导向装置、传动装置、测量零件的紧固装置)组成。检具结构确定后,检具设计关键在于确定定位装置、测量装置、夹紧装置、辅助装置尺寸.本例中零件基准孔尺寸和一个加工孔尺寸如图2所示,加工孔只列举1个,其它检测销尺寸计算方法与本检测销检测方法相同:
本文位置度公差是最大实体原则同时应用于被测要素和基准要
素的实例。当被测孔和基准b和基准c均处于最大实体状态时(最大实体状态,是指实际要素在给定长度上处处位于极限尺寸之内,并具有允许的材料量最多的状态,称为最大实体状态.)设计此综合位置检具是模拟被测件的装配极限(实效边界)情况下的一种标准匹配件。以下分别介绍定位装置、检测装置、夹紧装置、辅助装置尺寸的计算方法。
1.1 检具定位装置设计
为了明确地确定一非旋转对称之物体的位置,必须用所有六个可能的运动方向来对其定位,即3-2-1定位法则,如图所示1面(a面),两销(直销定位销b,菱形销定位销c)限制6个自由度。两个定位销采用固定式,如图3所示,定位销尺寸计算如下:
孔位置度综合检具的设计与应用标准

孔位置度综合检具的设计与应用标准
简介
本文档旨在提供关于孔位置度综合检具设计与应用标准的指导。孔位置度综合检具是一种用于检测工件上孔的位置偏差的工具,它在制造和装配领域中具有重要的应用价值。
设计要求
在设计孔位置度综合检具时,需要考虑以下要求:
1. 精度要求:根据具体需求确定孔位置度的精度要求,一般采用国家标准或行业标准作为参考。
2. 测量方法:确定合适的测量方法,可以使用测量仪器、光学设备或机械装置等,确保测量结果准确可靠。
3. 适用范围:明确孔位置度综合检具适用的工件类型、孔径范围及形状要求,确保检具的通用性和适用性。
4. 可靠性要求:确保孔位置度综合检具具有稳定、可靠的性能,能够长期使用而不影响测量结果的准确性。
5. 操作便捷性:设计检具时考虑操作的便捷性,包括易于安装、使用和维护,以提高工作效率。
应用标准
在实际使用中,可以参考以下应用标准来设计和应用孔位置度综合检具:
1. 国家标准:根据所在国家的相关标准来设计和应用孔位置度综合检具,确保符合国家质量要求和行业标准。
2. 行业标准:根据所在行业的相关标准来设计和应用孔位置度综合检具,确保符合行业质量要求和技术规范。
3. 制造商规范:根据具体制造商的规范和要求来设计和应用孔位置度综合检具,确保符合制造商的质量要求和产品规格。
需要注意的是,在设计和应用孔位置度综合检具时,应遵守相关的法律法规和知识产权保护措施,避免侵犯他人的权益。
总结
孔位置度综合检具的设计与应用需要考虑精度要求、测量方法、适用范围、可靠性要求和操作便捷性等要素。在实际应用中,可以参考国家标准、行业标准和制造商规范来设计和应用孔位置度综合检具。同时,需要遵守相关法律法规和知识产权保护措施,确保合法合规。
孔组复合公差的检具结构设计
孔组复合公差的检具结构设计
周 华 陆静易 邝志伟 黄 充
柳州五菱汽车工业有限公司
1 引言
随着国内汽车工业的迅速发展和竞争加剧,对
整车质量的要求也不断提高,从而对汽车车身和零
部件质量也随之提高。国内对车身零部件一般都采
用专用的检测夹具(简称检具)作为主要的检测手
段,以控制工序间的产品质量。因此设计和制造出
操作方便、检测精度高的专用检具,也就显得非常重
要。汽车车架上的孔组一般都用于安装单个零部
件,孔组位置精度要求较高,因此如何设计和制造出
能满足检测孔组复合公差的检具成为急需解决的问
题。
2 孔组复合公差
孔组复合公差是产品设计中用来控制汽车零部
件孔组之间装配精度而定的复合位置度要求,一般
反映在汽车设计的GD&T图纸上。按我国国家标准
GD&T(GeometryDimensionandTolerance的缩写)是“几何尺寸公差”的意思。通常GD&T图纸是由负责
产品设计的尺寸工程师来设计,体现了整个产品设
计的要求。GD&T图是非常重要的工程图纸,是设
计检具和工装的重要依据。设置复合公差主要是为
了满足单个零部件在整车上的安装位置要求和安装
孔之间位置要求,以达到批量生产和互换性要求。
所谓复合位置度,就是由两个位置度联合控制孔组
的位置,其表达形式如图1所示。
图1 复合公差框架示意图
图示复合位置度的上层公差为孔组的定位要
求,其公差带相对于三个基准体系而确定,是固定的
公差带;而下层公差则为各孔之间的进一步公差控
制要求,其公差带仅相对于参考某基准定向,为浮动
公差带,可以在一定的范围内移动。孔的轴线必须
同时满足上、下层公差的位置度要求,即合格的轴线
位置必须落在两公差带的重叠部分内。在检具结构设计中经常在GD&T图中见到类似
于上图中的孔组位置公差,如何通过检具结构来表
达、体现它就显得尤为重要。现以某车架总成为例,分析孔组的复合位置度,包括孔组在车身上的定位
要求和各孔之间的位置要求。图2所示为车架(图
中仅表示局部零件)上一孔组复合公差的表示方法。
检具设计基本常识
检具设计基本常识
检具是用于检测工件尺寸、形状、位置、运动关系以及连接配对关系的工具和装置。它是保证产品质量的关键环节,对于各行各业的制造工艺来说都非常重要。设计合理的检具能够提高生产效率,保证产品质量,降低成本。下面介绍一些检具设计的基本常识。
1.检具的作用和分类
检具的作用是固定、定位和测量工件。根据其作用可以将检具分为定位检具、测量检具和固定检具三类。定位检具用于确保工件在同一位置或角度上正确摆放,以便进行后续的加工或装配;测量检具用于测量工件的尺寸、形状等要素,判断工件是否符合规定要求;固定检具则用于保持工件的姿态,以便于进行加工或检测。
2.检具的设计原则
(1)精确性原则:检具的设计应具有较高的准确性。通过合理选择材料、加工工艺以及精密度设计,降低误差,提高精度。
(2)实用性原则:检具的设计应具有较高的实用性。设计时要考虑到制造工艺的可行性,方便实际操作和维护。
(3)经济性原则:检具的设计应具有较高的经济性。通过合理的材料选择、结构设计以及工艺安排,达到降低制造成本的目的。
3.检具的设计流程
(1)明确需求:了解工件的尺寸、形状、定位要求以及加工工序,明确需要设计的检具以及其功能需求。 (2)选择材料:根据工件的材料性质和要求,选择适合的材料,常见的材料有石蜡、石膏、铁、铝合金等。
(3)设计结构:根据工件的几何形状和定位要求,设计出合理的检具结构。可以运用CAD软件进行三维设计和建模。
(4)计算尺寸:根据工件的尺寸要求,计算出检具的尺寸。需要考虑到公差和松驰等因素。
(5)制造和装配:根据设计图纸,选择适合的加工工艺和设备,制造出检具的各个零件,并进行装配。
(6)试验和检验:对设计好的检具进行试验,检查其性能是否符合要求。
4.检具设计的注意事项
(1)尺寸设计要合理:要根据工件的实际情况和加工要求,设计出合理的尺寸。尺寸设计要考虑到公差要求、工件的松驰和变形等因素。
孔位置度综合检具的设计及使用原则
孔位置度综合检具的设计及使用原则
简介
孔位置度是指孔的中心或轴线相对于某个参照线或表面的位置偏差。为了准确评估孔位置度,需要设计和使用合适的孔位置度综合检具。
设计原则
1. 精确度:孔位置度综合检具的设计应具备高精确度,以便准确测量孔的位置偏差。检具的制造和加工过程中应严格控制尺寸、平行度、垂直度等要素,确保测量结果的可靠性。
2. 可调性:检具设计应考虑到不同尺寸和形状的孔的测量需求。应提供可调节的组件或装置,以适应不同孔的尺寸和形状。
3. 稳定性:为了准确测量孔的位置度,检具应具备良好的稳定性。检具的结构和材料选择应考虑到温度变化、振动和外部力的影响,以保证测量的准确性和可重复性。
4. 便捷性:检具的设计应便于使用,能够提高操作人员的工作效率。应考虑到易于调节、快速固定、方便读取测量结果等因素,减少使用过程中的操作难度。
使用原则
1. 仪器校准:在使用孔位置度综合检具之前,需要对其进行校准,以确保其测量结果的准确性。校准过程应按照相关标准或规程进行,记录校准结果并进行有效的跟踪与管理。
2. 检具选择:根据具体的测量需求,选择适合的孔位置度综合检具进行测量。根据孔的尺寸、形状和工作环境等因素,选择合适的检具型号和规格。
3. 检具使用:在使用检具进行测量时,应按照使用说明书或操作规程进行正确操作。遵循操作步骤,减少人为误差,保证测量的准确性。在使用过程中,注意检具的保养与维护,确保其长期稳定可靠的使用。
4. 结果评估:根据检具提供的测量结果,评估孔的位置度是否符合要求。根据设计或工程标准,判断测量结果的合格与否,采取相应的措施,如调整或修正孔位置,以确保产品或工作的质量。
结论
孔位置度综合检具的设计和使用原则对于准确测量孔的位置偏差具有重要的意义。通过合理的设计和正确的使用方法,可以提高测量的准确度和可靠性,保证产品质量和工作效率。在使用过程中,需要注意校准、选择、使用和结果评估等环节,确保检具的有效使用和维护。
检具开发技术要求
甲方授权代表角签: 乙方授权代表角签: 1
检具开发技术要求
1.检具的设计要求
1.1单件检具设计以绘制三维数模(3D设计方案)为主,分总成检具应首先绘制检具式样书,式样书经需方认可后绘制检具三维数模。
1.2检具设计图纸用 1:1 绘制,所有检具零件图必须用三视图绘出,精确标注车身和工作参考线。
1.3检具设计图纸符合国家机械制图标准,图形、标识、文字只能有一个解释,使人容易了解,图面整洁、文字清晰、标注完整。为了保证从设计到验收中尺寸测量的一致性,设计图纸中应明确标注出加工、检验基准起始点。
1.4检具设计图纸中第一张为检具说明表。该说明表包括:零件状态、检具状态、材料、明细表、版本号、更改记录等信息。在最终的设计稿中应该包括使用该种检具的操作指导或操作顺序书。
1.5检具所有装配件都应单独绘制零件图,并且所有装配件(包括底座、车轮、起吊棒、搬运把手等辅助件)其装配关系都应在装配图上表示清楚,必要时可用剖面图表示。
1.6被检测零件放置于检具上的位置,原则上和零件在车身坐标系中的位置一致。要考虑便于操作等人体工程原理和节约费用等因素,特殊情况下允许将零件旋转±90°或±180°,但必须经过甲方同意方可执行。
1.7零件借助可插入式定位销固定于检具上,分总成检具设计成固定式定位销,特殊的辅助定位销设计成插拔式,检具定位面,支撑面及夹头通常根据产品图纸RPS点的坐标数值进行布置和安装,RPS定位(孔)面、支承面均采用装配式结构,夹头必须按RPS顺序进行数字编码。
1.8门盖总成检具采用定位压板压紧、定位螺钉支撑固定制件的形式。
1.9当产品更改时,检具图(包括3D、2D图纸)必须及时准确地按技术通知单进行变更,做到数模、图纸和实物一致。
1.10制件检测过程取放方便,不得出现卡件现象。
1.11检具型体连同底板刻注车身坐标线X-向和Y-向,Z-向, 车身坐标线以附件七 甲方授权代表角签: 乙方授权代表角签: 2