
火车车轮锻造工艺分析正式样本
文件编号:TP-AR-L5280In Terms Of Organization Management, It Is Necessary To Form A Certain Guiding And Planning Executable Plan, So As To Help Decision-Makers To Carry Out Better Production And Management From Multiple Perspectives.(示范文本)编制:_______________审核:_______________单位:_______________火车车轮锻造工艺分析正式样本火车车轮锻造工艺分析正式样本使用注意:该解决方案资料可用在组织/机构/单位管理上,形成一定的具有指导性,规划性的可执行计划,从而实现多角度地帮助决策人员进行更好的生产与管理。
材料内容可根据实际情况作相应修改,请在使用时认真阅读。
铁路交通是我国运输系统的重要组成部分,在国民经济和社会发展过程中,铁路运输扮演着不可替代的重要角色。
我国一直以来都十分重视铁路运输的发展。
最近几年以来,随着以高铁为代表的新型铁路运输技术的应用,我国铁路运输朝着高速、重载方向发展,车轮在复杂的运行工况和恶劣的工作条件下,受到来自于速度效应和制动方式的双重影响,对其耐磨性、强韧性以及抗疲劳性提出了更高的要求。
但是我国现有的车轮锻压生产技术,还不能完全满足铁路运输发展对火车车轮质量的要求。
尤其是我国高速列车的车轮,在车轮的制造中,还存在废品率较高的现象。
因此,笔者认为,研究火车车轮锻压生产工艺,提高我国火车车轮锻压生产技术水平,制造优质火车车轮,对于降低我国火车整车生产成本,促进铁路运输的发展,有十分重要的现实意义。
1.火车车轮概述。
1.1.我国火车车轮形制特征简析火车车轮是火车整车零件中的一个关键组成部分,是火车机车生产中技术较高的环节之一。
由于火车的种类繁多,工作环境和机车构造也不尽相同,所以火车车轮的结构形式和形制特征也多种多样。
一般由轮毂、轮辋、辐板三个部分组成。
火车车轮属于典型的金属塑性成形产品,常常会出现多种内部和外部缺陷。
比较常见的有偏心缺陷、组织和填充不完全等缺陷。
所以车轮生产中对锻压技术要求较高。
1.2.我国现行车轮生产工艺。
当前包括我国在内的世界各国普遍采用模锻——轧制法(又称整体辗钢车轮生产法)进行火车车轮锻造生产,这一方法主要采用模锻和轧制扩径两个主要步骤来完成车轮主体的成形。
和铸造法相比较,该法所生产的车轮内在质量要好很多,与全模锻制造法相比,该法的优点在于对模锻设备的要求较低。
全世界有20多个生产厂家,虽然各自的生产工艺有其独有特点,但是总体来说从流程来讲可以分为三个主要步骤:预成型及成型、轧制扩径和压弯冲孔。
通过初步总结,笔者认为,各厂家在工艺上的差别,主要体现在预成型及成型的差异上,压弯压力机的配置方面则基本相同,冲孔设备的配置也只是稍有差别。
2.火车车轮锻造工艺分析。
2.1.车轮预成型工艺。
车轮坯料采用圆柱形钢坯下注,坯料直径介于380mm——406mm之间。
使用高速锯床对钢坯进行锯切成段,成段坯料经加热后,有机械手夹持上料到压力机进行预成型工序。
在预成型工序中,上磨具采用成型模,下模具则选用中央突起的压痕模,以此实现对轮辋、轮毂的金属体积分配。
在压力机模锻工序采用的是静压力锻造,整个锻造过程在一次行程中完成。
优异的车轮预成型工艺,不但能够保证车轮初步形状的成形,同时还可以起到改善车轮内部组织结构和金属流线的双重作用。
但是如果此阶段的工艺不合理,则会直接导致车轮偏心、填充不完全等缺陷。
给后续加工阶段操作带来困难,严重的还会直接导致车轮报废。
2.2.车轮成型工艺。
在车轮的成型阶段,主要得到的是轮毂和压制辐板的形状,同时完成轮辋主要部位的成形。
其过程属于典型的开式无飞边模锻。
模具压下后,首先受压的是车轮的辐板处,车轮内层金属受到来自中央冲头的作用力,带动外侧金属沿水平方向流动。
随着下压量的急剧增大,轮坯的最外侧金属和成形模的内壁接触。
在中央冲头和成形模内壁的共同作用下,轮坯内的金属形成一个分流面,分别流向轮毂和轮辋下侧以及轮辋上侧。
在该流程中,轮辋下侧的填充情况最佳。
此外,由于该工序中模具模膛的高度有所不同,所以直接导致轮坯中不同部分的金属变形量不一样,其中辐板处变形量最为突出,而轮辋部分的变形量则最小。
车轮成形工艺是热成形机组轧压能力匹配的关键工艺。
合理科学的成形工艺,不仅要保证压力机的压力极限数值满足事先设定的工艺数值,同时还要满足下道工序中轧机的轧制能力需求。
2.3.车轮压弯工艺。
车轮压弯工序一般情况下是和冲孔工序一起在同一台压力机上进行,是火车车轮热成形中的最后一道工序。
其主要目的是对辐板进行压弯成形、对轮辋表面进行平整以及确定车轮两侧和车轮内径等的成形。
2.4.轮坯各个部位加工余量的确定。
车轮加工中的锻造余量,是整个车轮锻造工艺设计中非常重要的环节。
它与车轮材料的利用率、成品率以及生产率密切相关,直接决定着车轮生产的成本。
因此,要合理确定轮坯合理的锻造余量。
踏面余量的确定。
在确定轮坯踏面余量时,轮坯的椭圆度和热处理过程中直径0.1—0.2%的变化量应该予以充分考虑。
但是,主要还是要注意踏面上表面氧化皮压入、裂纹以及结疤等的消除。
经过实践中的反复摸索,笔者认为,踏面锻造余量的确定取8mm较为合适。
轮毂外径余量确定。
轮毂外径余量的确定,主要取决于设备对轮毂、轮辋偏心的精度控制。
目前,山西某重型机械集团公司在这一精度控制上可以达到6mm以内。
为了确保最大偏心后,轮毂能有3mm的加工余量,初期生产中,应该把轮毂余量确定为9mm。
实践证明,在设备正常情况下的批量生产中,轮毂外径余量取7mm比较适宜。
轮毂、轮辋端面的余量确定。
这两项余量的确定主要取决于端面氧化皮压入、端面的不平整状况以及预成形时轮毂端面尖角部位填充不完全所造成的轮毂端部圆角三个因素。
在模具首次设计中,这一余量一般取7mm和6mm。
为了降低成本,曾经试图降低这两种余量,结果造成轮毂端面尖角部位加工不起来。
所以,最终仍然将轮毂、轮辋的单边余量设定至7mm和6mm的初期水平。
辐板和轮辋内径加工余量的确定。
由于在淬火和冷却处理过程中辐板会出现变形,因此辐板加工余量的确定,不仅要考虑氧化皮压入、表面裂纹等缺陷的去除,还要格外重视辐板变形的影响。
经生产企业长期批量生产经验的积累,辐板单边余量确定为6mm最为适合。
轮辋内径也取相同尺寸为宜。
淬火下沉量的确定。
车轮淬火后,轮辋的增大量叫做淬火下沉量。
压弯模设计时,应该确保车轮压弯成形以后,毂辋距减小一个淬火下沉量,以确保淬火后的毂辋距符合要求尺寸。
淬火下沉量的确定,和火车轮的型号有关。
据苏联资料介绍,915车轮淬火下沉量为3—5mm。
安徽某钢厂在915车轮模具设计时,淬火下沉量取6mm。
2.5.车轮锻造过程中的数值模拟分析。
由于火车车轮的锻造工序繁多,各环节中对轮坯不同部分的数据误差要求较高,且由于涉及到材料金属物理化学性质的变更,因此对锻造过程中的数据控制和数值模拟要求较高,所以对于锻造工作的每个环节而言,建立数值模拟分析是十分必要的。
目前在数值分析方面,主要采取的是有限元数值分析法,这是一种将连续体根据实际需要,分化为若干个大小有限的单元个体集合,以方便分析连续体力学问题相关数据的方法。
这一方法应用在车轮锻造生产过程中,可以精确求解轮坯变形时内部速度场、应力场以及应变场等的变量,从而为车轮锻造各道工序,提供了科学的理论依据。
在目前我国火车车轮生产中,基于有限元理论和相关软件支持,已经普遍建立起了火车轮预成形和成形工步数值模拟分析模型、压弯过程数值模拟分析模型、冲孔过程数值模拟分析模型等一系列环节的模拟分析模型。
使得工作人员能够及时掌握各阶段数值的变化,以及由此带来的对成品质量的影响,实时调整参数设置,确保车轮最终质量得以实现。
2.6.当前火车车轮锻造工艺存在的问题。
随着对火车车轮数量要求的增加和质量要求的提高,我国火车车轮锻造工艺的缺陷也显露出来。
目前主要问题在于各工步,尤其是在车轮预成形和压弯工步,对金属变形量的分配以及模具结构和尺寸的设计等诸多问题,有待进一步研究和改进。
这些问题的存在不仅使得车轮锻造工序和模具设计的周期更长、对模具和车轮的调试以及模具维修的过程趋于复杂,而且还会导致车轮辐板出现裂纹、车轮成形形状和尺寸满足不了设计要求等一系列质量问题,使得当前的火车车轮生产,从数量到质量都与实际需要存在相当差距。
火车车轮的锻造,是一个从材料选择、模具设计制造、到前期预成形、成形、再到后期压弯和冲孔的连续性工序系统。
由于金属在各工艺阶段会发生相应的物理和化学变化,因此常常会出现诸如填充不充分和偏心等缺陷,导致产品质量不能达到预期要求,严重者产生废品。
从加工流程优化、数值模拟分析等方面加以完善,是弥补当前车轮锻造工艺相关环节缺陷,保证车轮最终质量的有效途径。
以有限元理论为基础的数值模拟分析模型,是目前实现锻造过程数值模拟分析的可靠途径,是实现对锻造过程中相关数值精确控制的有效手段。
笔者认为,我国火车车轮锻造工艺的改进,除了要注重生产设备和新型工艺的开发外,对以有限元理论为依托的计算机软件辅助分析系统的开发运用也应该予以重视,将其纳入工艺改进的重要组成部分。
此处输入对应的公司或组织名字Enter The Corresponding Company Or Organization Name Here。
《7A04高强铝合金轮毂锻造成形工艺研究》范文

《7A04高强铝合金轮毂锻造成形工艺研究》篇一一、引言随着汽车工业的快速发展,轮毂作为汽车的重要部件,其性能和制造工艺越来越受到关注。
7A04高强铝合金因其优异的力学性能和良好的加工性能,被广泛应用于汽车轮毂的制造。
本文旨在研究7A04高强铝合金轮毂的锻造成形工艺,以提高轮毂的制造质量和生产效率。
二、材料与设备本研究采用7A04高强铝合金作为轮毂的原材料。
该合金具有较高的强度、良好的耐腐蚀性和加工性能。
锻造设备主要包括加热炉、锻造机、冷却设备等。
在生产过程中,需要对设备进行定期检查和维护,以确保生产的顺利进行。
三、锻造成形工艺7A04高强铝合金轮毂的锻造成形工艺主要包括原材料准备、加热、锻造、冷却和后处理等步骤。
1. 原材料准备:选择合适的7A04高强铝合金板材,进行切割、打磨等预处理,以去除表面缺陷和杂质。
2. 加热:将预处理后的原材料放入加热炉中,加热至锻造温度范围内。
加热过程中需控制温度和加热速度,以避免材料过热或过烧。
3. 锻造:将加热后的材料放入锻造机中,通过模具进行锻造。
锻造过程中需控制锻造压力、锻造速度和锻造温度,以保证轮毂的成形质量和性能。
4. 冷却:锻造完成后,需要对轮毂进行冷却处理。
冷却过程中需控制冷却速度和冷却介质,以避免轮毂产生裂纹或变形。
5. 后处理:冷却后的轮毂需进行后处理,包括去除表面氧化皮、进行机械加工等。
后处理过程中需控制加工参数和加工精度,以保证轮毂的尺寸精度和表面质量。
四、工艺优化及质量控制在研究过程中,我们对锻造成形工艺进行了优化,通过调整加热温度、锻造压力、冷却速度等参数,提高了轮毂的成形质量和性能。
同时,我们还采用了先进的检测设备和方法,对轮毂的尺寸精度、表面质量、力学性能等进行检测,确保轮毂的质量符合要求。
五、实验结果与分析通过实验,我们得到了不同工艺参数下7A04高强铝合金轮毂的成形质量和性能数据。
数据分析表明,通过优化工艺参数,可以显著提高轮毂的成形质量和性能。
火车车轮全模锻数值模拟

就是针对铸钢车轮制定的目 用石墨铸型浇注的车轮 , 。 如图 1 所示。
动方式 的制约 , 对其强韧性 、 耐磨性 、 抗热裂性 、 抗剥离性 、 抗疲劳 性 等均提 出了更高的要求1 3 ] 。因此 , 研究车轮成型工艺 , 大力提升 车轮产品综合质量 、 提高产品加工的合格率 , 制造优质车轮 , 是实
sedriwlbf trdvl m n ew lh v-eid h he n m ot t at r p e l i euue eeo etnh e tf ep r Tew els efip r r f a l p it t f i o ao o n a p s o rln okterq i m nso u i n uni eo em r adm r h h s o nwta w el olgs c , e ur etfr a t adqatybcm oe n oe i . uko t he i t h e ql y t gA y h m nfcue i hlde r gicaat i d i dat e uh btr cai p r r ac. auatrdwt w o if gn hr ez tav a s c et h c e om e h e o s c re w h n g s em n a f n e l hge o er z rcs n1 s t utg∞ w l∞ l s n a c n ssr e eetIn m r i r em t s e eio .s actn h g yi p i e m l i e el e b a e dl s u a fcst u i su l n a e f d c . e - c iuai fromig rcs o hldeogn i a he ic r dot i redm nin f— l asm l o ofr n poesfw oe i/rigr l y els a i u t t e-i s ai t n a w w r e w hh e ol nt e m n a s ow eD f m- D, u eafo wad oc p ndeifr g r es te i le t l is ta eo 3 t sm t l w l n freuo i n ogn po s o h e e n a ysf r r h l a c f
火车车轮标准
火车车轮标准火车车轮是支撑铁路运输体系正常运行的重要组成部分之一。
它的质量、设计和标准一直备受关注,对于确保火车铁轨平稳运行、提高行车安全和减少能耗都起到至关重要的作用。
本文将从火车车轮的材料、尺寸、制造工艺等方面详细介绍火车车轮的标准。
一、车轮的材料火车车轮使用的材料主要是优质的钢材。
钢材具有良好的强度和耐久性,能够承受列车的重量和各种外在力。
常用的火车车轮材料包括普通碳素钢、低合金钢和热轧或锻造等工艺加工制成的高强度合金钢。
使用不同材料制造车轮可根据具体列车的使用条件和要求来选择,以提高车轮的使用寿命和性能。
二、车轮的尺寸火车车轮的尺寸是根据铁路线路的标准来确定的,一般由国家相关铁路标准机构制定和发布。
车轮的尺寸包括外径、内圈直径、跳圈直径、踏拨直径、轮缘高度、轮缘宽度等参数。
这些参数的设定既要符合铁路行车标准,又要满足列车运行过程中对车轮的负荷和使用要求。
车轮的尺寸设计合理、符合标准,可以提高轮轨间的配合性,减少轮轨磨损和噪音。
三、车轮的制造工艺火车车轮的制造工艺主要包括锻造、淬火、热处理、车削等工序。
首先,通过锻造工艺将车轮毛坯锻造成需要形状和尺寸的钢坯。
然后,通过热处理工艺对车轮进行调质处理,提高车轮的硬度和韧性。
最后,通过车削工艺对车轮进行精加工,使车轮的尺寸和表面质量达到标准要求。
车轮的制造工艺需要严格控制各个环节的工艺参数,以确保车轮的质量和性能。
四、车轮的检测标准车轮作为承受列车载荷和撑起整个铁路系统的关键组件,其质量和安全性非常重要。
因此,车轮的质量检测是必不可少的。
常用的车轮检测手段包括无损检测、超声波检测、磁粉检测等,以检测车轮是否存在裂纹、松散、气孔等表面和内部缺陷。
根据国家相关标准,车轮的质量检测应该符合一系列的标准和规定,确保车轮的安全使用和长期运行。
总之,火车车轮的标准对于保障火车铁路运输的安全和正常运行非常重要。
车轮的材料、尺寸、制造工艺和检测标准都需要严格遵循和执行,以确保车轮的质量和性能达到行车标准和要求。
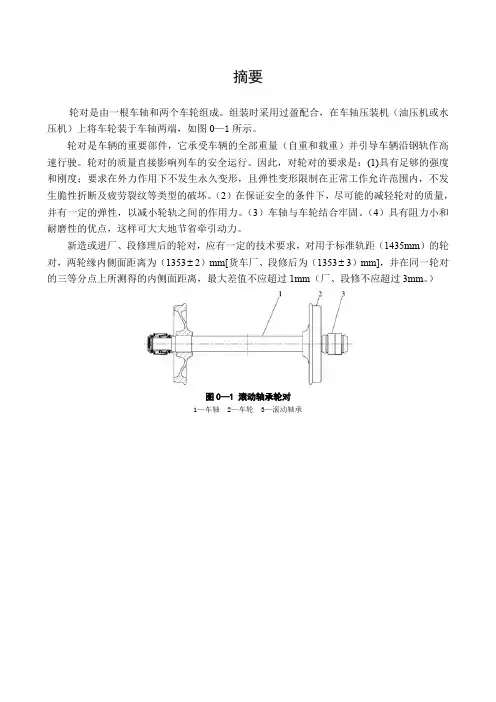
轮对的加工及检修工艺设计 电气化铁道技术专业毕业论文
钢制车轮生产工艺

钢制车轮生产工艺钢制车轮生产工艺是指将钢材经过一系列的工艺流程加工成最终的车轮产品的过程。
下面将详细介绍一下钢制车轮的生产工艺。
首先是原材料的准备。
钢制车轮的主要原材料是高强度钢材,通过对钢材进行化学成分分析,以及进行金相分析,确定其质量。
然后根据车轮的设计要求,确定钢材的硬度和强度等机械性能。
第二步是钢材的预处理。
首先,对钢材进行退火处理,以消除应力和改善塑性。
然后进行锻造处理,将钢材加热到一定的温度,然后用锻压机将其锻造成具有一定形状和尺寸的车轮毛坯。
第三步是车轮的成型和加工。
首先,将锻造好的车轮毛坯进行热处理,以提高其显微组织和力学性能。
然后进行车轮的精整,通过专用的机床对车轮进行车削、铣削、钻孔等加工操作,将车轮毛坯加工成具有一定精度和表面质量的车轮毛胚。
第四步是车轮的组装。
将车轮毛胚上的轮缘和轮辐进行组装,并进行校验和调整,以确保车轮的几何尺寸和轮轴孔位的精度和间隙符合要求。
然后进行焊接等加工,将车轮的各个部件焊接在一起。
第五步是车轮的表面处理。
对车轮进行表面喷砂或喷丸处理,以去除车轮表面的氧化物等污染物。
然后对车轮进行酸洗处理,以去除车轮表面的氧化层,提高车轮的表面质量和附着力。
最后一步是车轮的检验和质量控制。
对车轮的各项技术指标进行检测,包括轮缘直径、轮缘高度、轮辐的刚度和强度等。
对车轮进行质量控制,确保产品的合格率和质量稳定性。
综上所述,钢制车轮的生产工艺包括原材料准备、钢材的预处理、车轮的成型和加工、车轮的组装、车轮的表面处理和车轮的检验和质量控制等环节。
通过这些工艺步骤,可以生产出具有高强度、高精度和表面质量稳定的钢制车轮产品。
《7A04高强铝合金轮毂锻造成形工艺研究》范文
《7A04高强铝合金轮毂锻造成形工艺研究》篇一一、引言随着汽车工业的快速发展,轻量化、高强度和高耐久性的轮毂材料已成为市场的重要需求。
7A04高强铝合金以其优良的机械性能、加工性能和抗腐蚀性能,成为制造汽车轮毂的理想材料。
本文针对7A04高强铝合金轮毂的锻造成形工艺进行深入研究,探讨其成形过程中的关键技术和影响因素,以提高轮毂的成形质量和生产效率。
二、7A04高强铝合金的特性7A04高强铝合金是一种以铝为基础的合金,通过添加适量的合金元素(如铜、镁、锰等)提高其强度和耐腐蚀性。
该合金具有优良的加工性能、抗腐蚀性能和高强度,广泛应用于航空、航天、汽车等工业领域。
三、锻造成形工艺7A04高强铝合金轮毂的锻造成形工艺主要包括原材料准备、模具设计、锻造过程和后续处理四个部分。
(一)原材料准备选用合格的7A04高强铝合金锭料,进行熔炼、精炼和均匀化处理,以获得纯净、组织均匀的合金材料。
同时,对材料进行热处理,以提高其成形性能。
(二)模具设计根据轮毂的形状和尺寸要求,设计合理的模具结构。
模具应具有良好的强度、耐磨性和热稳定性,以保证锻造过程的顺利进行。
(三)锻造过程锻造过程包括预处理、成形和后处理三个阶段。
预处理阶段主要对合金材料进行加热和保温,使其达到理想的锻造温度。
成形阶段通过模具将材料锻造成预定形状的轮毂。
后处理阶段包括冷却、去毛刺和热处理等工艺,以提高轮毂的机械性能和表面质量。
(四)后续处理对锻造后的轮毂进行表面处理,如喷涂、氧化等,以提高其耐腐蚀性和美观度。
同时,对轮毂进行质量检测,确保其符合设计要求。
四、关键技术和影响因素(一)模具设计及制造技术模具的设计和制造是锻造成形工艺的关键环节。
模具的结构应合理、尺寸应准确,以保证轮毂的成形质量和生产效率。
同时,模具的材料和热处理工艺也应考虑周全,以提高模具的使用寿命和降低制造成本。
(二)锻造温度及变形速率控制锻造温度和变形速率对轮毂的成形质量和机械性能有重要影响。
车轮制造公司实验报告
一、实验目的为了验证车轮制造公司在生产过程中所采用的技术和工艺是否能够满足市场需求,提高车轮产品的质量,降低生产成本,本实验报告对车轮制造公司进行了一系列的实验研究。
二、实验方法1. 实验材料:车轮制造公司生产的铝合金车轮、碳钢车轮、不锈钢车轮等。
2. 实验设备:万能试验机、硬度计、金相显微镜、超声波探伤仪、三坐标测量仪等。
3. 实验步骤:(1)车轮原材料性能测试:对车轮原材料进行力学性能、硬度、金相组织等性能测试。
(2)车轮制造工艺研究:研究车轮锻造、热处理、机加工、涂装等工艺对车轮性能的影响。
(3)车轮质量检测:采用超声波探伤、金相分析、尺寸测量等方法对车轮质量进行检测。
(4)车轮产品性能测试:对车轮产品进行耐腐蚀性、耐磨性、抗冲击性等性能测试。
三、实验结果与分析1. 车轮原材料性能测试(1)力学性能:实验结果显示,铝合金车轮的屈服强度为280MPa,抗拉强度为350MPa;碳钢车轮的屈服强度为460MPa,抗拉强度为600MPa;不锈钢车轮的屈服强度为380MPa,抗拉强度为580MPa。
(2)硬度:实验结果显示,铝合金车轮的硬度为HB80;碳钢车轮的硬度为HB180;不锈钢车轮的硬度为HB200。
(3)金相组织:实验结果显示,铝合金车轮的金相组织为α+β相;碳钢车轮的金相组织为珠光体+铁素体;不锈钢车轮的金相组织为奥氏体+铁素体。
2. 车轮制造工艺研究(1)锻造工艺:实验结果表明,通过优化锻造工艺参数,车轮的力学性能和金相组织得到显著改善。
(2)热处理工艺:实验结果表明,采用适当的热处理工艺可以显著提高车轮的硬度和耐磨性。
(3)机加工工艺:实验结果表明,采用先进的机加工工艺可以保证车轮尺寸精度和表面光洁度。
(4)涂装工艺:实验结果表明,采用环保型涂装工艺可以提高车轮的耐腐蚀性能。
3. 车轮质量检测(1)超声波探伤:实验结果表明,车轮内部缺陷的检出率为100%,符合国家标准。
(2)金相分析:实验结果表明,车轮金相组织符合设计要求。
不同车轮材质对比方案
1.粗加工 2.热处理、检验 3.精加工、检验 4.插键、检验
淬火:1.放入400-500°C井式炉。 2.加热到830°C,保温150分钟左右出炉 空冷40-50秒放入水中冷却,踏面终冷 温度为100-200°C
回火:放入回火温度的炉中加热到400-440°C, 保温4小时后出炉空冷。
42CrMo
1.采用φ300真空脱气连铸钢坯. 2.下料 3.选用5吨锻锤锻造。 4.车轮始锻温度应控制在1150°C
1200°C左右,开始采用预锻胎 具锻造使之成型并回炉。 5.第二火采用成型模具锻造、冲孔 、整理成图纸要求锻造尺寸,终 端温度控制在800°C左右。 6.车轮锻后迅速进行灰冷,保温三 天后再空冷至常温。
回火:放入回火温度的炉中加热到350°C,保 温4小时后出炉空冷。
淬火:1.放入400-500°C井式炉。 2.加热到600-700°C,保温1小时以100°C /小时升温到870°C ,保温150分钟左右 后出炉油淬,冷却到150°C左右。
回火: 放入炉温100-200°C的炉中,保温1小时 以 60°C/小时升温到300°C,保温4小时 后出炉水冷。
淬火:1.放入400-500°C井式炉。 2.加热到600-700°C,保温1小时以100° C/小时,升温到860°C ,保温150分钟 左右后出炉 油淬,冷却到表面终冷温 度300°C左右。
回火:放入炉温ห้องสมุดไป่ตู้00-200°C的炉中,保温1小时 以60°C/小时升温到400°C,保温4小时 后出炉水冷。
左右,开始采用预锻胎具锻造, 使之成型并回炉。 5.第二火采用成型模具锻造、冲孔 、整理成图纸要求锻造尺寸,终 端温度控制在800°C左右。 6.车轮锻后迅速进行灰冷,保温三 天后再空冷至常温。
车轮生产工艺资料
车轮生产工艺资料车轮生产工艺资料车轮是车辆重要的组成部分,其质量和性能直接影响到车辆的行驶稳定性以及乘坐舒适度。
下面将介绍车轮的生产工艺。
车轮的生产主要分为以下几个步骤:1. 材料准备车轮的主要材料是铝合金和钢材。
铝合金轮毂轻便且具有较高的强度,适合用于轿车和摩托车的生产。
钢材轮毂则具有更大的承载能力,适合用于商用车和重型车的生产。
材料配比需要根据车轮的使用需求进行定制,确保其强度和性能符合要求。
2. 轮毂压铸首先是对铝合金或钢材进行熔炼和精炼处理,将其制成液态金属。
然后将液态金属注入预先制定好形状的模具中,待金属冷却固化后取出轮毂。
该工艺称为压铸,它可以保证车轮的形状和尺寸的精确度。
3. 钢圈焊接钢圈是车轮上承受重量和冲击力的部分,需要具有较强的强度和耐久性。
钢圈通常是由多段钢板经过焊接组合而成。
在焊接前,需要对钢板进行预切割和折弯,以便使钢圈的形状合适。
然后将钢板焊接在一起,并进行热处理,以提升钢圈的强度和硬度。
4. 轮缘加工轮缘是连接轮毂和胎面的部分,它具有光滑的曲面,以便与轮胎完美贴合。
轮缘的加工包括车削、磨削和抛光等工序,以确保其表面的光滑度和精确度。
5. 组装和平衡轮毂和钢圈在完成相应的加工后,需要进行组装。
首先将轮毂和钢圈正确地对准,并用螺丝将其牢固地固定在一起。
接下来,将轮胎装在钢圈上。
最后,使用动平衡机对车轮进行平衡调整,以减小车轮在高速行驶中的抖动和振动,提升行驶的平稳性。
6. 表面处理车轮的表面处理是为了提升其外观和耐腐蚀性能。
通常采用喷涂、电泳等工艺进行表面处理,以保护车轮不受外界环境的影响。
总结:车轮的生产工艺经过多道工序的加工和处理,确保其质量和性能达到要求。
生产工艺的精细和严谨不仅可以提升车轮的使用寿命,也能保证车辆的安全性和稳定性。
随着科技的不断进步,车轮的生产工艺也在不断创新和改进,以满足不断变化的市场需求和车辆性能要求。
火车车轮成形新工艺的开发
通过数值模拟优化,可以预测和调整车轮径向压 延过程中的材料流动、应力和应变等参数,进一 步优化工艺参数。
成形工艺适应性
新工艺具有广泛的材料适应性,可以应用于多种 材质的车轮制造,如铸钢、锻钢等。
研究不足与展望
实验设备与条件限制
由于实验设备与条件的限制,目前的研究仍存在一定的局限性, 如样本数量较少、实验条件单一等。
经济效益评估
评估新工艺在降低生产成本、提 高生产效率方面的经济效益。
分析新工艺对产品质量提升、售 后服务和品牌形象的影响,评估
其间接经济效益。
预测新工艺的投资回报周期及投 资风险,为投资者提供决策依据
。
06
研究结论与展望
研究结论
1 2 3
车轮径向压延法
通过径向压延法成形的新工艺可以生产出高质量 的火车车轮,这种方法能够有效降低生产成本和 提高生产效率。
高可靠性
新工艺经过严格的材料和 工艺验证,确保车轮产品 的可靠性和稳定性。
新工艺优势对比
与传统工艺相比,新工艺具有更 高的材料利用率和更短的制造周
期。
新工艺能够降低生产成本和提高 产品质量,具有更强的市场竞争
力。
新工艺能够满足现代制造业对绿 色、智能制造的需求,具有更广
泛的应用前景。
04
新工艺实施关键技术
热处理
将车轮放入高温炉中加热,达到一定 的温度后保温一定时间,以改善材料 的力学性能。
精加工
对车轮进行精细加工,如钻孔、切削 等操作,完成车轮的制造。
传统成形工艺特点
01
02
03
制造周期长
传统成形工艺流程繁琐, 制造周期较长。
依赖人力
传统成形工艺需要大量的 人工操作,如切割、打磨 等。