
电主轴故障诊断与分析
轴芯等零件作尺寸精度检测 ,然后更换轴承 ,重新装
配 调试 。
随着电主轴 在机床行 业中越来越广泛 的应 用 ,
2.2 主 轴发 热温 升 高
作为机床的核心功能零部件 ,其运行的稳定性和可
故 障分析 :电主轴运转时主要的热量来源有 :内 靠性很大程度上就决定 了机床的工作精度 ,因此正
图 1 主轴基本结构
轴运行的稳定性和可靠性很大程度上就决定了机床
根据控制方法来分类 ,目前 电主轴的驱动控制
的工作精度 ,因此正确 的 日常维护与保养可以使其 方式 主要有两种 :一种是采用交流变频器驱动的开
发挥高速 、大功率的特性 ,延长使用 寿命 。本文通过 环控制方式 ,一般应用在对速度控制精度要求不高
机床主轴系统 的“零传动 ”。它具有结构紧凑 、重量 它机械方面的故障。另一类则是电气故障,主要有:一
轻 、惯性小 、动态特性好等特点[2】。
是 ,启动困难 ;二是 ,主轴升速或减速慢 ;三是 ,出现过
电流、过电压现象 ;四是 ,其它电气方面的故障。
上面根据电主轴发生故 障时 出现的现象将故 障
中图分类号:TH1 6
文献标 识码 :B
文章编号 :1672-545X(2016)05-0189-02
随着航天 、汽车以及其他行业 的不断发展 ,机床
向高速 化 发展 已经 成为 一种 不 可 阻挡 的潮 流【1]。由于
电主轴相对于传统的直联或皮带主有着无 可比拟 的
优点 ,已经成为了高速加工中心及数控机床 的核心
1 电主轴的结构及其 特点
实现
所谓 电主轴 ,就是将传统直联 、皮带 主轴 的驱动 2 电主轴 常见故 障分析
电动机 的转子和定子装 入主轴的内部 ,再配合其它
安全保障措施 ,使机床主轴与驱动 电机实现一体化 ,
从电主轴 的结构和驱动方式来看 ,电主轴使用 中
部件 ,在促进高速 、超 高速切削技术 的应用与发展 、
简化机床 的结构 、降低机床的制造成本 以及提 高机
床 的可靠性等多个方面都发挥着 巨大 的作用 ,因此 在机床行业 中得到了越来越广泛 的应用 ,所 以电主 轴 的工作性能也越来越受到业 内人士 的关注。电主
1.轴芯 2.前轴承 3.机 体 4.拉刀机构 5.电机转子 6.电机定子 7.后轴承 8.轴承座
测相对 比电气故障更容易发现 ,所 以在排除故 障原 2.4 出现过 电流 现 象
因时 ,可以按先机械后 电气的顺序 。
故 障分析 :主轴出现过 电流现象 的原 因有以下
2.1 电主轴 运 转 时振 动大 、异 晌
几种 :电源 电压太高 ;转子和定 子的气 隙过大 ;定子
故障分析 :电主轴的振动使加工工况不稳定 ,影 绕组 匝间耐压性能不 良,长期运转时匝间放 电而导
响加工精度 ,而异 晌现象出现后通常也会 随着差振 致击穿。
动大的现象出现。造成主轴振动和异响的原 因主要
故障排除 :检查 电源电压和变频器的参数设置 ;
有 :主轴动不平衡量过大 ;轴承安装精度低 或轴承 已 测量定子与转子之间的气隙是否符合设计要求 ;检
经磨损损坏 ;轴承预载荷过小 ;电机转子与定子 同轴 查主轴定子绕组的对地绝缘 、耐电压测试和三相 电
过 大等 。
诊 断 ,确 定故 障原 因并 采 取 相应 的解 决 措施 ,最 大 限
故障排除 :检查并疏通冷却水路 ;复查装配过程 度地减少设备的停机状态。但在实际的生产应用 中,
《装备制造技术)2016年第 05期
电主轴故 障诊 断与分析
李德恒 。聂浩锋 ,彭 敏
(广州昊志机电股份有限公司 ,广州 广东 510000)
摘 要 :介 绍电主轴的结构和 常用的驱动控制 方式 ,并且针 对 实际应 用 中电主轴 常见的故障进行 分析研 究,总结 了解 决 电主轴常见故 障的诊 断方法与解决措施 。 关键词 :电主轴 ;故障诊断 ;故障分析
分析归纳了电主轴在 日常使用中出现 的故障原因及 以及手动换刀的场合 ;另一种是采用驱动器驱动的
解决方法 ,可以帮助维护人员快速诊断并解决主轴 闭环控制方式 ,由于闭环控制需要在主轴上安装编
出现 的故 障 。
码器 ,而且驱动器的价格也 比变频器高 ,所 以成本较
开环控制 的要高 ,主要应用在需要精确速度控制和
度太 差 导致 气 隙不 均匀 等 。
阻的平衡状态 ,对于因匝间击穿而产生过电流的定
故障排除 :对于只出现振动大而没有异 响现象 子 应 改用漆 皮 较厚 和耐 电压性能 更好 的铜 线 。
的主轴 ,可先对主轴重新做动平衡检测 ,如果重新动
平衡后仍无改善 ,则需要拆卸主轴对轴 承座 、机体 、 3 结束语
装 电机发热 、轴承转动发热 以及加工切削热等。因 确的 日常维护与保养可以使其发挥高速 、大功率的
此 ,导致 主轴发热的原 因有 :冷却水路堵塞 、不通畅 ; 选用 了低等级精度 的轴承 、安装配合过紧 ;轴承预载 荷太大 ;轴 承磨损损坏 ;电机 电流过 大 ;加 工进刀量
特性 ,延长使用寿命。本文通过分析归纳了电主轴在 日常使用 中出现 的故障原 因及解决方法 ,可以帮助 维护人员对生产过程 中出现 的各种故障进行快速 的
分为机械和电气两大类 。但是实际遇到的问题可能
收稿 日期 :2016—02—27 作者简介 :李德恒 (1986一),男 ,广东广州人 ,本科 ,机械工程 师 ,研究方 向:机械设 计。
189
Equipment M anufacturing Technology No.05,2016
是多个故障互相作用而引起的 ,不过机械故障的检 平 衡 检测 、耐 电压测 试 。
因此被称为内装式 电主轴 ,其基本结构如图 1所示 。 出现的故障大致能分为两类【3】。一类是机械故障 ,主要
由于电主轴的结构是将电动机装人主轴内部 ,省去 有 :一是 ,电主轴运转时振动大、异响;二是 ,主轴密封
了电动机与机床主轴之间的传动连接部分 ,实现 了 泄漏 ;三是 ,主轴发热严重 ;四是 ,主轴抱死 ;五是 ,其
FANUC系列数字式交流主轴驱动系统的故障诊断与维修

FANUC系列数字式交流主轴驱动系统的故障诊断与维修7.2.3 FANUCS系列数字式交流主轴驱动系统的故障诊断与维修(2)根据驱动器报警显示的故障诊断在A06B-6059系列数字式主轴驱动器上,安装有6只7段数码管显示器,当驱动器发生故障时,在通常情况下,可以在显示器上显示出报警号AL-□□。
根据不同的报警显示,可以给维修人员提供驱动器出错的原因,从而初步确定故障部位。
A06B-6059系列数字式主轴驱动器的报警显示及其引起原因见表7-12。
表7-12 交流主轴驱动系统故障诊断表报警号故障内容故障原因AL-01 电动机过热a)主电动机内装式风机不良;b)主电动机长时间过载;c)主电动机冷却系统污染,影响散热;d)电动机绕组局部短路或开路;e)温度检测开关不良或连接故障AL-02 实际转速与指令值不符a)电动机过载;b)晶体管模块不良;c)控制电路保护熔断器F4A~F4M熔断或不良;d)速度反馈信号不良;e)电动机绕组局部短路或开路:f)电动机与驱动器电枢线相序不正确或连接不良AL-03 再生制动电路故障(1S-3S) 再生制动晶体管TRl故障+24V熔断器熔断(6S~26S) 控制电路中的F1熔断AL-04 输入电源缺相(仅6S~26S) a)进线电源阻抗太大;b)晶体管模块不良;c)主回路连接不良;d)主接触器(MCC)不良;e)进线电抗器不良AL-06 模拟测速系统超速a)驱动器设定或调整不当;b)ROM不良;c)速度反馈信号连接不良;d)控制板不良AL-07 数字测速系统超速a)驱动器设定或调整不当;b)ROM不良;c)速度反馈信号连接不良;d)控制板不良AL-08 输入电压过高a)输入电压超过额定值;b)主轴变频器连接错误AL-09 散热器过热(仅6S~26S) a)驱动器风机不良;b)环境温度过高;c)冷却系统污染,影响散热;d)驱动器长时间过载;e)温度检测开关不良或连接不良AL-10 输入电压过低a)输入电压低于额定值的-15%:b)主轴变频器连接错误AL-11 直流母线过电压a)电源输入阻抗过高(见AL-04);b)驱动器控制板不良;c)再生制动晶体管模块不良;d)再生制动电阻不良AL-12 直流母线过电流a)逆变晶体管模块不良:b)电动机电枢线输出短路;c)电动机绕组局部短路或对地短路:d)驱动器控制板不良.AL—13 CPU报警(仅6S-26S) a)驱动器控制板不良;b)CPU内部数据出错AL-14 ROM故障(仅6S-26S) a)ROM安装故障:b)ROM不良:c)ROM版本、参数不匹配AL-15 附加电路板选件故障a)主轴切换电路/转速切换电路板不良:b)主轴切换电路/转速切换电路板连接不良AL-16-AL-23 主轴驱动器控制电路或接口电路故障a)驱动器控制板安装不良;b)驱动器控制板连接不良;c)驱动器接地连接不良;d)控制板不良无显示ROM故障a)ROM安装不良;b)ROM不良显示A 驱动器软件出错进行驱动器初始化测试注:驱动器的软件版本号可以从驱动器的控制板型号中查出,如控制板型号为A20B-10 03-0010/□□□,则其中的□□□即为软件版本号。
2-2主轴驱动系统故障诊断与维修
第9章学习情境七主轴驱动系统故障诊断与维修数控机床的主轴驱动系统的性能直接决定了加工工件的表面质量,主轴控制只是一个速度控制系统,实现主轴的旋转运动,提供切削过程中的转矩和功率,保证任意转速的调节,完成在转速范围内无级变速。
在具有C轴控制的主轴与进给伺服系统一样,为位置控制伺服系统。
9.1 主轴驱动系统概述主轴驱动系统通过传动机构转变成主轴上安装的刀具或工件的切削力矩和切削速度,完成主运动的动力装置部分,配合进给运动加工出合格的零件。
主运动是零件加工的成形运动,其精度对零件的加工精度影响较大。
数控机床主轴的工作运动通常是旋转运动,与进给轴的进给共同实现刀具与工件的快速相对切削运动。
早期的数控机床的主轴一般采用三相感应电动机,通过配多级齿轮变速箱实现有级变速的驱动方式。
现代数控机床对主轴传动提出了更高的要求。
1.调速范围宽并实现无级调速为保证加工时能选用合适的切削用量,以获得最佳的生产率、加工精度和表面质量,特别是具有自动换刀功能的数控加工中心,为适应各种刀具、工序和各种材料的加工要求,对主轴的调速范围要求更高,要求主轴能在较宽的转速范围内根据数控系统的指令自动实现无级调速,并减少中间传动环节,简化主轴箱。
目前主轴驱动装置的恒转矩调速范围已可达1:100,恒功率调速范围也可达1:30,一般过载1.5倍时可持续工作30min。
主轴变速分为有级变速、无级变速和分段无级变速3种形式,其中有级变速仅用于经济型数控机床,大多数数控机床均采用无级变速或分段无级变速。
在无级变速中,变频调速主轴一般用于普通型数控机床,交流伺服主轴则用于中、高档数控机床。
2.恒功率范围宽主轴在全速范围内均能提供切削所需功率,并尽可能在全速范围内提供主轴电动机的最大功率。
由于主轴电动机与驱动装置的限制,主轴在低速段均为恒转矩输出。
为满足数控机床低速、强力切削的需要,常采用分段无级变速的方法,以扩大输出转矩。
3.具有4象限驱动能力要求主轴在正、反向转动时均可进行自动加、减速控制,并且加、减速时间要短。
加工中心电主轴结构分析及典型故障修理

加工中心电主轴结构分析及典型故障修理摘要:叙述 SAJO10000 加工中心电主轴的机械及电气结构,分析各组成部分和功用,列举两个维修实例。
关键词:电主轴;结构;故障维修0 引言SAJO10000 加工中心为瑞典萨耀公司生产的 5 轴联动加工中心,机床的精度及自动化程度高,机床尺寸大,工作台尺寸1000×1000,各轴行程:X=1600,Y=1500,Z=1750,A=0°~110°,B=0°~360°。
该设备使用方便,加工能力强。
特别是它的主轴为电主轴,即主电机的转子即为机床的主轴,是目前较为先进的一种主轴结构。
电主轴机械电器结构复杂,精度非常高,其电器控制能力技术含量高,主轴可实现 0~6000 r/min 的无级调速,其转速控制非常精确,可实现轴联动攻丝、加工高精度螺纹等作业。
1、加工中心电主轴结构SAJO10000 加工中心电主轴的结构主要由转子和定子两大部分组成(图 1)。
图1 SAJO10000 加工中心电主轴结构1.1 转子转子部分包括:刀具碟簧拉紧部件,刀具松开液压油缸部件,主轴内锥空气清洁装置,刀具的内部冷却供水装置等。
(1)刀具碟簧拉紧部件。
刀具碟簧拉紧部分的作用是将主轴上的刀具牢牢固定在主轴锥孔上,由数组碟簧通过预紧螺母及拉杆带动 1 个可伸缩的 4 爪拉紧钩,钩住刀具尾锥后部的拉钉,使刀具紧紧固定在主轴上。
刀具拉紧力可通过调整碟簧拉杆后面的预紧螺母来实现,拉紧力的调整要适当,过松刀具易松动,过紧碟簧易损坏。
(2)刀具松开液压油缸部件。
刀具松开液压油缸部件是用来反向推动碟簧使刀具与主轴分离,此液压缸体积小,工作油压较高,达到 15 MPa,对油缸的质量要求较高。
(3)主轴内锥空气清洁装置。
主轴内锥空气清洁装置的作用是在主轴换刀的同时从主轴内部吹出压缩空气,清洁主轴内锥面,保证刀具定位准确、拉紧可靠。
压缩空气的吹出由安装于刀具松开液压油缸上部的组合式液气控制阀来控制。
cnc数控车床主轴两种常见故障及解决思路

cnc数控车床主轴两种常见故障及解决思路主轴是cnc数控车床重要的部件之一,发生故障的几率也相对较大。
讨论了变频主轴典型故障与分析,介绍了我院一台cnc数控车床出现主轴故障以后,对该故障的一个排除过程。
cnc数控车床在运行时间久了,难免会发生故障,大家分享下主轴两种常见故障及解决思路一、cnc数控车床主轴电机过热故障1、故障现象一台cnc数控车床在加工运转时发生“啃刀”现象并造成刀具损坏。
2、故障检测与分析处理a.用手动JVC慢跑模式将车床X,Z轴调至原点,重新启动加工程序,进行试车,当工作台快速进给到加工位置时主轴仍不转,至此确诊为交流变频主轴电机调速系统存在故障。
b.分析主轴电机是由交流变频器控制转速的(因机床厂家不提供交流变频器内部图纸)故采用“数学模糊检修法”,视交流变频器内部为‘黑匣子”只需检查其外部各功能接口状态即可判断。
c.首先察看交流变频器控制系统的LED报警显示内容。
d.为区分是过热(指电动机本身过热)还是过载(指电动机所带负载过重,转动过沉)保护,当时凭经验手摸电动机外壳已经很烫,用大风扇进行强制冷却一段时间后,电动机热度下降。
重新试车,主轴电机转动正常;至此判断该例为典型的电动机过热故障。
拆卸该主轴电机,仔细检查后发现是独立散热风扇电机轴承损坏,散热不良,引起主轴电机过热报警,导致cnc数控车床主轴在加工运转时突然停止转动,发生“啃刀”故障。
e.更换独立散热风扇电机后,cnc数控车床加工运转正常,故障排除。
二、cnc数控车床主轴电机不转故障1、故障现象一台cnc数控车床,早班生产一开机,出现主轴电机不转,主轴变频系统LED也显示报警,但主轴电机外壳不热,数控系统的其它功能正常。
2、故障检测与分析处理a.用手动及JVC慢跑模式将工作台调至原位,重新启动车床使其故障再现,以便来确认其故障的真实性,结果证实故障如初。
b.用手摸主轴电机外壳温度不高,根据主轴电机没有温升,从而排除是机械负载过重引起故障。
电主轴维修技术介绍

电主轴维修技术介绍电主轴是机床上的关键部件之一,用于驱动切削刀具进行工件的加工。
随着机床的高速化和精度要求的提高,对电主轴的要求也越来越高。
如果电主轴发生故障或损坏,将会导致机床无法正常运转,造成生产损失。
因此,电主轴的维修技术显得尤为重要。
本文将介绍电主轴维修的相关技术。
1.维修前的准备工作在进行电主轴维修之前,首先需要进行一系列的准备工作。
包括对电主轴进行系统性的检查,分析出问题所在以及可能的原因;准备相关的维修工具和设备;有经验的维修人员参与,并按照维修记录进行操作。
2.电主轴拆卸电主轴拆卸是维修工作的第一步,但也是最关键的一步。
应当按照正确的拆卸顺序和方法进行,避免对电主轴产生二次损伤。
在拆卸过程中,需要使用专用工具和设备,以维护人员的安全。
3.检查电主轴零部件拆卸下来的电主轴部件一般需要进行详细的检查。
包括检查轴承、轴套、齿轮等关键零部件是否有磨损、破损或其他问题。
通过仔细的观察和测量,可以确定零部件是否需要进行更换或修复。
4.零部件修复和更换在检查出有问题的零部件后,需要对其进行修复或更换。
修复的方法可以包括研磨、镀铬、焊接等。
对于无法修复的零部件,需要及时更换,确保电主轴的正常运转。
5.轴承润滑和装配维修过程中,润滑是十分重要的一环。
正确的轴承润滑可以减少磨损和摩擦,延长电主轴的使用寿命。
在装配过程中,需要按照严格的操作规范和顺序进行,确保每个零部件都能正确配合,没有松动或卡顿现象。
6.电主轴功能测试在维修完成后,需要进行电主轴的功能测试。
测试的项目可以包括各种工作状态下的电主轴转速、换向、刚性等指标。
通过测试,可以确保电主轴的正常运转,并且符合机床的要求。
总之,电主轴维修技术在机床维修中占据着重要的地位。
只有掌握了电主轴维修的相关技术,才能确保电主轴的正常运转,保证机床的生产效率和加工质量。
因此,企业和维修人员应加强对电主轴维修技术的学习和掌握,以提高维修效率和质量。
主轴部件的故障诊断及排除.
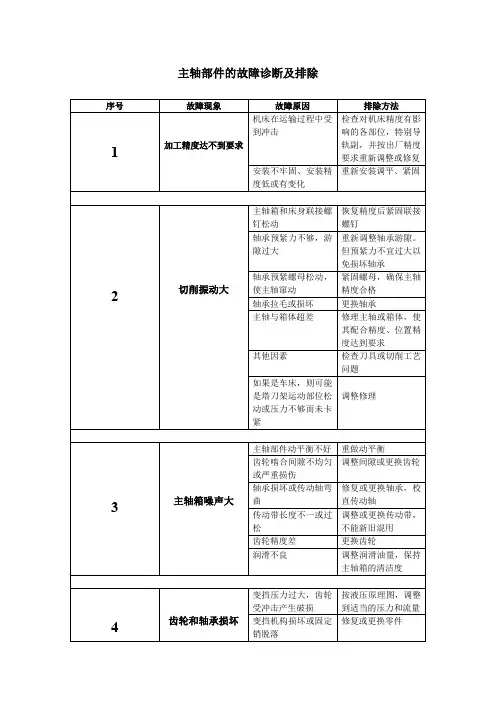
轴承损坏或传动轴弯曲
修复或更换轴承,校直传动轴
传动带长度不一或过松
调整或更换传动带,不能新旧混用
齿轮精度差
更换齿轮
润滑不良
调整润滑油量,保持主轴箱的清洁度
4
齿轮和轴承损坏
变挡压力过大,齿轮受冲击产生破损
按液压原理图,调整到适当的压力和流量
变挡机构损坏或固定销脱落
修复或更换零件
轴承预紧力过大或无润滑
轴承预紧螺母松动,使主轴窜动
紧固螺母,确保主轴精度合格
轴承拉毛或损坏
更换轴承
主轴与箱体超差
修理主轴或箱体,使其配合精度、位置精度达到要求
其他因素
检查刀具或切削工艺问题
如果是车床,则可能是塔刀架运动部位松动或压力不够而未卡紧
调整修理
3
主轴箱噪声大
主轴部件动平衡不好
重做动平衡
齿轮啮合间隙不均匀或严重损伤
电器人员检查处理
保护开关没有压合或失灵
检修压合保护开关或更换
卡盘未夹紧工件
调整或修理卡盘
变挡复合开关损坏
更换复合开关
变挡电磁阀体内泄露
更换电磁阀
7
主轴发热
主轴轴承预紧力过大
调整预紧力
轴承研伤或损坏
更换轴承
润滑油脏或有杂质
清洗主轴箱,更换新油
8
液压变速时,齿轮推不到位
主轴箱内拔叉磨损
选用球墨铸铁作拔叉材料
在每个垂直滑移齿轮下方安装塔簧作为辅助平衡装置,减轻对拔叉的压力
活塞的行程与滑移齿轮的定位相协调
若拔叉磨损,予以更换
重新调整预紧力,并使之润滑充足
5
主轴无变速
电器变挡信号是否输出
电主轴不运转的案例分析
电主轴不运转的案例分析.docJaeger 电主轴TEL;153 08 01 3849Qq10 76 058 386 ]对于各种材料,Z 系列电主轴动态径跳都小于1微米。
多样化的刀具加紧系统手动换刀,WK 刀柄,HSK,ISO,BT 气动直接更换;功率范围170瓦到最大67千瓦,转速最大到10 万转。
对于各种材料,Powerline 系列电主轴动态径跳都小于1微米。
多样化的刀具加紧系统手动换刀,WK 刀柄,HSK 气动直接更换;功率范围280瓦到最大16千瓦,转速最大到10 万转。
]对于铝,木头,塑料材料,Chopper 系列电主轴动态径跳都小于1微米。
多样化的刀具加紧系统手动换刀,WK 刀柄,HSK,ISO 气动直接更换;功率范围S11.3 千瓦到6.5千瓦.气冷和液体冷却;高质量和竞争力的价格,转速最大到4万转。
AC/DC 锥体安装电主轴可以使你的机器增速。
多样化的刀具加紧系统手动换刀,WK 刀柄,HSK 气动直接更换;功率最大18千瓦,转速最大到8万转。
雕刻机主轴不转案例分析和解决方法案例一雕刻机用了三年,主轴转起来还没达到设定转速值就停止了,推测变频器问题。
观察变频器数据的变换主轴电机启动旋转时,变频数据跟着上升,停下来时数据也跟着下降,变频器状态正常。
处理办法发现不是主轴本身引起的,在启动过程中Z 轴限位显示触发,导致了电机停转。
于是把Z 轴限位线拿掉,结果主轴正常了。
看来真是Z 轴限位开关坏掉了,在市场上买了一个新的换上。
问题解决了。
案例二雕刻机工作一直很正常,突然出现停转或不工作的情况,遇到这种情况首先请确定主轴工作时,是不是被卡住了,如果是被卡住了,请重启雕刻机,一切就可以恢复正常。
如果重启问题依旧,查看电机电源,如果插头松动上紧便可以。
案例三电机烧坏了,你单独打开主轴,看看转不转。
手动打开主轴,看看转不转,如果不转就是机器的问题。
如果转的话,就是设置问题了,就在设置里面选种主轴旋转和停止就可以了。
电主轴故障诊断共32页文档
谢谢你的阅读
❖ 知识就是财富 ❖ 丰富你的人生
71、既然我已经踏上这条道路,那么,任何东西都不应妨碍我沿着这条路走下去。——康德 72、家庭成为快乐的种子在外也不致成为障碍物但在旅行之际却是夜间的伴侣。——西塞罗 73、坚持意志伟大的事业需要始终不渝的精神。——伏尔泰 74、路漫漫其修道远,吾将上下而求索。——屈原 75、内外相应,言行相称。——韩非
Hale Waihona Puke 电主轴故障诊断6、纪律是自由的第一条件。——黑格 尔 7、纪律是集体的面貌,集体的声音, 集体的 动作, 集体的 表情, 集体的 信念。 ——马 卡连柯
8、我们现在必须完全保持党的纪律, 否则一 切都会 陷入污 泥中。 ——马 克思 9、学校没有纪律便如磨坊没有水。— —夸美 纽斯
10、一个人应该:活泼而守纪律,天 真而不 幼稚, 勇敢而 鲁莽, 倔强而 有原则 ,热情 而不冲 动,乐 观而不 盲目。 ——马 克思
电主轴典型故障修理方法【干货技巧】
02
推广使用清洁能源,如 电动汽车、混合动力汽 车等,减少燃油车辆的 使用。
03
优化城市交通计划,建 设公共交通系统,鼓励 市民使用公共交通工具 。
04
提高车辆排放标准,加 强车辆检测和维护,确 保车辆性能良好。
农业污染控制
01
02
03
04
农业活动也会产生一定的大气 污染物。
公道使用化肥和农药,减少化 肥流失和农药挥发。
湍流通常产生在气象条件不稳定的情况下,如雷暴、山风等。在城市地区,建筑物的扰动也会产生湍 流,影响污染物的扩散和迁移。湍流对污染物的影响取决于湍流的强度和持续时间。
干沉降和湿沉降
干沉降是指污染物在干燥气象条件下 通过重力作用直接降落到地面的过程 。湿沉降是指污染物在雨、雪等气象 条件下通过冲刷作用被清除出大气层 的过程。干沉降和湿沉降都会影响污 染物的散布和迁移。
扩散过程通常产生在稳定的气象条件下,如无风或微风的情 况。此时,污染物会在地面附近累积,导致空气质量恶化。 在不稳定的气象条件下,如雷暴天气,污染物会被气流抬升 ,扩散到更高的高度,从而降低对地面的影响。
对流
对流是指由于温度差异引起的空气流动。在温度较高的地 区,热空气会上升,形成上升气流。当冷空气流过来时, 会下沉形成下沉气流。这种对流过程可以将污染物从一个 地区带到另一个地区,从而影响污染物的散布和迁移。
对流过程通常产生在白天,因为太阳辐射会使地表温度升 高,产生上升气流。在夜间,地表温度降落,下沉气流占 据主导地位,对流减弱。对流还受到地形、城市热岛效应 等因素的影响。
湍流
湍流是指空气流动中的不规则运动状态。在湍流中,空气流动方向和速度不断变化,形成复杂的流动 结构。湍流可以促进污染物的扩散和迁移,因为它可以使污染物在空气中混合更均匀,并使污染物从 一个区域带到另一个区域。
机床主轴常见的故障以及解决方法
机床主轴常见的故障以及解决方法机床主轴指的是机床上带动工件或刀具旋转的轴。
机床主轴通常由主轴、轴承和传动件(齿轮或带轮)等组成。
实际应用中主要有两类高速主轴1.具有零传动的高速电主轴:这类主轴因采用电机和机床主轴一体化的结构,并经过精确的动平衡校正,因此具有良好的回转精度和稳定性,但对输出的扭矩和功率有所限制。
2.以变频主轴电机与机械变速机构相结合的主轴:这类主轴输出的扭矩和功率要大得多,但相对来说回转精度和平稳性要差一点,因此对于这类主轴来说,如何正确地设计机床主轴及其组件对机床加工精度的影响是至关重要的。
数控机床主轴常见的故障以及解决方法1.不带变频的主轴不转故障原因以及处理方法:①机械传动故障引起:检查皮带传动有无断裂或机床是否挂了空挡。
②供给主轴的三相电源缺相或反相:检查电源,调换任两条电源线。
③电路连接错误:认真参阅电路连接手册,确保连线正确。
④系统无相应的主轴控制信号输出:用万用表测量系统信号输出端,若无主轴控制信号输出,则需更换相关IC元器件或送厂维修。
⑤系统有相应的主轴控制信号输出,但电源供给线路及控制信号输出线路存在断路或是元器件损坏:用万用表检查系统与主轴电机之间的电源供给回路,信号控制回路是否存在断路;是否存在断路;各连线间的触点是否接触不良;交流接触器,直流继电器是否有损坏;检查热继电器是否过流;检查保险管是否烧毁等。
2.带变频器的主轴不转故障原因以及处理方法:①机械传动故障引起:检查皮带传动有无断裂或机床是否挂了空挡。
②供给主轴的三相电源缺相:检查电源,调换任两条电源线。
③数控系统的变频器控制参数未打开:查阅系统说明书,了解变频参数并更改。
④系统与变频器的线路连接错误:查阅系统与变频器的连线说明书,确保连线正确。
⑤模拟电压输出不正常:用万用表检查系统输出的模拟电压是否正常;检查模拟电压信号线连接是否正确或接触不良,变频器接收的模拟电压是否匹配。
⑥强电控制部分断路或元器件损坏:检查主轴供电这一线路各触点连接是否可靠,线路有否断路,直流继电器是否损坏,保险管是否烧坏。