
材料成型原理上第二章习题解答
第二章 凝固温度场
第一节 传热基本原理
一、填空
1. 温度梯度指温度随 距离 的变化率,对于一定温度场,沿等温面或等温线 法线 方向的温度梯度最大,图形上沿着该方向的等温面(或等温线) 最密集 。
2. 根据传热学的基本理论,热量传递的基本方式有 热传导 、 热对流 和 热辐射 三种。在连续介质内部或相互接触的物体之间不发生 相对位移 而仅依靠分子、原子及自由电子等微观粒子的 热运动 而产生的热量传输称为热传导。
3. 铸造过程中液态金属在充型时与铸型间的热量交换以 热对流 为主,铸件在铸型中的凝固、冷却过程以 热传导 为主。
4. 不仅在 空间 上变化并且也随 时间 变化的温度场称为不稳定温度场。熔焊时焊件各部位的温度随热源的 施加及移动 而变,属于不稳定温度场,又称之为焊接热循环。
5. 傅里叶定律是 热传导 过程的数学模型,求解该偏微分方程的主要方法有 解析 方法与 数值 方法,后者是用计算机程序来求解数学模型的 近似解 ,最常用的数值解法是 差分法 和 有限元法 。
6. 在求解热传导过程中的温度场时需要根据具体问题给出导热体的边界条件,一般将边界条件分为 三 类,其中以 换热 边界条件最为常见。对于不稳定温度场的求解,除了边界条件之外,还要提供导热体的 初始 条件。
二、单选题:
1. 熔焊过程中热源与焊件间的热量传递方式属于: (4)
(1) 热传导 (2) 热对流 (3) 热辐射 (4) 以上全部
2. 熔焊过程中熔池内部的热量传递以 ( 2 ) 方式为主。
(1) 热传导 (2) 热对流 (3) 热辐射 (4) 以上全部
3. 熔焊过程中焊件内部的热量传递以( 1 ) 方式为主。
(1) 热传导 (2) 热对流 (3) 热辐射 (4) 以上全部
4. 熔焊过程中焊件表面与周围空气介质之间的热量传递方式属于: (4)
(1) 热传导 (2) 热对流 (3) 热辐射 (4) 以上全部
三、 简答
1. 右图为某平板熔焊过程中焊件表面的温度分布状况,标出其最大温度梯度方向,并指出当前热源位置与移动方向。
解答: 最大温度梯度方向: AB 方向;
当前热源位置:A点上方;
热源移动方向:AB 方向。
第二节 铸造过程温度场
一、下面各题的选项中,哪一个是错误的:
1. 在推导半无限大平板铸件凝固过程温度场的求解方程时进行了如下简化:(2)
(1)热量沿着铸件与铸型的接触界面的法线方向一维热传导;
(2)铸件与铸型内部的温度始终为均温;
(3)不考虑凝固过程中结晶潜热的释放;
(4)不考虑铸件与铸型界面热阻。
2. 使用半无限大平板铸件凝固过程温度场的求解方程时:(1)
(1)铸件一侧的温度梯度始终高于铸型中的温度梯度;
(2)铸件与铸型的蓄热系数始终不变;
(3)铸件与铸型的接触界面的温度始终不变;
(4)铸件向铸型一侧的散热速率逐渐降低。
3. 对于无限大平板铸件的凝固时间计算:(1)
(1)没考虑铸件与铸型接触界面的热阻;
(2)考虑了铸件凝固潜热的释放;
(3)凝固时间是指从浇注开始至铸件凝固完毕所需要的时间;
(4)凝固层厚度取铸件板厚的一半。
二、简答
1. 已知某半无限大板状铸钢件的热物性参数为:导热系数λ=46.5 W/(m·K), 比热容C=460.5 J/(kg·K), 密度ρ=7850 kg/m3,取浇铸温度为1570℃,铸型的初始温度为20℃。
用描点作图法绘出该铸件在砂型和金属型铸模(铸型壁均足够厚)中浇铸后0.02h、0.2h时刻的温度分布状况并作分析比较。铸型的有关热物性参数见表2-2。
解:(1)砂型: 1111cb=12965 2222cb=639
界面温度:
21202101bbTbTbTi=1497℃ 铸件的热扩散率:
ca1=1.310-5 m2/s
根据公式 taxTTTTii11012erf 分别计算出两种时刻铸件中的温度分布状况见表1。
表1 铸件在砂型中凝固时的温度分布
与铸型表面距离(m) 0 0.02 0.04 0.06 0.08 0.10
温度
(℃) t=0.02h时 1497 1523 1545 1559 1566 1569
t=0.20h时 1497 1505 1513 1521 1528 1535
根据表1结果做出相应温度分布曲线见图1。
(2)金属型: 1111cb=12965 2222cb=15434
界面温度:
21202101bbTbTbTi=727.6℃
同理可分别计算出两种时刻铸件中的温度分布状况见表2与图2。
表2 铸件在金属型中凝固时的温度分布
与铸型表面距离(m) 0 0.02 0.04 0.06 0.08 0.10
温度
(℃) t=0.02h时 727.6 1030 1277 1438 1520 1555
t=0.20h时 727.6 823 915 1005 1080 1159
(3) 分析:采用砂型时,铸件金属的冷却速度慢,温度梯度分布平坦,与铸型界面处的温度高,而采用金属铸型时相反。原因在于砂型的蓄热系数b比金属铸型小得多。 图1 铸件在砂型中凝固时的温度分布曲线 图2 铸件在金属型中凝固时的温度分布曲线 t=0.02h
t=0.0h
2.右图为大平板纯铝铸件在不同凝固工艺条件下的凝固曲线,分析它们间的凝固条件差别。
解:(1)线1与线2之间铸型散热能力不同;
(2)线2与线3之间浇注温度不同;
(3)线4为激冷下的凝固过程。
3. 右图为200mm厚度的25#钢大平板铸件分别在金属型与砂型中的动态凝固曲线,根据图形说明两种情况下的:
(1)凝固方式;
(2)凝固时间;
(3)凝固过程中最宽的固液两相区;
(4)距铸件表面50mm处的起始凝固时刻及凝固结束用时;
(5)凝固组织差别;
(6)如果铸件两侧的铸型分别采用金属型与砂型,会出现什么情况?
解:(1)凝固方式:金属型---逐层凝固方式;砂型---- 体积凝固方式或中间凝固方式;
(2)凝固时间:金属型---10min;砂型--- 47min ;
(3)凝固过程中最宽的固液两相区:近30min 时刻,约80mm宽;
(4)距铸件表面50mm处的起始凝固时刻:金属型---5min;砂型---17min;
至凝固结束用时:金属型---7min;砂型---42min;
(5)凝固组织:金属型---柱状晶;砂型---外层柱状晶,内部等轴晶;
(6)靠金属型一侧的凝固速度较快,最终凝固的对合面靠近砂型一侧。
4. 在砂型中浇铸尺寸为30030020 mm的纯铝板。设铸型的初始温度为20℃,浇注后瞬间铸件-铸型界面温度立即升至纯铝熔点660℃,且在铸件凝固期间保持不变。浇铸温度为670℃,金属与铸型材料的热物性参数见下表:
热物性
材料 导热系数λ
W/(m·K) 比热容C
J/(kg·K) 密度ρ
kg/m3 热扩散率a
m2/s 结晶潜热
J/kg 纯铝
212
1200
2700
6.510-5 3.9105
砂型 0.739
1840 1600 2.510-7
试求:
(1)根据平方根定律计算不同时刻铸件凝固层厚度s,并作出s曲线;
(2)分别用“平方根定律”及“折算厚度法则”计算铸件的完全凝固时间;
(3)分析差别。
解:(1) 代入相关已知数解得:
2222cb,=1475 ,
SiTTcLTTbK10112022
= 0.9433 (msm/)
根据公式K计算出不同时刻铸件凝固层厚度s见下表,曲线见下图。
τ (s) 0 20 40 60 80 100 120
(mm) 0 4.22 6.00 7.31 8.44 9.43 10.3
(2) 利用“平方根定律”计算出铸件的完全凝固时间:
取 =10 mm, 代入公式解得: τ=112.4 (s) ;
利用“折算厚度法则”计算铸件的完全凝固时间:
11AVR = 8.824 (mm) 2KR = 87.5 (s)
(3)采用“平方根定律”计算出的铸件凝固时间比“折算厚度法则”的计算结果要长,这是因为“平方根定律”的推导过程没有考虑铸件沿四周板厚方向的散热。
5. 比较同样体积大小的球状、块状、板状及杆状铸件凝固时间的长短。
解:一般在体积相同的情况下上述物体的表面积大小依次为:A球
11AVR
所以凝固时间依次为: t球>t块>t板>t杆。
6. 右图为一灰铸铁底座铸件的断面形状,其厚度为30mm,利用“模数法”分析砂型铸造时底座的最后凝固部位,并估计凝固终了时间。
解:将底座分割成A、B、C、D四类规则几何体(见右下图)
查表2-3得:K=0.72(mincm/)
对A有:RA= VA/AA=1.23cm
A=RA²/KA²=2.9min
对B有: RB= VB/AB=1.33cm
B=RB²/KB²=3.4min
对C有:RC= VC/AC=1.2cm
C=RC²/KC²=2.57min
对D有:RD= VD/AD=1.26cm
D=RD²/KD²=3.06min
因此最后凝固部位为底座中肋B处,凝固终了时间为3.4分钟。
第三节 熔焊过程温度场
一、填空
1. 熔焊热源具有能量密度 高 、作用时间 短 的特点,可以使焊件局部温度 迅速上升 ,产生 熔化 。通常熔焊热源相对于焊件以一定速度 移动 ,焊件上不同部位随着与热源距离的接近与远离而经历一次 温度上升与下降 的热循环。
2. 采用解析法求解焊接温度场时,根据焊件的几何特征将热源在焊件上的 作用部位 简化成 点 、 线 、 面 三类,之后热量以 热传导 方式向四周母材传播。
3. 采用相同的焊接规范在不同厚度的试板表面堆焊,随着板厚的增加,焊件的最高加热温度 降低 ,熔池的体积 减小 ,冷却速度 加快 。
4. 当电弧功率一定时,增大焊接速度,相同温度等温线椭圆所包围的范围 显著减小 ,椭圆的 长轴 被拉长;当焊接速度一定时,增大电弧功率,相同等温线椭圆所包围的面积 增大 ,而椭圆的形态 变化不大 。
二、改错 A A
A A B
B C C
C C D D D 1000 160 160 60120
材料成型原理试题及答案

材料成型原理试题及答案
一、单项选择题(每题2分,共20分)
1. 材料成型过程中,下列哪一项不是常见的成型方法?
A. 铸造
B. 锻造
C. 焊接
D. 热处理
答案:D
2. 金属在成型过程中,塑性变形的实质是什么?
A. 材料的断裂
B. 材料的塑性变形
C. 材料的弹性变形
D. 材料的热膨胀
答案:B
3. 下列哪种材料不适合采用铸造成型?
A. 铸铁
B. 铝合金
C. 不锈钢
D. 陶瓷
答案:D
4. 在锻造成型中,冷锻和热锻的主要区别是什么?
A. 温度
B. 压力
C. 速度 D. 材料种类
答案:A
5. 焊接成型时,电弧焊和气焊的主要区别在于?
A. 焊接材料
B. 焊接方法
C. 焊接速度
D. 焊接设备
答案:B
二、多项选择题(每题3分,共15分)
1. 以下哪些因素会影响材料成型的质量?
A. 材料性质
B. 成型温度
C. 成型速度
D. 成型设备
答案:ABCD
2. 材料成型过程中,常见的缺陷有哪些?
A. 裂纹
B. 变形
C. 气泡
D. 氧化
答案:ABCD
3. 以下哪些措施可以提高材料成型的精度?
A. 优化成型工艺
B. 使用高精度模具
C. 严格控制温度
D. 提高操作人员技能 答案:ABCD
三、判断题(每题2分,共10分)
1. 铸造成型是一种在固体状态下进行的成型方法。(×)
2. 锻造成型可以提高金属材料的强度和韧性。(√)
3. 焊接成型过程中,焊接材料的熔点必须高于被焊接材料的熔点。(×)
4. 热处理可以改变金属材料的内部组织结构,从而改变其性能。(√)
5. 材料成型过程中,温度的控制对成型质量没有影响。(×)
四、简答题(每题5分,共20分)
1. 简述材料成型过程中常见的热处理方法及其作用。
答案:常见的热处理方法包括退火、淬火和回火。退火可以降低硬度,提高加工性能;淬火可以提高硬度和强度;回火可以减少淬火后的内应力,提高韧性。
《材料成型工艺学 下》复习资料:钢管第2章习题

1 第四篇 管材生产理论与工艺
第2章 斜轧原理与工具设计
习题
一.选择题
1.下列( )可以提高斜轧穿孔的滑动系数
A) 加大送进角
B) 提高轧辊转速
C) 加大辊径
D) 提高入口辊面对轧制线的张角
2.斜轧穿孔中形成孔腔的原因( ):
A) 外端的影响
B) 表层变形
C) 管坯径缩率小于临界径缩率
D) 以上都不对
3.下列哪些因素能够提高斜轧穿孔的临界径缩率( )
A) 增加轧件在轧辊曳入锥的反复碾轧次数
B) 减少椭圆度
C) 加大送进角
D)增大坯料直径
4.两辊式穿孔机的孔型由什么组成( )。
A.由轧辊、导盘(或导板)和顶头组成
B.由轧辊和顶头组成
C.由轧辊、导盘(或导板)和芯棒组成
D.导盘和顶头
5.附加变形包括( )
A.轴向附加变形
B.横向(切向)附加切变形
C.扭转变形
D.塑性弯曲变形 2 6.下列哪些措施可以减少附加切向变形( )
A.提高顶头前伸量
B.主动旋转顶头
C.润滑顶头
D.加大变形区长度
7.斜轧穿孔机的咬入要满足( ):
A.旋转条件
B.前进条件
C.即要旋转条件,又要前进条件
D.力平衡条件
8.改善斜轧穿孔咬入的措施( )。
A.加大入口辊面锥角
B.加大轧辊直径
C.提高轧辊表面粗糙度
D.提高轧辊数目
9.斜轧穿孔时顶头径缩率应满足( )条件,即可以顺利曳入,又不过早形成孔腔。
A.εl>εd>εdxi
B.εlεdxi
C.εl
D.εlεdxi
10.斜轧穿孔导板的作用是( )
A.增加孔型的封闭性
B.限制纵向变形
C.有利于咬入
D.提高穿孔效率
11.斜轧穿孔过程中实心坯金属受到的应力状态为( )。
A.三向压应力
B.二向压一向拉应力
C.一向压二向拉应力
D.三向拉应力
12.导盘轴向调整的作用是( )。
A.有利于管坯的咬入
B.减轻毛管头部的壁厚不均
C.减小毛管尾部的椭圆度 3 D.A+B
材料力学第二章 轴 向拉压习题及答案
第二章 轴 向 拉 压
一、选择题
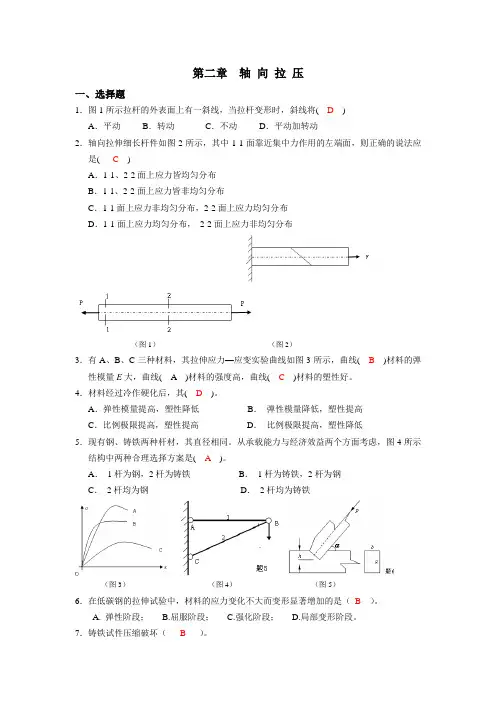
1.图1所示拉杆的外表面上有一斜线,当拉杆变形时,斜线将( D )
A.平动 B.转动 C.不动 D.平动加转动
2.轴向拉伸细长杆件如图2所示,其中1-1面靠近集中力作用的左端面,则正确的说法应是( C )
A.1-1、2-2面上应力皆均匀分布
B.1-1、2-2面上应力皆非均匀分布
C.1-1面上应力非均匀分布,2-2面上应力均匀分布
D.1-1面上应力均匀分布, 2-2面上应力非均匀分布
(图1) (图2)
3.有A、B、C三种材料,其拉伸应力—应变实验曲线如图3所示,曲线( B )材料的弹性模量E大,曲线( A )材料的强度高,曲线( C )材料的塑性好。
4.材料经过冷作硬化后,其( D )。
A.弹性模量提高,塑性降低 B. 弹性模量降低,塑性提高
C.比例极限提高,塑性提高 D. 比例极限提高,塑性降低
5.现有钢、铸铁两种杆材,其直径相同。从承载能力与经济效益两个方面考虑,图4所示结构中两种合理选择方案是( A )。
A. 1杆为钢,2杆为铸铁 B. 1杆为铸铁,2杆为钢
C. 2杆均为钢 D. 2杆均为铸铁
(图3) (图4) (图5)
6.在低碳钢的拉伸试验中,材料的应力变化不大而变形显著增加的是( B )。
A. 弹性阶段; B.屈服阶段; C.强化阶段; D.局部变形阶段。
7.铸铁试件压缩破坏( B )。 A. 断口与轴线垂直; B. 断口为与轴线大致呈450~550倾角的斜面;
《材料力学》第2章 轴向拉(压)变形 习题解讲解

第二章 轴向拉(压变形
[习题2-1] 试求图示各杆1-1和2-2横截面上的轴力,并作轴力图。
(a)
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(b)
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(c)
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(d)
解:(1)求指定截面上的轴力
(2)作轴力图
中间段的轴力方程为:
轴力图如图所示。
[习题2-2] 试求图示等直杆横截面1-1、2-2和平3-3上的轴力,并作轴力图。若横截面面积,试求各横截面上的应力。
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(3)计算各截面上的应力
[习题2-3] 试求图示阶梯状直杆横截面1-1、2-2和平3-3上的轴力,并作轴力图。若横截面面积,,,并求各横截面上的应力。
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(3)计算各截面上的应力
[习题2-4] 图示一混合屋架结构的计算简图。屋架的上弦用钢筋混凝土制成。下面的拉杆和中间竖向撑杆用角钢构成,其截面均为两个的等边角钢。已知屋面承受集度为的竖直均布荷载。试求拉杆AE和EC横截面上的应力。
解:(1)求支座反力
由结构的对称性可知:
(2)求AE和EG杆的轴力
① 用假想的垂直截面把C铰和EG杆同时切断,取左部分为研究对象,其受力图如图所示。由平衡条件可知:
② 以C节点为研究对象,其受力图如图所示。
由平平衡条件可得:
(3)求拉杆AE和EG横截面上的应力
查型钢表得单个等边角钢的面积为:
[习题2-5] 石砌桥墩的墩身高,其横截面面尺寸如图所示。荷载,材料的密度,试求墩身底部横截面上的压应力。
解:墩身底面的轴力为:
墩身底面积:
因为墩为轴向压缩构件,所以其底面上的正应力均匀分布。
[习题2-6]
图示拉杆承受轴向拉力,杆的横截面面积。如以表示斜截面与横截面的夹角,试求当时各斜截面上的正应力和切应力,并用图表示其方向。
材料力学第二章习题选及其解答
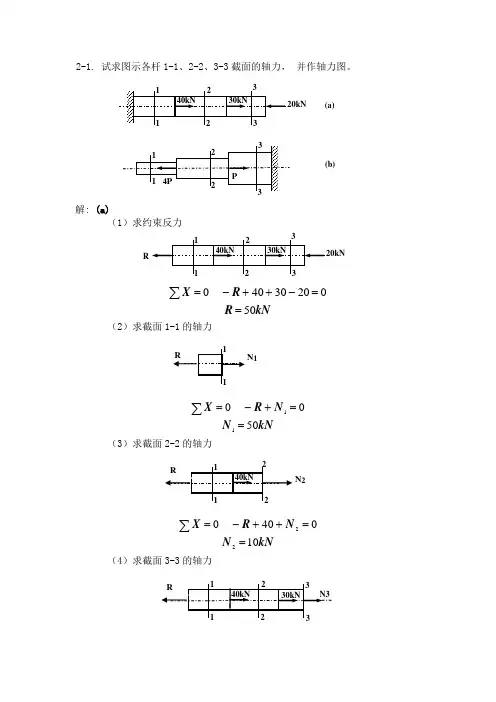
2-1. 试求图示各杆1-1、2-2、3-3截面的轴力, 并作轴力图。
解: (a)
(1)求约束反力
kNRRX500203040 0
(2)求截面1-1的轴力
kNNNRX500 011
(3)求截面2-2的轴力
kNNNRX10040 022
(4)求截面3-3的轴力
N1 R 1
1
1
1 2 2
40kN R 3
3 N3 30kN 2
N2 1
1 40kN R
2 3 1
1 3 2 2 40kN 20kN 30kN R 1
1 3 2 2
40kN 20kN 30kN
(a)
1 1 2
2 3
3 P 4P (b) kNNNRX2003040 033
(5)画轴力图
(b)
(1)求截面1-1的轴力
01N
(2)求截面2-2的轴力
PNPNX404 022
(3)求截面3-3的轴力
PNPPNX304 033
(4)画轴力图
1 1 2
2 N2
4P 1 1
N1
N31 1 2
2 3
3 P 4P X
-20 10 50 N ( KN )
(+)
(-)
x N
(+) 4P 3P 2-2. 作用图示零件上的拉力P=38kN,试问零件内最大拉应力发生于哪个横截面上?并求其值。
解:(1)1-1截面
MPaAP86.6720)2250(3103811σ
(2)2-2截面
MPaAP33.63152021038322σ
(3)3-3截面
MPaAP24.45215)2250(1038333σ
(4)最大拉应力
MPa86.671maxσσ
2-3. 在图示结构中,若钢拉杆BC的横截面直径为10mm,试求拉杆内的应力。设由BC联接的两部分均为刚体。
D
C B A P=7.5kN
G
E 3m
材料力学答案解析第二章

_
第二章 拉伸、压缩与剪切
第二章答案
2.1 求图示各杆指定截面的轴力,并作轴力图。
FR40kN50kN25kN20kN11223344(a)44FRFN440kN3FRFN325kN20kN22FN220kN11FN1解:FR=5kNFN4=FR=5 kNFN3=FR+40=45 kNFN2=-25+20=-5 kNFN1=20kN45kN5kN20kN5kN
_
(b)10kN10kN6kN6kN33221110kN6kNFN1=10 kNFN2=10-10=0FN3=6 kN1—1截面:2—2截面:3—3截面:10kNFN11110kN10kN22FN26kN33FN3
_
2.2 图示一面积为100mm200mm的矩形截面杆,受拉力F = 20kN的作用,试求:(1)6的斜截面m-m上的应力;(2)最大正应力max和最大剪应力max的大小及其作用面的方位角。
FFmm解:320101MPa0.10.2PA2303cos10.75MPa43013sin600.433MPa222max1MPamax0.5MPa2F
_
2.3 图示一正方形截面的阶梯形混凝土柱。设重力加速度g = 9.8m/s2, 混凝土的密度为33m/kg1004.2,F = 100kN,许用应力MPa2。试根据强度条件选择截面宽度a和b。
bF4m4mFFa解:214,NPa3422.04109.8210N/m211214[]NPaAa364100100.228m[]42104210Pa2223424234431001021040.2282104NPabb222[],Nb364304.16100.398m398mm2104210bFN1FN1FN2FN2FFFF
第2章习题与答案
………………………………………………最新资料推荐………………………………………
1 / 5 思考题
1.为什么说力学性能是机械零件设计时首先要考虑的性能?
解:所谓力学性能是指金属在力或能的作用下,材料所表现出来的性能。力学性能包括强度、塑性、硬度、冲击韧性及疲劳强度等,机械零件在加工过程或使用过程中,都要受到不同形式外力的作用,而力学性能反映了金属材料在各种外力作用下抵抗变形或破坏的某些能力,是选用金属材料的重要依据,因此是机械零件设计时首先要考虑的性能。
2.塑性和强度都是金属材料的一种能力。金属材料的塑性对零件制造有什么特殊意义?金属材料的强度对零件使用有什么特殊意义?
解:金属材料的断后伸长率(A)和断面收缩率(Z)数值越大,表示材料的塑性越好。塑性好的金属可以发生大量塑性变形而不破坏,易于通过塑性变形加工成复杂形状的零件。
当零件工作时所受的应力,低于材料的屈服强度或规定残余延伸强度,则不会产生过量的塑性变形。材料的屈服强度或规定残余延伸强度越高,允许的工作应力也越高,则零件的截面尺寸及自身质量就可以减小。零件在工作中所承受的应力,不允许超过抗拉强度,否则会产生断裂。Rm也是机械零件设计和选材的重要依据。
3.通过拉伸试验绘制的力—伸长曲线表达了金属材料在静拉伸力作用下的强度行为、塑性行为等。请就力-伸长曲线思考下列问题:
(1)哪一段曲线表达了材料的弹性变形能力和抗弹性变形能力(刚度)?
(2)哪一段曲线表达了材料的塑性变形能力和抗塑性变形能力?
(3)哪一段曲线表达了材料的塑性变形后强度得到提高的能力(形变强化能力)?
解:(1)op——弹性变形阶段
(2)p点后的水平或锯齿状线段——屈服阶段
(3)屈服后至m点——强化阶段
4.强度判据ReL、Rm、Rr0.2都是机械零件选材和设计的依据,应用场合有何不同?
解:ReL——有明显屈服现象的金属材料。
Rr0.2——无明显屈服现象的金属材料。
《材料力学》第2章 轴向拉(压)变形 习题解讲解 2
第二章 轴向拉(压变形
[习题2-1] 试求图示各杆1-1和2-2横截面上的轴力,并作轴力图。
(a)
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(b)
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(c)
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(d)
解:(1)求指定截面上的轴力
(2)作轴力图
中间段的轴力方程为:
轴力图如图所示。
[习题2-2] 试求图示等直杆横截面1-1、2-2和平3-3上的轴力,并作轴力图。若横截面面积,试求各横截面上的应力。
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(3)计算各截面上的应力
[习题2-3] 试求图示阶梯状直杆横截面1-1、2-2和平3-3上的轴力,并作轴力图。若横截面面积,,,并求各横截面上的应力。
解:(1)求指定截面上的轴力
(2)作轴力图
轴力图如图所示。
(3)计算各截面上的应力
[习题2-4] 图示一混合屋架结构的计算简图。屋架的上弦用钢筋混凝土制成。下面的拉杆和中间竖向撑杆用角钢构成,其截面均为两个的等边角钢。已知屋面承受集度为的竖直均布荷载。试求拉杆AE和EC横截面上的应力。
解:(1)求支座反力
由结构的对称性可知:
(2)求AE和EG杆的轴力
① 用假想的垂直截面把C铰和EG杆同时切断,取左部分为研究对象,其受力图如图所示。由平衡条件可知:
② 以C节点为研究对象,其受力图如图所示。
由平平衡条件可得:
(3)求拉杆AE和EG横截面上的应力
查型钢表得单个等边角钢的面积为:
[习题2-5] 石砌桥墩的墩身高,其横截面面尺寸如图所示。荷载,材料的密度,试求墩身底部横截面上的压应力。
解:墩身底面的轴力为:
墩身底面积:
因为墩为轴向压缩构件,所以其底面上的正应力均匀分布。
[习题2-6]
图示拉杆承受轴向拉力,杆的横截面面积。如以表示斜截面与横截面的夹角,试求当时各斜截面上的正应力和切应力,并用图表示其方向。
材料成型设备课后习题答案
材料成型设备课后习题答案
-CAL-FENGHAI-(2020YEAR-YICAI)_JINGBIAN
材料成型设备
一、填空题40分,共20小题,集中在二三四五章
1、曲柄压力机的组成:工作机构、传动系统、操作机构、能源部分、支撑部分、辅助系统。P10
2、曲柄压力机的辅助分类方式:P11
按滑块数量分类:单动压力机、双动压力机-
按压力机连杆数量分类:单点压力机、双点压力机和四点压力机(“点”数是指压力机工作机构中连杆的数目)
3、曲柄压力机型号表示 P12
4、曲柄滑块机构按曲柄形式,曲柄滑块机构主要有几种:曲轴式、偏心齿轮式 P17
5、装模高度调节方式:调节连杆长度、调节滑块高度、调节工作台
6、过载保护装置:压塌块式过载保护装置和液压式过载保护装置-两种P19
7、离合器可分为刚性离合器和摩擦式离合器-,制动器多为摩擦式、有盘式和带式-
8、刚性离合器按结合零件可分为转键式,滑销式,滚柱式和牙嵌式
9、飞轮的储存和释放能量的方式是转速的加快和减缓-
10、曲柄压力机的主要技术参数:
通常曲柄压力机设备越 小,滑块行程次数越 大。
装模高度是指滑块在下死点时滑块下表面到工作台点半上表面的距离。最大装模高度是指当装模高度调节装置将滑块调节至最上位置时的装模高度值。与装模高度并行的标准还有封闭高度。封闭高度是指滑块处于下死点时,滑块下表面与压力机工作台上表面的距离,封闭高度与装模高度不同的是少一块工作台垫板厚度 P42
11、一般拉深压力机有两个滑块(称双动拉深压力机),外滑块用于压边,内滑块用于拉伸成型P53
12、液压机的工作介质有两种,采用乳化液的一般叫水压机,采用油的一般叫油压机,油压机中使用做多的是机械油(标准称全损耗系统用油)P85
13、液压机本体结构一般由机架部件,液压缸部件,运动部件及其导向装置所组成。P87
14、液压机立柱的预紧方式主要有加热预紧、液压预紧和超压预紧 P91
工程材料及成型技术基础(吕广庶 张元明 著) 课后习题答案
“答案张”提供
好的答案,你我共享
1 《工程材料》复习思考题参考答案
第一章 金属的晶体结构与结晶
1.解释下列名词
点缺陷,线缺陷,面缺陷,亚晶粒,亚晶界,刃型位错,单晶体,多晶体,
过冷度,自发形核,非自发形核,变质处理,变质剂.
答:点缺陷:原子排列不规则的区域在空间三个方向尺寸都很小,主要指空位间隙原子、置换原子等。
线缺陷:原子排列的不规则区域在空间一个方向上的尺寸很大,而在其余两个方向上的尺寸很小.如位错。
面缺陷:原子排列不规则的区域在空间两个方向上的尺寸很大,而另一方向上的尺寸很小.如晶界和亚晶界.
亚晶粒:在多晶体的每一个晶粒内,晶格位向也并非完全一致,而是存在着许多尺寸很小、位向差很小的小晶块,它们相互镶嵌而成晶粒,称亚晶粒。
亚晶界:两相邻亚晶粒间的边界称为亚晶界。
刃型位错:位错可认为是晶格中一部分晶体相对于另一部分晶体的局部滑移而造成。滑移部分与未滑移部分的交界线即为位错线。如果相对滑移的结果上半部分多出一半原子面,多余半原子面的边缘好像插入晶体中的一把刀的刃口,故称“刃型位错”。
单晶体:如果一块晶体,其内部的晶格位向完全一致,则称这块晶体为单晶体。
多晶体:由多种晶粒组成的晶体结构称为“多晶体”。
过冷度:实际结晶温度与理论结晶温度之差称为过冷度。 “答案张”提供
好的答案,你我共享
2 自发形核:在一定条件下,从液态金属中直接产生,原子呈规则排列的结晶核心.
非自发形核:是液态金属依附在一些未溶颗粒表面所形成的晶核。
变质处理:在液态金属结晶前,特意加入某些难熔固态颗粒,造成大量可以成为非自发晶核的固态质点,使结晶时的晶核数目大大增加,从而提高了形核率,细化晶粒,这种处理方法即为变质处理。
变质剂:在浇注前所加入的难熔杂质称为变质剂.
2.常见的金属晶体结构有哪几种?α—Fe 、γ- Fe 、Al 、Cu 、Ni 、 Pb 、
Cr 、 V 、Mg、Zn 各属何种晶体结构?