
品质检验标准看板
品质检验标准
信息
反馈
标准
来源
分析、检讨实用性受控状态下使用使用过程中的问题处理品质标准原版照用修订更新
重新制定
备注:标准来源来自处所,如:客户、内部制定、法律法规、行业标准等。
1.品质检验标准的定义?
在品质管理工作实施过程中用来依据或参照的执行文件(如客户标准、检
验规范)、器具、样品或指示等。
一.概述:
2.标准所包含内容:
•品管工作标准,如:品管部使用的程序文件、部门规定等;
•产品质量标准,如:产品规格、品质工艺要求等;
•产品试验大纲;
•顾客提供的产品标准;
•检验方法的规定(制定);
•检验方法的实施;
•样本准备,如:标准样品、限度样品、不良样品等;
•标准工具(治具)准备,如色卡、菲林点规、其它承认的标准检验治具
等;
•相关的法律法规(国家或地区)、行业标准
。
3. 品质标准的管理方法:
1/6
品质检验标准
零缺点精神:
1.以客户的立场来衡量(也就是
以客户所要求的标),让客户100%
满意;
-品质就是生产出来的产品与规
格一致,且能做到就是零缺点。
2.一次性就做好;
3.“快”、“优”、“廉”,
第一时间做出来,就“快”,能
符合做出来,就“优”,第一时
间就照规格要求做出来不重做就
是“廉”。
4.品质标准主要特征:
•代表最好、最容易、最安全的工作方法;
•表现出因果之间的关系;
•能够提供最佳的保存技巧和专业技术;
•提供衡量绩效的方法;
•提供维持现状及改善的基础;
•作为目标及训练的目的;
•作为培训的基础;
•作为稽查或诊断的基础;
•防止错误再发生;
•控制变异最小化。
二. 质量检查
1.最终检查(OQC&FQC):
工厂对成品、部件、组件或返工检查
按客户和供应商确定的AQL(抽样计划表)执行
1)100%的工厂检验:所有产品均会被检验到;
2)随机性:选择性从不同LOT别中抽样检验;
3)Line Inspection :在生产过程中随机抽样检验;
4)出货检验:选择已包装或包装过程的产品抽样进行检验。
2.过程检验(IPQC):
选择性检查不同时间段所生产的产品/部件/组件,并专注如下目标:
1)在过程检验中找到生产缺陷的根源;
2)由生产核实执行纠正行动报告;
3)在不同生产车间(线别)检查和发现质量差的内在联系;
4)在装配前,对产品和元器件进行的质量检查;
5)确定生产过程的弱点以及在生产中所造成的损失。
2/6
品质检验标准
3.首件检验(FAI):测试产品中的第一个产品或部件中样本,或根据客户的技术规范,可将样本放在一起作首件。1)样本是否符合图纸和规格;2)核实是否符合设计要求;3)客户认可/替代组件/安全标准;4)BOM & 信息ECN;5)客户技术反馈;6)质量检查参数和准则;7)建立最终检验和过程检验程序;8)评估生产使用的功能测试及测试设备。4.实验测试(ET):
功能性测试(零件和材料),对有缺陷
的样板拆卸或破坏性检查。
1)使用现场测试设备,对成品进行测
试和评估;
2)工厂机实验设备抽检;
3)使用外部(第三方)认可实验室校准
测试。
三. 品质检验标准
1.品质检验标准缺陷定义:
1).点状缺陷:
Circular Defacts
2).线状缺陷:
Linear Defacts
3/6
品质检验标准
3).针孔(透光):
Pin Hole(Translucidus)
4).锯齿:
Zigzag
5).检验范围:
Inspection Area
★区域划分:
(a) AA 区: 正面触控可视区为AA 区。
线状缺陷:刮伤
点状不良:(白点、黑点、尘埃粒子)、脏污
(b) A 区:贴合区域为A区(BM 区)。
针孔、溢墨、漏光、透光、牙边
(c) B 区:边缘区域为B区。
模切不良、破损、裂边、崩角、崩边
4/6
品质检验标准
2.品质检验标准内容
:
1)检测设备:
A.游标卡尺
B.测厚计
C.灯箱
D.拉力试验机
E.初粘力试验机
F.万用表
G.绝缘耐压测试仪
2)抽样方式:
A.进料、出货检验:抽样计划参考MIL-STD-
105E正常检验单次抽样水准Ⅱ级;AQL值:
CR=0、MA=0.65/MI=1.5。
B.制程检验:外观抽样10PCS、尺寸5PCS;
首检+巡检/小时。
C.可靠性检验:胶带类、抗EMI类、绝缘类,
每月至少一次。
3)检验条件(环境):
a.环境温度:22±3度,
检视距离:30±5厘米
b.检视角度:
垂直旋转角度±45°
水平旋转角度±45°
c.检验照度:1000±200Lux
d.检验背景:黑色&白色
e.检视时间:
正面:各4~5秒;
侧面:各1~2秒.
Black Booth or Black Background
5/6
品质检验标准
4)外观检验:
6/6
品质检验标准模板
品质检验标准及奖惩规定第一条目的1、为加强质量的监督管理, 减少废品的发生, 完善检验工作, 持续有效的全面贯彻执行ISO9001国际质量体系认证标准, 特制定本标准和规定:2、品质是企业的生命, 产品品质的优劣直接关系到企业的生存与发展。
由此, 品质管理成效如何尤为重要, 上至总经理, 下至普通工人, 人人都要重品质, 抓品质, 坚持出精品, 减少直至杜绝不合格品、废品。
第二条适用范围适用于公司内从事管理、生产的所有员工。
第三条产品过程控制方法一、首检1、检验员必须全面了解技术标准、图纸工艺、操作规程的一切技术规定。
2、操作者加工首件( 包括更换加工零件型号、设备工装修换、图纸和工艺更改) 必须送检, 对首件没有交检而造成废品的操作者必须负一切责任。
3、检验员必须根据图纸工艺对送检的首件进行首检,并对首件结果负责, 如检验员没有做好首检而造成的批量废品, 由检验员主要责任, 必须承担20%的废品赔偿。
4、车间主管必须督促操作者做好首检工作, 经过首检合格的零件, 操作者必须对产品质量负责, 并认真作好自检工作, 如果由操作者没有做好自检而产生的废品, 必须追究其责任, 并负责赔偿。
二、联检1、上道工序的检验员必须重视下道工序对产品的反映意见, 下道工序的检验员有责任把质量信息回馈给上道工序。
2、下道工序有权拒绝接收上道不合格产品, 发现不合格产品应及时与检验员联系, 查明原因, 及时处理, 形成每道有序控制, 层层有把关的良好体系。
若擅自接收上道工序不合格品, 造成的返工和损失由责任人负责赔偿。
三、巡检1.检验员必须根据技术要求对产品作巡回抽样检查, 如发现不合格产品, 应立即向操作者提出, 并责成其找出原因。
待解决问题后才能继续生产。
2.检验员必须对巡回抽检认真负责, 对重要零部件及关键工序必须核定抽检次数不少于2次, 以及每次抽检数量不少于1件并填写《原始记录表》。
3.在巡检过程中, 检验员有责任对工装夹具进行不定期检查, 或随机抽查, 强行生产由此而造成的一切后果, 由操作者负全部责任。
3正5S看板

所谓“三正”即正品、正量、正位。 正品指生产时使用的正确物品,包括确定物品 的种类、确定物品架种类、确定物品相关时间、确 定物品状态; 正量指生产时各个配件的正确用量,包括确定 物品储放最大量、确定物品储放最小量、确定物品 当前数量; 正位指作业时人与物品应该处于的位置,包括 确定物品的储放地点、确定物品的编号等。
改善后产品整齐摆放
3正5S活动进程效果对比
改善前办公桌面杂乱
3正5S活动进程效果对比
改善后办公桌面文件整齐摆放
3正5S活动进程效果对比
改善前胶箱胡乱摆放
3正5S活动进程效果对比
改善后胶箱整齐摆放
3正5S评比活动细则
1、产线工作台/机箱摆放整齐度 2、产线地上/机台后面/清洁用具放置区周围是否有垃圾 3、技术员工作台上物品是否摆放整齐 4、操作台上是否有摆放表单等杂物 5、机台周边/机箱/成果管理看板/工作台上是否有灰尘 和油 6、机台是否有漏水 7、线别前公共区域是否有垃圾 8、水槽是否清理干净 9、机台USB口未用时是否有关闭 10、操作手法是否正确
3、清洁的典型提升:提升前
提升后
五、素养活动
1、素养的对象:生产要在通过持续不断的4S活动中,改造
人性,提升道德品质。
2、素养的含义:对于规定了的事情,大家都按要求去执行, 并养成一种习惯。 3、素养的难点: A、我们是否得到了所期望的结果?B、做 一两次并不难,难的是要经常做到;C、简单的按照规章要求 去做,没有考虑如何做得更好。 4、素养的原则:
A、明辨是非;B、遵守各项规章制度;C、自主管理。
3正5S活动进程效果对比
改善前地板有纸屑等垃圾杂物
3正5S活动进程效果对比
改善后地板干净整洁无垃圾杂物
OQC出货品质看板

日期 1 批量 抽检数 1线 不良数 不良率 批量 抽检数 2线 不良数 不良率 批量 抽检数 3线 不良数 不良率 批量 4线 抽检数 不良数 不良率
不良曲线图
2
3
4
5
6
7
8
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 总计
线别
不良描述Biblioteka 永久对策责任人看板总长2米,宽1米,线别高5CM,不良曲线高30CM,不良描述高20CM。
1线 黑色 2线 红色 3线 蓝色 4线 棕色
14 12 10 8 6 4 2
0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32
序号
日期
线别
不良描述
永久对策
责任人 序号
日期
123456789出货品质看板管理表10111213141516171819202122232425262728293031总计批量1线黑色2线红色3线蓝色抽检数不良数不良率日期批量抽检数不良数不良率批量抽检数不良数不良率批量抽检数不良数4线不良率1线2线3线4线棕色不良曲线图02468101214永久对策序号日期线别不良描述日期序号线别不良描述永久对策责任人责任人看板总长2米宽1米线别高5cm不良曲线高30cm不良描述高20cm01234567891011121314151617181920212223242526272829303132
品质管理看板设计模板
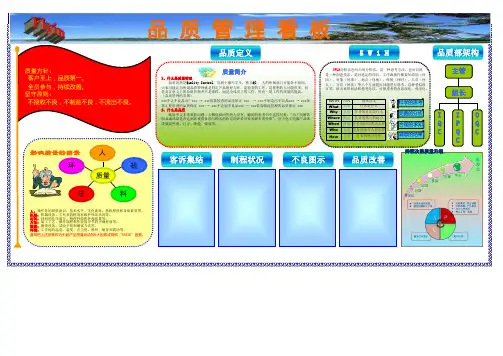
1米*2米质量方针:客户至上,品质第一。
全员参与,持续改善。
坚守原则:不接收不良,不制造不良,不流出不良。
品质定义影响质量的因素人:操作者的质量意识、技术水平、文化素养、熟练程度和身体素质等。
机器:机器设备、工夹具的精度和维护保养状况等。
材料:材料的化学成分、物理性能和外观质量等。
方法:加工工艺、操作规程和作业指导书的正确程度等。
测量:测量设备、试验手段和测试方法等。
环境:工作地的温度、湿度、含尘度、照明、噪音和震动等。
通常把上述因素称为引起产品质量波动的6大因素或简称“5M1E ”因素。
质量人环机法料品质管理看板质量简介1、什么是质量管理品质管理是Quality Control ,以两个缩写字头,称为QC 。
人的所属部门可能各不相同,大家可能认为所谓品质管理就是判定产品的好与坏,是检查的工作,这样想的人可能很多。
但是真正意义上的品质管理并不是那样,而是全体员工的工作,所有一切工作的质量的提高。
(品质管理的发展)***不让不良品出厂*** → ***依靠检查的品质保证*** → ***不制造出不良品*** → ***依靠工程管理的品质保证*** → ***不企划不良品*** → ***依靠源流管理的品质保证*** 2、什么是品质既简单又非常难的问题,大概能够回答的人没有。
翻阅的参考书中这样写着:"为了判断其制品或部品是否达到其使用目的与顾客的约定的评价对象和固有的性质"。
对于电子电器产品来讲就是外观、尺寸、性能、强度等。
客诉集结主管组长5W1H 分析法也叫六何分析法,是一种思考方法,也可以说是一种创造技法。
是对选定的项目、工序或操作都要从原因(何因)、对象(何事)、地点(何地)、时间(何时)、人员(何人)、方法(何法)等六个方面提出问题进行思考。
这种看似很可笑、很天真的问话和思考办法,可使思考的内容深化、科学化。
品质部架构I P QC 制程状况不良图示品质改善5 W 1 H 持续改善质量升级O Q C IQC 合理的求知完善的分析科学的思考满意的结果任务的展开方法方法How 任务的参与人员怎样人员Who任务的时间要求怎样时间When 任务的执行的地点地点Where 任务的目的是什么目的Why 任务是什么对象What基本含义内容5W1H。
不合格品管理看板

缺陷(不合格)快速反应记录
材料收入
填写(异常纠正反馈处理 单)
委外加工
填写(异常纠正反馈处理 单)
采购发给供应商
来料 检验
责任单位采取纠正措施, 原因分析、对策 外 观 尺 寸 其 它 验证 NG 外 观
来料 检验
采购发给供应商
责任单位采取纠正措施, 原因分析、对策
尺 寸
NG
其 它 验证
NG
NG
OK
验证
NG OK
填写(异常纠正反馈处理 单)
ห้องสมุดไป่ตู้
QRCI启动及升级标准
缺陷识别处理规则
QRCI层级分布(功能支持)
出货 检查
退回上工序 OK 填写(异常纠正反馈处理 单) 外 观 发行给责任部门
NG
说明:本区域用于粘贴横向A4纸张 说明:本区域用于粘贴横向A4纸张
NG
说明:本区域用于粘贴横向A4纸张
完工 检验
尺 寸
其 它
验证
OK 外 观 尺 寸
其 它
责任单位采取纠正措施, 原因分析、对策
OK
入库包装
NG
NG OK
OK
验证
发 货
注:根据情况而定处理,特采、返工、挑选。
不 合 格 品 处 置 记 录
说明:本区域用于粘贴纵向A4纸张
贯 彻 执 行 作 业 标 准
减 少 过 程 七 大 浪 费
OK
OK
OK
仓库发料 全检 组检
填写(异常纠正反馈处理 单)
填写(异常纠正反馈处理 单)
发行给责任部门
加工
发行给责任部门
首 检 自 检
其 它
外 观
其 它
三标工作管理看板蜜饯(山楂片)

5009.121Байду номын сангаас
/
糖精钠
≤5.0g/kg
GB5009.28
检验需2个包装至少200g
甜蜜素
W8.0g/kg
GB5009.97
/
柠檬黄
≤0.1g∕kg
GB
500935
/
日落黄
≤0.1g∕kg
GB5009.35
/
胭脂红
≤0.05g∕kg
GB5009.35
/
觅菜红
≤0.05g∕kg
GB5009.35
/
2
微生物
内包材和环境不洁可能导致产品微生物指标不合格
1.烘烤、炯片:企业应严格控制烘烤和病片工序烘房温度和烘烤时间,保证成品水分含量达到要求;保证烘房环境卫生,确保作业区清洁度符合要求。
2.内包材料及环境:企业应保持内包材料及环境的清洁卫生,保证内包材料及环境清洁度符合要求。
四、主要生产工艺及关键控制点、控制措施图示
“原料验收U>选果u>清洗u>蒸煮u>打浆
G
★复烘3起片<□"煨烤O刮片<□*调配搅拌
G
★相片u>切片匚>勺娴片匚>★包装口>成品
★星号标记为关键控制点,需按照风险防控措施执行
项目
技术指标
方法标准
检验要求
蜜饯(山楂片)
GB/T31318蜜饯山楂制品
感官要求
色泽
具有该产品应有的色泽
GB"
10782
/
组织状态
组织细腻,形态完整,厚薄较均匀。夹心软片要有韧性,干片有疏松感
滋味与气味
具有原果风味,酸甜适口,无异
味
杂质
无正常视力可见外来杂质
品质检查模板
品质检查模板一、任务背景品质检查是确保产品或服务符合预期标准的重要环节,对于企业来说至关重要。
本文旨在提供一个标准的品质检查模板,以便帮助企业进行全面、系统的品质检查,确保产品或服务的质量达到客户的期望。
二、检查目标1. 确保产品或服务的质量符合相关标准和规范。
2. 发现并解决潜在的品质问题,以提高产品或服务的可靠性和可用性。
3. 改进生产或服务流程,以提高效率和降低成本。
4. 提升客户满意度,增加市场竞争力。
三、检查内容1. 外观检查:- 检查产品外观是否符合设计要求,是否有划痕、变形、褶皱等瑕疵。
- 检查产品颜色、图案、标识等是否清晰、准确。
- 检查产品包装是否完好,是否存在破损或污染。
2. 尺寸检查:- 检查产品尺寸是否符合设计要求,是否存在偏差。
- 使用测量工具(如卡尺、量规等)进行准确测量,并记录结果。
3. 功能检查:- 检查产品的各项功能是否正常运作。
- 检查产品的开关、按钮、接口等是否灵活、可靠。
- 进行必要的测试,如电气测试、机械测试等,以验证产品的性能。
4. 材料检查:- 检查产品所使用的材料是否符合相关标准和规范。
- 检查材料的质量、强度、耐久性等指标是否达到要求。
5. 工艺检查:- 检查生产过程中是否存在不良工艺,如焊接不牢固、接合处松动等。
- 检查生产设备是否正常运行,是否存在故障或异常。
6. 数据记录:- 对每次品质检查进行详细记录,包括检查日期、检查人员、检查结果等。
- 对发现的问题进行分类和描述,并制定相应的改进措施。
四、检查方法1. 抽样检查:- 根据统计学原理,抽取代表性样本进行检查。
- 根据产品或服务的特点和要求,确定抽样数量和抽样方法。
2. 专项检查:- 针对特定的品质问题,进行专项检查。
- 根据问题的性质和重要程度,制定相应的检查方法和标准。
3. 定期检查:- 根据生产或服务周期,制定定期检查计划。
- 确保检查的频率和时机合理,以覆盖全面的品质检查范围。
五、检查结果处理1. 合格品处理:- 对符合品质标准的产品或服务,进行合格品处理,可进入下一流程或出货。
产品质量检验标准模板
产品质量检验标准模板随着消费者对产品质量要求的提高,产品质量检验成为了一个重要的环节。
为了确保产品的质量符合标准和要求,制定一套科学合理的产品质量检验标准模板是必不可少的。
本文将探讨产品质量检验标准模板的重要性以及如何制定一个有效的模板。
一、产品质量检验标准模板的重要性产品质量检验标准模板是企业进行产品质量检验的依据和指导文件。
它不仅对企业内部的生产流程和质量控制起到了规范作用,也对外部市场的产品质量提供了保障。
一个完善的检验标准模板可以帮助企业提高产品质量,降低不良品率,提升市场竞争力。
其次,产品质量检验标准模板可以确保产品质量的一致性。
通过制定明确的质量标准和检验方法,可以使不同批次、不同生产线的产品都能够达到相同的质量要求。
这样一来,消费者购买的产品就能够得到一致的品质体验,增强了消费者对产品的信任度。
另外,产品质量检验标准模板还可以帮助企业提高生产效率。
通过制定合理的检验流程和方法,可以减少不必要的检验环节,提高检验效率。
同时,模板中的标准和要求也能够帮助员工更好地掌握产品质量的要求,减少人为因素对产品质量的影响。
二、制定产品质量检验标准模板的原则制定一个有效的产品质量检验标准模板需要遵循以下原则:1.科学性和合理性:标准和要求应该基于科学的依据,能够真实反映产品质量的要求。
同时,标准和要求也应该是合理的,能够在实际生产中得到有效执行。
2.可操作性和可测量性:标准和要求应该具备可操作性,即能够被生产人员理解和执行。
同时,标准和要求也应该具备可测量性,即能够通过检验手段进行量化评估。
3.持续改进:标准和要求应该是可持续改进的,能够根据市场需求和技术发展进行适时修订和更新。
三、产品质量检验标准模板的内容一个完整的产品质量检验标准模板应该包括以下内容:1.产品描述和标准:对产品的基本信息进行描述,包括产品型号、规格、材质等,并制定相应的质量标准。
2.检验项目和方法:列举产品的各项检验项目,并制定相应的检验方法和标准。
(精品)品质部管理看板
品质部组织架构图立足国内走向世界
品质主管
一车间品管员二车间品管员
2013年度质量目标➢产品一次抽检合格率达98%
➢产品出厂合格率达到100➢顾客投诉≤5次/月◆不流出不良品
●标准化现有成绩
●遗留问题转入下
期
检查工作效
率
执行计划
●分析现状、找出
问题
●分析问题、产生
原因
●找出主要原因
●制订计划、实施
A P
D
C
标
准
化
验证
现状
问题
原因
措施
实施
持续改善质量升
级
标准化
发现不合格品标识、记录、隔离、
返工/返
修让步接收财务结
算退货/报
废
检
验入库录、隔离、
报告
组织评审
yes No。
板材质量检验标准书
≤1.5mg/L
可直接用于室内
E1
≤5.0mg/L
必须饰面处理后
可允许用于室内
E2
饰面人造板
气候箱法
≤0.12mg/m3
可直接用于室内
E1
干燥器法
≤1.5mg/L
编制/日期
审核/日期
批准/日期
修改/日期
品质管理标准文件
标
准
人造板质量检验标准书
版本
第1 版
版 次
第 0 次修改
页 码
共4页,第2页
品质管理标准文件
标
准
人造板质量检验标准书
版本
第1 版
版 次
第 0 次修改
页 码
共4页,第1页
编 号
ZS-PG-06
检验地点
板材仓
检验人
IQC
检验完成期限
2小时以内
1、中密度纤维板
(1)中密度纤维板正表面质量要求
缺陷名称
缺陷规定
允许范围
优等品
一等品
合格品
局部松软
直径≤50mm
不允许
3个
边角缺损
宽度≤10mm
共4页,第4页
编 号
ZS-PG-01
检验地点
板材仓
检验人
IQC
检验完成期限
2小时以内
(3)、浸渍胶膜纸饰面人造板幅面尺寸
长度
宽度
长、宽度允许偏差
1830
2000
2135
2440
915
1000
915
1220
饰面刨花板长、宽允许偏差为0-5
饰面中密度纤维板长、宽允许偏差为±3
饰面硬质纤维板长度允许偏差±5;宽度允许偏差±3