
一种叶轮压装工装的设计与应用
一种叶轮压装工装的设计与应用
[摘要] 本文简述了一种新型叶轮压装工装的结构,说明了工装的使用方法,并就其应用效果进行了小结。
[关键词] 压装,结构,应用
一、前言
我公司生产的风机结构全部为叶轮与电机轴伸直联,叶轮压装过程中常常出现以下问题:
轴承受损,导致风机异音。
圆锥面联接配合无法进行有效控制,导致风机启动异音、风机振动超标。
圆柱面联接过压,甚至超过转轴的屈服强度,导致转轴弯曲。
零件、部件吊运频繁,风机组装效率低。
为了提高风机组装效率、提高叶轮压装质量,我们利用中空柱塞液压油缸及其配套液压件,构成了叶轮压装的动力部分,再设计工装的压装部分,完成了圆锥面联接和圆柱面联接叶轮的压装设计。经过几种风机叶轮压装的应用,使用效果显著。
二、液压部分组成
液压部分由中空柱塞液压油缸、电动泵、高压软管、压力表及其表座组成,构成图如图1。
rch-123型中空柱塞液压油缸为叶轮压装的动力部分,其升出的中空柱塞对叶轮进行压装,hc-7210高压液压软管为3米长,可用于不同高度风机的叶轮压装,压力表座用于压力表的连接,压力表
的读数可供操作人员对压力进行监视,puj-1200e型电动泵用于借用整套装置的压力。
图1叶轮压装工装液压部份组成
三、压装部分原理
压装部分如图2所示。
1——六角螺母m16 2——压盖 3——中空柱塞(油缸的一部分)
4——液压油缸
5——压套 6——接长螺杆 7——转轴 8——叶轮 9——油口
图2 压装部分
接长螺杆(序6)相当于将电机转轴接长,用以安装其他工装零件。按图示安装完成所有零件后,油缸加压,油缸柱塞向压盖施加一压力,油缸体向压套施加一相同大小方向相反的作用力,压套将这一作用力施加在叶轮上,完成叶轮的压装。
四、应用效果
通过几个月的应用及工艺分析,新型叶轮液压工装的优点在于:
(1)组装过程和吊运过程对电机轴承无冲击,实现了真正的“无损”装配。
(2)对于圆锥联接叶轮压装,因为有压力表的读数可供监视,对压装力在工艺上可以进行量化,此工艺较通过螺纹压装叶轮通过扭矩来保证压装力,更接近实际的压装力参数。
(3)压装过程中转轴所受应力仅存在于叶轮档,这点对细长型转轴的电机非常重要。较之以前工艺全部转轴都受压装力作用,压
装过程先进很多。如对于庞巴迪风机,通过对振动数据的统计,其振动速度已由以前工艺所能达到的4mm/s降至1.5mm/s,大大提高了风机产品振动等级这一关键性能指标。
(4)风机组装过程简化,无需来回吊运零部件,组装人员不需要挂勾、吊运、卸勾及等待吊运,节约了大量时间,组装效率得到提高。风机组装过程中,天车只需吊运零部件到组装区,叶轮压装过程无需天车配合,较之以前工艺(吊已安装电机的蜗壳(或风筒)和叶轮至压装机附近,之后进行压装,压装完成后再吊至风机组装区),降低了天车的使用频率。
(5)新型液压工装原理简单,成本低,较之龙门型压装机少了工作滑台,降低了成本。另外,压装机的工作滑台的水平度难以保证,新型压装工装因为全部零件的叠加尺寸较小,压装精度得到提高。
参考文献: 《模具制造工艺与装备》作者:侯维芝,杨金凤
机械制造装备设计 作者:关慧贞,冯辛安
机械加工工艺装备设计员手册 作者:陈宏钧
注:文章内所有公式及图表请以pdf形式查看。
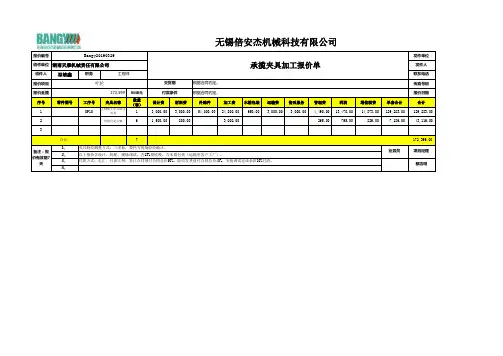
湖南天雁保压叶轮工装报价单2019.03.29 (1)
报价编号
发件单位
收件单位发件人
收件人祁培鑫职务联系电话
报价项目传真号码
报价金额RMB元报价日期
序号零件图号工序号夹具名称数量(套)设计费材料费外购件加工费木箱包装运输费售后服务管理费利润增值税费单套合计合计
1OP10五轴加工中心保压夹具18,000.00 3,000.00 54,000.00 24,800.00 650.00 3,000.00 3,000.00 4,490.00 13,470.00 14,873.00 129,283.00 129,283.00
2快换自定心轴61,500.00 800.00 3,000.00 265.00 795.00 826.00 7,186.00 43,116.00
3
71、2、3、4、叶轮172,399
172,399.00 合计:
都浩明夹具验收测量方式:三坐标,委托方现场验收确认。付款条件交货期Bangy20190329
湖南天雁机械责任有限公司 承揽夹具加工报价单
工程师
根据合同约定。
根据合同约定。
以上报价含设计、装配、现场调试,含13%增值税,含木箱包装(运输至客户工厂)。付款方式:电汇。付款比例:签订合同预付合同总价50%,验收发货前付合同总价40%,安装调试完成余款10%付清。 无锡倍安杰机械科技有限公司
备注:报价有效期7天业务员项目经理无锡市倍安杰机械科技有限公司
都浩明
13585001648
2019.03.29
备注
液压油缸选型台湾制。
总经理
总装装配及调整工艺卡

南通大通宝富风机有限公司 装 配 工 艺 过 程 卡 片 产品类型
产品名称 离心通风机
(带整体支架)
序号 工序名称 工 艺 要 求 工 装 及 设 备 工 种 备 注
一 总装
1 备件 按风机装配图备齐风机装配所需的电机、所有零部件、配件及标准件,并检查各零部件是否符合图纸要求,电机铭牌数据是否与要求相符。
注:所有装配的零部件均须是检验和试验已完成并经检验同意入库的半成品。
2 准备 1.清理各配合件毛刺;2.清洗各配合件油污、杂物、漆斑;
3.配合面均涂上润滑油。 装配工
3 铆铭牌 按图纸的要求将铭牌铆在规定的位置上 手电钻、铆用钳子 安装工
4 装机壳下部 用螺栓把机壳下部与整体(减振)支架预紧固 扳手、吊车 安装工
5
装叶轮 ⑴用铜垫或木墩垫在轴盘端面用液压机或锤击的方法(压入法)将叶轮装在主轴上。
⑵装止退垫圈、圆螺母 液压机、手锤、铜垫、吊车 安装工
6 装传动组 将传动组吊装在整体支架上并用螺栓预固定 扳手、吊车 安装工
编制 校对 审核 批准 第 1 页
日期 日期 日期 日期 共 8 页 南通大通宝富风机有限公司 装 配 工 艺 过 程 卡 片 产品类型
产品名称 离心通风机
(带整体支架)
序号 工序名称 工 艺 要 求 工 装 及 设 备 工 种 备 注
7 校正校平 1) 校正可用大平尺按中心线量取平行线进行检查,若偏斜可用撬杠拨正。
2) 用一半的预紧力距值预紧传动部螺栓。
3) 轴承箱与整体支架应紧密结合,接触面不小于70%。
4) 轴承座安装时,用塞尺在轴承座和垫块结合面的任意几个方向测量垫块与轴承座的间隙,确保间隙小于0.2mm。
5) 测量轴承座的水平度。
a. 若是整体轴承座,用水平仪放在主轴上检查轴承座的纵向水平度,纵向水平度不超过0.1/1000;把水平仪放在轴承座的水平中分面上检查轴承座的横向水平度,横向水平度不应超过0.2/1000。
机械增氧设备在水产养殖中的应用现状分析

机械增氧设备 在=7『K产养殖中fII)应用现状 析 赵海瑞高玲朱虹周达辉马合群 水产养殖是发展农业和农村经济的重要产业 之一,也是农民致富的重要途径之一。传统的养 鱼技术受客观条件的限制,产量得不到提高,要 想大幅度提高淡水养鱼的产量,在养殖技术上要 突破~系列的难关,其中,水中溶氧量的高低直 接影响鱼类的摄食、生长和饲料利用率,乃至影 响鱼类的生存。提高水中溶氧量是确保高密度水 产养殖模式下鱼类正常生长的前提和关键。一般 情况下,池塘增氧采用物理增氧、化学增氧、生 物增氧和机械增氧等方式,其中机械增氧方式采 用最多。当前,随着规模化、集约化、产业化水 产养殖的迅速发展和混养、套养等高产高效技术 的大面积推广应用,对传统的机械增氧设备和增 氧方式提出了新的要求。因此,掌握和了解高密 度养殖模式下的机械增氧设备的应用现状,对促 进水产养殖业的持续健康发展,实现面积、产 量、产值“三增”和效益提升具有重要意义。 1 机械增氧设备的主要类型和工作原理 1.1叶轮式增氧机 1.1.1叶轮式增氧机的工作原理 叶轮式增氧机主要由电动机、减速箱、叶 轮、支撑杆、浮球和电机罩等组成。通过电动机 带动叶轮转动搅动水体,使水形成旋流,把水从 下层提到表层,形成水涡和水花,增大水和空气 的接触面积,加快空气中氧气在水中的溶解。从 而使水中含氧量增加。形成能裹入空气的水幕, 不仅扩大了气液界面的表面积,而且气液间的双 膜变薄,并不断更新,促进了空气中氧气的溶解 速度。搅拌时还把水中原有的有害气体,如硫化 氢、氨、甲烷、二氧化硫等通过曝气从水中解吸 出来,排入空气中。由于叶轮在旋转过程中,在 搅水管的后部形成负压,使空气能够通过搅水管 46江苏农机化2012.J 吸入水中,并且立即被搅成微气泡进入叶轮压力 区,有利于提高空气中氧气的溶解速度,提高增 氧效率。 1.1.2叶轮式增氧机的特点 叶轮式增氧机具有增氧、搅水、曝气等综合 作用,其增氧能力、动力效率均优于其他机型, 是采用最多的增氧设备。叶轮增氧机的推流方向 是以增氧机为中心作圆周扩展运动的,比较适宜 于短宽的鱼溏。但是叶轮式增氧机运转噪声较 大,一般用于水深1 Ill以上的大面积的池塘养殖, 在耗电量及水域较大时不方便布置。 1.2水车式增氧机 1.2.1水车式增氧机的工作原理 水车式增氧机主要由击水叶轮、电动机、机 架、减速器和浮筒等构成。通过减速器带动叶轮 旋转,把水均匀而弥散地泼向空中与空气中的氧 气充分混合带进水内,同时叶轮的搅拌产生波浪 和水流,使水中超饱和的氨、二氧化碳、甲烷、 硫化氢等有害气体逸出,这样增加水中的含氧 量,改善了水质,使虾、鳗有个良好的生态环 境,促进其生长发育,防止浮头死亡,从而达到 稳产、高产的目的。 1.2.2水车式增氧机的特点 水车式增氧机具有良好的增氧及促进水体流 动的效果,适用于淤泥较深、水体较浅、面积为 1 000 ̄2 540 mz的池塘水域使用,一般用在虾池, 适合虾类的生活习性和生态环境,有利于虾的健 康生长。 1.3微孔曝气式增氧机 1.3.1微子L曝气式增氧机的工作原理 微孔曝气式增氧机主要由微孔曝气增氧管、 曝气盘和支架、风机
潜水泵质量、性能、技术的先进性、产品执行标准
4。2货物的质量、性能及技术的先进性
1、技术水平先进性
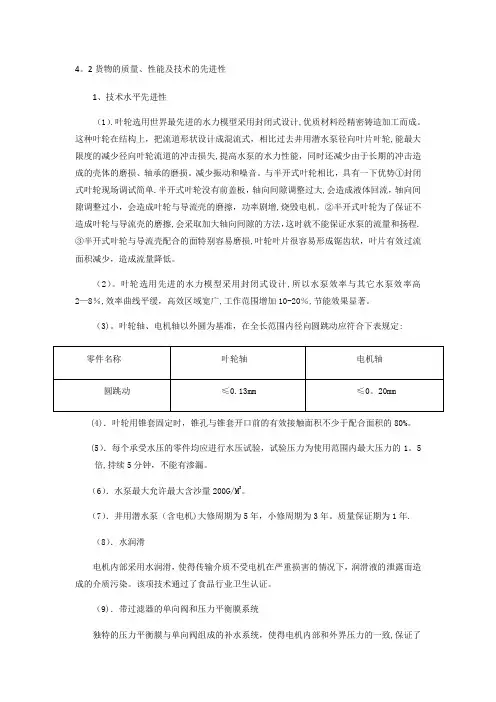
(1).叶轮选用世界最先进的水力模型采用封闭式设计,优质材料经精密铸造加工而成。这种叶轮在结构上,把流道形状设计成混流式,相比过去井用潜水泵径向叶片叶轮,能最大限度的减少径向叶轮流道的冲击损失,提高水泵的水力性能,同时还减少由于长期的冲击造成的壳体的磨损、轴承的磨损。减少振动和噪音。与半开式叶轮相比,具有一下优势①封闭式叶轮现场调试简单.半开式叶轮没有前盖板,轴向间隙调整过大,会造成液体回流,轴向间隙调整过小,会造成叶轮与导流壳的磨擦,功率剧增,烧毁电机。②半开式叶轮为了保证不造成叶轮与导流壳的磨擦,会采取加大轴向间隙的方法,这时就不能保证水泵的流量和扬程.③半开式叶轮与导流壳配合的面特别容易磨损,叶轮叶片很容易形成锯齿状,叶片有效过流面积减少,造成流量降低。
(2)。叶轮选用先进的水力模型采用封闭式设计,所以水泵效率与其它水泵效率高2—8%,效率曲线平缓,高效区域宽广,工作范围增加10-20%,节能效果显著。
(3)。叶轮轴、电机轴以外圆为基准,在全长范围内径向圆跳动应符合下表规定:
零件名称 叶轮轴 电机轴
圆跳动 ≤0.13mm ≤0。20mm
(4).叶轮用锥套固定时,锥孔与锥套开口前的有效接触面积不少于配合面积的80%。
(5).每个承受水压的零件均应进行水压试验,试验压力为使用范围内最大压力的1。5倍,持续5分钟,不能有渗漏。
(6).水泵最大允许最大含沙量200G/M3。
(7).井用潜水泵(含电机)大修周期为5年,小修周期为3年。质量保证期为1年.
(8).水润滑
电机内部采用水润滑,使得传输介质不受电机在严重损害的情况下,润滑液的泄露而造成的介质污染。该项技术通过了食品行业卫生认证。
(9).带过滤器的单向阀和压力平衡膜系统
独特的压力平衡膜与单向阀组成的补水系统,使得电机内部和外界压力的一致,保证了电机在较大外界压力下不会变形,同时也使得电机能在较深的水下正常的运转。自动补水系统,还保证了电机在长时间运转情况下,内部润滑的正常运行.
1-机车轮对大修试修工装设备--轮对部分
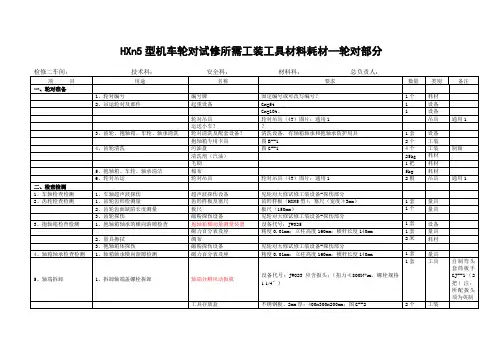
HXn5型机车轮对试修所需工装工具材料耗材—轮对部分
检修二车间: 技术科: 安全科: 材料科: 总负责人:
项 目 用途 名称 要求 数量 类别 备注
一、轮对准备
1、轮对编号 编号牌 固定编号或可改写编号? 1个 耗材
2、吊运轮对及部件 起重设备 Gn=5t 1 设备
Gn=10t。 1 设备
轮对吊具 轮对吊具(4T)图片:通用1 吊具 通用1
运送小车? ?
3、齿轮、抱轴箱、车轮、轴承清洗 轮对清洗及配套设备? 清洗设备,有轴箱轴承和抱轴承防护用具 1套 设备
抱轴箱专用卡具 图B--1 2个 工装
4、齿轮清洗 污油盘 图G--1 4个 工装 制做
清洗剂(汽油) 25kg 耗材
毛刷 1把 耗材
5、抱轴箱、车轮、轴承清洁 棉布 5kg 耗材
6、轮对吊运 轮对吊具 轮对吊具(4T)图片:通用1 2根 吊具 通用1
二、检查检测
1、车轴检查检测 1、车轴超声波探伤 超声波探伤设备 见轮对大修试修工装设备-探伤部分
2、齿轮检查检测 1、齿轮齿形检测量 齿形样板及塞尺 齿形样板(HXN5型),塞尺(宽度≯3mm) 1套 量具
2、齿轮齿面缺陷长度测量 板尺 板尺(150mm) 1个 量具
3、齿轮探伤 磁粉探伤设备 见轮对大修试修工装设备-探伤部分
3、抱轴箱检查检测 1、抱轴箱轴承的横向游隙检查 抱轴箱横动量测量装置 设备代号:JW025 1套 设备
磁力百分表及座 精度0.01mm;立柱高度160mm;横杆长度140mm 1套 量具
2、量具擦拭 绸布 2米 耗材
3、抱轴箱体探伤 磁粉探伤设备 见轮对大修试修工装设备-探伤部分
CAP1000核主泵闭式锻造叶轮加工技术

·42· 小器柱采 2018年第3期
CAP1000核主泵闭式锻造叶轮加工技术
徐文吉t,2 贾允·, 李颖奇 刘祥松
(1一哈尔滨工业大学,哈尔滨,150001;2.哈尔滨电气集团有限公司,哈尔滨,150028; 3一哈尔滨电气动力装备有限公司,哈尔滨,1 50066)
摘要:CAP1000屏蔽式核主泵作为泵行业的高端设备,是核电站一回路系统中唯一没有实现国产化的设备,其自 主设计、制造及试验是中国推进核电自主化的重点和难点。本文对核电主泵的国内技术现状以及1000 Mw核主泵的锻
造叶轮加工技术进行了介绍。目前国内企业已完成了多项关键技术,如水力部件、隔热屏、换热器、全流量试验等的
自主化,但核主泵叶轮采用锻件加工的技术并没有完整建立,有待进一步研究。
关键词: 核电站用泵核主泵锻造叶轮叶轮加工
中图分类号:TH311 文献标识码:A
引 言
官方资料显示,目前中国大陆运行的核电机
组30台,总装机容量2831万千瓦;在建的核电机 组24台,总装机容量2672万千瓦。其中,在建核 电机组数量排名世界第一,总的核电机组数量位
居世界第三。按照《中国核电中长期发展规划》目
标,到2020年,中国大陆运行核电装机容量将达 到5800万千瓦,在建3000万千瓦左右。目前世
界上约60%的核电厂采用压水堆型,而且多以百 万千瓦级为主。
屏蔽式核主泵是压水堆核电站中最关键的核 岛一回路主设备之一,是核岛内唯一的旋转设备。 主泵为核安全一级、抗震I类、质保一级设备,
无备用泵配置,对可靠性要求极高。核主泵发生 运行故障将直接导致反应堆停堆,甚至造成核安
全事故。核主泵代表着当代泵类产品设计制造的 最高水平。目前,世界上仅有美国、俄罗斯、法
国、德国、日本、加拿大等少数发达国家掌握其 设计制造技术,而国内核电主泵完全依赖进口, 该设备能否自主设计、制造及试验是中国推进核
电自主化的重点和难点【 。 CAP1000核主泵是中国核工业集团公司(简称
机械工艺与工装夹具的设计
1 机械工艺与工装夹具的设计
一. 工装夹具设计的基础
㈠. 具备机械设计方面的知识;
㈡. 具备机械原理、液压(气压)传动原理、电机电气等方面的知识;
㈢. 具备制造工艺方面的知识;
㈣. 具备材料工程方面的知识;
㈤. 具备检测方面的知识;
㈥. 具备机械绘图(特别是计算机辅助设计)方面的知识;
㈦. 具备有关国家、企业标准方面的知识;
二. 制造工艺的简单介绍
Ⅰ、机床的分类
机床主要是按加工方法和所用刀具进行分类,根据国家制定的机床型号编制方法,机床分为11大类:车床,钻床,镗床,磨床,齿轮加工机床,螺纹加工机床,铣床,刨插床,拉床,锯床和其他机床。在每一类机床中,又按工艺范围,布局型式和结构性能分为若干组,每一组又分为若干个系(系列)。
除了上述基本分类方法外,还有其它分类方法:
1.按照万能性程度,机床可分为: 2 ①通用机床 工艺范围很宽,可完成多种类型零件不同工序的加工,如卧式车床、万能外圆磨床及摇臂钻床等。
②专门化机床 工艺范围较窄,它是为加工某种零件或某种工序而专门设计和制造的,如铲齿车床、丝杠铣床等。
③专用机床 工艺范围最窄,它一般是为某特定零件的特定工序而设计制造的,如大量生产的汽车零件所用的各种钻、镗组合机床。
2.按照机床的工作精度,可分为普通精度机床、精密机床和高精度机床。
3.按照重量和尺寸,可分为仪表机床、中型机床(一般机床)、大型机床(质量大于10t)、重型机床(质量在30t以上)和超重型机床(质量在100t以上)。
4.按照机床主要器官的数目,可分为单轴、多轴、单刀、多刀机床等。
5.按照自动化程度不同,可分为普通、半自动和自动机床。
三. 自动机床具有完整的自动工作循环,包括自动装卸工件,能够连续的自动加工出工件。半自动机床也有完整的自动工作循环,但装卸工件还需人工完成,因此不能连续地加工。
基于HyperMILL环境下五轴联动叶轮加工技术的实践教学研究
基于HyperMILL环境下五轴联动叶轮加工技术的实践教学研究
夏雨
【摘 要】在HyperMILL软件环境下,以整体叶轮为例,利用TOPNC VMC-C50五轴高速机床,提出一套对整体叶轮五轴数控加工工艺整体方案,并设计了加工路线、刀路轨迹、切削方式的等工艺参数,生成了整体叶轮的后置处理程序.加工结果表明:通过刀轨的检查与实际加工及时发现刀具跟零件之间有无过切,提高了叶轮加工的质量,提高了生产效率,对整体叶轮零件加工工艺方案制定具有实际指导意义.%Under the environment of HyperMILL software,taking integral impeller
as an example,it forwards a set of general scheme of five axis NC
machining technology of integral impeller by using VMC-C50 TOPNC five
axis high speed machine tool.It also devises the processing route,tool
path,cutting process and other technological parameters to generate the
post processing program of integral impeller.The result of the test shows
that it can improve the production efficiency by improving the quality of
impeller machining through the examination of the tool path and timely
discovery of whether there exists over cut between the tool and the
思政教育融入《数控铣床实训》课程教学的实践——以“叶轮轴的数控铣削加工”教学设计为例
思政教育融入《数控铣床实训》课程教学的实践——以“叶轮轴的数控铣削加工”教学设计为例
发布时间:2023-01-04T03:15:12.031Z 来源:《新型城镇化》2022年23期 作者: 林冰香[导读] 《数控铣床实训》是数控加工技术专业学生的专业核心课程。将思政教育元素融入该课程教学改革各环节有利于提高其育人效果、充分发挥育人功能。
龙岩技师学院
摘要:《数控铣床实训》是数控加工技术专业学生的专业核心课程。将思政教育元素融入该课程教学改革各环节有利于提高其育人效果、充分发挥育人功能。以“叶轮轴的数控铣削加工”教学设计为例,结合教育相关的思想理论和专业特色、人才培养目标、课程特点,探讨了课程实施思政教育的融入点、融入方式等,探究该课程的教学改革实践路径,以达到提高学生职业素养的目的,同时也为同类课程的课程改革提供借鉴价值。
关键词:思政教育;数控加工;课程改革
引言
习总书记在全国高校思想政治工作会议上强调:“要用好课堂教学这个主渠道,思想政治理论课要坚持在改进中加强,提升思想政治教育亲和力和针对性,满足学生成长发展需求和期待,其他各门课都要守好一段渠、种好责任田,使各类课程与思想政治理论课同向同行,形成协同效应。”【1】因此,教师应抓住课程改革核心环节,在专业课程课堂教学过程中,将思政教育融入教学各个环节,全面落实立德树人根本任务,将价值塑造、知识传授和技能培养三者融为一体,切实提高技能人才培养质量,实现课程思政润物细无声的效果。
《数控铣床实训》课程作为数控加工技术专业核心课程,在专业课程学习中起着引领作用,将思政教育融入该课程教学不仅是国家对学校的思想政治工作要求,也是时代发展的需要。
1教学设计
叶轮轴为数控车、铣复合零件的加工,是某机械厂与我校数控加工专业基于真实工作环境共同开发,本课题的任务是利用数控铣床加工叶轮部分,授课对象为21级数控铣工技师班学生,学生通过该课题的学习,有利于对工作任务实用性、整体性的理解,实现专业学习与工作实践学做合一,并从中获得学习经验和工作经验。
整体压气机叶轮加工工艺研究
冷热工艺 机车车辆工艺 第3期2012年6月
文章编号:1007-6034(2o12)o3-oo16-o2
整体压气机叶轮加工工艺研究
王 森,李 烨
(北车大连机车研究所有限公司,辽宁大连1 16021)
摘要:文章就整体压气机叶轮加工25.艺过程中的五轴叶型铣削、超速预过载、动平衡精度控制3 个工序中存在的工艺难点进行论述,通过采用与机床参数相匹配的数控程序刀轨、简单可行的超 速装夹方式、合理的工艺路线编排,为解决以上3个工序中存在的难点提供了一套行之有效的工 艺解决方案。 关键词:压气机叶轮;增压器;五轴加工;超速预过载处理;动平衡精度控制 中图分类号:TKI34.5 2 文献标识码:B
1 叶轮加工工艺流程
整体压气机叶轮是涡轮增压器最关键的零件之
一,其叶片的设计是通过大量的空气动力学和流体
力学计算并充分考虑了叶片的强度和振动而进行
的。整体压气机叶轮的加工工艺流程如图1所示。
图1 整体压气机叶轮加工工艺沉程 本文分别就整体压气机叶轮加工工艺流程中的叶 轮叶型铣削、叶轮超速预过载处理、叶轮动平衡精度的 控制3个难点进行论述,给出相应的解决方法。
2 叶轮叶型铣削
叶轮叶型铣削工序是整体压气机叶轮加工工艺
过程中最重要的环节,此工序工艺的合理与否,直接 影响到整个工艺过程的加工效率和成本,以及涡轮
增压器最终的产品性能。
以MIKRON UCP800五轴加工中心为例,论述 某型叶轮在此工序的数控加工工艺。
2.1工艺及参数选择 MIKRON UCPS00五轴加工中心机床主要参数为:
主轴转速:20 000 r/min;刀柄:HSK63;功率:30 kW;扭矩:91 N・m;线性轴进给速度:20 m/min。
收稿日期:2011—10—26 作者简介:王森(1983一),男,工程师,本科。
l6 叶轮粗开方式选择小切深、快进给、高转速的切
削方式,可最大程度地发挥MIKRON UCP800机床 轻载、高速的性能。如图2所示,采用硬质合金球头