
焊膏的基本知识
焊膏的基本知识一、组成:助焊剂:约10%锡粉:Sn63 / Pb37 熔点183℃Sn62/Pb36/Ag2 熔点179℃ (用的少) 。
粒径:325~500目,即25~45um,日本的标准是4级,G4。
或22~38um 日本的5级G5。
外观:圆形(表面积小、氧化度小、脱模性好)。
含Ag锡粉:用于元件头镀Ag的场合。
Ag能阻止溶蚀,但并不一定光亮(焊点),有利于端头镀镍(Sn 或金)保护。
含In铟锡粉:铟比金贵,焊含金焊盘。
二、储存:5-10℃,太低了粉易碎化(锡粉5-10℃密封可存放6个月,常温3个月)。
若打开包装后用到一半,仍要密封保存,2-7天用完。
如时间短,常温即可,不用冷冻以免结雾。
用前:请回温4-5个小时,25℃时4小时即可,避免吸潮而产生锡球。
用前应搅拌,以免固液分离(正常都有分离);如用搅拌机,离心旋转2-4min即可。
手搅较多使用,但易进入空气。
三、应用:SMT印刷:1.模板——孔比焊盘小10%,一般为不锈钢(以前用丝网,现极少)。
厚度:0.12~0.25 mm 0.15~0.12较多用。
宽间距电脑主机板多开孔:化学蚀刻,开孔中间有瓶颈,使用时脱模性不好。
镭射激光切割:边缘整齐、厚薄均匀。
开孔大小:孔宽/模板厚薄>1.5。
长X宽2(长+宽)X厚>0.66 涉及脱模性对于细间距IC:开孔面积需要小于焊盘面积,0. 3~0.5mm面积比为0.9, 0.2mm面积比为0.8。
四、钢板:1. 用后要洗彻底:孔底会有锡膏易凝固,溶剂洗不掉只能用刀刮,孔变小焊后少锡;使用中刮5-6遍后要洗一次,否则,底部有间隙会有锡膏残余易产生锡珠。
不用的焊孔用胶纸贴上。
2. 擦洗钢板:干法-----擦板纸,设定后自动几次按一下;湿法-----水份要少。
酒精、甲醇不好,含水多,不易晾干,如不吹干会有残余水珠,回流时就会产生锡珠。
水还能使膏溢流,外观不整齐焊点四周不干净。
一般用异丙醇(IPA)清洗。
3.钢板磨损后会产生不良,建议3万片换钢板五、刮刀:材质为不锈钢应用的较多,硬度为85-90合适,机印时效果好且不易变形。
材质为橡胶的,手印时易凹下去,因橡胶会变形。
印刷压力:机器印时,感觉磨擦声不刺耳即可,一般为0.8-2公斤/CM2。
刮锡角度:45°-60°。
(介绍多为45°,实际上好用为60°)因为锡膏容易掉下来,板上残余断面整齐。
刮刀速度:细间距25-30mm/S,宽间距25-50MM/S。
太快了有漏印,但有适合高速印刷的:摇变值很高,100-200mm/S都可,咏翰只能用到100mm/S。
六、贴片:拾件头负压吸起,到一定距离、在正常压下掉下、打入锡膏。
打入厚度:50%印刷厚度。
贴片速度:6-20个/秒,印刷后到贴片和进炉的间隔不超过1-2小时才好。
七、回流焊:多用热风加红外线。
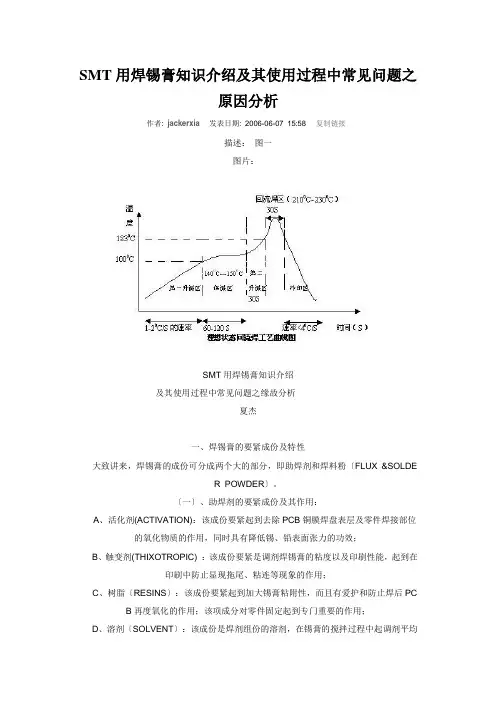
曲线设定:见回流曲线图。
升温区——常温-140℃,约90S。
作用是让溶剂挥发。
通常升温速度为2-3℃/S),过快易使助焊剂喷溅,象水沸一样,会产生锡球。
预热区:140-160℃,60S-80S。
由于元件大小不同,热容不同,元器件过回流时有温差,因此应尽量设法让温度相同均匀。
回焊升温区:160℃-180℃、20S。
作用是让锡膏爬升。
回焊区:183℃以上,约40S。
(有的认为200℃以上、15-20S)为让液态锡润湿充分,不会有冷焊发生。
峰值温度多为220℃,太高则元件受不了,比如有的要求低于215℃。
冷却区:冷速<4℃/S,快则残余物多。
(一般不用管,不用调整。
)间隔:板与板间隔至少为3CM,以防后面的吸收不到热量。
摆设:元器件密的先进入,如有IC让IC先进入。
回流焊测温仪:用记忆体加热电偶,贴到金属焊盘上,一般测上下共6点,实测焊盘温度。
走板速度:60—80cm/min , 3区加热区1.5m长,只能用40cm/min以下。
炉子越长越好(10个温区),可达90cm/min。
八、不良现象:1. 锡球:——锡粉氧化物多(不同相排斥出去形成锡球)。
——锡粉过细,比如-325+500目中含有600目,焊剂溢流时把锡粉也带下(加热时)。
——助焊剂含量过高。
——含杂质。
因不同相而不亲和。
——含水份。
100℃炸锡。
——印后太久未回流,溶剂挥发,边缘变干,膏体变成粉后掉到油墨上。
——印刷漏下。
——印刷太厚,元件压下后多余锡溢流。
应考虑钢板是否过厚,下边是否垫东西,刮刀压力是否合适以及刮刀是否有缺口。
——回流焊时升温区升温过高,斜率>3,引起爆沸。
——贴片时压力过大,膏体塌陷到油墨上,(压力太小容易被风吹掉件)。
——使用环境不合格:正常应在25±5℃、40-60Rh%,而下雨时可达90-95%,要用抽湿空调。
----更改开口的外形可达到理想的效果。
下面是几种推荐的焊盘设计:2. 连焊:主要在IC上。
——模板开孔过大,使间距变小。
——模板太厚,使锡膏溢流。
——IC放错位,一般不要超过1/3。
——回焊183℃时间太长,超过40S—100S。
(还易氧化,松香颜色变很深,加卤素的颜色更深)——模板清洗不及时。
____印刷图形模糊,印刷时压力太大。
3.空焊(立碑):——印刷不均(正),一侧锡厚,则拉力大;另一侧锡薄,拉力小,致使元件被拉向一侧,形成空焊,如一端被拉起即形成立碑。
——贴片位置不正,引起受力不均。
——一端焊头氧化、使两端亲和力不同。
(假焊)假焊可用测试仪测试,立碑可肉眼看见。
——端焊点宽窄不同导致亲和力不同。
——回焊预热区预热不足或不均,元件少的温度高,元件多的温度低,温度高的先融,焊锡形成的拉力大于锡膏对元件的粘结力,即受力不均。
可以使升温区延长,降速或前温区不变而使后温区降低。
横着板走也或许可改善。
——防焊油墨(阻焊膜)不平,使元件跷起来。
4.少锡:——钢板擦洗不及时。
——印刷时刮刀速度太快,形成死角。
——钢网开孔厚度太薄。
——板面上下温度不均,下面高上面低,锡膏下面先融,锡已散开,等上边融时很少爬上去。
要求锡爬到一半才好,爬高了则焊盘少锡。
这时可以让下边低一点上边高一点,比如上面提高5℃,温差在5 ℃左右即可。
5.残余物过多:——助焊剂过多,>10%;焊后残留组份过高,达45%。
——锡膏印的太多。
——温度设置(与少锡相反,爬到器件上方)。
可以降上方温度升下方温度。
——回焊温度:影响较少。
——模板厚度不适。
0.15 mm较好,细间距用0.1mm钢板会减少残余物,但可能会少锡。
——用橡胶刮刀时(手印),力气小(女工),压力不够,使锡膏过多。
6.冷焊:——温度低,焊锡刚熔融即出炉。
——密集焊点区易发生。
可延长升温区或升高峰值温度。
陶瓷器件吸热偏多可让其先走。
7.缺件:——贴片时缺件,没吸到。
——锡膏粘着力小。
——打入深度不够,易掉件。
——回流焊时被热风吹走(较少见)。
可降低风速。
——贴片后放置时间较长,变干或吸水。
8.偏移:——端焊头氧化,润湿性较差。
严重了即空焊。
圆头器件(二极管)回流时间长了极易偏移。
九、参数:1.粘度:布氏粘度,单位KCPS ,欧洲使用较多。
日本多用Pas,190-220Pas较合适。
粘度太高,脱模性不好,印刷后有拉尖且不平整。
粘度太低会有坍塌、锡球(因溢流到油墨上)、连锡。
2.表面绝缘阻抗(SIR):>1.0X10 12Ω(直流100V)。
3.粒度:325-500目(25-45um)适于0.3mm以上间距;0.2间距要用G5 级的22-38um 。
十、温度(℃)250200150100500 30 60 90 120 150 180 210 240 270时间(S)回流曲线图:十一、电路组装技术的概述八十年代以来,电子装备以惊人的速度向着轻薄短小化、高密度和高可靠性方向发展,而其基础是电子化和微电子化;并将在此基础上向智能化方向发展。
电子电路高密度装联技术是支持这种技术的关键技术。
表面组装技术,国外叫Surface Mount Technology,简称SMT,国内有多种译名,根据电子行业标准,我们将SMT叫做表面组装技术。
表面组装技术定义:表面组装技术是一种无需在印制板上钻插装孔,直接将表面组装元器件贴、焊到印制电路板表面规定位置上的电路装联技术。
具体地说,表面组装技术就是用一定的工具将表面组装元器件引脚对准预先涂覆了粘接剂和焊膏的焊盘图形上,把表面组装元器件贴装到未钻安装孔的PCB表面上,然后经过波峰焊或流焊,使表面组装元器件和电路之间建立可靠的机械和电气连接,元器件和焊点同在电路基板一侧。
表面组装工艺技术的组成:涂覆材料粘接剂、焊料、焊膏组装材料工艺材料焊剂、清洗剂、热转换介质涂敷技术点涂、针转印、印刷(丝网印刷、模板印刷)贴装技术顺序式、在线式、同时式焊接方法—双波峰、喷射波峰等流动焊接粘接剂涂敷—点涂、针转印粘接剂固化—紫外、红外、电加热焊接技术焊接方法-焊锡膏法、预设焊料法。
组装技术再流焊接焊膏涂敷-点涂、针转印。
加热方法-气相、红外、激光等。
清洗技术溶剂清洗、水清洗。
检测技术非接触式检测、接触式测试。
返修技术热空气对流、传导加热。
涂敷设备点涂器、印刷机、针式转印机贴装机顺序式贴装机、同时式贴装机、在线式贴装系统焊接设备双波峰焊接设备、喷射式波峰焊接设备、各种再流焊接设备组装设备清洗设备溶剂清洗机、水清洗机测试设备各种外观检测设备、在线测试仪、功能测试仪返修设备热空气对流返修工具秋设备、传导加热返修设备和工具。
表面组装方式:组装了SMC/SMD的电路基板叫做表面组件(简称SMA)。
第一类是单面混合组装,采用单面电路和双波峰焊接工艺,第一类又分成第一种先贴和第二种后贴法两种组装方式。
第一种是先在电路板B面贴装SMC,而后在A面插装IHC,其工艺特点是操作简单,但需留下插装THC时弯曲引线的操作空间,因此组装密度低,另外,插装THC时容易碰着已贴好的SMC,引起SMC损坏或受机械振动而脱落,为了避免这种危险,粘接剂应具有较高的粘接强度,以耐机械冲击。
第二种组装方式是先在A面插装THC,后在B面贴装SMC,克服了第一种组装方式的缺点,提高了组装密度,但涂敷粘接剂较困难。
第二类的双面混浊合组装,采用双面印制电路板,双波峰焊和再流焊两回事种焊接工艺并用,同样有先贴SMC和后贴SMC的区别,一般选用先贴法。
这一类又分成两种组装方式,即第三和第四种组装方式,第三种是SMC/SMD和THC同在基板一侧,而第四种是SMIC(表面组装集成电路)和THC放在PCB的A面,而把SMC和SOT放在B面。
这一类组装方式由于单面或双面均有SMC/SMD,而把难以表面组装化的元件插闭装,因此组装密度相当高。
第三类是全表面组装,它又可分为单面表面组装和双面表面组装,即是第五种和第六种组装方式。
这一类常采用细线形的印制电路板或陶瓷基板和细间距QFP,采用再流焊接工艺。
焊锡膏的基本知识PPT共30页
谢谢!
ห้องสมุดไป่ตู้
焊锡膏的基本知识
11、不为五斗米折腰。 12、芳菊开林耀,青松冠岩列。怀此 贞秀姿 ,卓为 霜下杰 。
13、归去来兮,田蜀将芜胡不归。 14、酒能祛百虑,菊为制颓龄。 15、春蚕收长丝,秋熟靡王税。
61、奢侈是舒适的,否则就不是奢侈 。——CocoCha nel 62、少而好学,如日出之阳;壮而好学 ,如日 中之光 ;志而 好学, 如炳烛 之光。 ——刘 向 63、三军可夺帅也,匹夫不可夺志也。 ——孔 丘 64、人生就是学校。在那里,与其说好 的教师 是幸福 ,不如 说好的 教师是 不幸。 ——海 贝尔 65、接受挑战,就可以享受胜利的喜悦 。——杰纳勒 尔·乔治·S·巴顿
包装印刷焊膏与焊膏印刷技术知识讲义(doc 19页)

包装印刷焊膏与焊膏印刷技术知识讲义(doc 19页)部门: xxx时间: xxx整理范文,仅供参考,可下载自行编辑⏹⏹第四章焊膏与焊膏印刷技术第四章焊膏与焊膏印刷技术第一节锡铅焊料合金焊料是易熔金属,它在母材表面能形成合金,并与母材连为一体,不仅实现机械连,同时也用于电气连接。
焊接学中,习惯上将焊接温度低于450 ℃的焊接称为软钎焊,用的焊料又称为软焊料。
电子线路的焊接温度通常在 180 ℃~300 ℃之间,所用焊料的要成分是锡和铅,故又称为锡铅焊料。
一.电子产品焊接对焊料的要求电子产品的焊接中,通常要求焊料合金必须满足下列要求:(1)焊接温度要求在相对较低的温度下进行,以保证元件不受热冲击而损坏。
(2)熔融焊料必须在被焊金属表面有良好的流动性,有利于焊料均匀分布,并为润湿奠定基础。
(3)凝固时间要短,有利于焊点成型,便于操作。
(4)焊接后,焊点外观要好,便于检查。
(5)导电性好,并有足够的机械强度。
(6)抗蚀性好,电子产品应能在一定的高温或低温、盐雾等恶劣环境下进行工作,特别是军事、航天、通信以及大型计算机等。
为此焊料必须有很好的抗蚀性。
(7)焊料原料的来源应该广泛,即组成焊料的金属矿产应丰富,价格应低廉,才能保证稳定供货。
二.锡铅合金焊料1.锡的特性锡是延展性很好的银白色金属,质地软,熔点是 231.9 ℃,密度为 7.28g/cm3 耐,常温下易氧化,性能稳定。
2.铅的特性铅也是质地柔软并呈灰色的金属,熔点327.4℃,密度为11.34g/cm3。
铅的导电、导热性能差,铅与锡有良好的互溶性,塑性优异、铸造性好,并具有润滑性。
纯铅耐腐蚀性极强,化学性能稳定,但有机酸和强酸对它有强腐蚀作用;铅对人体有害,以离子铅的形式进入人体,其毒性很大,尤其对婴幼儿。
3.锡铅合金的特性4.铅在焊料中的作用5.液态锡铅焊料的易氧化性6.锡铅焊料中的杂质三.锡铅合金相图与焊料特性1.铅锡合金状态图铅锡合金状态图表示了不同比例的铅、锡的合金状态随温度变化的曲线。
SMT知识介绍和常见问题分析.pptx

焊料粉又称锡粉生要由锡铅合金组成,一股比例为63/37;另有特殊要求时,也有在锡铅合金中添加肯定破的银 、锡等金属的锡粉”概括来讲锡粉的相关特性与其品质要求方如下几点:
A、锡粉的颗粒形态对锡膏的工作性能有很大的影响:
A-U重要的一点是要求锡粉颗粒大小分布匀称,这里要谈到锡粉颗粒度分布比例的问题;在国内的焊料粉或焊 锡膏生产厂商,大家常常用分布比例来衡量锡粉的匀称度:以25~45μm的锡粉为例,通常要求35Um左右的颗粒分 度比例为60%左右,35μm以卜与以上部份各占20%左右;
SMT知识介绍和常见问题分析
SMT焊锡膏学问介绍之二:锡青的分类方式与选择标准
锡存的分类方式与选择标准
一般状况下,首先选择焊锡密大类,再依据合金组成、颗粒度、粘度等指标来选择。
(一)、分类方式:
A、一般松香清洗型[分RA(R。SINACTIVATED)与RMA(R。SINMI1.D1.YACTIVATED)):此种类型锡膏在焊接 过程中表现出较好“上锡速度”并能保证良好的“焊接效果”;在焊接工作完成后,PCB表面松香残留相对较多,可用适 当清洗剂清洗,清洗后板面光滑无残留,保证r清洗后的板面具有良好的绝缘阻抗,并能通过各种电气性能的技术检 测;B、免清洗型焊锡膏[NC(N。C1.EAN)]:此种锡膏焊接完成后,PCB板面较为光滑、残留少,可通过各种电气 性能技术检测,不须要再次清洗,在保证焊接品质的同时缩短了生产流程,加快了生产进度;
・两端白色挡锡块可以依据PCB的长度调整至合理的印刷宽度,锡膏可以依据PCB宽度来确定锡音的投放,大 大削减锡育作无效滚动。
・挡锡块的底部与钢网紧密贴合,使锡华不易从挡锡块两边溢出,这样可以保证锡育在疗效的丝印区域滚动运 用,削减由于助焊剂挥发,锡粉辄化,锡膏粘度变小等引起的印刷品质不良
焊锡膏组成及应用知识

四、保存与使用方法
一、保存方法 (1)、锡膏的保管要控制在0-10℃的环境下。 (2)、锡膏使用期限为6个月(未开封)。 (3)、不可放置于阳光照射处。 二、使用方法 (开封前) (1)、开封前须将锡膏温度回升到使用环境温度上(25±3℃),回温时间约为6
小时,并 禁止使用其它加热器使其温度瞬间上升的做法。 (2)、回温后须充分搅拌,使用搅拌机的搅拌时间约为1~3分钟,视搅拌机机
种而定. 三、使用方法 (开封后) (1)、将锡膏约2/3的量添加于钢板上,尽量保持以不超过1罐的锡膏量于钢板
上。 (2)、视生产速度,以少量多次的添加方式补足钢板上的锡膏量、以维持锡膏
的流动性与锡膏坍塌性质。 活性剂(Activator)
用以清除待焊金属表面上的氧化物,锡膏助焊剂使用的活性剂主 要包含有机酸与卤素,基于可靠度考虑,卤素仅使用溴(Br)。 溶剂(Solvent)
锡膏助焊剂使用的溶剂为高沸点,Reflow过程中仅少量挥发,与 液体助焊剂不同。 抗垂流剂(Thixotropic Agent)
使用中 印刷后保存期限8小时(必须在此期限内置件并过回焊) 放置钢板上不印刷保存期限8小时(静置后印刷第一片 可能状况不佳,第2片恢复)
五、炉温曲线
Sn-Ag-Cu系列锡膏建议曲线
A: B~C: D: E: F~G: T1: T2: T3:
ramp up rate during preheat: soaking temperature: ramp up rate during reflow: ramp down rate during cooling: peak temperature: preheat time: dwell time during soaking: time above 220℃ :
助焊膏原理

助焊膏的基本原理引言助焊膏是电子焊接中常用的辅助材料,它具有提高焊接效果、减少焊接缺陷的作用。
助焊膏的原理主要涉及到焊接工艺、物理性质、化学反应等方面,下面将详细介绍助焊膏的基本原理。
助焊膏的组成助焊膏通常由基体、活性剂和助剂组成。
1.基体:助焊膏的基体主要是由合成树脂或天然蜡制成。
它具有降低粘度、提供粘性和润湿性的作用,使助焊膏能够均匀地涂覆在焊接表面上。
2.活性剂:活性剂是助焊膏的主要成分,它能够提供焊接过程中所需的附加活性。
活性剂通常包含有助焊剂、清洗剂、润湿剂等,用于去除焊接表面的氧化层、提高焊接表面的润湿能力以及保护焊接点等。
3.助剂:助剂的主要作用是改进助焊膏的物理性质,如增加黏度、调节流动性、防止挥发等。
助焊膏的工作原理助焊膏通常在焊接表面上涂覆一层薄薄的涂层,它的工作原理包括以下几个方面:1. 清洁表面焊接表面通常存在氧化层、油脂、灰尘等污染物,这些污染物会影响焊接的质量和可靠性。
助焊膏中的清洗剂可以溶解、吸附这些污染物,从而清洁焊接表面,提高焊接质量。
2. 润湿表面焊接润湿性是助焊膏的一个重要性能指标,它决定了焊料在焊接表面的扩散和润湿情况。
助焊膏中的润湿剂可以降低焊料和焊接表面之间的表面张力,使焊料能够更好地润湿焊接表面,提高焊接接触角,增加接触面积,从而增强焊接的强度和可靠性。
3. 保护表面在焊接过程中,助焊膏中的助焊剂可以与氧化层发生化学反应,生成一层保护性的气氛和化合物,防止再次生成氧化物,从而保护焊接表面不被氧化,提高焊接质量。
4. 弥补焊料缺陷助焊膏中的助剂可以填补焊料之间的间隙、裂缝,弥补焊料的缺陷,降低焊接过程中的气体孔、悬挂、裂缝等焊接缺陷的发生。
5. 终止焊接在焊接完成之后,助焊膏中的残留物可以被清洗剂溶解、去除,终止焊接过程,以保持焊接表面的洁净。
助焊膏的使用方法助焊膏的使用方法主要包括以下几个步骤:1.准备焊接表面:首先,需要将焊接表面进行清洁,去除油脂、灰尘等杂质。
SMT用焊锡膏知识介绍及其使用过程中常见问题之原因分析
SMT用焊锡膏知识介绍及其使用过程中常见问题之原因分析作者: jackerxia发表日期: 2006-06-07 15:58 复制链接描述:图一图片:SMT用焊锡膏知识介绍及其使用过程中常见问题之缘故分析夏杰一、焊锡膏的要紧成份及特性大致讲来,焊锡膏的成份可分成两个大的部分,即助焊剂和焊料粉〔FLUX &SOLDER POWDER〕。
〔一〕、助焊剂的要紧成份及其作用:A、活化剂(ACTIVATION):该成份要紧起到去除PCB铜膜焊盘表层及零件焊接部位的氧化物质的作用,同时具有降低锡、铅表面张力的功效;B、触变剂(THIXOTROPIC) :该成份要紧是调剂焊锡膏的粘度以及印刷性能,起到在印刷中防止显现拖尾、粘连等现象的作用;C、树脂〔RESINS〕:该成份要紧起到加大锡膏粘附性,而且有爱护和防止焊后PCB再度氧化的作用;该项成分对零件固定起到专门重要的作用;D、溶剂〔SOLVENT〕:该成份是焊剂组份的溶剂,在锡膏的搅拌过程中起调剂平均的作用,对焊锡膏的寿命有一定的阻碍;〔二〕、焊料粉:焊料粉又称锡粉要紧由锡铅合金组成,一样比例为63/37;另有专门要求时,也有在锡铅合金中添加一定量的银、铋等金属的锡粉。
概括来讲锡粉的相关特性及其品质要求有如下几点:A、锡粉的颗粒形状对锡膏的工作性能有专门大的阻碍:A-1、重要的一点是要求锡粉颗粒大小分布平均,那个地点要谈到锡粉颗粒度分布比例的问题;在国内的焊料粉或焊锡膏生产厂商,大伙儿经常用分布比例来衡量锡粉的平均度:以25~45μm的锡粉为例,通常要求35μm左右的颗粒分度比例为60%左右,35μm 以下及以上部份各占20%左右;A-2、另外也要求锡粉颗粒形状较为规那么;依照〝中华人民共和国电子行业标准«锡铅膏状焊料通用规范»〔SJ/T 11186-1998〕〞中相关规定如下:〝合金粉末形状应是球形的,但承诺长轴与短轴的最大比为1.5的近球形状粉末。
焊锡助焊膏的原理
焊锡助焊膏的原理焊锡助焊膏是一种常用的焊接辅助材料,用于提高焊接接头的质量和可靠性。
它通常由活性剂、溶剂和助焊剂组成。
下面将详细介绍焊锡助焊膏的原理。
焊锡助焊膏的主要作用是促进焊接过程中焊料和基材之间的良好接触,并提供流动性以便焊料在焊接接头上均匀涂敷。
它可以改善焊接接头的润湿性、增加焊料与基材的附着力,减少焊接时的氧化反应和焊接缺陷,提高焊接接头的强度和耐久性。
焊锡助焊膏中的活性剂是其起到作用的关键成分。
活性剂的主要功能是清洁焊接表面,去除氧化物、污染物和异物,使焊料能够与基材充分接触。
常见的活性剂有酒精、酮类、酯类、酸类等。
它们通过溶解或去除焊件表面的氧化层和污垢,将金属表面暴露出来,为焊接提供一个良好的接触界面。
溶剂是焊锡助焊膏的溶媒,可以使其成分均匀分散在整个助焊膏中。
溶剂的选择要注意具有适当挥发性和溶解性,以确保在焊接过程中焊锡助焊膏能够在适当的时间范围内挥发,使焊料得以进一步涂敷和熔化。
助焊剂是焊锡助焊膏中的另一个重要组成部分。
助焊剂的主要作用是降低焊接接头的熔点,促进焊料的熔化和扩散,增加焊料在焊接接头上的润湿性。
助焊剂的选择要根据不同焊接材料和应用需求进行,常见的助焊剂有活性剂、树脂、酸类、氧化剂等。
根据焊接接头的具体要求,可以选择适当的助焊剂进行配制。
焊锡助焊膏的使用方法是先将焊锡助焊膏均匀地涂敷在需要焊接的部位,然后通过加热使焊料熔化并与基材结合。
熔化后的焊料会润湿基材表面并填充焊缝,形成一层均匀、致密的焊接接头。
总之,焊锡助焊膏通过其活性剂、溶剂和助焊剂的作用,实现了对焊接接头表面的清洁、降低熔点、提高润湿性和流动性的效果。
通过使用焊锡助焊膏,可以提高焊接接头的质量和可靠性,减少焊接缺陷,同时也提高了焊接的工作效率。
在实际应用中,应根据具体的焊接需求和材料特性选择合适的焊锡助焊膏配方和使用方法。
锡膏及使用及基本知识
锡膏的基本知识一、组成:助焊剂:约10%锡粉:Sn63 / Pb37 熔点183℃Sn62/Pb36/Ag2 熔点179℃ (用的少) 。
粒径:325~500目,即25~45um,日本的标准是4级,G4。
或22~38um 日本的5级G5。
外观:圆形(表面积小、氧化度小、脱模性好)。
含Ag锡粉:用于元件头镀Ag的场合。
Ag能阻止溶蚀,但并不一定光亮(焊点),有利于端头镀镍(Sn 或金)保护。
含In铟锡粉:铟比金贵,焊含金焊盘。
二、储存:5-10℃,太低了粉易碎化(锡粉5-10℃密封可存放6个月)。
若打开包装后用到一半,仍要密封保存,2-7天用完。
如时间短,常温即可,不用冷冻以免结雾。
用前:请回温4-5个小时,25℃时4小时即可,避免吸潮而产生锡球。
用前应搅拌,以免固液分离(正常都有分离);如用搅拌机,离心旋转2-4min即可。
手搅较多使用,但易进入空气。
锡线是手工焊接电路板,最便捷的焊料。
由于大部分锡线内含松香等助焊剂,使用锡线可以减少工序,提高焊接作业的效率。
锡线内部助焊剂主要由松香组成,起到湿润、降温,提高可焊性的作用。
成分结构:锡线按其金属成分可分为无铅焊锡和有铅焊锡。
成分不同的锡线具有不同的熔点,用途亦各有不同。
锡条是焊锡中的一种产品,锡条可分为有铅锡条和无铅锡条两种,均是用于线路板的焊接。
纯锡制造,湿润性、流动性好,易上锡。
焊点光亮、饱满、不会虚焊等不良现象。
加入足量的抗氧化元素,抗氧化能力强。
纯锡制造,锡渣少,减少不必要的浪费。
锡条与锡线的区别:三、应用:SMT印刷:1.模板——孔比焊盘小10%,一般为不锈钢(以前用丝网,现极少)。
厚度:0.12~0.25 mm 0.15~0.12较多用。
宽间距、电脑主机板多开孔:化学蚀刻,开孔中间有瓶颈,使用时脱模性不好。
镭射激光切割:边缘整齐、厚薄均匀。
开孔大小:孔宽/模板厚薄>1.5。
长X宽2.(长+宽)X厚>0.66 涉及脱模性对于细间距IC:开孔面积需要小于焊盘面积,0.3~0.5mm面积比为0.9, 0.2mm面积比为0.8。
焊膏印刷简介及缺陷分析
焊膏印刷简介及缺陷分析1. 焊膏印刷的概述焊膏印刷是电子制造中常用的一种工艺,用于将焊膏精确地印刷在印刷电路板(PCB)上的焊盘位置,以实现电子元件的可靠连接。
焊膏通常由金属粉末和胶粘剂组成,具有良好的流动性和可焊性。
焊膏印刷通常通过一个称为“焊膏印刷机”的设备来完成。
在印刷过程中,焊膏被印刷在PCB上,而未被印刷的区域则被覆盖住,从而确保焊盘位置的准确性和可靠性。
2. 焊膏印刷的步骤焊膏印刷包括以下基本步骤:2.1 准备工作在进行焊膏印刷之前,需要准备好以下工作:•印刷电路板(PCB)•焊膏•焊膏印刷机•刮刀或印刷头•清洁材料2.2 焊膏的选择和准备焊膏的选择取决于焊接的要求和PCB的设计。
通常使用的焊膏包括无铅焊膏和铅焊膏。
选择焊膏时还需要考虑其粘度、流动性和可焊性等因素。
焊膏应该在印刷之前通过搅拌或其他方式进行充分的混合,以确保其中的金属粉末和胶粘剂均匀分布。
2.3 调整和校准印刷机在实际的印刷过程中,需要根据PCB和焊膏的特性来调整和校准印刷机的参数,以确保焊膏可以被准确地印刷在焊盘位置上。
参数的调整和校准包括刮刀或印刷头的压力、印刷速度和印刷高度等。
2.4 焊膏印刷在进行焊膏印刷时,将焊膏放置在印刷机的储膏器中,并调整刮刀或印刷头的位置。
然后,按下启动按钮,焊膏印刷机将自动完成印刷过程。
印刷过程中要确保焊膏均匀地分布在焊盘位置上,并且焊盘的覆盖率和厚度符合要求。
2.5 清洁和保养印刷完成后,需要及时清洁印刷机和印刷板,以防止焊膏残留对下一次印刷的影响。
清洁材料可以使用酒精或其他合适的溶剂。
此外,定期检查和维护印刷机的功能和部件,以确保其正常运行和印刷质量。
3. 焊膏印刷的常见缺陷焊膏印刷过程中可能会出现一些常见的缺陷,可能影响到焊接的质量和可靠性。
以下是一些常见的焊膏印刷缺陷及其分析:3.1 漏印漏印是指焊膏未能完全印刷在焊盘位置上,导致焊盘上没有足够的焊膏。
漏印可能会导致焊接不良、焊点不可靠,甚至导致焊点开路。
助焊膏原理
助焊膏原理助焊膏是一种在电子焊接中广泛使用的辅助材料,它可以提高焊接的质量和效率。
助焊膏的主要作用是在焊接过程中保护焊接部位,防止氧化和污染,同时也可以提高焊接的润湿性和流动性。
本文将介绍助焊膏的原理和应用。
助焊膏的原理助焊膏的主要成分是活性剂和基质。
活性剂是助焊膏的关键成分,它可以在焊接过程中与金属表面发生化学反应,形成一层保护膜,防止氧化和污染。
基质是助焊膏的载体,它可以提高助焊膏的黏度和润湿性,使其更容易涂抹和使用。
助焊膏的活性剂主要有以下几种:1. 酸性活性剂:酸性活性剂可以与金属表面发生化学反应,形成一层氧化物和盐类,防止氧化和污染。
酸性活性剂通常用于焊接不锈钢、铜、铝等材料。
2. 碱性活性剂:碱性活性剂可以与金属表面发生化学反应,形成一层氢氧化物和盐类,防止氧化和污染。
碱性活性剂通常用于焊接铁、钢等材料。
3. 中性活性剂:中性活性剂不会与金属表面发生化学反应,但可以提高助焊膏的润湿性和流动性,使其更容易涂抹和使用。
中性活性剂通常用于焊接各种材料。
助焊膏的应用助焊膏的应用非常广泛,主要用于以下几个方面:1. 保护焊接部位:助焊膏可以在焊接过程中形成一层保护膜,防止氧化和污染,保护焊接部位的质量和可靠性。
2. 提高焊接润湿性:助焊膏可以提高焊接的润湿性,使焊料更容易润湿和流动,提高焊接的质量和效率。
3. 降低焊接温度:助焊膏可以降低焊接温度,减少焊接过程中的热损失和变形,提高焊接的质量和可靠性。
4. 减少焊接缺陷:助焊膏可以减少焊接缺陷,如气孔、裂纹、夹杂等,提高焊接的质量和可靠性。
助焊膏是一种非常重要的辅助材料,它可以提高焊接的质量和效率,保护焊接部位,减少焊接缺陷,降低焊接温度,是电子焊接中不可或缺的一部分。