
半钢成型工序标准流程课件
帘布宽度及调整旋钮
胎侧宽度及调整旋钮
3.9.一段设备结构介绍
名称
内 衬 定 中
帘 布 定 中
胎 侧 定 中
材料供料架
图例
介绍
备注
材料定中装置的作用是在内 衬层进入供料架前端之前将其的 位置进行定中,确保材料贴合的 水平精度。
内衬层和帘布定中装置可调 整罗盘来调整定中装置宽窄的大 小,内侧圆板可调整定中装置的 左右移动。
备注
后压辊旋转位置由限位 开关控制,左右移动由 编码器控制
后压辊左右移动由编码 器控制
3.6. 一段设备结构介绍
名称
平 压 辊
海 绵 压 辊
图例
一段贴合主体
介绍
平压辊的作用是一段在贴合 材料时,平压辊一直保持压住成 型鼓的状态,在成型鼓转动时, 排出胶料间的空气,使之充分贴 合。平压辊伸出的动作采用气缸 的动力。
一个圆周,抓片上有凸出的针头, 用来固定胎面,传递环传递胎面
夹持爪高度是一定的, 根据不同规格的轮胎生 产可更换夹持爪的高度。
时,要保持胎面的真圆,不能出
现掉冠等现象。
涨缩机头的作用是将一段完 成的胎桶固定,PU环涨起时起到 密封的作用。定型宽度是指压合 时涨缩机头两端间的距离。压合 时涨缩机头对胎桶进行充气。
备注 1:贴合前先测量成型鼓宽度,成型鼓周长以及胶囊插入鼓里的距离是否符合标准。 2:测量内衬层各项精度是否符合标准。按光标贴合内衬层。
1.2.二次法成型机一段
步进第二步
ቤተ መጻሕፍቲ ባይዱ海绵压辊下落 成型鼓旋转贴合
内衬裁刀压杆下落
裁刀裁断内衬层
内衬层接头贴合
海绵辊上升
内衬层供料架退出
海绵压辊下落→成型鼓旋转→内衬层裁断压杆下落→裁刀裁料→内衬层供料架退 →海绵压辊上升→成型鼓位置调整→内衬层接头贴合
胎侧感应光电开关
4.1. 二段设备结构介绍
二 段 操 作 主 体
二段操作主体是由带束鼓,传递环,涨缩机头,后压辊,平 压辊,旋转机头等部件构成。
4.2. 二段设备结构介绍
名称
带 束 鼓
传 递 环
图例
二段操作主体
介绍
带束鼓分收缩和张开两种状 态,带束鼓表面分布着磁铁,可 吸住带束层,方便带束层贴合, 有一处磁铁较多,此处为一层带 束层接头处。带束鼓手动使用时 踩脚踏板来控制正转和反转。
备注
带束层周长调整位置
传递环的作用有将带束鼓上 的组件取出送至涨缩机头的胎桶 上,并将压合完成后的成品胎胚 从涨缩机头取下。传递环的移动 采用左右两个气缸的动力。
传递环伸进距离由后方 联动螺丝来调控
4.3.二段设备结构介绍
名称
夹 持 爪
涨 缩 机 头
图例
二段操作主体
介绍
备注
传递环上的夹持爪共同组成
备注
平压辊海绵应保持良好 状态,如发现损坏及时 更换。
海绵压辊的作用是一段在贴 合材料时,海绵海绵压辊一直保 持压住成型鼓的状态,在成型鼓 转动时,排出胶料间的空气,使 之充分贴合。海绵压辊的伸出是 采用气缸的动力。
海绵压辊高度调整是在 此处调整,两侧各一个
3.7. 一段设备结构介绍
材 料 供 料 架
带束鼓张开
一层带束层供料架伸出
一层带束层贴合
带束鼓张开→带束鼓调整位置→一层带束层供料架伸进→一层带束层供料架下降 →按光标贴合一层带束层带束鼓旋转→一层带束层对接→一层带束层供料架上升
→一层带束层供料架收回→二层带束层供料架伸出
备注
1:贴合前先测量带束鼓宽度和带束鼓周长是否符合标准。 2:测量一层带束层各项精度是否符合标准。按光标贴合一层带束层。 3:一层带束层接头贴合时按照标准贴合。带束层的长度可以在设定中控制。
材料供料架是由内衬层,帘布,胎侧分别的材料车,导料装 置,定中装置和送料架等部件构成。
3.8.一段设备结构介绍
名称
内 衬 送 料 架
帘 布 送 料 架
胎 侧 送 料 架
材料供料架
图例
介绍
备注
内衬层宽度及调整旋钮
三种送料架的作用是将内衬 层,帘布,胎侧平整水平的送至 成型鼓前方供贴合,并由裁刀将 其裁断。裁断时有压板压下,防 止卷料。
备注
1:贴合前先观察指形片形态,测量指形片到成型鼓的距离和扣圈盘到成型鼓的距离是否符合标 准。 2:测量胎侧各项精度是否符合标准。按光标贴合胎侧。查看下压辊压合压力是否符合标准。
1.6.二次法成型机一段
步进第六步
海绵压辊下落 成型鼓旋转贴合
胎侧裁刀压杆下落
裁刀裁断胎侧
胎侧接头贴合
海绵辊上升
胎侧供料架退出
胶囊深入鼓的距离由后 方胶囊座的螺丝调控。
3.3.一段设备结构介绍
名称
指 形 片
推 进 罩
图例
一段贴合主体
介绍
备注
指形片的作用是在进行反包 动作前,对胎体进行正包,使子 口护胶伸展开,并且使胎圈顺利 进入,指形片动作采用气缸的动 力。
值形片应保持良好状态, 如有变形,损坏应及时 更换。
推进罩的作用是当反包胶囊 充气后推进胶囊,从而完成反包 动作,推进罩的动作采用气缸的 动力。
换料时注意将材料和 衬布走向正确的位置, 位置错误会发生卷料现
象。
3.11.一段设备结构介绍
名称
内 衬 导 料
帘 布 导 料
胎 侧 导 料
材料供料架
图例
介绍
备注
导料装置是依靠光电开关感 应的。原理是内衬层,帘布,胎 侧贴合后,材料收起,光电开关 感应不到,后方进行导开供料。
内衬层感应光电开关 帘布感应光电开关
胎面供料架伸出
胎面接头贴合
胎面供料架伸出→胎面压辊下降→带束鼓旋转→胎面供料架收回→胎面接头贴合
备注 1:测量胎面各项精度是否符合标准。按光标贴合胎面。 2:胎面接头贴合时按照标准贴合。胎面的长度可以在设定中控制。
2.5.二次法成型机二段
步进第五步
传递环左移抓胎面
传递环右移至等待位
胎桶套入涨缩机头
海绵压辊下落→成型鼓旋转→胎侧裁断压杆下落→裁刀裁料→胎侧供料架退 →海绵压辊上升→成型鼓位置调整→胎侧接头贴合
备注 1:胎侧裁断时可用手按压裁料压板,防止裁刀将胎侧卷起。 2:胎侧接头贴合时按照标准贴合。胎侧的长度可以设定定位角度来控制。
1.7.二次法成型机一段
步进第七步
尾座退出
平压辊下降
成型鼓旋转下压辊压合 (下压辊和后压辊同时压合)
介绍
成型鼓分收缩和张开两种状 态,成型鼓表面分磨砂面和光滑 面,光滑面的位置是用来贴合内 衬层(内衬帘布符合件),手动 使用时踩脚踏板来控制成型鼓正 转和反转。
备注
成型鼓的周长和宽度由 中间腰带的尺寸控制。
反包胶囊的作用是进行反包 动作,反包动作的形态为胶囊在 充气状态时,被推进罩推动进行 反包动作。
2.3. 二次法成型机二段
步进第三步
冠带条进入
冠带条缠绕
冠带条裁断
带束鼓调整位置→冠带条进入→冠带条贴合→冠带条缠绕→冠带条裁断→冠带条收回 →带束鼓调整位置
备注 1:冠带条贴合前先确认系统中冠带条缠绕方式与施工标准是否一致。 2:冠带条裁断后裁断接头是否贴合。
2.4. 二次法成型机二段
步进第四步
备注 1:内衬层裁断时可用手按压内衬层,防止裁刀将内衬层卷起。 2:内衬层接头贴合时按照标准贴合。内衬层的长度可以设定定位角度来控制。
1.3.二次法成型机一段
步进第三步
帘布供料架伸出
按光标贴合帘布
成型鼓调整位置→帘布供料架伸出→按光标贴帘布
备注 1:测量帘布各项精度是否符合标准。按光标贴合帘布。
1.4.二次法成型机一段
1.5. 二次法成型机一段
步进第五步
指形片进入正包
扣圈盘进入
胶囊反包
成型鼓转动 下压辊升起压合
按光标贴合胎侧
后压辊进入
胎侧供料架进入
下压辊下降
成型鼓调整位置→平压辊下降→指形片进入→扣圈盘进入→胶囊充气→推进盘进入 →胶囊退出→下压辊升起→成型鼓转动→下压辊合拢→胎侧供料架进入→后压辊进入
→下压辊分离→平压辊上升→按光标线贴胎侧
尾座到位是由两侧的定 位柱定位。
3.5.一段设备结构介绍
名称
后 压 辊
下 压 辊
图例
一段贴合主体
介绍
后压辊的作用是在胎侧贴好 后,对胎侧子口包布位置进行旋 转压合,将胶料中的空气挤出。 后压辊进入的动作采用气缸的动 力,后压辊低压和高压的压力是 由气囊的充气来控制的。
下压辊的作用是在反包动作 后,由外侧向内侧压合,将反包 内的空气压出,最后一步滚压的 时候,下压辊也提供压合的作用 下压辊伸出的动作采用气缸的动 力。
步进第四步
海绵压辊下落 成型鼓旋转贴合
帘布裁刀压杆下落
裁刀裁断帘布
帘布接头贴合
海绵辊上升
帘布供料架退出
海绵压辊下落→成型鼓旋转→内衬层裁断压杆下落→裁刀裁料→内衬层供料架退 →海绵压辊上升→成型鼓位置调整→内衬层接头贴合
备注 1:帘布裁断时可用手按压帘布,防止裁刀将帘布卷起。 2:帘布接头贴合时按照标准贴合。帘布的长度可以设定定位角度来控制。
推进罩伸进距离由后方 联动螺丝来调控
3.4.一段设备结构介绍
名称
扣 圈 盘
尾
座
图例
一段贴合主体
介绍
备注
扣圈盘的作用是将胎圈固定,
在扣圈动作时将胎圈送至胎胚上。 扣圈盘未伸进时与成型
扣圈盘的动作采用气缸动力。
鼓的距离应保持在为 390±2MM
左侧指形片,扣圈盘,推进 罩及其动力气缸都在尾座上。尾 座的的动作是由底部气缸来带动 的,在固定的轨道上左右方向动 作在尾座进入和退出的位置缓冲 柱。
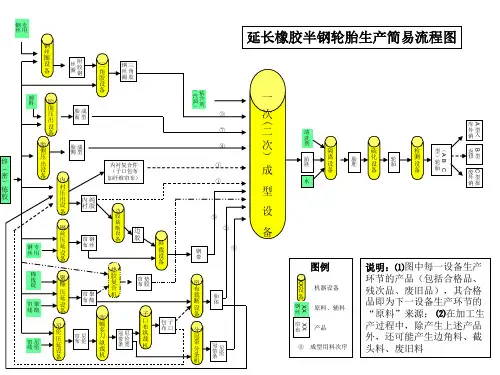
半钢轮胎生产工艺流程简图
帘聚 布酯
垫 胶 复 合 机
图例
XX 帘 布 裁 断 设 备
胎 体
帘垫 布胶
设 备
XX
机器设备 原料、辅料 产品 成型用料次序
帘尼 线伦
帘尼 布伦
宽 幅 多 刀 纵 裁 机
冠尼 带伦 条宽
子 口 布 纵 裁 机
钢 丝 帘 布
包子 布口
分 冠 带 分 条 机
冠尼 带伦 条
⑥
说明:⑴图中每一设备生产 环节的产品(包括合格品、 残次品、废旧品),其合格 品即为下一设备生产环节的 “原料”来源; ⑵在加工生 产过程中,除产生上述产品 外,还可能产生边角料、截 头料、废旧料
④
终 ( 密 )备
轮 胎
检 测 设 备
返 修型 废 外型 销报 B C
内 衬 压 出 设 备 钢 丝 压 延 设 备 聚 酯 压 延 设 备 尼 伦 压 延 设 备
内纯 衬胶
钢专 丝用
帘钢 布丝
边 胶 裁 断 设 备
⑤
设
②
边 胶
备
⑥
斜 裁 设 备
钢 带
棉 线 锭 帘聚 线酯
钢专 丝用
钢 丝 圈 设 备
延长橡胶半钢轮胎生产简易流程图
丝附 圈胶 钢
三 角 胶 设 备
钢三 丝角 圈胶 ( 汽粘 油合 )剂 ③ ⑦
颜 料
胎 面 压 出 设 备 胎 侧 压 出 设 备
一 次 二 次 ) 成 型
清 洗 剂 胎 胚 水 库 外型 销入 A 型( ) 轮 胎 A B C
胎成 面型
(
胎成 侧型 内衬复合件 (子口包布 加纤维帘布)
XX
半钢成型车间操作流程

半钢成型车间操作流程下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by theeditor. I hope that after you download them,they can help yousolve practical problems. The document can be customized andmodified after downloading,please adjust and use it according toactual needs, thank you!In addition, our shop provides you with various types ofpractical materials,such as educational essays, diaryappreciation,sentence excerpts,ancient poems,classic articles,topic composition,work summary,word parsing,copy excerpts,other materials and so on,want to know different data formats andwriting methods,please pay attention!半钢成型车间操作流程一、准备工作1. 检查设备:检查成型机、硫化机、模具等设备是否正常运行,如有异常及时维修。
钢的冶炼浇注成型工艺及钢材的质量控制精品PPT课件

上一页
返回
1. 2 钢的浇注
钢液经脱氧后,除少数用来浇铸成铸钢件外,其余都浇铸成钢锭或连铸 坯。钢的浇注方法有模铸法和连铸法两种,连铸法具有生产效率高、钢 坯质量好、节约能源及生产成本低等优点,因此,得到广泛应用。钢锭 浇注示意图如图1-1所示。
1.2.1模铸法
模铸法是指把钢液经过浇注系统从下部或者直接从上部注入金属锭模内 ,待其冷凝后脱模,得到金属铸锭。这种方法的适应性较强,但锭模准 备工作复杂,劳动条件很差,钢锭的组织不够致密均匀,轧材时切头、 切尾多,成材率低,浇注系统的废品弃品损失大。在现代化炼钢车间中 已逐渐被连铸法所代替。
钢铁材料的生产过程由炼铁、炼钢和轧钢等三个主要环节组成。首先, 由铁矿石等原料经高炉冶炼获得生铁,高炉生铁除了获得铸铁件外,大 部分用来炼钢。钢是由生铁经高温熔炼降低其含碳量和清除杂质后而得 到的。钢液除少数浇成铸钢件以外,绝大多数都浇铸成钢锭或连铸坯, 经过轧制或锻压制成各种钢材(板材、型材、管材、线材等)或锻件,供 加工使用。图 1-1为钢铁材料的生产过程示意图。
返回
1.1 钢的冶炼
地壳中铁的储藏量比较丰富,大约占 4.2%(元素总量计),仅次于氧、硅 及铝,居第四位,但是由于自然界中铁总是以化合物(氧化物、硫化物或 碳酸盐等)存在,不同的岩石中含铁品位差别较大,因此凡是可以利用目 前的加工技术条件,从中经济地提取出金属铁的矿石,我们就称为铁矿 石,如表1-1所示,矿石的品位决定其价格,即冶炼的经济性,一般将 矿石中铁的质量分数高于 65%,且含硫、磷等杂质少的矿石,供直接还 原法和熔融还原法适用,而矿石中铁的质量分数低于65%~50%,则供高 炉使用,我国目前富矿储量已较少,绝大部分都是铁的质量分数为30% 左右的贫矿,需要经过选矿处理才能使用。
SWRY半成品培训教材

8 水冲洗
➢ 目的: 利用串联水冲洗的方式彻底清洁钢丝,避免槽液之间的相互污染、 反应。
➢ 擦液杆: 在吸气孔前面也会有擦液杆,必须调整好高度。
➢ 吸气装置 钢丝浸入一个水冲洗槽后,经过吸气口,随后再进入下一个水冲冼槽 。
路漫漫其悠远
9 酸洗
➢ 酸洗原理: 酸洗过程中钢丝与HCL反应生成H2,利用H2剥落氧化皮。
炉子总共分为五个区域,钢丝在炉子的第四区达到940℃ 以上,第五区提供一个扩散(溶解)的时间,即钢丝的保温 时间。仅需提供的热量为钢丝的损失热量,不要使钢丝升温 。
路漫漫其悠远
5 炉子
在炉子中的钢线温度曲线图
✓ 炉温:炉子各区温度等于设定温度,尤其最后区的温度和燃烧压力 。
路漫漫其悠远
5 炉子
在炉子中的燃烧气氛示意图
路漫漫其悠远
4 脱脂
✓ 温度 温度最低为85℃,较低的温度将影响脱脂液的 流动,使钢丝不能均匀的涂层,致使钢丝的 面缩率会大,强度偏低。
✓ 浓度 钢丝表面的皂粉多少将影响钢丝在炉中的升 温速度;钢丝表面的硼砂多少将影响炉子的 燃烧气氛。 通过添加水的流量控制脱脂槽中的硼砂浓度 。
➢ 在生产中,脱脂槽必须始终工作,它首先洗去钢丝表面因拉拔而残余 的硼砂皂粉,而后涂上均匀一致的脱脂液。
➢目的: • 获得均匀一致的表面色泽,使钢丝在炉内能均匀地接受幅射来的 热量,获得一致的机械性能。 • 涂上的皂粉在炉中炭化,可使钢丝迅速升温。
路漫漫其悠远
5 炉子
路漫漫其悠远
5 炉子
➢ 钢是一种许多元素组成的混合物,其中铁和碳是两种主要元素。碳以渗 碳体存在Fe3C。
➢ 钢丝的抗拉强度: • 的数量和分布决定 • 的厚度和相互之间的距离决定
半固态成形
如果浆流变浆料凝固成锭,按需要将此金属 锭切成一定大小,然后重新加热(即坯料的二 触变成形 thixoforming 次加热)至金属的半固态温度区(金属锭称为半 固态金属坯料)。利用金属的半固态坯料进行 成形加工的方法为触变成形
金属材料在液态、固态和半固态三个阶段均呈现出明显不同的物理特性,利 用这些特性,产生了凝固加工、塑性加工和半固态加工等多种金属热加工成形 方法。图1表示金属在高温下三态成形加工方法的相互关系
(7) 倾斜冷却板制备法 原理:如图10所示,金属液通过坩埚倾倒在内部具有水冷却装置的冷却 板上,金属液冷却后达到半固态。,流入模具中制备成半固态坯料。
图10 倾斜冷却板制备半固态坯料的工艺及设备图
4、半固态金属触变成形
(1) 触变成形工艺及设备 触变成形(Thixomolding)由美国的Dow公司开发的,1992年由日本引入 并完成成形机的研制开发。图11为Thixomolding工艺的简图,其设备由原 料入料与预热装置、螺旋注射机、加热装置以及压铸机等部分组成。 设备特点: ① 原料进入料斗后边加热边剪切 搅拌,最后形成半固态的状态 再射入模具中; ② 半固态浆料的固相分数可控性 强,成形件质量高、性能稳定 ③ 螺旋机内密闭性好,在成形过 程中不需要严格的保护性气氛 进行保护,仅在投料口处用少 量的Ar气保护即可。
(3) 应变诱导熔化激活法
利用传统连铸方法预先连续铸造出晶粒细小的金属锭坯。
将该金属锭坯在回复再结晶的温度范围内进行大变形量 的热态挤压变形,通过变形破碎铸态组织。 再对热态挤压变形过的坯料加以少量的冷变形,在坯料的 组织中储存部分变形能力。
机械搅拌示意图
按需要将经过变形的金属锭坯切成一定大小,迅速将其加热到固液两相区并 适当保温,即可获得具有触变性的球状半固态坯料。
半固态金属成形技术31页PPT
26、机遇对于有准备的头脑有特别的 亲和力 。 27、自信是人格的核心。
28、目标的坚定是性格中最必要的力 量泉源 之一, 也是成 功的利 器之一 。没有 它,天 才也会 在矛盾 无定的 迷径中 ,徒劳 无功。- -查士 德斐尔 爵士。 29、困难就是机遇。--温斯顿.丘吉 尔。 30、我奋斗,所以我快乐。--格林斯 潘。
谢谢你的阅读
❖ 知识就是财富 ❖ 丰富你的人生
71、既然我已经踏上ຫໍສະໝຸດ 条道路,那么,任何东西都不应妨碍我沿着这条路走下去。——康德 72、家庭成为快乐的种子在外也不致成为障碍物但在旅行之际却是夜间的伴侣。——西塞罗 73、坚持意志伟大的事业需要始终不渝的精神。——伏尔泰 74、路漫漫其修道远,吾将上下而求索。——屈原 75、内外相应,言行相称。——韩非
半钢子午胎成型工艺参数
a b
内衬接头对称 │a-b│≤3
内衬接头出角 a≤3
a
a b
三、成型工艺参数
• 接头错位量≤2mm,同层胶帘布接头间距 ≥150mm,相邻两层部件的接头间距≥100mm ,同层胶帘布接头个数≤3个
• 帘布弯曲量≤5mm • 帘布对称度≤2mm
CL
a
b
帘布对称度 │a-b│≤2
帘布接头错位量≤2
标准/公差 ±1mm
±1mm 2mm以下 ≤0.5mm ≤2mm 20~30mm ≤4mm
三、成型工艺参数
检点项目 碰盘 垂直度
与主轴同心度 周长 到鼓间的距离
标准/公差 ≤0.5mm ≤0.3mm 与标示比对 (钢丝圈根数+1)±1
下压 辊
横向对称性
≤1mm
径向位辊面超出 与鼓面相切 鼓距离0 ~ 1mm
一、半钢成型简介
2、成型的方式 2.1 按机型分有一次法成型、二次法成型。 半钢现在生产使用是二次法成型 2.2 按部件成型方式分冠盖侧和侧盖冠二种 。 – 简言之,冠盖侧就是胎面的胎翼部位盖住 胎侧的方式 – 侧盖冠就是胎侧盖住胎面胎翼部位的方式 。 – 半钢现生产使用冠盖侧的方式
一、半钢成型简介
三、成型工艺参数
检点项目
标准/公差
指形片 到鼓肩距离
10~15mm(目测)
(A70机)
到鼓肩距离
9~13mm(目测)
(合肥机、重庆机)
到鼓间距离 (精元机)
单层胎体: 10±1mm
双层以上胎体:
12±1mm
三、成型工艺参数
检点项目
标准/公差
指形片 两边到鼓肩距离差 ≤1mm
指示灯 中心灯线
线
橡胶半钢生产工艺流程
橡胶半钢生产工艺流程下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by the editor. I hope that after you download them, they can help yousolve practical problems. The document can be customized and modified after downloading, please adjust and use it according to actual needs, thank you!In addition, our shop provides you with various types of practical materials, such as educational essays, diary appreciation, sentence excerpts, ancient poems, classic articles, topic composition, work summary, word parsing, copy excerpts,other materials and so on, want to know different data formats and writing methods, please pay attention!橡胶半钢生产工艺是橡胶工业中的重要环节,对产品的质量和性能有着直接影响。
《成型流程讲解》PPT课件
寸/分(IPM)表示,本廠以米/分表示.如式已為 “排屑量”(Chip Load)取代,表示方法是以 鑽針每旋轉一周所能刺進的寸數(in/R).
in/min
CL=
R/min
精选课件
四. 鑽孔參數介紹
(2).旋轉速度(Speeds):每分鐘所能旋轉圈數 (Revolution Per Minute RPM)
同的設計. A.鉆石目形銑刀 最常用的PC板外周加工用銑刀,具有鉆石
目形狀 ,重視切削的排出性,是以延長刀 具壽命為目的而設計的
I L(-0.1,+0.1)
精选课件
D 3.175mm
B.附有斷屑槽螺旋刀銑刀
大多數為右螺旋刀刃,具有螺旋狀的切刃溝與斷屑 的細刃斷屑槽,是一種有過旋溝槽形狀而具有良好 排屑性的銑刀,特別適用於紙基板及CEM-3.
C控制 現有CAD/CAM工作站都可直接轉換
成型機接受之語言只要設定一些參數 如各孔號代表之孔徑等即可.大部分工 廠成型機數量多達幾十台因此多有邊, 綱作業由工作站直接指示,若加上自動 上/下板(Loading/Unloading)則人員可 減少至最少.
精选课件
四. 成型參數介紹
2.作業條件 成型最重要三大條件就是“Feeds and Speeds”
2. 須定期測量轉數,進刀速,Run Out數值. 3. Spindle及夾頭需定時清洗. 4. Run Out一定要保持在0.0005inch以下 5. 台面上塵屑要用吸尖器去除,切勿用吹
3.2.1 機械部分:負責執行成型作業 3.2.2 電腦顯示部分:顯示目前執行狀
況 3.2.3 CNC系統部分:將成型程式轉換
半钢子午胎成型工艺参数(PPT40张)
• 帘布对称度≤2mm
成型工艺
17
CL
a
b
帘布对称度 │a-b│≤2
成型工艺 18
帘布接头错位量≤2
a
成型工艺
19
帘线弯曲量
CL
A≤5mm
成型工艺
20
三、成型工艺参数
扣圈:动作要求同步 指形片正包:左右同步 反包:三角胶压实为原则 反包对称度≤ 5mm (非接头部位), 周向蛇行量≤ 3mm(非接头部位) 贴胎侧 胎侧斜切角度≤45°,接头量0~2mm 对称度:≤2mm,宽度拉伸变异量≤2mm
一、半钢成型简介
3、半钢成型机的组成 3.1一段由供料系统、主机、机鼓、电气系统 组成; 其中主机部分由底盘、尾座、胶囊装置 、指形片装置、 碰盘、胶囊推盘及相关的 传动装置组成。 二段由供料系统、带束鼓、传送环、2nd侧 组合装置、电气系统组成。
成型工艺 6
一、半钢成型简介
3.2 目前半钢成型机型号及数量: 机型 PR103/211 7台 PR104/214 3台 PR106/216 5台 合肥敬业 1台 重庆敬业 1台 A70、3L8/A 2台 二、半钢成型的制作流程 冠盖侧方式制作流程
成型工艺 35
精元机胎面打压的工艺要求
CL
A B C
A 位置 胎面中心
B
C
D 过胎肩点 4±2mm
E 胎翼端点
外层带束层 最宽带束层 端点 端点
压力 1.5±0.5 kgf/cm2
停顿时间s 1~2
2.5±0.5 2±1
2.5±0.5 2±2
2.5±0.5 2±2
2.最坚强的自己。 2、把脸一直向着阳光,这样就不会见到阴影。 3、永远不要埋怨你已经发生的事情,要么就改变它,要么就安静的接受它。 4、不论你在什么时候开始,重要的是开始之后就不要停止。 5、通往光明的道路是平坦的,为了成功,为了奋斗的渴望,我们不得不努力。 6、付出了不一定有回报,但不付出永远没有回报。 7、成功就是你被击落到失望的深渊之后反弹得有多高。 8、为了照亮夜空,星星才站在天空的高处。 9、我们的人生必须励志,不励志就仿佛没有灵魂。 10、拼尽全力,逼自己优秀一把,青春已所剩不多。 11、一个人如果不能从内心去原谅别人,那他就永远不会心安理得。 12、每个人心里都有一段伤痕,时间才是最好的疗剂。 13、如果我不坚强,那就等着别人来嘲笑。 14、早晨给自己一个微笑,种下一天旳阳光。 15、没有爱不会死,不过有了爱会活过来。 16、失败的定义:什么都要做,什么都在做,却从未做完过,也未做好过。 17、当我微笑着说我很好的时候,你应该对我说,安好就好。 18、人不仅要做好事,更要以准确的方式做好事。 19、我们并不需要用太华丽的语言来包裹自己,因为我们要做最真实的自己。 20、一个人除非自己有信心,否则无法带给别人信心。 21、为别人鼓掌的人也是在给自己的生命加油。 22、失去金钱的人损失甚少,失去健康的人损失极多,失去勇气的人损失一切。 23、相信就是强大,怀疑只会抑制能力,而信仰就是力量。 24、那些尝试去做某事却失败的人,比那些什么也不尝试做却成功的人不知要好上多少。 25、自己打败自己是最可悲的失败,自己战胜自己是最可贵的胜利。 26、没有热忱,世间便无进步。 27、失败并不意味你浪费了时间和生命,失败表明你有理由重新开始。 28、青春如此华美,却在烟火在散场。 29、生命的道路上永远没有捷径可言,只有脚踏实地走下去。 30、只要还有明天,今天就永远是起跑线。 31、认真可以把事情做对,而用心却可以做到完美。 32、如果上帝没有帮助你那他一定相信你可以。 33、只要有信心,人永远不会挫败。 34、珍惜今天的美好就是为了让明天的回忆更美好。 35、只要你在路上,就不要放弃前进的勇气,走走停停的生活会一直继续。 36、大起大落谁都有拍拍灰尘继续走。 37、孤独并不可怕,每个人都是孤独的,可怕的是害怕孤独。 38、宁可失败在你喜欢的事情上,也不要成功在你所憎恶的事情上。 39、我很平凡,但骨子里的我却很勇敢。 40、眼中闪烁的泪光,也将化作永不妥协的坚强。 41、我不去想是否能够成功,既然选了远方,便只顾风雨兼程。 42、宁可自己去原谅别人,莫等别人来原谅自己。 43、踩着垃圾到达的高度和踩着金子到达的高度是一样的。 44、每天告诉自己一次:我真的很不错。 45、人生最大的挑战没过于战胜自己! 46、愚痴的人,一直想要别人了解他。有智慧的人,却努力的了解自己。 47、现实的压力压的我们喘不过气也压的我们走向成功。 48、心若有阳光,你便会看见这个世界有那么多美好值得期待和向往。 49、相信自己,你能作茧自缚,就能破茧成蝶。 50、不能强迫别人来爱自己,只能努力让自己成为值得爱的人。 51、不要拿过去的记忆,来折磨现在的自己。 52、汗水是成功的润滑剂。 53、人必须有自信,这是成功的秘密。 54、成功的秘密在于始终如一地忠于目标。 55、只有一条路不能选择――那就是放弃。 56、最后的措手不及是因为当初游刃有余的自己 57、现实很近又很冷,梦想很远却很温暖。 58、没有人能替你承受痛苦,也没有人能抢走你的坚强。 59、不要拿我跟任何人比,我不是谁的影子,更不是谁的替代品,我不知道年少轻狂,我只懂得胜者为。 60、如果你看到面前的阴影,别怕,那是因为你的背后有阳光。 61、宁可笑着流泪,绝不哭着后悔。 62、觉得自己做得到和做不到,只在一念之间。 63、跌倒,撞墙,一败涂地,都不用害怕,年轻叫你勇敢。 64、做最好的今天,回顾最好的昨天,迎接最美好的明天。 65、每件事情都必须有一个期限,否则,大多数人都会有多少时间就花掉多少时间。 66、当你被压力压得透不过气来的时候,记住,碳正是因为压力而变成闪耀的钻石。 67、现实会告诉你,不努力就会被生活给踩死。无需找什么借口,一无所有,就是拼的理由。 68、人生道路,绝大多数人,绝大多数时候,人都只能靠自己。 69、不是某人使你烦恼,而是你拿某人的言行来烦恼自己。 70、当一个人真正觉悟的一刻,他放弃追寻外在世界的财富,而开始追寻他內心世界的真正财富。 71、失败并不意味你浪费了时间和生命,失败表明你有理由重新开始。 72、人生应该树立目标,否则你的精力会白白浪费。 73、山涧的泉水经过一路曲折,才唱出一支美妙的歌。 74、时间告诉我,无理取闹的年龄过了,该懂事了。 75、命运是不存在的,它不过是失败者拿来逃避现实的借口。 76、人总是在失去了才知道珍惜! 77、要铭记在心:每天都是一年中最美好的日子。 78、生活远没有咖啡那么苦涩,关键是喝它的人怎么品味!每个人都喜欢和向往随心所欲的生活,殊不知随心所欲根本不是生活。 79、别拿自己的无知说成是别人的愚昧! 80、天空的高度是鸟儿飞出来的,水无论有多深是鱼儿游出来的。 81、思想如钻子,必须集中在一点钻下去才有力量。 82、如果我坚持什么,就是用大炮也不能打倒我。 83、我们要以今天为坐标,畅想未来几年后的自己。 84、日出时,努力使每一天都开心而有意义,不为别人,为自己。 85、有梦就去追,没死就别停。 86、今天不为学习买单,未来就为贫穷买单。 87、因为一无所有这才是拼下去的理由。 88、只要我还有梦,就会看到彩虹! 89、你既认准这条路,又何必在意要走多久。 90、尽管社会是这样的现实和残酷,但我们还是必须往下走。 91、能把在面前行走的机会抓住的人,十有八九都会成功。 92、你能够先知先觉地领导产业,后知后觉地苦苦追赶,或不知不觉地被淘汰。 93、强烈的信仰会赢取坚强的人,然后又使他们更坚强。 94、人生,不可能一帆风顺,有得就有失,有爱就有恨,有快乐就会有苦恼,有生就有死,生活就是这样。 95、好习惯的养成,在于不受坏习惯的诱惑。 96、凡过于把幸运之事归功于自我的聪明和智谋的人多半是结局很不幸的。 97、如果我们一直告诫自己要开心过每一天,就是说我们并不开心。 98、天气影响身体,身体决定思想,思想左右心情。 99、不论你在什么时候结束,重要的是结束之后就不要悔恨。 100、只要还有明天,今天就永远是起跑线。