
圆体成型车刀设计说明书
圆体成型车刀设计说明书
图解钢筋工程常见质量问题
工件如下图所示,材料为 45#钢, b=0.60GPa,HB=170~200,直径为 35mm,车削后不再磨削,要求车 出全部表面,并切出预切槽,用 C1336 单轴转塔自动车床,试设计圆体成型车刀。
10 0 -0.5
50 -0.36
查带销孔圆体成形车刀结构尺寸表得:C1336 单轴转塔自动车床用圆体成形车刀: d0=68mm,d=16mm,又知毛坯半径为 17.5mm,则 Amax=17.5-10.475=7.025mm≈7.0mm,代入 上式,可得
(e
m)
R0
Am a x
d 2
(34 7.0 8.0)
19mm
可选取 e=10mm,m=9mm,并选用带销孔的结构形式。
一般要求最小后角不小于 2°-3°,因此校验合格。
9)车刀廓形宽度 lx 即为相应工件廓形的计算长度 ljx,其数值及公差如下(公差是按 刀具设计手册第 29 页表 2-5 成形车刀廓形公差表确定)
大于端面精加工余量和倒角宽度。为使该段刀刃在主剖面内有一 页 表 定后角,常做成偏角 kr=15°--45°,b 值取为 1—3mm;如工件 3-179 有倒角,kr 值应等于倒角角度值,b 值比倒角宽度大 1—1.5mm;
c ------ 为保证后续切断工序顺利进行而设的预切槽刀刃宽度,c 值常取 3—8mm;
-1.139± 0.04
7) 根据上表计算数值确定各点廓形深度ΔR 的公差。
8)校验最小后角
5-6 段切削刃与进给方向(即工件端面方向)的夹角最小,因而这段切削刃上后角最
小
,
其
值
为
a0=arctg[tg(
ε
6-
γ
f6)sin20°]=arctg[tg(22.50886-9.1950)sin20°]=4.63°
7.48713
24.03712
27.91791°
27.203
-4.928± 0.03
7,8 12.5 7.16224° 3.56847 27.9555 24.49417° 30.120 1.411± 0.04
9,10
9.753
9.19507°
0.78902 30.73547
22.50886°
33.270
6) 用计算法求圆体成形车刀廓形上各点所在圆的半径 Rx
计算结果列于下表: hc R0 sin( f f ) 34sin(10 12 ) 12.7366
B0 R0 cos( f f ) 34 cos(10 12 ) 31.5243
廓形
γfx= arc Cx=rjxcos
组成
rjx
34.00
ΔP0
=-1.868 ±0.01
1,2 10.975 8.16382° 2.02513 29.49912 23.35289° 32.131
0
2.716± 3,4 13.93 6.42372° 5.0088 26.51568 25.65701° 29.416 0.02
5,6
16.4
5.45305°
d ------ 为保证成形车刀刃延长到工件毛坯表面之外而设的附加刀刃宽 度,常取 d=0.5—2mm。 页脚内容2
图解钢筋工程常见质量问题
rjx=基本半径±(半径公差/2) rj1=22/2-0.05/2=10.975mm rj2= rj1=10.975mm rj3=38/2-0.14/2=13.930mm= rj4 rj5 =33/2-0.2/2=16.4mm=rj6 rj7 =25/2= rj8 =12.5mm rj13 =rj1 -0.5=10.475mm7 rj14 =rj15 =rj2 -2=8.975mm rj9 =rj10 =rj7 – ld /tan20=9.753mm
sin(rj0/
γfx-
Bx=B0-Cx
εx
Δ Rx=hc/ R=(R1-Rx)
点
rjxsinγf) rj0cosγf
=arctghc/Bx) sinεx
+δ
此表 出自 刀具 设计 手册 第 189 页表 3-187
页脚内容4
11,12 (作 为0 点)
8.975
10°
0
31.52425
22°
图解钢筋工程常见质量问题
14 0 -0.7 4+0.25 0
0 3 3 -0.4 25 0 2 2 -0.1
0 2 8 -0.28
28 0 -0.84
圆体成形车刀设计
设计说明及计算
备
页脚内容1
设计课题:如上
图解钢筋工程常见质量问题 注
设计步骤如下:
高速
1) 选择刀具材料
钢牌 号及
查高速钢牌号及用途表,选用普通高速钢 W18Cr4V 制造。
用途
表出
自金
属切
2) 选择前角γf 及后角αf
削刀 具设
根据材料的力学性能,查成形车刀的前角和后角表得:γf=10°,αf=12°。
计手 册注:
在本
课程
3)画出刀具廓形(包括附加刃)计算图如下
设计
中本
书后
取 kr=20°,a=2mm,b=2mm,c=5mm,d=1mm。标出工作廓形各组成点 1-12。以 0-0 线 (通过 9-10 段切削刃)为基准(以便于对刀),计算出 1-12 各点处的计算半径 rjx(为避 免尺寸偏差值对计算准确性的影响,故常采用计算尺寸、计算半径、计算长度和计算角度 来计算):
面简 称刀 具设 计手 册。成
成形车刀的附加刀刃;
后角 表见
a ------ 为 避 免 切 削 刃 转 角 处 过 尖 而 设 的 附 加 刀 刃 宽 度 , 常 取 为 刀 具
0.5—3mm;
设计
手册 b ------ 为考虑工件端面的精加工和倒角而设的附加刀刃宽度,其数值应 第 179
页脚内容3
再以 1 点为基准点,计算出计算长度 ljx lj2=(4-0.5)+0.25/2=3.63mm lj3=14-0.5-0.7/2=13.15mm lj6=5-0.36/2=4.82mm lj7=10-0.5/2=9.75mm lj8=28-0.51-0.0.84/2=27.08mm
图解钢筋工程常见质量问题
4) 计算切削刃总宽度 Lc,并校验 Lc/dmin 之值 Lc=lj5+a+b+c+d=27.08+2+2+5+1=37.08mm dmin=2×rj13=2×10.475=20.95mm
则 Lc 37mm 1.85 2.5 ,允许。 d min 20.95mm
5) 确定结构尺寸
应使 d0 2R0 2( Amax e m) d
刀具设计说明书
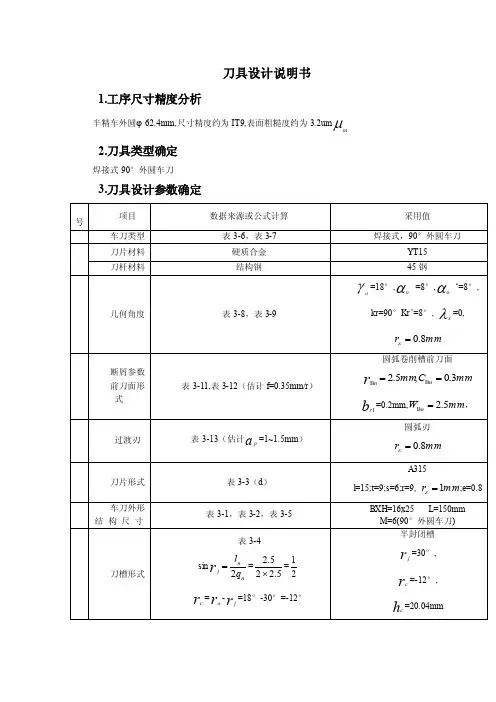
BXH=16x25 L=150mm M=6(90°外圆车刀) 半封闭槽
r =30°, j
rc =-12°, hc =20.04mm
C coso
hc
(1 ~
2) cos(
c)
=
25
6 cos8 cos(8 (12
))
=20.04mm
YT15 45 钢
=18°, =8°, ‘=8°,
o
o
o
3 几何角度
表 3-8,表 3-9
kr=90°Kr’=8°, =0, s
断屑参数 4 前刀面形
式
5 过渡刃
6 刀片形式 车刀外形
7结 构 尺 寸
8 刀槽形式
表 3-11,表 3-12(估计 f=0.35mm/r)
a 表 3-13(估计 p =1~1.5mm)
表 3-3(d)
表 3-1,表 3-2,表 3-5
表 3-4
r sin
j
ln 2qn
=
2.5 2 2.5
=
1 2
r r r c =
o-
=18°-30°=-12°
j
r 0.8mm
圆弧卷削槽前刀面
rn 2.5mm,Cn 0.3mm
br1 =0.2mm,Wn 2.5mm,
圆弧刃
r 0.8mm
A315
刀具设计说明书
1.工序尺寸精度分析
半精车外圆φ 62.4mm,尺寸精度约为 IT9,表面粗糙度约为 3.2um m
2.刀具类型确定
焊接式 90°外圆车刀
3.刀具设计参数确定
序 号
项目
1 车刀类型
成型车刀的设计与计算

对于圆体成形车刀,制造时使车刀中心到前刀面的垂直
距离为h0。安装时使刀尖即基准点1位于工件中心高度位置, 并使刀具中心比工件中心高出,这样刀具就能获得所需的
前角和后角。对于径向和轴向进给成形车刀,其名义前、
后角也就是刀具上基准点处进给方向的前、后角,即可用 和来表示。但对于斜装成形车刀则是两个不同的概念,刀 具的名义前、后角是成形车刀1点处的标注角度,它是成形 车刀设计、制造、刃磨和测量时所参考使用的角度,不一
定就是进给剖面1点处的和角度,因此不可混为一谈。
三、成形车刀廓形的精确设计
1.成形车刀造型原理 2.斜装成形车刀廓形精确设计
1. 2. 3. 4. 斜装成形车刀刀刃方程求解 斜装棱体成形车刀廓形精确设计 斜装圆体成形车刀廓形精确设计 实例计算 轴向成形车刀刀刃方程求解 轴向棱体成形车刀廓形精确设计 轴向圆体成形车刀廓形精确设计
两种方法:
1、中滑板+小滑板
2、床鞍+中滑板 方法1小滑板不能连
续进给,劳动强度大; 多用方法2来完成成形 面的下图表示用靠模加工 手柄的成形面2。此时刀架的横向滑板 已经与丝杠脱开,其前端的拉杆3上装 有滚柱5。当大拖板纵向走刀时,滚柱 5即在靠模4的曲线槽内移动,从而使 车刀刀尖也随着作曲线移动,同时用 小刀架控制切深,即可车出手柄的成 形面。这种方法加工成形面,操作简 单,生产率较高,因此多用于成批生 产。当靠模4的槽为直槽时,将靠模4 扳转一定角度,即可用于车削锥度。 这种方法操作简单,生产率较高,但 需制造专用靠模,故只用于大批量生 产中车削长度较大、形状较为简单的 成形面。
成形车刀廓形的精确设计,不仅与刀具的进给方
向有关,而且与其安装形式有关。正装成形车刀包括径
第六章 成形车刀
改 变 零 件 廓 形
刃 上 磨 出 凹
• 3)将 Krx =O°的刃段磨出副偏角Krx′=2°~3°,可使摩 擦大为减少。同样不改变工件的廓形,普遍采用。 • 4)采用斜向进给成形车刀,以形成Krx> 7°,使 α ox≥ 2°~ 3°。 • 5)采用螺旋体成形车刀,将圆体成形车刀各段切削刃 的后面制成螺旋面,使Krx= 0°处的后面与加工表面形 成一定间隙,使α ox≥ 2°~ 3°。结构复杂,制造麻烦 ,较少采用。
• (3) 圆体成形车刀。它好似由长长的棱体车刀包在 一个圆柱面上而形成。刀体是一个磨出了排屑缺口 和前刀面,并且带安装孔的回转体。它允许重磨的 次数最多,制造也比棱体成形车刀容易,且可加工 零件上的内、外成形表面;但加工误差较大,加工 精度不如前两种成形车刀高。
●
按进给方向
车削时,切削刃沿工件表面的 切线方向切入工件。由于切削 刃相对于工件有较大的倾斜角, 所以切削刃是依次先后切入和 切出,始终只有一小段切削刃 在工作,从而减小了切削力; 但切削行程长,生产率低。适 于加工细长、刚性较差且廓形 深度差别小的外成形表面。
•2. 正交平面后角及其过小时的改善措施
• 成形车刀后面与工件过渡表面间 的摩擦程度取决于切削刃各点的 后角大小,因此要对切削刃上关 键点的后角进行验算。 • 为了简化,现以γ f= 0°、λ s=0° 的成形车刀为例来进行讨论。如 图6-4所示,切削刃上任一点在假 定工作平面内的后角为与该点主 剖面后角为间的关系为:
成形车刀设计的基本步骤
一、选用刀具材料(根据加工材料选择) 二、确定刀具几何角度(前角与后角) 三、确定刀具结构尺寸(主要是最大廓深,深度确定 以后可查阅相关手册) 四、确定工件组成点与组成点平均尺寸 五、计算刀具各点对应的廓形深度 六、个组成点廓形的深度公差 七、计算刀具斜线部分的倾角 八、求近似圆弧,作出刀具廓形图以及样板图。
圆体成型车刀

圆体成型车刀设计说明书目录1.前言 (2)2.绪论 (3)2.1刀具的发展 (3)2.2本课题的研究目的 (3)3 圆体成型车刀的设计 (4)3.1-3.2原始条件和设计要求 (4)3.3 圆体成型车刀设计步骤 (4)4圆体成型车刀工作图 (15)5 矩形划键拉刀的设计…………………………………………5.1-5.3原始条件和设计要求……………………………………5.4 矩形划键拉刀设计步骤…………………………………………6 矩形花健拉刀工作图…………………………………………总结 (17)致谢 (18)参考文献 (19)大学三年的学习即将结束,在我们即将进入大四,踏入社会之前,通过课程设计来检查和考验我们在这几年中的所学,同时对于我们自身来说,这次课程设计很贴切地把一些实践性的东西引入我们的设计中和平时所学的理论知识相关联。
为我们无论是在将来的工作或者是继续学习的过程中打下一个坚实的基础。
我的课程设计课题目是圆体成型车刀与矩形花键铣刀的设计。
在设计过程当中,我通过查阅有关资料和运用所学的专业或有关知识,比如零件图设计、金属切削原理、金属切削刀具、以及所学软件AUTOCAD的运用,设计了零件的工艺、编制了零件的加工程序等。
我利用此次课程设计的机会对以往所有所学知识加以梳理检验,同时又可以在设计当中查找自己所学的不足从而加以弥补,使我对专业知识得到进一步的了解和系统掌握。
由于本人水平有限,设计编写时间也比较仓促,在我们设计的过程中会遇到一些技术和专业知识其它方面的问题,再加上我们对知识掌握的程度,所以设计中我们的设计会有一些不尽如人意的地方, 为了共同提高今后设计设计的质量,希望在考核和答辩的过程中得到各位指导老师的谅解与批评指正,不胜感激之至.编者0502140124杨凯2.1刀具的发展随着社会的发展,时代的进步,刀具在生产中的用途越来越广.刀具的发展在一定程度上决定着生产率,中国加入WTO后,各行各业面临的竞争越来越激烈,一个企业要有竞争力,其生产工具必须具有一定的先进性.中国作为一个农业大国,其在机械方面的发展空间相当大,而要生产不同种类的零件,不管其大小与复杂程度,都离不开刀具. 目前,在金属切削技术领域中,我国和先进的工业国家之间还存在着不小的差距,但这种差距正在缩小。
基于Solidworks的圆体成形车刀设计

Ke y wo r ds : f o r me d t ur n i n g t o o l ;c u t t i n g t o o l d e s i g n;S o l i d wo r ks
a c c ur a c y,i n t h i s p a p e r we i n t r o d uc e a d e s i g n me t h o d o f f o r me d t u ni r n g t o o l whi c h a d o p t s c o n— p u t e r— —a s s i s t e d t e c h n o l o g y t o c a l c u l a t e t h e p r o il f e o f c u t t i ng t o o l ba s e d o n t h e s h a pe o f t h e wo r k .
文章 编 号 : 1 0 0 9—3 1 5 X( 2 0 1 3 ) 0 1 — 0 0 3 4— 0 3
基于 S o l i d w o r k s 的 圆体 成 形 车 刀设 计
于善 平 , 罗跃 纲 , 吴 斌
( 大连 民族 学 院 机 电信 息工程 学 院, 辽宁 大连 1 1 6 6 0 5 )
An e x a mp l e o f d e s i g n i n g p r o c e s s i s p r o v i d e d. T hi s me t h o d s i mp l i ie f s t h e d e s i g n i n g pr o c e s s a n d e n ha n c e s t he d e s i g n i n g e ic f i e n c y a n d a c c u r a c y .Mo r e v e r ,i t f a c i l i t i e s t h e mo d i ic f a t i o n o f t h e d e .
圆体成形车刀设计
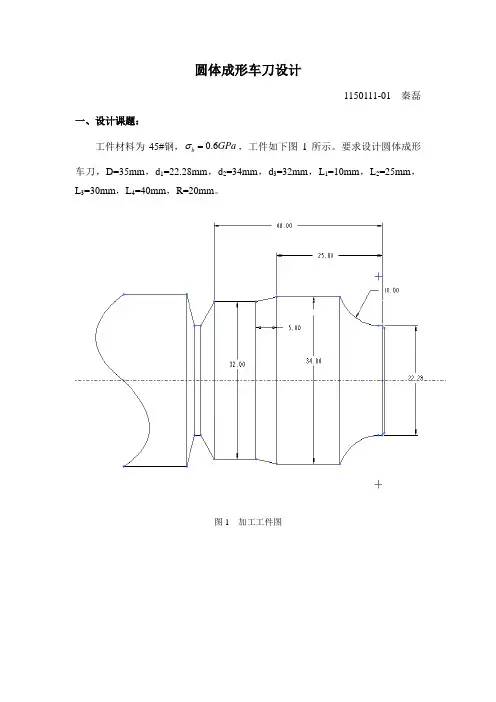
圆体成形车刀设计1150111-01 秦磊一、设计课题:工件材料为45#钢,0.6b GPa σ=,工件如下图1所示。
要求设计圆体成形车刀,D=35mm ,d 1=22.28mm ,d 2=34mm ,d 3=32mm ,L 1=10mm ,L 2=25mm ,L 3=30mm ,L 4=40mm ,R=20mm 。
图1 加工工件图二、圆形成形车刀的结构尺寸: 序号 项目 数据来源或计算采用值 1 刀具材料 W18Cr4V2前角与后角由表2-615;12f f γα=︒=︒3 最大廓形深度max 3422.285.862t mm -== max 5.86t mm = 4 外径 由表2-2D 0=40mmR 1=20mm5画出工件廓形及刀具廓形标出各组成点及计算半径计算图(见图2)r 1=22.28/2=11.14mmr 2·3=34/2=17mmr 4·5=32/2=16mm r 1=11.14mmr 2·3=17mmr 4·5=16mm6成型刀宽度L 0=L 4+a+b+c+d=40+4+1+6+1=52mmL 0=52mm校验成型刀的宽度工件的最小直径d min :min 12211.1422.28d r mm ==⨯=0min 52 2.3 2.522.28L d ==<允许 宽度允许7 其余尺寸 按表2-2 d=13mmd 1=20mm d 2=20mm工件各组成点尺寸图2三、圆形成形车刀截形计算: 已知 条件 工件计算半径1r 11.14mm =,23r 17mm = ,45r 16mm = 刀具前,后角及外径15;12f f γα=︒=︒,R 1=20mm步骤 计算采用值(mm ) 1 1h sin 11.14sin15 2.8832f r γ==⨯︒= h=2.8832211cos 11.14cos1510.7604f A r γ==⨯︒=110.7604A =3 1sin 20sin(1512)9.0798c h R ε==⨯︒+︒= 9.0798c h =4 11cos 20cos2717.8201B R ε==⨯︒=117.8201B =5 454545 2.8832sin 0.1802,10.381416f f h r γγ====︒ 4510.3814f γ=︒6 454545cos 16cos10.381415.7381f A r γ==⨯︒= 4515.7381A =7 4545115.738110.7604 4.9777C A A =-=-= 45 4.9777C =8 4514517.8201 4.977712.8424B B C =-=-=4512.8424B =94545459.0798tan 0.707,35.260312.8424c h B εε====︒ 4535.2603ε=︒1045459.079815.7283sin sin 35.2603c h R ε===︒451452015.73 4.27P R R =-=-=4515.73R = 45 4.27P =11 232323 2.8832sin 0.1696,9.764617f f h r γγ====︒ 239.7646f γ=︒12 232323cos 17cos9.764616.7537f A r γ==⨯︒= 2316.7537A = 13 2323116.753710.7604 5.9933C A A =-=-= 23 5.9933C =14 2312317.8201 5.993311.8268B B C =-=-=2311.8268B =152323239.0798tan 0.7677,37.513411.8268c h B εε====︒ 2337.5134ε=︒1623239.079814.9107sin sin 37.5134c h R ε===︒231232014.91 5.09P R R =-=-=2314.91R =23 5.09P =图3 成形车刀样板图。
圆体成形车刀设计说明书
目录1.圆体成形车刀设计1.1前言 -------------------------------------------------------11.2设计要求 --------------------------------------------------- 11.3选取刀具材 ------------------------------------------------11.4选择前角及后角 ------- ------------------------------------ 11.5 刀具廓形及附加刀刃计算 ---------------------------------- 11.6计算切削刃的总长度------------------------------------ 31.7确定结构尺寸 --- ----------------------------------------- 3R1.8用计算法求原体成形车刀廓形上的点xR------------------ 41.8.1计算廓形上的各个点所在圆半径x的公差 --- ------------------- 51.8.2 确定各个点廓形深度R1.9 最小后角的校验 -------------------------------------------- 5L------------------------------------------ 61.10 车刀廓形宽度x1.11 绘制刀具的加工工作图和样板工作图 -------------------------------------------- 6 2.矩形花键拉刀设计2.1刀具类型和材料的选定2.1.1选择刀具类型 -- ------------------------------------ 72.1.2选择刀具材料 -------------------------------------- 72.2刀具结构参数2.2.1拉刀的结构 ----------------------------------------72.2.2切削方式 - -----------------------------------------8 2.2.3 拉削余量 ------------------------------------------8 2.24 拉刀刀齿结 ---------------------------------------8 2.3拉刀几何参数的设计2.3.1选择拉刀材料 ------------------------------------92.3.2 拟订拉削余量切除顺序和拉削方式 --------------------92.3.3 选择切削齿几何参数 --------------------------------92.3.4确定校准齿直径-----------------------------------92.3.5计算倒角齿参数------------------------------------92.3.6计算切削余量-------------------------------------102.3.7选择齿升量--------------------------------------102.3.8设计容屑槽----------------------------------------102.3.9花键齿截形设计-------------------------------------112.3.10确定分屑槽参数 ------------------------------------112.3.11选择拉刀前柄 ------------------------------------112.3.12校验拉刀强度------------------------------------112.3.13确定拉刀齿数及每齿直径-------------------------------122.3.14拉刀齿部长度------------------------------------122.3.15设计拉刀其他部分------------------------------------132.3.16拉刀总长及其校验------------------------------------132.3.17拉刀几何参数汇总------------------------------------132.4对技术条件的说明2.4.1拉刀各部分的表面光洁度-------------------------------172.4.2键槽拉刀的尺寸偏差 ---------------------------------182.4.3拉刀其他部分长度偏差 --------------------------------18小结-----------------------------------------------------------19 参考文献-----------------------------------------------------------19。
圆体成形车刀课程设计
圆体成形车刀课程设计1. 介绍本课程设计旨在让学员了解和掌握圆体成形车刀的工作原理、使用方法以及维护保养技巧。
圆体成形车刀是一种广泛应用于金属加工领域的切削工具,通过对工件进行切削和成形,从而实现工件的精确加工和制造。
本课程将通过理论学习和实践操作相结合的方式,帮助学员掌握圆体成形车刀的基本知识和技能,提升其在金属加工领域的应用能力。
2. 学习目标•理解圆体成形车刀的组成结构和工作原理•掌握圆体成形车刀的选用原则和使用方法•学会通过调整车刀参数实现不同工件的成形加工•了解圆体成形车刀的维护保养技巧,提高使用寿命和加工质量3. 课程内容3.1 基础知识•圆体成形车刀的定义和分类•圆体成形车刀的组成结构和工作原理•圆体成形车刀的应用领域和优势3.2 选用与使用•圆体成形车刀的选用原则和标准•圆体成形车刀的安装和调整方法•圆体成形车刀的加工参数设置3.3 成形加工实践•不同材料工件的成形加工技巧•圆体成形车刀的刀具路径规划•成形加工过程中的常见问题及解决方法3.4 维护保养技巧•圆体成形车刀的定期保养和清洁方法•圆体成形车刀的刃磨和修复技巧•圆体成形车刀的寿命评估和更换策略4. 学习方法•理论学习:通过课堂讲解和教材阅读,掌握圆体成形车刀的基本知识和原理。
•实践操作:设置实验项目,让学员亲自操作圆体成形车刀,实现不同工件的成形加工。
•组织讨论:开展小组讨论和案例分析,帮助学员深入理解圆体成形车刀的应用和问题解决方法。
5. 考核方式•学员实践操作成绩占总成绩的70%•学员课堂参与和讨论成绩占总成绩的20%•学员期末考试成绩占总成绩的10%6. 参考资料•《圆体成形车刀技术手册》•《CNC加工技术与实例》•《金属加工工艺与技术》课程设计标题:圆体成形车刀课程设计课程设计长度:1200字 Markdown文本格式输出。
圆体成型车刀
圆体成型车刀设计说明书目录1.前言 (2)2.绪论 (3)2.1刀具的发展 (3)2.2本课题的研究目的 (3)3 圆体成型车刀的设计 (4)3.1-3.2原始条件和设计要求 (4)3.3 圆体成型车刀设计步骤 (4)4圆体成型车刀工作图 (15)5 矩形划键拉刀的设计…………………………………………5.1-5.3原始条件和设计要求……………………………………5.4 矩形划键拉刀设计步骤…………………………………………6 矩形花健拉刀工作图…………………………………………总结 (17)致谢 (18)参考文献 (19)大学三年的学习即将结束,在我们即将进入大四,踏入社会之前,通过课程设计来检查和考验我们在这几年中的所学,同时对于我们自身来说,这次课程设计很贴切地把一些实践性的东西引入我们的设计中和平时所学的理论知识相关联。
为我们无论是在将来的工作或者是继续学习的过程中打下一个坚实的基础。
我的课程设计课题目是圆体成型车刀与矩形花键铣刀的设计。
在设计过程当中,我通过查阅有关资料和运用所学的专业或有关知识,比如零件图设计、金属切削原理、金属切削刀具、以及所学软件AUTOCAD的运用,设计了零件的工艺、编制了零件的加工程序等。
我利用此次课程设计的机会对以往所有所学知识加以梳理检验,同时又可以在设计当中查找自己所学的不足从而加以弥补,使我对专业知识得到进一步的了解和系统掌握。
由于本人水平有限,设计编写时间也比较仓促,在我们设计的过程中会遇到一些技术和专业知识其它方面的问题,再加上我们对知识掌握的程度,所以设计中我们的设计会有一些不尽如人意的地方, 为了共同提高今后设计设计的质量,希望在考核和答辩的过程中得到各位指导老师的谅解与批评指正,不胜感激之至.编者0502140124杨凯2.1刀具的发展随着社会的发展,时代的进步,刀具在生产中的用途越来越广.刀具的发展在一定程度上决定着生产率,中国加入WTO后,各行各业面临的竞争越来越激烈,一个企业要有竞争力,其生产工具必须具有一定的先进性.中国作为一个农业大国,其在机械方面的发展空间相当大,而要生产不同种类的零件,不管其大小与复杂程度,都离不开刀具. 目前,在金属切削技术领域中,我国和先进的工业国家之间还存在着不小的差距,但这种差距正在缩小。
成形车刀及矩形花键拉刀设计说明书
成形车刀及矩形花键拉刀设计说明书目录1.前言 (2)2. 成形车刀的设计过程 (4)2.1已知条件 (4)2.2设计过程 (4)3.矩形花键拉刀的设计过程 (8)3.1 已知条件 (8)3.2 选定刀具类型和材料的依据 (8)3.3 设计计算 (9)3.4 设计步骤 (9)4.小结 (16)5.参考文献 (17)1. 前言随着社会的进步和科学技术的迅速发展,金属切削刀具也由那些古老的手动设备被自动化设备代替并逐渐向高速、高精度方向发展。
为了满足生产的需要,金属切削工具的种类越来越丰富。
以培养创新思维能力、观察分析能力、工程实践能力及综合能力为出发点,我设计选择的题目是:矩形花键拉刀及成形车刀。
拉刀上有很多齿,后一个刀齿(或后一组刀齿)的齿高要高于(或齿宽宽于)前一个刀齿,所以当拉刀作直线运动时(对某些拉刀来说则为旋转运动),便能依次地从工件上切下很薄的金属层。
故加工质量好,生产效率高。
拉刀寿命长,较麻烦,价格较高,一般是专用工具,因而多用于大量批量生产的精加工。
金属切削刀具课程设计是学完“金属切削原理及刀具”等有关课程的基础上进行的重要的实践教学环节,其目的是使学生巩固和深化课堂理论教学内容,锻炼和培养学生综合运用所学知识理论的能力,是对学生进行独立分析、解决问题能力的强化训练。
通过金属切削刀具课程设计,具体应使学生做到:(1)掌握金属切削刀具的设计和计算的基本方法;(2)学会运用各种设计资料、手册和国家标准;(3)学会绘制符合标准要求的刀具工作图,能标注出必要的技术条件。
(4)完成矩形花键拉刀及成形车刀的设计和计算工作,绘制刀具工作图和必要的零件图以及编写一份正确、完整的说明书。
刀具工作图应包括制造及检验该布局所需的全部图形、尺寸、公差、粗糙度要求及技术要求等;说明书应包括设计时所涉及的问题以及设计计算的全部过程;设计说明书中的计算必须准确无误,所用的尺寸、数据、和计量单位,均应符合有关标准和法定计量单位。