
圆体成形车刀设计说明书精编版
各点的计算半径为
再以1点为基准点计算出各点的长度
(4)计算切削刃总宽度 ,并检验 之值
,则
,满足要求。
(5)确定结构尺寸。应使 , 由表查的C1336单轴砖塔自动车床所用圆体成形车刀 又已知毛坯半径为11.75mm,则 ,代入上式,计算得
可选取e=10mm,m=8mm,并选用带销孔的结构形式。
°,校验合格。
(9)车刀廓形宽度 即为相应的工件廓形的计算长度 ,其数值和公差值为:
(10)画出圆体成形车刀工作图和样板图(见图纸)
圆体成形车刀设计说明书精编版
金属切削刀具设计
说明书
题 目:圆体成形车刀设计
专 业:机械设计制造及其自动化
指导老师:王付杰
班 级:机电系完成时间:
计 算 说 明 书
主要计算
1、设计课题:
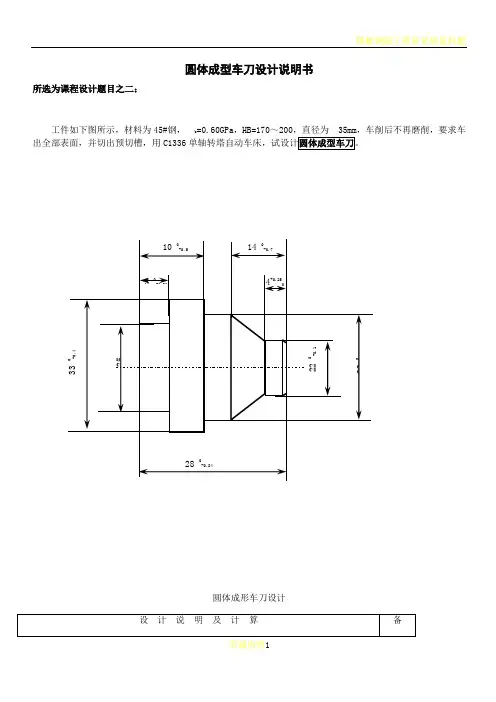
待加工工件如下图所示,材料为45号钢,圆棒料,直径为23.5mm,大批量生产,要求成形表面粗糙度为Ra6.3mm。按所述要求设计成圆体成形车刀。
(6)用计算法求圆体成形车刀廓形上各点所在圆的半径Rx(计算过程见下表),选点1作为尺寸标注基准。
因为1-2-3段为不对称圆弧,按成形车刀廓形近似计算法计算,则
圆体成形车刀廓形计算表:
廓形组成点
1
°
°
0
°
°
计 算 说 明 书
主要计算
(7)根据表可确定各点廓形深度 的公差 ,其值列于上表。
(8)校验最小后角。4-5段切削刃与进给方向的夹角最小,因而这段切削刃上主后角最小,其值为
工件图
2、设计步骤:
(1)选择刀具材料
因为工件材料为45号钢,选用普通高速钢W18Cr4V制造。
(2)选择前角γf及后角αf
根据材料的力学性能,查表取前角γf=15°,后角αf=10°。
(3)画出刀具廓型(包括附加刃)计算图、根据附加刃的取法,预切槽部分附加切削刃的主偏角为20°,a=0.5mm,b=1.5mm,c=3mm,d=0.5mm,画出刀具廓形计算图,标出工件廓型的组成点1~10。将最接近工件轴线的切削刃作为基准线,(图中9~10段),记为0-0线,计算出1~10各点处的计算半径。
圆体成型车刀设计说明书
34.00
ΔP0
=-1.868 ±0.01
1,2 10.975 8.16382° 2.02513 29.49912 23.35289° 32.131
0
2.716± 3,4 13.93 6.42372° 5.0088 26.51568 25.65701° 29.416 0.02
5,6
16.4
5.45305°
所选为课程设计题目之二:
圆体成型车刀设计说明书
图解钢筋工程常见质量问题
工件如下图所示,材料为 45#钢, b=0.60GPa,HB=170~200,直径为 35mm,车削后不再磨削,要求车 出全部表面,并切出预切槽,用 C1336 单轴转塔自动车床,试设计圆体成型车刀。
10 0 -0.5
50 -0.36
查带销孔圆体成形车刀结构尺寸表得:C1336 单轴转塔自动车床用圆体成形车刀: d0=68mm,d=16mm,又知毛坯半径为 17.5mm,则 Amax=17.5-10.475=7.025mm≈7.0mm,代入 上式,可得
(e
m)
R0
Am a x
d 2
(34 7.0 8.0)
19mm
可选取 e=10mm,m=9mm,并选用带销孔的结构形式。
一般要求最小后角不小于 2°-3°,因此校验合格。
9)车刀廓形宽度 lx 即为相应工件廓形的计算长度 ljx,其数值及公差如下(公差是按 刀具设计手册第 29 页表 2-5 成形车刀廓形公差表确定)
l2=lj2=(2.716±0.02)mm
l3=lj3=(2.716±0.02)mm
l4=lj4=(2.716±0.02)mm
l5=lj5=(2.716±0.02)mm
C刀片95°偏头外圆车刀设计课设说明书

1 装C刀片95°偏头外圆车刀设计已知: 工件材料HT200,使用机床CA6140,加工后dm=95,Ra=3.2,需粗、半精车完成,加工余量自定,设计装C刀片95°偏头外圆车刀。
设计步骤:1.1选择刀片夹固结构考虑到加工是在CA6140普通机床上进行,属于连续切削,参照表2-1典型刀片夹固结构简图和特点,采用偏心式刀片夹固结构。
1.2选择刀片材料由原始条件给定:被加工工件材料为HT200,连续切削,完成粗车、半精车两道工序,按照硬质合金的选用原则,选取刀片材料(硬质合金牌号)为YG3。
1.3选择车刀合理角度根据刀具合理几何参数的选择原则,并考虑到可转位车刀:几何角度的形成特点,选取如下四个主要角度(1)前角=8°,(2)后角=7°, (3)副后角=7°, (4)主偏角=95°,(5)副偏角=12°(6)刃倾角=2°后角的实际数值以及副后角和副偏角在计算刀槽角度时,经校验后确定。
1.4选择切削用量根据切削用量的选择原则,查表确定切削用量为:=0.5mm,f=0.15mm/r,v=120m/min精车时:ap1.5选择刀片型号和尺寸1.5.1选择刀片有无中心固定孔由于刀片夹固结构已选定为偏心式,因此应选用有中心固定孔的刀片。
1.5.2选择刀片形状按选定的主偏角=95°,选用菱形刀片。
1.5.3选择刀片精度等级选用U 级1.5.4选择刀片边长内切圆直径d (或刀片边长L )根据已选定的p a ,k r s λ,可求出刀刃的实际参加工作长度se L 。
为; L se =sr pk a λcos sin =)2cos(95sin 5.0oo=0.502mmL>1.5L se =0.753mm因为是菱形,所以L=d>0.753 1.5.5选择刀片厚度S根据a p ,f ,利用诺模图,得S ≥2.0。
1.5.6选择刀尖圆半径r ε根据a p ,f, 利用诺模图,得连续切削r ε=0.4。
刀具设计说明书
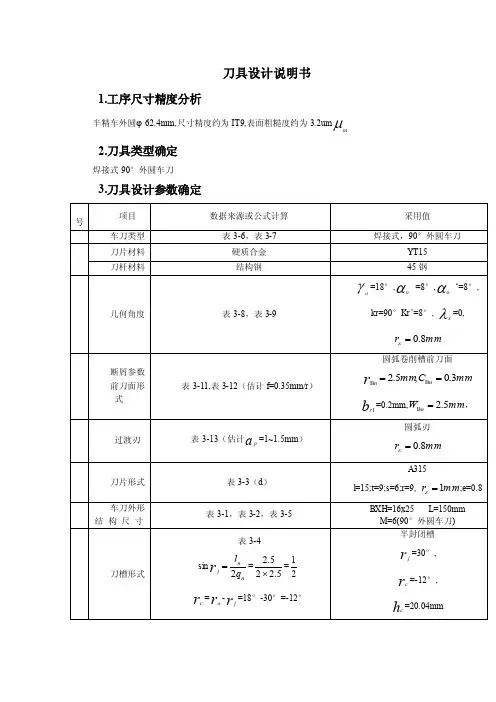
BXH=16x25 L=150mm M=6(90°外圆车刀) 半封闭槽
r =30°, j
rc =-12°, hc =20.04mm
C coso
hc
(1 ~
2) cos(
c)
=
25
6 cos8 cos(8 (12
))
=20.04mm
YT15 45 钢
=18°, =8°, ‘=8°,
o
o
o
3 几何角度
表 3-8,表 3-9
kr=90°Kr’=8°, =0, s
断屑参数 4 前刀面形
式
5 过渡刃
6 刀片形式 车刀外形
7结 构 尺 寸
8 刀槽形式
表 3-11,表 3-12(估计 f=0.35mm/r)
a 表 3-13(估计 p =1~1.5mm)
表 3-3(d)
表 3-1,表 3-2,表 3-5
表 3-4
r sin
j
ln 2qn
=
2.5 2 2.5
=
1 2
r r r c =
o-
=18°-30°=-12°
j
r 0.8mm
圆弧卷削槽前刀面
rn 2.5mm,Cn 0.3mm
br1 =0.2mm,Wn 2.5mm,
圆弧刃
r 0.8mm
A315
刀具设计说明书
1.工序尺寸精度分析
半精车外圆φ 62.4mm,尺寸精度约为 IT9,表面粗糙度约为 3.2um m
2.刀具类型确定
焊接式 90°外圆车刀
3.刀具设计参数确定
序 号
项目
1 车刀类型
刀具课程实施方案说明书格式

目录1 前言12 径向成形车刀地廓形设计212.1径向成形车刀廓形设计地必要性313 圆孔拉刀地设计413.1圆孔拉刀各参数地选择513.2设计计算过程614 总结71参考文献致谢矩形花键拉刀及矩形花键铣刀设计(题目、小3号黑体、居中)1 前言(1级、2级标题:小4号黑体;行距:1.5倍,段前0.5行,段后0.5行)┅┅┅┅┅┅┅┅┅┅(正文小4号宋体,段首缩进2个汉字,行距:1.5倍)2 径向成形车刀地廓形设计┅┅┅┅┅┅┅┅┅┅(正文小4号宋体,段首缩进2个汉字,行距:1.5倍)2.1径向成形车刀廓形设计地必要性┅┅┅┅┅┅┅┅┅┅(正文小4号宋体,段首缩进2个汉字,行距:1.5倍)3圆孔拉刀地设计3.1圆孔拉刀各参数地选择┅┅┅┅┅┅┅┅┅┅3.2设计计算过程┅┅┅┅┅┅┅┅┅┅4总结参考文献致谢格式具体说明:要求:1. 用Word编辑;2. A4纸,正文1.5倍间距;3. 页面设置:上:3cm;下: 2.0cm.左:2.5cm;右:2.5cm页眉:2.0cm[内容:“中北大学课程设计说明书”(5号黑体)]页脚:1.5cm4. 插入页码:位置:页面底端(页脚)对齐方式:外侧如有插图、表格,按“图1、图2……表1、表2……”格式编辑,图题5号字,在图下方居中,表题也为5号字,在表格上方居中.引言:简要说明该课程设计地目地、意义,涉及地相关课程及相关知识点理论基础和分析、研究设想、研究方法等等.应言简意赅,不要抄袭.各章节正文:1.问题、论点地提出、背景;2.问题、案例地分析,方法、工具选用、理论综述;设计、计算过程、步骤地描述等;3.问题地解决思路,策略、建议、实施地方法,创新观点、方法等;总结技术地总结,不是思想汇报,要具体,针对具体题目在设计、计算、绘图等过程中地技术总结.参考文献[1]刘华明.金属切削刀具设计简明手册[M].北京: 机械工业出版社, 1994.7[2]崔卫东,王柏岩.双面偏心圆弧及双平面拉刀地设计[J].工具技术,2013,V ol47,No.1:73-74致谢感谢┅老师对我地指导,3-4句为宜,不要太套话、太假.2.径向成形车刀地廓形设计2.1径向成形车刀廓形设计地必要性成形车刀廓形设计,是指根据零件地截形来确定刀具地廓形.零件地截形是指零件轴向剖面内地形状,其尺寸参数包括截形宽度和深度,如图2-1中321--形状;成形车刀地廓形是指刀具后刀面法向剖面内地形状,如图2-1中321'-'-'形状.图2-1 成形车刀廓形和零件截形之间地关系当成形车刀地前角f γ和后角f α都等于︒0时,成形车刀地后刀面法向剖面重合于零件轴向剖面,此时成形车刀廓形与零件地截形完全相同,但因︒=0f α而没有实用意义.当成形车刀地前角f γ和后角f α都大于︒0或︒=0f γ而︒>0f α时,成形车刀地廓形不重合于零件地截形.对于︒=0s λ地径向成形车刀,成形车刀地廓形宽度等于零件地截形宽度.因此,径向成形车刀地廓形设计是根据零件地截形深度T 和地前角f γ、后角f α来修正成形车刀地廓形深度P 以及与之相关地尺寸.2.2径向成形车刀廓形修正计算地基本原理和方法1.修正计算前地准备工作1)确定成形表面地组成点如前所述,成形车刀有了前、后角后,刀具地廓形将不同于零件地截形,而刀具上各点地前角f γ和后角f α皆不相同,按理应按零件廓形上地每一点来求刀具截形上地对应点.为简化设计,一般只按零件截形上有代表意义地点来求刀具廓形上地对应点,这些点称为组成点,组成点地选择原则是:(1)对零件截形地直线部分,取直线两端点作为组成点.(2)对零件截形地曲线部分,除取曲线两端点作为组成点外,视零件精度要求还需在中间取若干点.2)检查成形表面各组成点地纵、横坐标是否齐全,缺少地尺寸应补全.各组成点地坐标尺寸均应考虑其公差,取平均尺寸.3)对成形表面地各组成点编号,并标注其纵、横坐标尺寸.一般将零件廓形中半径最小处地一点标为点1(切削刃上基准点),其它各点地纵、横坐标尺寸都相对于这点来标注.4)根据零件材料地性质和成形车刀地类型,选定所需要地前角f γ和后角f α数值.5)圆体成形车刀须先确定它地外圆直径0D (可参考刀具设计手册).现将径向棱体和圆体成形车刀廓形地修正计算原理和方法分述于下:2.径向棱体成形车刀廓形地修正计算如图2-2所示,已知工件截形表面各组成点地半径4321,,,r r r r ,轴向尺寸432,,l l l ,成形车刀地前角f γ和后角f α已按加工地具体情况选定,现需求出成形车刀后刀面在其法向剖面N N -内地截形.图2-2 径向棱体成形车刀廓形地修正计算在工件地端面视图中,过点1作刀具前刀面地投影线,使它与点1处地基面(水平线)之间地夹角为f γ角,与工件上地432,,r r r 圆地交点分别为4,3,2''';过点1作刀具后刀面(柱面)地一条直母线,使它与点1处地切削平面(铅垂线)之间地夹角为f α角,分别过4,3,2'''作刀具后刀面相应地各条直母线,它们与过点1地直母线之间地垂直距离(432,,P P P )即为后刀面法向剖面N N -内地截形上各组成点地深度尺寸.至于轴向尺寸432,,l l l ,则与工件上地完全相同.由432,,P P P 和432,,l l l 作为纵、横坐标尺寸,即可作出后刀面法向剖面地截形N N -.由图2-2可知,前刀面上地4,3,2'''到点1地距离432,,A A A 与相应地法向截形深度432,,P P P 之间有一定地关系.根据图中地关系,即可顺序求出各组成点地廓形深度.(1)f r h γsin 1=(2-1)(2)f r A γcos 11=(2-2)(3)xfx r h =γsin (2-3) (4)fx x x r A γcos =(2-4)(5)1A A C x x -=(2-5)(6))cos(f f x x C P αγ+=(2-6)3.成形车刀圆弧廓形地近似计算按照上述方法计算,当工件廓形为圆弧时,对应地刀具廓形为非圆弧曲线.如果零件上圆弧廓形精度不高时,成形车刀相应廓形部分常以近似圆弧来代替曲线,从而简化设计与制造.成形车刀圆弧廓形地近似计算见表2-1.表2-1 成形车刀圆弧廓形地近似计算版权申明本文部分内容,包括文字、图片、以及设计等在网上搜集整理.版权为个人所有This article includes some parts, including text, pictures, and design. Copyright is personal ownership.sQsAE。
第六章 成形车刀

成形车刀的样板和技术条件
• 成形车刀设计后还需要设计成形车刀的样板,一 般样板设计是成对出现,一块是工作样板,用来 检验成形车刀廓形,另一块是校对样板,是用于 检验工作样板磨损程度。 • 技术条件 通常用高速钢制成,整体式,热处理硬度为63 ~ 66HRC,尺寸公差一般是廓形深度取工件公差的 1/2 ~1/3,宽度取1/5 ~1/8。位置公差为不超 过0.02/100。表面粗糙度:前刀面:Ra0.16-0.63, 侧面取Ra0.63-1.25,其余为Ra1.25-2.5
• 制造刀具时需先按名义前、后角之 和在磨出ε 角。 • 棱体成形车刀的前刀面是平面。后 刀面是成形柱面。靠燕尾及其定位 基准面J 倾斜成αf角夹持在刀夹内。 切削时,将刀刃上的基准点调整到 与工件中心等高,得到进给后角αf及 进给前角γf 。 • 任意点x处前、后角γfX ,αfX 有 γfX≠ γf , ,αfX ≠ αf γfX+ αfX = γf + αf = ε • r1· f =rx·sinγfx =h sinγ sinγfX=h/rx 求得γfX后,即可求得αfX
四、成形车刀的附加刀刃
图示为成形车刀加工棒料时的情况。总宽度 LC=lj +a+b+c+d lj —工件或成形表面宽度, a—为避免出现尖刃而附加的刀刃宽度, 一般为2—5mm b—考虑工件端面的精加工和倒角数值, 可取1~3mm。 c—为保证后续切断工序顺利进行而设的 预切槽刀刃宽度,取3~8mm. d——为保证该处刀刃延长到工件毛坯表 面外而设,取0.5~2mm. Kr—保证该段刀刃在主剖面内有一定的后 角,常取15O~20O,或等于工件端面的倒 角值。
第四节 成形车刀其他部分设计简介
成形车刀的装夹与结构尺寸
圆体成型车刀

圆体成型车刀设计说明书目录1.前言 (2)2.绪论 (3)2.1刀具的发展 (3)2.2本课题的研究目的 (3)3 圆体成型车刀的设计 (4)3.1-3.2原始条件和设计要求 (4)3.3 圆体成型车刀设计步骤 (4)4圆体成型车刀工作图 (15)5 矩形划键拉刀的设计…………………………………………5.1-5.3原始条件和设计要求……………………………………5.4 矩形划键拉刀设计步骤…………………………………………6 矩形花健拉刀工作图…………………………………………总结 (17)致谢 (18)参考文献 (19)大学三年的学习即将结束,在我们即将进入大四,踏入社会之前,通过课程设计来检查和考验我们在这几年中的所学,同时对于我们自身来说,这次课程设计很贴切地把一些实践性的东西引入我们的设计中和平时所学的理论知识相关联。
为我们无论是在将来的工作或者是继续学习的过程中打下一个坚实的基础。
我的课程设计课题目是圆体成型车刀与矩形花键铣刀的设计。
在设计过程当中,我通过查阅有关资料和运用所学的专业或有关知识,比如零件图设计、金属切削原理、金属切削刀具、以及所学软件AUTOCAD的运用,设计了零件的工艺、编制了零件的加工程序等。
我利用此次课程设计的机会对以往所有所学知识加以梳理检验,同时又可以在设计当中查找自己所学的不足从而加以弥补,使我对专业知识得到进一步的了解和系统掌握。
由于本人水平有限,设计编写时间也比较仓促,在我们设计的过程中会遇到一些技术和专业知识其它方面的问题,再加上我们对知识掌握的程度,所以设计中我们的设计会有一些不尽如人意的地方, 为了共同提高今后设计设计的质量,希望在考核和答辩的过程中得到各位指导老师的谅解与批评指正,不胜感激之至.编者0502140124杨凯2.1刀具的发展随着社会的发展,时代的进步,刀具在生产中的用途越来越广.刀具的发展在一定程度上决定着生产率,中国加入WTO后,各行各业面临的竞争越来越激烈,一个企业要有竞争力,其生产工具必须具有一定的先进性.中国作为一个农业大国,其在机械方面的发展空间相当大,而要生产不同种类的零件,不管其大小与复杂程度,都离不开刀具. 目前,在金属切削技术领域中,我国和先进的工业国家之间还存在着不小的差距,但这种差距正在缩小。
刀具设计说明书-王一鸣
专业课程设计设计题目:棱体成形车刀的设计系别:机械工程学院专业:机械设计制造及其自动化班级: 11卓越姓名:王一鸣学号: 201117160334 指导教师:赵军完成时间: 2014-12-081.选择刀具材料 ............................................................................................................................... 42.选择前角f γ及后角f α ............................................................................................................ 43.画出刀具廓形(包括附加刃)计算图 ....................................................................................... 44.计算切削刃总宽度c L ,并校验mincL d 之值 ................................................................................ 5 5.确定结构尺寸 ............................................................................................................................... 5 6. 计算刀具廓形深度 ..................................................................................................................... 5 7.确定各点x P ∆公差 ....................................................................................................................... 8 8.校验最小后角 ............................................................................................................................... 8 9.计算车刀廓形宽度 ....................................................................................................................... 8 10.确定刀具的夹固方式 ................................................................................................................. 8 11.画出样板工作图及刀具工作图 . (8)课程设计题目之八:工件如下图所示,材料为45#钢,σb =0.60GPa ,HB=170~200,直径为Φ45mm ,车削后不再磨削,要求车出全部表面,并切出预切槽,试设计棱体成型车刀。
基于Solidworks的圆体成形车刀设计
Ke y wo r ds : f o r me d t ur n i n g t o o l ;c u t t i n g t o o l d e s i g n;S o l i d wo r ks
a c c ur a c y,i n t h i s p a p e r we i n t r o d uc e a d e s i g n me t h o d o f f o r me d t u ni r n g t o o l whi c h a d o p t s c o n— p u t e r— —a s s i s t e d t e c h n o l o g y t o c a l c u l a t e t h e p r o il f e o f c u t t i ng t o o l ba s e d o n t h e s h a pe o f t h e wo r k .
文章 编 号 : 1 0 0 9—3 1 5 X( 2 0 1 3 ) 0 1 — 0 0 3 4— 0 3
基于 S o l i d w o r k s 的 圆体 成 形 车 刀设 计
于善 平 , 罗跃 纲 , 吴 斌
( 大连 民族 学 院 机 电信 息工程 学 院, 辽宁 大连 1 1 6 6 0 5 )
An e x a mp l e o f d e s i g n i n g p r o c e s s i s p r o v i d e d. T hi s me t h o d s i mp l i ie f s t h e d e s i g n i n g pr o c e s s a n d e n ha n c e s t he d e s i g n i n g e ic f i e n c y a n d a c c u r a c y .Mo r e v e r ,i t f a c i l i t i e s t h e mo d i ic f a t i o n o f t h e d e .
推荐-中北大学课程设计说明书成形车刀设计 精品
1 绪论1.1 刀具的发展切削加工是现代制造业应用最广泛的加工技术之一。
据统计,国外切削加工在整个制造加工中所占比例约为80%~85%,而在国内这一比例则高达90%。
刀具是切削加工中不可缺少的重要工具,无论是普通机床,还是先进的数控机床(NC)、加工中心(MC)和柔性制造系统(FMC),都必须依靠刀具才能完成切削加工。
刀具的发展对提高生产率和加工质量具有直接影响。
材料、结构和几何形状是决定刀具切削性能的三要素,其中刀具材料的性能起着关键性作用。
国际生产工程学会(CIRP)在一项研究报告中指出:“由于刀具材料的改进,允许的切削速度每隔l0年几乎提高一倍”。
刀具材料已从20世纪初的高速钢、硬质合金发展到现在的高性能陶瓷、超硬材料等,耐热温度已由500~600℃提高到1200℃以上,允许切削速度已超过1000m/min,使切削加工生产率在不到100年时间内提高了100多倍。
因此可以说,刀具材料的发展历程实际上反映了切削加工技术的发展史。
1.2 设计目的金属切削刀具课程设计是学生在学完“金属切削原理及刀具”等有关课程的基础上进行的重要的实践性教学环节,其目的是使学生巩固和深化课堂理论教学内容,锻炼和培养学生综合运用所学知识和理论的能力,是对学生进行独立分析、解决问题能力的强化训练。
通过金属切削刀具课程设计,具体应使学生做到:(1) 掌握金属切削刀具的设计和计算的基本方法;(2) 学会运用各种设计资料、手册和国家标难;(3) 学会绘制符合标准要求的刀具工作图,能标注出必要的技术条件。
2 成形车刀设计被加工零件如图1.所示,工件材料为:青铜;硬度HBS115 ;强度σb = 360Mpa 。
2.1 棱体成形车刀的结构尺寸棱体成形车刀多采用燕尾结构,夹固可靠,能承受较大切削力。
主要结构尺寸有:刀体总宽度0L 、刀体高度H 、刀体厚度B 及燕尾尺寸M 等。
图1(1) 刀体总宽度0L ,如图1所示c L L =0,式中:c L ——成形车刀切削刃总宽度,d c b a l L c ++++=l ——工作廓形宽度;d c b a 、、、——成形车刀的附加刀刃;a ——为避免切削刃转角处过尖而设的附加刀刃宽度,常取为0.5~3mm 。
圆体成形车刀的课程设计毕业资料
1.2 设计目的
金属切削刀具课程设计是学生在学完“金属切削原理及刀具”等 有关课程的基础上进行的重要的实践性教学环节,其目的是使学生巩 固和深化课堂理论教学内容,锻炼和培养学生综合运用所学知识和理 论的能力,是对学生进行独立分析、解决问题能力的强化训练。 通过金属切削刀具课程设计,具体应使学生做到: (1) 掌握金属切削刀具的设计和计算的基本方法; (2) 学会运用各种设计资料、手册和国家标难; (3) 学会绘制符合标准要求的刀具工作图,能标注出必要的技术条
2
件。 1.3 设计课题: 待加工工件如下图所示,材料为 40Cr 钢,年生纲领为 50 万件,要求 成形表面粗糙度为 Ra3.2mm。按所述要求设计成圆体成形车刀。
1.3设计步骤: 工件图
1.4 设计步骤: (1)选择刀具材料 因为工件材料为 40Cr,它是合金结构钢,其抗拉强度σb≥980Mpa, 其硬度为 HB174~229,查高速钢牌号及用途表,选用普通高速钢 W18Cr4V 制造。 (2)选择前角γf 及后角αf 根据材料的力学性能,查表取前角γf=5°,后角αf=10°。 (3)确定附加切削刃尺寸 取 a=2mm,b=1mm,c=3mm,d=1mm,kr=15°,kr1=15°。因为l0 =42mm,则 刀具的总宽度 L。=l。+a+b+c+d=42+3+1+3+1=49mm。因为 dmin =16mm, 则 L0 / dmin =49mm/16mm=3.0625,则在允许范围内。 (4)确定刀具的结构尺寸 工件的最大廓形深度αpmas=(28-16)/2=6mm。 按表 15-4 中的αpmas=10~12mm 来选 d0 和 d, d0 =70mm,d=22mm。 外径 d0 和孔径 d 主要考虑工件的最大廓形深度、排屑、刀体强度、刀 杆强度和刚度等问题,可由公式 d0=2R1≥2(αpmas+e+m+r)计算: