
成型机用途
成型机用途
一、引言
成型机是一种用于加工原材料并将其转变为特定形状和尺寸的机械设备。
它在很多行业中都有广泛的应用,具有重要的作用。
本文将介绍成型机的一些常见用途,并探讨其在各个领域中的重要性。
二、塑料成型机的应用
塑料成型机是成型机中最常见的一种,它主要用于将塑料原料加热并注入到模具中,通过冷却和固化得到所需的塑料制品。
塑料成型机广泛应用于塑料制品行业,如塑料包装、塑料容器、塑料零件等的生产。
此外,塑料成型机还可用于生产各种塑料管道、塑料板材和塑料薄膜等。
三、金属成型机的应用
金属成型机主要用于将金属原料通过加热、锻打、冲压等工艺加工成所需的形状和尺寸。
它在汽车制造、航空航天、机械制造等行业中有着广泛的应用。
金属成型机可以制造出各种金属零部件,如发动机零件、车身结构件、飞机翼片等。
它具有高效、精确的特点,可大大提高生产效率和零部件的质量。
四、橡胶成型机的应用
橡胶成型机主要用于将橡胶原料加热、塑化,并通过模具成型得到所需的橡胶制品。
橡胶成型机广泛应用于橡胶制品行业,如轮胎、
橡胶密封件、橡胶管道等的生产。
它具有高效、稳定的特点,可大大提高橡胶制品的生产效率和质量。
五、玻璃成型机的应用
玻璃成型机主要用于将玻璃原料加热、熔化,并通过模具成型得到所需的玻璃制品。
玻璃成型机广泛应用于玻璃制品行业,如玻璃瓶、玻璃器皿、玻璃板材等的生产。
它具有高精度、高效率的特点,可生产出各种形状和规格的玻璃制品。
六、食品成型机的应用
食品成型机主要用于将食品原料通过加热、挤压、模具成型等方式制成各种食品产品。
食品成型机广泛应用于食品加工行业,如面包、饼干、糖果、巧克力等的生产。
它具有快速、自动化的特点,可大大提高食品生产的效率和质量。
七、纸张成型机的应用
纸张成型机主要用于将纸浆原料通过过滤、压制、干燥等工艺加工成所需的纸张产品。
纸张成型机广泛应用于纸张制造行业,如纸张板材、纸袋、纸巾等的生产。
它具有高效、稳定的特点,可大大提高纸张制品的生产效率和质量。
八、结语
成型机作为一种重要的加工设备,在各个行业中都有着广泛的应用。
它能够将原材料加工成所需的形状和尺寸,提高生产效率和产品质
量。
随着科技的进步和工艺的改进,成型机的应用领域将会更加广泛,成型技术也将得到进一步的发展和创新。
注射成型机的分类
图4 卧式注射机工作原理
图3 立式注射机工作原理
图5 角式注射机工作原理
图6 立式注射机
图7 角式注射机
图8 卧式注射机
二、按注射机加工能力分类
注射机的加工能力主要用注射量和合模力参数表 示,国际上通用的表示方法是用注射量和合模力同时 表示。按其加工能力可分为超小型、小型、中型、大 型、超大型(巨型)注射机。
类别 超小型 小型 中型 大型 巨型 合模力/kN <200~400 400~3000 3000~6000 8000~20000 >20000 注射量/cm3 <30 60~500 500~2000 >2000
表1 注射机的加工能力
三、按注射机的用途分类 主要有:
热塑性塑料通用型 热固性塑料型 发泡型 排气型 高速型 多色 精密 鞋用及螺纹制件等
注射成型机的分类
注射成型机的分类
一、按注射机外形特征分类
立式注射成形机 卧式注射成形机 注射成型机 角式注射成形机
多模注射成形机
1、 立式注射成型机 特点:注射装置与合模装置的轴线呈一线,与水平方 向垂直排列。
优点:占地面积小,模具拆装方便;成型制件的嵌件 cm 易于安放。
3
缺点:制件顶出后常需要用手或其他方法取出,不易 实现全自动化操作;因机身较高,机器的稳定性差,加料 及机器维修不便。 应用:主要用于注射量在 60 cm3 以下的小型注射成型 机上。
四、按注射机的结构分类 主要有:
柱塞式注射机——结构简单,但塑化不均匀, 注射压力损失大,注射量小。
螺杆式注射机——塑料在料筒内得到很好的塑 化,塑件的质量较高:注射量大。缺点是价格比 柱塞式注射机高。
图6-9 螺杆式注射机工作原理
注射成型概述
注射成型概述
注射成型概述
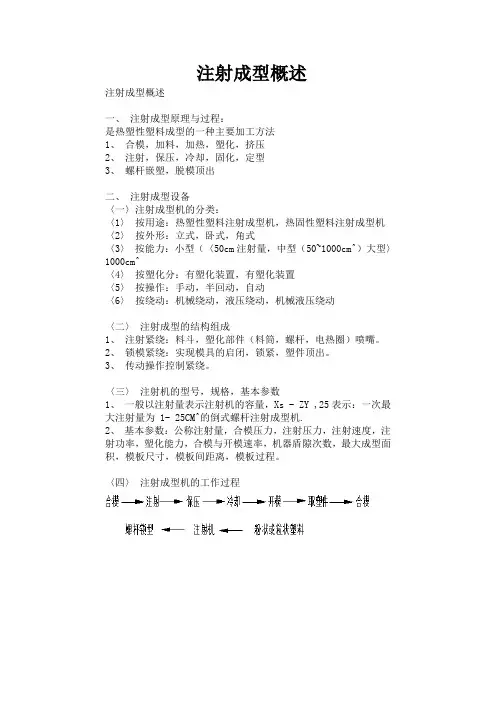
一、注射成型原理与过程:
是热塑性塑料成型的一种主要加工方法
1、合模,加料,加热,塑化,挤压
2、注射,保压,冷却,固化,定型
3、螺杆嵌塑,脱模顶出
二、注射成型设备
〈一〉注射成型机的分类:
〈1〉按用途:热塑性塑料注射成型机,热固性塑料注射成型机〈2〉按外形:立式,卧式,角式
〈3〉按能力:小型(〈50cm注射量,中型(50~1000cm^)大型〉1000cm^
〈4〉按塑化分:有塑化装置,有塑化装置
〈5〉按操作:手动,半回动,自动
〈6〉按绕动:机械绕动,液压绕动,机械液压绕动
〈二〉注射成型的结构组成
1、注射紧绕:料斗,塑化部件(料筒,螺杆,电热圈)喷嘴。
2、锁模紧绕:实现模具的启闭,锁紧,塑件顶出。
3、传动操作控制紧绕。
〈三〉注射机的型号,规格,基本参数
1、一般以注射量表示注射机的容量,Xs - ZY ,25表示:一次最大注射量为 1- 25CM^的倒式螺杆注射成型机.
2、基本参数:公称注射量,合模压力,注射压力,注射速度,注射功率,塑化能力,合模与开模速率,机器盾隙次数,最大成型面积,模板尺寸,模板间距离,模板过程。
〈四〉注射成型机的工作过程。
翅片成型机的工作原理

翅片成型机的工作原理
翅片成型机是一种特殊的机器设备,它主要用于制造汽车发动机的散热器翅片。
翅片成型机的工作原理是将铝板或铜板通过加热和高压力的模具压制成不同形状和大小的散热器翅片。
具体来说,翅片成型机的工作流程包括以下几个步骤:
1. 原料准备:将铝板或铜板按照特定尺寸和厚度切割成所需大小的板材。
2. 加热处理:将板材放入翅片成型机内的炉子中进行加热处理,使其变得柔软易形变。
3. 模具塑形:将预热后的板材放入模具内,通过高压力的加工过程进行压制成不同形状和大小的翅片。
4. 冷却处理:将成型后的翅片放入冷却器内进行冷却处理,使其变得坚硬并保持所需形状。
5. 喷涂处理:对成型后的翅片进行喷涂处理,增加其防腐蚀和美观度。
总之,翅片成型机的工作原理是通过加热和高压力的塑性加工过程,将铝板或铜板压制成所需形状和大小的散热器翅片,为汽车发动机的散热提供必要的支持。
- 1 -。
液压成型机原理结构与应用

液压成型机原理、结构与应用一、实验目的:1、了解液压成型机的基本构造及操作方法;2、了解并掌握液压成型的基本工艺及主要工艺参数;二、实验概述:本实验中为Y32型三梁四柱液压机,电器采用可编程控制器,液压系统采用先进的插装阀或滑阀系统控制,实行按钮集中操纵的液压机。
其压力、速度和行程可根据工艺需要进行调节,并能完成压制成型和定程成型两种工艺方式。
一般四柱液压机可分为:上缸式四柱油压机,下缸式四柱油压。
图1 液压成型机结构四柱油压机是一种通过专用液压油做为工作介质,液体在密闭的容器中传递压力时是遵循帕斯卡定律。
通过液压泵作为动力源,靠泵的作用力使液压油通过液压管路进入油缸/活塞,然后油缸/活塞里有几组互相配合的密封件,不同位置的密封都是不同的,但都起到密封的作用,使液压油不能泄露。
将油压能转化为机械能油压传动是利用液体压力来传递动力和进行控制的一种传动方式。
油压装置是由油压泵,油压缸,油压控制阀和油压辅助元件机。
液压机的规格一般用公称工作力(千牛)或公称吨位(吨)表示。
锻造用液压机多是水压机,吨位较高。
为减小设备尺寸,大型锻造水压机常用较高压强(35兆帕左右),有时也采用100兆帕以上的超高压。
其他用途的液压机一般采用6~25兆帕的工作压强。
油压机的吨位比水压机低。
1、用途四柱液压机属于锻压机械中的一种,主要作用就是金属加工行业。
产品广泛适用于:轻工、航空、船舶、冶金、仪表、电器、不锈钢制品、钢结构建筑及装潢行业,也适用于可塑性材料的压制工艺,如粉末制品成型、塑料制品成型、冷(热)挤压金属成型、薄板拉伸以及横压、弯压、翻透、校正等工艺。
四柱液压机具有独立的动力机构和电器系统,采用按钮集中控制,可实现调整、手动及半自动三种操作方式。
2、特点机器具有独立的动力机构和电气系统,采用按钮集中控制,可实现调整、手动及半自动三种工作方式:机器的工作压力、压制速度,空载快下行和减速的行程和范围,均可根据工艺需要进行调整,并能完成顶出工艺,可带顶出工艺、拉伸工艺三种工艺方式,每种工艺又为定压,定程两种工艺动作供选择,定压成型工艺在压制后具有顶出延时及自动回程。
φ114直缘成型机组简介

第 2 5卷 第 1 期
扬
仙 等 : 】 4直缘 成 型 机 组 简 介 】
・ 7・ 3
( ) 型 机 架 数 : 平 机 架 2 立 辊 架 2 土 耳 8整 水 、 、
其头 2
内 成 型 辊 , 重 新 调 整 排 辊 的 开 口度 和 标 高 即 可 。 并 排 辊 的 开 口 度 由 两 台 电 机 驱 动 , 过 行 程 开 关 控 通 制 排 辊 机 架 的作 用 是 使 弧 形 管 坯 在 穿 过 十 七 对 排 辊 组 的 过 程 中均 匀 地 、 渐 地 变 成 “ 形 。 逐 U”
大 1 0 4) ( ) 料 规 格 ( m) 带 宽 1 0 4 3原 a r : 0 ~4 O 带厚 2 7 ~ ( 材 质 : 5 0 P < 7 0 P 的 各 种 4) d < 6 M a, 0M a
( ) 辊 与 管 坯 问 成 点 状 接 触 , 近 于 自然 成 1排 接 型 , 对 摩擦 小 , 形 充分 . 带 钢边缘 拉伸 小 , 相 变 故 最 大 边 缘 拉 应 变 仅 是 传 统 式 成 型 的 1 5左 右 , 成 / 故 型 精 度 大 幅 度 提 高 , 除 了 表 面 划 伤 , 管 产 品 外 消 钢
( ) 型 轧 辊 数 量 减 少 约 6 , 且 排 辊 采 3成 O 并
( ) 许 的 钢 管 径 厚 比 : 厚 / 径 一 1: 0 6允 壁 直 1 ~
1 :8O
( ) 型 机 架 数 : 弯 机 架 l 排 辊 机 架 1、 7成 预 、 精 弯机 架 2
维普资讯
辊式 成 型方 法相 比具有 如 下特点 :
种 . 钢 管整 形效果 好 。 使
3 直 缘 成 型 机 主 要规 格 和 技 术 参 数
天地盖半自动纸盒成型机参数设定指南
天地盖半自动纸盒成型机参数设定指南标题:天地盖半自动纸盒成型机参数设定指南第一部分:引言介绍天地盖半自动纸盒成型机的用途和重要性,并强调正确的参数设定对于生产高质量纸盒的关键作用。
概述本文将探讨的主题和结构。
第二部分:天地盖半自动纸盒成型机的基本原理和组成解释天地盖半自动纸盒成型机的基本工作原理和主要组成部分,包括进纸系统、折叠系统、胶水喷涂系统以及出纸系统。
提供读者全面了解机器的背景知识。
第三部分:参数设定的重要性探讨正确设置天地盖半自动纸盒成型机的参数对于生产高品质纸盒的关键作用。
强调参数设定对于纸盒尺寸、折叠质量、粘合效果和生产效率的影响。
讨论不同参数的优化选项,以最大程度地提高生产效能。
第四部分:参数设定步骤提供一步一步的参数设定指南,以帮助操作员正确设置天地盖半自动纸盒成型机。
包括设置进纸速度、折叠装置间距、胶水喷涂量、出纸速度等关键参数。
每个步骤都给出详细的说明和操作建议,以确保读者能够清晰理解。
第五部分:优化参数设定的技巧和建议分享一些优化参数设定的实用技巧和建议,以帮助操作员进一步提高纸盒生产效率和质量。
包括如何根据纸张类型和尺寸调整参数、如何处理常见问题和故障等。
第六部分:总结和回顾对本文讨论的主题进行总结和回顾,强调正确的参数设定对于生产高质量纸盒的重要性。
再次强调优化参数设定可以提高生产效率和减少不良品率。
鼓励读者根据实际情况灵活调整参数,以适应不同的生产需求。
第七部分:观点和理解作为文章写手,我对天地盖半自动纸盒成型机的参数设定有以下观点和理解:合理的参数设定是确保生产高质量纸盒的关键。
通过正确设置进纸速度、折叠装置间距、胶水喷涂量等参数,可以确保纸盒尺寸一致、折叠平整、粘合牢固。
优化参数设定可以提高生产效率,减少不良品率,从而帮助企业节约成本并提高客户满意度。
结尾陈述:希望本文的天地盖半自动纸盒成型机参数设定指南可以帮助读者正确使用和调整机器参数,从而提高纸盒生产效率和质量。
成型加工设备 4.密炼机
小孔并联
因蒸汽或冷却水 在孔中易走捷径 及呆滞现象,传 热效果仍不理想
小孔串联式
因蒸汽或冷却水 流速度大,导热 系数高(孔为机 械加工而成), 故传热效果好。
3、密封装置
基本结构形式:由动环和定环组成。动环与 轴颈相连,而定环与侧壁相连,动定环之间 压紧并相对运动,故接触面要耐磨,一般堆 焊硬质合金。
(1)外压式端面密封装置
结构简单、使用寿命 长 ,适用于低速低压 密炼机
(2)内压式端面自动密封装置
密封效果好,适 用于高压快速密 炼机。
(3)反螺纹与自压端面接触密封装置
旧式慢速橡胶密炼 机采用。不能用于 塑炼密炼机。
(3)夹套式
能加热或冷却侧壁 ,
传热效果比上两种好。 塑料密炼机多采用这 种形式和钻孔式,同 样也适合于橡胶密炼 机。
(4)钻孔式
包括:大孔串联、小孔并联、小孔串联三 种形式,其加热冷却效果依次递增。
小孔串联--加热冷却效果最好的结 构形式
大孔串联:
ห้องสมุดไป่ตู้
橡胶密炼机的混炼室容量一般比塑料密炼机 的混炼室大。 橡胶密炼机主要规格有:50(橡塑通用)、 75、245、253、270升。 而塑料密炼机主要规格为:46、50(橡 塑通用)、75。
第二节 基本结构
一、整体结构与传动系统 1、整体结构
五个部分:①密炼室和转子部分;②加料和压 料机构部分;③卸料机构部分;④传动装置部 分;⑤机座部分。 五个系统:①加热冷却系统;②气压传动系统; ③液压传动系统;④润滑系统;⑤电控系统。
4、密炼机转子表面的突棱,使胶料作轴向移动 和翻转。
成型机安全操作及保养规程
成型机安全操作及保养规程前言成型机是一种常用的机械设备,广泛应用于制造业中。
它能将熔融的塑料或金属加工成所需的产品。
操作成型机需要谨慎,因为很容易造成人员伤害和设备损坏。
本文将介绍成型机的安全操作和保养规程,希望能帮助厂商和操作员避免意外事故,延长设备寿命。
安全操作规程成型机操作时需重视安全,以下是成型机安全操作规程:1. 熟悉操作规程在使用成型机之前,每个操作员需要在培训师或经验丰富的同事的指导下对成型机的操作规程进行学习和掌握。
要求确保每个操作员都清楚了解了成型机的各个部位和用途。
并熟练掌握成型机的启动与停止、各种设备的操作程序和注意事项。
2. 佩戴个人防护用品在正式操作成型机之前,操作员必须佩戴好头盔、护目镜、手套和耳塞等个人防护用品。
防护用品要求紧贴面部和身体,以保证人员的健康安全。
3. 确认成型机环境是否安全在启动成型机之前,操作员需要检查和确认成型机周围的环境是否安全。
门窗和通道一定要保持畅通。
4. 开始操作成型机当确认成型机周围环境安全后,操作员可以启动成型机。
为了避免操作错误,先观察启动仪表是否显示正常,等待成型机完成一次循环后开始生产。
5. 监测生产过程操作员需要随时对成型机的生产过程进行监测,以便及时发现问题。
如果出现什么问题,操作员应紧急停止成型机,并寻求专业技术人员的帮助。
6. 关闭成型机在生产完成后,操作员需要先按照规定将成型机的加热器和油泵关闭,然后让成型机冷却一段时间后再关闭操作柜和主电源。
7. 维护成型机维护成型机对于操作员和设备都至关重要。
操作员要定期检查成型机各部件是否正常,很好的维护保养成型机,及时发现问题,并进行维修处理。
保养规程成型机的保养工作不仅能有效延长设备使用寿命,还能提高设备的效率和性能。
保养规程如下:1. 清洁要保证成型机的清洁度,每次使用后对成型机的各个部件进行细致的清洁,将积尘、杂物、异物清理干净。
清洗时应注意不要使用对机器设备有腐蚀性的清洗剂,以免造成损坏。