
电焊工上岗证实操评分标准
3、如发生回火该项分数扣完(35分)
三
考试
时间
按时完成
10分
按时完成为10分,超时按每5分钟
扣2分
四
切割
结束
工位清理
10分
关火顺序正确、盘好气体胶管,清扫场地得分,否则一项扣5分
监考:
考评员:
评分员:
试件编号:准考证号:姓名:分数:
设定参数
5分
1、切割氧压力(0.5MPa)
乙炔压力(0.05MPa)
2、切割火焰能率
二
气
割
过
程
气割参数
15分
气割速度、割嘴与工件间的倾角、割嘴离工件表面的距离(3~5mm)合理得分,否则一项扣5分
割缝外观
35分
1、切口断面割纹粗糙、气割厚度出现喇叭口、割口不直、割口过宽、棱角熔化塌边,一项扣5分,扣完为止
气孔、夹渣、未焊、咬边、弧坑等
焊接缺陷,每个缺陷扣4分
尺寸要求
20分
1、焊缝余高0~3 mm为合格,得7分,
超过者扣2分
2、焊缝余高差不超过2mm为合格,
得6分,超过者扣2分
3、焊缝宽度差不超过2mm得7分,
否则扣2分
三
考试
时间
按时完成
10分
按时完成为10分,超时按每5分钟
扣2分
四
焊接
结束
工位清理
15分
切断电源、盘好电缆线、清扫场地得分,
否则一项扣5分
监考:
考评员:
评分员:
试件编号:准考证号:姓名:分数:
电焊工上岗证技能操作(气割)考核评分表
项目
考核
内容
考核要求
配分
评分标准
扣分
得分
备注
一
割
前
准
备
劳保用品
15分
工作服和护目眼镜穿戴不规范扣分
工件准备
5分
工件不清理扣分
设备准备
5分
能正确开启气瓶得分
电焊工上岗证技能操作(板对接平焊)考核评分表
项目
考核
内容
考核要求
配分
评分标准
扣分
得分
备注
一
焊
前
准
备
劳保用品
15分
工作服、工作帽和手套穿戴不规范扣分
工件准备
5分
工件不清理扣分
设备准备
15分
1、能正确开启电焊机得分
2、能正确调整、设定焊机参数的得分
二
焊
缝
外
观
质量要求
20分
焊缝表面无焊接缺陷得20分,若有
上岗证实操题扣分标准
(4) 设备外壳没有接地,扣5分;
(5) 黄绿双色线用于主回路或控制回路,扣5分;
(6) 口述题不会或回答不完整,扣3-5分;
第一部份:动力保护装置
2-1 用按钮及交流接触器控制三相电动机的启动、运 转及点动
2-2 用磁力起动器控制三相电动机正反向运转 2-3 用自耦变压器作三相电动机降压起动(手动) 2-4 三相电动机的星三角形降压起动(手动) 2-5 按控制线路图接熔断器、接触器、热继电器、控
2 、口述:电气起火的灭火方法。
3、扣分项目
(1) 口述电气起火的灭火方法不会或不完整, 扣3-10分;
(2) 口述带电灭火的安全要求不会或不完整, 扣3-10分;
(3) 灭火器不会识别或选择不正确,扣10分;
(4) 灭火器不会操作或操作不正确,扣15分。
4-4 正确安装阀型避雷器 1 、基本要求:阀型避雷器安装要垂直于地面。 2 、口述:安装阀型避雷要注意什么? 3、扣分项目 (1)阀型避雷器上下端反接,扣15分; (2)口述不会或回答不完整,扣3-15分。
1、基本要求: 接线准确,灯头、吊线盒均 需打好线结,开关应断火线。
2、口述: 室内各种场所照明灯具的安装高 度、墙边开关、拉线开关安装高度,照 明分路总开关的安装高度。
3、扣分项目 (1) 漏接(开关、吊线盒、保险丝盒),扣15
分;
(2) 相、零都进开关,扣15分; (3) 相线没经开关,扣10分; (4) 相线先进保险盒,后进开关,扣10分; (5) 吊线盒、灯头未打线结,扣10分; (6) 从吊线盒到吊灯头用硬线,扣5分; (7) 黄绿双色线作零线或相线,扣5分; (8) 口述题不会或回答不完整,扣3-5分。
焊工实操考核评分标准
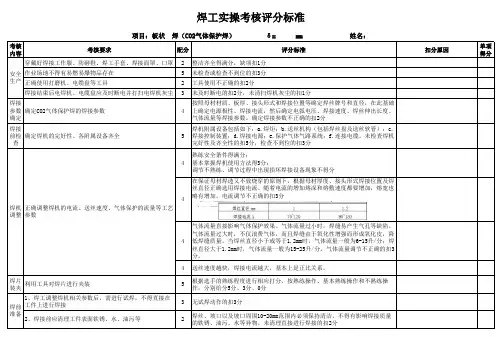
考核内容考核要求配分评分标准扣分原因单项得分穿戴好焊接工作服、防砸鞋、焊工手套、焊接面罩、口罩2整洁齐全得满分,缺项扣1分作业场地不得有易燃易爆物品存在5未检查或检查不到位的扣3分正确使用打磨机、电缆盘等工具2工具使用不正确的扣2分焊接结束后电焊机、电缆盘应及时断电并打扫电焊机灰尘3未及时断电的扣2分,未清扫焊机灰尘的扣1分焊接参数确定确定CO2气体保护焊的焊接参数4按照母材材质、板厚、接头形式和焊接位置等确定焊丝牌号和直径,在此基础上确定电源极性、焊接电流,然后确定电弧电压、焊接速度、焊丝伸出长度、气体流量等焊接参数。
确定焊接参数不正确的扣2分焊接前检查确定焊机的完好性、各附属设备齐全5焊机附属设备包括如下:a.焊炬;b.送丝机构(包括焊丝盘及送丝软管);c.焊接控制装置;d.焊接电源;e.保护气体气路系统;f.连接电缆。
未检查焊机完好性及齐全性的扣5分,检查不到位的扣3分4熟练安全条件得满分;基本掌握焊机使用方法得3分;调节不熟练、调节过程中出现损坏焊接设备现象不得分4在保证母材焊透又不致烧穿的原则下,根据母材厚度、接头形式焊接位置及焊丝直径正确选用焊接电流。
随着电流的增加熔深和熔敷速度都要增加,熔宽也略有增加。
电流调节不正确的扣3分4气体流量直接影响气体保护效果。
气体流量过小时,焊缝易产生气孔等缺陷。
气体流量过大时,不仅浪费气体,而且焊缝由于氧化性增强而形成氧化皮,降低焊缝质量。
当焊丝直径小于或等于1.2mm时,气体流量一般为6-15升/分;焊丝直径大于1.2mm时,气体流量一般为15-25升/分。
气体流量调节不正确的扣3分。
4送丝速度越快,焊接电流越大,基本上是正比关系。
焊片装夹利用工具对焊片进行夹装5根据选手的熟练程度进行相应打分,按熟练操作、基本熟练操作和不熟练操作,分别给分5分、3分、0分1、焊工调整焊机相关参数后,需进行试焊,不得直接在工件上进行焊接3无试焊动作的扣3分2、焊接前应清理工件表面铁锈、水、油污等2焊丝、坡口以及坡口周围10-20mm范围内必须保持清洁,不得有影响焊接质量的铁锈、油污、水等异物。
电焊工实际操作评分细则

咬边
未焊透
3ቤተ መጻሕፍቲ ባይዱ
焊 接 质 量
背面凹陷
通球检验
气孔和夹渣
焊缝外表成形
出现下列情况者扣除焊接质量部分全部配分:①焊缝表面有裂纹;② 焊缝有加工或补焊、返修③在试件上做舞弊标记;④未完成焊接 ①敲渣时应戴防护镜,并
4 5 6
规范化 注意敲渣方向;②焊条头 3分 操作 不得随意乱扔;③操作完
每一项不合格扣1分
电焊工实际操作评分细则
选手姓名(编号): 序 考核项目 号 2 准备工作 考核标准 配分 成绩: 评分办法
每一项不合格扣0.5分 每一项不合格扣2分
年 月 日 扣分原因 实际 得分
1 劳动保护 按规定穿戴劳动保护用品 3分
选手持证上岗 外形尺寸:焊脚为10mm 焊缝高度差 4分
①超差≤±1mm得满分②超差≤± 6分 2mm得4分③超差>±2mm本项不得 分 ①≤1mm得满分②≤2mm得4分③> 6分 2mm本项不得分 ①无咬边得满分;②深度≤0.5mm且 长度≤15mm,得7分;③深度≤ 10分 0.5mm且长度>15mm,得2分;④深 度>0.5mm 或焊缝两侧咬边深度累 计总长>30mm本项不得分 ①无未焊透得满分;②深度≤0.5mm 且长度≤15mm,得7分;③深度≤ 10分 0.5mm且长度>15mm,得2分;④深 度>0.5mm 或深度累计总长>30mm 本项不得分 ①无背面凹陷得满分;②深度≤ 0.5mm且长度≤15mm,得10分;③ 15分 深度≤0.5mm且长度>15mm,得2 分;④深度>0.5mm 或深度累计总 长>30mm本项不得分 8分 通球检验不合格本项不得分 ①无气孔和夹渣得满分;②当有≤ 0.5mm、数量不多于3个的气孔或夹 渣时得7分;③当有>0.5mm且≤ 10分 1.5mm、数量不多于1个的气孔和夹 渣时,得5分;④当有>1.5mm或> 0.5mm且≤1.5mm、数量多于1个的 气孔和夹渣时,本项不得分 ①成形美观,鱼鳞均匀细密,高低宽 窄一致得满分;②成形较好,鱼鳞均 15分 匀,焊缝平整得10分;③成形较 好,焊缝平直得5分;④焊缝弯曲, 高低宽窄明显本项不得分
电焊工技师实际操作考试评分标准
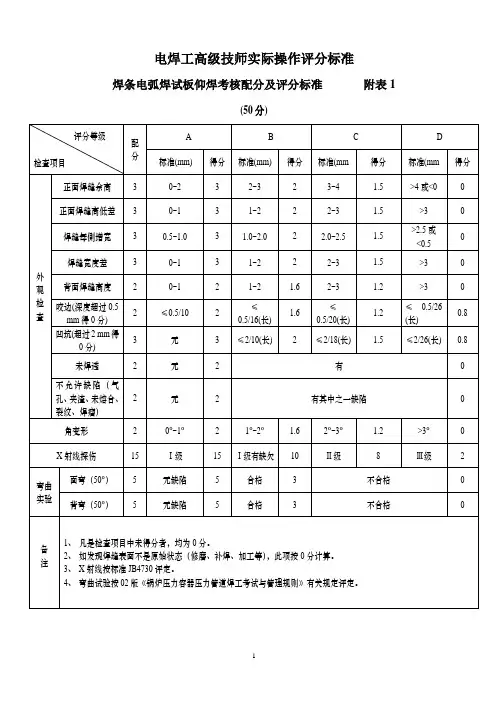
1.0~2.0
2
2.0~2.5
1.5
>2.5或<0.5
0
焊缝宽度差
3
0~1
3
1~2
2
2~3
1.5
>3
0
背面焊缝高度
2
0~1
2
1~2
1.6
2~3
1.2
>3
0
咬边(深度超过0.5 mm得0分)
2
≤0.5/10
2
≤0.5/16(长)
1.6
≤0.5/20(长)
1.2
≤0.5/26 (长)
0.8
凹坑(超过2mm得0分)
(30分)
评分等级
检查项目
配
分
A
B
C
D
标准(mm)
得分
标准(mm)
得分
标准(mm
得分
标准(mm
得分
外观检查
正面焊缝余高
1.5
0~1
1.5
1~2
1.0
2~3
0.8
>3或<0
0
正面焊缝高低差
1.5
0~1
1.5
1~2
1.0
2~3
0.8
>3
0
焊缝每側增宽
1.5
0.5~1.0
1.5
1.0~2.0
1.0
2.0~2.5
0.8
>2.5或<0.5
0
焊缝宽度差
1.5
0~1
1.5
1~2
1.0
2~3
0.8
>3
0
背面焊缝高度
1.5
0~1
实操考核评分标准(焊工)

焊接评分项目 试件质量(70分)
姓名 分值
1.穿戴劳动防 护用品
2设备准备
序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30
5分
5分
试件铆对
5分
操作手法及试焊 【电流电压调试 焊缝完整度
】
10分
10分
焊角高度 10分
备注:1、参加考核人员必须严格遵守考场纪律不迟到,每迟到1分钟扣除1分,迟到15分钟以上取消考核资格。 成绩60分为及格数。4、考试者未按规定时间内完成的人,每超出1分钟扣除1分;5、考试规定时间:理论为60分
试评分标准
分项目
试件质量(70分)
焊接缺陷【气孔,咬 边,未融合,】等
30分
整体外观
20分
考后结尾(5分)
合计
1关电2关气3打扫现场
5分
100分
分钟以上取消考核资格。2、在考核过程中弄虚作假取消考核资格。3、考核综合 考试规定时间:理论为60分钟;实践为60分钟;
特种作业人员建筑电焊工实操训练和操作考核项目及评分标准
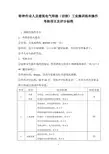
特种作业人员建筑电气焊接(切割)工实操训练和操作考核项目及评分标准一、钢筋电弧焊作业1、考核设备及器具①设备:交流弧焊机BX500-1750一台;②材料:直径8㎜钢筋、12×4㎜2镀锌扁钢、不同型号焊条若干;③个人安全防护用品。
2、考核方法①按照安全操作规程的规定,使用搭接方法将8㎜钢筋焊接在一块12×4㎜2镀锌扁钢上。
②考核时间:90min。
具体可根据实际考核情况调整。
③考核评分标准:满分60分。
考核评分标准见表一。
各项目所扣分数总和不得超过该项应得分值。
(表一)二、钢筋电渣压力焊作业1、考核设备及器具①设备:MH—36、40竖向钢筋电渣压力焊机一台;②材料:直径14~30㎜钢筋、焊剂若干;③个人安全防护用品。
2、考核方法:使用直接引弧法将两根直径相同的钢筋焊接在一起。
3、考核时间:15min。
具体可根据实际考核情况调整。
4、考核评分标准:满分15分。
考核评分标准见表二,各项目所扣分数总和不得超过该项目应得分数。
(表二)三、焊接闪光对焊作业1、考核设备及器具①设备:UN1-75 闪光钢筋对焊机一台;②材料:直径10~20㎜钢筋若干;③个人安全防护用品。
2、考核方法:使用“连续闪光焊”将两根相同牌号、直径的钢筋焊接在一起。
3、考核时间:15min。
具体可根据实际考核情况调整。
4、考核评分标准:满分15分。
考核评分标准见表三,各项目所扣分数总和不得超过该项目应得分数。
(表三)四、气瓶的贮存、搬运、使用的隐患查找1、考核器具:氧气、乙炔、石油液化气等气瓶贮存、搬运、使用的图示资料如干;2、考核方法:从氧气、乙炔、石油液化气等气瓶贮存、搬运、使用的图示资料中随机抽取4张,由考生查找存在的安全隐患并说明处置方法。
3、考核时间:10 min。
具体可根据实际考核情况调整。
4、考核评分标准:满分10分。
在规定时间内查找出存在的安全隐患并说明处置方法的,每项得2.5分;查找出存在的安全隐患不能说明处置方法的,每项得1分。
电焊工实际操作试题及评分标准
试题一、题目名称:V形坡口板对接立焊题目内容(见图)1、焊接方法:手工电弧焊2、焊件母材钢号:Q2353、焊接形式:板对接4、焊接尺寸:S﹡B﹡L=14*250*300(mm)5、焊接位置:立位6、焊件坡口形式:V形坡口7、焊接材料:E4315技术要求:1、要求单面焊双面成形2、纯边高度与间隙自定3、试件坡口两端不得安装引孤板4、焊件一经施焊不得任意更换和改变焊接位置5、点固时允许做反变形考核规则:1、所用试件,焊接材料的种类和数量必须按管理制度领用,试件要统一打印钢字考号标记2、考生应提前五分钟持准考证进入指定的考位3、除考评人员及有关工作人员外,其它人员不准进入实际操作考试现场4、考生在焊接结束后,应力即关闭焊机,彻底清理焊件表面的焊渣、飞溅,试件应保持原始状态,不允许补焊、修磨或任何形式的加工。
考生将清理好的试件交到指定地点,并彻底清理焊位现场。
考核注意事项:1、满分50分,考试时间60分钟2、安全文明操作试题二、题目名称:管对接水平固定焊氩弧焊打底手动电弧焊盖面题目内容(见图)650±50技能操作竞赛规定1. 试件上架固定要求(1)试件定位焊应采用与正式焊接相同的焊接方法和焊接材料。
(2)监考裁判应检查试件定位焊的位置、数量、长度是否符合规定要求,检查试件固定在夹具上的位置、高度是否符合规定要求。
对认可合格的试件应签名确认,对不符合装配规定和上架固定要求的试件,应通知参赛者重新装配。
(3)试件上架后,禁止使用电动工具。
每个试件上架固定完成,参赛者应举手示意监考裁判按照规定检查确认。
未经监考裁判检查合格认可的上架固定试件,参赛者擅自焊接的,该试件得0分。
2. 施焊操作要求(1)参赛者应严格按照赛会发放的材料和指定的规格、图样标注的焊接方法和焊接位置进行施焊操作。
(2)试件焊接时焊缝最高点不得超过1.2m。
(3)焊接过程中,试件不准取下、移动或改变焊接位置。
(4)参赛者不得在试件上作任何标记。
电焊工实际操作考试评分标准[1]
试件焊后变形角度大于等于3°扣3分,大于3°每超过1°再扣2分;超过焊件的错边量大于2mm扣3分,大于2mm的每超过1mm再扣2分
8
文明生产
操作结束后清理场地
10
不清理场地、不悬挂焊把线不得分
6
焊透程度
未焊透深度小于等于2mm,背面凹坑小于等于2mm,且总长度均不超过焊缝有效长度的26mm
20
未焊透累计总长度每5mm扣2mm,未焊透深度大于2mm或累计总长度26mm,此焊件按不及格论。背面凹坑累计总长度每5mm扣2分,背面凹坑深度大于2mm或累计总长度大于26mm不得分
7
焊后变形
试件焊后变形角度小于等于3°;焊件的错边量小于等于2mm
4
焊缝宽度
焊缝宽度比坡口每侧增宽1——2.5mm,宽度差小于等于3mm
20
焊缝宽度比坡口每侧增宽小于1mm或大于2.5mm扣10分;宽度差大于3mm扣3分,每超出1mm再扣2分
5
焊缝咬边
焊缝咬边深度小于等于1mm,焊缝有效长度范围内焊缝两侧咬边累计不超过40mm
10
焊缝两侧咬边累计总长度每5mm扣1分,咬边深度大于1mm或累计总长大于40mm不得分
电焊工实际操作考试评分标准
序号
检测内容
标准要求
得分
评分标准
1
电流、电压
调整
电流、电压、气流量的调试要符合规定和要求后方可施焊。
5
不调整电流的不得分
2
焊前清理
打底焊后必须清理方可继续焊接
5,焊缝余高0——3mm,余高差小于等于2mm
20
焊缝高度不够扣5分,超高10mm不得分,余高超3mm扣5分,每超1mm扣1分,余高差大于2mm扣5分,每超1mm再扣2分
电焊工实操评分表
3
求
陷,每个缺陷扣3分,以上
(20分) 任何一项超双面累计3处视
为缝的外 格,超过者累计2公分扣2 形尺寸要 分,4公分扣5分。 4 求(mm) ②焊接错边量每超过0.5mm (20分) 扣5分。
③焊面盖层高度差不超过 2mm,否则扣2分
文明作业 ①操作结束后清理现场得5 5 (10分) 分,否则扣5分
姓名: 序号 考核内容
电焊工实操评分表 评分标准
扣分
焊接电流 ①能正确选择焊接电流得 选择和开 10分 1 启电焊机 ②能正确开启电焊机得10
(20分) 分
引弧 引弧正确得10分,若焊条 2 (10分) 粘在钢板上扣3分
焊缝表面无焊接缺陷得20
焊缝的外 分,若有气孔、夹渣、未焊
观质量要 透、咬边、弧坑等焊接缺
①操作前穿戴好劳保用品
(电焊手套、焊接面罩
安全防护 等)得5分
6
正确 ②工作前,检查工作台及周
(10分) 围安全环境,如有隐患应及
时清理后,得5分方可工
得分
作,未清理扣2分
操作时间15分钟,按时完 时间 成为10分,10分以下每分 7 (10分) 钟加1分,超时按每1分钟
扣1分。 考评员: 督导员: 安全监护员:
电气焊工技能等级考核项目及评分标准
电气焊工技能等级考核项目及评分标准高级电(气)焊工一、工作技能(40分)1、熟知本岗位相关的安全操作规程。
(10分)2、熟知本岗位各种设备的工作原理及操作规程。
(10分)3、掌握本岗位的设备运行状况和维修特点,能够及时准确地完成本岗位的各种设备维修保养工作及加工制作任务。
(5分)4、合理布置车间内部焊接、通风和防护设备的基本知识。
(5分)5、对相关岗位的操作技能达到中级水平,并能够解决工作中出现的疑难问题。
(5分)6、具有一定的专业理论知识如:识图以及焊接装配图等。
(5分)二、工作质量(20分)1、焊接工件的合格率达到95%以上。
(8分)2、合理布置车间内部焊接、通风和防护设备,工器具摆放整齐,工作现场简洁有秩序。
(5分)3、检修工作按计划进行,材料工器具的准备及时准确,判断问题清楚,解决问题到位。
(3分)4、检修后的设备及备件要保证一定的使用时间,对经常出现的故障部位要提出整改意见,措施到位,效果明显。
(4分)三、工作效率(20分)1、准备工作要及时准确,不重复工作,检修工作有序连贯。
(10分)2、能在计划时间内完成工作并达标,能在计划材料量的前提下完成工作并达标。
(10分)四、工作经验(20分)1、从事焊工工作8年以上。
(8分)2、参加或负责过本单位的设备维修工作。
(5分)3、判断解决问题即时效果明显,能够及时准确解决设备运行过程中的突发故障。
(7分)中级电(气)焊工一、工作技能(40分)1、熟知本岗位及相关岗位的安全操作规程。
(10分)2、熟知本岗位各种设备的工作原理及操作规程。
(5分)3、掌握本岗位(车间)的设备运行状况和维修特点,能够及时准确地完成本岗位的各种设备维修保养工作及加工任务。
(5分)4、能够经济合理的准备本岗位的备品备件。
(5分)5、能够解决工作中出现的突发故障。
(5分)6、具有相应的专业理论知识如:识图及焊接装配图等。
(5分)二、工作质量(20分)1、焊接工件合格率达到90%----95%。