
表C3-6-76 立式圆筒形储罐组装质量检验记录
立式圆筒形储罐组装质量检验记录
施工单位:编号:
单位工程
分部分项工程名称
设备名称
设备位号
结构型式
规格
容积
m3
材质
保
证
项
目
项目
质量情况
1
钢材的品种、规格、质量必须符合设计要求和施工规范规定
2
焊条、焊剂、焊丝和施焊用的保护气体必须符合设计要求
3
焊工必须持证上岗
检验项目
项目
允许值
mm
实测最大值
会签栏
监理(建设)单位(签章)
施工单位(签章)
专业监理工程师:
(建设单位项目专业技术负责人):
年月日
专业技术负责人
质检员
专业工长
年月日
年月日
年月日
mm
检查点数
合格点数
合格率
%
罐壁几
何尺寸
高度偏差
底圈半径偏差
罐壁角变形
水平方向
垂直方向
罐壁垂直度
局部凹凸变形
罐底板
罐壁板
水平方向
垂直方向
灌顶板
检 查 项 目 与 要 求
检 查 结 果
管口高符合设计文件要求
管口方位偏差符合设计文件和规范要求
法兰、接管规格和接管外伸长度偏差符合设计文件和规范要求
备注
结论
立式圆筒形储罐组装质量检验记录

6
8
8
100%
底圈半径偏差
±19
444源自100%罐壁角变形水平方向
≤12
7
14
14
100%
垂直方向
≤12
6
16
16
100%
罐壁垂直度
≤65
8
8
8
100%
局部凹凸变形
罐底板
≤50
16
12
12
100%
罐壁板
水平方向
≤15
8
8
8
100%
垂直方向
≤15
6
16
16
100%
固定顶
≤15
6
10
10
100%
浮顶
符合设计文件和规范要求
检验结论:
检验结果符合设计文件和规范GB50128-2005《立式圆筒形钢制焊接储罐施工及验收规范》的规定。组装质量合格。
建设/监理单位
总承包单位
施工单位
专业工程师:
日期:年月日
专业工程师:
日期:年月日
专业工程师:
质量检查员:
施工班组长:
日期:年月日
立式圆筒形储罐
组装质量检验记录
工程名称:xxx有限公司工位空调--制冷站水蓄冷改造工程
单元名称:3000m3拱顶罐制作安装
设备名称
3000m3拱顶罐
设备位号
结构型式
拱顶罐
规格
Φ15000×16280
容积
3000m3
材质
Q235B
项目
允许值
mm
实测最大值
mm
检查点数
合格点数
合格率
%
储罐罐体组装检查记录
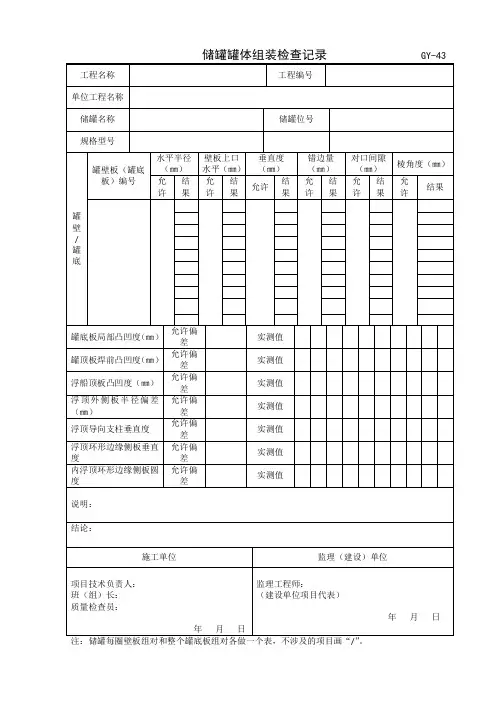
注:储罐每圈壁板组对和整个罐底板组对各做一个表,不涉及的项目画“/”。
储罐罐体组装检查记录GY-43
工程名称
工程编号
单位工程名称
储罐名称
储罐位号
规格型号
罐壁
/
罐底
罐壁板(罐底板)编号
水平半径
(㎜)
壁板上口水平(㎜)
垂直度
(㎜)
错边量
(㎜)
对口间隙
(㎜)
棱角度(㎜)
允许
结果
允许
结果
允许
结果
允许
结果
允许
结果
允许
结果
罐底板局部凸凹度(㎜)
允许偏差
实测值
罐顶板焊前凸凹Байду номын сангаас(㎜)
允许偏差
实测值
浮船顶板凸凹度(㎜)
允许偏差
实测值
浮顶外侧板半径偏差(㎜)
允许偏差
实测值
浮顶导向支柱垂直度
允许偏差
实测值
浮顶环形边缘侧板垂直度
允许偏差
实测值
内浮顶环形边缘侧板圆度
允许偏差
实测值
说明:
结论:
施工单位
监理(建设)单位
项目技术负责人:
班(组)长:
质量检查员:
年月日
监理工程师:
(建设单位项目代表)
储气罐安装分项工程质量检验评定记录
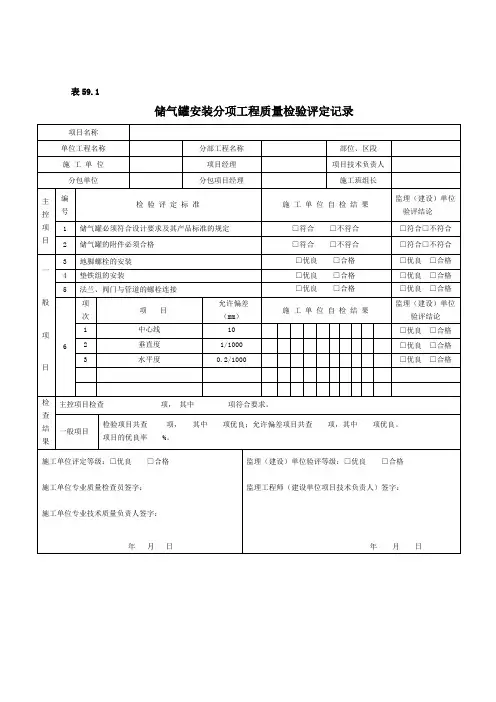
储气罐安装分项工程质量检验评定记录
项目名称
单位工程名称
分部工程名称
部位、区段
施 工 单 位
项目经理
项目技术负责人
分包单位
分包项目经理
施工班组长
主控项目
编号
检 验 评 定 标 准
施 工 单 位 自 检 结 果
监理(建设)单位
验评结论
1
储气罐必须符合设计要求及其产品标准的规定
□符合 □不符合
□符合□不符合
1/1000
□优良□合格
3
水平度
0.2/1000
□优良□合格
检查结果
主控项目检查 项, 其中 项符合要求。
一般项目
检验项目共查 项, 其中 项优良;允许偏差项目共查 项,其中 项优良。
项目的优良率 %。
施工单位评定等级:□优良□合格
施工单位专业质量检查员签字:
施工单位专业技术质量负责人签字:
年 月 日
监理(建设)单位验评等级:□优良□合格
监理工程师(建设单位项目技术负责人)签字:
年 月 日
2
储气罐的附件必须合格
□符合 □不符合
□符合□不符合
一般项目
3
地脚螺栓的安装
□优良□合格
□优良□合格
4
垫铁组的安装
□优良□合格
□优良□合格
5
法兰、阀门与管道的螺栓连接
□优良□合格
□优良□合格
6
项次
项 目
允许偏差
(mm)
施 工 单 位 自 检 结 果监理(建设)单位Fra bibliotek验评结论1
中心线
10
□优良□合格
2
垂直度
立式储罐总体验收检验批质量验收记录
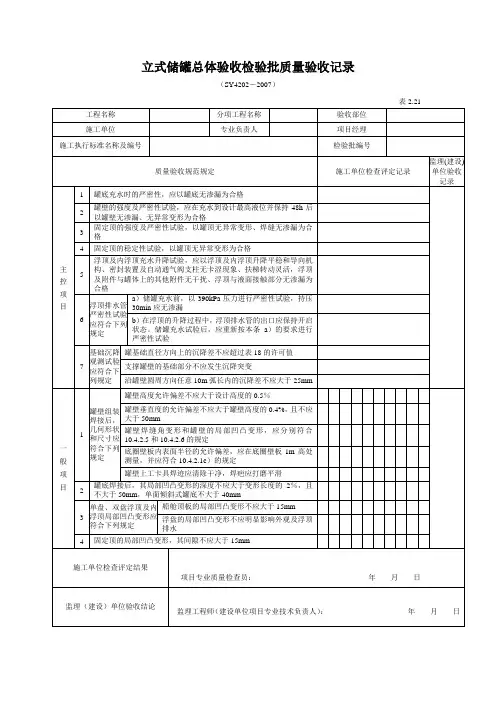
固定顶的强度及严密性试验,以罐顶无异常变形、焊缝无渗漏为合格
4
固定顶的稳定性试验,以罐顶无异常变形为合格
5
浮顶及内浮顶充水升降试验,应以浮顶及内浮顶升降平稳和导向机构、密封装置及自动通气阀支柱无卡涩现象、扶梯转动灵活,浮顶及附件与罐体上的其他附件无干扰、浮顶与液面接触部分无渗漏为合格
6
浮顶排水管严密性试验应符合下列规定
施工单位检查评定结果
项目专业质量检查员:年月日
监理(建设)单位验收结论
监理工程师(建设单位项目专业技术负责人):年月日
罐壁上工卡具焊迹应清除干净,焊疤应打磨平滑
2
罐底焊接后,其局部凹凸变形的深度不应大于变形长度的2%,且不大于50mm,单面倾斜式罐底不大于40mm
3
单盘、双盘浮顶及内浮顶局部凹凸变形应符合下列规定
船舱顶板的局部凹凸变形不应大于15mm
浮盘的局部凹凸变形不应明显影响外观及浮顶其间隙不应大于15mm
a)储罐充水前,以390kPa压力进行严密性试验,持压30min应无渗漏
b)在浮顶的升降过程中,浮顶排水管的出口应保持开启状态。储罐充水试验后,应重新按本条a)的要求进行严密性试验
7
基础沉降观测试验应符合下列规定
罐基础直径方向上的沉降差不应超过表18的许可值
支撑罐壁的基础部分不应发生沉降突变
沿罐壁圆周方向任意10m弧长内的沉降差不应大于25mm
一般项目
1
罐壁组装焊接后,几何形状和尺寸应符合下列规定
罐壁高度允许偏差不应大于设计高度的0.5%
罐壁垂直度的允许偏差不应大于罐壁高度的0.4%,且不应大于50mm
罐壁焊缝角变形和罐壁的局部凹凸变形,应分别符合10.4.2.5和10.4.2.6的规定
立式圆筒形储罐试验记录
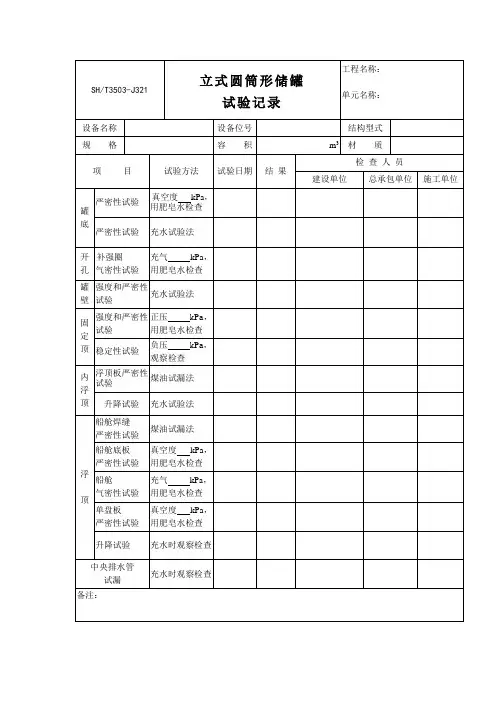
试漏
充水时观察检查
备注:
SH/T3503-J321
立式圆筒形储罐
试验记录
工程名称:
单元名称:
设备名称
设备位号
结构型式
规格
容积
m3
材质
项目人员
建设单位
总承包单位
施工单位
罐
底
严密性试验
真空度kPa,用肥皂水检查
严密性试验
充水试验法
开
孔
补强圈
气密性试验
充气kPa,用肥皂水检查
罐壁
强度和严密性试验
充水试验法
固
定
顶
强度和严密性试验
正压kPa,用肥皂水检查
稳定性试验
负压kPa,
观察检查
内
浮
顶
浮顶板严密性试验
煤油试漏法
升降试验
充水试验法
浮
顶
船舱焊缝
严密性试验
煤油试漏法
船舱底板
严密性试验
真空度kPa,用肥皂水检查
船舱
气密性试验
充气kPa,
用肥皂水检查
单盘板
严密性试验
真空度kPa,用肥皂水检查
升降试验
充水时观察检查
立式储罐罐底焊接检验批质量验收记录表
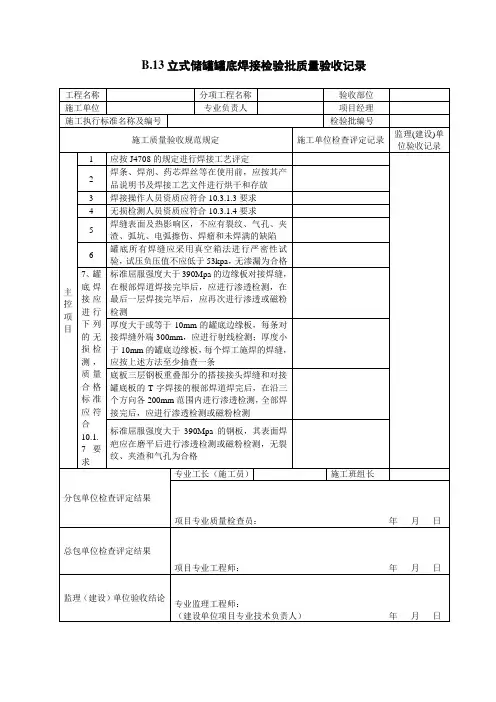
B.13立式储罐罐底焊接检验批质量验收记录表B13(续)下面是赠送的团队管理名言学习,不需要的朋友可以编辑删除谢谢1、沟通是管理的浓缩。
2、管理被人们称之为是一门综合艺术--“综合”是因为管理涉及基本原理、自我认知、智慧和领导力;“艺术”是因为管理是实践和应用。
3、管理得好的工厂,总是单调乏味,没有任何激动人心的事件发生。
4、管理工作中最重要的是:人正确的事,而不是正确的做事。
5、管理就是沟通、沟通再沟通。
6、管理就是界定企业的使命,并激励和组织人力资源去实现这个使命。
界定使命是企业家的任务,而激励与组织人力资源是领导力的范畴,二者的结合就是管理。
7、管理是一种实践,其本质不在于“知”而在于“行”;其验证不在于逻辑,而在于成果;其唯一权威就是成就。
8、管理者的最基本能力:有效沟通。
9、合作是一切团队繁荣的根本。
10、将合适的人请上车,不合适的人请下车。
11、领导不是某个人坐在马上指挥他的部队,而是通过别人的成功来获得自己的成功。
12、企业的成功靠团队,而不是靠个人。
13、企业管理过去是沟通,现在是沟通,未来还是沟通。
14、赏善而不罚恶,则乱。
罚恶而不赏善,亦乱。
15、赏识导致成功,抱怨导致失败。
16、世界上没有两个人是完全相同的,但是我们期待每个人工作时,都拥有许多相同的特质。
17、首先是管好自己,对自己言行的管理,对自己形象的管理,然后再去影响别人,用言行带动别人。
18、首先要说的是,CEO要承担责任,而不是“权力”。
你不能用工作所具有的权力来界定工作,而只能用你对这项工作所产生的结果来界定。
CEO要对组织的使命和行动以及价值观和结果负责。
19、团队精神是从生活和教育中不断地培养规范出来的。
研究发现,从小没有培养好团队精神,长大以后即使天天培训,效果并不是很理想。
因为人的思想是从小造就的,小时候如果没有注意到,长大以后再重新培养团队精神其实是很困难的。
20、团队精神要从经理人自身做起,经理人更要带头遵守企业规定,让技术及素质较高的指导较差的,以团队的荣誉就是个人的骄傲启能启智,互利共生,互惠成长,不断地逐渐培养员工的团队意识和集体观念。
立式圆筒形储罐组装质量检验记录SHT3503-J332
备注:
检查项目与要求
检查结果
管口标高符合设计文件要求
管口方位偏差符合设计文件和规范要求
法兰、接管规格和接管外伸长度偏差符合设计文件和规范要求
检验结论:Байду номын сангаас
建设/监理单位
总承包单位
施工单位
专业工程师:
日期: 年 月 日
专业工程师:
日期: 年 月 日
施工班组长:
质量检查员:
专业工程师:
日期: 年 月 日
SH/T 3503—J332
立式圆筒形储罐
组装质量检验记录
工程名称:
单位工程名称:
设备名称
设备位号
结构型式
规格
容积
m3
材质
项目
允许值
mm
实测最大值
mm
检查点数
合格点数
合格率
%
罐壁几
何尺寸
高度偏差
罐底圈水平半径偏差
垂直度
罐壁
导向支柱
量油管
内浮顶环形边缘侧板
局部凹凸度偏差
罐底
罐壁内表面
拱顶
浮顶
内浮顶内浮盘
立式圆筒形钢制焊接油罐施工及验收规范
年月日
表储罐基础复测记录
(项目名称)
储罐基础复测记录
单项工程名称:
单项工程编号:
单位工程名称
单位工程编号
储罐编号
复测日期
储罐公称容积
?m3
储罐直径
?m
检查项目
允许值(㎜)
实测值(㎜)
检查项目
允许值(㎜)
实测值(㎜)
基础中心标高差
环墙周向标高差
10m内任意两点
基础中心轴线偏差
全圆周内任意两点
基础单面倾斜度偏差
实际检测数量(m)
实际抽查比例(%)
检测情况
检测部位编号
焊工
代号
缺陷
类型
指示
长度
(mm)
累计
长度
(mm)
返修
部位数
(处)
返修
次数
评定
级别
检测
结论
检测单位:
(公章)
年月日
技术负责人:
资格:级
年月日
审核人:
资格:级
年月日
报告人:
资格:级
年月日
表焊缝磁粉检测报告
(项目名称)
焊缝磁粉检测报告
单项工程名称:
单项工程编号:
射线照相共张,其中纵缝:张,环缝:张
其他部位:张。
Ⅰ级片张,占总片数%;
Ⅱ级片张,占总片数%;
Ⅲ级片张,占总片数%;
说明:
报告附件
1.布片位置图:
2.射线检测评片记录。
检测单位:
(公章)
年月日
技术负责人:
资格:级
年月日
审核人:
资格:级
年月日
报告人:
资格:级
立式圆筒形储罐组装质量检验记录
立式圆筒形储罐组装质量检验记录一、检验目的立式圆筒形储罐是一种常见的储存介质的设备,为了确保储罐的安全可靠运行,必须对其组装质量进行严格的检验。
本文档旨在记录立式圆筒形储罐组装过程中的质量检验内容和结果,以确保储罐的质量符合相关的技术标准和规范要求。
二、检验方法1. 目视检查:对储罐的外观进行检查,包括储罐壁面是否平整、无明显凹陷或突起,涂层是否完整、无掉层或起皮等。
2. 壁厚测量:使用超声波测厚仪对储罐的壁厚进行测量,确保壁厚符合设计要求和相关技术标准。
3. 焊缝检验:采用无损检测方法对储罐的焊缝进行检验,包括射线检测、超声波检测、磁粉检测等,以确保焊缝无裂纹、气孔、夹杂物等缺陷。
4. 防腐涂层检验:采用划格法、测厚法等方法对储罐的防腐涂层进行检验,确保涂层的厚度符合要求,并无异常掉落或腐蚀等现象。
5. 容积测量:采用液位计等方法对储罐的容积进行检测,确保容积测量准确可靠。
三、检验内容和结果1. 储罐外观检查- 储罐壁面平整,无明显凹陷或突起。
- 储罐涂层完整,无掉层或起皮。
检验结果:合格2. 壁厚测量储罐壁厚:10mm设计要求:10mm检验结果:合格3. 焊缝检验焊缝无裂纹、气孔、夹杂物等缺陷。
检验结果:合格4. 防腐涂层检验涂层厚度:200μm设计要求:200μm涂层无异常掉落或腐蚀。
检验结果:合格5. 容积测量储罐容积:100m³液位计测量结果:99.8m³容积测量误差:±0.2m³检验结果:合格四、检验结论经过以上质量检验,立式圆筒形储罐组装质量符合相关的技术标准和规范要求,具备安全可靠运行的条件。
五、备注本次检验记录仅涉及组装质量检验,其他关于储罐的安全性能、操作规程等内容不在本文档范围之内。
六、附件无。
以上为立式圆筒形储罐组装质量检验记录,记录了对储罐外观、壁厚、焊缝、防腐涂层和容积等方面的检验结果。
通过严格的检验,储罐的质量得到了保证,确保其安全可靠运行。
球形储罐焊后几何尺寸、外观质量、无损检测、整体热处理及压力试验和气密性试验检验批质量验收记录表
工程名称
分项工程名称
验收部位
施单位
专业负责人
项目经理
施工执行标准名称及编号
检验批编号
质量验收规范规定
施工单位检查评定记录
监理(建设)单位验收记录
主控项目
1
焊缝和热影响区以及工卡具去除后的表面不应有裂纹、气孔、咬边、夹渣、凹坑、未焊满等缺陷
5
角焊缝焊脚尺寸、对接焊缝余高应符合7 2 3 5的规定
6
球壳焊缝棱角值不大于10mm
7
焊后球形储罐接管及接管法兰面得形位偏差应符合6.3.2.3,6.3.2.4的规定
8
整体热处理时,测温设施性能、测温点的数量和布置、保温材料质量及保温敷设质量、柱脚移动、保温层表面温差应符合GB50094的规定
施工单位检查评定结果
2
两极间的内直径、赤道截面的最大内直径与最小内直径三者之间相互之差,以及两极间的内直径、赤道截面的最大内直径和最小内直径与设计内直径之差应小于储罐设计内径的0.7%,且不应大于80mm
3
球形储罐支柱垂直度的检查及偏差应符合6.2.3.3的规定
4
无损检测人员资质应符合5.11的规定。无损检测方法、无损检测比例及扩探、无损检测结果合格判定应符合图样或GB50094的规定
施工单位项目专业质量检查员签字认可
项目专业质量检查员:年月日
监理工程师(建设单位项目专业技术负责人)签字认可
监理工程师
(建设单位项目专业技术负责人):年月日
(续)
工程名称
分项工程名称
验收部位
施工单位
专业负责人
项目经理