
计量型数据控制图
SPC过程能力控制图计量型(自动生成)

过程能力分析均值极差(X-R)控制图 日 期工厂过 程 信 息 栏统计特性描述数 据 值零件号数据重要趋势X 图R 图样本容量100图纸编号33工程规范下限 (LSL)5.6000模具编号811规格中线6.0000描述单位mm33工程规范上限 (USL)6.4000尺寸规格6.000上公差0.400下公差0.400UCLx6.235AVERx5.973LCLx5.711911总和597.2800下公差限5.600规格中线6.000上公差限6.400UCLr0.820AVERr0.359LCLr0.000超出控制线点数00读数均值 (X)5.9728最大值6.4200最小值5.5600低于下控制线点数(X)0高于上控制线点数(X)0极差均值R0.3592D2 值 (n=4)2.0590能力指数上限(CPU)0.8163能力指数下限 (CPL)0.7123稳定过程能力指数 (Cp)0.7643稳定过程能力指数 (Cpk)0.7123能力比率 (CR)5.5469标准偏差(n-1)0.1646标准偏差 (n)0.1638变异 (n-1)0.0271变异 (n)0.0268性能指数 (PP)0.8099性能比率 (PR)1.2347性能指数 (Ppk)0.7548控制图表现:数据无明显异常,请注意观察其他可能出现的非随即情况。n1234567891011121314151617181920212223242515.77006.01005.71006.19006.42005.92005.87005.89005.96005.95006.12005.95005.86006.13005.80006.13005.86005.95006.12006.03006.03006.15005.70006.17005.780026.27006.04005.75006.11006.13005.92005.63005.91006.05005.94006.18005.94005.84005.80006.14005.80005.84005.94006.18005.89005.94006.32006.08005.83005.750035.93005.88005.96005.74005.71005.75005.80006.00006.25006.07006.10006.07006.08005.90005.56005.90006.08006.07006.10005.97005.95005.75005.61005.78005.970046.08005.92006.19005.96005.96006.05006.12006.21005.89006.02005.95006.00006.24005.93006.17005.93006.24006.00005.95006.05005.78005.97005.85005.95006.2000均值6.01255.96255.90256.00006.05505.91005.85506.00256.03755.99506.08755.99006.00505.94005.91755.94006.00505.99006.08755.98505.92506.04755.81005.93255.9250极差0.50000.16000.48000.45000.71000.30000.49000.32000.36000.13000.23000.13000.40000.33000.61000.33000.40000.13000.23000.16000.25000.57000.47000.39000.4500备注:Erwin Ling/mail to:erwinling@Rev.38递增趋势递减趋势点数最大长度递 增 链 数点数最大长度递 减 链 数2017/12/16地 址尺 寸模 具
SPC计量型控制图

过程能力分析均值极差(X-R)控制图 日 期工厂过 程 信 息 栏统计特性描述数 据 值零件号数据重要趋势X 图R 图样本容量100图纸编号33工程规范下限 (LSL)5.6000模具编号811规格中线6.0000描述单位mm33工程规范上限 (USL)6.4000尺寸规格6.000上公差0.400下公差0.400UCLx6.235AVERx5.973LCLx5.711911总和597.2800下公差限5.600规格中线6.000上公差限6.400UCLr0.820AVERr0.359LCLr0.000超出控制线点数00读数均值 (X)5.9728最大值6.4200最小值5.5600低于下控制线点数(X)0高于上控制线点数(X)0极差均值R0.3592D2 值 (n=4)2.0590能力指数上限(CPU)0.8163能力指数下限 (CPL)0.7123稳定过程能力指数 (Cp)0.7643稳定过程能力指数 (Cpk)0.7123能力比率 (CR)5.5469标准偏差(n-1)0.1646标准偏差 (n)0.1638变异 (n-1)0.0271变异 (n)0.0268性能指数 (PP)0.8099性能比率 (PR)1.2347性能指数 (Ppk)0.7548控制图表现:数据无明显异常,请注意观察其他可能出现的非随即情况。n1234567891011121314151617181920212223242515.77006.01005.71006.19006.42005.92005.87005.89005.96005.95006.12005.95005.86006.13005.80006.13005.86005.95006.12006.03006.03006.15005.70006.17005.780026.27006.04005.75006.11006.13005.92005.63005.91006.05005.94006.18005.94005.84005.80006.14005.80005.84005.94006.18005.89005.94006.32006.08005.83005.750035.93005.88005.96005.74005.71005.75005.80006.00006.25006.07006.10006.07006.08005.90005.56005.90006.08006.07006.10005.97005.95005.75005.61005.78005.970046.08005.92006.19005.96005.96006.05006.12006.21005.89006.02005.95006.00006.24005.93006.17005.93006.24006.00005.95006.05005.78005.97005.85005.95006.2000均值6.01255.96255.90256.00006.05505.91005.85506.00256.03755.99506.08755.99006.00505.94005.91755.94006.00505.99006.08755.98505.92506.04755.81005.93255.9250极差0.50000.16000.48000.45000.71000.30000.49000.32000.36000.13000.23000.13000.40000.33000.61000.33000.40000.13000.23000.16000.25000.57000.47000.39000.4500备注:Erwin Ling/mail to:erwinling@MT-098压制IC集成电路模具专用
SPC控制图详解
SPC控制图详解
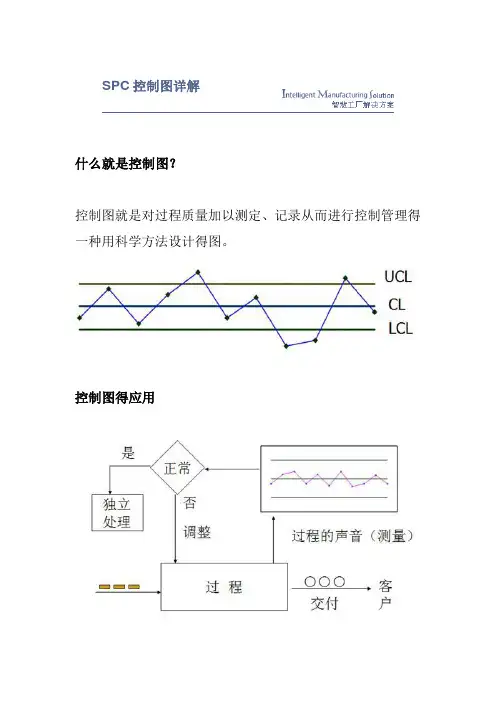
什么就是控制图?
控制图就是对过程质量加以测定、记录从而进行控制管理得一种用科学方法设计得图。
控制图得应用
控制图中包括三条线
1、控制上限(UCL)
2、中心线(CL)
3、控制下限(LCL)
控制图得种类
数据:就是能够客观地反映事实得资料与数字数据得质量特性值分为:
计量值
可以用量具、仪表等进行测量而得出得连续性数值,可以出现小数。
计数值
不能用量具、仪表来度量得非连续性得正整数值。
计量型数据得控制图 Xbar-R图(均值-极差图)
Xbar-S图(均值-标准差图)
X-MR图(单值-移动极差图)
X-R(中位数图)
计数型数据得控制图
P图(不合格品率图)
np图(不合格品数图)
c图(不合格数图)
u图(单位产品不合格数图)
控制图得判异
控制图可以区分出普遍原因变差与特殊原因变差
1、特殊原因变差要求立即采取措施
2、减少普遍原因变差需要改变产品或过程得设计
错误得措施
1、试图通过持续调整过程参数来固定住普通原因变差,称为过渡调整,结果会导致更大得过程变差造成客户满意度下降。
2、试图通过改变设计来减少特殊原因变差可能解决不了问题,会造成时间与金钱得浪费。
控制图可以给我们提供出出现了哪种类型得变差得线索,供我们采取相应得措施。
控制图上得信号解释
有很多信号规则适用于所有得控制图(Xbar图与R图),主要最常见得有以下几种:
规则1:超出控制线得点
规则2:连续7点在中心线一侧
规则3:连续7点上升或下降
规则4:多于2/3得点落在图中1/3以外
规则5:呈有规律变化
SPC控制图建立得步骤
1、选择质量特性
2、决定管制图之种类
3、决定样本大小,抽样频率与抽样方式
4、收集数据
5、计算管制参数(上,下管制界线等)
6、持续收集数据,利用管制图监视制程
SPC控制图选择得方法
03-计量型数据分析图(CPK报告、CMK报告)

工厂:亚华汽车电子有限公司3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月3月时间12345678910111213141516171819202122232425133.1433.0832.9833.1032.9033.0432.9633.1032.9233.0233.1533.0833.0033.0932.9033.0232.9733.1132.9433.0133.1433.0732.9633.0832.88233.1033.0933.0033.0232.8833.0332.9833.0832.9433.0233.1433.0132.9833.1032.9133.0032.9533.0432.9233.0333.1233.0632.9833.0832.93333.1433.0232.9933.0432.9533.0232.9633.0433.0133.0133.1233.0432.9933.0532.8933.0432.9633.0232.9933.0333.0833.0432.9933.0532.87433.1333.0832.9833.1032.8933.0132.9733.0932.9333.0233.1433.0232.9733.1232.9033.0532.9633.0732.9833.0233.1333.0632.9533.0432.89132.51132.27131.95132.26131.62132.10131.87132.31131.80132.07132.55132.15131.94132.36131.60132.11131.84132.24131.83132.09132.47132.23131.88132.25131.5733.1333.0732.9933.0732.9133.0332.9733.0832.9533.0233.1433.0432.9933.0932.9033.0332.9633.0632.9633.0233.1233.0632.9733.0632.890.040.070.020.080.070.030.020.060.090.010.030.070.030.070.020.050.020.090.070.020.060.030.040.040.06X图R图X=R=4计 量 型 数 据 用 控 制 图CPL= (TL-X)d2/ 3R=1.41零件名称:PB-JL4002工序:外形尺寸日期CL= X = 33.019计算控制限的日期:2005.08.01-08.03规格标准:过程能力指数要求≥1.33测量参数: 33±0.02mm样本容量/频率:抽取4组数据/每班
Variable Data 计量型数据4

Variable Data
ntg4&+E
oco
ocoo
CCCCC
OOCC
OCCCO
CCCC
ccoc
CC
Variable Data -
Learning Objective
itg4&+E-+4
H 61rooo
oooo
ooooo
oooo
ooo oo
-
oooo
f) a) a) f'!
Upon completion of this module, the participants will be able fo: o
;i,d,l"*Hf
#-+4 E,
+nfrV6g
I. Characterize set of data according to their shape, central
tendency and amount of variation.
il n &+E #J
^fr frt
+i,
+ *ft.*fi" fifitli'J' iL4i++'t*4t'
II. Interpret histograms, dotplots and boxplots.
tEffi,AW,
EtW4"+6W,rA.
rlll\
El l l l \-
| .*__l
tt
1..:l
l.;:.1..,.1
| +---+---+ I
04-1
Variable Data -
Learning Obiectiveooo
oooo
ooooo
oooo
ooooo
oooo
ooo o
oo*&e&+E-*E H 6t
ru. For normally distributed data, calculate z values and use
the ztable to determine the proportion beyond any
particular value.
*" X*L*E ftf.*^A fr.t i+
ffz*L4fr , fl nz*L4fr'-
nhL&-*
*-&4frVlvV&l
6 Sigma Map -Variable
Dataooo
P控制图介绍
P图缩写
Proportion Chart 品率控制图。
SPC控制图-P图
用于控制对象为不合格品率或合格率等计数值质量指标的场合。常见的不良率有不合格品率、废品率、交货延迟率、缺勤率、差错率等等。
5控制图
P图是用来测量在一批检验项目中不合格品(缺陷)项目的百分数。P图适用于全检零件或每个时期的检验样本含量不同。
6使用条件
不良品率控制图虽然是用来管制产品之不合格率,但并非适用于所有之不合格率数据。在使用不良品率控制图时,要满足下列条件:
1.发生一件不合格品之机率为固定。
2.前、后产品为独立。如果一件产品为不合格品之机率,是根据前面产品是否为不合格品来决定,则不适合使用P图。
3.如果不合格品有群聚现象时,也不适用P图。此问题通常是发生在产品是以组或群之方式制造。例如在制造橡胶产品之化学制程中,如果烤箱之温度设定不正确,则当时所生产之整批产品将具有相当高之不合格率。如果一产品被发现为不合格,则同批之其他产品也将为不合格。
7操作步骤
1.检验并记录数据
2.计算平均不合格品率P
3.计算中心线和控制界限(USL;LSL)
4.绘制控制图并进行分析
2、下面用不合格率P图的图表来说明。
A、 收集数据
A.1 选择子组的容量,频率及数量(见图2)
a. 子组容量——用于计数型数据的控制图一般要求较大的子组容量(例如50到200或更多)以便检验出性能的一般变化。对于显示可分析的图形的控制图,子组容量应足够大,大到每个组内包括几个不合格品。(例如n p >5)。但是应注意如果每个子组代表很长的一段时间的过程操作,大的子组容量会有不利之处。如果子组容量是恒定的或它们变化不超过±25%是最方便的,但不一定是这样。如果子组容量相对p来说足够大也是很有好处的,这样能获得下控制限,从而也可以发现由于改进造成的可查明的原因。
b. 分组频率——应根据产品的周期确定分组的频率以便帮助分析和纠正发现的问题。时间间隔短则反馈快,但也许与大的子组容量的要求矛盾。
控制图的类型及用途
控制图的类型及用途
1.Xbar-R控制图 Xbar-R.zip
对于计量数据而言,这是常用最基本的控制图。它的控制对象为长度、重量、纯度、时间和生产量等计量值的场合。
2.Xbar-S控制图
Xbar-S.zip
当样本大小n>10或12,这时应用极差估计总体标准差的效率降低,需要用S图来代替R图。
3.Me-R控制图
Me-R.zip
用中位数图代替均值图。由于中位数的计算觉得,所以多用于现场需要把测定的数据直接记人控制图进行控制的场合,这时为了简便,当然规定奇数个数据。
4.X-Rs,控制图 X-Rs.zip
多用于下列场合:对每一个产品都进行检验,采用自动化检查和测量的场合;取样费时、昂贵的场合以及如化工等过程,样品均匀,多抽样也无太大的意义的场合。由于它不像前三种那样能取得较多的信息,所以它判断过程变化的灵敏都也要差一些。
5.p控制图 p-chart.zip
用于控制对象为不合格品率或合格率等计数值质量指标的场合。常见的不良率有不合格品率、废品率、交货延迟率、缺勤率、差错率等等。
6.np控制图 np-chart .zip
用于控制对象为不合格品数的场合。由于计算不合格品率需要进行除法,比较麻烦,所以样本大小相同的情况下,用此图比较方便。
7.C控制图 c-chart .zip
用于控制一部机器,一个部件一定的长度,一定的面积或任一定的单位中所出现的缺陷数目。
8.U控制图
u-chart .zip
当样品的大小保持不变时可用C控制图,而当样品的大小变化时则应换算为平均每单位的缺陷数后再使用U控制图。
控制图分类和判异规则
控制图分类和判异规则
控制图(ControlChart)⼜叫管制图,是对过程质量特性进⾏测定、记录、评估,从⽽监察过程
是否处于控制状态的⼀种⽤统计⽅法设计的图。
图上有三条平⾏于横轴的直线:?中⼼线(CL,CentralLine)、上控制线
(UCL,UpperControlLine)?
和?下控制线(LCL,LowerControlLine)?,并有按时间顺序抽取的样本统计量数值的描点序
列。UCL、CL、LCL
统称为控制线(ControlLine),通常控制界限设定在±3标准差的位置。根据?控制图使⽤⽬的不
同,控制图可分为:分析⽤控制图
和控制⽤控制图?。根据统计数据的类型不同,控制图可分为:计量控制图和计数控制图(包括
计件控制图和计点控制图)。计量型控制图平均数与
极差控制图(-X-RChart)平均数与标准差控制图(-X-SChart)中位数与极差控制图(~X-RChart)个別值与移动极差控制图(X-Rm?Chart)计数值控制图不良率控制图(Pchart)不良数控制图
(nPchart,⼜称
npchart或dchart)缺点数控制图(Cchart)单位缺点数控制图(Uchart)控制图种类及应⽤场合控制图
的分析与判定应⽤控制图的⽬的,就是要及时发现过程中出现的异常,判断异常的原则就是出
现了“⼩概率事件”,为此,判断的准则有两类。?第
⼀类:点⼦越出界限的概率为0.27%。准则1属于第⼀类。第⼆类:点⼦虽在控制界限内,但是
排列的形状有缺陷。准则2-8属于第⼆类。
控制图⼋⼤判异准则(⼝诀)?2/3A?(连续3点中有2点在中⼼线同⼀侧的B区外)4/5C?(连续5点中有4点在中⼼线同
⼀侧的C区以外)6连串?(连续6点递增或递减,即连成⼀串)8缺C?(连续8点在中⼼线两侧,
但没有⼀点在C区中)9单侧?(连续9点落
在中⼼线同⼀侧)14交替?(连续14点相邻点上下交替)15全C?(连续15点在C区中⼼线上
下,即全部在C区内1界外?(1点落在A区
计量型控制图
XXXX有限公司计量型数据控制图SJ/JL-181-B/0序123456789101112131415161718192021222324252627282930参数计算工序上控制限(UCL)上公差限(TU)#DIV/0!0.00#DIV/0!0.00测量器具工序名称工序号编号:零件号/零件名称:技术要求日期:345X测量项目过程能力指数要求:Cpk≥1.33样本数量R#DIV/0!0.0012#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.00#DIV/0!0.000.000.000.000.00#DIV/0!下公差限(TL)上控制限(UCLR)ZUSL=(USL-X)/ σ =#DIV/0!下控制限(LCL)ZLSL=(X-LSL)/ σ =#DIV/0!公差中心(M)0.000分布中心(X)Cp=(USL-LSL)/6*σ=#DIV/0!#DIV/0!#DIV/0!#DIV/0!0.000下控制限(LCLR)#DIV/0!#DIV/0!#VAL平均极差(R)#DIV/0!标准偏差(б/#DIV/0!XXX压铸有限公司计量型控制图
0.000.000.00 上次Cpk=公差范围(T)保存期:三年XXXX有限公司计量型数据控制图SJ/JL-181-B/0
没有明显的非随机现象。 没有“链”存在。Cpk=ZUSL/3=#DIV/0!
评价X图R图 没有超出上下控制限的点。 没有超出上控制限的点。 没有明显的非随机现象。 没有“链”存在。批准/日期: 审核/日期:编制/日期:31.9031.9231.9431.9631.9832.0032.0232.0432.0632.0832.1032.1232.1432.1632.181234567891011121314151617181920212223242526272829XUCLCL+2σCL+1σCLCL-1σCL-2σ
SPC第三版手册
1 2 统计过程控制 (SPC) 参考手册 1992年版*1995年第二次印刷 1992,1995版权 由克莱斯勒、福特和通用汽车公司所有 3 本手册所描述控制图的选用程序 否 否 是 是 否 否 是 是 是 否 否 是 是 否 是 否 是 注:本图假设测量系统已经过评价并且 是适用的。 确定要制定 控制图的特性 是计量型数据吗?
性质上是否是均匀或不能按子组取样---例如:化学槽液,批量油漆等?
使用单值图X—MR 关心的是不合格品率-即“坏”零件的百分比吗?
样本容量是否恒定? 使用np或p图 使用p图 关心的是不合格数-即单位零件不合格数吗?
样品容量是否恒定? 使用c或u图 使用u图
子组均值是否能很方便地计算?
子组容量是否大于或等于9?
是否能方便地计算每个子组的s值?
使用X—s图 使用中位数图
使用X—R图
使用X—R图 4 前言 本参考手册是在美国质量控制协会(ASQC)汽车部供方质量要求编写组和汽车工业行动集团(AIAG)的共同主持下,由克莱斯勒、福特和通用汽车公司的质量和供方评定人员编制。 ASQC/AIAG编写组的任务是将克莱斯勒、福特和通用汽车各方的供方评定系统的供方质量保证、全面质量创优、目标创优参考手册,报告格式及技术术语进行标准化处理。因此,任何供方可以利用本手册来获取与克莱斯勒、福特和通用汽车公司的供方评定系统相应的信息。 迄今为止,在汽车行业上还没有正式统一的有关统计过程控制(SPC)的方法。有些生产厂为其供方提供了方法,而其他的没有明确的要求。为了简化并减少对供方质量要求的差异,克莱斯勒、福特和通用汽车公司同意编写并通过AIAG发行这本手册。负责本手册内容编写的工作组由通用汽车公司的Leonard领导。 本手册可看成是对统计过程控制的介绍。但它并不限制相应的特殊过程或商品的统计方法的发展,也不包括所有的SPC技术。有关使用替代方法的问题,可求助于质量部门。 编写组衷心感谢:克莱斯勒汽车公司副总裁Thomas T. Stallkamp、福特汽车公司副总裁Clinton D Lauer、通用汽车公司副总裁Donald A Parvs的领导和参与,以及三大公司质量和供方评定组胜任而努力的工作;感谢汽车工业行动集团(在AIAG主任Joseph R.Phelan的领导下)在本手册的编写、出版和发行中做出的重要贡献。 我们还要感谢由Tripp Martion(Peterson Spring)领导的ASQC审阅小组,对本手册进行的审阅,并在审阅过程中对本手册的目的和内容的完善提出了宝贵的意见。 Bruce W Pince Task Force Coordinator Sandy Corporation Troy Michigan December,1991 本手册1991年版本的所有权及版权由AIAG所有。更多的副本可从AIAG获得。在得到AIAG的认可下,允许复制本手册的部分内容在供方组织内使用。AIAG联系电话:(313)358—3570。 5 目录 第Ⅰ章 持续改进及统计过程控制概述 第1节 预防与检测 第2节 过程控制系统 第3节 变差的普通及特殊原因 第4节 局部措施和对系统采取措施 第5节 过程控制和过程能力 第6节 过程改进循环及过程控制 第7节 控制图:过程控制的工具 第8节 控制图的益处 第Ⅱ章 计量型数据控制图 第1节 均值和极差图(X-R图) A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 第2节 均值和标准差图(X-s图) A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 第3节 中位数图(X-R图) A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 E 中位数图的替代方法 第4节 单值和移动极差图(X-MR图) A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 第5节 计量型数据的过程能力和过程性能的理解 A 过程术语的定义 B 过程量度的定义 C 条件和假设的描述 D 使用过程量度的建议 6 第Ⅲ章 计数型数据控制图 第1节 不合格品率的P图 A 收集数据 B 计算控制限 C 过程控制解释用控制图 D 过程能力解释 第2节 不合格品数的np图 A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 第3节 不合格数的C图 A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 第4节 单位产品不合格数的u图 A 收集数据 B 计算控制限 C 过程控制解释 D 过程能力解释 第Ⅳ章 过程测量系统分析 第1节 引言 第2节 均值和极差法 A 进行研究 B 计算 C 结果分析 D 示例 附录A 关于分组的一些评述 附录B 过度调整 附录C 本手册所描述控制图的选用程序 附录D Cpm与其它指数(USL-T)=(T-LSL)的关系 附录E 控制图的常用和公式表 附录F 标准正态分布 附录G 术语及符号 附录H 参考文献及建议的读物 附录I 可复制的控制图表 7 插图目录 1. 过程控制系统 2. 变差的普通及特殊原因 3. 过程控制及过程能力 4. 过程改进循环 5. 控制图 6. 计量型数据—测量中间或最终过程输出的结果 7. X-R图 8. X-R图建立数据 9. X-R图“初始研究” 10. 有控制限的X-R图 11. R图—有超出控制限的点存在 12. R图—链(极差) 13. R图—非随机模式 14. X-R图—重新计算控制限(极差) 15. X图—超出控制限的点 16. X图—链 17. X图—非随机模式 18. X-R图—重新计算控制限 19. X-R图—延长控制限 20. 相对无规范限界的过程变差 21. 计算过程能力 22. 评价过程能力 23. 数据收集 24. X和s图 25. 中位数控制图 26. 中位数控制图—解释 27. 单值移动极差图 28. 单值和移动极差图的解释 29. “目标柱”与损失函数的比较 30. 调整过程与要求一致 31. 计数型数据 32. 不合格品率P图—数据收集 33. 不合格品率P图—计算控制限—表1 33.不合格品率P图—计算控制限—表2 34. 不合格品率P图—超出控制限的点 35. 不合格品率P图—链 36. 不合格品率P图—非随机图形 8 37. 不合格品率P图—重新计算控制限 38. 不合格品数的np图 39. 不合格品数的c图 40. 单位产品不合格数的u图 41. u图—重新计算控制限 42. 量具的重复性和再现性数据记录表 43. 量具的重复性和再现性报告 44. 量具的重复性和再现性数据表—示例 45. 量具的重复性和再现性报告—示例 9 第Ⅰ章 持续改进及统计过程控制概述 在今天的经济气候下,为了事业昌盛,我们——汽车制造商,供方及销售商必须致力于不断改进。我们必须寻找更有效的方法来提供产品及服务。这些产品和服务必须不断地在价值上得以改进,我们必须重视内部以及外部的顾客,并将顾客满意作为企业的主要目标。 为了达到这一目标.我们组织中的每一个人都必须确保不断改进及使用有效的方法。本手册涉及到第二个领域的某些要求。它描述了能使我们致力于的改进更有效的几种基本的统计方法。为了完成不同的任务需要不同程度的理解。本手册的对象是见习生以及刚开始从事统计法应用的管理人员。对于现在正在应用更先进技术的人员,本手册也可作为他们学习这些基本方法的参考文献。本手册并没有包括所有的基本方法。附录H所列的参考文献或手册中阐述了其他的基本方法(例如:检查清单、流程图、排列图、因果分析图等)及一些先进的方法(如其他控制图、试验设计、质量功能展开等)。 本书所述的基本统计方法包括与统计过程控制及过程能力分析有关的方法。本手册的第Ⅰ章阐述了过程控制的背景知识,解释了一些重要的概念:如变差的特殊及普通原因,并介绍了控制图。这个用来分析及监控过程非常有效的工具。第Ⅱ章描述了构造和使用计量型数据控制图表(定量的数据或测量)的X—R,X—s图.中位数图以及X—MR(单值及移动极差)图。这一章还介绍了过程能力的概念并讨论了广泛应用的指数及比值。第Ⅲ章介绍了用于计数型数据(定性数据或计数值)的几种控制图:p图、np图、c图及u图。第Ⅳ章介绍了测量系统分析的内容并列举了适当的例子。附录包括分组及过度调整的例子,如何使用控制图的流程图、常数及公式表、标准正态分布以及可复制的空白表等。术语索引给出了本手册所使用的术语及符号的解释,参考文献一节向读者提供了进一步学习的材料。 在开始讨论之前,需进行六点说明: 1.收集数据并用统计方法来解释它们并不是最终目标,最终目标应是对读者的过程不断加深理解。当一个没有任何改进的技术专家是很容易的。增加知识应成为行动的基础; 2.研究变差和应用统计知识来改进性能的基本概念适用于任何领域,可以是在车间内或办公室里。例子有:机器(性能特性)、记帐(差错率)、总销售额、浪费分析(废品率)、计算机系统(性能特性)及材料管理(运送时间)。本手册重点放在车间应用中。鼓励读者参考附录H中的参考文献应用于行政管理及服务中; 3.SPC代表统计过程控制,不幸的是在北美统计方法常用于零件而不是过程。应用统计技术来控制输出(例如零件)应仅仅是第一步,只有当产生输出的过程成为我们努力的重点,这些方法才能在改进质量,提高生产率,降低成本上发挥作用; 4.尽管本书的每一点是通过已完成的例子来说明,要真正理解这些知识需要进一步与过程控制实际相联系。研究读者自己的工作场所或相似部门中的实际例子是对本书的重要补充。然而,现有的过程信息不能代替实际工作经验; 5.本书可看成应用统计方法的第一步。它提供从经验中得到的法则。这些法则在许多方面得到了应用。然而,还是存在不能盲目使用这些法则的例外。本手册不能满足初学者对统计方法和理论知识的进一步的需要,我们鼓动读者寻求正规的统计学教育。在读者的过程和统计方法的应用已经比本手册所述的内容更先进的地方我们也鼓励读者向具有一定的统计理论知识与实践的人员请教。以便了解其它技术; 6.测量系统对合适的数据分析来说很重要,并且在收集过程数据之前就应很好地了解它们,如果这样的一个系统缺少统计控制或他们的变差占过程数据总变差中很大比例,就可能作出不适当的决定。在手册中,假设该系统处于受控状态并且对数据的总变差没有大的影响。为了更详细的了解这些内容读者可参考AIAG出版的测量系统分析(MSA)手册。