
第四章 计量值控制图
质量专业理论与实务(中级) _第四章 统计过程控制(4)_2010年版
中大网校引领成功职业人生
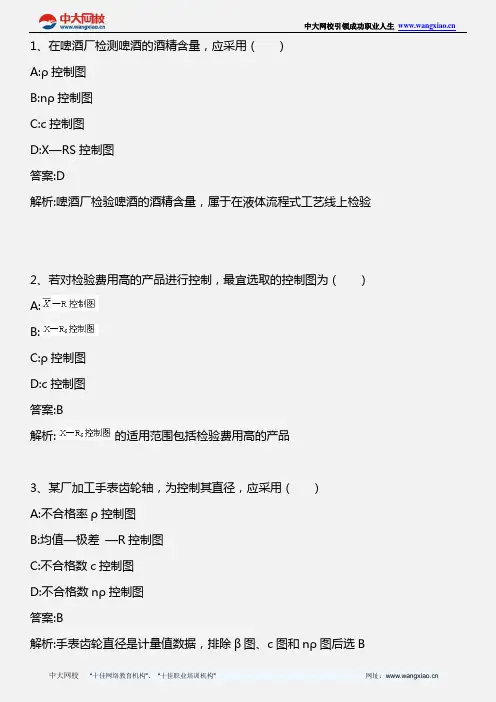
中大网校 “十佳网络教育机构”、 “十佳职业培训机构” 网址: 1、在啤酒厂检测啤酒的酒精含量,应采用( )
A:ρ控制图
B:nρ控制图
C:c控制图
D:X—RS控制图
答案:D
解析:啤酒厂检验啤酒的酒精含量,属于在液体流程式工艺线上检验
2、若对检验费用高的产品进行控制,最宜选取的控制图为(
)
A:
B:
C:ρ控制图
D:c控制图
答案:B
解析:的适用范围包括检验费用高的产品
3、某厂加工手表齿轮轴,为控制其直径,应采用( )
A:不合格率ρ控制图
B:均值—极差 —R控制图
C:不合格数c控制图
D:不合格数nρ控制图
答案:B
解析:手表齿轮直径是计量值数据,排除β图、c图和nρ图后选B
8、控制图(计数值)
质量改进工具——控制图(Control Charts)第一部分
概述:
控制图是一种对过程变异进行分析的图形工具。通过当前数据和由历史数据计算所得的控制限的比较,我们可以判定当前过程是否稳定,或者受到某个特定因素的干扰。控制图分为很多种,不同的过程、不同的数据,我们采用不同的控制图。
适用场合:
当你希望对过程输出的变化范围进行预测时;
当你判断一个过程是否稳定(处于统计受控状态)时;
当你分析过程变异来源是随机性还是非随机性时;
当你决定怎样完成一个质量改进项目时——防止特殊问题的出现,或对过程进行基础性的改变;
当你希望控制当前过程,问题出现时能觉察并对其采取补救措施时。
单值控制图的适用场合:
仅当过程数据为计量值数据(如温度、重量、时间)时;
仅当过程数据服从正态分布时(对正态分布的讨论参阅“直方图”,其检验方法参阅“正态概率图”和:柯尔莫诺夫—斯米尔诺夫检验")
当一个数据就代表一个自然的组(如一批),即样本容量为1或抽样频率较低时。
移动平均—移动极差控制图的适用场合:
仅当被分析的过程数据为计量值数据时;
当过程数据不服从正态分布,而且抽样频率偏低;例如想对批过程的总体特征进行控制,但每天的产量只有一到两批时;
当你希望检测到微小的过程变异但抽样频率偏低时。
计数值控制图的适用场合: 仅当过程数据为计数值数据而不是计量值数据时;
当被监测的缺陷或其他观测对象只存在两种状态:有或没有时。例如:一个产品只可能出现2个或3个缺陷,但不可能会有2.6个缺陷的情况。
基本步骤:
1.根据数据类型选择合适的控制图;
2.选定合适的抽样频率;
3.根据所选控制图的程序构建控制图并进行描点;
4.在控制图中发现失控信号时,检查原因,并在控制图上注明你所发现的问题、发现过程以及解决方法。
控制图

2009-6-11
1质量管理教程
控制图
CHAPTER OUTLINECONTROL CHART
7.1 概述--从运行图说起
7.2 计量值控制图
QUALITY MANAGEMENT7.3 计数值控制图
7.4CUSUM控制图基础
7.1 概述--从运行图说起
运行图
24
22
20
18
16
14
12质量特征值
2时间10
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15
2009-6-11
2控制图
控制上限
中心线控制图
测量值24
22
20
18
16
14
12
10
1 2 3 4 5 6 7 8 9 10 11 12 13 14 UCL
LCLCL
3♦受控过程控制图上的点在统计意义上可以预测的.
♦如果过程是连续的,控制线定义了期望变化的范围.控制下限时间15
质8
7
上控制限控制图的构成要素
下控制限
LCL量
特
征
值6
5
4
3
2
1UCL
中心线CL
41 23 4 5 6 7 8
样本号
2009-6-11
3控制图原理及控制限的选择
基于正态假设,利用概率原则判断过程是否正常
区域
99.7%95.5%68.3%控制上限
A
B
C
C
5控制下限B
A
控制上限
中心线
控制下限24
22
20
18
16
14
12
10
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 UCL
LCLCL
6n=5
2009-6-11
4控制图的应用
客户所有的需求,包括形式、功能、抱怨等.
问题区(收集到的误工, 高报废率和返工率).
关键的定位尺寸.
感兴趣的关键指标.
7
控制图示例
8
2009-6-11
5控制图的解释
正常模式
只存在由于随机波动导致的偶因,点子排列随
机
非正常模式
点子排列不随机
点子排列有缺陷
9
原则2:
三个点中有两个点在A区控制图的判异准则
XA
B
C
C
BUCL
10LCLA
原则1:
有一个点在控制线的外部
2009-6-11
6AUCL原则4:
连续9个点在中心线的一侧
LCLXB
C
C
B
A
11原则3:
五个点中有四个点在B区以外
第四章 统计过程控制(2)分析用控制图和控制用控制图
4.3 分析用控制图和控制用控制图
4.3 分析用控制图和控制用控制图
(一)分析用控制图与控制用控制图的含义
先看一下为什么控制图要在稳态下进行?
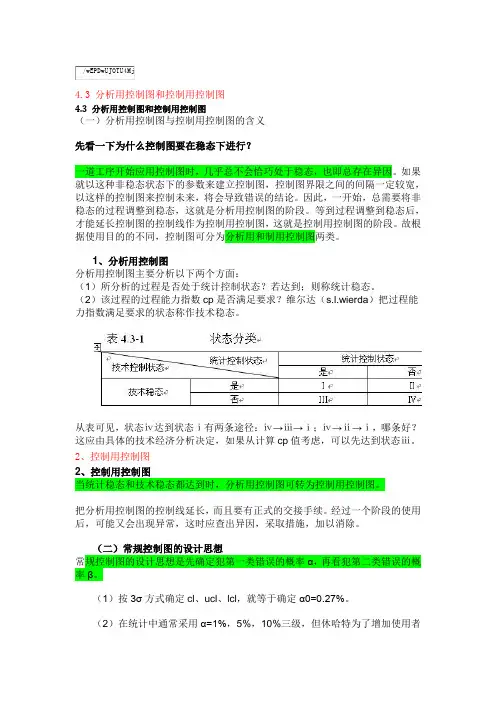
一道工序开始应用控制图时,几乎总不会恰巧处于稳态,也即总存在异因。如果就以这种非稳态状态下的参数来建立控制图,控制图界限之间的间隔一定较宽,以这样的控制图来控制未来,将会导致错误的结论。因此,一开始,总需要将非稳态的过程调整到稳态,这就是分析用控制图的阶段。等到过程调整到稳态后,才能延长控制图的控制线作为控制用控制图,这就是控制用控制图的阶段。故根据使用目的的不同,控制图可分为分析用和制用控制图两类。
1、分析用控制图
分析用控制图主要分析以下两个方面:
(1)所分析的过程是否处于统计控制状态?若达到;则称统计稳态。
(2)该过程的过程能力指数cp是否满足要求?维尔达(s.l.wierda)把过程能力指数满足要求的状态称作技术稳态。
从表可见,状态ⅳ达到状态ⅰ有两条途径:ⅳ→ⅲ→ⅰ;ⅳ→ⅱ→ⅰ,哪条好?这应由具体的技术经济分析决定,如果从计算cp值考虑,可以先达到状态ⅲ。
2、控制用控制图
2、控制用控制图
当统计稳态和技术稳态都达到时,分析用控制图可转为控制用控制图。
把分析用控制图的控制线延长,而且要有正式的交接手续。经过一个阶段的使用后,可能又会出现异常,这时应查出异因,采取措施,加以消除。
(二)常规控制图的设计思想
常规控制图的设计思想是先确定犯第一类错误的概率α,再看犯第二类错误的概率β。
(1)按3σ方式确定cl、ucl、lcl,就等于确定α0=0.27%。
(2)在统计中通常采用α=1%,5%,10%三级,但休哈特为了增加使用者信心把常规控制图的α取得特别小,这样β就大,这就需要增加第二类判异准则,即既使点子不出界,但当界内点排列不随机也表示存在异常因素。
(三)判异准则
判异准则有点出界和界内点排列不随机两类。由于对点子的数目未加限制,故后者的模式原则上可以有很多种,但在实际中经常使用的只有具有明显物理意义的若干种。在控制图的判断中要注意对这些模式加以识别。
控制图计算公式
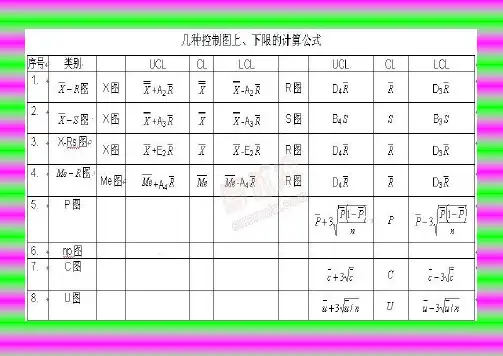
计量值控制图CP、 CPK值计算公式
控制图类型
图RX 图SX 图RX~ 图SRX
过程标准偏差σ
2dR
2CS
2dR 128.1SR
质量标准上、下限 ε=0 26dRTCP 26csTCP 26dRTCP sPRTC32.5
ε≠0 RdTCpk6)2(2MX SCTCpk6)2(4
MX RdTCpk6)2(2
MX~ SRTCPK32.52
MX
质量标准
只有上限 23dRXTCpuU 43cSXTCpuU 23~dRXTCpuU SURXTCpu66.2
质量标准
只有下限 RdTXCPLL3)(2 SCTXCPLL3)(4 RdTXCPLL3)~(2
SLRdTXCPL66.2)(2
注:T—公差,TU—规格上限,TL—规格下限;
M—规格中心,2LUTTM;ε—偏移量;
k—偏移系数,2Tk
控制图种类
类别 名称 控制图符号 特点 适用场合 中心控制限 上控制限 下控制限 计
量
值
控
制
图 均值极差图 图RX XCL
RCL
中位数极差图 图RX~ XCL~
RCL
单值移动极差控制图 图SRX 计算简便效果差 XCL
sRCL SRUCL267.3 LCL=不考虑
平均值标准差图 图SX XCL SAXUCL3 SAXUCL3
SCL SBUCL4 SBUCL3
计
数
值
控
制
图 不合格品数控制图 Pn(Np)
样本数量相等 nPCL
不合格品率控制图 P
样本数量可以不等 计算量大,控制线凹凸不平(在特定条件下,控制线可为直线) PCL
缺陷数控制图 C
样本数量相等 CCL CCUCL3 CCUCL3
单位缺陷数控制图 U
质量管理的统计方法——控制图
控制图是⽤于确定⽣产或⼯作过程是否处于稳定状态的图形,通过它可以发现并及时消除⽣产和⼯作过程中的失控情况。
控制图是通过对过程中各特性值进⾏测定、记录、评估和监察过程是否处于控制状态的⼀种⽤统计⽅法设计的图。在控制图中有两条平⾏的上下控制界限和中⼼线,并有按时间序列排列的样本统计量数值的描点序列。如果控制图中描点落在控制界限之内,则表明过程正常;若控制图中描点落在控制界限之外或描点序列在界限之间有某⼀种或⼏种不正常的趋势,则表明过程异常。
(⼀)控制图的分类
控制图可以分为两类,即计量值控制图和计数值控制图。计量值控制图所依据的数据均属于由测量⼯具实际测量出来的数据,如长度、重量等控制特性,具有连续性,它包括:
①单值控制图;
②平均值与极差控制图;
③平均值与标准差控制图;
④中位值与极差控制图;
⑤个别值与移动极差控制图。
计数值控制图所依据的数据均属于以单位个数或次数计算,如不合格品数、不合格品率等。它包括:
①不合格品数控制图;
②不合格品率控制图;
③缺陷数控制图;
④单位缺陷数控制图。
(⼆)控制图的应⽤
控制图可⽤于以下⼏⽅⾯:
①预测,通过现有图形的分析和研究可⼤致预测下⼀步可能的位置。
②评价与诊断,可以评价过程的变化情况,评估过程的稳定性,并能与其他⽅法结合,可以找到产⽣状况的原因。
③控制,可对品质状况及时掌控,决定何时需要调整,何时需要保持原有状态。
④确认,⽐较后确认某⼀过程的改进。
[例题8] 控制图可⽤于( )
A. 预测,通过现有图形的分析和研究可⼤致预测下⼀步可能的位置
B. 评价与诊断,可以评价过程的变化情况,可以找到产⽣状况的原因
C. 可以显⽰波动的状况
D. 控制,可对品质状况及时掌控,决定何时需要调整,何时需要保持原有状态1
E. 确认,⽐较后确认某⼀过程的改进
答案:ABDE
(三)控制图的作法
(1)选择控制特性。 (2)选择合适的控制图。
(3)选取⼀定数量的数据,在⽣产过程中,定期抽取试样。
质量工程师中级讲义第四章-常规控制图的应用
四常规控制图的应用
单选5—7题,多选7-9题,综合分析1—2题。考查方式以理解题和计算题为主。总分值35-45分.总分170分。
一、统计过程控制概述
1.掌握统计过程控制的含义 (重点) 2.了解统计过程控制的作用和特点(重点)
二、控制图原理
1.掌握控制图的基本原理(重点) 2.了解控制图的两种错误(难点)
3.掌握常规的控制图分类。(难点。重点)
三、分析用控制图和控制用控制图
1.熟悉分析用控制图和控制用控制图的区别(难点) 2.掌握过程改进策略
3.掌握控制图的判异准(重点)
四、常规控制图的应用
1.掌握x-r 图、x—s 图和p 图的作用和使用方法(难点。重点)
2.了解x-rs 图、me-r 图、c 图和u 图的作图和应用。(难点.重点)
五、过程能力与过程能力指数
1.熟悉过程能力的定义 (重点) 2.了解过程性能指数的概念
3.掌握过程能力指数c p 和cpk 的计算和评价(难点.重点)
六、过程控制的实施
1.熟悉过程控制的基本概(重点) 2.掌握过程分析的基本步骤(难点)
3.熟悉过程管理点的要求
@#4。1统计过程控制概述
4。1统计过程控制概述
统计过程控制主要解决两个问题:一是过程运行状态是否稳定,二是过程能力是否充足.前者可利用控制图这种统计工具进行测定,后者可通过过程能力分析来实现。统计过程控制理论是从制造业中的加工过程开始的,但是目前其应用已扩展到各种过程,如设计过程、管理过程、服务过程等。
学习目标要求(含4。1;4。2;4.3;)
1、掌握统计过程的含义 2、了解统计过程的作用和特点
(一)过程控制p99
1、概念.过程控制是指为实现产品的生产过程质量而进行的有组织、有系统的过程管理活动。目的在地为生产合格产品创造有利的生产条件和环境,从根本上预防和减少不合格品的产生。
计量型控制图的选用及运用步骤
-
专业提供SPC软件解决方案
计量型控制图的选用及运用步骤
-
专业提供SPC软件解决方案 摘要:控制图是对过程质量特性值进行测定、记录、评估,从而监察过程是否处
于控制状态的一种用统计方法设计的图。其中控制图根据统计数据的类型不同分
为计量型控制图与计数型控图,下面我们针对计量型控制图进行介绍。
计量型控制图的分类及选用方法
其中计量型控制图包括:
Xbar-R chart均值-极差控制图
Xbar-S chart均值-标准差控制图
X-MR chart 单值-移动极差控制图
计量型控制图的控制界限及应用说明
-
专业提供SPC软件解决方案 说明:
1. Xbar-R chart均值-极差控制图:对于计量数据而言,这是常用最基本的控
制图。它的控制对象为长度、重量、纯度、时间和生产量等计量值的场合,
这时的样本数≤10。
2. Xbar-S chart均值-标准差控制图:当样本容量大小n>10时,这时应用极差
估计总体标准差的效率降低,需要用S图来代替R图。
3. X-MR chart 单值-移动极差控制图:适合于只能取一个值的控制(如化工等
气体与液体流程式过程,产品均匀的场合,因此它判断过程变化的灵敏度也
要差一些)
控制图运用步骤
计量型控制图是可以用量具、仪表等进行测量而得出的连续性数值,可以出
现小数。常用的计量值控制图有:均值-极差控制图、均值-
标准差控制图、单值
-移动极差控制图,其中尤以X-R控制图用得最多,它对加工工序有很强的控制
能力,是控制产品质量最实用有效的一种工具。
计量值控制图的制作及应用
计量值控制图的制作及应用
3.1 选择计量值控制图
l 计量值控制图是监察在制程中质量特性自然变化的倾向,
而所提供的数据都是以可量度的数值为单位,图表是用作
测试制程中是否存在特殊变异原因的影向。
l 常用的计量值控制图种类及用途有:
控制图种类 用途 代表性
平均值-全距 l 平均值的图表是用 每一样本的
于观察样本平均值 平均数
及 的转变;
l 全距和标准差是用
平均值-标准差
于观察误差的变化
情况
个别值-移动全距 l 个别值的图表是用 每一数据的
于观察每一个数值 平均数
的变化;
l 移动全距用作观察
误差的变化情况。
l 选用计量值控制图,通常会按检查抽样数目多寡来决定。
抽样数目 管制图种类
2 - 6 AE 平均值-全距 管制图
> 6 AE 平均值-标准差 管制图
= 1 AE 个别值-移动全距 管制图
l 附录I和II提供各种管制图的方法和选择准则以供参考。
接下来,我们将先集中在『平均值–全距控制图』;然后才解
说『平均值–标准差控制图』和『个别值–全距控制图』。
_
『平均值–全距控制图 ( x-R 控制图 )』包括了两个控制图,
它们是『平均值控制图』和『全距控制图』。
『平均值控制图』是用作观察样本平均值的变化;而另一种控 制图,『全距控制图』是用作观察数据收集的散布情况。这里
要指出的是『全距控制图』通常是适用于少于七的抽样数。而
超过或于七的抽样数,『标准差控制图』较为适合。
3.2 数据收集
3.2.1 选择有代表性的质量特性
l 收集数据的目的是:
a. 制程管理:掌握制程生产的波动范围,决定制程生产是
否稳定,有无特殊变异。
b. 情况分析:掌握和分析制程或产品出现特殊变异的原
因,及制订出纠正和预防再发生的措施。
c. 产品检查:检查收发的物品是否合格。
计量值控制图系数表
在有关控制图的标准中,为描述控制图而抽取的样本通常称为子组,子组的大小即为样本量
计量值控制图系数表
样本大n 均值控制图 标准差控制图 极差控制图 中位数控制图
控制界限系数 中心线系数 控制界限系数 中心线系数 控制界限系数 控制界限系数
A A2 A3 C4 1/C4 B3 B4 B5 B6 d2 1/d2 d3 D1 D2 D3 D4 M3 M3A2
2 2.121 1.880 2.659 0.798 1.253 0 3.267 0 2.606 1.128 0.887 0.853 0 3.686 0 3.267 1.000 1.880
3 1.732 1.023 1.954 0.886 1.128 0 2.568 0 2.276 1.693 0.591 0.888 0 4.358 0 2.574 1.160 1.187
4 1.500 0.729 1.628 0.921 1.085 0 2.266 0 2.088 2.059 0.486 0.880 0 4.698 0 2.282 1.092 0.796
5 1.342 0.572 1.427 0.940 1.064 0 2.089 0 1.964 2.326 0.430 0.864 0 4.918 0 2.114 1.198 0.691
6 1.225 0.483 1.287 0.952 1.051 0.030 1.970 0.029 1.874 2.534 0.395 0.848 0 5.078 0 2.004 1.135 0.549
7 1.134 0.419 1.182 0.959 1.042 0.118 1.882 0.113 1.806 2.704 0.370 0.833 0.204 5.204 0.076 1.924 1.214 0.509
8 1.061 0.373 1.099 0.965 1.036 0.185 1.815 0.179 1.751 2.847 0.351 0.820 0.388 5.306 0.136 1.864 1.160 0.432