
计量型数据控制图
控制图选择路径
开始
离散型
数据类型?
连续型
具有 属性 的项 目数
计算具有属性的 项目数或者计算 事件发生的次数
?
事件 发生 的次 数
子组大 小一致
?
否 是
P图
nP图或P图
是 C图或U图
子组大 小一致
?
否
U图
需要快速检
子组大 小一致
?
否
U图
需要快速检
测小的变化
否
?
单值或 者子组
单 值
单值动
极差图
是
子 组
子组大 小≤8?
否 均值-极差图
均值-标准差图
是 EWMA图
单值-移动极差(I-MR)图
单值移动极差图可用于按时间顺序排列的任何数据,而 且有多种用途,是最常用的控制图类型。
使用场合为在一个固定的时刻只有一个数据点,即没有 分组的情形:
1)不知如何分组 2)抽样难度大,抽样成本高,抽样时间长 3)没有必要分组
单值移动极差图的生成
移动极差控制限
UCLR 3.267mR
单值控制限
LCLR 0
UCLX X 2.66mR LCLX X 2.66mR
单值移动极差图Minitab指令
文件: Individ.mtw
单值移动极差图Minitab输出
•子组内的系统性的特殊原因将无法测出来(除非选择测试7)
子组化案例:花生酱子组计划I
如何解决看起来不正确的控制限?
当Xbar图的控制限太宽时,子组间会出现系统性的特殊原因。 你可以做以下一些: 1. 按设备数分层数据,绘制点图和时间序列图。找出系统性 的原因(样本中哪个持续与其他的不一样?) 2. 可以的话重新校正设备 3. 可能单独给每台设备绘制控制图会更好一些
更换电 涌装置
a.新的电涌装置有用吗?
b.如果有用,技术人员从 哪一周获得了第一个信号 ?是否有过程偏移的任何 其它信号?
解释单值图练习
a.新的电涌装置有用吗?
有用 b.如果有用,技术人员从
哪一周获得了第一个信号
?是否有过程偏移的任何
其它信号?
最早的信号是位于界限外 的点(测试1),从9月6 日这一周获得第一个信号 。其次的信号来自测试5 和6。另一个信号在测试2 中表现出来(8个点位于 中线同一侧)。
单值移动极差图小结
1)计算控制界限至少需要20个数据点 2)如果有1~2个异常点,通过分析原因可以考虑去除 ,重新计算控制界限 3)如果超过2个异常点,不能轻易去除,应先解决特 殊原因使流程稳定后,再重新收集数据计算控制界限 4) 看图的顺序:先看移动极差(MR)图,后是单值(I)图
模块内容
计量型数据控制图
7
23.5
9
23.5
5
22.75
4
20.25
9
21.75
8
23.75
3
20.75
6
子组化案例:花生酱子组计划I
文件 (花生酱 .mpj )中的 case1.mtw
控制图在说什么?
➢Xbar控制限看起来太宽
太多点在平均数1倍标准偏差内 •没有点在控制限周围
➢这种情况在子组内变差比子组间变差大的多的情况下出现。 ➢这个问题在制造中很典型。比如,4台同类型的设备其中一台持续比其他 高或低。4台设备间的变差比抽样次数间的变差大的多。 ➢如果出现这种情况
子组化案例:花生酱子组计划I
文件: (花生酱.mpj )中的case1
花生酱罐装重量(子组计划I)
Subgroup 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15
Mach.A 19 22 18 16 21 20 22 20 21 21 21 17 18 23 19
Mach.B 19 22 19 18 18 21 20 19 20 22 21 16 21 23 18
模块内容
计量型数据控制图
正态 单值移动极差图 I-MR Chart 均值极差图 Xbar-R Chart
控制图选择路径
开始
离散型
数据类型?
连续型
具有 属性 的项 目数
计算具有属性的 项目数或者计算 事件发生的次数
?
事件 发生 的次 数
子组大 小一致
?
否 是
P图
nP图或P图
是 C图或U图
控制图的判异规则
为了帮助鉴别出现在我们流程中的特殊原因事件,制定了 一套标准规则:
1、1点落在控制限之外 2、连续8点落在中心线同一侧 3、连续6点递增或递减 4、连续14点中相邻点升降交错 5、连续3点中有2点落在中心线同一侧的2-sigma限之外 6、连续5点中有4点落在中心线同一侧的1-sigma限之外 7、连续15点落在1-sigma限之内 8、连续8点落在中心线两侧,但无1点在1-sigma限之内
文件: XBAR.mtw
均值极差控制图Minitab输出
均值图可显现出 流程中心的稳定 性(中心位置)
极差图可显现出 短期变差的稳定 性
备注:1)显现的是子组的均值、极差 2)极差是组内最大与最小值的差值
均值极差控制图练习
某台机器连续生产钢珠,直径是它的一个重要质量特性 。为对钢珠直径进行控制,每隔15分钟抽样1次,每次抽取 产品5个,共抽样25次,测量并记录数据。经检验钢珠直径 服从正态分布,试绘制均值极差(Xbar-R)控制图(数据见下 表,文件:SPC_钢珠直径.MTW)。
例如:按操作工分组,验证操作工之间的不同;按设备分 组,验证设备之间的不同;可能的自组化策略还有班次别 / 供 应商别 / 材料型号别 / 模型号别 / 日别 / 工厂别. . . . . ➢分组的目的是让组内仅包含普通原因引起的变差,让所有的 特殊原因引起的变差放在组间 ➢选择子组的方法直接影响到图的有效性
正态分布的判定
P值>0.05, 数据分布正态
正态分布的判定
方法二:图形化汇总 文件:Distributions.MTW,第二列数据为例进行正态判定。
正态分布的判定
P值<0.05, 数据分布不正态
正态分布的判定
方法三:概率图 文件:Distributions.MTW,第三列数据为例进行正态判定。
标准偏差的经验规则
前面的累计概率的规则即使数据不是完美的正态 分布也适用。让我们比较数值的理论(完美的)正态分 布和经验(现实的)分布
标准偏差数 ±1σ ±2σ ±3σ
理论正态分布 68% 95%
99.7%
经验正态分布 60%-75% 90%-98% 99%-100%
正态分布的判定
方法一:正态性检验 文件:Distributions.MTW,第一列数据为例进行正态判定。
后4项判异规则只对单值和子组均值Xbar的控制图使用, 其他各控制图皆只使用前4项规则。
控制图的判异规则
Minitab 中的“检验”可帮助判异,选择你想要执行的测试。
Minitab预设选项
解释单值图练习
案例#1—培训成本 人力资源部经理复查了过去两年来的培训费用。根据过去12 个月的费用 数据,她列出每个月的平均预算成本为$97,700,但上一个月的费用却为 $105,000。她想知道上一个月有什么不同,因此要求下属查明原因,以便 将来可避免该问题。
正态分布的判定
P值<0.05, 数据分布不正态
正态分布的判定小结
1、使用Minitab判定数据是否正态分布的三种方法: ➢统计>基本统计量>正态性检验 ➢统计>基本统计量>图形化汇总 ➢图形>概率图 2、数据是否正态分布的判定规则 ➢正态分布判定指数P≥0.05,数据分布正态 ➢正态分布判定指数P<0.05,数据分布非正态
正态分布特性之一
正态分布密度以均值μ为对称轴,并且在μ处达到最大
值;
正态分布可以被完全描述,只需知道:
➢均值 ➢标准偏差
小的波动 小的标准偏差σ
大的波动 大的标准偏差σ
正态分布特性之二
正态曲线下部的面积可用来估计特定“事件” 发生 的累计概率
在两个值之间获 得累计概率值
离开均值的标准偏差数
样本值的概率
C5 直径4 10.96 10.98 10.95 10.95
··· 10.94 10.93
C6 直径5 10.98 10.94 10.93 10.93
··· 10.98 10.96
均值极差控制图练习
1)从“统计>控制图>子组的变量控制图> Xbar-R”进入。 2)指定“图表的所有观测值均在一列中”为“直径”,指定子组大小
正态分布又称高斯(Gauss)分布,是由德国数学家高斯于1809年正式提出。
德 国 10 马 克 纸 币
正态分布
➢“正态” 分布是具有一定相同特性的数据分布 ➢这些特性对我们理解流程特征十分有用,我们 将从此流程中获得数据 ➢大多数自然现象和人工过程是正态分布,或者 可以被描述成正态分布,即可以为一个正态分布 所代表。
a.上一个月的数据是特殊 原因还是普通原因的结果 ?为什么? 普通原因。根据判异规则无 异常点。 b.人力资源经理是否采取 了适当的措施? 否 c.它应该预期的月培训成 本是多少?
$87154~$108246
解释单值图练习
案例#2—停工时间 一条包装线在3 月8 日到8 月23 日之间平均每周停工4.1 小时。由于很多问 题与电路开关有关,技术人员怀疑电涌保护装置发生故障。他们在8 月23 日这一周更换了它,并连续再收集了8 周的数据。
均值极差控制图的生成
极差控制限
UCLR D4 R
LCLR D3 R
计量型数据控制图要点
用I-MR图做改善前后的对比
文件: Before-after.mtw
用I-MR图做改善前后的对比
改善后均 值下降
改善后变 差减小
以上是图示化比较,最后还应通过统计检验进行比较。
控制图的判异规则
为了帮助鉴别出现在我们流程中的特殊原因事件,制定了 一套标准规则:
1、1点落在控制限之外 2、连续8点落在中心线同一侧 3、连续6点递增或递减 4、连续14点中相邻点升降交错 5、连续3点中有2点落在中心线同一侧的2-sigma限之外 6、连续5点中有4点落在中心线同一侧的1-sigma限之外 7、连续15点落在1-sigma限之内 8、连续8点落在中心线两侧,但无1点在1-sigma限之内
a.上一个月的数据是特殊 原因还是普通原因的结果 ?为什么? 普通原因。根据判异规则无 异常点。 b.人力资源经理是否采取 了适当的措施? 否 c.它应该预期的月培训成 本是多少?
$87154~$108246
解释单值图练习
案例#2—停工时间 一条包装线在3 月8 日到8 月23 日之间平均每周停工4.1 小时。由于很多问 题与电路开关有关,技术人员怀疑电涌保护装置发生故障。他们在8 月23 日这一周更换了它,并连续再收集了8 周的数据。
移动极差控制限
UCLR 3.267mR
单值控制限
LCLR 0
UCLXX2.66mR LCLXX2.66mR
单值移动极差图Minitab指令
文件: Individ.mtw
单值移动极差图Minitab输出
单值图可显现出 流程中心的稳定 性(中心位置)
移动极差图可显 现出短期变差的 稳定性
移动极差MR是相邻两个单值的差的绝对值; 看图顺序:先看极差图,再看均值图。
SPC计量型控制图(样本为5)
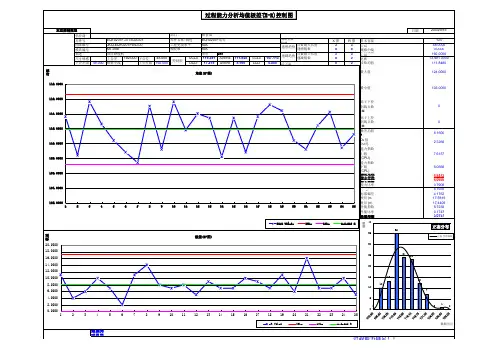
过程能力分析均值极差(X-R)控制图日期供应商过程信息栏统计特性描述数据值零件号数据重要趋势X 图R 图样本容量125图纸编号33工程规范下限48.0000模具编号88规格中线0.0000描述单位HRC53工程规范上限192.0000尺寸规格上公差192.000下公差48.000UCLx 116.581AVERx 111.848LCLx 107.11589总和13,981.0000下公差限48.000规格中线上公差限192.000UCLr 17.218AVERr8.160LCLr0.000超出控制线点数读数均值111.8480最大值124.0000最小值103.0000低于下控制线点数(X)0高于上控制线点数(X)0极差均值R 8.1600D 2 值(n=5) 2.3260能力指数上限(CPU)7.6157能力指数下限(CPL) 6.0666稳定过程能力指数 6.8412稳定过程能力指数 6.0666能力比率0.7908标准偏差(n-1) 4.1930标准偏差 4.1762变异 (n-17.5815变异 (n)17.4409性能指数 5.7238性能比率0.1747性能指数 5.0757控制图表现:数据无明显异控制限EQ1020TF-3773020-01JKQ-EQ1020TFWD-00MT-098洛氏硬度机工程更改水平过程能力特足!!双边控制限型零件信息部门零件名称/描述2004/9/15供方信息尺寸信息模具信息过程能力分析:模腔数质管部EQ1020TF 尾灯N/A N/A 递增趋势递减趋势点数最大长度递增链数点数最大长度递减链数102.0000104.0000106.0000108.0000110.0000112.0000114.0000116.0000118.000012345678910111213141516171819202122232425均值均值(X-图)Data Values UCLx LCLx Average X0.00002.00004.00006.00008.000010.000012.000014.000016.000018.000020.000012345678910111213141516171819202122232425极差极差(R-图)R ValueUCLrLCLrAverage R010133524231271510152025303540频数数据区间正态分布正态分布曲线。
计量型控制图详细概述
计量型控制图详细概述1. 引言计量型控制图是质量管理中常用的工具,用来监控和改善过程的稳定性和能力。
它通过对过程数据的分析和图形展示,帮助管理者判断过程是否受到特殊原因的影响,并采取相应措施来提高过程的稳定性和能力。
本文将详细介绍计量型控制图的概念、分类、构建方法和应用。
2. 计量型控制图的概念和分类计量型控制图是一种统计工具,用于监控和改善过程的稳定性和能力。
它通过显示观测值的变化情况,帮助判断过程是否在可接受的变异范围内,并及时发现并处理不正常的变异,以确保产品或服务质量的稳定性。
根据所监控的数据性质和分布情况,计量型控制图可以分为两类:变量型控制图和属性型控制图。
2.1 变量型控制图变量型控制图适用于连续型数据,比如长度、重量、温度等等。
常用的变量型控制图有:X-条图、R-条图、S-条图、X-R图、X-S图等。
其中,X-条图用来监控过程均值的变化情况,R-条图用来监控过程的离散程度,S-条图也常用于监控过程的离散程度。
2.2 属性型控制图属性型控制图适用于离散型数据,比如数量、比例、缺陷等等。
常用的属性型控制图有:p-条图、np-条图、c-条图、u-条图等。
其中,p-条图用来监控过程的不良品比例,np-条图适用于不良品数量的控制,c-条图适用于不良品数量的计数,u-条图用来监控过程的不良品密度。
3. 构建计量型控制图的方法构建计量型控制图主要包括数据收集、计算统计指标、确定控制限和绘制控制图四个步骤。
3.1 数据收集数据收集是构建计量型控制图的基础,需要收集具有一定代表性的过程数据。
收集的数据应包括时间信息和观测值。
3.2 计算统计指标根据收集到的数据,需要计算一系列统计指标,以用于构建控制图。
常用的统计指标有样本均值、样本标准差、样本范围等。
3.3 确定控制限控制限是控制图的核心内容,用于判断过程是否处于控制状态。
一般情况下,控制限包括中心线、上控制限和下控制限。
中心线通常是样本统计指标的均值,上下控制限的确定则要根据过程的特点和控制图的要求。
18计量型数据SPC

部品名
异常判定准则
R图
R=
UCL=
LCL=
注意事项 系数表
日期/时 间 1 测 量 值 2 3 4 合计 X R
Magnecomp / Optimal Confidential
17
计算控制界限
计算各子组 和R. 计算公式如下
n
X=
∑ Xi
i =1
n
式中:n=子组容量 式中:n=子组容量 Xi=子组内每个测量数据 Xi=子组内每个测量数据 R=XMAX-XMIN 式中: 式中: XMAX=子组中最大值 XMIN=每个子组的极差 将计算出的 与R描于 X-R控制图上 描点前需确定适当的坐标轴刻度,不可太大或太小. 描点前需确定适当的坐标轴刻度,不可太大或太小.
8
平均值/ 平均值/中位数图的分析及决策图
计 算 平 均 值 / 中 位 数 图 的 控 制 界 限
所 有 点 都 落 在 控 制 界 限 内 吗 ?
否 是 否 只 有 1 ~ 2 个 点 超 过 控 制 界 限 ? 是
否 从 控 制 图 中 去 除 该 点 3 点 或 以 上 点 超 过 控 制 界 限
从 控 制 图 中 去 除 该 点
否 重 新 计 算 控 制 界 限 极 差 /标 准 差 不 在 控 制 范 围 内
所 有 点 都 落 在 控 制 界 限 内 吗 ?
消 除 变 异 原 因
收 集 新 数 据 是 重 新 计 算 极 差 /标 准 差 控 制 界 限 极 差 /标 准 差 受 控
Magnecomp / Optimal Confidential
重 新 计 算 控 制 界 限 是
否
平 均 值 / 中 位 数 不 在 控 制 界 限 内 平 均 值 / 中 位 数 受 控
SPC控制图的分类

SPC控制图的分类控制图选用原则在质量管理工作中,通常用到各种控制图,用于分析或控制制程,本文在此对如何选用控制图简单归纳如下表,请大家参与讨论计量型数据控制图极差图 x--R 平均值—1、通常子组样本容量小于9,一般为4或52、此控制图,因使用方便,效果也好,故使用最普遍X --S 平均值—标准差图1、因标准差比极差描述产品或过程变异更优,故在有计算机时用此种图形更好2、当子组样本容量大于9时,人工计算极差较困难时,常用计算机计算3、通常用于分析制程用X~-R 中位数图1、通常用于现场操作者进行控制制程用2、使用此图时,子组数通常为奇数,分析所得结果偏差比上两者都大X-MR 单值移动极差图1、通常在测量费用高时使用2、测量数据输出比较一致时常用(如溶液的浓度)3、检查过程的变化不如其它计量型控制图敏感计数型数据控制图p 不合格品率图适用于测量在一批检验项目中不合格品项目的百分数,是一个比率,故各子组样本容量不一定要一样np 不合格品数图用来度量一个检验中的不合格品的数量,是一个数值,故各样本容量应固定 c 不合格数图用来测量一个检验批内不合格的数量,它要求样本容量恒定或受检数量恒定 u 单位产品不合格数图用来测量具有容量不同的样本的子组内,每检验单位之内的不合格数量 SPC控制图的分类按控制图测量性质不同,控制图可分为计量型控制图和计数型控制图两大类。
前者反映产品或过程特性的计量数据,后者反映计数数据。
计量型控制图又可分为:1)均值-极差(X-R)图:适用于长度,重量,时间,强度,成分以及某些电参数的控制2)均值-标准差(X-S)图:适用于样本较大的过程控制3)单值-移动差(X-Rs)图:只能获得一个测量值或测量成本较高的情形.4)中位数-极差(X-R)图计数型控制图:1)缺陷数(C)控制图:计数检验的个数相对于被检验对象的总体很少时适用.2)百分率(P)图:适用于计数的值所占的比例较大时.2、按控制图用途不同,控制图可分为分析用控制图与控制用控制图。
计量型数据控制图
移动极差图可显 现出短期变差的 稳定性
移动极差MR是相邻两个单值的差的绝对值; 看图顺序:先看极差图,再看均值图。
用I-MR图做改善前后的对比
文件: Before-after.mtw
用I-MR图做改善前后的对比
改善后均 值下降
改善后变 差减小
以上是图示化比较,最后还应通过统计检验进行比较。
7
23.5
9
23.5
5
22.75
4
20.25
9
21.75
8
23.75
3
20.75
6
子组化案例:花生酱子组计划I
文件 (花生酱 .mpj )中的 case1.mtw
控制图在说什么?
➢Xbar控制限看起来太宽
太多点在平均数1倍标准偏差内 •没有点在控制限周围
➢这种情况在子组内变差比子组间变差大的多的情况下出现。 ➢这个问题在制造中很典型。比如,4台同类型的设备其中一台持续比其他 高或低。4台设备间的变差比抽样次数间的变差大的多。 ➢如果出现这种情况
更换电 涌装置
a.新的电涌装置有用吗?
b.如果有用,技术人员从 哪一周获得了第一个信号 ?是否有过程偏移的任何 其它信号?
解释单值图练习
a.新的电涌装置有用吗?
有用 b.如果有用,技术人员从
哪一周获得了第一个信号
?是否有过程偏移的任何
其它信号?
最早的信号是位于界限外 的点(测试1),从9月6 日这一周获得第一个信号 。其次的信号来自测试5 和6。另一个信号在测试2 中表现出来(8个点位于 中线同一侧)。
计量型数据控制图
模块内容
计量型数据控制图
计量型控制图讲义
计量型控制图讲义1. 概述计量型控制图是一种统计工具,用于监控和管理过程中的计量型数据。
它可以帮助识别过程中的变异,并提供数据稳定性的监控。
2. 为什么使用计量型控制图计量型控制图的主要目的是监控和管理过程中的变异。
通过使用控制图,我们可以识别过程中发生的异常事件,并及时采取纠正措施,以保持过程的稳定性。
控制图还可以帮助我们确定过程的有效性,并提供过程改进的方向。
使用计量型控制图的好处包括:•监控和管理过程中的变异•及时发现异常事件•提高过程稳定性•确定过程有效性3. 常用的计量型控制图常用的计量型控制图主要有以下几种:3.1 均值-范围控制图均值-范围控制图是一种常见的控制图,用于监控过程中的平均值和范围。
均值控制图用于检测过程中的偏差,范围控制图用于检测过程中的变异性。
3.2 X-条控制图X-条控制图也是一种常见的控制图,用于监控过程中的平均值。
它更适用于样本容量较大的情况。
3.3 移动平均控制图移动平均控制图是一种基于移动平均的控制图,用于平滑数据并识别趋势。
它适用于周期性变动的数据。
3.4 EWMA控制图EWMA控制图是指数加权移动平均控制图的简称,它更加灵敏地反映过程中的变化。
它适用于需要及时发现和纠正变化的情况。
4. 控制图的使用方法使用计量型控制图的基本步骤如下:1.收集过程数据:收集过程中的计量型数据,并记录下来。
2.计算统计指标:根据收集的数据,计算出所需的统计指标,如平均值、范围等。
3.绘制控制图:根据计算得到的统计指标,绘制相应的控制图。
可以使用统计软件或者手动绘制。
4.分析控制图:分析控制图中的模式和趋势,判断过程的稳定性和异常事件。
5.采取措施:根据控制图的分析结果,采取相应的纠正措施,以维持过程的稳定性。
6.继续监控:不断地收集数据并绘制控制图,维持过程的稳定性,并及时调整控制图的参数和规格。
5. 控制图的解读控制图中的异常事件可以通过以下几个方面来判断:•点在控制限之外:如果有超过控制限的点出现,说明过程中发生了特殊原因的变异。
计量值控制图
• 如果R图判稳,接着建立平均值图。当 n=5时,A2=0.577,再将代入平均值图的 公式得
CL x 163.256 UCL x A2R 163.256 0.577 14.280 171.496 LCL x A2R 163.256 0.577 14.280 155.016
• 步骤1:取预备数据,将数据分成25个
组,见表。
序号 Xi1
Xi2
Xi3
Xi4
Xi5
xi Ri
1
154 174 164 166 162 164.0 20
2
166 170 162 166 164 165.6 8
3
168 166 160 162 160 163.2 8
4
168 164 170 164 166 166.4 6
1 k
k
xi
i 1
2)、计算移动极差平均数:
R
Rs1
Rsk1 k 1
k
1
1
k 1 i1
Rsi
3、计算控制界限: (1)x控制图
CL
UCL 3
x
LCL 3
因为=μ,
R
d2 ,所以,
R d2
则
CL x
UCL x 3 Rs d2
LCL x 3 Rs d2
CL x
令
n x A3S
CLx x x
S
LCLx
x
3 c4
n x A3S
标准偏差控制图控制界限
UCLs s 3 s c4 x 3c5 x
CLs s s
LCLs s 3 s c4 x 3c5 x
UCLs
c4
3c5 c4
s
计量型控制图实例分析
计量型控制图实例分析引言计量型控制图是质量管理中常用的工具,能够帮助企业对生产过程进行监控和改进。
通过计量型控制图,企业可以及时发现和纠正生产过程中的问题,保证产品质量的稳定性。
本文将以某企业生产线上的实例数据为例,从控制图的分析方法、图形的解读等方面对计量型控制图进行详细分析,为读者展示控制图在质量管理中的实际应用。
方法与数据来源本文所分析的计量型控制图是基于某企业生产线上的实际数据,通过检测仪器对产品的尺寸进行测量,记录下每个产品的尺寸数据。
本次数据采集周期为一个月,每天随机抽取一定数量的产品进行尺寸测量。
共计测量了200个数据点,这些数据点将被用来构建计量型控制图进行分析。
控制图构建根据所测量的尺寸数据,我们可以构建均值图(X图)和极差图(R图),以监控产品尺寸的稳定性和过程的可控性。
首先,我们计算所有数据的平均值,并将其绘制在均值图(X图)上。
均值图反映了产品尺寸的中心水平,可以用来判断生产过程是否稳定。
在均值图上,我们还绘制了中心线(CL)和上下控制限(UCL 和LCL),用来指示尺寸的变化范围。
在构建均值图时,我们采用的公式是:X = (x1 + x2 + ... + xn) / n其中,X为平均值,x1到xn为测量数据,n为数据个数。
接下来,我们计算相邻两个数据点之间的差值(即极差),并将其绘制在极差图(R图)上。
极差图反映了产品尺寸的变动情况,可以用来判断生产过程的稳定性。
在极差图上,同样绘制了中心线(CL)和上下控制限(UCL和LCL),用来指示尺寸变化的合理范围。
在构建极差图时,我们采用的公式是:R = xmax - xmin其中,R为极差,xmax和xmin分别为测量数据中的最大值和最小值。
通过以上步骤,我们成功构建了均值图和极差图,为后续的分析提供了基础。
控制图分析根据构建的均值图和极差图,我们可以结合自身经验和统计方法,对生产过程进行分析和判断。
以下是对均值图和极差图的一些常见分析方法和解读:•均值图:–若均值图的数据点在中心线附近波动,且未超出控制限范围,则说明生产过程稳定且尺寸变化在正常范围内。
计量型控制图详细概述课件
在质量控制中的应用
检测质量缺陷
控制图可以用于检测产品或服务 中的质量缺陷,及时发现并采取
措施解决质量问题。
过程能力分析
通过分析控制图中的数据,可以 对生产过程的能力进行评估,确 定过程是否满足产品质量要求。
持续改进质量
控制图可以提供关于质量改进的 反馈,帮助企业识别质量改进的 机会,并采取相应的措施来提高
产品质量。
在持续改进中的应用
识别改进机会
01
通过分析控制图中的数据,可以识别出需要改进的环节和领域
,为持续改进提供方向和目标。
监测改进效果
02
控制图可以用于监测改进措施的实施效果,确保改进的有效性
和可持续性。
促进跨部门协作
03
控制图可以作为跨部门沟通协作的工具,促进不同部门之间的
信息共享和协同工作,共同推动持续改进的实现。
绘制控制图
根据生产过程的特点和需求,选择适 合的控制图类型,如均值-极差控制图 、均值-标准差控制图等。
根据处理后的数据,按照控制图的绘 制规范,将数据点绘制在控制图上, 并连接各点形成控制限。
确定控制界限
根据控制图的类型和行业标准,确定 控制图的中心线和控制界限,用于判 断生产过程的稳定性和异常点。Leabharlann 数据收集与处理01
02
03
收集数据
从生产过程中收集实际数 据,确保数据具有代表性 、准确性和可靠性。
数据处理
对收集到的数据进行整理 、筛选、排序和分组等处 理,以满足控制图制作的 要求。
数据转换
根据需要,将数据转换为 适当的单位或比例,以便 更好地反映生产过程的实 际情况。
控制图的绘制
选择合适的控制图类型
案例二:某食品加工企业的生产过程监控