
压力管道报检资料明细
东营特检院压力管道报检所需资料
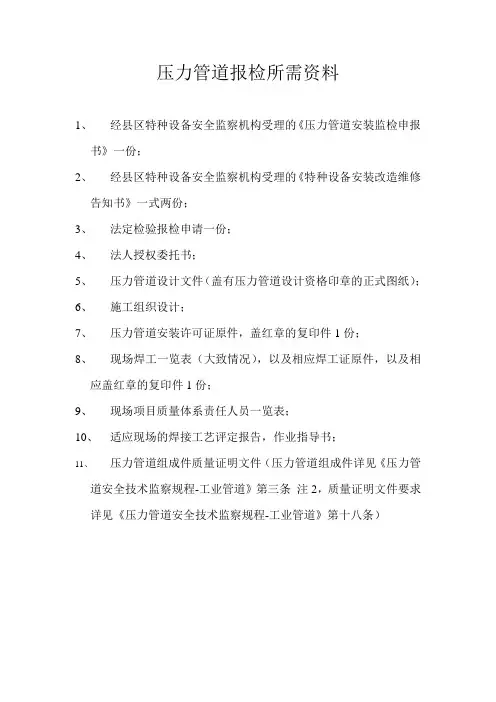
压力管道报检所需资料
1、经县区特种设备安全监察机构受理的《压力管道安装监检申报
书》一份;
2、经县区特种设备安全监察机构受理的《特种设备安装改造维修
告知书》一式两份;
3、法定检验报检申请一份;
4、法人授权委托书;
5、压力管道设计文件(盖有压力管道设计资格印章的正式图纸);
6、施工组织设计;
7、压力管道安装许可证原件,盖红章的复印件1份;
8、现场焊工一览表(大致情况),以及相应焊工证原件,以及相
应盖红章的复印件1份;
9、现场项目质量体系责任人员一览表;
10、适应现场的焊接工艺评定报告,作业指导书;
11、压力管道组成件质量证明文件(压力管道组成件详见《压力管
道安全技术监察规程-工业管道》第三条注2,质量证明文件要求详见《压力管道安全技术监察规程-工业管道》第十八条)。
压力管道报验资料

开工报告焊工登记表工程材料/构配件/设备报审表工程名称:亚新科美联(廊坊)制动系统有限公司新建厂区压缩空气管道编号:01管道组成件、管道支承件、焊接材料质量检验报告管道组成件、管道支承件、焊接材料质量检验报告阀门强度及严密试验分部工程报验申请表工程名称:亚新科(美联)制动系统有限公司新建厂区压缩空气管道安装编号:02阀门试验记录阀门试验记录阀门试验记录管道安装工程中间检查记录分部分项工程名称:空压机车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:A轴上与21轴上已安装管道规格数量:DN100焊口数量:50 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:空压机车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:1-D轴上已安装管道规格数量:DN100焊口数量:50 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:空压机车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:1-J轴上已安装管道规格数量:DN100焊口数量:28 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:空压机车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:1-P已安装管道规格数量:DN100焊口数量:29 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:空压机车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:1-u轴上已安装管道规格数量:DN100焊口数量:29 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:空压机车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:1-X轴上已安装管道规格数量:DN100焊口数量:28 焊接焊工代号:管道焊接记录焊缝检查记录管道安装工程中间检查记录分部分项工程名称:轿车车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m 管线编号:21轴上与1-L轴上已安装管道规格数量:DN100焊口数量:36 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:轿车车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6.6m管线编号:1-F轴上已安装管道规格数量:DN100焊口数量:29 焊接焊工代号:管道焊接记录焊缝检查记录管道安装工程中间检查记录分部分项工程名称:制动盘铸造车间压缩空气管道安装管线图号:部位或区域:制动盘铸造室内管道标高7.9m 管线编号:A轴上已安装管道规格数量:DN125、DN100、DN50、DN40、DN25、DN20.DN15 焊口数量:37 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:制动盘铸造车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高7.9m管线编号:25轴上已安装管道规格数量:DN100、DN125、DN25.DN15 焊口数量:13 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:制动盘铸造车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高7.9m 管线编号:D轴上已安装管道规格数量:DN100、DN80.DN25.DN15焊口数量:44 焊接焊工代号:管道安装工程中间检查记录分部分项工程名称:制动盘铸造车间压缩空气管道安装管线图号:部位或区域:车间室内管道标高6m 管线编号:L轴上已安装管道规格数量:DN100.DN25.DN15焊口数量:62 焊接焊工代号:管道焊接记录焊缝检查记录管道系统压力试验记录管道系统压力试验记录管道系统压力试验记录管道支吊架安装记录管道支吊架安装记录管道支吊架安装记录。
压力管道监检需提供的资料

压力管道监检需提供的资料第一篇:压力管道监检需提供的资料特种设备监检需提供的资料一、压力管道1、特种设备安装改造维修告知书或接收回执(3份);2、压力管道设计单位资格、设计图纸及其有关计算书等;3、压力管道组成件和支承件的质量证明文件;4、压力管道安装单位资格及质量保证体系;5、压力管道焊接工艺评定书,焊接人员的资质;6、无损检测单位的资格及人员的资质;7、压力管道安装技术特性表(3份、附带电子版);8、压力管道使用材料一览表(3份、附带电子版);9、压力管道注册一览表填写完整(附带电子版);10、压力管道安装质量证明书(3份、附带电子版);11、压力管道竣工验收技术文件(3份、附带电子版);12、管线编号有检测公司统一编号;13、一种介质一套资料;14、压力管道单线图;15、委托清单。
(检测公司提供标准表格)。
第二篇:压力管道安装监督检验监检过程需审查确认资料压力管道安装监督检验监检过程需审查确认资料申报书告知书设计单位资格证书复印件、设计说明设计变更、材料代用手续技术交底记录安装许可证复印件施工方案施工合同焊工证复印件(焊工证汇总表)无损检测单位许可证、人员资格证焊接工艺评定(汇总表)焊接工艺卡材料及管道元件(板材、焊材、法兰、弯头、变径、膨胀节、阀门等)质量证明书原件或加盖供材单位检验公章和经办人章的有效复印件材料及管道元件单位制作许可证材料及管道元件自检记录阀门试验记录管道加工检查记录焊缝布置、坡口、对接错边量检验记录焊缝外观检验记录焊缝返修工艺及返修记录热处理记录无损检验报告单线图(轴侧图)——管线号、牌号、焊缝编号、焊工代号、探伤焊口代号、焊缝补焊位置、热处理焊口编号、管件种类、检验员、检验日期等清理、防腐检验记录安装偏差检查记录补偿器安装检验记录支吊架安装检验记录静电接地安装检验记录隐蔽工程检查记录安全附件安装检查记录(安全阀、压力表的校验报告复印件)耐压试验报告或记录气密性试验报告或记录管道吹洗记录管道涂漆、绝热、色标施工记录工程验收记录安装质量证明书第三篇:压力管道安装安全质量监检记录记录编号:压力管道安装安全质量监督检验记录项目名称:建设单位:监督检验单位:监督检验时间:共 4 页第 1 页共 4 页第 2 页共 4 页第 3 页共 4 页第 4 页第四篇:压力管道监督检验项目及过程监检说明压力管道监督检验项目及过程监检说明一、监检依据:1、《特种设备安全监察条例》、《压力管道安全管理与监察规定》、《压力管道安装安全质量监督检验规则》及其它相关法规、标准;2、设计文件(设计资格证有效复印件或传真件、设计说明、材料汇总表、管段表、含设计参数等)二、焊接前监检项目及内容:1、开工告知书2、压力管道安装安全质量监督检验申报书3、施工方案4、焊接工艺评定、焊接工艺卡5、焊工证原件及复印件6、无损检测人员资格证书原件及复印件(注:如分包,无损检测单位还须提供《中华人民共和国特种设备检验检测机构核准证》有效复印件三、材料检验1、材料检验根据采购和工程进展情况分批进行2、压力管道材料类别:管子、管件、法兰、阀门、垫片、支吊架、补偿器、过滤器等压力管道上的全部附件、焊材3、材料检验a、施工单位自检记录b、压力管道元件制造许可证(复印件或传真件)c、核查质保书正确性、内容齐全以及与设计文件的一致性d、根据质保书对照实物进行宏观检查,规格、尺寸、外观、必要时进行理化、机械性能抽查四、焊接过程检验1、确认首批材料检验合格资料;2、单线图(含管线号、焊口位置描述、探伤位置描述、静电位置、材料汇总等3、对应单线图的施焊记录和焊检记录4、无损检查记录五、热处理记录;六、强度及气密性试验前检验记录再次核查与设计要求的一致性以及确认是否满足强度试验要求的全部准备工作完成(核查单线图与实物的一致性等)七、强度试验及气密性试验八、如果有隐蔽工程,则应在隐蔽前完成全部检查项目且得到业主和锅检所的确认签字。
办理压力管道检验所需资料

办理压力管道检验所需资料
安装告知手续办完后,就需要办理检验手续。
具体如下:
1、检验申请表(一式两份),压力管道安装基本情况(一式两份,必须是电子版打印出来,不能手写);
2、压力管道安装许可证;(原件+复印件盖单位红章)
3、压力管道安装告知书;(原件)
4、设计单位设计资质;(原件+复印件盖单位红章)
5、监理单位监理资质;(原件+复印件盖单位红章)
6、合格证或质量证明书(管道、管件、阀门、焊条、焊丝);
7、焊工资质(列表注明焊工种类、所在单位、原件+复印件1份);
8、探伤报告;(原件)
9、探伤所拍的片子、焊接部位的单线图、走向图(与所拍的片子编号一致);
10、焊接检查记录、焊缝检查记录;
11、试压记录、吹扫记录(所有结果必须符合图纸设计要求);
12、焊接工艺评定。
压力管道报检资料明细
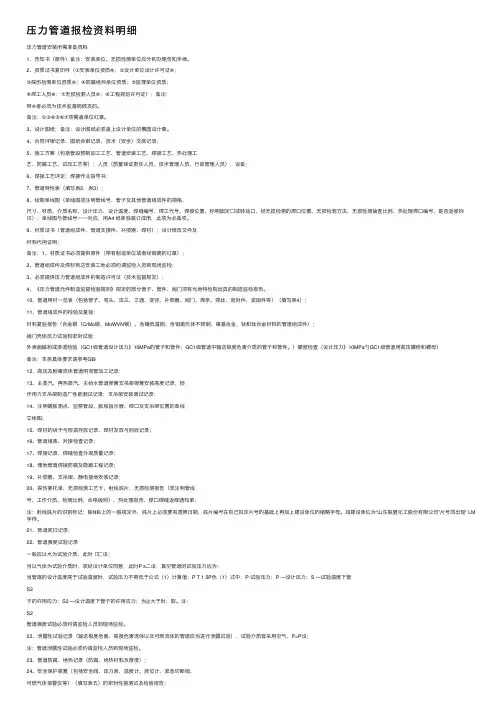
压⼒管道报检资料明细压⼒管道安装所需准备资料1、告知书(原件)备注:安装单位、⽆损检测单位应分别办理告知⼿续。
2、资质证书复印件(①安装单位资质※;②设计单位设计许可证※;③探伤检测单位资质※;④防腐绝热单位资质;⑤监理单位资质;⑥焊⼯⼈员※;⑦⽆损检测⼈员※;⑧⼯程规划许可证);备注:带※者必须为技术监督局颁发的。
备注:①③④⑤⑥⑦项需盖单位红章。
3、设计图纸;备注:设计图纸必须盖上设计单位的椭圆设计章。
4、合同评审记录、图纸会审记录、技术(安全)交底记录;5、施⼯⽅案(包括管段预制加⼯⼯艺、管道安装⼯艺、焊接⼯艺、热处理⼯艺、防腐⼯艺、试压⼯艺等);⼈员(质量保证责任⼈员、技术管理⼈员、⾏政管理⼈员),设备;6、焊接⼯艺评定;焊接作业指导书;7、管道特性表(填写表2,表3);8、绘制单线图(单线图须注明管线号、管⼦及其他管道组成件的规格、尺⼨、材质、介质名称、设计压⼒、设计温度、焊缝编号、焊⼯代号、焊接位置、标明固定⼝或转动⼝、经⽆损检测的焊⼝位置、⽆损检测⽅法、⽆损检测抽查⽐例、热处理焊⼝编号、是否返修标识);单线图与管线号⼀⼀对应,⽤A4 纸单独装订成册,此项为必备项。
9、材质证书(管道组成件、管道⽀撑件、补偿器、焊材);设计修改⽂件及材料代⽤证明;备注:1、材质证书必须提供原件(带有制造单位或者经销商的红章);2、管道组成件及焊材到达安装⼯地必须约请监检⼈员到现场监检;3、必须提供压⼒管道组成件的制造许可证(技术监督局发);4、《压⼒管道元件制造监督检验规则》规定的部分管⼦、管件、阀门须有当地特检院出具的制造监检报告。
10、管道⽤材⼀览表(包括管⼦、弯头、法兰、三通、变径、补偿器、阀门、焊条、焊丝、密封件、紧固件等)(填写表4);11、管道组成件的检验及复验:材料复验报告(合⾦钢(CrMo钢、MoWVN钢)、含镍低温刚、含钼奥⽒体不锈钢、镍基合⾦、钛和钛合⾦材料的管道组成件);阀门壳体压⼒试验和密封试验;外表⾯磁粉或渗透检验(GC1级管道设计压⼒》10MPa的管⼦和管件;GC1级管道中输送极度危害介质的管⼦和管件。
压力管道报检资料--中国特检院(备案)_35177

参建单位信息
工程概况 费用缴纳单位压来自管道一览表序号 管道编号 1 2 CLD 0204a CLD 0204b 管道名称 无缝钢管 无缝钢管 管道规格(mm) ф 273*7.0 ф 273*7.0 管道材质 20# 20# 工作介质 干氯气 干氯气 设计压力 (Mpa) 0.11 0.11 设计温度 (℃) 120 120 管道长度 (m) 6.147 6.635 管道级别 GC1(1) GC1(1) 管线起止点 起点 K-0201A K-0201B 终点 HE-0206A HE-0206B
压力管道报检资料-中国特检院
建设单位信息 (甲方或业主) 单位名称 单位详细地址 联系人 联系电话 单位传真 邮政编码 设计单位 监理单位 安装单位 检测单位(拍片) 防腐单位 其他单位 工程名称 开工时间 单位名称 青海盐湖海虹化工股份有限公司 青海省格尔木市察尔汗镇 连永斌 18947438068 816099 山东中天科技工程有限公司 兰州金建工程建设监理有限公司 青岛安装建设股份有限公司 青海华汇检测技术有限公司 青岛安装建设股份有限公司 青海盐湖海虹化工股份有限公司10万吨/年氯碱配套氯气处理项目 2017年11月26日 莱州市新力复合材料有限公司
高压管道报检全资料明细
高压管道报检全资料明细
根据高压管道的特殊要求,以下是高压管道报检所需的所有资料的详细清单:
1. 高压管道相关文件:
- 高压管道设计图纸
- 高压管道变更设计图纸(如果有)
- 高压管道安装图纸
- 高压管道变更安装图纸(如果有)
2. 高压管道材料文件:
- 高压管道的材料清单
- 高压管道材料报告
- 高压管道材料符合性证书
- 高压管道材料购买证明
3. 高压管道焊接文件:
- 高压管道焊接过程规程
- 高压管道焊工的资质证书
- 高压管道焊接记录
- 高压管道焊接试板报告
4. 高压管道非破坏性检测文件:
- 高压管道非破坏性检测方案
- 高压管道非破坏性检测人员的资质证书- 高压管道非破坏性检测报告
5. 高压管道试压文件:
- 高压管道试压方案
- 高压管道试压记录
6. 高压管道防腐文件:
- 高压管道防腐方案
- 高压管道防腐施工记录
7. 高压管道安全阀文件:
- 高压管道安全阀型号和参数表格
- 高压管道安全阀的出厂报告
8. 高压管道检验文件:
- 高压管道检验方案
- 高压管道检验记录
请注意,以上列出的资料仅供参考,请根据实际情况进行调整和补充。
确保所有的资料都齐全、准确,以便进行高压管道的报检工作。
压力管道特检资料(压力管道安装资料要求)
压力管道安装竣工资料要求一、工业管道、动力管道竣工资料要求(一)质量体系资料1、压力管道安装质量证明书;2、工程规划(立项)文件;3、开工备案(告知书)手续;4、监督检验申报书;5、设计单位、安装单位、监理单位、检测单位、防腐单位等单位资质;6、项目部质量体系任命文件及各责任人员资格证书;7、特殊工种(主要指焊工、无损检测人员)名单及人员资格证书复印件;8、设计资料(包括:设计图、设计说明等);9、施工方案(包括:吹扫方案、试压方案,隐蔽工程等特殊工艺方案);10、焊接工艺评定和焊接作业指导书;11、设计更改、材料代用资料;(二)安装过程资料1、图纸会审记录;2、技术交底记录;开工报告、竣工报告3、材料(包括:管子、管件、阀门、法兰、安全保护装置、支承件、焊接材料、绝热(保温、保冷)材料、防腐材料的合格证明等)的材质证明书及安装单位的验收记录;单位制造许可证。
特殊情况:1)、对于铬钼合金钢、含镍低温钢、不锈钢、镍及镍合金、钛及钛合金材料的管道组成件检查光谱分析。
2)、GC1级管道和C类流体管道中,输送毒性程度为极度危害介质或设计压力大于或等于10MPa的管子、管件,应进行外表面磁粉检测或渗透检测,检查磁粉或渗透检测报告,检查测厚报告。
3)、当规定对管道元件和材料进行低温冲击韧性、晶间腐蚀等其他特性数据检验时,检验结果应符合国家现行有关标准和设计文件的规定。
4)、合金钢螺栓、螺母应进行材质抽样检验。
GC1级管道和C类流体管道中,设计压力大于或等于10MPa的管道用螺栓、螺母,应进行硬度抽样检验。
检验结果应符合国家现行有关产品标准和设计文件的的规定。
检查光谱分析或材质复验报告,检查硬度检验报告。
5)、其他特殊要求。
4、管沟开挖、回填记录;5、焊接材料烘干、发放、回收记录;6、管道加工记录;(包括:弯管制作,卷管制作,管口翻边,夹套管制作,斜接弯头制作,支、吊架制作)7、每个焊口(包括角接接头)的组对、施焊、外观检查记录;8、焊缝热处理及硬度检查记录;(当规定进行管道焊缝金属的化学成分分析、焊缝铁素体含量测定、焊接接头金相检验、产品试件力学性能等检验时,检验结果应符合国家现行有关标准和设计文件的规定。
压力管道特种设备报检竣工资料
压力管道安装工程竣工资料工程名称:河北海力香料股份有限公司胡椒醛技术升级改造项目建设单位:河北海力香料股份有限公司设计单位:河北生特瑞工程设计有限公司监检单位:无锡市弘泰检测科技有限公司安装单位(章)信邦建设集团有限公司目录河北海力香料股份有限公司胡椒醛技术升级改造项目工程施工方案编制单位:信邦建设集团有限公司编制人:审核人:日期: 二零二零年七月目录第一章编制说明及编制依据第二章工程概况及质量目标第三章项目执行标准第四章工程项目划分第五章分部分项工程施工方法及主要技术措施第六章计划开、竣工日期和施工进度网络图第七章项目管理机构第八章施工部署及现场平面布置第九章劳动力安排计划表第十章拟投入的主要施工机械设备表及进出场计划第十一章现场质量管理体系及工程质量保证体系、措施第十二章施工进度计划保证措施第十三章安全生产、文明管理措施及安全管理体系第一章编制说明及编制依据1.1 编制说明收到本工程的开工通知后,我公司即刻组织有关施工管理人员迅速深入了解工程情况,根据本工程的特点精心编制了这份施工组织方案,明确了工程施工方针、质量安全目标及施工工期要求。
在此次工程建设中,我们将按照这份施工组织方案精心组织施工,依靠本公司的管理技术力量、装备优势以及成功的施工经验,遵循设计要求、恪守合同,确保工程优质如期完成。
1.2编制依据:(1)河北海力香料股份有限公司胡椒醛技术升级改造项目工程设计图纸。
(2)国家及医药化工行业现行施工验收规范及验评标准。
(3)国家及行业现行环境、安全生产法律、法规。
1.3编制原则:1.加强施工过程中的质量控制,确保工程质量等级达到合格。
2.科学、合理的安排施工顺序及施工进度,保证工程顺利完工。
3.合理规划施工平面,搞好文明施工,树立企业良好形象。
4.结合同类工程施工经验,重点阐述主要分部、分项工程施工工艺及方法。
第二章工程项目概况及质量目标2.1 工程项目概况一、工程名称: 河北海力香料股份有限公司胡椒醛技术升级改造项目工程二、建设单位:河北海力香料股份有限公司三、设计单位:河北生特瑞工程设计有限公司四、施工单位:信邦建设集团有限公司五、工程地点:藁城区2.2 质量目标本工程施工质量达到国家验评标准规定的合格标准。
压力管道报验资料全
压力管道报验资料焊接工艺评定报告焊接工艺评定报告编号: PQR05-01 焊接工艺评定指导书编号: WPS05-01 焊接方法:手工氩弧焊机械化程度(手工、半自动、自动)手工编制:日期审核:日期:批准:日期:中冶天工十三冶江阴兴澄特钢项目经理部焊接工艺评定报告共3页第1页接头简图:(坡口形式、尺寸、衬垫、每种焊接方法或焊接金属厚度)坡口形式 V垫板(材料及规格) /其它 /母材:材料标准GB700-88钢号Q235-B与材料标准GB700-88钢号Q235-B相焊类、组别号Ⅰ、Ⅰ-1与类、组别号Ⅰ、Ⅰ-1相焊厚度 6mm 直径 /其它 /填充金属:焊条标准: / 焊条牌号 / 焊丝标准:GB、T8110-1995 焊丝牌号 JQ.TG50焊材规格:焊丝:Ф2.0 焊缝金属厚度 6mm其它 /焊接位置:焊接位置:平焊方向(向上、向下) / 角焊位置: / 方向(向上、向下) /电特性:电流种类:直流极性:手工钨极氩弧焊:正极:焊接电流(A):手工钨极氩弧焊:100~120电弧电压(V):手工钨极氩弧焊:10~16钨极尺寸: Wce20 Ф3预热温度:预热温度(℃)室温层间温度(℃) 250℃其它: /附加说明:1、施焊记录见附表一;焊接工艺评定报告附表一焊评试验施焊记录表焊评编号(PQR №)PQR05-01焊工钢印检验员记录者母材名称钢号尺寸炉批号材质证明其它钢板Q235-B 6mm Z5-06774 5-5178 05A6-1 / / / / / /焊材牌号规格(mm)炉批号(或厂编号)烘干温度(℃)材质证明其它TG50 Ф2.0 04-9-135 / 43962 H04-06 / / / / / // / / / / // / / / / // / / / / /焊接位置平位施焊技术GTAW 预热温度室温层间温度250焊后热处理/ 后热处理/ 清根方法/ 保护气体Ar 脉冲频率/ 脉宽比/层焊接方法焊材牌号焊材规格电流种类及极性电流(A)电压(V)焊接速度cm/min热输入KJ/cm钨极直径喷嘴直径焊接工艺指导书焊接工艺评定报告编号:PQR05-1 焊接工艺评定指导书编号:WPS05-01 焊接方法:手工氩弧焊机械化程度(手工、半自动、自动):手工编制:日期:审核:日期:批准:日期:中冶天工十三冶兴澄特钢项目经理部焊接工艺指导书共2页第1 页焊接接头:对接简图:(接头形式、坡口形式与尺寸、焊层、焊道布置及顺序)坡口形式“V”型及其它垫板(材料及规格) / 其它 / 母材:类别号:Ⅰ组别号Ⅰ-1 与类别号Ⅰ组别号Ⅰ-1 相焊标准号:GB700-8 钢号 20#钢与标准号 GB700-8 钢号 20#钢相焊厚度围:母材:对接焊缝 1.5~12mm 角焊缝不限。