
钢结构构件制作加工流程
(一)准备工作
进行详图设计、审查图纸、提料、备料、相关试验和工艺规程的编制、拄术交底等工作。
施工详图应根据结构设计文件和有关技术文件进行编制,并应经原设计单位确认;当需进行节点设计时,节点设计文件也应经原设计单位确认。
(二)钢结构构件生产的工艺流程
放样→号料→切割下料→平直矫正→边缘及端部加工→滚圆→煨弯→制孔→钢结构组装→焊接→摩擦面的处理→涂装。
(1)放祥:包括核对图纸的安装尺寸和孔距,以1:1大样放出节点,核对各部分的尺寸,制作样板和样杆作为下料、弯制、铣、刨、制孔等加工的依据。
(2)号料:包括检查核对材料,在材料上画出切割、铣、刨、制孔等加工位置。
打冲孔,标出零件编号等。
(3)切割下料:包括氧割〔气割)、等离子切害等高温热源的方法和使用机切、冲模落料和锯切等机械力的方法。
(4)平直矫正:包括型钢矫正机的机械矫正和火焰矫正等。
(5)边缘及端部加工:方法有铲边、刨边、铣边、碳弧气刨、半自动和自动气割机、坡口机加工等。
(6)滚圆:可选用对称三轴滚圆机、不对称三轴滚圆机和四轴滚圆机等机械进行加工。
(7)煨弯:根据不同规格材料可选用型钢滚圆机、弯管机、折弯压力机等机械进行加工。
当采用热加工成型时,一定要控制好温度,满足规定要求。
(8)制孔:包括铆钉孔、普通连接螺栓孔、高强度螺栓孔、地脚螺栓孔等。
制孔通常采用钻孔的方法,有时在较薄的不重要的节点板、垫板、加强板等制孔时也可采用冲孔。
钻孔通常在钻床上进行,不便用钻床时,可用电钻、风钻和磁座钻加工。
(9)钢结构组装:可采用地样法、仿形复制装配法、专用设备装配法、胎模装配法等。
(10)焊接:是钢结构加工制作中的关键步骤,要选择合理的焊接工艺和方法,严格按要求操作。
(11)摩擦面的处理:可采用喷砂、喷丸、酸洗、打磨等方法,严格按设计要求和有关规定进
行施工。
(12)涂装:严格按设计要求和有关规定进行施工。
钢结构工程施工工艺

钢结构工程施工工艺(一)、钢柱加工工艺1)空腹钢柱待钢焊接、矫正后, 定尺切头, 再焊接柱底板、顶板、筋板、墙皮支座。
2)格构式组合柱制作先定尺加工上下肢焊接钢, 下肢钢二次切头时要加焊接收缩余量、每米加1mm。
3)在刚性平台上搭设组装支架, 间隔约3m一个, 支架用水平仪测平, 调整好上下肢高差在组装支架上划出钢柱中线, 上、下肢边线, 再按图纸要求组装钢柱全部零件。
4)钢柱全部零件组装完毕, 要重点检查钢柱平整度、旁弯、肩梁和柱底板与柱轴线的垂直度、眼孔偏差。
柱下肢焊接时要采用对称焊接, 防止旁弯变形, 柱底板焊接要控制产生角变形。
5)柱间支撑为门式刚架。
三角形斜支撑桁架部分, 无法运输, 故此部分桁架弦杆、腹杆在工厂(或现场加工场地)加工后现场拼装成整体。
6)吊车梁加工工艺:吊车梁加工工序与焊接钢基本相同, 但在腹板下料时要注意起拱度的要求。
7)吊车梁腹板与翼板接头的焊接坡口, 采用刨边机加工。
8)装配定位前, 腹板坡口面及两侧50mm范围内的氧化物及铁锈用高速砂轮机除净, 翼板宽度方向的中心部位100mm范围内的氧化物铁锈进行彻底清理。
9)在专用台架上卧置组装成工字梁。
工字梁一律点焊定位, 点焊长度为100-200mm, 间距不大于400mm, 厚度均等于坡口深度二分之一。
10)根据吊车梁材质和结构要求, 气体保护焊打底选用镀铜焊丝, 焊丝的质量必须符合国际标准要求, 为防止因结构焊接应力大而引起焊接裂纹, 焊丝的碳含量应控制在0.08%以下。
2. 构件防腐(1)抛丸除锈:钢材(构件)的表面处理应按设计规定的施工方法施工, 并达到规定的除锈等级标准要求。
所有构件均采用抛丸除锈, 将表面油污、氧化层和铁锈以其它杂物清除干净, 达到标准要求。
构件表面的毛刺、电焊药皮、飞溅物、灰尘在除锈前应清除干净。
喷丸前应用砂轮打磨气割表面、火焰矫正部位的硬化层, 以使喷砂在这些部位能形成合适的表面粗糙度。
钢结构构件加工方案
钢结构构件加工方案第一节施工顺序本工程钢结构厂内加工制作顺序如下:材料质量检验→放样→号料→切割→平直→边缘加工→制孔→半成品堆放→拼装→焊接→矫正→铲磨→除锈→油漆包装→出厂第二节施工准备计划1、施工技术准备:(1)施工前组织有关工程技术人员认真审阅图纸,了解设计意图,做好图纸设计交底和技术交底的准备工作,备齐工程所需的资料并组织图纸会审,及时解决图纸中的有关问题;(2)编制施工组织设计(施工方案),并把工程的设计内容、施工计划和施工技术要求等,详尽的向施工人员讲解清楚,落实施工计划,制定技术责任制的必要措施;(3)积极组织有关工程技术人员进行图纸深化工作,与设计单位进行沟通,确保深化图纸在满足设计规范要求的前提下便于构件加工制作和现场安装;(4)做好现场轴线和标高的复核工作,完成工程的定位放线工作;(5)钢构件制作施工过程中,应注意各种资料的收集、整理工作。
钢构件安装过程中对存在的不合格品及时进行返工返修。
2、现场准备(1)认真勘察施工现场,与建设单位协商,保证现场道路满足大型起重机进场及吊装作业的要求;(2)与建设单位联系,进行测量控制网的交接并办理交接手续;(3)根据建设单位移交的基础测量控制网,复测轴线、标高及垂直度。
3、物资准备根据经建设单位审核的施工图纸要求积极采购原材料,所有原材料的供应必须符合质量标准要求,所有采购的原材料必须索取材料合格证明文件。
原材料在采购过程中,若某些材料市场未能采购到,应积极同建设单位联系,在建设单位认可的情况下遵循等强度代换原则方可使用;4、劳动力组织准备(1)成立以项目经理为主的组织机构,建立健全各项管理规章制度,坚持合理分工与密切协作相结合的原则,把有施工经验、工作效率高的人选进入领导组织机构;(2)建立精干的施工队伍,要认真考虑专业工种的合理配合。
按照开工日期和劳动力需要量计划,组织劳动力进场,同时要进行安全、防火和文明施工等方面的教育;(劳动力需要量计划见附表1)(3)在钢结构工程施工前,应对各工序的施工人员进行必要的岗位培训,并对其进行技术、质量、安全交底,预防发生安全和质量事故;(4)为了加快施工准备工作的进度,必须加强建设单位、设计单位和监理单位之间的协调工作,密切配合,建立健全施工准备工作的责任制度和检查制度,使施工准备工作有领导、有组织、有计划和分期分批地进行。
钢结构工程施工工艺流程
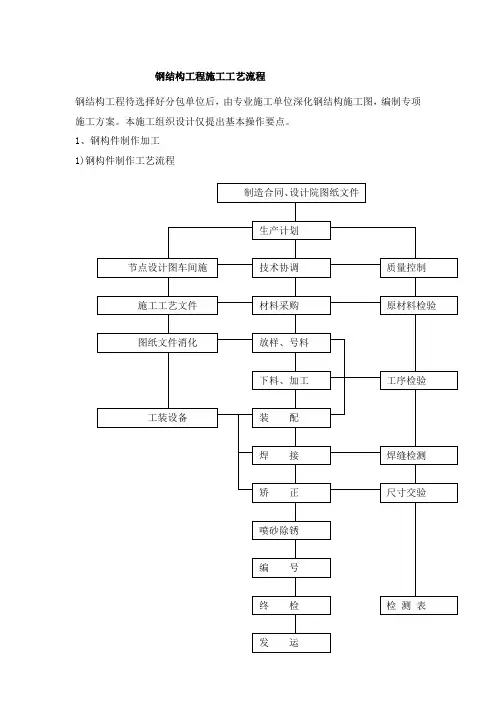
钢结构工程施工工艺流程钢结构工程待选择好分包单位后,由专业施工单位深化钢结构施工图,编制专项施工方案。
本施工组织设计仅提出基本操作要点。
1、钢构件制作加工1)钢构件制作工艺流程2)技术准备钢结构制造前必须根据设计文件资料、设计图绘制制造详图,对有关设计文件、设计图自审、会审中的问题提交设计者确认或答复并出具设计变更文件。
根据钢结构制造图进一步细化作业指导书。
钢结构制造前向各工种员工进行技术交底:制造方法、质量要求、安全措施、工程实物量、制造工期等。
3)钢构件制造方法钢结构制造主要为放样、原材料矫正、号料、切割、弯曲、成型、钻孔、刨边、装配、焊接、变形矫正、喷砂、成品标识。
⑴放样了解零件的用途和技术要求。
清楚零件的尺寸、重量、材质、加工数量。
放样用测量器具必须经过量合格并在有效期内,方可使用。
按施工图进行1:1放样,必要时需制作样板或样杆供制作和验收时使用。
制作好的样板或样杆需注明件号、数量、规格、材质及必要说明。
在放样时,以制造详图为依据,并进行相互检查和校核,避免出现失误。
⑵号料号料前必须核对钢材规格、材质。
号料时必须考虑预留焊接收缩量、切割边缘加工量及火焰割量。
根据配料表和样板进行套裁,按照先排大后排小的原则,尽可能降低材料损耗,并注意尺寸精度,在号好料的板材上划出切割、铣、刨、钻孔的加工位置,并标出零件编号。
⑶切割长板条和钢板采用多头数控直条火焰气割机和防矫火焰切割机,确保下料精度。
为保证钢构件质量,原材料钢板边缘50mm、型钢端头50mm须切掉,切割过程中如发现材料质量问题、疑问,应立即向质量检查员报告,查明情况后,再进行切割加工。
钢板的切割边缘必须按质量要求打磨光洁。
⑷钻孔型钢、连接板钻孔采用摇臂钻。
特殊位置采用手工套模钻孔。
孔径的边缘毛刺必须清理干净。
钻孔质量要求必须严格按照GB50205-2001《钢结构工程施工质量验收规范》中的7.6款执行。
⑸组装钢构件在组装前应确认零件编号、材质、数量,检查有无损伤、裂纹等,如存在以上缺陷要对零件进行修复或更换。
钢结构制作工艺流程
2、构件的组对:柱子系统(柱及柱间支撑)、 吊车梁系统(吊车梁制动板辅助桁架水平 撑)、屋面系统(托梁、屋面梁、支撑、 檩条、天窗、天沟)、墙皮系统(墙皮柱、 抗风柱、支撑、檩条、拉条)
组对设备和工具
1、H型钢组对机 2、 H型钢组对胎 3、割把 4、磨光机 5、手锤 6、大锤 7、卷尺和盘尺 8、90度样板或弯尺
四、校正工序
校正就是把零部件的变形矫正过来,达到要 求。
校正的方法:1、机械校正 2、火焰校正
校正设备
1、H型钢校正机 2、油压千斤顶 3、大锤 4、烤把 5、滚床
五、涂装工序
涂装就是构件基底处理好后进行喷涂油漆和 涂料,对钢构件起到保护作用。
1、涂装的温度和湿度的控制。 2、漆膜厚度的控制
涂装设备
3、余料的接料:板材接料和型材接料。
下料设备
1、直条多头切割机 2、数控多头切割机 3、剪板机 4、半自动切割机 5、割把 6、无齿锯 7、端头铣 8、相贯线切割机 9、带锯
1、数控三维钻 2、数控平板钻 3、摇臂钻 4、立钻 5、磁力钻 6、空心钻 7、冲孔机 8、仿形切割机
二、组对工序
组对就是按照图纸要求把下好的零件或部件 组对成所需的构件。
一、下料工序
下料就是把钢板或型材加工成图纸所要求的零件或 部件。
1、钢板的下料:首先是找90度,然后用卷尺和粉 线画出切割范围(根据板厚加上切割余量),需 钻孔的进行钻孔加工,需开坡口的进行坡口加工。
2、型材的下料:首先用座尺或弯尺找90度,然后 用弯尺或座尺号切割线(同样加上切割余量), 需钻孔的进行加工,需开坡口的进行坡口加工。
1、高压喷涂机 2、滚筒 3、毛刷 4、灰刀 5、磨光机
钢结构七大生产流程
钢结构七大生产流程钢结构七大生产流程钢结构制作施工工艺适用于建筑钢结构的加工制作工序,包括工艺流程的选择、放样、号料、切割、矫正、成型、边缘加工、管球加工、制孔、摩擦面加工、端部加工、构件的组装、圆管构件加工和钢构件预拼装。
1材料要求1.1.1钢结构使用的钢材、焊接材料、涂装材料和紧固件等应具有质量证书,必须符合设计要求和现行标准的规定。
1.1.2进厂的原材料,除必须有生产厂的出厂质量证明书外,并应按合同要求和有关现行标准在甲方、监理的见证下,进行现场见证取样、送样、检验和验收,做好检查记录。
并向甲方和监理提供检验报告。
1.1.3在加工过程中,如发现原材料有缺陷,必须经检查人员、主管技术人员研究处理。
1.1.4材料代用应由制造单位事先提出附有材料证明书的申请书(技术核定单),向甲方和监理报审后,经设计单位确认后方可代用。
1.1.5严禁使用药皮脱落或焊芯生锈的焊条、受潮结块或已熔烧过的焊剂以及生锈的焊丝。
用于栓钉焊的栓钉,其表面不得有影响使用的裂纹、条痕、凹痕和毛刺等缺陷。
1.1.6焊接材料应集中管理,建立专用仓库,库内要干燥,通风良好。
1.1.7螺栓应在干燥通风的室内存放。
高强度螺栓的入库验收,应按国家现行标准《钢结构高强度螺栓连接的设计、施工及验收规程》JGJ82的要求进行,严禁使用锈蚀、沾污、受潮、碰伤和混批的高强度螺栓。
1.1.8涂料应符合设计要求,并存放在专门的仓库内,不得使用过期、变质、结块失效的涂料。
2主要机具1.2.1主要机具钢结构生产长用工具。
3作业条件1.3.1完成施工详图,并经原设计人员签字认可。
1.3.2施工组织设计、施工方案、作业指导书等各种技术准备工作已经准备就绪。
1.3.3各种工艺评定试验及工艺性能试验和材料采购计划已完成。
1.3.4主要材料已进厂。
1.3.5各种机械设备调试验收合格。
1.3.6所有生产工人都进行了施工前培训,取得相应资格的上岗证书。
4操作工艺1.4.1工艺流程1.4.2操作工艺1放样、号料1)熟悉施工图,发现有疑问之处,应与有关技术部门联系解决。
钢结构加工制作的工艺流程
钢结构加工制作的工艺流程钢结构加工制作的工艺流程首先进行样杆和样板的制作。
样板可以采用厚度为50~75mm的铁皮或塑料板制作,其精度要求见表6-2.样杆一般用铁皮或扁铁制作,当长度较短时可用木尺杆。
样杆和样板应注明工号、图号、零件号、数量及加工边、坡口部位、弯折线和弯折方向、孔径和滚圆半径等。
为保证质量,样杆和样板应妥善保存,直至工程结束后方可销毁。
其次,进行号料。
核对钢材规格、材质、批号,并应清除钢板表面油污、泥土及赃物。
号料方法有集中号料法、套料法、统计计算法和余料统一号料法四种。
如果钢材表面质量不满足质量要求,应进行矫正。
钢材和零件的矫正应采用平板机或型材矫直机进行,较厚钢板也可用压力机或火焰加热进行,逐渐取消用手工锤击的矫正法。
碳素结构钢在环境温度低于-16℃,低合金结构钢在低于-12℃时,不应进行冷矫正和冷弯曲。
矫正后的钢材表面,不应有明显的凹面和损伤,表面划痕深度不得大于0.5mm,且不应大于该钢材厚度负允许偏差的1/2.接下来是划线。
利用加工制作图、样杆、样板及钢卷尺进行划线。
目前已有一些先进的钢结构加工厂采用程控自动划线机,不仅效率高,而且精确、省料。
划线的要领有两条:划线作业场地要在不直接受日光及外界气温影响的室内,最好是开阔、明亮的场所。
用划针划线比用墨尺及划线用绳的划线精度高。
划针可用砂轮磨尖,粗细度可达0.3mm左右。
划线有三种办法:先划线、后划线、一般先划线及他端后划线。
当进行下料部分划线时要考虑剪切余量、切削余量。
然后进行切割。
钢材的切割包括气割、等离子切割类高温热源的方法,也有使用剪切、切削、摩擦热等机械力的方法。
要考虑切割能力、切割精度、切剖面的质量及经济性。
最后是边缘加工和端部加工。
方法主要有铲边、刨边、铣边、碳弧气刨、气割和坡口机加工等。
铲边有手工铲边和机械铲边两种。
铲边后的棱角垂直误差不得超过弦长的1/3000,且不得大于2mm。
刨边使用的设备是刨边机。
刨边加工有刨直边和刨斜边两种。
钢结构生产工艺流程
总装设备
▪ 掌握现场和吊装设备的情况是制定总装工艺 的一个重要前提,根据不同的条件和设备才 能制定出不同的现实可行的总装工艺。公司 现拥有2200吨、1600吨、1300吨和600吨四 艏大型浮吊,大大加快了桥吊总装速度。
2200吨浮吊
1300吨浮吊
门框吊装
前后大梁 组件吊装
岸桥总装完成
▪ 公司现有多艘大型运输船舶,一船可发运岸 桥整机4~6台,附图为振华10号船运载6台 巴拿马岸桥发运的照片。
整机发运
9、静夜四无邻,荒居旧业贫。。21.3.1121.3.11Thursday, March 11, 2021
10、雨中黄叶树,灯下白头人。。14:01:1914:01:1914:013/11/2021 2:01:19 PM
5 过驳和发运
▪ 5.1 岸桥过驳发运 ▪ 岸桥发运前需从驳岸过驳到运输船上,过驳
前先在船上和驳岸上铺设轨道,然后利用岸 桥大车(大车转向)或专用台车(大车不转 向)并使用卷杨机牵引上船。
过驳上船
▪ 5.2 整机发运
▪ 利用公司大型运输船舶整机发运岸桥,大大 缩短了岸桥设备在客户码头安装和调试时间。
载
观
14、意志坚强的人能把世界放在手中像泥块一样任意揉捏。2021年3月11日星期四下午2时1分19秒14:01:1921.3.11
15、最具挑战性的挑战莫过于提升自我。。2021年3月下午2时1分21.3.1114:01March 11, 2021
MOMODA POWERPOINT 16、业余生活要有意义,不要越轨。2021年3月11日星期四2时1分19秒14:01:1911 March 2021
生产工艺流程
生产工艺流程概要
▪ 1 钢结构制作 ▪ 2 结构件预拼装 ▪ 3 二次除锈及涂装 ▪ 4 总装 ▪ 5 过驳和发运
钢结构施工工艺及流程
钢结构施工方案及流程1、钢柱、钢梁、制作制作工艺流程:放样→号料→切割→矫正、弯曲和边缘加工→制孔→组装→焊接→外观检查→抛湾除锈→涂装→涂装编号→构件验收。
(1)放样1)核对图纸的安装尺寸和孔距,以1:1的大样放出节点,核对各部分尺寸。
2)制作样板和样杆作为下料、弯制、铣、刨、制孔等加工的依据。
3)放样时,铣、刨的工件要考虑加工余量,焊接构件要按工艺要求预留焊接收缩余量。
断面高小于等于1000mm,且板厚小于等于25mm,四条纵焊缝每米收缩0.6mm,焊透梁高收缩1.0mm,每对加劲板焊缝,梁长度收缩0.3mm.(2)号料1)检查核对材料,在材料上划出切割、铣、刨、弯曲、钻孔等加工位置,打冲孔及标出零件编号.2)号料时应尽量做到合理用材。
(3)切割1)钢材下料时,柱、梁的板材用料采用气割,加劲板等零件采用机剪,支撑用料采用锯切;材料的切割线与号料线的允许偏差应符合下列规定手工切割±2mm;自动、半自动切割±1。
5mm;精密切割±1.0mm。
2)切割前应将钢板材表面切割区域内的铁锈、油污等清除干净,切割后,断面上不得有裂纹和大于1mm的铁棱,•并应清除边缘上的熔瘤和飞溅物等。
3)切割截面与钢材表面不垂直度应不大于钢板材厚度的10%,且不大于2mm。
4)机械剪切的零件,其剪切线与号料线的允许偏差不得大于2.0mm;断口处的截面上不得有裂纹和大于1.0mm的缺棱,并应清除毛刺。
机械剪切的斜度不得大于2.0mm。
(4)矫正弯曲和边缘加工:1)普通碳素结构钢在高于-16摄氏度,可用冷矫正和冷弯曲.2)矫正后的钢材表面不应有明显的凹面和损伤,表面划痕深度不能大于0。
5mm。
3)钢材矫正后的允许偏差应符合规范要求:钢板厚度小于或等于14mm时,其允许偏差不大于或等于1.5mm.钢板厚度大于或等于14mm时,其允许偏差不大于或等于1mm.4)普通碳素结构钢,允许加热矫正,其加热温度严禁超过正火温度。
钢结构工程施工方案
一、钢结构构件制作1、工艺流程:放样→号样→切割、钻孔→焊接→抛丸或者喷沙→螺栓连接→成品防腐→成品堆放→构件运输→ 吊装准备→技术准备、检查和弹线、接头准备、构件检查、机具准备、场地准备→柱吊装→起吊、暂时固定、初校、初拧、复校、终拧和焊接。
2、放样(1)放样工作包括:核对构件各部份尺寸及安装尺寸和孔距;以 1:1 大样放出节点;制作样板和样杆作为切割、弯制、铣刨、制孔等加工的依据。
放样应设置专门的钢平台或者砼平台,平台应平整、量线准确,清晰。
(2)放样应根据构件的具体情况按实际划线,并根据工艺要求预留切割余量、加工余量或者焊接接收入缩余量。
(3)样板或者样杆上的标记赢得制应细、小、清晰,其几何尺寸允许偏差:长度和宽度+10,-1.0mm;矩形对角线之差不大于 1 相邻孔眼中心距偏差及孔心位移不大于 0.5mm。
3、号样(1) 号样工作包括:检查核对材料;在材料上划出切割、铣、刨、弯曲、钻孔等加位置;打冲孔;标出零件编号等。
(2)号料应统筹安排,长短搭朽,先大后小,或者套材号烊;对焊缝较多,加工量大的构件应先号料,同一构件需要拼料时,必须同时号料。
当工艺有规定时,应按规定的方向取料。
(3)在焊接结构上号孔,应在焊接完毕整形后进行,孔眼应距焊缝边缘50mm 以上。
(4)号料公差:长、宽±1.0mm;丙端眼心距? 1.0mm;对角线差±1.0mm;相邻眼心距±0.5mm;两排眼心距±0.5mm;冲点与眼心距位移±0.5mm.4、切割(1)对于同型号大宗钢材采用数近代火焰切割机切割;对于零星用烊采用机械切割(包括冲剪、剪切、车、铣、刨、锯等)砂轮切割,气割或者等离子切割等。
(2)切割前,应清除钢材表面切区域内的铁锈、油污等,切割后,断口上不得有裂缝和大于 1.0mm 的缺棱,并清除边缘上的熔瘤和飞溅物等。
(3)切割的质量要求;切割截面与钢材不垂直度不大于钢材厚度的 10%,且不得大于 2.0mm;剪切线与料红的允许偏差 2.0mm;机械剪切的型钢,其端部剪切,斜度不大于 2.0mm,并清除毛刺。
钢结构制造工程施工工序
钢结构制造工程施工工序
钢结构制造工程施工工序主要包括以下几个方面:
一、基础工程阶段
在钢结构制造工程的施工工序中,基础工程是至关重要的一环。
首
先需要对工程现场进行勘察设计,明确地基的尺寸和深度。
接着进行
基坑的挖掘和土方的回填,确保基础牢固。
最后进行基础的浇筑,保
证基础的稳固。
二、主体结构制作
主体结构制作是钢结构制造的核心环节。
首先进行结构设计和计算,确定各个构件的材料和尺寸。
然后进行焊接和切割,加工各种构件,
包括梁、柱等。
最后进行组装,将各个构件连接在一起,组成整体的
主体结构。
三、防火涂料处理
钢结构需要进行防火处理,以提高其防火性能。
首先进行表面处理,清除表面的油污和锈蚀。
然后进行涂料处理,将防火涂料均匀地涂抹
在钢结构表面。
最后进行烘烤处理,确保防火涂料牢固。
四、安装验收
在钢结构制造工程施工工序的最后阶段,需要进行安装和验收工作。
首先进行吊装和安装,将主体结构吊装至设计位置,并进行连接。
然
后进行质量验收,检查各个构件的焊接和连接是否合格。
最后进行安全验收,确保钢结构的安全性能。
综上所述,钢结构制造工程施工工序包括基础工程阶段、主体结构制作、防火涂料处理和安装验收。
每个环节都至关重要,需要严格按照流程进行,以确保工程的质量和安全性。
希望以上内容能够对您有所帮助。