
注塑制程加工不良率推移图
卷绕不良率推移图
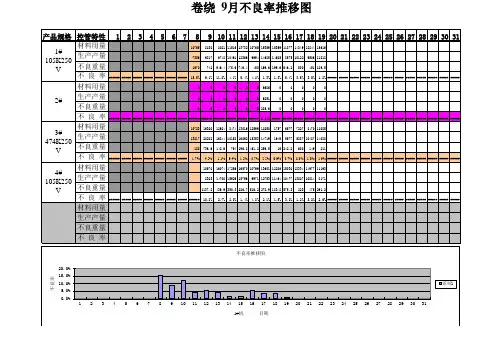
不 良 率 ###### ##### ##### ##### ##### ##### ##### ###### 10.8% 2.7% 2.0% 1.4% 4.8% 2.1% 1.5% 3.8% 1.2% 3.2% 2.6% ##### ##### ##### ##### ##### ##### ##### ##### ##### ##### ##### #####
生产产量
7356 6817 6748 10461 12366 9994 14685 14685 8575 10122 9506 11818
不良重量
1670 742 946.4 475.6 746.4 450 199.6 199.6 646.2 500 451 189.5
不 良 率 ###### ##### ##### ##### ##### ##### ##### 15.5% 9.1% 11.8% 4.1% 5.4% 4.2% 1.3% 1.3% 5.4% 3.5% 3.5% 1.2% ##### ##### ##### ##### ##### ##### ##### ##### ##### ##### ##### #####
1#
日期
材料用量 生产产量
卷绕 9月不良率推移图
产量耗材
8000
7000
6000
5000 4000 3000
材料用量 生产产量
2000
1000
0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
产量耗材图
25000
20000
15000
材料用量
10000
32统计技术程序(SPC)

1目的使用适当的统计技术来验证和分析过程能力、产品特性、过程特性和其他与质量相关的数据、资料,以发现问题,并进行原因分析和采取对策,确保过程稳定及降低不良率,进而提高产品质量。
2范围适用于本公司物料进料检验、计量测试、过程控制、成品检验、可靠性测试、客户投诉及内部质量审核结果等资料的统计分析。
3术语:无4职责4.1 工程部、客户负责制定《产品和过程特殊/特性表》4.2 工程部依照《特殊/特性表》制定小批试产、批量生产的《控制计划》,并规定采用的统计控制图的类型。
4.3 各部门负责对各自管理的统计资料与数据的收集,并对数据进行分析及处理。
5工作流程5.1 工作流程图(见附件一)5.2 进料检验、量试、过程控制和成品检验、生产过程中各项统计资料收集,依《控制计划表》所列统计方法要求的方法实施。
5.3 统计技术5.3.1推移图:分析品质状况的趋势。
5.3.2特性要因图(鱼骨图):分析各种品质问题原因,以掌握真正原因,并提出对策。
5.3.4柏拉图:品质问题的重点分析,适用于客户退回品、制程不良品问题分析。
5.3.5单值移动—极差控制图:分析及管制制程能力,适用于产量不大,批量很小,测量不易,收集数据耗时久但属于均匀一致的产品的管制。
5.3.6不良率管制图:不良率的控制适用于制程不良率的管制。
5.3.7统计工具的选择,在产品质量先期策划阶段期间,需先针对每项制程,妥当地决定选择其适当的统计工具,并纳入控制计划内。
5.3.8鉴于公司目前根据实际状况,参阅《SPC参考手册》,对于计量型统计数据,使用单值移动—极差控制图。
对于计数型统计数据,使用不良率控制图。
5.4 单值移动—极差控制图的绘制5.4.1选取运作稳定的工序,收集质量特性值,数据收集需100个以上。
5.4.2以每4个或5个数据为一组,将数据分成20---25组(首次使用控制图选用35组数据以便调整),并从左到右记录单值到数据图上。
5.4.3 计算控制限x= (X1+X2+X3+….+Xn)/nR=(MR1+ MR2+ MR3+….+ MR n)/ n-1USL MR=D4RLSL MR=D3RUSL X=x+E2RLSL X=x-E2R5.4.4 画控制线x图画在上方, R画在下方以组号或时间为横坐标,以x值或R值为纵坐标在图上描出各点,并将各点用折线连线。
品质周报

18 7.8% 0% 2.9% 6.8% 0.8%
19 1.9% 1.1% 2.5% 5.0% 13.8%
20 5.6% 0% 0.9% 7.8% 0%
4.2 OQC全检不良趋势图
1-23周全检不良趋势图
20% 18% 16% 14% 12% 10% 8% 6% 4% 2% 0%
18%
2.1% 0 WW1 WW2 WW3 0.0% 0 0 0 0 0 0 0 0 0 0 0 0 0 0 0 0 0 0 0 WW4 WW5 WW6 WW7 WW8 WW9 WW10 WW11 WW12 WW13 WW14 WW15 WW16 WW17 WW18 WW19 WW20 WW21 WW22 WW23 全检不良目标 不良率
制程管控目标
周 期 检验数 不良数 制程管控目标
2% WW1 WW2 WW3 WW4 WW5 WW6 WW7 WW8
不良率
WW9 WW10 WW11 WW12 WW13 WW14 WW15 WW16 WW17 WW18 WW19 WW20 WW21 WW22 WW23 WW24 WW25 WW26 WW27 WW28 WW29 WW30 WW31
压伤
脏污
发黄/发 黑
挫伤
漏加工
磨伤
孔内台 阶
合计
5546 34%
3442 21%
2252 14%
1219 7%
1034 6%
898 5%
652 4%
637 4%
298 2%
151 1%
146 1%
112 1%
61 0%
40 0%
24 0%
16512 100%
100% 16512 100% 90% 80% 70% 60% 50% 5546 34% 3442 21% 2252 14% 1219 1034 898 652 7% 6% 5% 4%
推移图和对策表

示例
品管圈课题对策实施表
序号 要因 项目现状 目标 对策措施 负责人 完成期限
谢 谢!
•其他事物发展或解决的趋势
推移图 应用推移图的要点
要有目标线,如果没有,不能有效地引起大家的注意 当发现超出目标线时,要分析原因,找出改进的机会 一般以每周、每月或每年为单位制作推移图,也可以
以每天为单位做推移图 推移图要适当保存,以便前后推移图进行对比层别
推移图 推移图制作步骤
确定主题
2月份某专业厂制程抽检不良率推移图
不良率(%)
4 3.5 3 2.5 2 1.5 1 0.5 0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28
对策表
对策表既是实施的计划,又是检查的依 据,是PDCA循环中P(计划)阶段制定 对策这一步骤的产物
2018/9/5
推移图和对策表
主讲:
时间:
推移图
推移图是指管理研究事项随时间而变化的
图形。由于推移图有目标线,因此它是一个 有效地控制工具,当推移点超出目标线时, 能有效地引起管或不 合格品数) 的趋势
在工厂, 推移图一 般应用于 以下方面
每天生产完 成产量的趋 势
设计推移图的表格
收集数据
依据数据画出推移图
判定
示例:某专业厂2月份制程抽检不良率推移图
2月份制程抽检不良效率统计表
日期 脏污 重量不符 瓶变形 脱墨 毛刺 当日不良数 当日抽检数 当日不良率(%)
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28
QC7大手法教程优秀课件

0.40
0.20
例1:某制程检验记录如下:
序 日期 检验数 不良数 不良率%
1 08/01 1000
4
0.40
2 08/02 950
3
0.32
3 08/03 1050
5
0.47
4 08/04 1212
3
0.25
5 08/05 850
1
0.12
6 08/06 1051
2
0.19
UCL
CL
08/01 08/02 08/03 08/04 08/05 08/06
标标注频数值,各组的频数用直方柱的高度表示, 这样就作出了直方图;
频数
30
20
10
0 42.265
42.445
长度
适应范围: 一般用于:
数据整理; 调查工序能力。 研究质量分布;
目的: 显示数据的 波动状态;
直观地传达有关过程 情况的信息;
决定在何处集中力量 进行改进.
分析用直方图进行步骤:
例1:某零件的一个长度尺寸的测量值
⑦其他: 按发生情况分,按发生位置分等。
●组原始数据后,在
坐标系描出点,并从点的分布趋势中进行线性分 析的图表.
目的:通过相关分析能找到两 个变量的相互关系,为 分析品质问题提供便利, 从而查出问题的本质之 所在。
适应范围:计量型数据分析。
方法/步骤 :
目的:改变了一般报表在文字上的体现,并且也弥补 了一般报表不容易查觉到随时间的变动所呈现 结果的变化起伏状况;
适应范围: 日常管理工作;
研究质量数据可控制幅度。
不良率推移图:
(1)画出坐标系; (2)描点连线; 如果必要,可根据此6个数量 计算以后控制用的 “三 线”:
品质部周报表-很实用

07周
上周件/次 本周件/次
5 6 7 8 9 10
06周
07周
#DIV/0!
#DIV/0!
06周
07周
#DIV/0!
#DIV/0!
不合格率
06周
处理方式
07周
确认
06周
07周
不合格台数
06周
07周
06周
07周
不合格台数
06周
07周
处理方式
确认
06周
07周
06周
检讨原因
07周
矫正措施
果确认
确认人
星期一
星期二
进料检验批不合格率推移图
星期三
星期四
星期五
ห้องสมุดไป่ตู้
星期六
5.IQC进料检验不合格率统计
不合格材料 进料批量
抽样数
抽检不良数 抽检不良率 供应厂商
6.IQC检验不良处理简报: 不良材料名称 数 量
不良描述
处理简述
7.本周各厂商来料品质统计:
厂商
来料批次 合格批次 不合格批次
合格率
不合格率
二.制程反馈原材料品质不良处理报告
1.本周制程反馈原材料品质不良处理报告
反馈材料名称 供应商
不良数量
反馈不良内容
处理方式
成品检验品质统计
周别
01周
检验台数
合格台数
不合格台数
不合格率
#DIV/0!
检验不合率推移图
制程检验品质报告
02周
03周
04周
05周
#DIV/0!
#DIV/0!
#DIV/0!
#DIV/0!
SPC 简介
2. 不良率推移图 2. Xbar–σ 管制图 3. X-Rm 管制图 4. Median- R 管制 图 5. 直方图 6. 6σ 管制图 7. σ s 管制图 8. σ a 管制图 9. 制程能力分析图 10. CPK 推移图 11. 综合建议
品质变异之原因
品质变异之原因
品质变异之原因
品质变异之原因(机遇原因 )
制程管制系统
制程中对策 绩效报告 成品改善
人员 设备 制程 材料 方法 环境
成品
管制图种类介绍
计 普通管制图 1.P 管制图 2. Np 管制图 3. C 管制图 4. U 管制图 5.柏拉图 数 值 PPM/不良率分析 1. PPM 推移图 计 单品质特性图 1. Xbar–R 管制图 量 值 多品质特性图 1.多重品质分析图
可不检查
SU
-4δ -3δ -2δ -1δ
δ +1δ +2δ +3δ +4δ +5δ
图二
δ SL X SU
靠规格上限, 必须降低平均 值
-4δ -3δ -2δ -1δ
δ +1δ +2δ +3δ +4δ +5δ +6δ
图三
δ SL SU
不经济, 可改 变一次工程
-4δ -3δ -2δ -1δ
δ +1δ +2δ +3δ +4δ +5δ +6δ
C 级, 应立即检讨改善 D 级, 采取紧急措施 必 采取紧急措施, 要时停止生产
SPC 之评估方法:
1.67 ≤ Cp 1.33 ≤ Cp < 1.67 1.00 ≤ Cp < 1.33 Cp < 1.00 A 级, 继续维持现状 B 级, 尽可能改善为 级 尽可能改善为A级
注塑不良分析报告
修模/换掉松动的模具镶件
龚晓强
7月3日
效果符合改善要求
TOP2 TOP3
油污 刮花
员工未按时清洗模具顶针上油污 削披锋时刀片刮到产品边缘
开早会知会要求/1小时清洗一次模具 加强技能培训
龚晓强 龚晓强
7月3日 7月3日
效果符合改善要求 效果符合改善要求
7.6% 16.0% 9.6% 7.2% 7.7% 9.9%
5330 5600
7.9% 7.7% 6.3%
P.2/3
注塑不良分析报告
2. 每日不良推移图:
每日不良率推移图 18.00%
16.00% 14.00%
12.00% 10.00% 8.00% 6.00% 4.00% 2.00% 0.00% 1 7.6% 7.7% 7.5% 7.5% 7.6% 10.0% 8.1% 7.5% 8.3% 7.7% 7.6%
20
15
5
5
145
10 缩水 11 披锋 12 胶屑 13 色差 14 黑点 合计 生产量 不良率 % 6.8万 5.5万 6.8万 6.8万 6.8万
0.01% 0.01% 0.01% 0.01% 0.01%
410 440 410 430
435
220
420 330 420 410
410
430
7105
15
30
20
70
20
35
190
6.7万 5760 5850 5780 5880
0.01% 7.6% 7.7% 7.5% 7.5%
5530 2350 5210 5940 5200 5740
7.6% 10.0% 8.1% 7.5% 8.3% 7.7%
注塑件不良情况图解大全
制件表面产生黑点、黑条或沿
缺陷释义 制件表面呈炭化现象,称为烧
伤
缺陷图片
模具类型
产生原因
1、料筒清洗不洁或有混杂物
2、模具排气不良或锁模力太大
3、熔料中或型腔表面有可燃性挥发物
塑料模
4、塑料受潮、水解变黑 5、染色不均,有深色物或颜料变质
6、塑料成分分解变质
7、熔料温度过高,造成熔料分解、炭化
8、熔料加热时间过长,造成熔料分解、炭化
缺陷图片
模具类型
产生原因
解决方法
1、熔料塑化不均匀
均匀塑化
2、模具温度太低
增加模温
塑料模
3、熔料内混入难熔的杂料 4、热嘴温度太低
使用干净原料 提高热嘴温度
5、无冷料穴或冷料穴尺寸不合理
增加冷料穴/更改冷料穴尺寸
6、注射速度过快或过慢
调整注射速度
缺陷名称 缺陷等级
表面光泽度不良、阴影
产品一级面:A类; 产品二级面:B类; 产品三级面:C类;
A
制件表面沿熔料流动方向产生
缺陷释义 的银白色纹理(针状条纹或片
状云母纹),称为银丝。
缺陷图片
模具类型
产生原因
解决方法
1、原料内含水分或挥发物过多
烘干原料
2、模具型腔内有水
清除模具型腔内水分
塑料模
3、模具型腔内润滑油、脱模剂用量使用过多
合理使用润滑剂及脱模剂
4、制件壁厚不均,融料从薄壁流入厚壁时膨胀、挥
4、注射压力过大
合理控制注射压力
5、浇口位置不当
更改浇口位置
缺陷名称 缺陷等级
熔接线
产品一级面:A类; 产品二级面:B类; 产品三级面:C类;
注塑不良问题分析鱼骨图模版
▲设计托模方 式不当 ▲顶针位置在会胶处
★模穴设计不良 ▲托模时,动模产生
(内部应力集中)
真空现象
●顶出设定不良
▲顶出不平与顶出 压力过大
★产品结构设计不良
产品模具设计
注塑成型机
裂 痕
毛边
注塑原材料
★原料流动性差
注塑成型技术
▲射出转换保压
▲保压时间太长
动作太迟
★保压压力太高 ★料管温度太高
●模具钢性不良
产品模具设计
注塑成型机
喷 流 痕
气泡
注塑原材料
注塑成型技术
●料管温度太高产
●原料有发泡粉 ●原料含有水份 ●射出速度太快 生气体
混入
等挥发性气体
★保压时间短 ★模具温度过低
▲原料粉尘太多 ▲原料收缩率大
★保压压力低 ★射出压太力低
浇口孔及浇道太
小
●浇口位置设计
不当
★模具排气不良 ★模穴设计不良(厚
★模具排气不良
●料管直径太大 ★加热片帮障 ★感温线故障
●螺杆变形
产品模具设计
注塑成型机
烧 焦
缩水凹陷
注塑原材料
▲原料流动性差
注塑成型技术
▲冷却时间太短 ★保压力或时间不足 ★射出压力太低 ★熔胶量不足 ★射出时间太短 ★料温过高 ▲射出速度太快 ▲模温不当
●浇口不平衡
●模具排气不良 ★结构肉厚太厚
产品模具设计
注塑成型机
应 力
杂色
注塑原材料
注塑成型技术
★原料渗入异料
▲供料系统
清洁不良
●原料添加物高 温分解
▲背压不足 ●料管残留
异料
▲模具润滑油渗出
★螺杆清洁不良