
纺纱原理PPT课件
转杯纺纱机纺纱原理及适纺原料

转杯纺纱机纺纱原理及适纺原料
来源:中国纺机网 发布时间:2011年05月13日
转杯纺纱机纺纱原理及适纺原料
一、纺纱原理
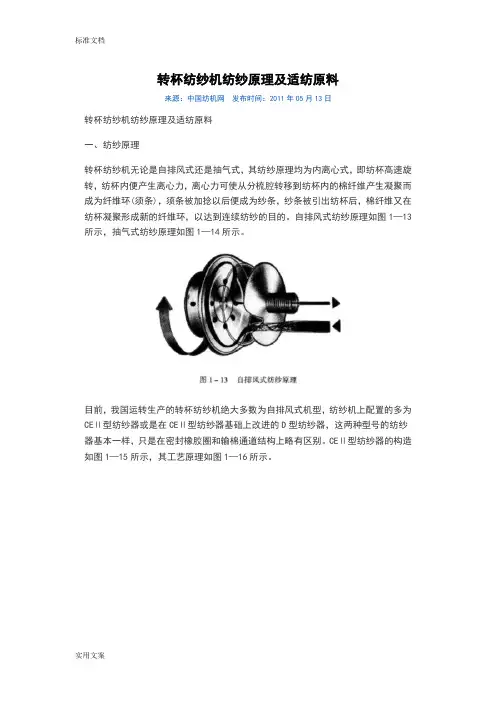
转杯纺纱机无论是自排风式还是抽气式,其纺纱原理均为内离心式,即纺杯高速旋转,纺杯内便产生离心力,离心力可使从分梳腔转移到纺杯内的棉纤维产生凝聚而成为纤维环(须条),须条被加捻以后便成为纱条,纱条被引出纺杯后,棉纤维又在纺杯凝聚形成新的纤维环,以达到连续纺纱的目的。自排风式纺纱原理如图1—13所示,抽气式纺纱原理如图1—14所示。
目前,我国运转生产的转杯纺纱机绝大多数为自排风式机型,纺纱机上配置的多为CEⅡ型纺纱器或是在CEⅡ型纺纱器基础上改进的D型纺纱器,这两种型号的纺纱器基本一样,只是在密封橡胶圈和输棉通道结构上略有区别。CEⅡ型纺纱器的构造如图1—15所示,其工艺原理如图1—16所示。
喂入的棉条经给棉喇叭集束以后便进入给棉板与给棉罗拉的握持区,在压簧的作用下对给棉板产生26.5N的压力。这时由给棉罗拉把棉条按牵伸倍数需要均匀地向前输送至高速旋转的分梳辊的抓取范围。分梳辊对棉条进行开松并分解成单根纤维(单纤化过程),由于附面作用棉纤维便紧紧地附着在分梳辊齿端。当分梳辊对棉条进行分解时,原来夹裹在棉纤维中的杂质,由于质量较大(较重),其离心力亦较大,便从棉条中分离出来,如图1—16所示。杂质被分离出来后,在进入分梳腔排杂区时,借助排杂负压气流的吸引作用,通过纺纱器的排杂通道和排杂玻璃管被排到机身中部的总排杂管道中。
在自排风式转杯纺纱机中,由于高速旋转的纺杯把杯中原有的空气从底部的排气孔排出以后,纺杯内便产生负压(真空度),因纺杯的直径有大小之分,转速有快慢差别,并且又受纺纱器密封性能好坏的影响,因此,纺杯内负压高低存在着较大的差别。图1—17所示为自排风式及抽气式纺杯内的负压值。
气压为了达到平衡,纺杯内原有的空气被排出后,外界的空气通过分梳腔和引纱玻璃管两个渠道源源不断地向纺杯内补充。空气就这样不停地被排出后又不停地进行着补充,纺杯内的气流周而复始地进行着循环,因此,形成了较稳定的负压气流。
(1)--纺纱原理期末试卷1

《纺纱原理》 期末考试卷1
使用专业、班级 学号 姓名 l
题 数 一 二 三 四 五 六 七 总 分
得 分
本题
得分 一、名词解释〖每小题2分,共计20分〗
精细抓棉
再用棉
除杂效率
分梳作用
后退给棉
江 南 大 学 考
1 考试形式开卷( )、闭卷( √)s
实际牵伸
引导力
控制力
皮辊滑溜率
加捻程度
本题
得分 二、简答题 〖每题4分,共计20分〗
1、配棉的目的
试 卷 专 用 纸
江 南 大 学 考
2、纺纱原料的混合方法及应用
3、清梳联的工艺特点
4、摩擦力界的合理布置
2
5、配置细纱机牵伸变换齿轮的一般方法
本题
得分 三、单选题 〖每题1分,共计10分〗
1、在细纱机双皮圈牵伸装置的后区产生附加摩擦力界的是 ( )
A 皮圈 B 粗纱捻回 C 皮圈销 D 粗纱张力
2、细纱生产中,纺纱段动态捻度最多的部位发生在 ( )
A、小纱小直径 B、大纱大直径 C、小纱大直径 D、大纱小直径
3、粗纱机上一落纱铁炮皮带的起始位置在 ( )
A上铁炮及下铁炮的小半径端 B上铁炮的小半径端、下铁炮的大半径端
C上铁炮及下铁炮的大半径端 D上铁炮的大半径端、下铁炮的小半径端
4、目前粗纱机常用的牵伸型式为 ( )
A三上四下曲线牵伸 B四罗拉D型牵伸 C五上三下曲线牵伸 D压力棒曲线牵伸
5、在并条机上生产化纤,较合适的工艺配置为 ( )
A小隔距重加压重定量 B大隔距重加压轻定量
C小隔距轻加压重定量 D大隔距轻加压轻定量
试 卷 专 用 纸
江 南 大 学 考6、两根不同线密度的纱条加上相同的捻度,则 ( )
A线密度大的加捻程度大 B线密度小的加捻程度大
C加捻程度一样 D加捻程度无法比较
7、表示纱条短片段均匀度的指标是 ( )
A重量不匀率 B条干不匀率 C重量偏差 D百米重量CV%
8、为了使开清棉联合机有一定的适应性、灵活性,必要时可跳过某一单机,为此,
在系统中设有 ( )
缆型纺纱技术的原理和性能及结构特点
lO ・研究与应用・ 纺织机械2011年第6期
缆型纺纱技术的原理和性能及结构特点
赵博
(中原工学院450007)
摘要介绍了新型缆型纺纱技术和纺纱原理,用这种方法加工的纱线好于同支传统纺的单纱,该纱 线强力大,耐磨,毛羽少,能提高单纱织造的效率,为开发高支轻薄化的毛纺产品提供了有利的条件,
新型缆型纺纱技术有广阔的开发应用前景。
关键词缆型纺纱技术纺纱原理特点应用
20世纪70年代澳大利亚开发了赛络纺纱技 术¨J,这种技术可以缩短加工工序,省去并线和捻线
工序,可以不经过上浆而直接用于织造加工,加工的
纱线毛羽明显下降,该技术应用起来非常简单,只需 在细纱机上加装一些关键的部件便可以加工赛络纺
纱线。随着研究的进一步深入,澳大利亚联邦研究院 在赛络纺基础上,开发了一种全新的单纱纺纱技术, 即缆型纺 2-4 J。该技术加工的单纱具有优良的织造
性能,有着和传统单纱不同的纱线结构,该纱线强力 高,耐磨性好,毛羽明显降低,制造效率显著提高,能
度、温度及风速上的测试和计算,达到实用目的。 4.5干燥系统自身散热
在理想状态下(如干燥塔是绝热的),Q 已基
本接近实际所需热能。但实际配置设备时,要考虑
冬季因素与干燥系统本身散热问题,由于干燥系统 多样性(如保温板厚薄),散热面积难以统一确定,计
算点太多,可考虑减化计算。根据经验,可取Q总的
l0%左右作为干燥系统自身的散热量。
5运行效率的分析
棉花是易吸湿性物质,回潮率在阴雨与晴天不
一样,夜晚与白天不一样。每一个棉垛都可能不一 样,甚至棉垛内外都不一样,而籽棉干燥机一般装在
生产流程中。现场使用都是在一种供热和风量下工
作,出机籽棉回潮率不易控制,运行很不经济,需要 加以改进。
例如籽棉回潮率在16%与12%下同样烘燥至 8.5%,烘燥机的供热状态要作控制调整;另外回潮
率为12%的籽棉所用风(速)量,与回潮率为16%的 节约用料,缩短生产周期,降低生产成本,为单纱织造 创造了良好的条件,加工的面料表面细腻匀净,轻薄,
《纺纱原理》试题题库

《纺纱原理》试题题库
按类型划分的试题题库:
概念题 单选题 多选题 判断题 填空题 简答题 论述题
一、概念题
55.机械牵伸
56.实际牵伸
57.牵伸效率
58.机械波
59.牵伸波
60.浮游纤维
61.引导力与控制力
62.牵伸力与握持力
63.摩擦力界
64.附加摩擦力界
65.纤维变细曲线
66.曲线牵伸
67.双胶圈牵伸
68.罗拉握持距
69.条子并和的正相关与负相关 70.并合
71.配条
72.配重
73.自调匀整
74.真捻
75.假捻
76.倍捻
77.捻回角
78.捻系数
79.捻幅
80.捻陷
81.阻捻
82.捻回传递效率
83.阻捻系数
84.假捻效应
85.卷捻 86.初捻线
87.复捻线
88.ZSZ捻
89.大圈条
90.圈条牵伸
91.圈条速比
92.管导式卷绕
93.粗纱伸长率
94.粗纱纺纱张力
95.管底成型
96.细纱纺纱张力
97.细纱纺纱强力
98.气圈
99.长动程圆柱形卷绕
100.短动程圆锥形卷绕
二、单选题
39.在粗纱工序,实际牵伸与机械牵伸存在的关系为( )。
A. 实际牵 < 机械牵伸 B. 实际牵 > 机械牵伸
C. 实际牵 = 机械牵伸 D. 不确定
40.纤维在罗拉牵伸区变速的条件为( )。
A. 引导力 > 牵伸力 B. 引导力 = 牵伸力
C. 引导力 > 控制力 D. 引导力 > 握持力
41.牵伸力最大的位置在( )。
A. 临界牵伸位置 B. 张力牵伸位置
C. 牵伸倍数=1.3位置 D. 牵伸倍数=1.15位置
42.须条在罗拉钳口下不滑溜的条件是( )。
A. 引导力 > 牵伸力 B. 引导力 < 握持力
C. 引导力 > 控制力 C. 握持力 > 牵伸力
转杯纺纱机纺纱原理及适纺原料 2
标准文档
实用文案 转杯纺纱机纺纱原理及适纺原料
来源:中国纺机网 发布时间:2011年05月13日
转杯纺纱机纺纱原理及适纺原料
一、纺纱原理
转杯纺纱机无论是自排风式还是抽气式,其纺纱原理均为内离心式,即纺杯高速旋转,纺杯内便产生离心力,离心力可使从分梳腔转移到纺杯内的棉纤维产生凝聚而成为纤维环(须条),须条被加捻以后便成为纱条,纱条被引出纺杯后,棉纤维又在纺杯凝聚形成新的纤维环,以达到连续纺纱的目的。自排风式纺纱原理如图1—13所示,抽气式纺纱原理如图1—14所示。
目前,我国运转生产的转杯纺纱机绝大多数为自排风式机型,纺纱机上配置的多为CEⅡ型纺纱器或是在CEⅡ型纺纱器基础上改进的D型纺纱器,这两种型号的纺纱器基本一样,只是在密封橡胶圈和输棉通道结构上略有区别。CEⅡ型纺纱器的构造如图1—15所示,其工艺原理如图1—16所示。 标准文档
实用文案
喂入的棉条经给棉喇叭集束以后便进入给棉板与给棉罗拉的握持区,在压簧的作用下对给棉板产生26.5N的压力。这时由给棉罗拉把棉条按牵伸倍数需要均匀地向前输送至高速旋转的分梳辊的抓取范围。分梳辊对棉条进行开松并分解成单根纤维(单纤化过程),由于附面作用棉纤维便紧紧地附着在分梳辊齿端。当分梳辊对棉条进行分解时,原来夹裹在棉纤维中的杂质,由于质量较大(较重),其离心力亦较大,便从棉条中分离出来,如图1—16所示。杂质被分离出来后,在进入分梳腔排杂区时,借助排杂负压气流的吸引作用,通过纺纱器的排杂通道和排杂玻璃管被排到机身中部的总排杂管道中。 标准文档
实用文案
在自排风式转杯纺纱机中,由于高速旋转的纺杯把杯中原有的空气从底部的排气孔排出以后,纺杯内便产生负压(真空度),因纺杯的直径有大小之分,转速有快慢差别,并且又受纺纱器密封性能好坏的影响,因此,纺杯内负压高低存在着较大的差别。图1—17所示为自排风式及抽气式纺杯内的负压值。
标准文档
实用文案 气压为了达到平衡,纺杯内原有的空气被排出后,外界的空气通过分梳腔和引纱玻璃管两个渠道源源不断地向纺杯内补充。空气就这样不停地被排出后又不停地进行着补充,纺杯内的气流周而复始地进行着循环,因此,形成了较稳定的负压气流。
天津工业大学纺纱原理试卷
五、简答题
1、简述乳化洗毛的原理
2、化学短纤的选配原则
3、说明自由状态与握持状态的开松特点
4、简述开除杂的工艺原则
5、举例说明梳理机上分梳、剥取、起出作用发生的部位?分梳、剥取举两例,起出举一例。
6、起出发生的位置以及影响因素。
六、论述题
1、请绘制盖板梳理机的刺辊、锡林、盖板、道夫的结构简图,标出结构名称,各结构的回转方向、针齿方向、速度大小,并解释盖板梳理机发生混合作用的原因。
三、单选
1-5 ADABA
6-10 ABADC
四、多选
1、AB 2、AC 3、AB 4、AC 5、ABD
6、ABC 7、ABD 8、ACD 9、BC 10、AC
六、论述题
紧密纺纱的原理性能特点及产品开发
紧密纺纱的原理性能特点及产品开发
摘要:紧密纺纱技术成功地解决了环锭纺纱产生的毛羽及飞花,提高了纱线的强力和耐磨强度,纱线外观及物理性能都有很大提高和改善,与普通环锭纺纱相比,在纱的质量和产量方面都具有明显优势,为提高后续织造等工序的效率,改善面料的强度、手感、外观质量等方面提供了可靠保证。瑞士立达公司、德国绪森公司、青泽公司、日本丰田公司等都相继推出了紧密环锭纺纱机。
关键词:紧密纺纱 结构 原理 成纱 特点 价值 问题 应用
引言:紧密纺纱是近几年发展起来的纺纱新技术,它代表当今世界环锭纺纱最先进的技术。由于能有效地消除环锭纺纱毛羽的危害和随之而带来的对后续工序的好处以及对新的纺织品特有的开发潜力,使紧密纺纱技术受到普遍关注。
正文:
一、 紧密纺纱装置的结构特征
1.1 立达(Rieter)ComforSpin纺纱装置
瑞土立达公司紧密纺纱装置名称为ComforSpin,机型有Com4型、K44型,装置结构示意见图1。
图1 立达ComforSpin纺纱装置
1-空心网眼滚筒(前罗拉);2-第二胶辊(牵伸胶辊);3-第一胶辊(握持胶辊)。
ComforSpin纺纱装置结构特征如下:
(1)在原牵伸区前增加一个气动集束区。
(2)将原来的前罗拉改为钢质空心网眼滚筒(罗拉),直径比一般前罗拉大,其上装有两个胶辊,第一胶辊(握持胶辊)与前罗拉组成纱条加捻握持钳口,第二胶辊(牵伸胶辊)与前罗拉组成牵伸区的前牵伸钳口。第一胶辊与第二胶辊间为须条的集聚区。
(3)前罗拉为钢质网眼滚筒,形似一个小尘笼,内有圆形截面吸聚管(负压)与吸风风机等组成吸聚罗拉,即有负压的前罗拉。
圆形截面吸聚管上装有一块开了一个由后向前逐渐变窄的V形狭槽的工程塑料部件组成的吸气槽,V形槽长度跟须条与前罗拉接触长度相适应,并与输出方向有一定偏斜度,当在主牵伸区须条离开牵伸钳口时,因负压的吸附作用,须条由V形槽控制在网眼前罗拉上,并向前输送到第一胶辊处,即握持钳口处。
涡流纺纱的工作原理
吴江京奕特种纤维
涡流纺纱的工作原理
涡流纺纱是利用空气涡流作用使开松成单根状态的纤维凝聚和加拈成纱的方法。
先把纤维条经刺辊开松呈单根纤维状态,然后靠气流的作用使纤维通过切向通道进入涡流管内,形成纤维流。在涡流管的适当位置沿圆周切向开若干进气孔,涡流管的尾端经总风管和过滤网接抽风机,使涡流管内始终保持负压。外界空气沿切向进气孔高速进入涡流管内。由于气流与涡流管的中心轴线有一动量矩,遂在管内形成涡流。也可以用一组螺旋形导向片,使空气沿导向片引入管内而形成涡流。高速回转的涡流沿涡流管的轴向运动,与切向通道送入的纤维流同向回转,达到轴向平衡。在平衡位置上涡流推动自由端纱尾作环形高速回转。不断喂入的纤维与运动着的纱尾相遇而凝聚到纱尾上。自由端在高速回转时,纱条即被加上拈度。涡流纺加拈的效率较低,约30~50%左右,纱愈粗,自由端回转的摩擦阻力和加拈的抗扭力矩愈大,加拈效率愈低。根据流体力学原理,在平面旋涡中涡核中心处的压力最低。因此,生头时种子纱可以很容易地被从中心孔吸入涡流管内并开始纺纱。纺成的纱由一对输出罗拉积极输出,经槽筒或往复导纱器绕成筒子纱。为了减少回花、提高制成率,在涡流纺纱机上设有断头后喂入自停装置。