
B2010年A龙门刨床电器部分说明书
5、在工件与后退行程的末尾,工作台自动减速,保证刀具慢速 离开工件避免了工件边缘崩裂,同时提高反向时的准确度。
6、当减速或反向行程开关偶而失灵时由限位开关及液压安全器 作限位保护,使工作台不致驶出床身导轨面以外,各部件的相对运 动没有必要的连锁。
(2) 将各刀架进刀箱上的进行手柄放于中间零位,并将另一转
换手柄放于中间零位上即“快速移动”与“自动进刀”都断开的位
置;
前进
后退
AB
作用于行程开关的制 D
子
ZHXC
A
D
B
C
Q-JS H-HX Q-HX H-JS
图 2 行程开关零位
B 1HXC
(3) 将工作台传动变速箱上的机械变速手柄可靠线 机床电气设备的配线是指配备机床 、电器柜及电机组之间的连
线。配线时参考机床电气接线图,机床和所有电气设备都必须可靠 地接地。
这里必须着重指出,扩大机控制绕组、直流发电机与电动机励 磁绕组以及发电机与电动机主回路粗导线,都必须严格按图纸连接, 极性不可颠倒。直流电动机与直流 发电机直接从碳刷出线的一头(可打开防护罩观察清楚)为 S1-f 和 S1-D 用粗导线直接相互连接,而它们另一端从换向极出线的为 H2-F 和 H2-D 连接到电器柜相应的接线柱上。
1、准备好试车的仪表,如转速表、兆欧表、万用表、交流电流 表等;
2、进行电气设备的外部检查:如电机电器有无卡住现象、电机 电器的接触面是否良好、外部线接的是否正确,内部线及电动机磁 场线是否松脱等;
3、检查电机、电器及控制线路的绝缘电阻; 4、操作准备: (1) 把行程开关放于零位(参看图 2)
5 / 44
3 / 44
而加速过度过程的进行,同时避免于主回路过负荷在线路中设有 限流环节。
电阻 5RT、6RT 串在步进,步退回路中,它主要的作用是调 整停车制动的强度。停车之后,为了工作台的爬行,本系统还设 有扩大机欠补偿制动回路和发电机的自消磁回路,它们由延时继 电器 JS 来控制,电阻 7RT 的大小对停车准确度影响较大,为了 得到迅速而又准确的停车 7RT 应配合 5RT 6RT 以及 JS 延时时间 来调整。
2、工作台的前进(切削)速度与后退(返回)速度能单独地作 无级调整,无需停车。
3、电气控制线路保证机床可靠地自动工作(工作台往复一次后 刀架自动进给,后退行程中刀具自动抬起,工作台在行程末尾时减 速,反向等运动状态的自动变换)。
4、作高速切削时为减小刀具所承受的冲击,延长其使用期限, 在前进行程的起始可使
1RT-4RT 等电阻,已在制造厂调整好,用户使用时不必再跳, 可根据不同的工作速度调节加速度调节器 b-Q、b-H 及配合调整 反向减速制子的距离,就能使工作台平滑的减速反向,在反向越 位不大的情况下,尽量将加速度调节器往反向平稳方向旋转。
为了使主电路电流在很大的强激作用下,不致超过电机允许 的整流条件,又使过度过程的电流曲线具有较高的填充系数,从
二机床电气设备的安装布置与配线 (一) 机床电气设备的安装布置
电气设备的安装位置,请参看机床电气设备布置图,并根据用 户使用场地具体情况作合理的布置,建议主发动机组与扩大机组布 置在尽量远离操作者的位置,以减少噪声,操作台式电器柜则因放 在操作者便于操作的位置。
机床上的电气设备与内部连接导线,亦应随机床部件安装完毕 后参照机床电气接线图进行接线,在接线时,要严格避免接错线, 如遇线号不清或脱落时可用表测量出线号,确定后接上。
B2012A/1 型龙门刨床
使用说明书
(电气部分)
最大刨销宽度 1250 毫米 最大刨销长度 4000 毫米
出厂编号
中华人民共和国 济南第二机床厂
1 / 44
一、概述
(一)电气系统的性能与特点:
1、本系列刨床采用以电机扩大机作为励磁调节器的直流发电机 —电动机组系统与一档机械齿轮变速,保证工作台速度在宽广的范 围内无级地调整低速档为 4.5-45 米/分,高速档为 9—90 米/分, 在工作台拉力不超过高速档所允许的拉力情况下,建议采用高速档, 提高工作台的切削与返回速度。以发挥较高的生产效率。工作台还 能降低至 1 米/分,供给用户做磨削加工之用。
(二)主拖动系统工作简述:
主拖动系统是由扩大机作为励磁调节器的发电机—电动机的电
压调速系统。由于扩大机有较大的放大系数,加以采用电压负反馈、
电流正反馈、电流截止负反馈以及桥形稳定等环节,所以就使得工
+
-
+-
b-Q
K F 2R
-D
A OⅢ 2
OⅢ
4R
+
OⅡ
作台主拖动系统有很快的动作性能和很高的机械特性硬度以及宽广 的调速范围。
同时必须注意,连到电机接线柱 S2-F 和 S2-D 的细导线,它们 应该连到碳刷与换向极之间,切勿误接到 S1-F 和 S1-D 上。接好线 后可进行电气设备绝缘情况的测量。
三电气设备试车与调整
试车前必须熟悉电气设备、机床电气系统的性能,掌握试车顺序, 在机械安装人
员的密切配合下,严格遵守安全操作规程下进行正确的试车。 (一) 试车前的准备工作:
上(即直流电动机不能带动工作台的位置,无零位之精密刨床试完
空运转后再放上工作台);
(4) 将操作台上的转换开关 1KK-7KK、9KK 放于断开位置,8KK 放 于“刨削“位置;
图1
将控制线路图简化成如图 1 的原理图。扩大机绕组 0Ⅲ接在 由调速电位器 R 所取的给定电压及与发电机电枢两端电压成正比 的电压上(即电压负反馈)。因此加在 0Ⅲ绕组上的合成电压将要 随着发电机端电压的增加而减小,电流正反馈 0Ⅱ绕组,接在电 位器 4R 上,而电位器 4R 跨接在发电机与电动机二者的换向极与 碳刷之间,因此 0Ⅱ绕组所取得的电压与主回路的电流成正比例 的变化,所以改变 4R 抽头 290 位置及 9RT 阻值的大小,可以调 节电流正反馈的强弱,串联在 0Ⅲ绕组线路中的调整电阻 1RT(或 2RT),它是在起动或反向时限制流过 0Ⅲ绕组过大的电流,接在 减速回路中的电阻 3RT(或 4RT),它起着限制减速制动强度的作 用,使减速制动不致太强烈。
浅谈B2010A型龙门刨床数控化改造
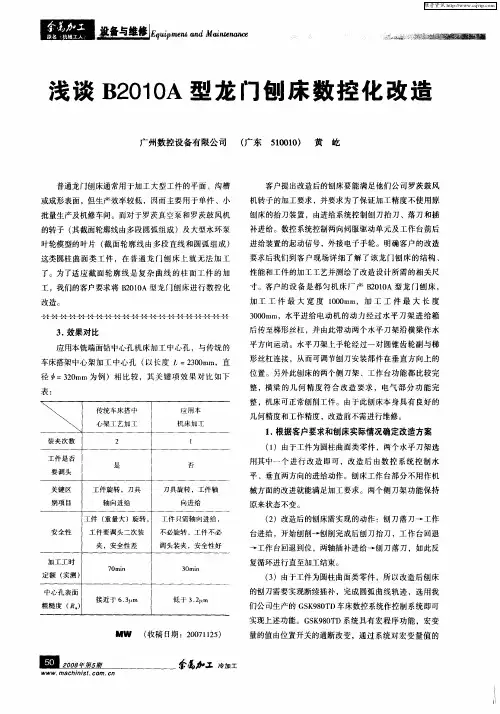
客户提 出改造后的刨床要能满足他们公司罗茨鼓风
机转子的加工要求 , 并要求为了保 证加 工精 度不使用原
刨床的抬刀装置 ,由进给系统控制刨刀抬刀 、落刀和插 补进给。数控系统控制两向伺服驱动单元及 工作台前后 进给装置的起动信号,外接电子手轮。明确客户的改造 要求后我们到客 户现场详细 了解 了该龙 门刨 床的结构 、 性能和工件 的加工工艺并测绘了改造设计所 需的相关尺 寸 。客户 的设 备是 都匀机 床厂 产 BO O 2 IA型龙 门刨 床 , 加 工 工 件 最 大 宽 度 l0 mm,加 工 工 件 最 大 长 度 O0 30 rm,水平进给 电动机的 动力经过 水平 刀架进 给箱 00 a 后传至梯形丝杠 ,并 由此带动两个水平 刀架 沿横梁作水 平方向运动 。水平刀架上手轮经过一对圆锥 齿轮副与梯 形丝杠连接 ,从而可调节刨刀安装 部件在垂 直方向上的 位置。另外此刨床的两个侧刀架 、工作 台功 能都 比较完 整 ,横梁 的几 何精度 符合 改造 要求 ,电气 部分 功 能完 整 ,机床可正常刨 削工件。由于此刨床本 身具 有 良好 的 几何精度 和工作精度 ,改造前不需进行维修 。
( )由于工件为圆柱曲面类零件 ,所 以改造后刨 床 3 的刨刀需 要实现断续插补,完成 圆弧 曲线轨 迹 ,选用 我
接近于 63m ., u 低 于 3 2 m , u
们公 司生产的 G K 8 T S 9 0 D车床数控系统作控制系 统即ห้องสมุดไป่ตู้
实现上述功能 。G K 8T S 90 D系统具有宏程序 功能 ,宏 变
安全性
工件要调头二次装
夹 ,安全 性 差
龙门刨床操作规程

龙门刨床操作规程龙门刨床是一种常用的金属加工设备,广泛应用于机械制造、能源、船舶、航空航天等行业。
为了保证龙门刨床的正常运行和安全生产,下面是一份详细的操作规程。
一、操作前的准备工作1. 检查刨床的周围是否有杂物,确保操作区域清洁整齐。
2. 检查刨床的润滑系统是否正常,润滑油是否充足。
3. 检查工件夹紧装置是否牢固可靠。
4. 检查电源线路和开关是否正常。
二、安全操作规范1. 穿戴好劳动防护用品,包括安全帽、工作服、防护眼镜、耳塞等。
2. 打开总电源开关,确认电源线路是否连接正常。
3. 启动润滑系统,确保润滑油可正常流动。
4. 按照图纸或工艺要求设置工作台的位置和角度。
5. 注意刨床刀具的选择,确保刀具锋利,既能满足加工要求又能降低切削力和操作难度。
6. 启动电机,慢慢调整工作台的运动速度,使其与工件的进给速度匹配,防止过快或过慢造成刨削质量下降或刨刀折断。
7. 操作时要确保工件夹紧装置牢固可靠,防止工件失效或因偏移而导致刨削质量下降。
8. 严禁用手直接触摸工件或刀具,必要时使用夹具或工装辅助操作。
9. 切勿超负荷使用刨床,避免给设备带来损坏甚至危险。
10. 当发现异常情况时应立即停机检查并解决问题,切勿强行继续操作。
三、刨削加工的操作步骤1. 将工件放置在工作台上,并使用夹具将其牢固夹紧。
2. 调整工件的高度和角度,使其与刨床的工作台匹配。
3. 调整刨床刀具的高度、角度和进给量,确保刨削效果和加工精度。
4. 启动刨床电机,慢慢调整工作台的运动速度,使其与工件的进给速度匹配。
5. 观察刨削过程中的切屑情况,切削效果和加工质量。
6. 定期检查刀具磨损情况,及时更换或磨削,确保刨削效果和加工精度。
7. 完成刨削后,关闭电机,停止运转,并及时清理工作台和周围环境。
8. 检查加工后的工件质量,如有问题,进行调整或重新刨削。
四、维护保养规范1. 每天开始工作前,对刨床的润滑系统进行检查和添加润滑油。
2. 每周对刨床和刀具进行清洁和除锈,确保刨床的表面平整和刀具的锋利度。
专用龙门刨床B2010A电气控制原理及维护指南
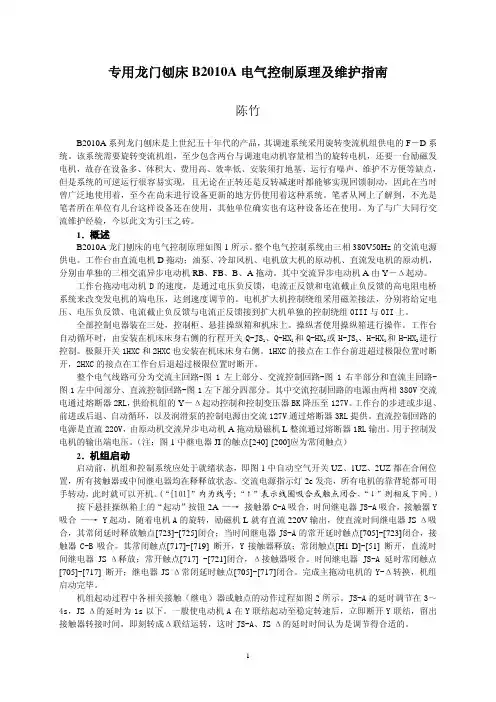
专用龙门刨床B2010A电气控制原理及维护指南陈竹B2010A系列龙门刨床是上世纪五十年代的产品,其调速系统采用旋转变流机组供电的F―D系统。
该系统需要旋转变流机组,至少包含两台与调速电动机容量相当的旋转电机,还要一台励磁发电机,故存在设备多、体积大、费用高、效率低、安装须打地基、运行有噪声、维护不方便等缺点,但是系统的可逆运行很容易实现,且无论在正转还是反转减速时都能够实现回馈制动,因此在当时曾广泛地使用着,至今在尚未进行设备更新的地方仍使用着这种系统。
笔者从网上了解到,不光是笔者所在单位有几台这样设备还在使用,其他单位确实也有这种设备还在使用。
为了与广大同行交流维护经验,今以此文为引玉之砖。
1.概述B2010A龙门刨床的电气控制原理如图1所示。
整个电气控制系统由三相380V50Hz的交流电源供电。
工作台由直流电机D拖动;油泵、冷却风机、电机放大机的原动机、直流发电机的原动机,分别由单独的三相交流异步电动机RB、FB、B、A拖动。
其中交流异步电动机A由Y―Δ起动。
工作台拖动电动机D的速度,是通过电压负反馈,电流正反馈和电流截止负反馈的高电阻电桥系统来改变发电机的端电压,达到速度调节的。
电机扩大机控制绕组采用磁差接法,分别将给定电压、电压负反馈、电流截止负反馈与电流正反馈接到扩大机单独的控制绕组0III与0II上。
全部控制电器装在三处,控制柜、悬挂操纵箱和机床上。
操纵者使用操纵箱进行操作。
工作台自动循环时,由安装在机床床身右侧的行程开关Q-JS1、Q-HX1和Q-HX2或H-JS1、H-HX1和H-HX2进行控制。
极限开关1HXC和2HXC也安装在机床床身右侧。
1HXC的接点在工作台前进超过极限位置时断开,2HXC的接点在工作台后退超过极限位置时断开。
整个电气线路可分为交流主回路-图1左上部分、交流控制回路-图1右半部分和直流主回路-图1左中间部分、直流控制回路-图1左下部分四部分。
其中交流控制回路的电源由两相380V交流电通过熔断器2RL,供给机组的Y―Δ起动控制和控制变压器BK降压至127V。
B2010A龙门刨床电器原理图

左侧 刀架
指 示 灯 横梁运行
Y
指 示 灯 电源 接通
照 明 灯 机床 局部
横梁上升
横梁 下降
横梁夹紧
横梁 松开
右侧 刀架
垂直 刀架
97-125r/min 101-171得电 101-173得电 Δ 101 103 JL-F
停止 10A (Az)
KK-Q
KK-H
H-H
107 JI H-HX1 H-JS1
4Rf
JS-Δ
-
1RL
2-
作指示灯 电机组工
H2-K OⅠ 1 OⅠ 2 OⅡ 1
(OⅡ 2)
程抬刀 后退行
铁控制 抬刀电磁
294 9RT
JO M 292 290 4R
指示仪表开关9KK的工作情况
状态
指示仪表 通 通 通
触头
a2-a0
b-Q(ct) J 2 207 221 233 235 3RT 205 1ZX 210 1R 208 4RT 234 236 2RT 222 206 232 173 101 KK-H 204 JS 250 Q-JS2 230 212 b-H(ct)
H-Q
3A (Az)
4A (Az)
5A (Az)
603
605
609
611
700 707 JR-B
801
1Q 303 1H
1Q 503 1H
305
JO-H
719 Y 704 Δ
721 C-B 706
725
02 3RL
802 H-C Q-C
307 H-Y Q-Y
407 H-Z Q-Z
507
横梁下降
604
JR-RB
龙门铣电器使用说明书

龙门铣电器使用说明书
一.概述
二.辅助传动的控制
1.控制的首要条件
首先开动工作台导轨润滑电机后,才能操作其他各机构的运动。
按下油泵开动按钮S1,接触器K4M,中间继电器K1S吸合,油泵电机M5运转,油压继电器P3闭合,工作台正常蜂鸣器发声。
2.铣头的控制
按下按钮S5洗头正传,按下按钮S6铣头反转,按下按钮S4铣头停止工作。
如要铣头继续工作做调整运动,可以将S3扳钮开关打到点动位置。
3.铣头的垂直进给运动
按下按钮S49,铣头向上运动,按下按钮S47铣头向下运动,按下按钮S46铣头停止工作。
如要点动调整铣头的上下位置,可以将扳钮开关S45打到点动位置。
4.铣头的润滑
用版牛开关接通接触器K3M,油泵电机M6运转,但有压过高时,压力继电器P2会使油泵停止运转。
龙门刨床操作规程标准版本

文件编号:RHD-QB-K4128 (操作规程范本系列)编辑:XXXXXX查核:XXXXXX时间:XXXXXX龙门刨床操作规程标准版本龙门刨床操作规程标准版本操作指导:该操作规程文件为日常单位或公司为保证的工作、生产能够安全稳定地有效运转而制定的,并由相关人员在办理业务或操作时必须遵循的程序或步骤。
,其中条款可根据自己现实基础上调整,请仔细浏览后进行编辑与保存。
适用机型:1、单臂刨床:B1010(7134),B110,B1010A(7110),B1012A,B1016A,B1016,2、龙门刨床:B210,B2010(7231A)B2010A,B2151,B2152,B2016A(7216),B2020,B220(7256),B2025,BQ2010A。
一、认真执行《金属切削机床通用操作规程》有关规定。
认真执行下列有关规定。
二、认真执行下述有关龙门刨床通用规定:1、工件的安装应使工作台受力均匀,避免受力不均导致工作台变形。
2、工件装卡完毕后,须先低速移动工作台,检查无碰撞和行程、换向等均无问题后,方可工作。
3、工作台运行及横梁升降不准同时进行。
横梁每次下降后,应再上升少许,以消除丝杆螺母间隙。
4、工作台行程,一般不得少于全行程的三分之一,使用最长行程时,速度应低些,以使反向越位行程不大于100毫米为宜。
5、工作台运行时绝对禁止站在工作台面上操作或做其他调正工作。
三、认真执行下述有关龙门刨床的特珠规定:(一)单臂刨床:1、加工工件宽度超过工作台面宽时,工件重心对工作台中心偏移不得大于工作台宽的1/4。
2、工作后应将工作台停在机床的中间位置,横梁的侧刀架降到最低位置,垂直刀架放在靠立住一端。
(二)龙门刨床:工作后应将工作台停在机床的中间位置,横梁及侧刀架降到最低位置,两个垂直刀架应分别靠放在立柱两边。
这里写地址或者组织名称Write Your Company Address Or Phone Number Here。
龙门刨床操作规程
行业资料:________ 龙门刨床操作规程单位:______________________部门:______________________日期:______年_____月_____日第1 页共5 页龙门刨床操作规程适用机型:1、单臂刨床:B1010(7134),B110,B1010A(7110),B1012A,B1016A,B1016,2、龙门刨床:B210,Bxx(7231A)BxxA,B2151,B2152,BxxA(7216),B2020,B220(7256),B2025,BQxxA。
一、认真执行《金属切削机床通用操作规程》有关规定。
认真执行下列有关规定。
二、认真执行下述有关龙门刨床通用规定:1、工件的安装应使工作台受力均匀,避免受力不均导致工作台变形。
2、工件装卡完毕后,须先低速移动工作台,检查无碰撞和行程、换向等均无问题后,方可工作。
3、工作台运行及横梁升降不准同时进行。
横梁每次下降后,应再上升少许,以消除丝杆螺母间隙。
4、工作台行程,一般不得少于全行程的三分之一,使用最长行程时,速度应低些,以使反向越位行程不大于100毫米为宜。
5、工作台运行时绝对禁止站在工作台面上操作或做其他调正工作。
三、认真执行下述有关龙门刨床的特珠规定:(一)单臂刨床:1、加工工件宽度超过工作台面宽时,工件重心对工作台中心偏移不得大于工作台宽的1/4。
2、工作后应将工作台停在机床的中间位置,横梁的侧刀架降到最第 2 页共 5 页低位置,垂直刀架放在靠立住一端。
(二)龙门刨床:工作后应将工作台停在机床的中间位置,横梁及侧刀架降到最低位置,两个垂直刀架应分别靠放在立柱两边。
龙门吊作业安全注意事项一、龙门吊司机、司索工身着工装,持证上岗,精神状态饱满,对讲机电能充足。
二、交接班司机必须当面交接,并履行告知义务。
先安全巡视检查。
查1、龙门吊行走区域限界是否通畅;2、电缆及电缆盘是否正常;3、检查对讲机通讯是否正常;4、松开手制动;进行启动安全性能检查(大小车运行、吊钩升降及其制动性能);5、每班必须清洁楼梯扶手、操作室。
第七章A系列龙门刨床电气控制设备
第七章
7/31/2012
7/31/2012
第七章
第二节 交流电动机主电路 A系列龙门刨床各交流电动机主电路见书206页图7- 9。 第三节 交流控制电路 一、电动机组起动控制电路 见书 207页 图7-10 。 二、刀架控制电路 A系列龙门刨床采用交流电动机拖动的机械进刀方法, 这种方法电气上简单,机械装置复杂,进刀精度不高, 控制图见书209页 图7-12
7/31/2012
第七章
三、横梁控制电路
横梁有放松、夹紧及上、下移动等动作。A系 列龙门刨床采用横梁夹紧电动机M10来实现横 梁夹紧和放松。横梁上、下移动由横梁升降电 动机M9来完成。横梁控制电路见书210页图7- 13 四、工作台控制电路 工作台控制电路,有步进、步退、前进、后退、 减速、换向等环节。工作台速度图见书211页图 7-15。工作台控制电路见书213页图7-17页。
第七章
第七章 A系列龙门刨床电气控制设备
第一节主 拖动系统静态分析 第二节 交流电动机主电路 第三节交流控制电路
第四节主拖动系统运行分析
7/3Байду номын сангаас/2012
第七章
B2010A系列龙门刨床是上世纪五、六十年代的 产品,其调速系统采用变流机组供电的F-D系统, 即交磁放大机-直流发电机组-直流电动机直流调 速系统。该系统需要旋转变流机组,包含两台与 调速电动机容量相当的旋转电机,还要一台励磁 发电机 型号的含义:B表示刨床,2表示双立柱称为龙门, 如果为1表示单臂,有时也称为牛头刨床或单臂 刨床。第二个数字0表示基型,第三第四个数字 表示最大刨削宽度的1/100,10表示刨削宽度最 大为1米。A表示第一次改型设计。
7/31/2012
B2010A龙门刨床电器部分说明书
(10)在电机扩大机接线盒内拆下 0Ⅰ1、0Ⅱ1、0Ⅲ1、B1-K 四根 通向电器柜导线; (11)将电器柜接线柱上 131 与 129 线号用导线短接起来。
(二)电器动作的检查(是否符合电器原理图) 1、 合上自动空气断路器 UZ 检查交流电源的电压试验 Y/Δ 启
减速回路中的电阻 3RT(或 4RT),它起着限制减速制动强度的作 用,使减速制动不致太强烈。
1RT-4RT 等电阻,已在制造厂调整好,用户使用时不必再 跳,可根据不同的工作速度调节加速度调节器 b-Q、b-H 及配合 调整反向减速制子的距离,就能使工作台平滑的减速反向,在反 向越位不大的情况下,尽量将加速度调节器往反向平稳方向旋 转。
二机床电气设备的安装布置与配线 (一) 机床电气设备的安装布置
电气设备的安装位置,请参看机床电气设备布置图,并根据用 户使用场地具体情况作合理的布置,建议主发动机组与扩大机组布
置在尽量远离操作者的位置,以减少噪声,操作台式电器柜则因放 在操作者便于操作的位置。
机床上的电气设备与内部连接导线,亦应随机床部件安装完毕 后参照机床电气接线图进行接线,在接线时,要严格避免接错线, 如遇线号不清或脱落时可用表测量出线号,确定后接上。
(三)辅助拖动的试车:
1、横梁夹紧与升降的试验要特别谨慎,一定要和装配钳工
配合好,经过检查合格后,便可进行此项试验,在夹紧电动机定
子回路中,串入一个交流电流表(量程 5A)观察夹紧电流的大小
确定夹紧程度(一般是 2.2-2.5A),操作人员与观察人员一定配
合好,特别注意夹紧电机旋转方向,不然会造成损坏夹紧机构和
龙门刨床操作规程标准范本
操作规程编号:LX-FS-A88347 龙门刨床操作规程标准范本In The Daily Work Environment, The Operation Standards Are Restricted, And Relevant Personnel Are Required To Abide By The Corresponding Procedures And Codes Of Conduct, So That The Overall BehaviorCan Reach The Specified Standards编写:_________________________审批:_________________________时间:________年_____月_____日A4打印/ 新修订/ 完整/ 内容可编辑龙门刨床操作规程标准范本使用说明:本操作规程资料适用于日常工作环境中对既定操作标准、规范进行约束,并要求相关人员共同遵守对应的办事规程与行动准则,使整体行为或活动达到或超越规定的标准。
资料内容可按真实状况进行条款调整,套用时请仔细阅读。
适用机型:1、单臂刨床:B1010(7134),B110,B1010A(7110),B1012A,B1016A,B1016,2、龙门刨床:B210,B2010(7231A)B2010A,B2151,B2152,B2016A(7216),B2020,B220(7256),B2025,BQ2010A。
一、认真执行《金属切削机床通用操作规程》有关规定。
认真执行下列有关规定。
二、认真执行下述有关龙门刨床通用规定:1、工件的安装应使工作台受力均匀,避免受力不均导致工作台变形。
2、工件装卡完毕后,须先低速移动工作台,检查无碰撞和行程、换向等均无问题后,方可工作。
3、工作台运行及横梁升降不准同时进行。
横梁每次下降后,应再上升少许,以消除丝杆螺母间隙。
4、工作台行程,一般不得少于全行程的三分之一,使用最长行程时,速度应低些,以使反向越位行程不大于100毫米为宜。