
双相不锈钢焊条
•
铬不锈钢-双相不锈钢焊条
双相不锈钢电焊条简明表
A1002双相不锈钢焊条
符合 GB E312-16.
相当 AWS E312-16
说明: A1002是钛钙型药皮的双相钢焊条,由于熔敷金属中含有40%左右的铁素体,故
具有优良的抗裂性能。
有良好的焊接工艺性能。
用途:用于高碳钢、工具钢、高温钢、装甲钢、异种钢等的焊接。
熔敷金属化学成分(%)
化学成分C Mn Si S P Ni Cr
保证值≤0.150.5~2.5≤0.90≤0.030≤0.0408.0~10.528.0~32.0
熔敷金属力学性能
试验项目σb(MPa)δ5(%)
保证值≥660≥22
参考电流 (AC、DC+)
焊条直径(mm)φ2.5φ3.2φ4.0φ5.0
焊接电流(A)50~8080~110110~160160~220
注意事项:
1.焊前焊条须经250℃左右烘焙1h。
2.尽可能采用直流电源,电流不宜过大。
焊接位置:
FY.S2215双相不锈钢焊条
符合 GB E2209-15
相当 AWS E2209-15
说明:JQ.S2215是碱型药皮的超低碳双相不锈钢焊条,熔敷金属中含有40%-50%的铁素体,具有优异的力学性能和耐腐蚀性能,特别是具有可靠的耐氯化物腐蚀性能和高的耐点蚀性
能。
采用直流反接,可全位置焊接。
用途:用于焊接超低碳00Cr22Ni5Mo3N、SAF2205等双相不锈钢。
熔敷金属化学成分(%)
化
学
成
分
C Mn Si S P Cu Ni Mo Cr N
保
证
值
≤0.040.50~2.0≤0.90≤0.03≤0.04≤0.758.5~10.52.5~3.521.5~23.50.08~0.20
熔敷金属力学性能
试验项目σb(MPa)δ5(%)
参考电流 (AC、DC+)
Wire Diameter(mm)φ3.2
Welding Current(A)
Downhand Welding90~120 Vertical Welding80~100注意事项:
1.焊前焊条须经350℃左右烘焙1.5h。
2.操作时电流不宜过大。
焊接位置:
FY.S2216双相不锈钢焊条
符合 GB E2209-16 相当 AWS E2209-16
说明: JQ.S2216是钛钙型药皮的超低碳双相不锈钢焊条,熔敷金属中含有40%-50%的铁素体,具有优异的力学性能和耐腐蚀性能,特别是具有可靠的耐氯化物腐蚀性能和高的耐点蚀性能。
有良好的焊接工艺性能。
可交直流两用。
用途:用于焊接超低碳00Cr22Ni5Mo3N、SAF2205等双相不锈钢。
熔敷金属化学成分(%)
化
学
成
分
C Mn Si S P Cu Ni Mo Cr N
保
证
值
≤0.040.50~2.0≤0.90≤0.03≤0.04≤0.758.5~10.52.5~3.521.5~23.50.08~0.20
熔敷金属力学性能
试验项目σb(MPa)δ5(%)
保证值≥690≥20
参考电流 (AC、DC+)
焊条直径(mm)φ3.2
焊接电流(A)90~120
注意事项:
1.焊前焊条须经250℃左右烘焙1.5h。
2.尽可能采用直流电源,电流不宜过大。
执行GB/T983-1995标准
焊接位置:
G202铬不锈钢焊条...
符合 GB E410-16. 相当 AWS E410-16
说明: G202是钛钙型药皮的Cr13不锈钢焊条,可交直流两用。
用途:用于焊接0Cr13和1Cr13不锈钢结构,也用于耐蚀、耐磨的表面堆焊。
熔敷金属化学成分(%)
化学成分C Mn Si S P Cu Ni Mo Cr
熔敷金属力学性能(试件在730-760℃保温1h,以不超过60℃/h的速度随炉冷却至
315℃,然后空冷。
)
参考电流 (AC 、DC+)
注意事项:
1.焊前焊条须经150℃左右烘焙1h 。
2.焊前焊件预热至250-350℃,焊后经700-730℃回火处理。
G207铬不锈钢焊条
符合 GB E410-15 相当 AWS E410-15
说明: G207是碱性药皮的铬不锈钢焊条,采用直流反接,可进行全位置焊接。
用途: 用于0Cr13及1Cr13不锈钢结构焊接,也可用于耐蚀堆焊,可全位置焊接。
熔敷金属化学成分(%)
熔敷金属力学性能(试件在730-760℃保温1h,以不超过60℃/h 的速度随炉冷却至
315℃,然后空冷。
)
参考电流 (DC+)
注意事项:
1.焊前焊条须经150℃左右烘焙1h 。
2.焊前焊件预热至250-350℃,焊后经700-730℃回
火处理。
G217铬不锈钢焊条
符合 GB E410-15 相当 AWS E410-15 说明: G217是碱性药皮的Cr13不锈钢焊条,采用直流反接,可进行全位置焊接。
用途: 用于焊接0Cr13和1Cr13、2Cr13不锈钢结构,如汽轮机叶片的补焊及对接,也
可用于耐蚀、耐磨的表面堆焊。
熔敷金属化学成分(%)
熔敷金属力学性能(试件在730-760℃保温1h,以不超过60℃/h 的速度随炉冷却至
315℃,然后空冷。
)
参考电流 (DC+)
注意事项:
1.焊前焊条须经350-400℃左右烘焙1h 。
2.焊前必须对焊件清除铁锈、油污、水分等杂质。
3.焊前焊件预热至300-350℃,焊后经680-760℃回火处理。
G302铬不锈钢焊条
符合 GB E430-16 相当 AWS E430-16
说明: G302是钛型药皮的Cr17不锈钢焊条,可交直流两用。
用途: 用于焊接耐硝酸腐蚀、耐热的Cr17不锈钢结构。
熔敷金属化学成分(%)
熔敷金属力学性能(试件在760-790℃保温1h,以不超过55℃/h 的速度随炉冷却至
595℃,然后空冷。
)
参考电流 (AC 、DC+) 注意事项:
1.G302焊条焊前须经250℃左右烘焙1h.
2.焊前焊件预热至200℃,焊后经750-800℃回火处理。
3.焊前对焊件清除铁锈、油污、水分等杂质。
G307铬不锈钢焊条
符合 GB E430-15 相当 AWS E430-15
说明: G307是碱性药皮的Cr17不锈钢焊条,采用直流反接,可进行全位置焊接。
用途: 用于焊接耐硝酸腐蚀、耐热的Cr17不锈钢结构。
熔敷金属化学成分(%)
熔敷金属力学性能(试件在760-790℃保温1h,以不超过55℃/h 的速度随炉冷却至
595℃,然后空冷。
)
参考电流 (DC+)
注意事项:
1.G307焊条焊前须经200-300℃左右烘焙1h。
2.焊前焊件预热至200℃,焊后经750-800℃回火处
理。
3.焊前对焊件清除铁锈、油污、水分等杂质。
如有侵权请联系告知删除,感谢你们的配合!。
双相不锈钢焊接

MIG 焊接
焊丝
SAF 2304和SAF 2205可选择Sandvik 22.8.3.L,而对于SAF 2507要选择Sandvik 25.10.4.L焊丝。
埋弧焊
焊丝和焊剂
对于焊丝,参见“TIG焊” 对于三种双相不锈钢,推荐Sandvik 15W焊剂。
保护气体
喷射弧:氩气+CO 2 (1-3%),氩气+1-3%O 2 。 短弧:氩气or Ar-He-O 2 混合气
保护气体
氩气 ,氩 气+1 -2 % 氮气 或氩 氦混合 气。
典型参数设置
焊条直径 mm 2.0 2.5 3.25 电流,A 22.9.3.LR 25.10.4.LR 35–55 50–75 70–120 90–160 – 55–85 70–110 110–150 电压, V 22–28 22–28 22–28 22–28
V型坡口
t mm MMA 3–15 TIG 2.5–8 MIG 3–12 SAW* 4–12 d mm 2–3 2–3 2–3 2–3 k α mm 1–2 1–2 1–2 1–2 60–70 60–70 60–70 80–90 α
t d k
U型坡口
标准的不锈钢焊接方法也适用双相不锈钢。 焊接参数及坡口设计的差别将在随后介绍。 t d k mm mm mm MMA >12 TIG >6 MIG >12 SAW* >10
层间温度 无实际限制, 最高250℃ 最高150℃
SAF 2205 SAF 2507
V型坡口
t mm MMA TIG MIG SAW 4–15 2.5–8 5–12 5–12 d mm 1–3 1–3 1–3 1–3 k mm 1–2 1–2 1–2 1–2 α 60–70 60–70 60–70 80–90 α
S32750双相不锈钢焊接

S32750双相不锈钢焊接摘要:近年来,核电站建设得到了迅猛发展,在设计上也逐步优化改进,许多新型的材料不断应用到核电安装施工中,涉及到了这些新材料的焊接。
如双相不锈钢,因其有良好的抗晶间腐蚀和耐氯化物应力腐蚀的性能,使用到海水介质环境中的管道,安装需焊接连接。
本文通过某核电站中的S32750双相不锈钢管安装中的焊接工艺的分析和应用,阐述了S32750双相不锈钢的焊接要点,为后续核电工程的安装提供借鉴作用。
关键词:双相不锈钢;焊接性;S32750;α相;γ相;核电1、双相不锈钢简介双相不锈钢(Duplex Stainless Steel),指具有铁素体(α相)+奥氏体(γ相)双相组织,且两相组织含量基本相当,较少相的含量一般至少也要达到30%的不锈钢。
在含C较低的情况下,一般Cr含量在18%~28%,Ni含量在3%~10%,有些钢还添加有Mo、Cu、Nb、Ti、N等合金元素。
该类钢兼具了奥氏体和铁素体不锈钢的优点,保持了铁素体不锈钢的475℃脆性、导热系数高、具有超塑性、磁性、强度高等特点,也有比与奥氏体不锈钢更优良的耐腐蚀性能,特别是介质环境比较恶劣(如海水,氯离子含量较高)的条件下,双相不锈钢的抗点蚀、晶间腐蚀、应力腐蚀及腐蚀疲劳性能明显优于普通的奥氏体不锈钢。
由于其特殊的优点,在某些特殊环境,得到了越来越广泛的应用。
我国新标准GB/T 20878-2007《不锈钢和耐热钢牌号及化学成分》也加入了许多双相不锈钢牌号,如: 14Cr18Ni11Si4AlTi、022Cr19Ni5Mo3Si2N、00Cr25Ni7Mo4N等。
双相不锈钢按其化学成分,可分为四类:第1类属低合金型,代表牌号UNS S32304(23Cr-4Ni-0.1N),成分中不含Mo,耐点蚀当量PREN值为24-25,在耐蚀性能可代替ASTM304或316。
第2类属中合金型,代表牌号是UNSS31803(22Cr-5Ni-3Mo-0.15N),PREN值为32-33,其耐蚀性能介于ASTM 316L和6%Mo+N奥氏体不锈钢之间。
双相不锈钢2205及焊接技术

双相不锈钢2205及焊接技术双相不锈钢2205双相不锈钢2205由瑞典AvestaPolarit公司生产,商业牌号是2205CodePlusTow,已纳入ASTM和ASME的A240和A480中,UNS编号为S32205,属于第二代双相不锈钢。
2205CodePlusTow与UNS编号为S31803的同种双相不锈钢2205有所不同,它提高了氮含量的下限,并通过有害金属相析出测试。
2205CodePlusTow具有更高的强度、耐蚀性和焊后冶金稳定性,焊接接头易于获得平衡的两相组织,高氮含量更有效抑制有害金属相的析出,这对焊接是非常有利的。
1 材料特性1.1 成分特点第二代双相不锈钢一般称为标准双相不锈钢,成分特点是超低碳、含氮,其典型成分为22%Cr+5%Ni+0.17%N(见表1)。
与第一代双相不锈钢相比,2205进一步提高氮含量,增强在氯离子浓度较高的酸性介质中的耐应力腐蚀和抗点蚀性能。
氮是强烈的奥氏体形成元素,加入到双相不锈钢中,既提高钢的强度且不显著损伤钢的塑韧性,又能抑制碳化物析出和延缓σ相形成。
1.2 组织特点双相不锈钢在室温下固溶体中奥氏体和铁素体约各占半数(双相不锈钢2205铁素体含量应为30%~55%,典型值是45%左右),兼有两相组织特征,见图1。
它保留了铁素体不锈钢导热系数大、线膨胀系数小、耐点蚀、缝隙及氯化物应力腐蚀的特点;又具有奥氏体不锈钢韧性好、脆性转变温度较低、抗晶间腐蚀、力学性能和焊接性能好的优点。
图1 2205DSS 板材典型显微组织1.3 性能特点在性能上的突出表现是屈服强度高和耐应力腐蚀。
双相不锈钢比奥氏体不锈钢的屈服强度高近1倍,同样的压力等级条件下,可以节约材料。
比奥氏体不锈钢的线性热膨胀系数低,与低碳钢接近。
使得双相不锈钢与碳钢的连接较为合适,这有很大的工程意义。
锻压及冷冲成型性不如奥氏体不锈钢。
双相不锈钢2205的机械性能见表2。
2 焊接性双相不锈钢2205具有良好的焊接性,焊接冷裂纹和热裂纹的敏感性都较小。
双相不锈钢的焊接特点

双相不锈钢的焊接特点一、双相不锈钢具有良好的焊接性。
它既不像铁素体不锈钢焊接时热影响区易脆化,也不像奥氏体不锈钢易产生焊l接热裂纹,但由于它有大量的铁素体,当刚性较大或焊缝含氢量较高时,有可能产生氢致冷裂纹,因此严格控制氢的来源是非常重要的。
二、为了保证双相钢的特点,确保焊接接头的组织中奥氏体及铁素体比例合适是这类钢焊接的关键所在。
当焊后接头冷却速度较慢时,δ→γ的二次相变化较充分,因此到室温时可得到相比例比较合适的双相组织,这就要求在焊接时要有适当大的焊接热输人量,否则若焊后冷却速度较快时,会使δ铁素体相增多,导致接头塑韧性及耐蚀性严重下降。
三、双相不锈钢焊材选用双相不锈钢用的焊材,其特点是焊缝组织为奥氏体占优的双相组织,主要耐蚀元素(铬、钼等)含量与母材相当,从而保证与母材相当的耐蚀性。
为了保证焊缝中奥氏体的含量,通常是进步镍和氮的含量,也就是进步约2%~ 4%的镍当量。
在双相不锈钢母材中,一般都有一定量的氮含量,在焊材中也希看有一定的含氮量,但一般不宜太高,否则会产生气孔。
这样镍含量较高就成了焊材与母材的一个主要区别。
根据耐腐蚀性、接头韧性的要求不同来选择与母材化学成分相匹配的焊条,如焊接Cr22型双相不锈钢,可选用Cr22Ni9Mo3型焊条,如E2209焊条。
采用酸性焊条时脱渣优良,焊缝成形美观,但冲击韧性较低,当要求焊缝金属具有较高的冲击韧性,并需进行全位置焊接时,应采用碱性焊条。
当根部封底焊时,通常采用碱性焊条。
当对焊缝金属的耐腐蚀性能具有特殊要求时,还应采用超级双相钢成分的碱性焊条。
对于实心气体保护焊焊丝,在保证焊缝金属具有良好耐腐蚀性与力学性能的同时,还应留意其焊接工艺性能,对于药芯焊丝,当要求焊缝成形美观时,可采用金红石型或钛钙型药芯焊丝,当要求较高的冲击韧度或在较大的拘束度条件下焊接时,宜采用碱度较高的药芯焊丝。
对于埋弧焊宜采用直径较小的焊丝,实现中小焊接规范下的多层多道焊,以防止焊接热影响区及焊缝金属的脆化,并采用配套的碱性焊剂。
2205双相不锈钢的焊接工艺规程
2205双相不锈钢的焊接工艺规程双相不锈钢的焊接工艺规程随着工业技术的不断发展,奥氏体不锈钢已经不能满足应力腐蚀、点腐蚀和缝隙隧洞式腐蚀的要求。
为此,冶金工作者研制出了双相不锈钢,它将奥氏体不锈钢所具有的优良韧性和焊接性与铁素体不锈钢所具有的较高强度和耐氯化物应力腐蚀性能结合在一起,成为一种可焊接的结构材料。
双相不锈钢的固溶组织中铁素体相和奥氏体相各约占50%,一般量少相的含量也需要达到30%。
在含C较低的情况下,Cr含量在18%-28%,Ni含量在3%-10%。
有些钢还含有Mo、Cu、Nb、Ti,N等合金元素。
该类钢兼有奥氏体和铁素体不锈钢的特点,与铁素体相比,塑性、韧性更高,无室温脆性,耐晶间腐蚀性能和焊接性能均显著提高,同时还保持有铁素体不锈钢的475℃脆性以及导热系数高,具有超塑性等特点。
与奥氏体不锈钢相比,强度高且耐晶间副食和耐氯化物应力腐蚀有明显提高。
双相不锈钢具有优良的耐孔蚀性能,也是一种节镍不锈钢。
双相不锈钢的应用范围不断扩大,除了在石油化工领域中用于、管道和零部件等,还在一般民用工程和能源交通方面得到广泛应用,如桥梁、飞机、船舶、汽车以及沿海城市和化工区的装饰建筑等。
双相不锈钢的发展经历了三代历程,我国的应用也在逐步增加。
在正确控制化学成分和热处理工艺的基础上,双相不锈钢的焊接工艺规程也得到了不断完善。
1.1.1 石油和天然气工业石油和天然气工业是国外应用双相不锈钢的主要领域之一,目前已铺设了1000公里的油气输送管线。
国内只有南海油田少量使用,且全部进口。
另外,西气东输工程在考虑使用双相不锈钢焊管作为集气管线,国内已有条件生产和制造。
炼油工业是最早使用国产双相不锈钢的部门之一。
在南京、镇海、天津、济南等炼化公司中,多集中使用双相不锈钢于常减压蒸馏塔的塔顶衬里(或复合板)、塔内构件、空冷器和水冷器等,最长的使用时间已达20年。
___是我国最大的炼油基地,加工能力为1600万吨,已进入世界百强,冷凝冷却系统中多套设备使用双相不锈钢。
2205双相不锈钢的焊接
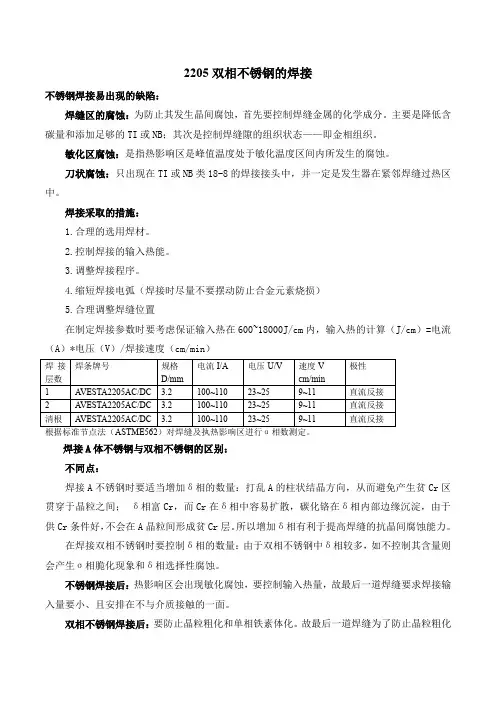
2205双相不锈钢的焊接不锈钢焊接易出现的缺陷:焊缝区的腐蚀:为防止其发生晶间腐蚀,首先要控制焊缝金属的化学成分。
主要是降低含碳量和添加足够的TI或NB;其次是控制焊缝隙的组织状态——即金相组织。
敏化区腐蚀:是指热影响区是峰值温度处于敏化温度区间内所发生的腐蚀。
刀状腐蚀:只出现在TI或NB类18-8的焊接接头中,并一定是发生器在紧邻焊缝过热区中。
焊接采取的措施:1.合理的选用焊材。
2.控制焊接的输入热能。
3.调整焊接程序。
4.缩短焊接电弧(焊接时尽量不要摆动防止合金元素烧损)5.合理调整焊缝位置在制定焊接参数时要考虑保证输入热在600~18000J/cm内,输入热的计算(J/cm)=电流(A)*电压(V)/焊接速度(cm/min)焊接层数焊条牌号规格D/mm电流I/A电压U/V速度Vcm/min极性1AVESTA2205AC/DC 3.2100~11023~259~11直流反接2AVESTA2205AC/DC 3.2100~11023~259~11直流反接清根AVESTA2205AC/DC 3.2100~11023~259~11直流反接根据标准节点法(ASTME562)对焊缝及执热影响区进行α相数测定。
焊接A体不锈钢与双相不锈钢的区别:不同点:焊接A不锈钢时要适当增加δ相的数量:打乱A的柱状结晶方向,从而避免产生贫Cr区贯穿于晶粒之间;δ相富Cr,而Cr在δ相中容易扩散,碳化铬在δ相内部边缘沉淀,由于供Cr条件好,不会在A晶粒间形成贫Cr层。
所以增加δ相有利于提高焊缝的抗晶间腐蚀能力。
在焊接双相不锈钢时要控制δ相的数量:由于双相不锈钢中δ相较多,如不控制其含量则会产生σ相脆化现象和δ相选择性腐蚀。
不锈钢焊接后:热影响区会出现敏化腐蚀,要控制输入热量,故最后一道焊缝要求焊接输入量要小、且安排在不与介质接触的一面。
双相不锈钢焊接后:要防止晶粒粗化和单相铁素体化。
故最后一道焊缝为了防止晶粒粗化及单相铁素体化,安排在与介质接触的一面。
不锈钢焊条种类及用途
不锈钢焊条种类及用途不锈钢焊条是一种用于不锈钢焊接的焊接材料,主要由金属粉末、氧化物、合成树脂等组成。
不锈钢焊条因其耐蚀性能好、抗氧化性能强等特点,在船舶、化工、石油、电力、食品和医疗等行业得到广泛应用。
下面将介绍几种常见的不锈钢焊条及其用途。
1.E308L不锈钢焊条E308L不锈钢焊条适用于焊接Austenitic不锈钢,如06Cr19Ni10(SUS 304)不锈钢。
它具有良好的耐晶间腐蚀性能、韧性和焊接性能,适用于在低温下进行焊接。
2.E309L不锈钢焊条E309L不锈钢焊条适用于焊接不锈钢与低合金钢之间的连接,如不锈钢与碳钢、低合金钢的连接等。
它具有良好的耐蚀性、高温强度和抗热裂性能,适用于耐高温和耐蚀性要求较高的环境。
3.E316L不锈钢焊条E316L不锈钢焊条适用于焊接含Mo元素的Austenitic不锈钢,如06Cr17Ni12Mo2(SUS316)不锈钢。
它具有良好的耐蚀性能和抗晶间腐蚀性能,适用于在有机酸、碱和氯化物等介质中进行焊接。
4.E347不锈钢焊条E347不锈钢焊条适用于焊接含钛或钛稳定的Austenitic不锈钢,如06Cr18Ni11Nb(SUS347)不锈钢。
它具有良好的耐蚀性和抗晶间腐蚀性能,适用于在高温环境下进行焊接。
5.E2209不锈钢焊条E2209不锈钢焊条适用于焊接双相(Austenitic-Ferritic)不锈钢,如022Cr22Ni5Mo3N(SUS 2205)不锈钢。
它具有良好的耐蚀性和强度,适用于在耐蚀性和抗拉强度要求较高的环境下进行焊接。
此外,根据不锈钢焊条所属的国际标准也有很多其他种类的不锈钢焊条,如AWSA5.4E308,AWSA5.4E309等。
不同种类的不锈钢焊条适用于不同的不锈钢材料和工作环境,选择合适的不锈钢焊条可以保证焊接质量和焊缝性能。
在选择和使用不锈钢焊条时,需要参考相应的技术规范和建议,并根据具体的应用需求进行选择。
双相不锈钢2205手工电弧焊堆焊工艺浅析
3结论 采用手工电弧焊进行堆焊双相不锈钢2205,过渡层采
(收稿日期=2019 -03 -18)
表明:双相钢铁素体含量为40%时,具有最优异的抗点蚀性 能。为了保证双相不锈钢的优良性能,工艺参数选择见表2
表2焊接工艺参数
依照技术协议和JB4708 - 2005(钢制压力容器焊接工 艺评定》,取大、小侧弯试样各4件,其中2件试样的长轴垂 直于堆焊方向,另2件平行于堆焊方向进行弯曲实验,试验
焊层
过渡层 复层
a)(Ni)
21.500 -23.500 2.500 -3.500 8.500-10.500
23.400
3.160
9.500
®(N) 0.080 - 0.200
0.180
可以看出,铁素体形成元素Cr、M。的含量接近上限;奥 氏体形成元素<o(Ni) =9.5%,处于标准值的中间。文献⑵
2.3力学性能试验 (1)冷弯性能分析
1堆焊双相不锈钢2205工艺性能分析 双相不锈钢焊接过程中的相变情况:在H50T ~
1400P的高温状态,晶粒将长大,奥氏体7向铁素体5相变,
2双相不锈钢2205堆焊工艺评定的编制 2.1材料选用和工艺参数
Y相增多,以单相铁素体a相凝固结晶。随着温度的下降, 将发生铁素体a向奥氏体Y的二次相变,并保留到室温组 织中,为保证合理的相比例,控制合理的焊接热输入是必要 的。目前,堆焊双相不锈钢主要的问题是铁素体含量(面积
常规力学性能试验、FeCI3溶液点蚀试验和NaOH溶液电解腐蚀试验,无金属析出物,化学成分满足堆焊
E2209型要求,堆焊面层硬度在23. 8 -24.7HRC之间,成功堆焊出满足使用要求的双相不锈钢焊层。
双相不锈钢2507堆焊
化工装备1 前言双相不锈钢是指由铁素体和奥氏体两相组成的不锈钢[1]。
在室温下,铁素体和奥氏体的体积分数大约各占50%。
工程经验证明,要达到双相不锈钢良好的综合性能,铁素体体积分数可在30%~70%之间。
双相不锈钢综合了奥氏体型和铁素体型不锈钢二者的优点,具有良好的韧性、强度和焊接性,其屈服强度可达普通不锈钢的2倍,耐中性氯化物应力腐蚀性能远超18-8型不锈钢,并具有良好的抗点蚀和缝隙腐蚀能力。
其镍含量只有18-8型不锈钢的1/2,解决了镍资源不足问题。
因此,双相不锈钢在石油冶炼和煤气工业领域使用愈加广泛。
2 课题来源2007年,我公司为某油田承制分离系统使用换热器,管程设计压力2.5MPa,壳程设计压力2.5MPa,管板基层为16MnIII锻件,厚度68mm,要求一个面堆焊双相钢复层,复层成分满足表1要求,堆焊层加工后厚度最小8mm,铁素体体积分数为30%~50%。
3 试验选材分析堆焊试板材料选用16MnR厚度12mm,试板尺寸150*250mm。
选用焊条牌号AVESTA 2507/P100,焊条符合标准EN1600-E 25 9 4 N L,其熔敷金属化学成分见表2。
过渡层选用焊条牌号A042,其熔敷金属化学成分见表3。
4 试验方案确定所有的双相不锈钢都凝固生成铁素体,而在凝固终了时得到铁素体组织。
铁素体相在一个高温范围内(取决于成分)是稳定的,直到低于其固溶线温度后开始转变为奥氏体。
铁素体-奥氏体相变的特性,取决于成分和冷却速度。
这个相变决定了焊缝金属中最终的铁素体-奥氏体的平衡组分和奥氏体的分布[2]。
因此,就堆焊来讲,在确定了试板和焊条牌号情况下,有效堆焊层的化学成分基本确定。
控制好道间的冷却速度就能够控制堆焊层金属最终的铁素双相不锈钢2507堆焊郭文彬 王庆红(江苏远方迪威尔容器有限公司,宜兴214206)摘 要:本文介绍了使用焊条电弧焊堆焊双相不锈钢2507焊接工艺,通过采用不同工艺措施,经化学成分分析和金相分析,提出合理的焊接工艺要求。
不锈钢电焊条规格型号及用途
不锈钢电焊条规格型号及用途
1.E308-16:该型号的不锈钢电焊条适用于焊接18-8不锈钢(如
0Cr19Ni9、1Cr18Ni9Ti等)。
焊接后的焊缝具有优良的耐腐蚀性和韧性,广泛用于制造化学设备、医疗设备、食品机械等。
2.E309-16:这种不锈钢电焊条适用于焊接不锈钢与低合金钢的连接处。
焊接后的焊缝具有很好的耐热性、抗氧化性和抗腐蚀性,常用于焊接石化
设备、锅炉、石油化工设备等。
3.E316L-16:该型号的不锈钢电焊条适用于焊接耐蚀性要求高的不锈
钢结构,如海洋设备、化工设备、水处理设备等。
焊接后的焊缝具有耐腐蚀、抗氧化和优良的低温韧性。
4.E2209-16:这种不锈钢电焊条适用于双相不锈钢的焊接,焊接后的
焊缝具有优秀的耐腐蚀和抗应力腐蚀性能,广泛应用于海洋工程、石化设备、石油管道等领域。
5.E410-16:该型号的不锈钢电焊条适用于焊接马氏体不锈钢(如
1Cr13、2Cr13等)。
焊接后的焊缝具有良好的硬度和抗磨性,常用于焊
接刀具、轴承、阀门等。
总之,不锈钢电焊条的规格型号和用途多种多样,选择合适的规格型
号可以根据具体的焊接材料和焊接要求进行。
在选择时应注意匹配焊接材料、控制焊接工艺参数,以确保焊接质量和焊接效果。