
不锈钢焊条的型号及选用
不锈钢焊条的型号及选用
(1)不锈钢焊条的型号
根据GB/T983 1995〈〈不锈钢焊条》的规定,不锈钢焊条型号根据熔敷金属的化学成分、药皮类型、焊接位置及焊接电流种类划分。
其型号编制方法是:首字母“E”表示焊条,“ E”后面的数字表示熔敷金属化学成分分类代号,如有特殊要求的化学成分,该化学成分用元素符号表示,放在数字的后面;短划“-”后面的两位数字表示药皮类型、焊接位置及焊接电流种类。
不锈钢焊条
分类见表10-1所示。
表10-1不锈钢焊条分类
焊条类型焊接电流焊接位置焊条类型焊接电流焊接位置
E X X X ( X ) -15
E X X X ( X) -25 直流反接
全位置
平焊、横焊
EX X X (X ) -16
EX X X (X ) -17
EXXX (X) -26
交流或
直流反接
全位置
平焊、横焊
不锈钢焊条型号举例:
_ E E_41 0 NlMo-26 焊条为碱性或其他类型药皮,适用于平焊和横焊位置,
1—米用交流或直流反极性焊接
------- 熔敷金属中Ni和Mo的含量有特殊要求
------------- 熔敷金属成分分类代号
焊条
(2)不锈钢焊条的牌号
①牌号前加“ G” (或“铭”字)或“ A” (或“奥”字),分别表示铭不锈钢焊条或奥氏体铭镣不锈钢焊条。
②牌号第一位数字,表示熔敷金属主要化学成分组成等级,见表10-2所示。
③牌号第二位数字,表示同一熔敷金属主要化学成分组成等级中的不同牌号。
对同一组成等级焊条,可有10个牌号,按0、1、2、…、9顺序排列,以区别镣铭之外的其他成分。
④牌号第三位数字,表示药皮类型和焊接电源种类,见表10-3所示。
表10-2不锈钢焊条熔敷金属主要化学成分组成等级
焊条牌号熔敷金属主要化学成分组成等级焊条牌号熔敷金属主要化学成分组成等级
G2X X
G3X X
含Cr量约为13%
含Cr量约为17%
A4 X X
A5 X X
含Cr量约为26%,含Ni量约为21%
含Cr量约为16%,含Ni量约为25%
A0X X 含C 量V 0.04% (超低碳)
A6 X X 含Cr 量约为16%,含Ni 量约为35% A1 X X 含Cr 量约为19%,含Ni 量约为10% A7 X X 铭镒氮不锈钢
A2X X
含Cr 量约为18%,含Ni 量约为12% A8 X X 含Cr 量约为18%,含Ni 量约为18% A3X X
含Cr 量约为23%,含Ni 量约为13%
A9 X X
待发展
表10-3焊条牌号中第三位数字的含意 焊条牌号
药皮类型 焊接电源种类 焊条牌号
药皮类型 焊接电源种类 □ XX 0 不属于已规定的类型
不规定 □ XX 5 纤维素型 直流或交流 □ XX 1 氧化钛型 直流或交流 □ XX 6 低氢钾型 直流或交流 □ XX 2 钛钙型 直流或交流 □ XX 7 低氢钠型 直流 □ XX 3 钛铁矿型 直流或交流 □ XX 8 石墨型 直流或交流 □ XX 4
氧化铁型
直流或交流
□ XX 9
盐基型
直流
不锈钢焊条牌号举例:
(3)不锈钢焊条的选择
不锈钢焊条适用于铭含量大于 10.50%、镣含量小于50%的耐腐蚀钢或耐热钢的焊接,使用时应
根据不锈钢的材质、工作条件(包括工作温度和接触介质)来选择。
主要从以下几方面考虑:
①在高温环境下工作的耐热不锈钢, 选择焊条主要是能满足焊缝金属的抗热裂纹性能和焊接接头
的高温性能。
对于 Cr/Ni 法1的奥氏体耐热钢,如 1Cr18Ni9Ti 、Cr17Ni13W 等,一般均采用奥氏体- 铁素体不锈钢焊
条;若 Cr/Ni v 1的稳定型奥氏体耐热钢,如 Cr16Ni25Mo6、Cr15Ni25W4Ti2等,一般应在保证焊缝金属具有与母材化学成分大致相近的同时,增加焊缝金属中 Mo 、W 、Mn 等元
素含量,以提高焊缝的抗裂性。
②在各种腐蚀介质中工作的耐蚀不锈钢,应根据介质和工作温度来选择焊条。
对于工作温度在
3000C 以上、有较强腐蚀性的介质,则选用含有 Ti 或Nb 稳定化元素或超低碳不锈钢焊条;对于 含有稀硫酸或盐酸的介质,常选用含
Mo 或含Mo 和Cu 的不锈钢焊条;对于在常温下工作,腐蚀性弱或仅为避免锈蚀污染的设备,可采用不含
Ti 或Nb 的不锈钢焊条。
A 0 2 2
——钛钙型药皮,交直流两用
------ 牌号分类编号为2 ' --------- 熔敷金属主要化学成分组成等级为含碳量V 0.04% (超低
碳)
--------------- 奥氏体不锈钢焊条
③对于铭不锈钢,如马氏体不锈钢1Cr13、铁素体不锈钢1Cr17Ti等,为了改善焊接接头的塑性,采用铭镣奥氏体不锈钢焊条。
常用不锈钢焊条选用见表10-4、10-5所示。
表10-4 常用铭不锈钢焊条的选用
类别钢号焊条型号焊条牌号焊缝金属类型选用原则
E410-16 G202
E410-15 G207 Cr13 耐蚀、耐热
1Cr13 2Cr13 E1-13-1-15 G217
E309-16
E309-15
A302
A307
Ci25Ni13
高塑、韧性
马氏体铭不
锈钢
E310-16
E310-15
A402
A407
Cr25Ni20
E430-16
E430-15
G302
G307
Cr17 耐蚀、耐热1Cr17Ni2
E308-16
E308-15
A102
A107
Cr18Ni9
E309-16
E309-15
A302
A307
Cr25Ni13 高塑、韧性
E310-16
E310-15
A402
A407
Cr25Ni20
Cr11MoV
E11MoVNi-16
E11MoVNi-15
R802
R807
Cr10MoNiV
耐蚀、耐热Cr12WMoV E11MoVNiW-15 R817 Cr11WMoNiV
E410-16 G202
E410-15 G207 Cr13 耐蚀、耐热0Cr13 E1-13-1-15 G217
E310Mo-16 A412 Cr25Ni20Mo2 高塑、韧性
续表。
不锈钢电焊条规格型号及用途
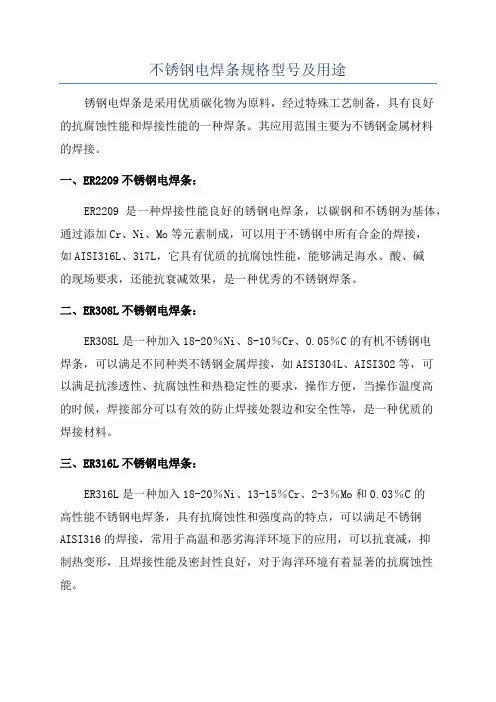
不锈钢电焊条规格型号及用途
锈钢电焊条是采用优质碳化物为原料,经过特殊工艺制备,具有良好
的抗腐蚀性能和焊接性能的一种焊条。
其应用范围主要为不锈钢金属材料
的焊接。
一、ER2209不锈钢电焊条:
ER2209是一种焊接性能良好的锈钢电焊条,以碳钢和不锈钢为基体,通过添加Cr、Ni、Mo等元素制成,可以用于不锈钢中所有合金的焊接,
如AISI316L、317L,它具有优质的抗腐蚀性能,能够满足海水、酸、碱
的现场要求,还能抗衰减效果,是一种优秀的不锈钢焊条。
二、ER308L不锈钢电焊条:
ER308L是一种加入18-20%Ni、8-10%Cr、0.05%C的有机不锈钢电
焊条,可以满足不同种类不锈钢金属焊接,如AISI304L、AISI302等,可
以满足抗渗透性、抗腐蚀性和热稳定性的要求,操作方便,当操作温度高
的时候,焊接部分可以有效的防止焊接处裂边和安全性等,是一种优质的
焊接材料。
三、ER316L不锈钢电焊条:
ER316L是一种加入18-20%Ni、13-15%Cr、2-3%Mo和0.03%C的
高性能不锈钢电焊条,具有抗腐蚀性和强度高的特点,可以满足不锈钢
AISI316的焊接,常用于高温和恶劣海洋环境下的应用,可以抗衰减,抑
制热变形,且焊接性能及密封性良好,对于海洋环境有着显著的抗腐蚀性能。
不锈钢焊条规格型号

不锈钢焊条规格型号一、引言不锈钢焊条是一种常用于焊接不锈钢材料的电弧焊接材料。
它具有高强度、耐腐蚀性好、耐高温等特点,广泛应用于船舶制造、化工设备、食品加工等领域。
本文将详细介绍不锈钢焊条的规格型号。
二、不锈钢焊条分类根据化学成分和用途的不同,不锈钢焊条可以分为多种类型。
其中,常见的有以下几种:1. 316L型:适用于在潮湿环境下进行电弧焊接,如海洋设备和化学设备等。
2. 308L型:适用于在常温下进行电弧焊接,如食品加工设备和医疗器械等。
3. 309L型:适用于在高温环境下进行电弧焊接,如石油化工设备和热处理设备等。
4. 347型:适用于在高温环境下进行电弧焊接,并且需要抵抗晶间腐蚀,如核能设备和航空发动机零部件等。
5. 410型:适用于对硬度要求较高的不锈钢进行电弧焊接,如刀具和机械零部件等。
三、不锈钢焊条规格型号不锈钢焊条的规格型号通常由数字和字母组成。
其中,数字表示焊条的直径,单位为毫米;字母表示焊条的特性和用途。
下面是常见的不锈钢焊条规格型号:1. 316L-2.5:直径为2.5毫米的316L型不锈钢焊条。
2. 308L-3.2:直径为3.2毫米的308L型不锈钢焊条。
3. 309L-4.0:直径为4.0毫米的309L型不锈钢焊条。
4. 347-2.5:直径为2.5毫米的347型不锈钢焊条。
5. 410-3.2:直径为3.2毫米的410型不锈钢焊条。
四、不同规格型号对应用途根据上文介绍的分类和规格型号,可以得出以下结论:1. 直径较小的不锈钢焊条一般适用于细小零部件或者对精度要求较高的工作场合。
2. 不同化学成分和特性的不锈钢焊条适用于不同的工作场合。
例如,316L型适用于海洋设备和化学设备等潮湿环境下进行电弧焊接的场合,而309L型适用于石油化工设备和热处理设备等高温环境下进行电弧焊接的场合。
3. 不同规格型号的不锈钢焊条价格也有所不同。
一般来说,直径较大、特性较好的不锈钢焊条价格会相对较高。
不锈钢电焊条规格型号及用途

不锈钢电焊条规格型号及用途1.AWSE308:这是一种氩弧焊用的不锈钢电焊条,适用于焊接18-8型不锈钢(如304、304L等)以及类似不锈钢的材料。
它具有良好的耐腐蚀性和耐高温性,适用于在化工、食品加工、制药等行业中的不锈钢焊接。
2.AWSE309:这是一种用于焊接不锈钢到普通碳钢或低合金钢的不锈钢电焊条。
它适用于不锈钢与碳钢管道、容器以及其他焊接工作中。
该型号的电焊条有不锈钢焊接材料中最高的抗冲击性和抗热裂性。
3.AWSE316:这是一种高铬和高镍的不锈钢电焊条,适用于焊接耐酸不锈钢(如316、316L等)以及类似不锈钢的材料。
它具有良好的耐蚀性和耐高温性,适用于化工装置、船舶和核工业中的不锈钢焊接。
除了上述常见的规格型号外,还有许多其他不锈钢电焊条,如AWSE309-15、AWSE316L-16等。
每个规格型号的不锈钢电焊条具有不同的化学成分、焊接特性和适用范围。
1.不锈钢结构的制造:不锈钢电焊条可用于建筑、化工、石油、食品等行业中不锈钢结构的制造,如制造各种不锈钢容器、管道、设备等。
2.不锈钢修复与维护:不锈钢电焊条可用于修复和维护不锈钢设备,如修复不锈钢管道、焊接不锈钢储罐等。
3.高温环境中的焊接:不锈钢电焊条具有良好的耐高温性和耐腐蚀性,适用于高温环境下的焊接工作,如核电站中的不锈钢焊接。
4.化工设备的制造:不锈钢电焊条适用于制造化工设备,如制造化工反应釜、蒸发器、换热器等。
总的来说,不锈钢电焊条是一种重要的不锈钢焊接材料,具有良好的耐腐蚀性和耐高温性。
它广泛应用于建筑、化工、石油、食品等行业中的不锈钢焊接工作,并可用于高温环境的焊接和不锈钢设备的修复与维护。
不锈钢焊条选用表

不锈钢焊条选用表焊条牌号国际标准主要用途A002 E308L-16 焊接00Cr19Ni11不锈钢或0Cr19Ni10不锈钢结构,如合成纤维,化肥,石油等设备.A002A E308L-17 同上A002Mo2 E308MoL-16 用于焊接00Cr19Ni12Mo2不锈钢结构,也可用于00Cr18Ni9Ti与碳钢的焊接,主要用于合成纤维,化工,石油等设备制造.A002Nb 适用焊接相同类型的不锈钢结构,也可用于18-8Nb或18-8Ti等与碳钢的焊接,主要用于合成纤维,化工,石油等设备的焊接.A022 E316L-16 焊接尿素及合成纤维设备.A032 E317MoCuL-16 焊接合成纤维等设备在稀,中浓度硫酸介质中工作的同类型超低碳不锈钢结构.A042 E309MoL-16 焊接尿素合成塔中衬里板(AISI 316L)及堆焊和焊接同类型超低碳不锈钢结构.A042Mn E310MoL 用于尿塔系设备如Cr25Ni22Mo2型不锈钢焊接.A052 焊接耐硫酸,醋酸,磷酸腐蚀的反应器,分离器等.A062 E309L 焊接合成纤维,石油化工设备用同类型的不锈钢结构,复合钢和异种钢结构A072 用于00Cr25Ni20Nb钢的焊接,如核燃料设备等.A082 用于焊接00Cr17Ni5SiNb,00Cr14Ni14Si4等耐浓硝酸腐蚀钢.A102 E308-16 焊接工作温度低于300°C耐腐蚀的0Cr19Ni9,0Cr19Ni11Ti 不锈钢结构.A107 E308-15 同上A132 E347-16 焊接重要的含钛稳定0Cr19Ni11Ti型不锈钢结构.A137 E347-15 同上A146 用于焊接重要的0Cr20Ni10Mn6不锈钢.A202 E316-16 焊接在有机和无机酸(非氧化性酸)介质中工作的0Cr18Ni12Mo2不锈钢结构及异种钢.A207 E316-15 同上A212 E318-16 焊接重要的0Cr18Ni12Mo2不锈钢设备,如尿素,合成纤维等设备.A222 E317MoCu-16 焊接相同类型含铜不锈钢结构,如0Cr18Ni13Mo2Cu2等A232 E318V-16 焊接一般耐热耐蚀0Cr18Ni12Mo2V及Cr19Ni12Mo2 不锈钢结构. A237 E318V-15 同上A242 E317-16 用于同类型的不锈钢结构及复合钢,异种钢的焊接.A302 E309-16 用于同类型的不锈钢结构,异种钢,高铬钢和高锰钢等焊接.A307 E309-15 同上A312 E309Mo-16 用于焊接耐硫酸介质(硫氨)腐蚀的同类型不锈钢容器,也可作不锈钢衬里,复合钢板,异种钢的焊接.A317 E309Mo-15 同上A402 E310-16 焊接高温条件下工作的同类型耐热不锈钢,也可焊接硬化性大的铬钢(如Cr5Mo,Cr9Mo,Cr13,Cr28等)以及异种钢的焊接.A407 E310-15 同上A412 E310Mo-16 焊接在高温条件下工作的耐热不锈钢,也可用来焊接不锈钢衬里,异种钢等,在焊接淬硬性高的碳钢,低合金钢时韧性极好.A432 E310H-16 用于焊接HK40耐热钢A502 E16-25Mo6N-16 焊接呈淬火状态下的低合金和中合金钢,异种钢及刚性较大的结构,以及相应的热强钢等,如30CrMnSi等A507 E16-25Mo6N-15 同上A607 E330MoMnWNb-15 用于在850~900°C下工作的共类型耐热不锈钢焊接,如Cr20Ni32B和Cr18Ni37等材料.304_A132304L _A022,E308L316 _A022316L _A022,E316L18-8 的范围太广,具体点我国现行标准简介5.1 GB/T1220-92不锈钢棒这是一个基础标准,不锈钢丝的化学成分全部执行该标准。
不锈钢焊材选择型号
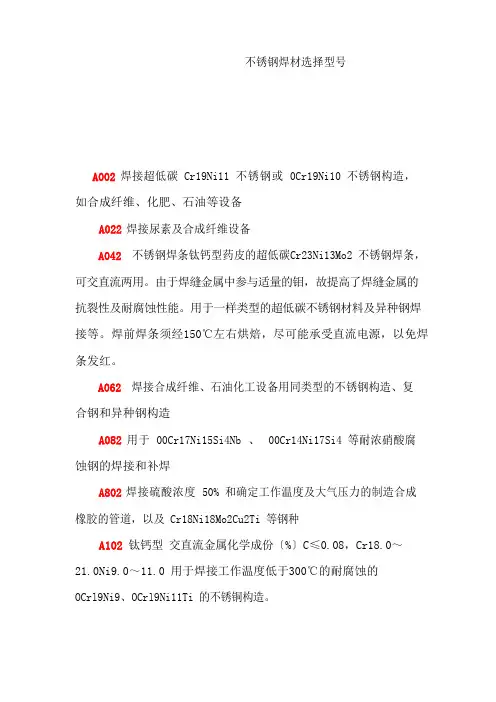
不锈钢焊材选择型号A002 焊接超低碳 Cr19Ni11 不锈钢或 0Cr19Ni10 不锈钢构造,如合成纤维、化肥、石油等设备A022 焊接尿素及合成纤维设备A042 不锈钢焊条钛钙型药皮的超低碳Cr23Ni13Mo2 不锈钢焊条,可交直流两用。
由于焊缝金属中参与适量的钼,故提高了焊缝金属的抗裂性及耐腐蚀性能。
用于一样类型的超低碳不锈钢材料及异种钢焊接等。
焊前焊条须经150℃左右烘焙,尽可能承受直流电源,以免焊条发红。
A062 焊接合成纤维、石油化工设备用同类型的不锈钢构造、复合钢和异种钢构造A082 用于 00Cr17Ni15Si4Nb 、00Cr14Ni17Si4 等耐浓硝酸腐蚀钢的焊接和补焊A802 焊接硫酸浓度 50% 和确定工作温度及大气压力的制造合成橡胶的管道,以及 Cr18Ni18Mo2Cu2Ti 等钢种A102 钛钙型交直流金属化学成份〔%〕C≤0.08,Cr18.0~21.0Ni9.0~11.0 用于焊接工作温度低于300℃的耐腐蚀的OCrl9Ni9、OCrl9Ni11Ti 的不锈铜构造。
A107 低氢钠型直流金属化学成份〔%〕C≤0.08,Cr18.0~21.0Ni9.0~11.0 用于焊接工作温度低于300℃的耐腐蚀的0Cr19Ni9 型不锈钢构造,也可焊接一些可焊性较差的钢材(如高铬钢等)以及堆焊不锈铜外表层。
A132 钛钙型交直流金属化学成份〔%〕C≤0.08,Cr18.0~21.0Ni9.0~11.0Nb8×C~1.00 用于焊接重要的耐腐蚀,含铌稳定的0Cr19Ni11Ti 型不锈钢。
A137 低氢钠型直流金属化学成份〔%〕C≤0.08,Cr18.0~21.0Ni9.0~11.0Nb8×C~1.00 用于焊接重要的耐腐蚀,含铌稳定的0Cr19Ni11Ti 型不锈钢。
A202 钛钙型交直流金属化学成份〔%〕C≤0.08,Cr17.0~20.0Ni11.0~14.0,Mo2.0~3.0 用于焊接在有机和无机酸(非氧化性酸)介质中工作的0Cr18Ni12Mo2,不锈钢或作为异种钢焊接。
常用不锈钢焊条型号

FY·H0Cr18Ni9Ti不锈钢焊全系列【不锈钢焊条】简介如下:国标型号(GB)美标型号(AWS)药皮类型焊接电流主要用途G202 E410-16 E410-16 钛钙型交直流焊接0Cr13、1Cr13 和耐磨、耐蚀的表面堆焊。
G207 E410-15 E410-15 低氢型直流焊接0Cr13、1Cr13 和耐磨、耐蚀的表面堆焊。
G217 E410-15 E410-15 低氢型直流焊接0Cr13、1Cr13 和耐磨、耐蚀的表面堆焊。
G302 E430-16 E430-16 钛钙型交直流焊接Cr17 不锈钢。
G307 E430-15 E430-15 低氢型直流焊接Cr17 不锈钢。
A002 E 308L-16 E 308L-16 钛钙型交直流焊接超低碳Cr19Ni11 不锈钢0Cr19Ni10 不锈钢结构,如合成纤维、化肥、石油等设备。
A012Si 钛钙型交直流用于抗浓硝酸的超低碳C2钢(OOCr17Ni15Si4Nb的焊接。
A022 E 316L-16 E 316L-16 钛钙型交直流焊接尿素及合成纤维设备。
A002N E 316L-16 E 316L-16 钛钙型交直流主要用于316LN类不锈钢结构的焊接。
A022Si A 钛钙型交直流用于制造冶炼设备中的3RE60衬板或管材的焊接。
A022MO E317L-16 E317L-16 钛钙型交直流用于超低碳00Cr18Ni12Mo3不锈钢,也可用于焊后不能进行热处理的铬不锈钢及复合钢和异种钢的焊接。
A032 E317MoCuL-16 E317L-16 钛钙型交直流焊接合成纤维等设备,在稀、中浓度硫酸介质中工作的同类型超低碳不锈钢结构。
A042 E309MoL-16 E309MOL-16 钛钙型交直流焊接尿素合成塔中衬里板及堆焊和焊接同类型超低碳不锈钢结构。
A052 A 1 钛钙型交直流焊接耐硫酸、醋酸、磷酸中的反应器、分离器等。
A052Cu A 钛钙型交直流用于焊接耐硫酸、醋酸、磷酸中的反应器、分离器等。
不锈钢焊条选用
全系列【不锈钢焊条】简介如下:牌号国标型号(GB)美标型号(AWS)药皮类型焊接电流主要用途G202 E410-16 E410-16 钛钙型交直流焊接0Cr13 、1Cr13 和耐磨、耐蚀的表面堆焊。
G207 E410-15 E410-15 低氢型直流焊接0Cr13 、1Cr13 和耐磨、耐蚀的表面堆焊。
G217 E410-15 E410-15 低氢型直流焊接0Cr13 、1Cr13 和耐磨、耐蚀的表面堆焊。
G302 E430-16 E430-16 钛钙型交直流焊接Cr17 不锈钢。
G307 E430-15 E430-15 低氢型直流焊接Cr17 不锈钢。
A002 E 308L -16 E 308L -16 钛钙型交直流焊接超低碳Cr19Ni11 不锈钢0Cr19Ni10 不锈钢结构,如合成纤维、化肥、石油等设备。
A012Si 钛钙型交直流用于抗浓硝酸的超低碳C2钢(OOCr17Ni15Si4Nb的焊接。
A022 E 316L -16 E 316L -16 钛钙型交直流焊接尿素及合成纤维设备。
A002N E 316L -16 E 316L -16 钛钙型交直流主要用于316LN类不锈钢结构的焊接。
A022Si A 钛钙型交直流用于制造冶炼设备中的3RE60衬板或管材的焊接。
A022MO E317L-16 E317L-16 钛钙型交直流用于超低碳00Cr18Ni12Mo3不锈钢,也可用于焊后不能进行热处理的铬不锈钢及复合钢和异种钢的焊接。
A032 E317MoCuL-16 E317L-16 钛钙型交直流焊接合成纤维等设备,在稀、中浓度硫酸介质中工作的同类型超低碳不锈钢结构。
A042 E309MoL-16 E309MOL-16 钛钙型交直流焊接尿素合成塔中衬里板及堆焊和焊接同类型超低碳不锈钢结构。
A052 A 1 钛钙型交直流焊接耐硫酸、醋酸、磷酸中的反应器、分离器等。
A052Cu A 钛钙型交直流用于焊接耐硫酸、醋酸、磷酸中的反应器、分离器等。
不锈钢焊条牌号型号及选用
不锈钢焊条牌号型号及用途牌号符合标准用途A002E308L-16用于焊接超低碳Cr19Ni10不锈钢结构,也可用于06Cr18Ni11Ti工作温度低于3 00℃耐腐蚀的不锈钢结构;主要用于合成纤维、化肥、石油等设备的制造。
A022E316L-16用于焊接尿素、合成纤维等设备及相同类型的不锈钢结构,也可用于焊后不能进行热处理的铬不锈钢以及复合钢和异种钢等。
A042E309MoL-16用于相同类型的超低碳不锈钢材料(如年俗合成塔衬里)及异种钢焊接等。
A102E E304-16A102E308-16用于焊接工作温度低于300℃的耐腐蚀06Cr19Ni10及06Cr18Ni11Ti不锈钢结构。
A107E308-15用于焊接工作温度低于300℃的耐腐蚀的06Cr19Ni10不锈钢结构,也可焊接一些可焊性较差的钢材(如高铬钢等)以及堆焊不锈钢表面层。
A132E347/321-16用于焊接重要的耐腐蚀含钛稳定的07Cr19Ni11Ti不锈钢结构。
A202E316-16用于焊接在有机和无机酸(非氧化性酸)介质中工作的06Cr17Ni13Mo2不锈钢或异种钢焊接。
A212E318-16用于中药的06Cr17Ni23Mo2、超低碳的Cr17Ni14Mo2等不锈钢结构的焊接,如尿素合成塔、维尼纶设备等接触强腐蚀介质的部件。
AF2594E2594-16主要用于海洋石油、天然气、石化行业同类型双相不锈钢的焊接,如00Cr25Ni7 Mo4N等。
A302E309-16用于焊接相同类型的不锈钢、不锈钢衬里、异种钢(Cr19Ni9同低碳钢)以及高铬钢、高锰钢等。
A307E309-15用于焊接相同类型的不锈钢、异种钢以及高铬钢、高锰钢等。
A312E309Mo-16用于焊接耐硫酸介质(硫氨)腐蚀的相同类型不锈钢容器,也可用于不锈钢衬里、复合钢版、异种钢的焊接。
E317L用于焊接耐硫酸介质(硫氨)腐蚀的同类不锈钢、复合板、异种钢的焊接。
不锈钢焊条选用及说明
E385-17、 A052、 E383-17 A902
√
√
√ √√
√
√
√ √ √√
√
√
022Cr23Ni5Mo3N(22053)
E2209-17 缺
√ √ √√√ √
√ √ √√
022Cr25Ni7Mo4N(25073)
E2594-17 缺
√ √ √√√ √
√ √ √√
03Cr25Ni6Mo3Cu2N(25554)
A132 √ √ √ √ √
E316-17、 E318V-17
A202 √ √√√√Fra bibliotekE316L
A022
06Cr17Ni12Mo2Ti(316Ti)
√√ √√ √
06Cr17Ni12Mo2Nb(316Nb)
E318-17、 E318V-17
A212、 A232
√
√
√√
√
06Cr17Ni12Mo2N(316N)
见表 2 及表 3。
焊条型号
E308-17 E308L-17 E309-17 E310Mo-17 E316-17 E316L-17 E316LMn-17 E317LMoCu-17 E318-17 E318V-17 E320-17 E347-17
在弱侵蚀介质(淡水、海洋气候、一般工业废水)中,可以使用 06Cr19Ni10(S304) 型不锈钢,其中 06Cr18Ni11Ti(S321)、06Cr18Ni11Nb(S347)、022Cr19Ni10(S304L)型不 锈钢,可耐弱酸弱碱和盐(非卤化物的)的介质。用在海水中,常常要添加 Mo 合金元素, Mo 金属是铁素体形成元素,所以可以适当降低 Cr 含量、提高 Ni 含量确保形成稳定的奥氏 体 不 锈 钢 , 这 样 06Cr19Ni10 ( S304 ) 派 生 出 06Cr17Ni12Mo2(S316) 型 不 锈 钢 , 其 中 022Cr17Ni12Mo2Cu2 大致是 S316 族类最优异的不锈钢,不但可以耐海水,还可以耐稀硫酸。
不锈钢焊条规格型号
不锈钢焊条规格型号1.引言不锈钢焊条是一种用于焊接不锈钢材料的焊接电极。
不锈钢具有良好的耐腐蚀性、高温强度和良好的机械性能,因此在许多领域得到广泛应用。
为了实现不锈钢的有效焊接,选择合适的不锈钢焊条规格型号至关重要。
2.不锈钢焊条的分类根据不锈钢焊条的化学成分、焊接方式和适用范围,可以将不锈钢焊条分为以下几类: - 铬镍不锈钢焊条:包括E308、E309、E316等规格型号; - 铁素体不锈钢焊条:包括E308L、E309L等规格型号; - 马氏体不锈钢焊条:包括E347、E330等规格型号; - 高合金不锈钢焊条:包括E2209、E2594等规格型号。
3.不锈钢焊条规格型号的表示方法不锈钢焊条的规格型号一般由数字、字母和横线组成。
其中,数字表示焊条的抗拉强度,字母表示材料的化学成分和焊接特性,横线用于分隔信息。
以E308L为例,其中的“E”表示电焊材料,308表示抗拉强度为308MPa,而“L”表示焊接的低碳含量。
4.如何选择合适的不锈钢焊条规格型号选择合适的不锈钢焊条规格型号需要考虑以下几个因素:4.1 材料的化学成分不同类型的不锈钢具有不同的化学成分,例如铬镍不锈钢、铁素体不锈钢和马氏体不锈钢等。
根据焊接的材料化学成分来选择合适的不锈钢焊条规格型号,以确保焊接接头具有良好的腐蚀性能和机械性能。
4.2 焊接位置和工艺要求焊接的位置和工艺要求对不锈钢焊条的选择也有影响。
例如,垂直位置的焊接通常需要选用较低的抗拉强度,而需要优良的抗腐蚀性能。
在选择不锈钢焊条时,要根据具体的焊接条件和要求来确定合适的规格型号。
4.3 焊接电源和焊接设备不锈钢焊条的选择还需要考虑焊接电源和焊接设备。
不同的焊接电源和设备对焊接材料的特性有一定的要求。
在选择不锈钢焊条时,要和焊接设备配套使用,确保焊接质量和效率。
4.4 焊接应用领域不锈钢焊条的规格型号还需要根据焊接的应用领域来选择。
不同的应用领域对焊接接头的要求不同,因此需要选择符合应用领域标准的规格型号。