
巴马格卷绕头维护检修规程
巴马格卷绕头维修保养操作规程
一.卷绕头维修操作一般规程:
1.维修人员必须穿戴好相关劳保防护用品;
2.要在完全停机状态下,方可拔掉电源、气源总接口,才能进行维修、保养;
3. 在安装、拆卸过程中应使用专用拆卸工具;
4.彻底检查防电安全装置是否在良好状态,并做好安全措施,不要随便拆卸掉本机中任何保护装置或安全设施;
5.带压部件在拆卸前,必须首先拆卸压力源;
6.在危险区工作时、要随时保持警惕,对工作无关人员不要进入工作区。
二.换下的卷绕头保养检修规程:
1.拆解与清洁工作:
a. 表面毛丝、灰尘、油污要擦拭干净,各死角的飞毛杂物要用压缩空气吹干净;
b. 拆解机器时将拆下的挡板、防护盖板、螺丝等零部件分类摆放整齐,不得随意乱放,组装时不得少装一个螺丝;
c. 压辊、卡盘、推筒、拨叉缠丝清理干净;
d. 电仪对电气柜、电机、传感器进行清洁,更换电机滤网。
2.检查调整工作:
a.卡盘的转动、松筒、涨子磨损、连轴节磨损、漏气情况
b.摩擦辊转动和表面缺陷情况
c.气管接头、单向阀、节流阀有无漏气和松脱
d.推筒装置是否灵活到位
e.各气动装置动作顺序是否正常和到位,延时时间是否正确
f.检查拨叉皮带和压辊皮带的磨损情况,校验皮带张力
g.拨叉与波形板位置情况(ABCD值)
h.抓丝器动作是否灵活,位置是否正确
i.各零部件和坚固螺丝有无松动松脱现象,各连接处有无脱焊情况
j.检查压辊与卡盘平行度
k.电仪检查电气部分绝缘、线缆磨损、接线端子松脱情况
l.电仪检查传感器位置是否正确
m.各电机运转是否正常,转盘制动是否正常
3.保养工作:
a.各导向柱、导轨清洁润滑
b.丝气缸清洁后涂抹TOP2000润滑脂
c.重新装配的气缸、0形圈要加相应润滑油
4.维修工作:卷绕头相对应的机械、电气故障要准确的排除,如有疑难问题
及时上报;每台卷绕头在维修间必须校正接压是否正常,调试状况要和现场保持一致。
5.记录工作:卷绕头锭位、故障原因、维修保养内容、试运转的各项数据、维修人员全部做好记录并做好维修台帐。
三、安全注意工作:
1. 卷绕头运转时拨叉片会切断手指!运转中的压辊、槽辊和卡盘会擦伤皮肤或卷伤手臂!没确认卷绕头完全停止前严禁将手伸进卷绕头!
2. 卷绕头操作时严禁将手和脚伸进卷绕头内!
3. 卷绕头运转时两侧严禁站人!损坏的纸管或零部件可能会飞出伤人!。
巴马格卷绕头说明书
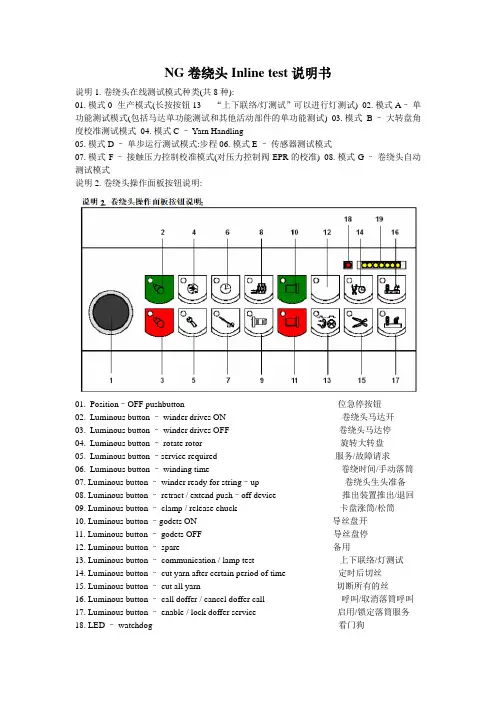
NG卷绕头Inline test说明书说明1. 卷绕头在线测试模式种类(共8种):01. 模式 0 -生产模式(长按按钮13 “上下联络/灯测试”可以进行灯测试) 02. 模式A–单功能测试模式(包括马达单功能测试和其他活动部件的单功能测试) 03. 模式B –大转盘角度校准测试模式 04. 模式C – Yarn Handling05. 模式D –单步运行测试模式:步程 06. 模式E –传感器测试模式07. 模式F –接触压力控制校准模式(对压力控制阀-EPR 的校准) 08. 模式G –卷绕头自动测试模式说明2. 卷绕头操作面板按钮说明:01.Position–OFF pushbutton___________________________________位急停按钮02.Luminous button – winder drives ON__________________________ 卷绕头马达开03.Luminous button – winder drives OFF_________________________卷绕头马达停04.Luminous button – rotate rotor_______________________________ 旋转大转盘05.Luminous button –service required___________________________服务/故障请求06.Luminous button – winding time______________________________卷绕时间/手动落筒07. Luminous button – winder ready for string–up___________________ 卷绕头生头准备08. Luminous button – retract / extend push–off device_______________推出装置推出/退回09. Luminous button – clamp / release chuck_______________________ 卡盘涨筒/松筒10. Luminous button –godets ON_______________________________导丝盘开11. Luminous button – godets OFF______________________________导丝盘停12. Luminous button – spare___________________________________备用13. Luminous button – communication / lamp test___________________ 上下联络/灯测试14. Luminous button – cut yarn after certain period of time____________定时后切丝15. Luminous button – cut all yarn_______________________________切断所有的丝16. Luminous button – call doffer / cancel doffer call_________________ 呼叫/取消落筒呼叫17. Luminous button – enable / lock doffer service__________________ 启用/锁定落筒服务18. LED – watchdog__________________________________________ 看门狗19. LEDs – operator call__________________________________ 请求操作说明3. 按键与测试模式的关系:长按按钮3 5 秒后,面板所有指示灯闪烁,此时请在5 秒钟内选择一种模式,否则5 秒以后,自动退到MODE 0(生产模式),另外,位急停按钮动作时也会退到MODE 0。
巴马格卷绕头说明书
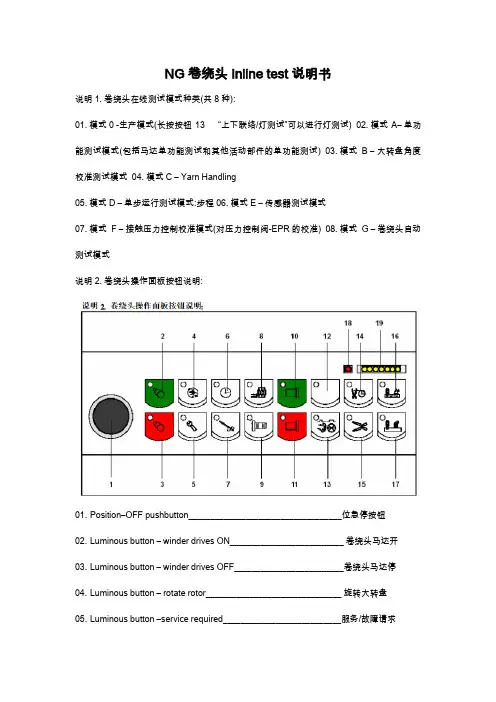
NG卷绕头Inline test说明书说明1.卷绕头在线测试模式种类(共8种):01.模式0-生产模式(长按按钮13“上下联络/灯测试”可以进行灯测试)02.模式A–单功能测试模式(包括马达单功能测试和其他活动部件的单功能测试)03.模式B–大转盘角度校准测试模式04.模式C–Yarn Handling05.模式D–单步运行测试模式:步程06.模式E–传感器测试模式07.模式F–接触压力控制校准模式(对压力控制阀-EPR的校准)08.模式G–卷绕头自动测试模式说明2.卷绕头操作面板按钮说明:01.Position–OFF pushbutton___________________________________位急停按钮02.Luminous button–winder drives ON__________________________卷绕头马达开03.Luminous button–winder drives OFF_________________________卷绕头马达停04.Luminous button–rotate rotor_______________________________旋转大转盘05.Luminous button–service required___________________________服务/故障请求06.Luminous button–winding time______________________________卷绕时间/手动落筒07.Luminous button–winder ready for string–up___________________卷绕头生头准备08.Luminous button–retract/extend push–off device_______________推出装置推出/退回09.Luminous button–clamp/release chuck_______________________卡盘涨筒/松筒10.Luminous button–godets ON_______________________________导丝盘开11.Luminous button–godets OFF______________________________导丝盘停12.Luminous button–spare___________________________________备用13.Luminous button–communication/lamp test___________________上下联络/灯测试14.Luminous button–cut yarn after certain period of time____________定时后切丝15.Luminous button–cut all yarn_______________________________切断所有的丝16.Luminous button–call doffer/cancel doffer call_________________呼叫/取消落筒呼叫17.Luminous button–enable/lock doffer service__________________启用/锁定落筒服务18.LED–watchdog__________________________________________看门狗19.LEDs–operator call__________________________________请求操作说明3.按键与测试模式的关系:长按按钮35秒后,面板所有指示灯闪烁,此时请在5秒钟内选择一种模式,否则5秒以后,自动退到MODE0(生产模式),另外,位急停按钮动作时也会退到MODE0。
立式破碎机(巴马克)安全性检查表
1、筛机机架完好。
2、地脚螺丝固定良好。
3,振动电机安装良好。
四、除尘器:
1,密闭无泄漏。
2,排ቤተ መጻሕፍቲ ባይዱ系统转动良好。
3,机内无大量积尘。
五,电气控制部分:
1、铭牌上制造厂家、制造年月清楚,额定符合标志清晰。
2、控制按钮完好。
3、各电线接头完好无破损。
4、电机安装到位地脚螺丝无松动。
筛分组
立式破碎机(巴马克)安全性检查表
检查人:检查日期:年月日
检查标准
班组
发现主要问题
属于下列条件之一的,检查为不合格:
一、主机:
1、地脚螺丝松动。
2、润滑不好。
3、转子上的各耐磨件需要更换的。
4·空转振动大。
二、上料斗提:
链环链节有裂纹,u型螺丝磨损需要更换,上下链轮轮转动不灵活,料斗有坏损的,机架有断裂的。
转载机维修工操作规程模版

转载机维修工操作规程模版一、操作规范1. 严格按照维修任务单的要求进行操作,不得擅自改变维修内容或顺序。
2. 确保在进行机械维修操作前,机器已断电并拔掉相关电源插头,以确保人身安全。
3. 在操作过程中,严禁穿戴松散的衣物或长发等物品,以防止卷入机械部件并造成伤害。
4. 使用必要的个人防护装备,如手套、护目镜等,以确保自身的安全。
二、机械检修操作1. 清理和润滑:首先,使用合适的工具将机器的杂物清理干净,并检查是否有需要更换的零件。
然后,根据操作手册的要求,使用合适的润滑剂给机器的关键部位进行润滑。
2. 螺母和螺栓操作:在拆卸和安装螺母和螺栓时,应使用适当的工具进行操作,避免使用力过大或过小导致损坏。
拧紧时需按照固定力矩要求进行。
3. 电气元件更换:在更换电气元件时,首先断开电源,并按照操作手册的要求进行拆卸和安装。
注意正确连接电线,避免接反或接触不良。
4. 机器调试:在机器维修完成后,应按照操作手册的要求进行调试。
确保各部件正常运转,并进行必要的测试和调整。
三、故障排除操作1. 故障检测:在进行故障排除之前,必须对机器进行全面的检测,确定故障出现的具体位置和原因。
2. 故障排除:根据故障检测的结果,采取相应的措施进行修复。
注意使用正确的工具和操作方法,避免对机器产生不必要的伤害。
3. 故障测试:修复完成后,进行故障测试以确保修复的有效性。
若仍有问题存在,则继续排查并修复,直至故障解决。
四、安全注意事项1. 在进行机械维修操作前,必须充分了解机器的工作原理和操作方法,了解相关安全规定和注意事项。
2. 操作过程中,要随时关注自身的安全,注意避免损伤和意外事故的发生。
3. 在维修期间,必须保持机器和周围环境的清洁,避免杂物堆积引发其他安全问题。
4. 维修工作完成后,应将工具和杂物清理干净,并按照相关规定进行分类、妥善保管。
五、维修记录和报告1. 在机械维修过程中,应及时记录维修操作的细节、机器的问题和修复情况等相关信息。
巴马格卷绕头

巴马格卷绕头(三期)在线测试操作规范1.在线测试的意义在线测试用来检查卷绕运动部件的功能,在纺位撒谎那个或保全室内均可执行在线测试操作。
2.安全注意事项2.1 测试时不允许从卷绕头上拆缷下任何;2.2 使用合适的新纸管,带成品丝饼进行测试操作是不允许;2.3 只有在纺位上或保全室内才允许进行在测试操作;2.4 测试时应与卷绕头保持足够的安全距离,以免遭受卷绕头运动部件的意外伤害。
3 测试模式的选择3.1 测试模式共有7个:A﹑B、C、D、E、F、G;3.2 启动卷绕头插上电源头和气管接头,卷绕头启动,并自动选择模式0(生产模式);3.3选择测试模式按下“卷绕头电机关”按钮5秒不放,激活“模式选择”功能。
“模式选择”功能最多保持5秒的激活状态。
这5秒内,操作面板上的所有灯会一直闪烁。
只要“模式选择”功能处于激活状态,接着就可以使用合适的按钮来选择某个模式。
相反,在这5秒内,如果没有选择任何测试模式,卷绕头将自动跳回到模式0(生产模式)。
3.4模式的启动与操作面板上按钮(生产模式下)的对应关系如下;模式选择—“卷绕头电机关”按钮模式A—“卷绕头电机开”按钮模式B—“旋转转盘”按钮模式C—“卷绕时间”按钮模式D—“收回/伸出推出装置”按钮模式E—“辊启动”按钮模式F—“备用”按钮模式G—“满卷后剪断”按钮3.4 推出测试模式3.4.1第一种操作方法按住“卷绕头电机关”按钮5秒不放。
如果“模式选择”处于激活状态,5秒内不要选择任何测试模式,卷绕头会自动切换到模式0(生产模式);3.4.2第二种操作方法按住“急停”按钮后用钥匙松开,卷绕头自动跳回模式0(生产模式)4模式0(生产模式的操作4.1讲述用来检查卷绕头所有部件(包括电机)的运行状况,卷绕头的动作与正常生产模式是一样的。
4.2启动电机运转的测试用来检查所有部件(包括电机)的协作性。
操作跟以前一样,系统会自动辨认出这是无丝运行的测试,并关闭断丝检测器。
卷绕
2.• 触压力 接 (1)摩擦辊与锭子轴的接触压力: 当卷绕头是摩擦辊驱动时,锭子轴的旋转是由摩擦辊与锭 子轴之间的摩擦力推动的。摩擦力除与摩擦辊的转速有关外, 还与摩擦辊和锭子轴之间的压力以及摩擦系数有关。当铺底 层丝或满卷丝时,由于摩擦系数前者小,后者大,导致摩擦 力不同,从而影响底层丝的质量。因而在日本村田机械公司 的卷绕头中,先绕底层丝(可作废处理),使摩擦系数达到要 求时,再绕尾巴丝,然后进行正常卷绕。 德国巴马格公司的SW系列卷绕头,摩擦辊与丝饼之间的 压力是变化的。空筒管时,压力设计为1.4~1.6MPa;绕底 层丝时,为避免擦伤丝条,• 力设计为0.8~1.0MPa ;正 压 常卷绕为1.1~3.0MPa。这样使绕底层丝时与正常卷绕时的 摩擦力一致,从而保证底层丝与正常丝的性质相同。 正常卷绕时,丝饼的硬度与摩擦辊和丝饼的接触压力有关。 压力增大,丝饼硬度增加;压力减小,丝饼变松。此外,当 绕底层丝的接触压力转换成正常卷绕时的接触压力时,若控 制不当,还会在退绕时引起断丝,导致底层丝用不完。
1.成型稳定:不管采用何种卷装形状、丝层如何分布,卷装 应稳定,不变形。 2.张力均匀:卷绕过程中需有一定张力,才能使丝条绕成坚 实的卷装。但张力过大,会影响丝条的延伸性,特别是外层 丝条张力过大时,卷装端面往往会出现“起皱”和“胀边” 现象;张力过小,卷装过于松软,退绕时容易产生“塌边” 和“脱圈”。 3.丝条分布均匀:卷装的丝条应均匀分布,密度一致,• 硬 软 适度,不能有重叠和密集的丝带,也不能有“凸边”摩擦丝 条,损坏成形,增加退绕时的阻力。 4.易于退绕:卷装上的丝层必须层次分明,顺利退绕,• 能 不 有互相纠缠、脱圈或断头现象,在卷装端部不能有“绊”丝。 5.卷装容量大:卷装容量的增大,• 味着丝条接头和机器停 意 台时间的减少,从而提高后加工的生产率。
巴马格ACW系列卷绕头在线测试 inlinetest中文精简版
卷绕头Inline test说明书 说明1........................................................................................................................Page2说明2........................................................................................................................Page2说明3........................................................................................................................Page3第一节测试模式A....................................................................................................Page4第二节测试模式B....................................................................................................Page6第三节测试模式C....................................................................................................Page7第四节测试模式D....................................................................................................Page8第五节测试模式E....................................................................................................Page9第六节测试模式F....................................................................................................Page11第七节测试模式G....................................................................................................Page12EDITOR: 张震宇 1/ 12EDITOR: 张震宇 2/ 12说明1.卷绕头在线测试模式种类(共8种):01. 模式 0 - 生产模式 (长按按钮13“上下联络/灯测试”可以进行灯测试)02. 模式 A – 单功能测试模式(包括马达单功能测试和其他运动部件的单功能测试) 03. 模式 B – 大转盘角度校准测试模式(需另外订购的功能,视具体项目而定) 04. 模式C – Yarn Handling05. 模式D – 单步运行测试模式:步程 06. 模式E – 传感器测试模式07. 模式F – 接触压力控制校准模式(对压力控制阀-EPR 的校准) 08. 模式G – 卷绕头自动测试模式说明2. 卷绕头操作面板按钮说明:01. Position–OFF pushbutton___________________________________位急停按钮02. Luminous button – winder drives ON__________________________卷绕头马达开 03. Luminous button – winder drives OFF_________________________卷绕头马达停 04. Luminous button – rotate rotor_______________________________旋转大转盘 05. Luminous button – service required___________________________服务/故障请求06. Luminous button – winding time______________________________卷绕时间/手动落筒 07. Luminous button – winder ready for string–up___________________卷绕头生头准备 08. Luminous button – retract / extend push–off device_______________推出装置推出/退回 09. Luminous button – clamp / release chuck_______________________卡盘涨筒/松筒 10. Luminous button – godets ON_______________________________导丝盘开 11. Luminous button – godets OFF______________________________导丝盘停 12. Luminous button – spare___________________________________备用13. Luminous button – communication / lamp test___________________上下联络/灯测试 14. Luminous button – cut yarn after certain period of time ____________定时后切丝 15. Luminous button – cut all yarn_______________________________切断所有的丝16. Luminous button – call doffer / cancel doffer call_________________呼叫/取消落筒呼叫 17. Luminous button – enable / lock doffer service__________________启用/锁定落筒服务 18. LED – watchdog__________________________________________看门狗 19. LEDs – operator call__________________________________请求操作EDITOR: 张震宇 3/ 12说明3. 按键与测试模式的关系:长按按钮3(Mode Selection)“卷绕头马达停” 5 秒后,面板所有指示灯闪烁,此时请在5秒钟内选择一种模式,否则5秒以后,自动退到MODE 0(生产模式),另外,位急停按钮动作时也会退到MODE 0。
卷边机操作规程与维修保养作业指导书
1.3清洗各润滑点;
1.4由维修电工检修电机;
1.5填写保养记录。
编写人
审核人
批准人
编写日期
审核日期
批准日期
设备自检
操作步骤
相关要求及注意事项
辅助工具
备注
1、检查线路、开关。பைடு நூலகம்
一、装好上下夹具滚轮;
1、安装滚轮时,主轴要调接好;
2、定位板及轮调接好;
二、调线;
三、加工产品;
四、关机;
3、加工产品时产品转动有一圈时,摇动上轮手柄往下,使产品达到要求;
1、日常维修与保养内容
1.1检查线路开关、开关、链条,更换不合用的配件;
Barmag-WINGS卷绕头生头和切换困难的原因及探讨
收稿日期:2020 ̄04 ̄17ꎮ作者简介:孙学江(1981 ̄)ꎬ男ꎬ河南新乡人ꎬ本科学历ꎬ工程师ꎬ主要从事化学纤维生产及加工技术的研究工作ꎮdoi:10.3969/j.issn.1008 ̄8261.2020.05.008Barmag ̄WINGS卷绕头生头和切换困难的原因及探讨孙学江ꎬ陈豫平ꎬ杨㊀立ꎬ方千瑞ꎬ叶海峰ꎬ刘持军ꎬ王建苗(浙江盛元化纤有限公司ꎬ浙江杭州311247)摘要:介绍了德国Barmag ̄WINGS卷绕头的生头切换结构及工作原理ꎬ针对生头困难和切换成功率低的原因和改进措施进行分析和探讨ꎮ结果表明:通过加强纸筒长度的质量检测和日常的机台保养ꎬ做好横动箱左右位置定位ꎬ捕丝钩左右㊁前后及上下位置调整ꎬ仔细检查切换装置表面完好度等措施ꎬBarmag卷绕头生头成功率和切换成功率均有明显的提升ꎮ关键词:卷绕头ꎻ生头ꎻ切换ꎻ捕丝钩ꎻ横动箱中图分类号:TQ323.41㊀㊀文献标识码:A㊀㊀文章编号:1008 ̄8261(2020)05 ̄0024 ̄030㊀前言浙江盛元化纤有限公司POY车间全部采用德国巴马格WINGS卷绕头ꎬ以熔体直纺工艺路线生产涤纶POYꎮ该型卷绕头品质可靠㊁总体运行稳定ꎬ但是也存在生头困难㊁切换失败多的问题ꎬ无形中增加了废丝消耗和停位时间ꎬ生产效率也相应降低了ꎮ通过对该卷绕头生头和切换动作的仔细观察和故障原因分析ꎬ加强了设备保养和维修的管理并通过一系列有效地改进措施使该问题得到了较大地改善ꎮ1㊀卷绕机结构1.1㊀卷绕机主要技术参数卷绕机型号:WINGS40T ̄1500/10生产品种:PET ̄POY长丝ꎮ卷绕机速度:最大机械速度4000m/min卡盘轴长度:1500mmꎮ1.2㊀卷绕机生头㊁切换装置构造1.生头钩ꎻ2.卡盘轴ꎻ3.切丝瓷件ꎻ4.切换装置ꎻ5.横动单元转子片ꎻ6.棒杆ꎻ7.弧形板ꎻ8.捕丝钩ꎻ9.压力辊ꎻ10.横动箱图1㊀卷绕机生头㊁切换装置结构Fig.1㊀Structureofcoilerheadandswitchingdevice2㊀卷绕头生头和自动切换的工作原理2.1㊀卷绕头生头A.开启压力辊和导丝盘ꎬ下端卡盘轴去张紧ꎬ做一遍推筒动作后将纸筒装上并张紧ꎻB.快速运行转盘ꎬ使备用卡盘轴到达下端位置ꎬ去张紧ꎬ做一遍推筒动作后将纸筒装上并张紧ꎻC.运行转盘ꎬ将卡盘轴送入待生头的位置ꎻD.生头装置中生头钩向后方运行至设定位置ꎻE.横动箱下降至最低位置后ꎬ通过吸丝枪将丝线有序引入到生头装置的生头钩中ꎻF.横动箱抬升至中间位置ꎬ横动单元和卡盘轴以生头速度开启运行ꎬ切换装置开出ꎻG.切换装置随横动箱抬升至最高位置时翻转直至将丝线顶起ꎻH.生头钩向前方运行至原位ꎬ同时将丝线交接到切换装置的切丝瓷件上ꎻJ.切换装置带丝线翻转悬停至中间位置ꎬ横动箱随之下降到中间位置ꎻK.转盘将下端卡盘轴向上运送至卷绕位置ꎻL.捕丝钩由原位运行至捕丝位置将丝线集束并抓取进入捕丝钩槽ꎻM.捕丝钩回至原位并将丝线递入纸筒的尾丝槽ꎬ随之丝线在切丝瓷件刀口上予以切断ꎻN.捕丝气缸动作使捕丝钩翘起ꎬ并向捕丝位置移动ꎬ释放丝线从捕丝钩槽内回到横动单元ꎬ捕丝钩再次回到原始位置并落下ꎻO.横动箱下降至最低位置ꎬ丝线在纸筒上平铺并开始卷绕ꎮ2.2㊀卷绕头自动切换A.下方卡盘轴运行到设定转速ꎬ横动箱抬升ꎻB.转盘运行将空纸筒卡盘轴运送至卷绕位置ꎬ㊀第33卷第5期㊀2020 ̄09㊀聚酯工业㊀PolyesterIndustryVol.33No.5㊀Sep.2020㊀满筒卡盘轴至下方ꎬ切换装置开出至切换位置并将丝线抓取ꎻC.捕丝钩由原位运行至捕丝位置将丝线集束并抓取进入捕丝钩槽ꎻD.捕丝钩回至原位并将丝线递入纸筒的尾丝槽ꎬ随之丝线在切丝瓷件刀口上予以切断ꎻE.捕丝气缸动作使捕丝钩翘起ꎬ并向捕丝位置移动ꎬ释放丝线从捕丝钩槽内回到横动单元ꎬ捕丝钩再次回到原始位置并落下ꎻF.横动箱下降至最低位置ꎬ丝线在纸筒上平铺并开始卷绕ꎮ3㊀生头困难、切换失败的原因及对策得益于先进的WINGS卷绕头的自动生头和切换功能ꎬ长丝生产的连续性和效率得以大幅度提升ꎮ然而在实际生产中ꎬWINGS卷绕头生头困难和切换失败仍多有发生ꎬ停位时间和废丝消耗大幅增加ꎬ制约了生产效率的进一步提升ꎮ经初步排查和分析ꎬ发现造成该现象的主要因素有:纸筒尺寸不符要求㊁缺乏对横动箱左右位置的定位㊁捕丝钩位置的调整精度不佳㊁切换装置表面破损ꎮ3.1㊀纸筒尺寸不符合要求对于卡盘轴长度为1500mm的卷绕头ꎬ使用不同长度的纸筒做试验ꎬ结果见图2ꎮ图2㊀切换成功率与纸筒长度的关系Fig2㊀Therelationshipbetweenthesuccessrateof㊀㊀switchingandthelengthofthepapertube由图2可见ꎬ在同一批号上㊁设备保持不变的情况下试验纸筒长度对切换成功率的影响ꎮ结果显示纸筒长度过短ꎬ捕丝钩抓取丝线回到原位后已经越过纸筒的尾丝槽处ꎬ导致丝线无法顺利进入尾丝槽ꎬ有的甚至从纸筒掉到卡盘轴上ꎬ因丝张力降低而引起断头ꎮ纸筒长度过长ꎬ越靠外侧的纸筒由于累计的误差位置偏离也会越大ꎬ捕丝钩抓取丝线后甚至无法到达纸筒的尾丝槽ꎬ丝线未进槽内ꎬ导致生头和切换失败ꎮ在实际生产中ꎬ工人可以将偏短的纸筒合理调整安装位置ꎬ生头和切换成功率也能达到较高的水平ꎬ纸筒可以勉强使用ꎮ对于偏长的纸筒ꎬ除非为受潮导致的偏长可以采取烘烤等措施使其变短ꎬ否则将无法使用ꎮ试验结果表明ꎬ纸筒长度管控范围在149.7~150.1mm时ꎬ基本可以满足生产要求ꎮ3.2㊀缺乏对横动箱左右位置的定位由于横动单元㊁弧形板㊁捕丝钩等部件均装配在横动箱上并依托于横动支架附在机架ꎬ如果横动箱位置发生偏移将导致捕丝钩整体偏移ꎬ偏左则会使捕丝钩无法将丝线送入纸筒尾丝槽ꎬ偏右则会使捕丝钩将丝线送出尾丝槽外ꎬ都容易造成生头和切换失败ꎮ因此在调校捕丝钩位置前ꎬ应当先将横动箱左右位置予以确定ꎮ1.专用模具ꎻ2.工装ꎻ3.专用工具ꎻ4.转子ꎻ5.卡盘轴ꎻ6.横动支架ꎻ7.横动箱ꎻ8.固定螺栓图3㊀横动箱左右位置定位Fig.3㊀Positioningofhorizontalboxleftandright将专用模具装入卡盘轴并张紧ꎬ运行转盘将其送入设定位置ꎬ专用工具置入横动箱的接收通孔内ꎬ通过调整横动箱支架的固定螺栓ꎬ推动横动箱调整左右位置确保工装的尖端能落入到专用工具的V型开口槽内ꎮ3.3㊀捕丝钩位置调整精度不佳3.3.1㊀捕丝钩左右位置调整捕丝钩左右位置影响生头和切换同横动箱左右偏移的原理类似ꎬ因为处在原始位置的捕丝钩的捕丝槽必须要与纸筒的尾丝槽保持一致ꎬ其靠左或靠右都将导致捕丝钩抓取的丝线无法被送入纸筒的尾丝槽而形成生头和切换失败ꎮ1.横动箱ꎻ2.捕丝钩气缸ꎻ3.气缸固定螺栓ꎻ4.专用工具ꎻ5.销钉ꎻ6.捕丝钩图4㊀捕丝钩左右位置调整Fig.4㊀Leftandrightpositionadjustmentofwirecatchinghook52第5期孙学江ꎬ等:Barmag ̄WINGS卷绕头生头和切换困难的原因及探讨在横动箱左右位置调整完好并运行捕丝钩气缸将其顶到原始位置下ꎬ将专用工具置于横动箱接收通孔内ꎬ调整气缸固定螺栓以确保销钉能轻轻通过捕丝钩的捕丝槽ꎬ其中专用工具需保证预校准到(71.5+0.5)mmꎬ这样可以使捕丝钩的位置距离一个长度为150mm筒管的捕丝尾槽的右侧达到1mm间距ꎬ尾丝可以精确的进入到筒管尾丝槽ꎮ3.3.2㊀捕丝钩前后位置调整捕丝钩是用螺栓和斜边底座固定在棒杆上ꎬ该棒杆插入捕丝钩气缸并由其控制左右和上下动作ꎬ捕丝钩前后位置对丝线的抓取产生关键影响ꎮ正常情况下ꎬ丝线被切换装置引导并包覆在压辊上形成一个包角ꎬ捕丝钩抓取丝线后会让丝线短暂集束及停留在捕丝槽尖端位置并马上释放ꎮ若其安装位置过于靠近棒杆ꎬ由于入口太小ꎬ将导致丝线被集束后难以进入捕丝槽ꎬ抓取失败ꎮ若其安装位置过于远离棒杆ꎬ由于间隙太大ꎬ将导致丝线进入捕丝槽后容易滑脱ꎬ抓取失败ꎮ1.专用工具ꎻ2.圆头螺钉ꎻ3.弧形板ꎻ4.下部定位销ꎻ5.捕丝钩固定螺栓ꎻ6.捕丝钩图5㊀捕丝钩上下位置调整Fig.5㊀Upanddownpositionadjustmentofwirecatchinghook将专用工具对准弧形板中间开槽置入ꎬ使工具下部定位销挨住弧形板的弧边ꎬ用圆头螺钉固定工具于弧形板上方ꎬ调整捕丝钩固定螺栓确保捕丝槽尖端与工具紧密配合即可ꎬ其中专用工具需保证预校准到(18.1~0.3)mmꎮ3.3.3㊀捕丝钩上下位置调整根据生产实际ꎬ捕丝钩的上下位置也对生头和切换产生影响ꎮ位置过低ꎬ捕丝钩的固定螺栓底部容易与弧形板接触ꎬ长时间的运行和动作对弧形板的磨损加剧ꎬ严重时会卡死在弧形板上ꎮ位置过高ꎬ捕丝钩与弧形板间隙太大ꎬ导致丝线在抓取后容易从捕丝槽尖端内向下漏出ꎬ抓取失败ꎮ在同一批号上ꎬ调整卷绕头捕丝钩与弧形板不同间隙对切换成功率的影响ꎬ结果见图6ꎮ图6㊀切换成功率与捕丝钩和弧形板间隙的关系Fig.6㊀Therelationshipbetweenthesuccessrateof㊀㊀switchingandtheclearancebetweenthe㊀wirecatchinghookandthearcplate试验结果表明ꎬ调整捕丝钩与弧形板的间隙在(1.25~1.75)mm之间ꎬ结果较为理想ꎮ3.3.4㊀切换装置表面破损切换装置有前后摇臂固定在横动箱上ꎬ由生头气缸控制其运行至最高位㊁中间切换位以及原始位ꎬ上部的切丝瓷件在丝线进入尾丝槽打尾后进行切断ꎮ在生头过程中ꎬ生头钩将丝线交接到切丝瓷件的过程中ꎬ其在切换装置表面上有一段约4公分的位移ꎬ其表面的不平整㊁毛刺和磨损均会造成丝线在移动过程中断裂ꎬ形成生头失败ꎮ4㊀结语一方面加强纸筒长度的质量检测ꎬ保证其在(149.7~150.1)mmꎬ一方面加强日常的机台保养ꎬ做好横动箱左右位置定位ꎬ捕丝钩左右㊁前后及上下位置调整ꎬ仔细检查切换装置表面完好度ꎮ经过改进措施的实施ꎬBarmag卷绕头生头成功率和切换成功率均有明显的提升ꎮ参考文献:[1]㊀李倩.浅议全自动卷绕头对筒管结构的要求[J].纺织器材ꎬ2004ꎬ31(4)ꎬ33 ̄35.[2]㊀巴马格公司.高速卷绕头样本[Z].DiscussiononthecausesofBarmag ̄WINGSwindingheadanddifficultswitchingSUNXue ̄jiangꎬCHENYu ̄pingꎬYANGLiꎬFANGQian ̄ruiꎬYEHai ̄fengꎬLIUZhu ̄junꎬWANGJian ̄miao(ZhejiangShengyuanChemicalFiberCo.ꎬLtd.ꎬHangzhou311247ꎬChina)Abstract:BasedontheintroductionofthestructureandworkingprincipleofBarmag ̄WINGSmachineswitchinGermanyꎬthisarticleanalyzesanddiscussesthereasonsandimprovementmeasuresforthedifficultyandlowsuc ̄cessrate.Bystrengtheningthequalityinspectionofthelengthofthepapertubeandthemaintenanceofthema ̄chineꎬthepositionoftheleftandrightpositionofthetransverseboxꎬtheadjustmentoftheleftandrightpositionꎬfrontandbackpositionofthehookꎬandthecarefulinspectionofthesurfaceintegrityoftheswitchingdeviceꎬthesuccessrateandtheswitchingsuccessrateofBarmagWindingmachineareobviouslyimproved.Keywords:windingmachineꎻstring ̄upꎻswitchingꎻcatchinglockdeviceꎻtraversebox62㊀聚酯工业㊀㊀㊀㊀㊀㊀㊀㊀㊀㊀㊀㊀㊀㊀第33卷㊀。
缠辊的原因及解决措施
缠辊的原因及解决措施我们装置的卷绕设备使用巴马格SW46-IS900高速卷绕头,它通过气动元件实施动作顺序控制。
设计较为成熟可靠。
但是由于容易缠辊,影响生产的正常运行和丝质的提高。
卷绕头的运转部件分为摩擦辊(光辊),卡盘,换向轴,槽辊,横动导丝器(兔子头)。
光辊是主动辊带动卡盘高速旋转,槽辊通过皮带带动换向轴旋转。
根据缠辊的部位可将缠辊分为如下几种表现:一、光辊缠丝:通常是由于生头不注意,兔子头损坏或纺丝工处理飘单丝不规范。
这种缠辊程度轻,易于处理。
但是如果发现不及时,辊上缠丝太多,会造成光辊卡死,甚至由于接地而生产线跳停。
二、槽辊缠丝:大部分是因为槽辊上有缺口,生头时极易缠丝,而且会反复缠丝,影响了生产正常进行。
同时如果槽辊上缠丝不处理干净,将导致丝质损坏,出现毛丝,油污,条干不匀率高。
三、换向轴缠丝:这种缠辊对设备的危害较大,与兔子头的损坏有较大的关系,一旦出现这种缠辊,对换向轴的精度和皮带都有损坏,严重的会使换向轴卡死,皮带缠烂,导轨变形,直接更换备台。
生产中我们要尽量避免这种严重缠辊。
针对不同的缠辊要查找出其内在的共同原因,研究解决方法,并且在生产实践中加以应用。
A.兔子头损坏:造成缠辊的主要原因之一,兔子头由基座和陶瓷导丝片组成,基座是由纵向半圆体和横向菱形体构成,分别卡在导轨槽和换向轴槽中高速运转。
它是实现横动速度和旋转速度的载体。
始终处于高速摩擦之中,应该说它是整个卷绕设备最最辛苦的“人”了。
生产实践中观察所谓兔子头损坏实际为基座损坏,所以降低基座的摩擦系数和提高基座的耐磨性是关键。
首先,基座材质要软硬适中,耐磨性高。
太硬磨损快,太软又容易变形。
其次,要加强润滑,它是延长兔子头寿命的必要手段,道理很简单,主要是降低基座的摩擦系数。
B.导轨状况:导轨的状况直接影响兔子头的使用时间,体现在⑴导轨的间距要合适,太大兔子头上下跳动的幅度过大,极易将丝扯断而缠辊,太小兔子头磨损太快,导轨的磨损加剧,盖板温度较高,从而造成兔子头连接处极易断裂。