
FANUC数控系统轴设定参数的调试
FANUC数控系统轴设定参数的调试
FANUC数控系统是目前工业自动化领域中使用较广泛的一种数控系统,其在机床控制系统中起到了至关重要的作用。
对于使用FANUC数控系统的
机床,轴设定参数的调试是非常重要的一步。
本文将介绍FANUC数控系统
轴设定参数的调试过程。
首先,为了进行轴设定参数的调试,需要对FANUC数控系统有一定的
了解。
在进行参数调试之前,应该先了解轴设定参数的含义和功能。
FANUC数控系统中的轴设定参数主要包括轴号、速度、加速度、减速度、
位置偏差等。
通过调整这些参数,可以对机床的运动轴进行控制,实现精
准的加工。
在进行轴设定参数的调试之前,首先需要进行系统设置。
在FANUC数
控系统中,通过对系统参数进行设置,可以调整机床的各项参数和控制方式。
例如,可以设置系统的坐标轴数、单位、各轴的运动方式等。
这些设
置对轴设定参数的调试非常重要,因为它们会直接影响到轴的运动控制效果。
接下来,需要对各个轴的设定参数进行调试。
首先是轴号的设定。
在FANUC数控系统中,每个轴都有对应的编号,通过设置轴号,可以确定对
应轴的设定参数。
例如,X轴对应轴号为1,Y轴对应轴号为2,以此类推。
然后是速度、加速度和减速度的设定。
在进行加工操作时,机床的速
度和加速度对加工效果有很大的影响。
通过调整速度、加速度和减速度的
设定参数,可以控制机床在加工过程中的速度和运动方式。
需要根据具体
的加工要求和材料性质,合理设定这些参数。
此外,还需要调试位置偏差参数。
位置偏差是指机床运动轴在实际运
动中与设定的位置之间存在的偏差。
通过调整位置偏差参数,可以实现机
床轴的精确控制。
在调试时,可以采用示教器或者手动操作机床进行精调,使机床的实际运动与设定的位置尽可能接近。
最后,进行轴设定参数的测试和优化。
在设定完轴参数后,需要进行
测试,观察机床的运动轨迹和加工结果是否符合要求。
如果发现运动不平稳、位置偏差过大等问题,需要进一步优化设定参数。
通过反复测试和优化,逐步调整轴设定参数,直到满足加工要求为止。
总结起来,FANUC数控系统轴设定参数的调试是一项非常重要的工作,可以通过调整参数实现机床运动的精确控制。
在进行调试时,需要对系统
进行设置、调试各个轴的设定参数,并进行测试和优化。
通过这些步骤的
有序进行,可以有效提升机床的加工效果和运动控制能力。
(FANUC 0i-mate-TC)数控车床主轴驱动系统的装调

2.
三菱E700变频器参数设置
(1)、三菱E700变频器操作要领
将所有参数 恢复至出厂 值
变更参数设定值
Pr.160 用户参数组读取选择= “1”,用户参数组中未登录 Pr.79 。Pr.77= “1”,禁止写入参数。
需要设置的参数
四、任务检查
(1) 操作数控系统FANUC 0i-mate-TC ,运行模式为“手动”运行模 式,摁下“主轴正转”键,则主轴电机正向旋转。摁下“主轴倍率”增 加键(减少键),主轴转速增大(减小); (2)操作数控系统FANUC 0i-mate-TC ,运行模式为“手动”运行模 式,摁下“主轴反转”键,则主轴电机反向旋转。摁下“主轴倍率”增 加键(减少键),主轴转速增大(减小); ; (3) 操作数控系统FANUC 0i-mate-TC ,运行模式为“手动”运行模式 ,摁下“主轴停”键,则主轴电机停止旋转; (4) 操作数控系统FANUC 0i-mate-TC ,运行模式为“MDI”运行模式, 输入“M03S800”,或者“M04S800”或者“M05”主轴能正确动作。
编码器用在主轴系统上: (1)测主轴转速显示在NC屏幕上; (2)车削螺纹时,不至于乱牙;
(二)MITSUBISHI E700 系列变频器
主轴伺服驱动装置
主轴电机
1. 变频器连接图
变频器
三相异步电机
端 子 、任务实施
(一)电气线路测绘
每一组随机抽检2份PPT课件,并通过PPT汇报展示电气测绘的成 果,教师现场打分。
60 f 1 n 1 s n0 1 s p 1 变频调速 (无级调速)
f=50Hz +
整流器 逆变器
三种电气 调速方法
f1、U1可调 M
FANUC数控系统的常用维修调整参数及设置
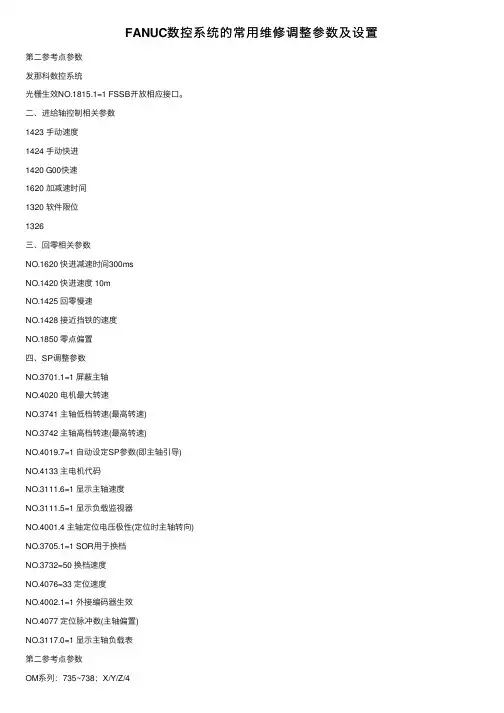
FANUC数控系统的常⽤维修调整参数及设置第⼆参考点参数发那科数控系统光栅⽣效NO.1815.1=1 FSSB开放相应接⼝。
⼆、进给轴控制相关参数1423 ⼿动速度1424 ⼿动快进1420 G00快速1620 加减速时间1320 软件限位1326三、回零相关参数NO.1620 快进减速时间300msNO.1420 快进速度 10mNO.1425 回零慢速NO.1428 接近挡铁的速度NO.1850 零点偏置四、SP调整参数NO.3701.1=1 屏蔽主轴NO.4020 电机最⼤转速NO.3741 主轴低档转速(最⾼转速)NO.3742 主轴⾼档转速(最⾼转速)NO.4019.7=1 ⾃动设定SP参数(即主轴引导)NO.4133 主电机代码NO.3111.6=1 显⽰主轴速度NO.3111.5=1 显⽰负载监视器NO.4001.4 主轴定位电压极性(定位时主轴转向)NO.3705.1=1 SOR⽤于换档NO.3732=50 换档速度NO.4076=33 定位速度NO.4002.1=1 外接编码器⽣效NO.4077 定位脉冲数(主轴偏置)NO.3117.0=1 显⽰主轴负载表第⼆参考点参数OM系列:735~738;X/Y/Z/4Oi系列:1241采⽤绝对编码器时,先将参数#1815.4改为0,当回零位置发⽣变化以后,第⼆参考点位置也会发⽣变化。
因此第⼆参考点的数值(参数:1241),就要重新设置,⽅法是先将该轴回零,然后⽤⼿脉将该轴摇⾄原先的位置(特别是换⼑点的轴要与机械⼿配合),这时显⽰器上该轴的数字再乘以每脉冲所⾛的距离的倒数,如0.001us/单脉冲,即乘以1000,输⼊到1241⾥去,可能要经过⼏次修调。
才能确定第⼆参考点。
数值输⼊完后,将#1815.4改为 1。
2,存储⾏程软限位参数O系列:700~702,对应 X/ Y/ Z轴设置值:0~9999999当设置 9999999 时,取消正⽅向软限位703;707,对应 4;-4,⼀般为回转轴704~706,对应-X/-Y/-Z轴设量值:0~ -9999999当设置为 -9999999 时。
FANUC数控系统基本参数的操作与设定
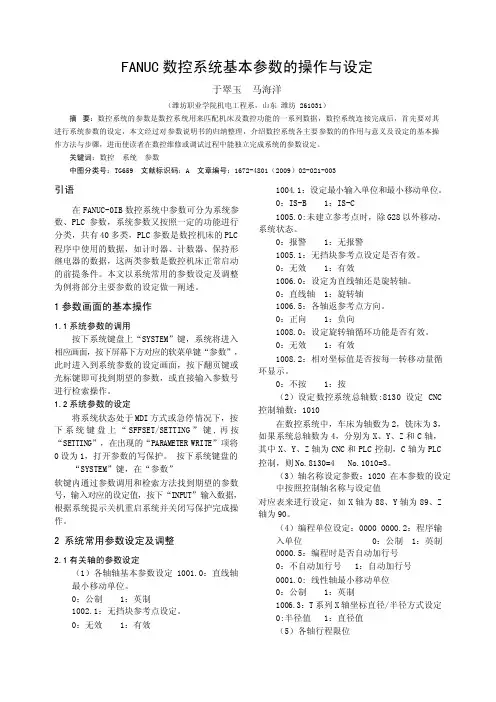
FANUC 数控系统基本参数的操作与设定于翠玉马海洋(潍坊职业学院机电工程系,山东潍坊 261031)摘要:数控系统的参数是数控系统用来匹配机床及数控功能的一系列数据,数控系统连接完成后,首先要对其进行系统参数的设定,本文经过对参数说明书的归纳整理,介绍数控系统各主要参数的的作用与意义及设定的基本操作方法与步骤,进而使读者在数控维修或调试过程中能独立完成系统的参数设定。
关键词:数控系统参数中图分类号:TG659 文献标识码:A 文章编号:1672-4801(2009)02-021-003引语在FANUC-0IB 数控系统中参数可分为系统参数、PLC 参数,系统参数又按照一定的功能进行分类,共有40 多类,PLC 参数是数控机床的PLC 程序中使用的数据,如计时器、计数器、保持形继电器的数据,这两类参数是数控机床正常启动的前提条件。
本文以系统常用的参数设定及调整为例将部分主要参数的设定做一阐述。
1 参数画面的基本操作1.1 系统参数的调用按下系统键盘上“SYSTEM”键,系统将进入相应画面,按下屏幕下方对应的软菜单键“参数”,此时进入到系统参数的设定画面,按下翻页键或光标键即可找到期望的参数,或直接输入参数号进行检索操作。
1.2 系统参数的设定将系统状态处于MDI 方式或急停情况下,按下系统键盘上“SFFSET/SETTING ”键, 再按“SETTING”,在出现的“PARAMETER WRITE”项将0 设为1,打开参数的写保护。
按下系统键盘的“SYSTEM”键,在“参数”软键内通过参数调用和检索方法找到期望的参数号,输入对应的设定值,按下“INPUT”输入数据,根据系统提示关机重启系统并关闭写保护完成操作。
2 系统常用参数设定及调整2.1 有关轴的参数设定(1)各轴轴基本参数设定 1001.0:直线轴最小移动单位。
0:公制1:英制1002.1:无挡块参考点设定。
0:无效1:有效1004.1:设定最小输入单位和最小移动单位。
FANUC数控系统参数设定

FANUC数控系统参数设定
FANUC数控系统是市场上非常常见的一种数控系统,其具有广泛的应用领域和强大的功能。
在使用FANUC数控系统时,我们可以根据需要对其参数进行设定和调整,以满足不同加工需求。
下面是关于FANUC数控系统参数设定的详细说明。
1.通用参数设定
FANUC数控系统的通用参数设定包括一些与机床性能和操作方式相关的参数。
通过调整这些参数,可以适应不同机床的需求。
例如,手轮倍率参数可以调整手轮转动对机床的影响程度,传动比参数可以调整伺服电机运动的速度和精度。
通用参数设定一般由设备厂家根据机床具体情况进行调整。
2.插补参数设定
FANUC数控系统的插补参数设定是用来控制数控系统的插补运算和插补算法的参数。
这些参数可以调整机床对复杂轮廓的处理能力和精度。
插补参数设定包括加速度和减速度参数、滤波参数、线性插补误差补偿参数等。
通过调整这些参数,可以提高机床的加工精度和效率。
3.工具补偿参数设定
FANUC数控系统的工具补偿参数设定是用来控制工具半径补偿和工具长度补偿的参数。
工具补偿参数设定包括刀具半径、工具长度、刀具补偿向量方向等参数。
通过调整这些参数,可以实现对不同工具的补偿,提高加工精度。
4.程序保护参数设定
5.通讯参数设定
总之,FANUC数控系统的参数设定可以根据实际加工需求进行灵活的
调整和配置,使数控系统更加适应不同的加工任务。
通过合理的参数设定,可以提高机床的加工精度和效率,保证加工质量。
同时,设定好的参数也
可以提高操作的安全性,保护程序的机密性。
FANUC系统参数分析和调整讲解
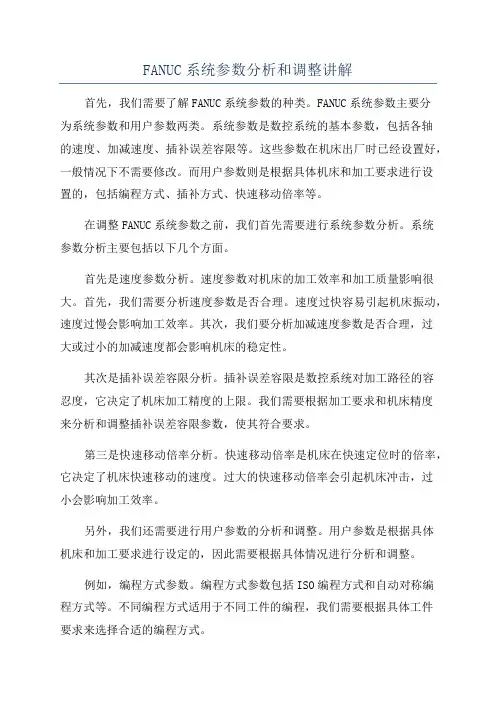
FANUC系统参数分析和调整讲解首先,我们需要了解FANUC系统参数的种类。
FANUC系统参数主要分为系统参数和用户参数两类。
系统参数是数控系统的基本参数,包括各轴的速度、加减速度、插补误差容限等。
这些参数在机床出厂时已经设置好,一般情况下不需要修改。
而用户参数则是根据具体机床和加工要求进行设置的,包括编程方式、插补方式、快速移动倍率等。
在调整FANUC系统参数之前,我们首先需要进行系统参数分析。
系统参数分析主要包括以下几个方面。
首先是速度参数分析。
速度参数对机床的加工效率和加工质量影响很大。
首先,我们需要分析速度参数是否合理。
速度过快容易引起机床振动,速度过慢会影响加工效率。
其次,我们要分析加减速度参数是否合理,过大或过小的加减速度都会影响机床的稳定性。
其次是插补误差容限分析。
插补误差容限是数控系统对加工路径的容忍度,它决定了机床加工精度的上限。
我们需要根据加工要求和机床精度来分析和调整插补误差容限参数,使其符合要求。
第三是快速移动倍率分析。
快速移动倍率是机床在快速定位时的倍率,它决定了机床快速移动的速度。
过大的快速移动倍率会引起机床冲击,过小会影响加工效率。
另外,我们还需要进行用户参数的分析和调整。
用户参数是根据具体机床和加工要求进行设定的,因此需要根据具体情况进行分析和调整。
例如,编程方式参数。
编程方式参数包括ISO编程方式和自动对称编程方式等。
不同编程方式适用于不同工件的编程,我们需要根据具体工件要求来选择合适的编程方式。
还有插补方式参数。
插补方式参数包括线性插补方式、圆弧插补方式等。
我们需要根据具体工件的加工要求来选择合适的插补方式。
最后是快速移动方式参数。
快速移动方式参数包括梯形快速移动方式、S型快速移动方式等。
不同的快速移动方式对机床的冲击和振动程度不同,我们需要根据机床结构和工件要求来选择合适的快速移动方式。
总之,FANUC系统参数分析和调整是数控机床加工过程中非常重要的一环。
通过合理地分析和调整FANUC系统参数,可以提高机床的加工效率和加工质量,并使其更加稳定可靠。
发那科系统的数控机床的调试
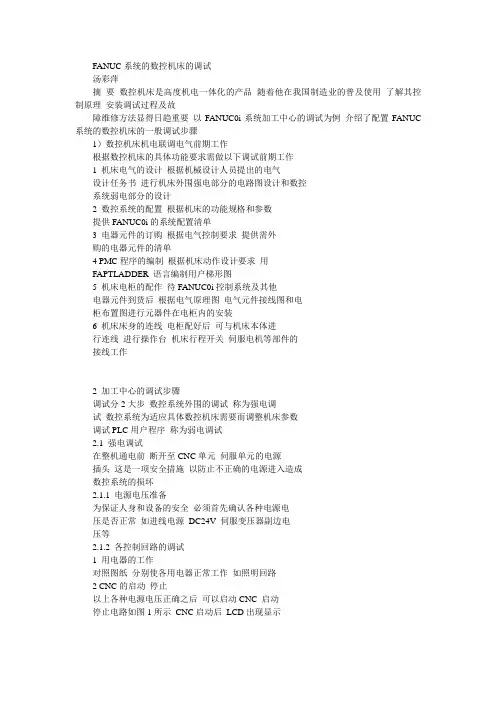
FANUC系统的数控机床的调试汤彩萍摘要数控机床是高度机电一体化的产品随着他在我国制造业的普及使用了解其控制原理安装调试过程及故障维修方法显得日趋重要以FANUC0i系统加工中心的调试为例介绍了配置FANUC 系统的数控机床的一般调试步骤1)数控机床机电联调电气前期工作根据数控机床的具体功能要求需做以下调试前期工作1 机床电气的设计根据机械设计人员提出的电气设计任务书进行机床外围强电部分的电路图设计和数控系统弱电部分的设计2 数控系统的配置根据机床的功能规格和参数提供FANUC0i的系统配置清单3 电器元件的订购根据电气控制要求提供需外购的电器元件的清单4 PMC程序的编制根据机床动作设计要求用FAPTLADDER 语言编制用户梯形图5 机床电柜的配作待FANUC0i控制系统及其他电器元件到货后根据电气原理图电气元件接线图和电柜布置图进行元器件在电柜内的安装6 机床床身的连线电柜配好后可与机床本体进行连线进行操作台机床行程开关伺服电机等部件的接线工作2 加工中心的调试步骤调试分2大步数控系统外围的调试称为强电调试数控系统为适应具体数控机床需要而调整机床参数调试PLC用户程序称为弱电调试2.1 强电调试在整机通电前断开至CNC单元伺服单元的电源插头这是一项安全措施以防止不正确的电源进入造成数控系统的损坏2.1.1 电源电压准备为保证人身和设备的安全必须首先确认各种电源电压是否正常如进线电源DC24V 伺服变压器副边电压等2.1.2 各控制回路的调试1 用电器的工作对照图纸分别使各用电器正常工作如照明回路2 CNC的启动停止以上各种电源电压正确之后可以启动CNC 启动停止电路如图1所示CNC启动后LCD出现显示图1 CNC启动停止控制回路3 紧停回路按下FANUC机床操作面板上的紧停按钮机床立刻停止运动保证机床的安全一般情况下超程检测由CNC通过参数处理称为软件限位外部的限位开关是不必要的然而为了避免由于伺服反馈系统发生故障而使机床移动超出软件限位值为了使机床能停下来必须安装行程限位开关称为硬件限位当开关被挡铁压上后CNC复位并进入紧停状态伺服电机和主轴电机减速直至停止机床立刻停止移动机床紧停回路如图2所示图2 紧急停止控制回路2.2 弱电调试在CNC伺服接通之后LCD出现报警这是因为没有设置机床参数可先不理会他所谓参数是指当CNC与机床组合在一起之后为了最大限度地发挥CNC 机床的功能而设置的值每一步都需按照数控系统说明书的说明来调整对于一台出厂后没做过任何调整的系统调试步骤如下所述2.2.1 核对系统功能参数FANUC的每台数控系统出厂时都带有随机参数表在FANUC0i中9900号以上的参数即为系统功能参数他规定了一些基本功能系统出厂时已设好用户需按照此表核对设置2.2.2 控制轴设定FANUC0i的机床参数号从0 8999 如P1020是字节轴型参数P代表参数A1表示第1轴A2表示第2轴A3表示第3轴有关控制轴的参数如下P1020 各轴编程时的轴名称P1022 在基本坐标系中设定各轴的名称注意该参数一定要设置否则将不能进行G02 G03插补P1023 各轴的伺服轴号其设定值与控制轴号相同P1010 CNC 控制轴数P8130 总控制轴数2.2.3 伺服引导伺服引导是指进给伺服系统的参数初始化没有进行伺服引导前LCD上出现417号报警按伺服控制放大器的说明书操作若有参数设定不合理即出现报警报警的处理参见FANUCAC伺服电机系列参数手册做相应的调整2.2.4 主轴引导主轴引导是指主轴伺服系统的参数初始化没有进行主轴引导前LCD上出现750号751号报警设定主轴电机型号代码P4133 以及参数P4019.7=1 P4019.7=1表示第4019号机床参数是位bit 参数其bit7=1进行自动系列主轴参数初始化然后CNC断电再通电参数初始化才能生效P4019.7自动参数初始化之后复位为02.2.5 PMC模块参数和系统参数的设置PMC即PLC 用来完成机床辅助功能的控制在系统相应的页面进行设置2.2.6 PMC梯形图LADDER 的调试这一步的工作量相当大需与机械工作人员密切配合共同进行一起分析调试过程中出现的问题更为重要的是调试人员对各功能的接口信号和参数必须十分熟悉有深刻的理解对于接口信号应该明确的是PMC除了与机床的各种信号装置通信外还与CNC通信将伺服系统的实际工作状态报告CNC 并接受CNC的控制1 传送PMC程序通过RS232通讯接口和软件FAPTLADDER将事先编制的PMC梯形图送入CNC2 调试机床控制面板程序使操作方式等按钮生效该面板程序一经调试成功今后若使用相同的面板便可拷贝此程序如果要自行设计制作该操作面板则需根据接口信号重新编程调试3 调试机床润滑在使各进给轴移动前必须使机床导轨的润滑正常因此首先通过PMC程序调试定时润滑4 各进给轴的移动在JOG方式下按各轴移动键各坐标轴应按机床参数指定的速度向正方向或反方向移动并受倍率开关的控制需设置有关进给参数并处理有关接口信号5 各轴参考点的设置在FANUC系统中回参考点的动作过程如图3所示图3 回参考点过程需处理相关的主要接口信号并设置相关的主要参数对于z轴参考点的设置应与换刀位置配合调整6 轴行程的设置数控系统进行超程检测是CNC的基本功能称为软件限位软件限位和硬件限位的位置关系如图4所示以x轴为例由于该机床带有刀库当刀库在前位时z轴不能在参考点下移动因此z轴需设置第二软件限位121现代电子技术年第期总第期集成电路保护图4 软件限位和硬件限位的关系7 主轴的调试主轴控制单元或称主轴放大器接收来自CNC的译码指令同时接受速度反馈实施速度闭环控制他还通过PLC将主轴的各种实际工作状态报告CNC用以完成对主轴的各项功能控制主轴电机控制接口为主轴串行输出与模拟输出相对串行输出中输出到主轴的命令值为数字数据同时使用外接位置编码器与CNC相连用于检测主轴的位置使主轴能以指定的转速旋转如S500M03本机床由CNC控制主轴电机的速度和极性主轴采用高低两档齿轮变速高速档主轴与主轴电机之间齿轮传动比为1:1 低速档主轴与主轴电机之间齿轮传动比为1:4.95 需处理CNC侧对主轴速度的控制的接口信号及主轴控制单元侧的接口信号并设置最高速度换档速度等参数串行主轴控制单元的参数为4000 4351注意分清参数中设定的是主轴速度指令还是主轴电机速度使主轴能停留在某个固定位置主轴准停M19为了保证刀具能准确地在主轴和刀库之间交换必须使用主轴准停功能控制梯形图见图5图5 主轴准控制梯形图相关的参数有P4075=20 准停完成信号检测水平P4077 准停偏移量如果定向停止位置不准将会损坏换刀装置可通过该参数对主轴定向位置进行精调8 自动换刀的调试CNC执行至M06Txx时调用O9001子程序内含前述各换刀动作设计自动换刀的PMC程序时应充分考虑安全互锁取刀时采用捷径方式捷径取刀可采用FAPTLADDER提供的ROT指令实现限于篇幅此处不再列出自动选刀的梯形图9 其他辅助动作的调试像润滑一样机床的其他辅助动作诸如冷却排屑照明也都由PMC梯形图控制2.2.7 伺服参数的优化Servotunin g调出伺服的调整画面在该画面上检查位置误差实际电流和实际速度如可对位置环增益进行调整位置环增益是机床运动坐标自身性能优劣的直接表现并非可以任意放大数控系统的位置伺服系统一般可分为位置环和速度环即系统中包含有位置反馈与速度反馈两个反馈回路如图6所示根据FANUCAC伺服电机参数手册进行调整图6 数字伺服系统结构框图2.2.8 螺距误差补偿与反向间隙补偿作为半闭环控制位置检测器不在坐标轴最终运动部件上也就是说还有部分传动环节在位置闭环控制之外需要对丝杠螺距的误差进行补偿反向间隙用于补偿机床的失动量用激光干涉仪测量2.2.9 机床试运行试运行采用的程序叫作考机程序他应包括数控系统的主要的功能使用对于一台带刀具自动交换装置的加工中心刀库上应插满刀柄取用刀柄重量应接近规定重量自动运行时取用刀库中23的刀具2.3 资料整理数据备份利用FANUC0i的PCMCIA存储卡功能保存CNC的数据如参数加工程序刀具偏置量等需要恢复时将数据重新送入CNC的存储器。
FANUC数控系统轴设定参数的调试
0:移动指令按半径规格指令 1:移动指令按直径规格指令
X
半径 Z
直径
学习任务四:参数全清后的恢复
设定正 确否?
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
轴名称设定
参数 1020
X:88 Y:89 Z:90
#2
#1
#0
CTBx CTLx
学习任务四:参数全清后的恢复
参数 1620 各轴快速移动直线型加减速时间常数T或铃型加减速时间常数T1 各轴快速移动加减速时间常数。
设定值:50-200
直线加减速
学习任务四:参数全清后的恢复
参数 1621
各轴快速移动铃型加减速时间常数T2
各轴快速移动铃型加减速时间常数T2。
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
无挡块回零参数设定
1.设置如下参数
1005#1=1:选择返回参考点方式。0:有挡块。1:无挡块 1006#5=0:选择返回参考点方向。0:正方向,1:负方向 1428=1000:每个轴的参考点返回速度 2.将参数1815#5设为1。此时系统会报警“PW0000必需关断电源”,切断NC电
各轴点动进给加减速时间常数 各轴点动进给指数加减速的FL速度
20分钟
学习任务四:参数全清后的恢复
学习任务四:参数全清后的恢复
参数 1825
各轴位置环增益(0.01sec )
• 设定伺服响应,标准值设定为3000。
FANUC系统数控机床调试参数
FANUC数控机床调试参数系统第一次通电,必须把参数写保护打开(设定画面第一项PWE=1),否则参数无法写入。
在MDI方式下,按软键盘上的SYSTEM,在参数画面下将参数3190#6(CH2)设成1,断电重启,画面上的文字转换成中文。
注:无特殊情况下,第一次通电最好不要进行全清。
一、FSSB设定先把参数8130和1010的值设为3,表示3个轴;参数1023设成1;2;3,参数1902#0=0(当参数1902#1 ASE=1时,表示当选择FSSB自动设定方式时,自动设定完成)。
进入SYSTEM,按显示器下的键,画面进入伺服设定,初始化位设为0,将在表5中查得的电机代码输入(0i-Mate系列的Z轴电机代码要比X、Y两轴的代码大1)。
进入伺服调整画面,按照调试手册P15的图中设定X、Y、Z的各项,断电重启。
如果启动后不出现调试手册中P16表1的报警,则FSSB设定完成,否则重新设定FSSB(线路正常情况下)。
如果出现466号报警,将参数2165设为25、25、45(0i-Mate);45、45、45(0i-MC),复位即可消除此报警。
二、主轴设定在参数4133中输入主轴电机代码(表6中查得电机代码),把4019#7设定为1进行自动初始化。
断电重启,设定参数3736为4095,3741号参数为电机的最高转速(即主轴电机的额定转速)。
注:参数4020与3741的值必须一致,否则主轴的转速将与倍率开关的档位不对应三、各种功能对应的参数设定0i-Mate系列按照调试手册中P25-P26的AI先行控制中的参数设定;0i-MC 系列按P26-P27的AI轮廓控制中的参数设定。
其中参数1432为4000~10000、1620为150、1621为80。
四、其它参数的设定当以上的参数设好之后,如无出现报警现象,将下面参数输入。
参数如下:参数号功能设定值范围0020 I/O通道选择(同设定画面中的设定)0——RS2324——卡138#7=1 MDN=1:使用存储卡进行DNC操作有效1002#0 JAX=1:手动和回参考点同时控制轴数为3轴1006#5 ZMI=1:回零时停在负方向1020 各轴的编程名称X——88Y——89Z——901022 基本坐标系中各轴的属性X——1Y——2Z——31023 各轴的伺服轴号X——1Y——2Z——31241 第二参考点的设定1300#2 存储式行程检测切换信号EXLM有效LMS=11320 机床正向软限位1321 机床负向软限位1401#4 进给率为0时快速移动停止RF0=11410 空运行速度5000mm/min1420 各轴快速移动速度8000 mm/min1421 各轴快速移动倍率的F0速度500 mm/min1422 最大切削进给速度6000 mm/min1423 各轴手动连续(JOG)进给速度1000 mm/min1424 各轴手动快速移动速度3000 mm/min1425 各轴返回参考点减速后(FL)的速度300 mm/min1622 插补后切削进给时间常数150 ms1624 插补后JOG进给时间常数20 ms1800#1 位置控制就绪信号PRDY接通之前,速度控制就绪信号VRDY先接通时,不出现伺服报警CVR=11821 各轴的参考计数器容量80001825 各轴的伺服位置环增益3000~50001851 各轴反向间隙补偿量2022 电机旋转方向(根据实际情况调整正负值)X——-111Y——111Z——1113003#0 互锁无效ITL=13003#2 各轴互锁无效ITX=13003#3 各轴方向互锁无效DIT=13003#5 限位开关零点触头接常闭DEC=0限位开关零点触头接常开DEC=13105#0 MDI方式显示DPF=13105#2 实际主轴速度和T代码显示DPS=13108#7 显示手动连续进给速度JSP=13111#0 显示伺服设定画面SVS=1 #1 显示主轴调整画面SPS=1#2 显示同步误差值是峰值SVP=13117#0 在程序检查画面显示打开或关闭主轴速度表和负载表SMS=13190#6 显示简体汉字CH2=13202#4 程序O9000~9999的编辑禁止(刀库用)NE9=13210加密3211解密3605#0 使用双向螺补功能BDP=13620~3627 螺距补偿的设定4077 主轴定位5001#5 刀具补偿用H代码TPH=1当5001#2 OFH=0时有效6071=6 当设为0时无效,M00不能调用9001~9009子程序6711加工零件数6712加工零件总数参数6711和6712的设定只有当6700#0 为0时有效7113 手轮进给倍率1008131#0 使用手轮进给HPG=1注:如果软键盘上的键值不对应,将参数3100#2置1,3100#3置0即可如果在手动和回参考点是不能同时控制3轴,将1002#0 JAX置1即可栅格量的调整:在诊断画面中,参数302号可以看到各轴的栅格量,最好应在4000~5000之间,栅格量的调整只要调整零点开关的位置当参数4020和3741不一致时,显示出来的主轴转速与主轴倍率选定的不对应攻丝参数设定5200#4(DOV)=1 刚性攻丝退刀时倍率有效(倍率值在参数NO.5211中设定)5200#5(PCP)=1 刚性攻丝不使用高速深孔攻丝循环5201#0(NIZ)=1 进行刚性攻丝的平滑处理5204#0(DGN)=1 在诊断画面上显示主轴和攻丝轴的偏差量的偏差值5210=29 指令刚性攻丝的M代码5211=200 刚性攻丝退刀时的倍率值5241=3000 刚性攻丝时主轴的最高转速(第1档)5242=3000 刚性攻丝时主轴的最高转速(第2档)5243=3000 刚性攻丝时主轴的最高转速(第3档)5261=2000 主轴和攻丝轴的直线加减速时间常数(第1档)5262=2000 主轴和攻丝轴的直线加减速时间常数(第2档)5263=2000 主轴和攻丝轴的直线加减速时间常数(第3档)5280=1000 刚性攻丝时主轴和攻丝轴的位置控制回路增益5300=20 刚性攻丝时攻丝轴的到位宽度5301=20 刚性攻丝时主轴的到位宽度5310=32000 刚性攻丝时攻丝轴移动时位置偏差的极限值5311=32000 刚性攻丝时主轴移动时位置偏差的极限值5312=800 刚性攻丝中攻丝轴停止时的位置偏差极限值5313=800 在刚性攻丝中主轴停止时的位置偏差极限值5314=32000 在刚性攻丝中攻丝轴移动时位置偏差的极限值。
基于FANUC数控系统的模拟主轴的参数设置与调试
基于FANUC数控系统的模拟主轴的参数设置与调试0 引言主轴是机床上带动工件或刀具运动的轴,主轴控制的效果将直接影响零件的加工精度。
模拟主轴控制是指数控系统输出模拟电压控制主轴,主轴由调速器控制的主轴电机驱动( 常用的调速器是变频器、主轴电机是三相异步电动机) ,可以实现数控机床主轴的启停、正反转以及调速控制。
基于 FANUC数控系统的主轴控制主要有模拟主轴控制和串行主轴控制两种类型。
模拟主轴系统的结构如图 1 所示。
串行主轴控制是指数控系统输出串行数据控制主轴,主轴通常由伺服驱动器控制的伺服电机驱动。
模拟主轴控制经济实用、调试方便,在中低档的数控机床中广泛使用。
图 1 模拟主轴系统结构示意图1 模拟主轴系统的组成基于 FANUC 数控系统的模拟主轴控制系统的气原理图如图 2 所示。
其中,FANUC 0i-C 数控系统的 JA40 接口输出 0 ~ 10 V 模拟电压; 三菱 E700变频器的 2、5 端子接收JA40 接口输出的模拟电压信号,STF、STR 端子接收 JD1A 接口输出的转向信号; 主轴编码器 PG 的反馈信号输入 JA7A 接口。
图 2 模拟主轴控制电气原理图2 模拟主轴的调试从系统组成的角度,数控机床模拟主轴的调试包括 CNC 中有关主轴的参数与信号的调试,以及变频器本身的参数与信号的调试。
调试的目的是保证数控系统能够根据指令发出正确的模拟电压信号,经过变频器调速后驱动主轴正确运行。
2.1 CNC 调试CNC 调试时,主要是根据不同的控制要求,设置一些参数,将控制要求反映到主轴转速的模拟量输出上,使之与控制要求一一对应。
以基于 FANUC数控系统的某数控车床的模拟主轴控制为例,CNC的转速指令输出极限( 模拟量) 为 10 V,档位 1 ~ 3对应的最高转速分别为 1 000 r/min、2 000 r/min、4000 r / min,CNC 上设定的主轴参数如表 1 所示。
FANUC数控系统参数设定
FANUC数控系统参数设定FANUC数控系统是目前广泛应用于机床控制领域的主流品牌之一、参数设定是数控系统的重要部分,通过设定不同的参数值,可以对机床进行精细控制,并实现不同的加工要求。
下面将介绍FANUC数控系统的参数设定内容。
1.系统参数:系统参数是FANUC数控系统的基本设置,包括通信参数、时钟设置、系统尺寸、各轴的脉冲当量等。
通信参数包括串口通信波特率、数据位、校验方式等,用于与上位机进行通信。
时钟设置用于设置系统的实时时钟,影响到程序执行的时间计算。
系统尺寸是机床的工作台尺寸,包括X轴、Y轴、Z轴的行程范围。
各轴的脉冲当量是指每个脉冲代表的位移量,用于确定机床的精度。
2.速度相关参数:速度相关参数是FANUC数控系统中控制机床行程速度的参数,包括G0速度、G1速度、进给速度倍率等。
G0速度是机床快速移动时的速度,G1速度是工件加工时的进给速度。
进给速度倍率用于调整工件加工时的进给速度,通过改变进给速度倍率,可以控制加工速度的快慢。
3.位置相关参数:位置相关参数是FANUC数控系统中用于设定机床位置信息的参数,包括机床的起点位置、终点位置、参考点位置等。
起点位置是机床工作的初始位置,终点位置是机床工作的最后位置,参考点位置是机床工作时的参考位置。
通过设定位置相关参数,可以实现机床的定位控制。
4.插补相关参数:插补相关参数是FANUC数控系统中用于设定机床插补运动的参数,包括插补误差限制、加速度、减速度等。
插补误差限制是设定机床插补运动时允许的误差范围,通过设置插补误差限制可以控制机床的加工精度。
加速度和减速度是设定机床运动时的加速度和减速度,通过设定加速度和减速度可以控制机床的运动平稳性。
5.IO相关参数:IO相关参数是FANUC数控系统中与输入输出设备相关的参数,包括输入信号的设定、输出信号的设定、PLC的设定等。
输入信号的设定是设定输入设备与数控系统的连接方式和逻辑关系。
输出信号的设定是设定输出设备与数控系统的连接方式和逻辑关系。