
无凸缘圆筒形件冲压成形工艺及模具设计
无凸缘圆筒形件冲压成形工艺及模具设计绪论冲压使板料经分离或成形而得到制件的加工方法。
冲压利用冲压模具对板料进行加工。
常温下进行的板料冲压加工成为冷加工。
冷冲压除部分冷挤和冷锻等体积冲压工序外,主要原料材料是板料(金属和非金属),因此,有“板料冲压”之称。
在冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,成为冲压模具。
冲模在实现冲压加工中是必不可少的工艺设备,与冲压件是“一模一样”的关系,若没有符合要求的冲模,已不能生产出合格的冲压件;没有先进的冲模,先进的冲压成型工艺就无法实现。
在冲压零件的生产中,合理的冲压成型工艺、先进的模具、高效的冲压设备是必不可少的三要素。
根据冷冲压材料变形的基本方式不同,冷冲压可分为冲裁、弯曲、引伸、冷挤、成型等几种基本工序。
用于上述各工序的冷从模,分别称为冲裁模、弯曲模、引申模、冷挤模、成形模等。
分析这些工序的特征,解决相应的特征,解决相应工序模具的设计问题,便是本课程的基本任务。
对冷冲压的新工艺、模具的性技术及其新材料、模具寿命问题和自动送进能够料装置等,亦将作适当的分析。
冲压加工与其他加工方法相比,无论在技术方面,还是在经济方面,都具有许多独特的优点。
生产的质检所表现出来的高精度、高复杂程度、高一致性、高生产率和低消耗,是其他加工制造方法所不能比拟的。
模具可保证冲压产品的尺寸精度,使产品质量稳定,而且在加工中不破坏产品表面。
但需要指出的是,由于进行冲压成形加工必须具备相应的模具,而模具是技术密集型产品,其制造属但见小批量生产,具有难加工、精度要求高、生产成本高的特点。
所以,只有在冲压零件生产批量大的情况下,冲压成形加工的情况下,冲压成形加工的优点才能充分体现,从而获得好的经济效益。
由于冲压加工具有上述突出的优点,因此在批量生产中得到了广泛的应用,在现代工业生产中占有十分重要的地位。
板料冲压加工在国民经济制造行业中占有十分重要的地位,在机械、电子、汽车、航空、轻工业(如自行车、照相机、五金、日用器皿等生产)等领域有广泛的应用。
由于冲压加工具有生产率高、生产成本低、操作简单、适合大批量生产等优点,在我国现代化建设中有着广阔的发展前景,因而需要大量的工程技术人员,国外发达国家对冲压加工技术的应用、研究和开发都比较重视。
我国也非常重视冲压技术人才的培养,全国除了有几十所设有金属塑性加工专业外,还有为数众多的专科学校、职业技术学校培养冲压工艺与模具的各级各类技术人才。
并且冲压是国防工业及民用工业生产中必不可少的加工方法。
模具使大批量生产同行产品的工具,是工业生产的主要工艺装备。
模具工业是国民经济的基础工业。
冷冲压的推广和发展少、无且屑加工是提高机械加工、提高生产率的技术发展方向。
介于模具是实现少、无切屑加工的重要工艺装备之一,因此,随着生产的高速度发展个冷冲压、精冲压、冷挤压、温(热)挤压、半液态挤压、旋压、爆炸成型等少、无且屑加工新工艺的推广使用,对模具的产量和质量提高到了很高的要求,许多企业因为模具影响来新工艺的应用,设置影响到产品试制或生产,以模具技术水平的先进与落后(主要表现在模具制造周期、使用寿命、模具制造精度及成本等四个方面)是能否多快、好、省的发展机电工业产品的关键,也是衡量工业发展程度的重要标志之一。
“产品要发展,模具是关键”这一点,应该引起我们的足够重视。
近年来,我国模具行业的广大工人、干部和技术人员,以实现四个现代化为奋斗目标,在模具结构、加工工艺新材料应用和模具使用等方面取得来可喜的成绩,为机电产品的生产和发展做出了贡献。
当前各种模具设计和制造技术的发展主要趋势是:(1)模具的设计与结构纲要与成型工艺的高速自动精密化相适应,即发展高效率、高寿命、高精度的模具;(2)积极开展标准化工作,扩大标准件范围,推行模具典型组合结构,最大限度地缩减模具临时的设计和制造工作量。
(3)采用计算机辅助设计,提高设计质量,缩短设计周期。
(4)减少模具制造中的手工操作比例,采用计算机辅助制造模具,提高加工自动化程度,发展电工技术,发展反馈控制自动仿行机床,扩大数控铣床的应用。
(5)发展各类建议模具及建议模具的各类材料,以适应小批和试制的生产需要;(6)发展高强度、高寿命及特殊性能的模具钢材;(7)发展模具表面处理工艺,提高寿命。
总的来说我国模具工业起步晚、基础差,就总量来看,大型、精密、复杂、长寿命模具产需矛盾仍然十分突出。
为了进一步振兴模具工业,国家有关部门进一步部署,相信在政府的大力支持下,通过本行业和相关行业以及广大模具工作者的共同努力,我国模具工业水平必将大大提高,为国家经济建设做出更大的贡献。
冲压模具设计与制造课程设计1零件及其冲压工艺分析图 1-1该零件为空心圆筒形件的拉深,形状简单对称,所有尺寸均为自由公差,对零件的厚度变化也没有要求。
在满足工艺性要求时,进行大批量生产,一般采用拉深成形。
圆筒形件的毛坯为圆形板料,可以通过落料获得。
因此,该零件在满足冲压工艺性要求的前提下,采用的冲压工 序是落料、拉深,可在最后再安排一道修边工序达到要求。
该零件的外径为φ20,精度等级为IT14级,拉深工艺容易保证。
该零件的圆角半径R2能满足拉深工艺对该处圆角的要求。
[R ≧(2—3)t]上所述,该零件的精度及结构尺寸都能满足冲压工艺要求。
在大批量生产时,可用冲压加工。
冲压的基本工序是落料拉深。
1.1 工艺计算由图可知,因为材料的厚度是0.5㎜,所以:零件的直径为 d﹦20-0.5﹦19.5 ㎜零件的高度为 h﹦10-0.25=9.75 ㎜圆角的半径为 r﹦2 ㎜料的厚度为 t﹦0.5 ㎜图1-21.2 毛坯尺寸的计算由于板料的厚度是0.5㎜,故可直接但工件的尺寸计算,不必按中心线尺寸计算。
因此:hd ﹦9.750.519.5=查《实用冲压技术手册》表4-4[10]。
可查得:修边余量δ﹦1 ㎜则H ﹦h+δ﹦9.75+1﹦10.75 ㎜依据圆筒形件拉深时的毛坯尺寸计算公式(式4—1)[10]为:D 将19.5d =㎜,10.75H =㎜,20.25 2.25r =+=㎜代入上式中,即得毛坯的直径为:34D == ㎜1.3 拉深次数的确定1.3.1 确定是否用压边圈因 0.5100100 1.47234t D ⨯⨯==< 由《冲压模具设计与制造》表 4.4.4[3]可查得:可以不用压边圈,但是为了保险起见,首次拉深仍采用压料圈。
采用压料圈后,首次拉深可以选择较小的拉深系数,有利于减少拉深次数。
查表4.4.3[5]可得极限拉深系数:1m ﹦0.50~0.53 取 1m ﹦0.532m ﹦0.75~0.76 取 2m ﹦0.76零件所需的拉深系数:m ﹦1190.5733.43d D m ==>所以该零件能一次拉深成形。
2工艺方案的确定根据以上分析,冲压该零件可能有以下三种方案:方案一:先落料,后拉深。
采用单工序模生产。
单工序模易于制造和维修,模具在冲床上安装时,调整间隙的均匀度困难,凸模与凹模的相对正确位置只能靠冲床导轨与滑块的配合精度来保证,因此模具的导向精度低,使用安全性差,不是与薄板料的冲裁。
虽然模具结构简单,但需两道工序两副模具,生产效率低,难以满足该工件大批量生产的要求方案二:落料—拉深复合模。
采用复合模生产。
调料在复合模中进行冲裁时,一次定位就可以完成冲裁件的内外形尺寸,故制件的内外形的位置尺寸精度高,生产效率高、生产效率高,适合位置精度高、生产批量大的制件选用。
但这种模具结构复杂,制造困难、周期长,当制件内外形尺寸像差较小时也不宜选用复合模。
复合模结构上的特点是具有既是落料凸模又是冲孔凹模的所谓凸凹模。
利用复合模能够在模具的同一部位上同时完成制件的落料和冲孔工序,从未而保证冲裁件的内孔与外援的相对位置精度和平整性、生产效率高;而且条料的定位精度比连续模低,模具轮廓尺寸也比连续模小。
但是,模具结构复杂,不易制造,成本高,适合于大批量的生产。
而且只需一副模具,生产效率高,尽管模具结构较方案一复杂,但由于零件的几何形状简单对称,模具制造并不困难方案三:拉深级进冲压。
采用级进模生产。
压力机一次冲程中,在模具不同部位上同时完成数道冲裁工序的模具,称为连续模。
使用连续模可以减少模具和设备数量,提高生产效率,而且容易实现生产自动化。
但连续模比简单模制造复杂,成本也高。
虽然只需一副模具,生产效率高,但模具结构比较复杂,送进操作不方便。
通过对上述方案的分析比较,该件若能一次拉深,则其冲压采用方案二为佳[9]。
3 主要工艺参数的计算3.1 毛坯尺寸的计算根据表面积相等原则,有解析法求该零件的毛坯直径D 。
已求得 D ﹦34 ㎜3.2 排样及相关尺寸的计算根据零件的工艺性的要求,采用有废料直排的排样方式,排样图3-3所示如下:3.2.1 冲裁件面积的计算2907.464D A π== ㎜3.2.2 板料厚度是t﹦0.5 ㎜,则表2.5.2可查得工件间的搭边值: 1a ﹦1.2 ㎜侧面间的搭边值: a ﹦1.5 ㎜条料与导料板的间隙: m i C ﹦0.5 ㎜因此条料宽度的值如下:B=D+2a+C=34+2 1.5=37⨯ ㎜3.2.3 步距[3]134 1.235.2S D a =+=+= ㎜3.2.4 一个步距内材料的利用率[3]η﹦1134907.4610068.335.237nA BS ⨯=⨯%=%⨯ 3.2.5 成形次数的确定由前所述,零件可一次拉深成形,所以采用落料—拉深复合模。
3.3 冲压工序压力的计算3.3.1 计算压边力由表4.24[3]确定压边力的计算: 221[(2)]4Q d F D d q r π=-+式中,2d p r r == ㎜,119.5d = ㎜,由表4.25查得: 1.0P MPa =。
把各已知数据代入上式,得压力为:22[34(19.522)]14744Q F N π=-+⨯⨯=3.3.2 计算压边力 查表4.17[3]计算拉深力11b F K d t πσ=已知0.57m =,由表4.18查得10.7K =,70b MPa σ= 。
代入上式得 0.719.50.5F π=⨯⨯⨯=拉 N3.3.3 计算冲裁力 b F σ冲=Lt [3]已知0.5t =㎜,70b MPa σ=,223444L D ππ==⨯907.92= ㎜,代入上式为 0.57031777N F ⨯⨯= 冲 = 907.923.3.4 综合以上计算可得总的冲压力F 压1.4F F )1.4(150********QN ≥+=⨯+=() N 故 F 压=F 冲+F 拉+Q F =31777150147433752N ++()= N 因该副模具采用的是正装的复合模,固定卸料与推件。
3.3.5 选用冲压设备设备类型选择的主要依据是所完成的从压工序性质、生产批量、冲压件的尺寸及精度要求、现有设备条件等。
无凸缘筒形件模具设计(课程设计)

目录1 绪论 (2)1.1模具概述 (2)1.2冷冲模具工业的现状 (2)1.3冷冲模具的发展方向 (2)2 工艺方案分析及确定 (3)2.1零件工艺性分析 (3)2.1.1 材料分析 (3)2.1.2 结构分析 (3)2.1.3 精度分析 (3)2.1.4 变形特点的分析 (3)2.2工艺方法的确定 (4)3 零件工艺计算 (4)3.1拉深工艺的计算 (4)3.1.2 预算坯料直径D (4)3.1.3 压边圈的选择 (5)3.1.5 确定各次拉深半成品尺寸 (5)3.1.6 拉深工序图 (6)3.1.7 排样计算 (7)3.2.1 落料凸、凹模刃口尺寸计算 (8)3.2.2 首次拉深凸、凹模尺寸计算 (8)4 冲压设备的选择 (10)5 模具的总体设计及装配 (10)5.1落料凹模的设计 (11)5.2凸凹模(落料的凸模、拉深的凹模) (12)5.3拉深凸模 (13)5.4模柄的选择 (14)5.5卸料装置 (14)5.6顶杆装置的选择 (14)5.7销、钉的选择 (15)6 模具闭合高度的校核 (15)7 总装配图 (16)8 总结 (16)参考文献: (17)1 绪论1.1 模具概述模具是高新技术产业的一个组成部分,是工业生产的重要基础装备.用模具生产的产品,其价值往往是模具价值的几十倍。
模具技术是一门技术综合性强的精密基础工艺装备技术,涉及新技术、新工艺、新材料、新设备的开发与推广应用.是冶金、材料、计量、机电一体化、计算机等多门学科以及铸、锻、热处理、机加工、检测等诸多工种共同打造的系统工程。
用模具生产制品具有高效率、低消耗、高一致性、高精度和高复杂程度等特点,这是其他任何加工制造方法所不及的。
目前,模具制造业已成为与高新技术产业互为依托的产业,模具工业技术水平的高低已成为衡量国家制造业水平的重要标志之一。
1.2 冷冲模具工业的现状到了21世纪.随着计算机软件的发展和进步.CAD/CAE/CAM技术日臻成熟,其现代模具中的应用越来越广泛。
第一节 圆筒形零件拉深讲解

筒壁传力区拉裂: 由于拉应力超过抗拉强度引起板料断裂。
一、无凸缘圆筒形零件拉深 4、圆筒形零件拉深成形的缺陷及防止措施
1)凸缘变形区的起皱 主要决定于:
切向压应力σ3的大小,越大越容易失稳起皱; 凸缘区板料本身的抵抗失稳的能力。
凸缘宽度越大,厚度越薄,材料弹性模量和硬化模量越小, 抵抗失稳能力越差。
第n次拉深系数: mn=dn/dn-1
6、拉深系数的确定 1)拉深系数的概念
拉深系数m 表示拉深前后坯料(工序件)直径的变化率.
m 愈小,说明拉深变形程度愈大,相反变形程度愈小. 拉深件的总拉深系数等于各次拉深系数的乘积,即
若m 取得过小,会使拉深件起皱、断裂或严重变薄超差。 极限拉深系数: 工件在危险断面不至拉破时,所能达到的最小拉深系数mmin。
压料装置产生的压料力Fy大小应适当;
在保证变形区不起皱的前提下,尽量选用小的压料力。 理想的压料力是随起皱可能性变化而变。
9、圆筒形零件拉深的压料力和拉深力
2)拉深力与压力机的公称压力 ①拉深力F
按经验公式可计算出圆筒形件带压料装置和不带压料装置的 首次拉深和以后各次拉深的拉深力。 ②压力机的公称压力
②金属的流动过程 工艺网格实验 材料转移:高度、厚度发生变化。
③拉深变形过程
外力
凸缘产生内应力: 径向拉应力σ1;切向压应力σ3
凸缘塑性变形: 径向伸长,切向压缩,形成筒壁
直径为d高度为H的圆筒形件(H>(D-d)/2)
拉深单元变形动画
一、无凸缘圆筒形零件拉深
2、圆筒形零件拉深过程中坯料内的应力与应变状态 拉深过程中某一瞬间坯料所处的状态
当筒壁拉应力超过筒壁材料的抗拉强度时,拉深件就会在 底部圆角与筒壁相切处——“危险断面”产生破裂。
《冲压工艺与模具设计》图文课件ppt 第4章
4.5 带凸缘圆筒形件的拉深
4.5.2 宽凸缘圆筒形件的拉深
当 r凸 = r凹 = r 时,宽凸缘圆筒形件毛坯直径 D 为: 根据拉深系数的定义,宽凸缘圆筒形件的拉深系数为:
目录
4.5 带凸缘圆筒形件的拉深
4.5.2 宽凸缘圆筒形件的拉深
宽凸缘圆筒形件的尺寸
目录
4.5 带凸缘圆筒形件的拉深
4.5.2 宽凸缘圆筒形件的拉深பைடு நூலகம்
拉深系数
拉深系数表示拉深后圆筒形件的直径与拉深前毛坯(或半成品) 的直径之比。
目录
基本概念
极限拉深系数
在实际生产中,拉深系数的减少有个限度,这个限度称为 极限拉深系数 。
拉深模的间隙
凸、凹模之间的间隙,简称为拉深间隙。
修边余量
由于拉深材料厚度有公差,板料具有各向异性,所以拉深后工件 的口部或凸缘周边不齐,必须进行修边,以达到工件的要求。修 边的值称为修边余量。
拉深件的工艺性
拉深件的工艺性是指工件拉深的难易程度。
变薄拉深
变薄拉深主要是在拉深过程中改变拉深件筒壁厚度,而毛坯的直 径变化很小的拉深方法 。
目录
拉深件类型
目录
4.1 拉深变形过程分析
4.1.1 拉深变形的过程及特点
1—凸模; 2—压边圈; 3—凹模; 4—制件
目录
4.1 拉深变形过程分析
4.1.2 拉深过程中板料的应力应变状态
4.2.1 起皱及其控制
(1)采用压边圈。
控
制
(2)采用锥形凹模
起
皱
的 措
(3)采用拉深筋
施
:
(4)采用反拉深
目录
4.2 拉深件的质量控制
4.2.1 起皱及其控制
无凸缘筒形件模具设计
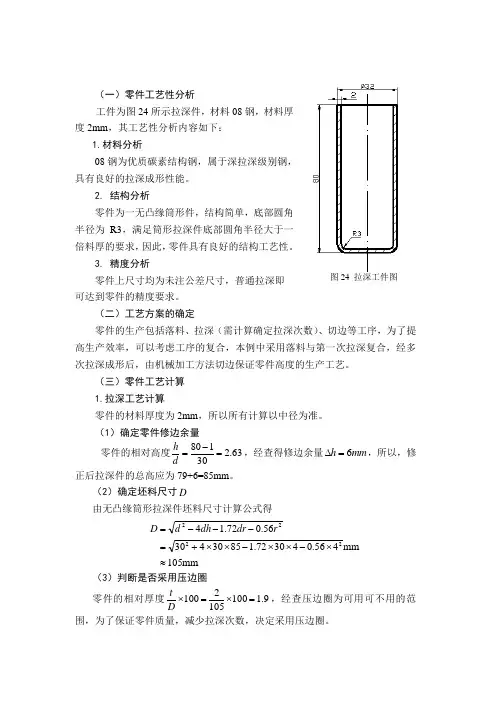
(一)零件工艺性分析工件为图24所示拉深件,材料08钢,材料厚度2mm ,其工艺性分析内容如下:1.材料分析08钢为优质碳素结构钢,属于深拉深级别钢,具有良好的拉深成形性能。
2. 结构分析零件为一无凸缘筒形件,结构简单,底部圆角半径为R3,满足筒形拉深件底部圆角半径大于一倍料厚的要求,因此,零件具有良好的结构工艺性。
3. 精度分析零件上尺寸均为未注公差尺寸,普通拉深即可达到零件的精度要求。
(二)工艺方案的确定零件的生产包括落料、拉深(需计算确定拉深次数)、切边等工序,为了提高生产效率,可以考虑工序的复合,本例中采用落料与第一次拉深复合,经多次拉深成形后,由机械加工方法切边保证零件高度的生产工艺。
(三)零件工艺计算1.拉深工艺计算零件的材料厚度为2mm ,所以所有计算以中径为准。
(1)确定零件修边余量 零件的相对高度63.230180=-=d h ,经查得修边余量mm h 6=∆,所以,修正后拉深件的总高应为79+6=85mm 。
(2)确定坯料尺寸D由无凸缘筒形拉深件坯料尺寸计算公式得 mm105mm 456.043072.1853043056.072.142222≈⨯-⨯⨯-⨯⨯+=---=r dr dh d D(3)判断是否采用压边圈 零件的相对厚度9.11001052100=⨯=⨯D t ,经查压边圈为可用可不用的范围,为了保证零件质量,减少拉深次数,决定采用压边圈。
图24 拉深工件图(4)确定拉深次数查得零件的各次极限拉深系数分别为[ m 1]=0.5,[ m 2]=0.75,[ m 3]=0.78,[ m 4]=0.8。
所以,每次拉深后筒形件的直径分别为mm 5.52mm 1055.0][11=⨯==D m dmm 38.39mm 5.5275.0][122=⨯==d m dmm 72.30mm 38.3978.0][233=⨯==d m dmm 30mm 58.24mm 72.308.0][344<=⨯==d m d由上计算可知共需4次拉深。
17809-冲压工艺与模具设计-电子教案-模块4
盒形件拉深时的应力分布
项目一 拉深工艺
低盒形件拉深件的毛坯
项目一 拉深工艺
高盒形件拉深件的毛坯
项目一 拉深工艺
任务八 其他拉深方法 变薄拉深件图
项目一 拉深工艺
液体凸模拉深的变形过程
项目一 拉深工艺
聚氨酯橡胶拉深模 强制润滑拉深
项目一 拉深工艺
变薄拉深
项目一 拉深工艺
项目二 拉深模具结构及工作原理
任务一 首次拉深模具的结构及工作原理
1. 无压边首次拉深模具
2. 有压边的首次拉深模具
项目二 拉深模具结构及工作原理
无压边装置的首次拉深模具 工作时,毛坯在定位圈3中 定位,拉深结束后,工件由 凹模底部的台阶完成脱模, 并由下模座底孔落下。由于 模具没有采用导向机构,故 模具安装时由校模圈2完成 凸、凹模的对中,保证间隙 均匀,工作时将校模圈移走。 该模具结构简单,制造方便, 通常用于材料塑性好、相对 厚度较大的零件拉深。由于 其凸模要深入凹模,所以只 适用于浅拉深。
项目二 拉深模具结构及工作原理
任务一 首次拉深模具的结构及工 作原理 任务二 再次拉深模具的结构及工 作原理
模块小结
项目一 拉深工艺
任务一 拉深概念及分类 典型拉深件
项目一 拉深工艺
拉深件的分类
项目一 拉深工艺
不变薄拉深
项目一 拉深工艺
变薄拉深
项目一 拉深工艺
任务二 直壁圆筒形件拉深的变形过程及特点 圆筒形拉深件
项目二 拉深模具结构及工作原理
无压边圈的再次拉深模具
项目二 拉深模具结构及工作原理
带弹性压边圈的再次拉深模具
项目二 拉深模具结构及工作原理
冲压工艺与模具设计思考与练习参考答案(第2版)
《冲压工艺与模具设计(第2版)》思考与练习参考答案思考与练习11.什么是冲压加工?冲压加工常用的设备和工艺装备是什么?答:冲压加工是在室温下利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得具有一定形状、尺寸和性能的零件的压力加工方法。
常用的设备一般有机械压力机、液压机、剪切机和弯曲校正机。
冲压模具是冲压加工所用的工艺装备。
2.冲压工艺有何特点?列举几件你所知道的冲压制件,说明用什么冲压工序获得的?答:冲压工艺与其它加工方法相比,有以下特点:①用冷冲压加工方法可以得到形状复杂、用其它加工方法难以加工的工件,如薄板薄壳零件等。
冲压件的尺寸精度是由模具保证的,因此,尺寸稳定,互换性好。
②材料利用率高、工件重量轻、刚性好、强度高、冲压过程耗能少。
因此,工件的成本较低。
③操作简单、劳动强度低、生产率高、易于实现机械化和自动化。
④冲压加工中所用的模具结构一般比较复杂,生产周期较长、成本较高。
冲压加工是一种制件质量较好、生产效率高、成本低,其它加工方法无法替代的加工工艺。
汽车覆盖件、饭盒、不锈钢茶杯等是通过落料拉深工序完成;垫圈是通过落料冲孔工序完成;电脑主机箱外壳是通过落料冲孔、翻边成形等弯曲工序完成。
3.简单叙述曲柄压力机的结构组成及工作原理。
结构组成:工作机构(曲柄滑块机构)、传动系统(带传动和齿轮传动等机构)、操纵系统(离合器、制动器及其控制装置)、能源系统(电动机和飞轮)、支承部件(床身)。
尽管曲柄压力机有各种类型,但其工作原理和基本组成是相同的。
如图1-2所示的开式双柱可倾压力机的工作原理见图1-6所示,其工作原理如下:电动机5的能量和运动通思考与练习参考答案过带传动传给中间传动轴,再由齿轮传动传给曲轴9,连杆10上端套在曲轴上,下端与滑块11铰接,因此,曲轴的旋转运动通过连杆转变为滑块的往复直线运动。
将上模装在滑块上,下模装在工作台垫板1上,压力机便能对置于上、下模间的材料进行冲压,将其制成工件。
无凸缘圆筒形件冲压成形工艺及模具设计
无凸缘圆筒形件冲压成形工艺及模具设计绪论冲压使板料经分离或成形而得到制件的加工方法。
冲压利用冲压模具对板料进行加工。
常温下进行的板料冲压加工成为冷加工。
冷冲压除部分冷挤和冷锻等体积冲压工序外,主要原料材料是板料(金属和非金属),因此,有“板料冲压”之称。
在冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,成为冲压模具。
冲模在实现冲压加工中是必不可少的工艺设备,与冲压件是“一模一样”的关系,若没有符合要求的冲模,已不能生产出合格的冲压件;没有先进的冲模,先进的冲压成型工艺就无法实现。
在冲压零件的生产中,合理的冲压成型工艺、先进的模具、高效的冲压设备是必不可少的三要素。
根据冷冲压材料变形的基本方式不同,冷冲压可分为冲裁、弯曲、引伸、冷挤、成型等几种基本工序。
用于上述各工序的冷从模,分别称为冲裁模、弯曲模、引申模、冷挤模、成形模等。
分析这些工序的特征,解决相应的特征,解决相应工序模具的设计问题,便是本课程的基本任务。
对冷冲压的新工艺、模具的性技术及其新材料、模具寿命问题和自动送进能够料装置等,亦将作适当的分析。
冲压加工与其他加工方法相比,无论在技术方面,还是在经济方面,都具有许多独特的优点。
生产的质检所表现出来的高精度、高复杂程度、高一致性、高生产率和低消耗,是其他加工制造方法所不能比拟的。
模具可保证冲压产品的尺寸精度,使产品质量稳定,而且在加工中不破坏产品表面。
但需要指出的是,由于进行冲压成形加工必须具备相应的模具,而模具是技术密集型产品,其制造属但见小批量生产,具有难加工、精度要求高、生产成本高的特点。
所以,只有在冲压零件生产批量大的情况下,冲压成形加工的情况下,冲压成形加工的优点才能充分体现,从而获得好的经济效益。
由于冲压加工具有上述突出的优点,因此在批量生产中得到了广泛的应用,在现代工业生产中占有十分重要的地位。
板料冲压加工在国民经济制造行业中占有十分重要的地位,在机械、电子、汽车、航空、轻工业(如自行车、照相机、五金、日用器皿等生产)等领域有广泛的应用。
机壳冲压工艺及模具设计
产率 , 降低 生产成 本 , 为 企业 创 造 了经 济 效益 。
关键词 : 机 壳; 拉伸 ; 翻边 ; 冲孔 ; 冲压工艺分析
中图分 类 号 : T G 3 8 5 . 2 文献 标识 码 : B
S t a mp i n g Pr o c e s s a n d Di e De s i g n o f t h e Ch a s s i s
方案一 : 采用按单工序模 具来加工 , 则至少需要
落料拉伸模 、 冲孑 L 模、 翻边模 3 副模具来完成。虽然模
图 1 机壳制件图
具结构简单 , 制造方便 , 但需 3 道工序 , 模具制造费用
・l 7・
《 模具制造) ) 2 0 1 3 年第2 期
仕 泰 隆 国 际 工 贸 城
CEPC
— —
。 际 5 1 2贸城
工
-
57 75 88 8 8
中国 昆山— — 网址 : w
. s t l j t . c o n r
机 壳 冲 压 工 艺 及 模 具 设 计
吴 兴 华
中航 工业安徽开 乐专用车辆股份有 限公 司工 艺科 ( 安徽阜 阳 2 3 6 1 1 2 )
件 平整 而且无 裂纹 是该 制件 的模具设 计 中的关 键 。
2 冲压工艺方案的确定
由图 1 所示机壳制件分析可知 , 该制件尺寸不大 ,
精度要求不太高 , 形状不复杂 , 但产量较大 , 但根据材 料厚度一般 ( = 0 . 5 m m) 的特点 , 为保证冲孔位置精度 ,
冲模有较高 的生产率 , 决定采用导料销 、 挡料销进行 定位 , 弹压卸料装置 、 自然漏料方式 的复合模生产。
无凸缘筒形件模具设计
目录引言 (5)摘要 (6)Abstract (6)第一章零件的工艺性分析 (6)第二章工艺方案的选择与确定 (7)第三章搭边与排样 (8)第四章计算冲压力与压力中心 (9)第五章初选设备 (12)第六章凸、凹模刃口尺寸的确定 (13)第七章模具的总体结构设计 (18)第八章工作零件的设计与计算 (21)第九章其他工艺结构零件的设计与选用 (24)第十章校核设备 (25)第十一章模具的装配与试模 (26)参考文献 (27)附录 (27)引言本次设计,是我的一次较全面的设计能力训练,通过这次训练,我对模具基础知识及工程力学、互换性与测量技术、机械制图、金属工艺学、工程材料等专业课的综合运用有了一个较为系统全面的认识,同时也加深了对所学知识的理解和运用,将原来看来比较抽象的内容实现为具体化.这次课程设计初步掊养了我理论联系实际的设计思想,锻练了我综合运用模具设计和相关课程的理论,结合和生产实际分析和解决工程实际问题的能力,巩固、加深和扩展了有关机械设计方面的知识。
通过制订设计方案,合理选择传动机构和零件类型,正确计算零件的工作能力、确定尺寸和选择材料,以及较全面地考虑制造工艺、使用和维护等要求,之后进行结构设计,达到了解和掌握模具零件、机械传动装置和简单模具的设计过程和方法,对如计算、绘图、熟练和运用设计资料(包括手册、图册、标准和规范等)以及使用经验数据、进行经验估算和处理数据等方面的能力进行了一次全面的训练。
因为本课程的主要目标是培养我们具有基本冲裁模设计能力的技术基础课,因此通过设计的实践,使我了解到模具设计的基本要求、基本内容和一般程序,掌握了机械零件常用的设计准则。
针对课程设计中出现的问题查阅资料,大大扩展了我们的知识面,培养了我们在模具工业方面的兴趣及实际动手能力,对将来我在模具方面的发展起了一个重要的作用。
本次课程设计是我对所学知识运用的一次尝试,是我在机械知识学习方面的一次有意义的实践。
无凸缘圆筒形轴对称件冲压设计
1.2.1
工件的材料为LY12,属于硬铝,强度,硬度和耐磨性较低,这类材料用于制造力学性能较底,抗腐性机械性能如下:
抗剪强度 (兆帕)105~150mpa
抗拉强度 (兆帕)150~215mpa
屈服强度 (兆帕)195mpa
延伸率 (%)12%
2拉深工序计算
2.1
图2.1
2.1.2
(1)选定修边余量 ;
(2)计算毛坯直径D
(3)判断能否一次拉成
(4)不能一次拉成就判断拉深次数
(5)根据各工序确定必要的拉深工序
(6)确定各工序的圆角半径
(7)计算第一次拉深高度并校核是否安全
(8)计算以后各次的拉深高度
(9)画出工序图
2.2
2.2.1
为使计算尽可能准确,各工序均按料厚中心线尺寸计算。
(3)级进模(也称连续模) 在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。
通常模具是由二类零件组成:
一类是工艺零件,这类零件直接参与工艺过程的完成并和坯料有直接接触,包括有工作零件、定位零件、卸料与压料零件等;
一类是结构零件,这类零件不直接参与完成工艺过程,也不和坯料有直接接触,只对模具完成工艺过程起保证作用,或对模具功能起完善作用,包括有导向零件、紧固零件、标准件及其它零件等。应该指出,不是所有的冲模都必须具备上述六种零件,尤其是单工序模,但是工作零件和必要的固定零件等是不可缺少的。
关键词:筒形件,拉深工艺 ,整形,切边
Steel parts of the stamping process and die design
Abstract
The use of stamping is installed in the stamping equipment (mainly the press) on the mold to exert pressure on the materials to produce plastic deformation or separation, to obtain the necessary components of a pressure processing methods. Drawing is used to mold into a plate of rough openings for the hollow parts stamping method, using drawing process can be made tube, ladder-shaped pieces, spherical, cone-shaped, parabolic shape, or other irregular shape and thin Wall components. Based on a ladder-shaped cylinder of the drawing process, that ladder tube drawing of the method of calculation. This method is determined by the drawing process, drawing on many occasions to ensure that the process of drawing the shape is not pulled off the transition and eventually pulled out of qualified workpiece. Here on the blanking stretch, repeatedly drawing, shaping, trimming, and other sets of mold.