
锂离子电池安全性检测规范(比克)
每分钟碰撞次数40~80
脉冲持续时间16ms
碰撞次数1000±10
碰撞结束后将电池从实验台取下,目测电池外
观,检测电池电压。
a)电池外观应无明显损伤、漏液、冒烟或
爆炸。
b)电池电压不低于3.6V。
11、自由跌落
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电结束后,将电池样品由高度(最低点高度)为1000mm的位置自由跌落到置于水泥地面上的18mm~20mm厚的木板上,从X、Y、Z正负方向(六个方向)每个方向自由跌落1次,检测电池电压。
放电时间应不低于5h。
3、1C5A放电性能
(20℃)
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。以1C5A电流放电到终止电压2.75V,检测放电时间。
放电时间应不低于57min。
4、高温性能
(55℃±2℃)
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电结束后,将电池放入55℃±2℃的高温箱中恒温2h,然后以1C5A电流放电至终止电压2.75V,检验放电时间和目测外观。
a)荷电保持能力测试放电时间应不低于4.25h,电池电压不低于4.10V。
b)荷电恢复能力测试放电时间应不低于4.5h。
7、循环寿命
电池循环寿命试验应在环境温度20℃±5℃的条件下进行。先以1C5A电流放电到终止电压2.75V,再以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,直到充电电流小于或等于20mA,然后以1C5A电流放电至终止电压2.75V,再进行下一个充放电循环,直至连续两次放电时间小于48min,则认为寿命终止。每循环10次记录一次容量、平台;每循环50次记录一次内阻、厚度。
a)放电时间应不低于4h。
b)该试验结束后,将电池取出在环境温度20℃±5℃的条件下搁置2h,然后目测电池外观,应无变形,无爆裂。
6、荷电保持和恢复能力
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电后搁置28d,检测电池电压,在20℃±5℃的温度下以0.2C5A电流放电到终止电压2.75V,检测荷电保持能力。搁置1h,以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。在20℃±5℃的温度下以0.2C5A电流放电到终止电压2.75V,检测荷电恢复能力。
a)放电时间应不低于54min。
b)该试验结束后,将电池取出在环境温度20℃±5℃的条件下搁置2h,然后目测电池外观,应无变形、爆裂。
5、低温性能
(-20℃±2℃)
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电结束后,将电池放入-20℃±2℃的低温箱中恒温24h后,以0.2C5A电流放电至终止电压2.75V,检测放电时间和目测外观。
振动频率:10Hz~30Hz位移幅值(单振幅):0.38mm
振动频率:30Hz~55Hz位移幅值(单振幅):0.19mm
振动结束后,目测电池外观,检测电池电压。
a)电池外观应无明显损伤、漏液、冒烟或
爆炸。
b)电池电压不低于
3.6,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电结束后,将电池平均按X、Y、Z三个互相垂直轴向通过夹具坚固在振动台面上,按下述要求调好加速度、脉冲持续时间,进行碰撞试验。
循环寿命应不低于300次。
8、恒定湿热性能
在环境温度20℃±5℃的条件下,先以1C5A电流放电到终止电压2.75V,再以1C5A电流充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电结束后,将电池放入40℃±2℃,相对湿度为90%~95%的恒温恒湿箱中搁置48h后,将电池取出在环境温度20℃±5℃的条件下搁置2h,目测电池外观。再以1 C5A电流放电至2.75V,检测放电时间。
a)电池外观应无变形,锈蚀,冒烟或爆炸。
b)放电时间应不低于48min。
9、振动
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。充电结束后,将电池用夹具安装在振动台的台面上,按下面的振动频率和对应的振幅调整好实验设备。X、Y、Z三个方向每个方向上从10Hz~55Hz循环扫频振动30min,扫频速率为1oct/min;
锂离子电池安全性检测规范
检验项目
检验方法
检验标准
样品数量
合格数量
判定
1、外观
用目测法检查被测电池的外观。
a)电池外表面应清洁,无机械损伤,触点无锈蚀。
b)电池表面应有必须的产品标识。
2、0.2C5A放电性能
(20℃)
在环境温度20℃±5℃的条件下,以1C5A电流放电到终止电压2.75V。然后以1C5A充电,当电池端电压达到充电限制电压4.2V时,改为恒压充电,充电截止电流为10mA,最长充电时间不大于8h,停止充电。以0.2C5A电流放电到终止电压2.75V,检测放电时间。
锂电池可靠性测试标准

7.4.1测试方法:
7.4.1.1在20℃±5℃温度下,用0.5C5A的电流恒流充电当电池端电压达到n*4.2V时转为恒压充电,直到充电电流降至0.01C5A时充电结束。
7.4.1.2将成品电池以5V0.5C5A充电8h后,搁置10min,测试并记录电池的电压。
7.4.2测试设备:电池检测柜
7.7.4 试验电池处理:按B品退库。
7.7.5标准参照:GB/T 18287-2000
7.8异常充电测试
7.8.1测试方法:
7.8.1.1将电池放电至终止电压,搁置10min后测量并记录电池的内阻、电压及厚度;
7.8.1.2再将电池以充电限制电压n*4.2V/3C5A,充电7h;
7.8.1.3试验过程中观察并记录电池外观;
5.1.2若客户有特殊要求时,以客户的要求抽样作PRT测试,如频率过高需向客户收取合理的测试费用,但双方必须达成一致。
5.2判定规则:当所有测试项目均满足规定要求时,判为试验合格,如有任何一项测试项目不符合要求时,应暂停试验;责任单位须对不符合项进行确认、分析,找出不合格原因并改善后可继续进行送检;如重新测试合格,则判定试验合格;若重新测试仍有不符合项则判定检验不合格.
7.7.1.2按4.6的充电方式对电池充满电,充电结束搁置10min后,测量并记录电池的内阻、电压.
7.7.1.3将成品电池由1000mm高度自由跌落到18~20mm厚的硬木板上,从X、Y、Z正负方向(共六个方向)每个方向各跌落一次,如电池漏液、冒烟或爆炸则实验结束;跌落后搁置10min测试并记录电池电压、内阻。
7.7.1.4以1C5A电流放电至2.75V时终止放电;搁置10 min;按4.6充电制式给电池充满电;搁置10 min;
锂电池安全测试标准安规)
2.2以4.20V恒压充电,电流限制20mA。
2.3静置5min。
2.4以1C5A恒流充电,电压下限2.75V。
2.5停止。
3、品质要求:
放电时间不低于54min,电池外观无变形,无爆裂、漏液、冒烟、起火等现象。
振动试
1、使用仪器:
多频振动台、电压内阻检测仪。
1、使用仪器:
路华、瑞能、新威检测仪,安全测试桶。
2、使用方法:
2.1将接有引出片的电池置于安全测试桶内,连接正负极于检测仪。
2.2设置检测仪工步:在无保护电压与保护电流的条件下
1恒流充电:0.2C、0.5C、1C充电到5.00V。
2恒压充电:5.00V充电到电流变为40mA。
3静置:5min。
4停止。
短路
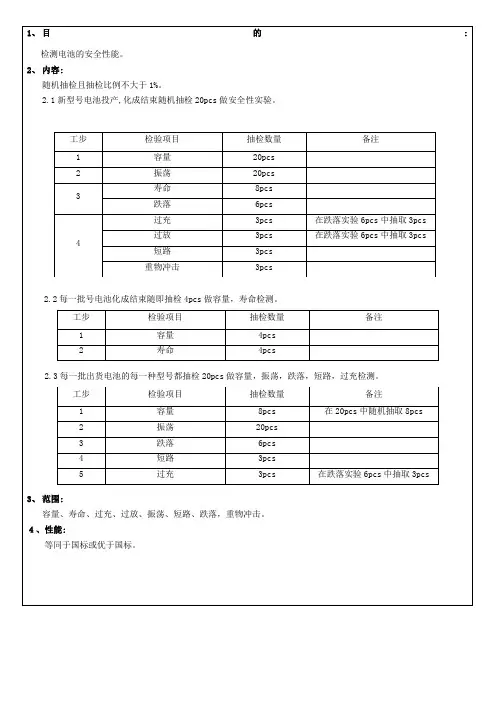
3pcs
重物冲击
3pcs
2.2每一批号电池化成结束随即抽检4pcs做容量,寿命检测。
工步
检验项目
抽检数量
备注
1
容量
4pcs
2
寿命
4pcs
2.3每一批出货电池的每一种型号都抽检20pcs做容量,振荡,跌落,短路,过充检测。
工步
检验项目
抽检数量
备注
1
容量
8pcs
在20pcs中随机抽取8pcs
2
振荡
20pcs
2.4检测电压内阻。
3、品质要求:
电池不允许发生变形,且无漏液、冒烟、起火、爆炸现象,电池电压内阻无明显变化。
2.2以4.20V恒压充电,电流限制20mA。
2.3静置5min。
2.4以1C5A恒流充电,电压下限2.75V。
2.5静置5分钟。
锂离子电池测试规范A1 -

记录放电时间以及测量测试后的开路电压。
7.4.3判断标准:放电时间不低于5h;
测试5低温放电测试
7.5.1目的:模拟在0.2C5mA或1C5mA电流放电的情况下电池的放电时间。
7.5.2步骤
按照6.4.1中的充电方式进行完全充电;
②以1C5mA (小电池和常规电池) /0.5C5mA (大电池)电流恒流充电至4.2V,再进行恒压充电至电流下降至0.05C5mA,充电停止;
③搁置10 min;
④以1.0C5mA (小电池和常规电池) /0.5C5mA (大电池)电流恒流放电至3.0V;
⑤重复上述步骤①~④;
⑥每50次循环测一次电池的开路电压、厚度;
6
10
24h
154h
7.7.3温度循环测试曲线(1个循环)
7.7.4判断标准:
电池不起火、不爆炸,不漏气,不漏液(不漏液需满足表1)。
测试8荷电保持能力测试
7.8.1目的:电池的放电时间
7.8.2步骤
①按照6.4.1中的方式进行0.2C5A完全充电;
②存放:室温下,开路搁置28 d(天);
放电:0.2C5A放电至3.0V,同时用记录放电到3.0V所用的时间。
除非特别规定,电池充放电时间间隔为10min。
七、通用可靠性测试
Ⅰ电性能测试
测试1放电性能测试
7.1.1目的:评估电池在指定电流放电的情况下,电池的放电时间或容量。
7.1.2步骤
按照6.4.1的充电方式进行完全充电;
静置0.5h~1h后,测量测试前的OCV、阻抗;
③在23±2℃环境温度下以0.5C5mA放电到3.0V终止;
标准锂离子电池的测试要求共21页

36、“不可能”这个字(法语是一个字 ),只 在愚人 的字典 中找得 到。--拿 破仑。 37、不要生气要争气,不要看破要突 破,不 要嫉妒 要欣赏 ,不要 托延要 积极, 不要心 动要行 动。 38、勤奋,机会,乐观是成功的三要 素。(注 意:传 统观念 认为勤 奋和机 会是成 功的要 素,但 是经过 统计学 和成功 人士的 分析得 出,乐 观是成 功的第 三要素 。
Thank you
39、没有不老的誓言,没有不变的承 诺,踏 上旅途 ,义无 反顾。 40、对时间的价值没有没有深切认识 的人, 决不会 坚韧勤 勉。
6、最大的骄傲于最大的自卑都表示心灵的最软弱无力。——斯宾诺莎 7、自知之明是最难得的知识。——西班牙 8、勇气通往天堂,怯懦通往地狱。——塞内加 9、有时候读书是一种巧妙地避开思考的方法。——赫尔普斯 10、阅读一切好书如同和过去最杰出的人谈话。——笛卡儿
锂离子电池的安全性及相关标准规定

锂离子电池的安全性及相关标准规定锂离子电池安全性及相关标准规定锂离子电池是一种高能量密度、长寿命、无记忆效应、环保等优点的电池,被广泛应用于便携式设备、电动工具、电动汽车等领域,但其安全性问题也备受关注。
本文将介绍锂离子电池的安全性及相关标准规定。
一、锂离子电池的安全性问题1. 热失控当锂离子电池内部温度达到一定程度时,电池的正副电极、电解液等将会燃烧甚至爆炸,造成严重事故。
热失控的主要原因是电池内部产生热量无法及时散发出去,导致电池内部温度升高。
2. 机械失控锂离子电池内部物质的结构很脆弱,在受到机械碰撞、摩擦等外力作用时,可能会发生机械失控。
3. 内短路内短路是锂离子电池内部发生短路的一种情况。
由于正负电极之间隔膜被损坏,电解液中的离子可以直接通过短路通道流动,导致电池损坏或甚至爆炸。
4. 外短路外短路发生在电池的正负接口被短路时,电池可以在极短的时间内输出大量电流,可能会引发电池爆炸。
二、锂离子电池相关标准规定1. UL标准UL标准是美国安全试验实验室(Underwriters Laboratories)制定的电池安全标准,主要用于规范锂离子电池的安全性能。
2. IEC标准国际电工委员会(IEC)制定了IEC 62133标准,用于规范电池的安全性能,其中包括锂离子电池。
3. GB/T标准GB/T是中国标准制定机构国家标准化管理委员会发布的标准。
《锂离子电池安全性要求和测试方法》(GB/T 31241-2014)是规范锂离子电池安全性能的重要标准。
4. UN标准联合国(UN)也制定了一系列标准来规范锂离子电池的安全性能,主要针对电池的包装和运输。
综上所述,锂离子电池的安全性问题备受关注,相关标准规定的制定和实施对于确保锂离子电池的安全性具有关键性作用。
同时,生产、使用锂离子电池时也要严格按照标准规定进行操作,尽可能避免电池对人身和环境造成损害。
未来发展趋势和前景随着科技的不断发展和新能源的广泛应用,锂离子电池的前景越来越广阔。
煤矿安全仪器仪表用锂离子电池安全性能检验规范文本资料

附录煤矿安全仪器仪表用锂离子电池安全性能检查规范(暂行)1 范围本检查规范规定了煤矿安全仪器仪表用锂离子蓄电池旳术语和定义、安全性能规定、试验措施及检查规则。
本检查规范合用于煤矿安全仪器仪表用锂离子蓄电池(如下简称电池)。
2 规范性引用文献下列文献中旳条款通过本规范旳引用而成为本规范旳条款。
但凡注日期旳引用文献,其随即所有旳修改单(不包括勘误旳内容)或修订版均不合用于本规范,然而,鼓励根据本规范到达协议旳各方研究与否可使用这些文献旳最新版本。
但凡不注日期旳引用文献,其最新版本合用于本规范。
GB/T 2900.11-1988 蓄电池名词术语(eqv IEC 486:1986)ISO/IEC 导则51 安全性部分-原则中包括旳方针3 术语和定义GB/T 2900.11-1988和ISO/IEC导则51中确立旳以及下列术语和定义合用于本原则。
3.1锂离子蓄电池 lithium-ion battery由一种或多种单体锂离子蓄电池及附件组合而成,并且可以作为电源使用旳组合体。
包括外壳、极端,并且也许具有电子保护装置。
3.2充电限制电压 limited charge voltage按制造商规定,电池由恒流充电转入恒压充电时旳电压值。
3.3终止电压 final voltage规定放电终止时电池旳负载端电压,其值由制造商规定。
3.4泄漏 leakage可见旳液体电解质旳漏出。
3.5泄气 venting电池中内部压力增长时,气体通过预先设计好旳防爆装置释放出来。
3.6破裂rupture由于内部或外部原因引起电池壳体旳机械损伤,导致内部物质暴露或溢出,但没有喷出。
3.7起火fire电池或电池组分伴有火焰燃烧。
3.8爆炸explosion电池旳外壳剧烈破裂导致重要成分抛射出来。
3.9参照试验电流reference test current参照试验电流为5h率放电电流。
参照试验电流用安培(A)表达,I5A=C5Ah/5h。
矿灯用锂离子蓄电池安全性能检验规范
矿灯用锂离子蓄电池安全性能检验规范矿灯用锂离子蓄电池的安全性能检验规范可以参考以下要点:
1. 电池容量和能量密度检验:检验蓄电池的容量是否符合标称值,并检验其能量密度是否合理。
2. 充放电性能检验:检验蓄电池的充电速率、放电速率、循环寿命等性能指标。
3. 安全性能检验:检验蓄电池的过充、过放、短路、高温等情况下的安全性能。
4. 环境适应性检验:检验蓄电池在不同温度、湿度、气压等环境条件下的性能表现。
5. 绝缘性能检验:检验蓄电池的绝缘层是否合格,是否存在漏电等安全隐患。
6. 容量保持率检验:检验蓄电池在一定循环次数后的容量保持率,评估蓄电池的使用寿命。
7. 安全认证和符合性检验:检验蓄电池是否符合相关的安全认证标准和规范,如CE认证、UN标准等。
这些检验规范可以根据蓄电池的不同用途和特性进行适当的调整和补充,确保矿灯用锂离子蓄电池的安全性能达到要求,以防止火灾、爆炸等事故的发生。
第 1 页共 1 页。
锂离子电池测试标准IEC62619-62620,UL1973,UN38
方法\\电芯放在不同温度下经受以下循环:①start:25±5℃-->85℃(升温t≤30min )②85±2℃保持4h;85±2℃-->25℃(降温t≤30min)③25±5°C保持2h;25±5°C-->-40℃(降温t≤30min )④-40±2°C保持4h:-40±2°C-->25℃(升温t≤30min )⑤25±5°C保持2h;25±5℃-->85℃(升温t≤30min )返回步骤②,循环10次;循环结束后,在25±5℃放置24h 再检查:循环结束时,测量电池的开路电压(OCV),并与预测试值进行比较。
@100%SOC(BEV) 或80%SOC(HEV),最低工作温度应为制造商规定的Tmin或-40℃,最高工作温度应为由制造商规定的Tmax或85℃,电芯放在不同温度下经受480min温度变化:①第0min-->25℃②第60min-->Tmin(降温约1℃/min到-40℃)③第150min-->Tmin(保温90min)④第210min-->25℃(升温约1℃/min到25℃)⑤第300min-->Tmax(升温约0.67℃/min到85℃)⑥第410min-->Tmax(保温90min)⑦第480min-->25℃(降温约0.86℃/min到-25℃)重复以上30次循环同IEC-62660-2中测试方法电芯放在不同温度下经受以下循环:①start:25+5℃-->72±2℃(t≤30min )②保持6h:72±2℃③变换:72℃-->-40±2℃(t≤30min )④保持6h:-40±2℃⑤变换:-40℃-->-72±2℃(t≤30min )重复步骤②,供完成10次,取出在室温(25±5)℃静置24h。
比克-三元正极材料锂离子电池 _EPDF
三元正极材料动力锂离子电池的 安全性保障-”失效-保护”系统Fail-Safe System for NMC Cathode Power Li-Ion Battery比克电池 BAK Battery Inc. 毛焕宇 Huanyu Mao, Ph.D.2013/04/08内容提要• • • • • 现实的需要---用三元材料 三元材料与磷酸铁锂的比较 三元材料电芯的安全性问题 Fail – Safe Safe概念的提出 如何才能达成Fail - SafeChina National Requirements for Automotive Batteries• 2015年,动力电池模块比能量达到150瓦时/公斤以上– By 2015, power battery energy density to be above 150 wh/kg at module level• 成本降低至2元/瓦时 2 /– Reduce the cost to 2 RMB/wh (US$317/kwh)“China New Energy Automotive Industrial Develop Plan” Proposed by China MIIT and Passed on April 18, 2012 by State Council《节能与新能源汽车产业发展规 划》, 国务院于2012年04月18日讨论通过高能量密度和低成本High energy density and low cost成本与能量密度的关系 Cost Reduction and Energy Density需要 Need 2000 pcs原材料 Material 10Wh/cell电池生产流程 Process 电池生产流程制造成本几乎完全相同 Process cost almost the same 原材料 Material20kwh Pack20Wh/cellCell cost reduction by 50% 台车电芯成本下降约一半 电芯成本下降约 每台车电芯成本下降约一半需要Need 需要 1000 pcs原材料成本 基本相同 Similar material cost提升电池能量密度能够大幅度降低单位成本Cost can be substantially reduced by increase energy density提高电芯能量密度的途径采用的方法高能密度的正极材料 高能密度的负极材料重量能量密度变化如负极不变,增长极限为3倍 如正极不变,增长极限为1.6倍副作用安全、倍率、循环 倍率、循环高能密度的正极和负极材料如正负极材料的比能量密度各增长一倍(压实 很多问题 密度不变),电芯能量密度为原来的215% 正负极材料的比能量密度同时增加的 倍数即电芯能量密度增加的倍数,几乎无极限较薄的隔膜 更薄更轻的外壳 更薄的铜、铝箔可以增加5% 可以到8%,有限 极限为13%安全 可靠性,漏液 电极生产强度限制以上估算是基于现有的某种Li(NMC)O2/Gr 系统作出,可能不适合其他电化学系统正极材料能量密度计算材料实际比能量密度 = 比容量 X 电压 X 压实密度 X 活性物质含量 LiCoO2: 148 mAh/g x 3.8V x 4.1 g/cc x 98% =2.260Wh/cc (18650 容量2.6Ah, 约205Wh/kg) Li(NMC)O2:160 mAh/g x 3.7V x 3.55 g/cc x 97% =2.038Wh/cc (18650 容量2.2Ah, 约176Wh/kg) LiMn2O4: 120 mAh/g x 3.9V x 2.9 g/cc x 95% =1.289 Wh/cc (18650 容量1.5Ah, 约120Wh/kg) LiFePO4: 140 mAh/g x 3.3V x 2.3 g/cc x 90% =0.956 Wh/cc (18650 容量1.3Ah, 约100Wh/kg)首次充放电效率也是一个重要因素,但是可以通过调整N/P比来改善正极原材料性能对比110% 100%占 90% 比80%%70% 60% 50% 克容量 Specific capacity 电压 Volt LiCoO2 Li(NMC)O2 LiMn2O4 LiFePO4 压实密度 活性物质含量 Compressed density Active mart.%实际压实密度与晶体密度的关系5.3 LiCoO2, 5.05; 4.1 5.1 4.9 晶体计算密度 (g/c.c.) Li(NMC), 4.77; 3.5 4.7 4.5 4.3 4.1 3.9 3.7 3.5 2 2.5 3 3.5 4 4.5 实际压实密度 (g/c.c.) LiFePO4, 3.6; 2.3 LiMn2O4; 4.18; 2.9原材料选择要满足模块150wh/kg 要满足模块150wh/kg• 磷酸铁锂(电芯能量密度120wh/kg)将很难被 采用 • 其他正极材料如锰酸锂以及混合材料的循环性 能和能量密度都达不到要求 • 新型材料如富锰富锂有诸多带根本性的性能问 题未解决,尚未产业化,应用经验不足 • 要在2015年前完成任务,三元材料及其衍生 化合物是较现实的选择 • 负极将适量采用微粒分散型硅碳复合材料,可 以提高负极能量密度两种正极材料的比较Comparison of 2 typical cathode materialAdvantages High safety Good Cell cycle life Disadvantages •Low energy density (120Wh/kg) •Poor low T performance •Difficult to control and detect self-discharge cells •Lower yieldLiFePO4Li(NMC)O2•High energy density(~180Wh/kg) •Good Cell cycle life •Good low T performance ~80% •Easy to detect and control selfdischarge cells •Higher yield •Easy on SOC indicationPoor cell safetyMain battery location Auxiliary Power Unit (APU) battery location起火和烟雾,电池内部碳化变黑、 重量减轻5公斤 on the right side Cells on the left side Cells8 76 54 32 1Substantial thermal damageModerate thermal damage13事故调查196 mm(including terminal)75 Ah50 mmCell specs 75 Ah/3.7V 2.72kg132 mm结论:电池内短路!!! 结论:电池内短路!!!Conclusion: Internal Short Circuit!!!Hole15CT 扫描图千万不要小看电池的能量美式MK II 手雷填装57g TNT 用电池能量单位来算只有一个三 元材料的18Ah3.7V的放电能量汤浅电池包的放电能量相当于32个手雷电池包无 失效-保护 系统 Battery Pack without Fail-Safe system Safe system一种安全性模型 (无失效-保护)A Safety ModelPossibility of Internal Short Circuit 内短路可能性Internal Short Circuit occurs 内短路发生重物 weight 重物 weight火种 kindling stone火种 kindling stone重物 weight 爆炸 explosion电池包具备 失效-保护 系统 Battery Pack with Fail-Safe system Safe system一种安全性模型(有失效-保护) A Safety ModelPossibility of Internal Short Circuit 内短路可能 性Fail-Safe System “失效-保护”系统Internal Short Circuit occurs 内短路发生Fail-Safe System works “失效-保护”系统 发挥作用重物 weight 重物 weight重物 weight火种 kindling stone火种 kindling stone火种 kindling stone三元材料的电池包都必须具备 “失效-保护”系统All Battery packs must equip with “Fail-Safe” systemWhat cause a safety incident 什么原因引起电池安全事故? • Bad connections in a battery pack • Electrolyte leaking to cause “second-fire” • with excess heat around the cells • Cell internal short Internal short • Other extreme conditions电池内部短路是最常见而最 难以完全杜绝的现象, 难以完全杜绝的现象,特别 是在中国大多数生产厂家。
锂离子测试标准-安全测试
1.0范围SCOPE本规范规定了锂离子电池定义、要求、测验方法、测试频次和数量;本规范适用于公司所有的锂离子电池。
This criterion describes the definition, requirement, test method, test frequency and amount.This criterion only applies to Li-ion battery produced by B&K.2.0变更记录CHANG RECORD3.0引用标准REFERANCE下列是本文引用的标准。
执行本规范时,所示版本均应该为有效版本。
使用本规范的各部门应注意下列引用标准是否是最新版本。
There are the references in this document. The edition of references is valid edition. All of the department using this criterion should notice the edition of the references.GB/T2828-1987逐批检查计数抽样程序及抽样表(适用于连续批的检查)GB/T2829-1987周期检查计数抽样程序及抽样表(适用于生产过程稳定性的检查)GB/T2900.11-1988蓄电池名词术语GB/T18287-2000蜂窝电话用锂离子电池总规范4.0 定义DEFINITION4.1充电限制电压--电池由恒流充电转入恒压充电时的电压值.Limited charge voltage—the voltage of constant current switches to constant voltage when battery is charged.4.2标称容量—指电池在环境温度为25±2℃的条件下,以5h率放电至终止电压时所应提供的电量,用C5表示,单位为Ah(安培小时)或mAh(毫安小时).Rated capacity—under 25±5℃,65±5%RH,i t means the capacity value of being charge by 5h ratio to cut-off voltage. The capacity value can be expressed with code C5. The unit is Ah or mAh.5.0测试条件和要求TEST CONDITIONS and REQUIREMENT5.1测试条件Testing conditions除非测试项目另有规定,本规范中各项测试应在以下条件下进行.All of the testing is done on the conditions hereinafter, unless there is other requirement.温度:25℃±2℃; 相对湿度:45%±20%;大气压力:86kPa—106kPaTemperature: 25℃±2℃;Related humidity: 45%±20%;Atmospheric pressure: 86kPa—106kPa5.2测量仪表与设备要求Requirement of the testing equipment and meter测量电压的仪表准确度应不低于0.5级,内阻应不小于10kΩ/V.The precision of meter used to measure voltage is no less than degree 0.5, and equipment used to measure internal resistance is no less than 10kΩ/V.测量电流的仪表准确度应不低于0.5级. 测量时间用的仪表准确度不低于±0.1%.The precision of meter used to measure current is no less than degree 0.5, and the precision of meter used to measure time is no less than degree ±0.1%.测量温度的仪表准确度应不低于±0.5℃. 恒压源电压可调,其电压变化范围为±0.5%.The precision of meter used to measure temperature is no less than degree ±0.5℃. The constant voltage source can be adjust with range of voltage change is ±0.5%.恒流源的电流恒定可调,在充电或放电过程中,其电流变化应在±1%范围内.The constant current source can be adjust with range of current change is ±1% during charge or discharge.6.0测试方法TEST METHOD6.1外观Appearance电池表面应清洁;无划伤、破裂、污迹、锈蚀、变形、漏液等缺陷。