
加工中心设备日常保养点检表
时间要求
安全事项:请确保维护工作的安全,各电气门及护盖除了维护工作的需要绝不可以打开
开机前
开机前
检查气动系统压力(一般应大于0.6MPa)
开机前
检查系统有无报警信息,如有需排除后方可正常生产 开机后
检查电箱冷却风扇或空调工作是否正常 ,变压器是否 产生高温
开机后
检查主轴顶端,刀具座及其它附件是否有异音、破损或 损坏并清洁主轴周围
开机后
检查夹治具是否有损坏或基本点是否仍然正常
开机后
检查加工刀具是否缺失或不足
开机后
检查加工程序是否完整
开机后
检查集中润滑油泵油位,不足时加注68#导轨油
8小时
检查压缩空气三点组合,添加汽轮机油或主轴油;及时 排水
8小时
检查各运动部件有无异常声音、振动及发热现象
8小时
检查切削液液位高度,不足时需添加
8小时
随时保持机台、操作面板的干燥清洁
8小时
检查各安全门、电源开关、动力源开关是否关闭,把三 每天作业
轴移至行程中间,以保持机台均衡精度
结, 每天作业
并做好工作台等部件的防锈
结束时
更换冷却液
变脏变味 时
重大问题记录:
注:1、每天分早、中班时,相应人员进行维护后均应及时填写记录; 2、填写方法:正常打"√"、异常打"×"、休息时空白不填,重大设备故障请填写在"重大问题记录"栏。
生产设备日常保养点检表
设备名称
设备型号 厂内编号 班组
加工中心
点检、维护事项
检查电源线及各线路,管路接头是否有破损或接触不 良,各安全装置是否正常,危险区域内无人员
检查各水、油、气路有无泄漏
操作工
2020年 月
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
加工中心日常点检表
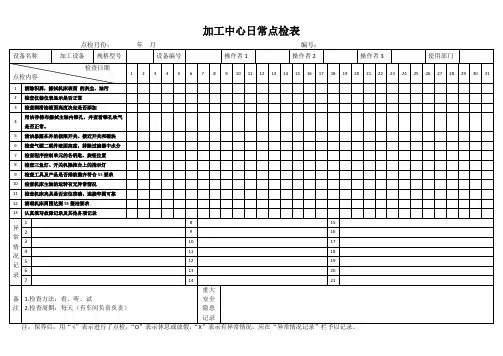
点检月份:年月编号:
设备名称
加工设备
规格型号
设备编号
操作者1
操作者2
操作者3
使用部门
检查日期
点检内容
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
清除积屑,擦拭机床表面的灰尘、油污
2
检查仪器仪表显示是否正常
3
检查润滑油液面高度决定是否添加
4
用洁净棉布擦拭主轴内锥孔,并查看锥孔吹气是否正常。
5
清洁暴露在外的极限开关、接近开关和碰块
6
检查气源二联件液面高度,排除过滤器中水分
7
检查程序控制单元的各钥匙、旋钮位置
8
检查三鱼灯、开关机操控台上的指示灯
9
检查工具及产品是否排放整齐符合5S要求
10
检查机床主轴的运转有无异常情况
11
检查机床夹具是否定位准确、连接牢固可故障记录及其他各项记录
异常情况记录
1
8
15
2
9
16
3
10
17
4
11
18
5
12
19
6
13
20
7
14
21
备注
1.检查方法:看、听、试
2.检查周期:每天(有车间负责负责)
重大
安全
隐患
记录
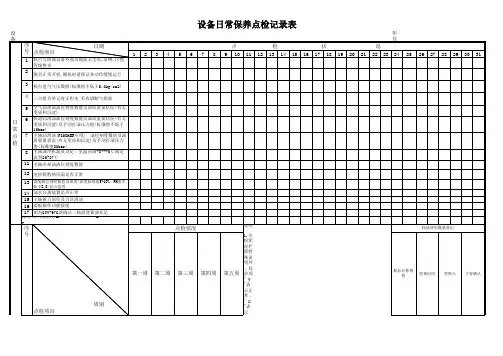
快捷AV1612,GTV-97G加工中心保养点检表
6
空压系统冷却,干燥机检查,温度指针 6.1察看干燥机RUNNING指示灯是否亮﹐不亮按边上按键RESET使指示灯显示录色。
在绿色区域
6.2温度指针是否在绿色区域﹐不在请按RESET键﹐使指针回到绿色区域。
1 冷却液过滤网清洗
1.1将过滤网拆下﹐将铜屑铁屑清理干净。
周 点 检维 护人员操作)
检
质量量状况(有无变质和沉淀)及手动打油压力 值(标准值30bar)
8 主轴油冷机温度设定﹕室温同调-3---0℃或定
温型25~27℃
11 主轴冷却油液位刻度数值
12 电控箱散热风扇是否正常
13 切削液位刻度数值及浓度(浓度标准值5~10%﹐PH值不
低于8.0)昆山适用
14 油水分离装置是否正常
15 主轴抓刀部位及刀具清洁
1
冰机.风扇过滤网及散热片清洁.
2
周 点 检
主轴废油回收杯清理
3
废水.油箱清理.
保养人(代理人)A
B
C
序 号 点检项目
主管确认
月别 第
点检状况
月第
月
主管确认
异 常﹐ "O" 表示 维修 中 2.以 上各 清洁 动作 请关 掉电 源进 行, 并在 清洁 机台 时勿 使用 压缩 空 气,
严 禁主 轴长 时间 处于 松刀 位置 3.更 换冷 却 液, 请在 更换 字样 后填 写日 期, 并在 更换 点检 窗体 时填 写日 期 4.如 有 5.停机 台 6.因周 检于
设备日常保养点检记录表
设
年
备
序
日期
点
检
状
月 况
号 点检项目
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
机床日常维护保养点检记录表
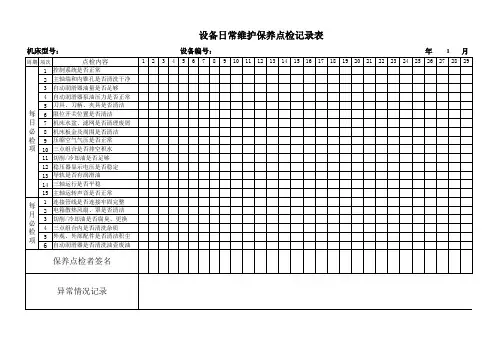
年月周期项次点检内容
12345678910111213141516171819202122232425262728291控制系统是否正常
2主轴端和内锥孔是否清洗干净
3自动润滑器油量是否足够
4自动润滑器泵油压力是否正常
5刀具、刀柄、夹具是否清洁
6限位开关位置是否清洁
7机床水盆、滤网是否清理废屑
8机床板金及周围是否清洁
9压缩空气气压是否正常
10三点组合是否排空积水
11切削/冷却油是否足够
12稳压器显示电压是否稳定
13导轨是否有润滑油
14三轴运行是否平稳
15主轴运转声音是否正常
1连接管线是否连接牢固完整
2电箱散热风扇、罩是否清洁
3切削/冷却油是否腐臭、更换
4三点组合内是否清洗杂质
5
外观、外部配件是否清洁积尘
6
自动润滑器是否清洗油壶废油每日必检项每月必检项设备日常维护保养点检记录表
机床型号: 设备编号:
1保养点检者签名
异常情况记录
备注:每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况,应在“异常情况记录”栏予以记录,并联系相关人员理。
关人员处。
YASDA加工中心保养——检查表
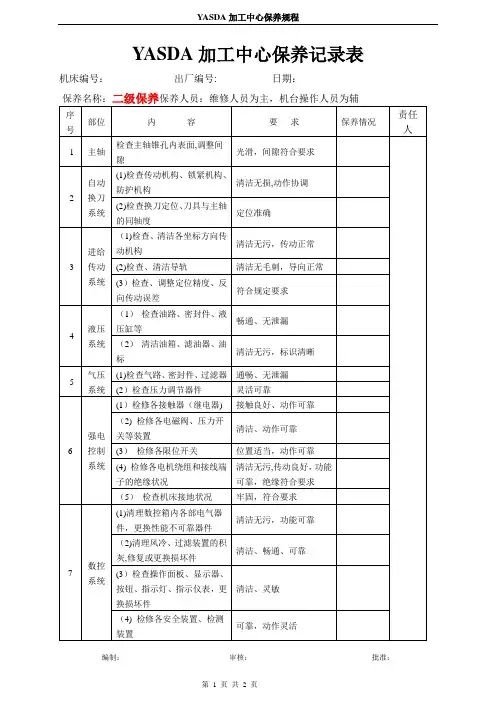
数控系统
(1)清理数控箱内各部电气器件,更换性能不可靠器件
清洁无污,功能可靠
(2)清理风冷、过滤装置的积灰,修复或更换损坏件
清洁、畅通、可靠
(3)检查操作面板、显示器、按钮、指示灯、指示仪表,更换损坏件
清洁、灵敏
(4)检修各安全装置、检测装置
可靠,动作灵活
8
整机及外观
(1)检查各铭牌、标识
清晰、齐全
(2)检查各安全装置、紧固装置、联结装置
可靠、牢固
(3)检查基础和地脚螺栓
可靠、牢固
(4)清理机床四周环境,附件、零件摆放整齐
符合规定
(5)试车,检验各功能
运转正常.噪音、温度等符合要求
9
精度
主要精度检查
符合标准
说明:1。操作者和设备人员应相互配合,共同做好保养工作.
2。第1~7和9项部分由数控设备维修人员负责,第8项由操作者负责。
定位准确
3
进给传动系统
(1)检查、清洁各坐标方向传动机构
清洁无污,传动正常
(2)检查、清洁导轨
清洁无毛刺,导向正常
(3)检查、调整定位精度、反向传动误差
符合规定要求
4
液压系统
(1)检查油路、密封件、液压缸等
畅通、无泄漏
(2)清洁油箱、滤油器、油标
清洁无污,标识清晰
5
气压系统
(1)检查气路、密封件、过滤器
通畅、无泄漏
(2)检查压力调节器件
灵活可靠
6
强电控制系统
(1)检修各接触器(继电器)
接触良好、动作可靠
(2)检修各电磁阀、压力开关等装置
清洁、动作可靠
(3)检修各限位开关
位置适当,动作可靠
CNC设备日常保养点检记录表

7:设备日常点检表月底各设备使用单位收集后交由设备保存
说明
3:月保养由机修每月最后一天完成
8:设备点检表月底由使用部门统一收取交由设备保存一年
需数字记录的须量化
5:记录符合,“√ ”表示良好 “×”标上异常 “/”不开机
机台表面/护罩打扫清洁干净(无油 污)冷却水箱、四周5S 气压是否正常(0.5-0.6)
指示灯仪表开关是否正常(目视)
急停开关是否正常(测试)
检查X、Y、Z护罩是否正常并清扫
机台是否漏油、漏气、漏水(看听)
开启机床检查油雾机是否正常
机台运行是否有异响异常
检查主轴内吹气是否正常 机台润滑站(68#)主轴冷却机(专用冷 却油)润滑是否良好并加油 定时清洁主轴油冷机上空气过滤网配 电箱滤网
3
检查设备安全防范保护
检查集中润滑站是否正常
4
检查XYZ导轨润滑、异响
5
保养人
6
机修
机修签名:
使用部门确认:
7
1:每日上班前5分钟完成日点检,日常保养,指定专人加油,每班下班前清洁整机
6:本表要求各设备使用单位落实、实施、填写、发现问题及时报告设备,必须课长审核
2:每周最后一天下班之前10分钟完成 周保养5S
操作员点检
使用部门确认
设备签名
周点检项目(周一)
每周最后一天监督使用部门彻底清洁 清扫机台及周围5S
检查设备是否有异响
一周
二周
三周
四周
月保养项目
清洗主轴锥孔 检查清洁配电箱、电器是否正常、异味
保养情况记录/更换配件记录
序号 型号
规格
数量
签名
1
检查设备是否润滑正常
数控机床日常维护保养点检记录表

设计类别数控机床设备编号1234567891011121314151、开机是否正常
2、设备有无异状
月维护部门:主管审核:
点 检 项 目
3、油箱及润滑装置的油质,油量安全装置及电源等
是否良好.
4、切断电源,清扫擦试设
备,清理工作场地,保持设
备及所附工具清洁
保养2、底地清洗设备,清除油
污
保养人:
5、检查并紧固全部日保养周保
养6、全面查看安全防
保养人:
1、认真清扫控制柜
2、检查,清洗或更
3、检查全部按扭和
4、检查全部电磁铁( ) 月 份
保养人:
点检项目
点 检 状 况1、在每周末和节假日前,
用1-2H较彻
第一周第二周第三周第四周第五周设备日常维护保养点检记录表
设备型号产
16171819202122232425262728293031表格编号:点 检 状 况
点 检 项 目固全部电缆接头并杳看有无腐蚀,破损。
安全防护设施是否完整牢固。
控制柜台内部是否清洁
洗或更换通风系统的空气滤清器是否良好。
按扭和指示灯是否正常。
电磁铁和限位开关是否正常。
份 点 检 状 况
记录表
产地
购买日期。
立式加工中心日常保养点检表
注: 1.点检时打“√”表示此项目正常
2.“ 加”表示加过后正常
★:检查 ◎:检查后必要时更换
☆:机能检查 ●:清洗或去除
2 气压表 显示压力是否正常
3 主轴齿轮箱 运转时有无异音
4
主轴头、床 面
移动时有无异音
5 刀库
回转时有无异音
6 伺服电机 运转时有无异音及振动
7 主轴箱 主轴箱温度有无异常
8 气管
空气配管有无漏气
9 油管
油管有无漏油
10 电线
电力配线有无破损
11
刀具锁定指 示灯
刀具锁定装置有无异常
12 机械手
换刀机械手动作有无异 常
13 油过滤器 切削油过滤器有无堵塞
14 配电箱风扇 冷却风扇动作有否异常
15 空气过滤器 配电箱过滤器有否堵塞
16 排屑器 排屑器有否铁屑残留
15
◎:切削液过滤网
16
周 ◎:润滑油液位
17
★:齿轮油检查
18
★:三点组合润滑油
19
检 ★:液压油液检查
☆:操作面板灯号检查
20
●:电气箱后防尘网
11
每日点检人签字(工号)
设备名称:立式加工中心
序 号点检表
责
确
( )
工程代码 ( )
任
认
点检日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 主轴齿轮箱 润滑油面是否正常
加工中心设备日常保养点检表
开机后
检查夹治具是否有损坏或基本点是否仍然正常
开机后
检查加工刀具是否缺失或不足
开机后
检查加工程序是否完整
开机后
检查集中润滑油泵油位,不足时加注68#导轨油
8小时
检查压缩空气三点组合,添加汽轮机油或主轴油;及时 排水
8小时
检查各运动部件有无异常声音、振动及发热现象
8小时
检查切削液液位高度,不足时需添加
8小时
随时保持机台、操作面板的干燥清洁
8小时
检查各安全门、电源开关、动力源开关是否关闭,把三 每天作业
轴移至行程中间,以保持机台均衡精度
结束时
清洁主轴锥度孔、三轴盖板、刀把、各轴马达、外观, 每天作业
并做好工作台等部件的防锈
结束时
更换冷却液
变脏变味 时
重大问题记录:
注:1、每天分早、中班时,相应人员进行维护后均应及时填写记录; 2、填写方法:正常打"√"、异常打"×"、休息时空白不填,重大设备故障请填写在"重大问题记录"栏。
时间要求
安全事项:请确保维护工作的安全,各电气门及护盖除了维护工作的需要绝不可以打开
开机前
开机前
检查气动系统压力(一般应大于0.6MPa)
开机前
检查系统有无报警信息,如有否正常 ,变压器是否 产生高温
开机后
检查主轴顶端,刀具座及其它附件是否有异音、破损或 损坏并清洁主轴周围
生产设备日常保养点检表
设备名称
设备型号 厂内编号 班组
加工中心
点检、维护事项
检查电源线及各线路,管路接头是否有破损或接触不 良,各安全装置是否正常,危险区域内无人员
检查各水、油、气路有无泄漏
CNC加工中心点检表(编)
檢查各軸運行是否靈活,主軸、電機運行是否正常,有無異常噪音及溫升
檢查切削液液位是否正常,管路是否堵塞,液箱是否清潔,泵是否正常工作
檢查氣壓是否正常,氣管有無漏氣,空氣過濾器是否排水
檢查冷凝器顯示面板是否正常,散熱口是否正常排風
檢查電箱散熱風扇是否正常
每周
六
更換過濾棉及清洗冷凝器過濾網
檢查主軸、絲桿、導軌是否清潔
檢查油氣過濾器油杯油量是否足夠
每年
檢查工作台平面度是否正常(工務部每年調整水平度)
記錄人:
檢查方法:看、試、聽
記錄符號:
正常
異常
已修好
重大問題處理意見:
V
X
△
CNC加工中心點檢表(第二次修改)FED-QR-122-09
部門:設備名稱:設備編號:
檢查期
檢查項目指引
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
10
21
22
23
24
25
26
27
28
29
30
31
每
天
檢查機器各部位是否清潔
檢查開關按鈕是否靈活,鎖緊螺絲是否松脫
檢查操作程序是否正確,參數設置是否准確
加工中心日常点检表
设备编号:
加工中心日常点检表
设备名称:
年
月
序 号
点检部位
点检项目
点检时间
开关、按钮无损坏;显示正常;
1
电器、照明 系统
控制柜空调滤网清洁;
照明灯正常。
2 刀库 运行正常
液压油位正常;
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
压力指示正常;
3 液压系统
散热器滤网清洁;
电机及油泵转向正常;
润滑油位正常;
4 润滑系统 压力指示正常;
电机及油泵转向正常
5 气压系统 压力表指示正常;
过滤网无积尘、及时清理;
6 冷却器
冷却器运行无异常、效果正常
7 刀具 刀具无灰尘油污; 8 排屑器 链排无积屑、电机运转正常; 9 主轴 主轴锥孔清洁;
10
6S
机床外身、周围环境、机床工装 及附件整理、清洁并注意防锈。
Байду номын сангаас
注:常用点检方法:视、听、闻、手感、清扫、加油、紧固。此表挂在设备处,使用时须按设备的要求对设备进行检查、保养,无异常填“√”,异常填“X”,并 作好异常记录。
,并