
ZJ118卷烟机组闸辊驱动过载检测与保护装置的研制
ZJ118卷烟机组闸辊驱动过载检测与保
护装置的研制
一、项目背景:ZJ118卷烟机VE(喂丝机)闸辊电机驱动烟丝梗签闸辊旋转,输送烟梗到负压吸风口,经负压除尘管道输送到除尘房梗签回收器。
在实际生产中,由于负压吸风的压力不均匀,造成烟丝梗签沉积堵塞而使闸辊过载,造成闸
辊电机空气开关Q5V跳闸,辅助驱动停止。
闸辊驱动机构安装位置狭小,要清理
闸辊堵塞非常不方便,不小心会造成挤手伤害。
二、解决思路:
在轧辊电机输出端加装机械离合器,离合器外端加装常闭微动开关,微动开
关的常闭点与VE(喂丝机)轧辊电机空气开关Q5V常闭点串联。
当SE(卷烟机
主机)操作面板辅助驱动发出使能信号后,可编程控制器输出点Q1160.1有高电
位输出,K35V接触器得电吸合,轧辊电机得电运转;当轧辊由于梗签堵塞过载时,离合器脱开,微动开关常闭点断开, ZJ118卷烟机组停止运行并显示轧辊电机跳闸。
这时离合器片与电机输出轴脱开,可以采取人为手动盘车清理堵塞,确认堵
塞清理后再把离合器复位,微动开关闭合,重新点动SE(卷烟机主机)操作面板
辅助驱动使能信号,K35V接触器得电吸合,轧辊电机正常运转。
三、实施方案
在闸辊电机(图3.2-1)与主动轮(图3.2-9)之间加装离合器。
正常运行时,在弹簧(图3.2-7)的作用下,离合器片(图3.2-5)紧密靠近在圆盘(图
3.2-2)上,离合器片通过传动轴带动主动轮(图3.2-9),主动轮通过同步齿型
皮带(图3.2-12)带动从动轮(图3.2-10),从动轮与闸辊(图3.2-11)一起
旋转,带动梗签从左向右运动,右端的负压管道把输送过来的梗签抽走。
当梗签堵塞闸辊(图3.2-11)引起皮带轮转动过载时,主动轮(图3.2-9)
和从动轮(图3.2-10)转速降低,闸辊电机带动圆盘(图3.2-2)旋转速度不变,
圆盘周边的钢球(图3.2-8)随着圆盘(图3.2-2)一起旋转,钢球挤压离合器片(图3.2-5)向右移动,弹簧(图3.2-7)被挤压,销钉(图3.2-3)下移进入离合器片外周的内槽,这时离合器片与圆盘(图3.2-2)脱开;电气微动开关(图3.2- 6)被挤压而使常闭触点(图3.1- S6)断开,可编程控制器输入点
I114.2无24V输入,可编程控制器输出点Q1160.1无24V输出,K35V接触器失电断开,闸辊电机停转,SE操作面板显示电机跳闸,提醒操作人员清理闸辊(图3.2-11)梗签堵塞。
清理堵塞过程中,操作人员可以一边清理堵塞梗签,一边盘动皮带(图3.2-12)。
当堵塞梗签清理完毕,可以轻松手动盘动皮带转动主动轮和从动轮时,人为把销钉向上拔起,离合器片在弹簧作用下又重新靠紧圆盘(图3.2-2),电气微动开关(图3.1-S6)常闭触点复位闭合。
操作人员操作SE(卷烟机主机)操作面板辅助驱动接通信号,可编程控制器输出点Q1160.1有高电位输出,闸辊电机接触器K35V得电吸合,闸辊电机带动闸辊(图3.2-11)旋转,VE(喂丝机)设备恢复正常运行。
SE面
板 380V~
M1
K35V 24V
0V K35V Q5V S6
图3.1 改进后的电气原理图
K35V,接触器;Q5V,空气开关;S6,微动开关
2 3 6
1
9
7
8 5 4 12 11
10
梗签运动方向
图3.2 改进后的机械原理图
1,电机;2,圆盘;3,销钉;4,离合器底座;5,离合器片;6,微动开关;7,弹簧;8,钢球;9、10,皮带轮;11,闸辊;12,同步齿型皮带
四、改进后效果
ZJ118卷烟机VE(喂丝机)轧辊驱动改造后,VE(喂丝机)除梗装置发生了
多次梗签堵塞情况,轧辊电机离合器在过载时能够实现自动脱开,控制面板显示
闸辊驱动故障,这时操作人员能够及时发现故障部位,采取手动盘车清除堵塞梗签,消除了轧辊电机运转时清除梗签堵塞造成手部伤害的风险。
同时,由于实现
了操作人员快速发现故障并快速排除的目标,提高了卷接包机组的有效作业率,
增强了产品质量的稳定性。
因此,该项目具有较好的经济效益和社会效益。
ZJ118型卷接机组刀辊毛刷润滑装置的研制
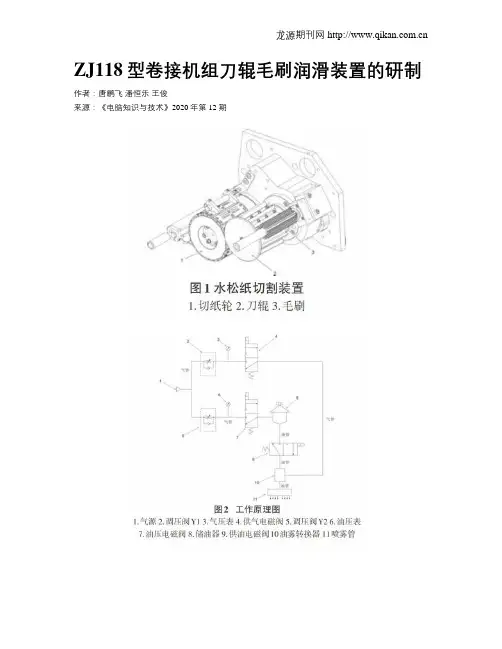
ZJ118型卷接机组刀辊毛刷润滑装置的研制作者:唐鹏飞潘恒乐王俊来源:《电脑知识与技术》2020年第12期摘要:为避免毛辊因沾胶而结成胶垢,影响ZJ118型卷接机组刀辊毛刷的清洁效果,设计了一套毛刷润滑装置。
该装置利用油雾转换器将油脂转换成油雾,再通过压缩空气将油雾喷到毛刷表面,实现对毛刷的润滑。
以ZJ118型卷接机组生产的“白沙(硬)”牌卷烟为对象,对改进前后的机组进行对比测试。
结果表明:改进后的ZJ118型卷接机组的刀辊清洁次数由157次降低到64次,平均每日清洁次数由1.7次/日降低到0.7次/日,每日清洁次数减少了58.8%,该方法可为提高卷接机组运行效率提供技术支持。
关键词:ZJ118型卷接机组;刀辊;清洁;毛刷中图分类号:TP391 文献标识码:A文章编号:1009-3044(2020)12-0242-03ZJ118型卷接机组是常德烟机公司以ZJ112型卷接机组为技术平台,并借鉴ZJ17、ZJ116等卷接机组的技术优点研制而成的新一代国产中速卷接机组,是国内首次对卷接机组整机进行自主研发的成果,该机型的额定生产速度为8000支/分钟,已成为国内卷烟设备市场上的明星产品,近年来针对ZJ118型卷接机组已有较多的研究和报道,何海鹏等解决了ZJ118型卷接机组无法对超细支空管二元复合滤嘴烟支进行检测的问题;林河等研制了一种残烟条烟丝在线分选装置,能有效地将烟丝分选出来并在线利用;黄礼刚改进了SE供胶系统,解决了供胶不足导致烟条跑条和爆口的问题;程群等基于PID的温度控制方式对ZJ118A型卷接机组的搓板加热进行优化,提高搓板加热效率;周钦等利用PDCA循环理论找到问题点,通过产品的质量控制和管理,解决了ZJ118型卷接机组分离轮运行不稳定的问题;徐亚军,陈浩、李莲喜等根据装配经验设计了适用于ZJ118型机组的装配工装和方法。
水松纸切割装置是ZJ118型卷接机组上最核心也是精度最高的装置,在卷烟生产过程中,水松纸的切割是卷接机组的核心工序之一,目前对刀辊清洁的研究还比较少,为此通过分析ZJ118型卷接机组的水松纸切割原理,研制一种刀辊毛刷润滑装置,提高其清洁效果。
ZJ118卷接机组水松纸除末装置

ZJ118卷接机组水松纸除末装置
胡风华
【期刊名称】《今日制造与升级》
【年(卷),期】2022()1
【摘要】针对ZJ118卷接机组在生产中存在的烟支水松纸夹末问题,从设备运行工艺特点入手,研发设计了一套在线水松纸除末装置。
该装置主要由分离鼓轮除末装置和新型综合鼓轮等组成,合理运用万向气管吹风、风刀装置、正负离子静电吹风和悬浮槽等技术。
实际效果表明,该装置可有效减少烟支在接装机搓接过程中产生的烟末,达到减少水松纸夹末率的目的,为国产卷接机组解决烟支夹末问题提供了一种思路。
【总页数】3页(P79-81)
【作者】胡风华
【作者单位】安徽中烟工业有限责任公司芜湖卷烟厂
【正文语种】中文
【中图分类】TS43
【相关文献】
1.PASSIM卷接机组水松纸鼓轮清洁装置的设计
2.ZJ116卷烟机水松纸除末装置设计
3.Protos 70卷接机组水松纸检测装置改造
4.螺旋式水松纸剪切器装置的研制与应用——关于GD121卷烟机螺旋式水松纸剪切技术改造
5.Protos 70卷接机组水松纸检测装置改造
因版权原因,仅展示原文概要,查看原文内容请购买。
改进ZJ118A卷烟纸供胶系统

改进ZJ118A卷烟纸供胶系统ZJ118A卷烟纸供胶系统是一种常见的卷烟生产设备,用于将卷烟纸与烟草胶合。
为了进一步提高生产效率和质量,可以对该系统进行以下改进:1.改进供胶装置:可以采用更先进的供胶装置,如高精度喷胶装置,可以实现更准确和均匀的喷胶效果,提高胶合质量。
2.优化胶水配方:可以对胶水配方进行优化,选择胶水成分更合理的胶水以提高胶合强度和粘度,从而提高纸张的质量和耐久性。
3.引入自动化控制系统:可以引入自动化控制系统,实现对供胶过程的自动化控制和监测。
通过传感器等设备,实时监测供胶压力、胶水流量等参数,并根据设定的标准进行调节,以保证供胶的准确性和稳定性。
4.增加纸张传输带的调节功能:可以增加纸张传输带的调节功能,确保纸张传输时的平整度和稳定性,避免纸张因运输不良而出现褶皱或断裂的情况。
5.加强设备维护和清洁:定期对设备进行维护和清洁是保持设备良好工作状态的重要步骤。
设立专门的维护人员和清洗计划,定期对设备进行检查、保养和清洗,确保设备的正常运行和延长使用寿命。
6.改进供胶系统的操作界面:可以改进供胶系统的操作界面,使其更加直观和易于操作。
可以增加触摸屏显示屏,提供更多的操作选项和数据显示,方便操作人员进行监控和调整。
7.增加故障预警功能:可以在系统中增加故障预警功能,通过对设备各部件的工作状态进行监测和分析,及时发现故障并进行修复,避免由于故障造成的生产中断和质量问题。
8.加强员工培训:为了提高卷烟纸供胶系统的操作效率和质量,可以对操作人员进行培训,提高其对设备的操作技能和维护能力。
定期组织培训课程,分享最新的操作技巧和设备维护经验,提高员工整体素质。
通过以上改进,可以有效提高ZJ118A卷烟纸供胶系统的生产效率和胶合质量,提高设备使用寿命,并减少生产中断和维护成本。
还可以提升操作人员的技能水平和工作满意度。
降低ZJ118_型卷烟机烟支漏气剔除率

1002023年10月下 第20期 总第416期工艺设计改造及检测检修China Science & Technology Overview1 存在问题浙江中烟工业公司提出“利群四百万箱工程”的发展战略,以质量更高、效率更高的要求,聚焦质量抓改进,瞄准对标争进位,夯实基础求突破。
为进一步强化质量意识,2023年开启实施“质量提升三年行动计划”。
杭州卷烟厂作为浙江中烟最大的一个生产部门,生产所有浙江中烟的细支烟。
现杭州卷烟厂细支烟主要有西子阳光、西湖恋、江南韵以及云端休闲4种规格,ZJ118D 卷烟机组是生产细支烟的主力卷烟设备,其设计时速为6000支/min。
困扰该机型生产的最大问题便是漏气剔除率较高,平均漏气剔除率高达0.32%,直接导致该卷烟机型的材料消耗居高不下,影响设备效率的发挥。
各个机型的烟支漏气剔除率如图1所示,其中ZJ118D 烟支漏气剔除率远高于其他机型。
图1 各卷烟机烟支漏气剔除率2 问题分析2.1 搓板与搓接轮间隙过大/过小搓接轮与搓板工作示意图如图2所示,搓接轮表面的吸风孔将烟支、滤嘴、水松纸片形成的“烟组”吸附在搓接轮槽内,“烟组”随着搓接轮转动,在搓板的作用下将上过胶的水松纸片包裹烟支和滤嘴,形成滤嘴烟支[1]。
搓板与搓接轮间隙的大小对搓接质量有直接的影响,过大或者过小的间隙都容易造成滤嘴烟支皱头或者漏气。
图2 搓接轮与搓板工作示意图2.2 胶量的大小西子阳光、西湖恋、江南韵以及云端休闲都采用预打孔水松纸进行包裹,胶量的大小极大程度影响卷制质量,胶量过大,无胶区被填满,吸阻与通风度不达标;胶量过小,轻则出现皱头,重则出现漏气或者滤嘴脱落[2]。
2.3 吸丝导轨设计缺陷目前,设备上采用的吸丝导轨为磁珠式吸丝导轨,在运行过程中存在烟丝跑偏、吸丝带运行成波浪形等问题。
同时,磁珠式吸丝导轨在运行一段时间后会出现磁珠与导轨前后拦板磨损、磁珠卡死等现象,导致烟丝输送不顺畅,从而使得烟支段出现软硬点、空头等现象。
改进ZJ118A卷烟纸供胶系统

改进ZJ118A卷烟纸供胶系统
1. 优化系统控制:
- 引入先进的自动化控制系统,实现对供胶过程的精确控制和监测。
- 利用传感器技术,实时监测供胶流量、纸张速度等参数,并将数据反馈给控制
系统进行调整。
2. 升级供胶设备:
- 选用高效、稳定的供胶设备,并提高设备的耐磨性和可靠性,以减少设备故障
和停机时间。
- 引入高精度的供胶喷嘴,实现精确的胶液喷射,避免浪费和胶液堆积。
3. 优化供胶胶液配方:
- 根据纸张特性和生产需求,优化供胶胶液的配方,提高胶液的粘附性和耐磨性,减少胶液消耗。
4. 引入在线检测和质量控制:
- 引入在线检测设备,对供胶后的纸张进行检测,以实时掌握纸张质量和胶液分
布情况。
- 基于检测结果,实施自动质量控制系统,对供胶过程进行即时调整,确保制品
质量的稳定。
5. 加强维护管理:
- 建立完善的设备维护制度,定期对供胶设备进行检修和保养,减少设备故障和
维修时间。
- 培训操作人员,提高其对设备操作和故障处理的能力,加强现场管理,减少人
为操作失误。
6. 节能环保措施:
- 引入能源管理系统,对供胶系统进行动态调整和优化,降低能耗。
- 优化废水处理系统,减少废水排放,保护环境和健康。
通过以上措施的采取,可以有效改进ZJ118A卷烟纸供胶系统,提高生产效率、产品质量和设备可靠性,并减少能耗和环境污染。
简述ZJ118卷烟机组提升重量取样及剔除准确性的方法

简述 ZJ118 卷烟机组提升重量取样及剔除准确性的方法摘要:本文介绍了烟支重量控制系统常见问题的原理分析、处理方法。
着重就烟支重量控制有效性验证的具体方法进行阐述,提升在卷烟重量控制系统的维护和验证效率。
关键字:重量控制系统;验证;卷烟机一、前言今年来随着各大卷烟企业对烟支产品质量要求提升,对检测设备的精度、准确性要求也越来越高,特别对重量验证的要求也有质的提升。
烟支重量的指标和烟支吸阻为线性关系,控制重量真正的目的是为了控制吸阻,最终实现卷烟产品均质化的要求,让消费者从品吸中认可该产品的质量,从而提高消费者的满意度和认可度。
二、常见问题通过在ZJ118日常的重量控制维护和校准过程中发现,ZJ118 重量取样及剔除问题主要表现在两个方面,一是如何快速验证 ZJ118 重量控制系统剔除是否准确,二是ZJ118 短支烟目标重量取样如何能快速找到准确无误的取样槽位。
其中问题一决定ZJ118在生产过程中产生的过轻、过重烟支能否准确的剔除,从而保证向下一环节输送的烟支的整体重量标偏,且避免剔除重量正常的烟支带来的浪费;问题二决定能否准确地对重量控制系统性能进行验证,确保整个重量控制系统的有效性和准确性,提升产品保障能力。
三、原理分析卷烟机属于高速生产设备,其检测系统对烟支定位的准确度要求较高,ZJ118卷接机组的检测系统采用DCP(Double Clock Pluse)双长烟支时钟脉冲信号对每一个烟支传递槽位进行编码实现与其他信号的同步,确保烟支取样和提出的准确性[1]。
DCP信号产生依靠固定在检测轮上的绝对轴编码器输出,因此该系统脉冲信号通过调整检测轮校准,同时该参数可根据实际在ZJ118参数设置界面上在一定范围内进行设置。
当的石墨块上的刻度线与鼓轮上的刻度线对准时,此状态为DCP轮脉冲信号的零位,修改重量取样参数设置中DCP的设置值,即可以调整检测位距离短支烟取样、剔除点的双长脉冲数值,该脉冲数值决定剔除和取样的准确性,故而解决剔除和取样的准确性问题首先要解决DCP脉冲数值设置问题。
ZJ118A_在线激光打孔烟支综合质量检测装置的设计
0引言细支卷烟是近几年新兴的卷烟产品类型,为了实现降焦减害,提升烟支的抽吸口感,从最初的预打孔水松纸与高透滤棒配套使用,到当前在线激光打孔技术的推广应用,细支卷烟生产经历了一个吸阻数值逐渐降低,配套装置及现场管控技术逐步完善的发展历程。
在线激光打孔具有降本增效的显著优势,但在线打孔由于激光聚焦镜安装位置紧凑,现场生产环境中会因烟丝飞沫、粉尘堆积、保养不到位等因素影响而出现打孔缺失、漏打孔、打孔深度不够等问题;而国内烟厂现有的各种检测手段并不具备对在线打孔进行实时检测的能力。
基于以上问题,刘雯等[1]研究建立卷烟激光预打孔接装纸透气度和打孔孔径的关系,设置不同打孔排数、孔数的激光预打孔接装纸,分别测试其透气度和孔面积,分析透气度和孔面积的关联性,建立数学模型。
张桂莲等[2]针对某水松纸厂存在的水松纸打孔精度不高的问题,提出一种基于机器视觉的水松纸打孔在线检测系统。
该系统针对打孔水松纸检测的特定要求,对包含的形状进行信息提取、定位和参数测量。
李华文等[3]研究的打孔装置使用低角度打光方式,结合原机角度触发相机采集到孔的高质量清晰图像,再采用数字图像处理技术,完成每个孔的位置提取,计算烟支运行方向的对应孔位置是否正确、各孔分布是否均匀,最终实现烟支端激光打孔位置次品双倍烟支的移步剔除计算与研究。
该装置可在线实时检查烟支端打孔情况,例如漏打或多打、错打、打孔间距不均匀等问题,间接保障纸通风、总通风,满足工艺指标,对不合格的次品烟支即检即剔。
ZJ118A 卷接机组是目前全国烟草行业细支烟生产应用推广的烟支生产线主要机型,性能稳定,工作效率高,故障率低。
大多数厂家都在此机型安排生产中高端品牌烟支,为了降低细支烟的吸阻,提高纸通风、滤嘴通风及总通风,减少焦油等危害,新增了在线烟支端、滤嘴端激光打孔装置。
但是,激光打孔装置由于存在激光头污染、鼓轮风眼堵塞、拨烟轮拨烟效果不佳等现象,造成烟支出现激光打孔丢失、缺排、分布严重不均匀等问题,给成品质量带来极大的挑战。
ZJ118A_接装机水松纸涂胶装置的改进
表横向比较不同型号卷烟机,统计一年之内每台卷烟机 (33.5min/ 次)。
设备的水松纸涂胶装置传动轴故障发生次数及平均维修时
通过观察可知,在彻底损坏前,小胶辊连接盘及传动轴
间,见表 2。
表面已经出现了损伤,传动件间的连接间隙越来越大,旷
- 47 -
中国新技术新产品 2023 NO.12(上)
工业技术
累计 维修时间
79 85.6 90.1 93.1 96.1 98.5 100.5 102 102.8
百分比
76.8% 6.4% 4.4% 2.9% 2.9% 2.3% 1.9% 1.5% 0.8%
累计 百分比 76.8% 83.3% 87.6% 90.6% 93.5% 95.8% 97.8% 99.2% 100.0%
表 2 我厂各机型水松纸涂胶装置传动轴故障发生次数和平均维修 时间
型
平均停机次数 (次/月/台)
平均维修时间 (min)
GD121 0.14 32
RPOTOS70 PROTOS2 PROTOS—M5
0.06
0.13
0.02
26
35
41
ZJ118A 3 225
从数据中可以发现,ZJ118A 水松纸涂胶装置传动轴故
ZJ118 型卷接机组是中烟机械集团公司以 ZJ112 型卷接 机组为技术平台,自主研发的新一代国产中速机组,额定生 产速度为每分钟 8000 支,由常德烟草机械有限责任公司研 制完成,成为继 ZJ112、ZJ116 和 ZJ117 后国产卷接设备的 又一主力机型 [2]。该机组性能稳定,额定生产速度为每分钟
障的维修频次和时间均远大于我厂其余卷烟机机型的相应
数值,有改进的空间和改进的必要性。目前的主要问题是连
基于ZJ118卷烟机速度检测的分析与研究
基于ZJ118卷烟机速度检测的分析与研究作者:方玉波来源:《卷宗》2020年第19期摘要:本文主要阐述了ZJ118机型和控制特点,有时产生的一种典型故障。
通过此故障的现象,进行分析,按照正常解决故障的思路,未能达到目的。
把此故障分析和解决的方法和思路与大家一起共享。
关键词:SE(卷制成条机);编码器;SRM(重量控制系统);压丝轮;BECKHOFF倍福1 简介ZJ118型卷接机组是常德烟机公司以ZJ112型卷接機组为技术平台自主研发的新一代国产卷接机组,额定生产速度为8000支/分钟。
由供料成条机(VE)、卷制成形机(SE)和滤嘴接装机(MAX)三部分组成。
ZJ118型卷烟机具有如下基本特点:自动化程度高的工艺流程;全新的电控系统;获得国家专利的外观造型;采用模块化设计的气路系统;基于第五代液压阀技术的液压系统;优良的噪音控制技术。
电控系统采用IPC控制技术、伺服驱动系统、总线智能传感器技术和自诊断系统,保证机组具有高生产率、高可靠性,智能化与自动化。
电控特点如下:1)嵌入式IPC控制系统;2)基于智能传感器的烟支质量检测和重量控制;3、19英寸TFT 触摸屏显示器;4)100M工业以太网交换机;5)节能的集中供电式伺服驱动系统;6)支持热插拔的分布式I/O;7)先进的总线技术和频闪照明技术。
2 故障现象在ZJ118设备中,遇到这样一个问题,现象一、在ZJ118设备启动之前,其他条件都准备就绪后。
当ZJ118点动或启动后,隔3秒钟,就显示“*速度检测”信息而停机,当停机之后,这一信息就会消失,整个设备全部恢复成正常。
重新启动时,3秒过后再显示“*速度检测”。
这样经过反复多次,仍然是这个现象。
观察到的现象:1)在点动或启动过程中,在人机界面上,主机的速度一直为0;从服务报告中调出SRM重量控制页面上,重量控制有速度变化;2)调出SRM重量控制页面的设置时,起始位置设置的是-2.5,但显示的位置一直是0,重新设置起始位置,显示的位置仍然为0,在人机界面上就显示出了一条黄色信息,“吸丝带下行”中。
提高ZJ118卷接机组分离轮的运行稳定性
ZHOU Qin, CHEN Hao
(Changde Tobacco Machinery Co., Ltd., Changde 415000, China)
Abstract: In the process of debugging and running of ZJ118 cigarette maker, the locking and burning phenomenon of
Keywords: cigarette maker; separation wheel; lock; burn; PDCA cycle; quality control
0引言
ZJ118型卷接机组是中烟机械集团公司以ZJ112型卷
接机组为技术平台,自主研发的新一代国产中速机组,额
定生产速度为8000 支辕min,由常德烟草机械有限责任公
ZJ116等卷接机组的产品设计和源自构优化提供了依据。关键词:卷接机组;分离轮;卡阻;烧坏;PDCA循环;质量控制
中图分类号:TS 43
文献标志码:A
文章编号:员园园圆原圆猿猿猿(圆园员8)04原园160原园4
Improving the Operation Stability of the Separation Wheel in ZJ118 Cigarette Maker
separation wheel may occur, which will seriously reduce the overall quality of the product. This paper uses PDCA cycle
theory to find out the problem points. Through quality control and management of products, the running problem of