
铝箔轧机工作辊辊径最佳参数选择
,
,
,
) 式 中得 将 上 述 值代 人 (l
a ~ 18 1 1 1 Dm 6 ~
、
:
较 细 的 工 作 辊 还 降低 轧 制 方 向 的 稳 定
D 。 = 1 8 1 1 6 (2 丫 0
:
.
006
~ 2X
0 0
.
0
.
007 )
性 如 果 工作 辊 的 水 平 稳 定 性 降 低 则会 引起 轧机 振 动
0
19 94
.
年
5
月在 是 近 年来 我 国 引 进 的 铝 箔 轧机 情 况
黑龙江铝 箔厂 正式生 产 出
o0 7 m m
表
1
近 年 我 国 引进 铝 箔 轧 机 的 一 些 参 数
国 别及 公 司
D
引进 厂 家
工 作棍 l〔 径
‘ 二 。二
.
n : ,n
辊身 长 度
“比“
车 L制 速 度
m
,
引进年份
, ,
。
3)
,
。
长 沙 中南工 业 大 学 出版社 0 合金 1
M o : 记 0 lfo
Stru
te r
ru rc o r t i l
.
:
,
1 9 8 9 P2 4 o
,
LD
I
a n
J .
F
・
,
u 六l m
in iu m
, 砂
o ys A ll
:
无 论是 低 温 时
,
d P r o P e r tie s I
, 。
结 束 语
依 据铝箔 轧 机 工 作 辊 辊 径优 化 需 要 考虑
,
脱 溶快 因 而较 早析 出 脱溶 相 脱 溶 相 析 出 时 吸 收 了 附 近 的溶 质 原 子 使 晶 界 区 溶 质 原 子
,
, ,
。
,
晶 界平 衡相 数 量 越 多 且呈 连续 分 布 ; 晶界 处 这 种严 重 局 部 脱溶 可 能是 导致 该 合金抗 晶 界
腐蚀 性 能 差 的 主要 原因
,
o n
d
o n :
Bu
t
-
效 还 是高 温 时 效 合 金 过 时 效 时 都 形 成 较宽
的 无 沉 淀带 和 粗 大 晶界 平 衡相 时效 温 度 越
w
,
197. 6 4 94 64 6
,
.
.
高 无 沉 淀 带 越 宽 平 衡 相越 多 且 呈 连 续 分
(上 接 第 1 7
230 ~ 300m m
的 空 位 浓度 很 低 不利 于 脱 溶 相 沉淀 导致 晶
,
,
及’ S 相 序 列 脱 溶 过 程 ; 前 两种 脱 溶 引起 第 一
个 时 效 硬 度 峰 夕 相 沉淀 造 成 第 二个 硬 度 峰
(2 ) 时效 温 度 越 高
, ,
。
晶 界 无 沉 淀带越 宽
,
界 无沉 淀 带的形 成 贫 溶 质 机 制 认 为 晶 界 处
,
1 9 78
1 9 87 1987 1988 19 8 1
. .
,
2 10 230 235 2 10 285 28 。 2 10 2 30 2 30
12 0 0
华北 铝 丹 阳 上 海铝 渤 海铝
南 海 贵 阳 5 70 8 厂
西 北铝
260
230 3 10 360 230
1 60 0 1480 1780 220吸 ) l 乙哎 川 1400
意大 利米诺 诺 法 国 克里西 姆
1991
19 8 8 19 9 2
丹 厦
东 顺
2 30 235
1625 1700
1500
.
1200
1990
从 上 表 我们 不 难 发 现 铝 箔 轧 机 工 作 辊
吕正 风
,
— (邮 编
哈 尔 滨 黑 龙 江 铝 箔厂 工 程 师
:
直 径 随 轧制 速 度 的 提 高 辊 身 长度 的 增 大 而
。
控 制轧制 过 程 的主要 参数 有 轧 制 力 轧 制力 矩 带 材张 力 轧制 速 度 轧 辊 表 面 状 况
, , ,
,
工作 辊 可 使 轧 机 每 道 次 的 加减 速惯 性 增 大 这 轧 机 在 迅 速 停 车 时 有较 大 的 危 险 性
,
,
林
.
4
轧辊 直 径 轧 制冷 却 能力 工 作 辊 弯 曲 度 和 轧
合 金 抗 品问 腐蚀 性能 的有 效途 径
.
相 脱 溶 孕 育期 缩 短
晶 界 无沉 淀 带 的 产 生 与 局 部 溶有 关 局 部 脱溶 有 贫 空 位 机制 和 贫 溶质 机 制
,
, 。
,
5
结
论
合 金 在 时 效 时 产 生 夕相 夕 相
,
贫空 位
(1 ) LD 1 0
、
机 制 认 为 合金 在 淬 火 时获 得 的 过 饱 和 空 位 容 易 滑 人 晶界 及 其 他缺 陷 处 造 成 品 界 附 近
增大
。
、
1 50 0 6 0 )
但均 在 1 0 8 ~
3
0 m m 范围 内 1
。
199 6
,
V
o
l 24 半9
,
.
轻
合
金
加
工
技
术
,
3
铭 箔乳机 工 作辊 直径 优 化 需 ’ 要 考虑 的 因 素 〔〕
:
,
的 热 负 荷 降低 , 热 稳 定 性 高 这 是 轧制 承李 溥
l 时 的 重 要 因 素 但 较粗 的 度超 过 1 0 0 6 m / m i
,
,
,
收 稿 日期
:
19 9 6 一
4 一。 0
,
页 ) 工 艺条 件 下 当 轧 辊 直 径 为
,
n (3 ) 轧 制 速 度 > 1 5 0 0 m / m i
D = 280 ~
时都 可 达 到
。
0
.
o l Zm m
Байду номын сангаас
,
即 均可
260m m
.
;
达 到 双 张 箔厚 度 的要 求
5
铝 箔 轧 机 工 作 辊 直径 与轧 辊 长度 的关 系 将 在 以 后 讨论 在 此 不 详 述
。
,
一 2 17~ 254m m
上 述 计 算 结 果 表 明 轧制
:
,
・
:
. o0 6 一0 0 7 m m
.
较粗 的 工 作 辊 的 特 点 是 接 触 弧大 高速
; 轧制 下 的 表 面 光 洁度 增 高 轧 辊 冷 却性 增 大
;
,
1 一 254m m 铝 箔 工 作 辊 直径 应 为 2 7
辊 斜度 等 过程
。
.
,
,
确 定辊径 范 围
在 考 虑 L 述 因 素 的基 础 上 根 据 最 小 可
_
,
工 作 辊径 的 确定 是一 个 最 佳化 的
,
轧 厚度 原理 确定 辊 径 范 围
计 算匡
: l
。
。
影 响 辊 径 选 择 的 因 素是 多 方 面 的 而 且 这 些 因 素 又 是相 互矛盾 的 从 咬 人 条 件 考 虑
,
o
l 24
.
,
塑9
相 的脱 溶 次 序 夕和
,
,
0
相 都 只 由 二 个元 素 构
,
。
布趋 势 这 可 能是 该 合 金 具有 严 重晶 间腐 蚀
和 应 力 腐 蚀 开 裂 倾 向 的 主 要 原 因 因此 制定
。 ,
成 所 以它 们 脱溶 孕 育 期 短 第一 个 时 效 硬 化 峰是 由 这 两类 脱 溶 引 起 的
。
,
1
占
箭
rJ
J
喧
‘J
~
在 轧 制 过 程 中对 铝箔 的 厚 度 起着 关 键 性 的 作
,
自8 0 年 代 以 来 我 国 先 后 从国 外 引 进 招 箔轧 机 0 3 余 台 由 于 生 产 年代 生 产 厂 家 及
,
、
川 为促 进 宽 幅铝箔 轧 机 国 产化 有 必 要 对铝
L 的 工 作 辊 辊 径 进 行 优 化 选择 箔轧仃
轻
合
金
加
工
技
术
1996 V
,
o
l 2 4 哑9
.
,
一
铝 箔 轧机 工 作辊 辊 径 最 佳参 数 选 择
黑 龙 江铝 箔 厂 吕正 风
,
单海 青
王
滨
【 摘要 】 从 铝 箔 轧 制 工 艺 角度 出发 运 用 现 代 札 制 理 论 阐 述 了 铝 箔札 机 工 作 辊棍
,
径优 化 的 原 则 选择
N/m m
Z
2
,
合理 选 择 趋 向 大径
小径 大径 小径
.
; ;
S
.
咬 人 条件
最 小 可轧 厚 度
.
于 一 轧 件 平 均 单 位 张力
、 一
。;
.
许 用 接触 应力
轧制力 轧 制力 矩 轧 辊 强度
粤
。0 。
+
。,
)N / m m
Z ;
Z
FRǒHLINGф180ф400X900mm四辊铝箔精轧机参数(精)
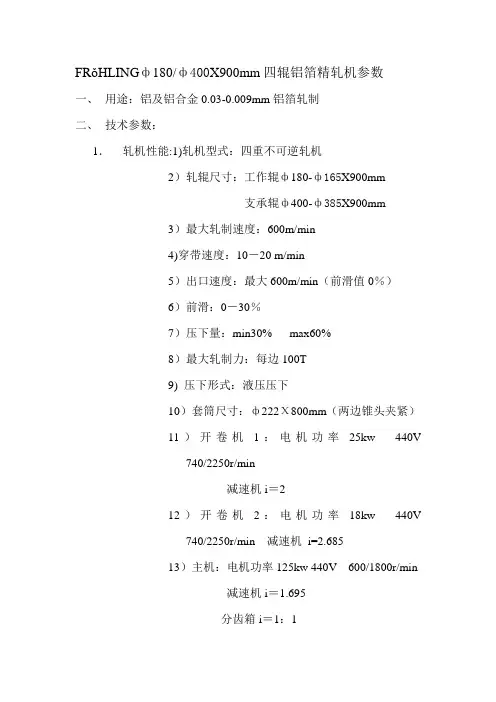
FRǒHLINGф180/ф400X900mm四辊铝箔精轧机参数
一、用途:铝及铝合金0.03-0.009mm铝箔轧制
二、技术参数:
1.轧机性能:1)轧机型式:四重不可逆轧机
2)轧辊尺寸:工作辊ф180-ф165X900mm
支承辊ф400-ф385X900mm
3)最大轧制速度:600m/min
4)穿带速度:10-20 m/min
5)出口速度:最大600m/min(前滑值0%)
6)前滑:0-30%
7)压下量:min30% max60%
8)最大轧制力:每边100T
9) 压下形式:液压压下
10)套筒尺寸:ф222Χ800mm(两边锥头夹紧)
11)开卷机1:电机功率25kw 440V
740/2250r/min
减速机i=2
12)开卷机2:电机功率18kw 440V
740/2250r/min 减速机i=2.685
13)主机:电机功率125kw 440V 600/1800r/min
减速机i=1.695
分齿箱i=1:1
14)卷取机:电机功率18kw 440V 740/2250r/min
减速机i=2.4
2、轧制参数:1)胚料厚度:≤0.03mm
2)胚料宽度:≤680mm
3)成品外径:≤ф1250mm(合卷前卷ф800mm) 4)成品厚度:0.01mm
5) 成品宽度:650mm
轧机生产厂家:德国弗罗林公司。
对辊机参数

对辊机参数辊筒机是一种用于运输、输送或推动物体的设备,广泛应用于物流、制造业和采矿等领域。
辊筒机的参数包括以下几个方面:1.辊筒直径:辊筒直径是辊筒机的一个重要参数,直径越大,承载能力越高。
常见的辊筒直径有50mm、60mm、76mm等多种尺寸可选。
2.辊筒长度:辊筒长度通常根据输送物体的尺寸和个数来确定,也可以根据客户的特殊要求进行定制。
常见的辊筒长度有300mm、500mm、1000mm等。
3.带宽:带宽是指辊筒机传送带的宽度,也称为输送带宽度。
带宽决定了辊筒机能够输送的物体的大小和数量。
常见的带宽有300mm、500mm、1000mm等。
4.输送速度:输送速度是辊筒机传送带上物体的运行速度,一般以米/分钟为单位。
根据实际需要,输送速度可以调整,通常在0.1m/min到2m/min之间。
5.输送能力:输送能力是指辊筒机在单位时间内能够输送的物体重量或数量。
根据辊筒直径、输送速度和带宽等参数,可以计算出辊筒机的输送能力。
6.功率:辊筒机的功率通常以千瓦为单位,是指驱动辊筒机运行所需的能量。
功率大小与辊筒机的尺寸、负载和输送速度等有关。
7.工作温度:工作温度是指辊筒机在正常运行时所能承受的温度范围。
根据不同的工作环境和物体特性,辊筒机可以选择防火、防尘、耐高温等特殊要求。
8.输送物体类型:辊筒机可以根据输送物体的形状、尺寸和重量等特性,来选择合适的辊筒直径、长度、带宽和输送速度等参数。
常见的输送物体类型有箱子、袋子、板材、颗粒等。
综上所述,辊筒机的参数包括辊筒直径、辊筒长度、带宽、输送速度、输送能力、功率、工作温度和输送物体类型等。
根据实际需要和物体特性,可以选择合适的参数来满足不同的物流、生产和采矿需求。
辊筒机的参数由制造商提供,客户可以根据自己的需求和情况来选择合适的设备。
Φ210500800铝箔轧机参数(精)
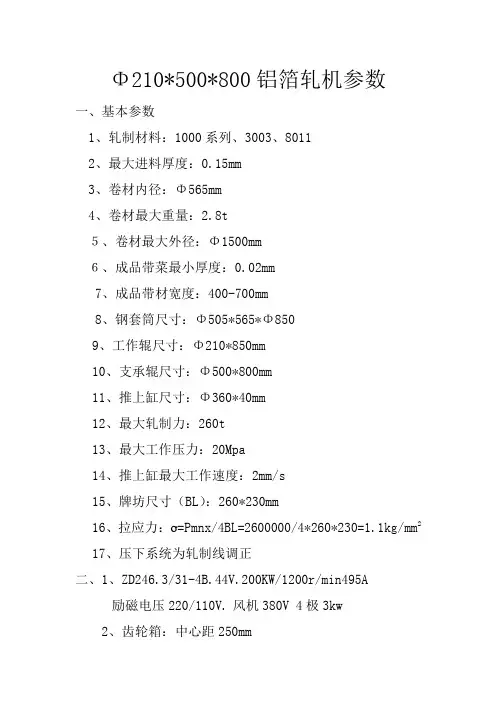
Φ210*500*800铝箔轧机参数一、基本参数1、轧制材料:1000系列、3003、80112、最大进料厚度:0.15mm3、卷材内径:Φ565mm4、卷材最大重量:2.8t5、卷材最大外径:Φ1500mm6、成品带菜最小厚度:0.02mm7、成品带材宽度:400-700mm8、钢套筒尺寸:Φ505*565*Φ8509、工作辊尺寸:Φ210*850mm10、支承辊尺寸:Φ500*800mm11、推上缸尺寸:Φ360*40mm12、最大轧制力:260t13、最大工作压力:20Mpa14、推上缸最大工作速度:2mm/s15、牌坊尺寸(BL):260*230mm16、拉应力:ơ=Pmnx/4BL=2600000/4*260*230=1.1kg/mm217、压下系统为轧制线调正二、1、ZD246.3/31-4B.44V.200KW/1200r/min495A励磁电压220/110V. 风机380V 4极3kw2、齿轮箱:中心距250mm3、额定轧制速度:330m/min4、最大轧制速度:790m/min5、工作辊输出额定力矩:374kg.m6、主机额定速度:500r/min7、主机最大速度:1200r/min三、开卷机1、电机:Z4-180-41.27kw.670/2000r/min2、传动比:i=63、开卷张力:Fj=200-30kg四、卷取机1、电机:Z4-180-41.27KW.670/2000r/min2、传动比:i=43、卷取即张力:Fj=200-20kg五、设备组成1、上卷小车:剪刀式、最大承重4000kg2、开卷机:悬臂式液压涨缩.上开卷3、机前装置:三辊展平4、主机:Φ210*Φ500*Φ800 四辊(1)压上系统采用比例阀手动(2)测厚仪只显示厚度(3)工艺油采用手动(4)支撑辊平衡装置(5)工作辊正负弯装置5、机后装置:采用S辊、加熨平辊6、卷取机:悬臂式液压涨缩,上卷取7、卸卷小车:剪刀式、最大承重4000kg青岛通用铝业有限公司。
铝箔冷轧工作辊的设计要点研究
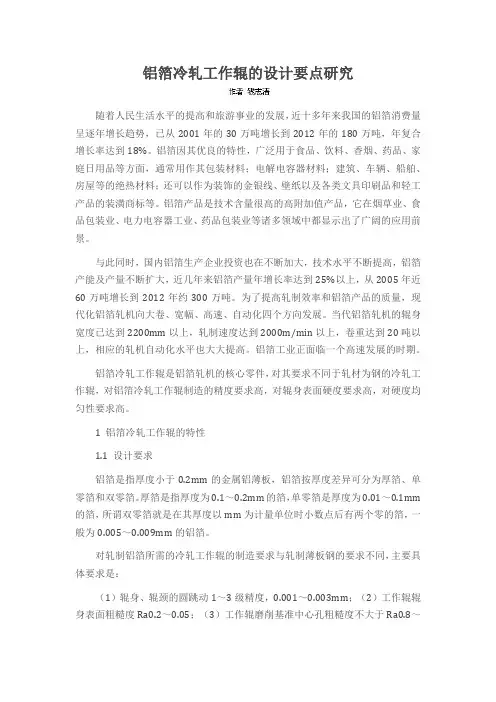
铝箔冷轧工作辊的设计要点研究随着人民生活水平的提高和旅游事业的发展,近十多年来我国的铝箔消费量呈逐年增长趋势,已从2001年的30万吨增长到2012年的180万吨,年复合增长率达到18%。
铝箔因其优良的特性,广泛用于食品、饮料、香烟、药品、家庭日用品等方面,通常用作其包装材料;电解电容器材料;建筑、车辆、船舶、房屋等的绝热材料;还可以作为装饰的金银线、壁纸以及各类文具印刷品和轻工产品的装潢商标等。
铝箔产品是技术含量很高的高附加值产品,它在烟草业、食品包装业、电力电容器工业、药品包装业等诸多领域中都显示出了广阔的应用前景。
与此同时,国内铝箔生产企业投资也在不断加大,技术水平不断提高,铝箔产能及产量不断扩大,近几年来铝箔产量年增长率达到25%以上,从2005年近60万吨增长到2012年约300万吨。
为了提高轧制效率和铝箔产品的质量,现代化铝箔轧机向大卷、宽幅、高速、自动化四个方向发展。
当代铝箔轧机的辊身宽度已达到2200mm以上,轧制速度达到2000m/min以上,卷重达到20吨以上,相应的轧机自动化水平也大大提高。
铝箔工业正面临一个高速发展的时期。
铝箔冷轧工作辊是铝箔轧机的核心零件,对其要求不同于轧材为钢的冷轧工作辊,对铝箔冷轧工作辊制造的精度要求高,对辊身表面硬度要求高,对硬度均匀性要求高。
1 铝箔冷轧工作辊的特性1.1 设计要求铝箔是指厚度小于0.2mm的金属铝薄板,铝箔按厚度差异可分为厚箔、单零箔和双零箔。
厚箔是指厚度为0.1~0.2mm的箔,单零箔是厚度为0.01~0.1mm 的箔,所谓双零箔就是在其厚度以mm为计量单位时小数点后有两个零的箔,一般为0.005~0.009mm的铝箔。
对轧制铝箔所需的冷轧工作辊的制造要求与轧制薄板钢的要求不同,主要具体要求是:(1)辊身、辊颈的圆跳动1~3级精度,0.001~0.003mm;(2)工作辊辊身表面粗糙度Ra0.2~0.05;(3)工作辊磨削基准中心孔粗糙度不大于Ra0.8~0.4;(4)铝箔工作辊辊身硬度为不小于100HSD,硬度均匀度为±1.0HSD;(5)材料为电渣精炼的2%Cr、3%Cr。
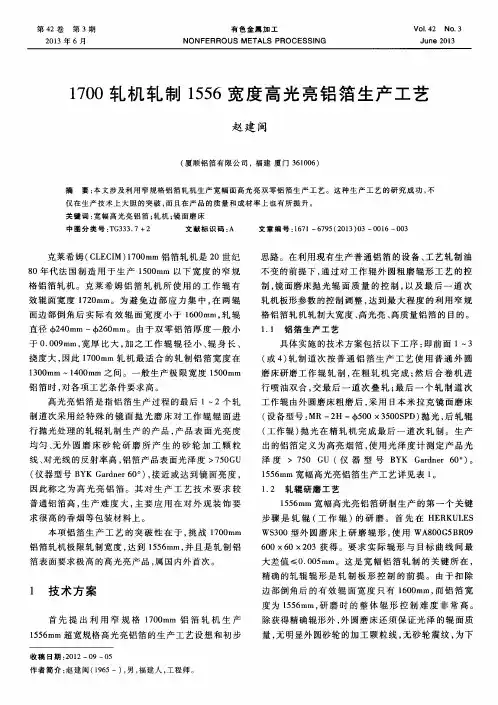
1700轧机轧制1556宽度高光亮铝箔生产工艺
( 厦 顺 铝 箔 有 限公 司 ,福建 厦 门 3 6 1 0 0 6 )
摘
要: 本 文 涉 及 利 用 窄规 格 铝 箔 轧 机 生 产 宽 幅面 高 光 亮 双 零 铝 箔 生 产 工 艺 。 这 种 生 产 工 艺 的 研 究 成 功 , 不
仅 在 生 产 技 术 上 大 胆 的突 破 , 而 且 在 产 品 的质 量 和 成 材 率 上 也 有 所 提 升 。 关键词 : 宽 幅 高光 亮 铝 箔 ; 轧机 ; 镜 面 磨 床
箔 表 面要求 极高 的高 光亮 产 品 , 属 国 内外首 次 。
1 技 术 方 案
首先 提 出利 用 窄 规格 1 7 0 0 m m 铝 箔 轧 机 生 产 1 5 5 6 mm超 宽规格 高光 亮铝 箔 的生产 工 艺设 想 和初 步
收 稿 日期 : 2 0 1 2—0 9—0 5
铝 箔轧 机极 限轧 制宽 度 , 达到 1 5 5 6 m m, 并 且 是轧 制 铝
1 5 5 6 m m 宽 幅高光 亮铝箔 研制 生产 的第 一个 关 键 步骤 是 轧 辊 ( 工 作 辊 )的研 磨 。首 先 在 H E R K U L E S WS 3 0 0型外 圆磨 床 上 研 磨 辊 形 , 使 用 WA 8 0 0 G 5 B R 0 9 6 0 0× 6 0× 2 0 3获 得 。要 求 实 际 辊形 与 目标 曲线 间最 大差值 ≤0 . 0 0 5 mm。这 是 宽 幅铝 箔 轧 制 的关 键 所 在 , 精确 的轧 辊 辊 形 是 轧 制 板 形 控 制 的 前 提 。 由于 扣 除 边部 倒角 后 的 有效 辊 面宽 度 只有 1 6 0 0 m m, 而 铝 箔 宽
面边 部倒 角 后 实 际有 效 辊 面 宽 度 小 于 1 6 0 0 mm, 轧 辊 直径 6 2 4 0 m m ~d  ̄ 2 6 0 m m。 由于双 零 铝 箔 厚度 一 般 小
二辊冷轧机基本参数

二辊冷轧机基本参数二辊冷轧机是一种重要的金属加工设备,广泛应用于钢铁、铝合金等行业。
它采用冷轧工艺,通过对金属材料进行冷加工,可以改变其形状、尺寸和表面质量,从而满足不同行业的需求。
以下是二辊冷轧机的一些基本参数。
一、轧辊直径轧辊直径是指冷轧机的工作辊直径,也是冷轧机的一个重要参数之一。
轧辊直径的大小会直接影响到冷轧机的工作能力和效率。
一般来说,较大直径的轧辊可以承受更大的压力,从而提高生产能力。
但是,轧辊直径过大也会增加设备的体积和重量,增加生产成本。
因此,在选择冷轧机时,需要根据实际生产需求来确定轧辊直径。
二、轧辊长度轧辊长度是指冷轧机的工作辊的有效工作长度。
轧辊的长度决定了冷轧机的加工能力和加工范围。
较长的轧辊长度可以在一次通过中完成更多的冷轧变形,提高生产效率。
然而,轧辊长度过长也会增加设备的体积和重量,增加生产成本。
因此,在选择冷轧机时,需要根据实际生产需求和设备的承载能力来确定轧辊长度。
三、轧辊间距轧辊间距是指冷轧机的工作辊之间的距离,也是冷轧机的一个重要参数。
轧辊间距的大小会直接影响到金属材料的冷轧变形程度和表面质量。
较小的轧辊间距可以实现更大的冷轧变形,提高材料的强度和硬度。
然而,轧辊间距过小会增加轧辊之间的摩擦力,导致能量损耗和设备磨损加剧。
因此,在选择冷轧机时,需要根据金属材料的特性和要求来确定轧辊间距。
四、轧制压力轧制压力是指冷轧机施加在金属材料上的压力。
轧制压力的大小会直接影响到冷轧变形的程度和材料的性能。
较大的轧制压力可以实现更大的冷轧变形,提高材料的强度和硬度。
然而,轧制压力过大会增加设备的负荷和能量消耗,增加设备的磨损和维护成本。
因此,在选择冷轧机时,需要根据金属材料的特性和要求来确定轧制压力。
五、进给速度进给速度是指金属材料在冷轧机中的进给速度。
进给速度的大小会直接影响到冷轧机的生产能力和加工效率。
较快的进给速度可以提高生产效率,但是也会增加设备的负荷和能量消耗。
型材轧辊工作辊径的确定
型材轧辊工作辊径的确定1.引言1.1 概述概述部分:型材轧辊工作辊径的确定对于型材轧制工艺的稳定性和产品质量起着至关重要的作用。
轧辊工作辊径的大小直接影响着型材的成形和表面质量,因此在型材轧制过程中,合理确定工作辊径是非常重要的。
本文将从轧辊工作原理和影响工作辊径的因素两个方面入手,探讨型材轧辊工作辊径的确定方法和关键问题。
首先,我们将介绍轧辊的工作原理,包括轧制过程中的应力分析和形变规律,以及不同工作辊径对型材的影响。
其次,我们将详细分析影响工作辊径的因素,包括型材的材料性能、轧机的技术指标、型材的尺寸要求等,同时也考虑到了经济效益和生产效率方面的因素。
通过对以上内容的研究和总结,本文将得出一些结论和建议,帮助读者更好地确定型材轧辊工作辊径。
这些结论将具有一定的指导作用,可以为型材轧制工艺的改进和优化提供参考。
在实际应用中,读者可以根据所研究的型材和轧机的具体情况,结合本文提供的方法和经验,选择合适的工作辊径,以获得更好的成形效果和产品质量。
总之,本文将围绕型材轧辊工作辊径的确定展开探讨,旨在为相关行业提供一些有益的参考和建议。
通过深入研究和分析,我们希望能够为型材轧制工艺的发展和提升做出一些贡献。
1.2 文章结构文章结构部分的内容可以包括以下内容:本文将按照以下结构进行论述:第一部分是引言部分,主要包括概述、文章结构和目的。
在概述部分,将介绍型材轧辊工作辊径的重要性和意义。
在文章结构部分,将说明整篇文章的框架和组成部分。
在目的部分,将明确本文的目标和预期结果。
第二部分是正文部分,主要包括轧辊工作原理和影响工作辊径的因素。
在轧辊工作原理部分,将详细介绍型材轧辊的工作原理及其相关知识。
这一部分将包括轧制过程、轧辊与材料之间的接触和变形等内容。
在影响工作辊径的因素部分,将分析与工作辊径相关的各种因素,如材料特性、工作情况、工作环境等。
通过对这些因素的分析和研究,可以找出影响工作辊径的主要因素,从而能够更好地确定合适的工作辊径。
高速铝箔轧机轧辊的磨削
k W
7 7
1 8
2 0
18 I 3 .8 4 3
.
理论 推 导 分 析 是 正 确 的, 为 优化 工 艺 过 程 和
模 具设 计 提 供 了 科 学 依 据 。
20 .9
4 8 .2
5 2 .3
—7 8 .
2 2
23 I53 i 54 .0 .0 .3
—24 . 参 考 文 献
将 平衡 主 轴 放在 平衡 架上 , 与 平衡 架导
就不 进刀 ( 向进给),速度 放 慢 进 行光 横 磨 。 最 后 按 粗 糙度 要 求 精 修 砂 轮 , 完 成 磨 削
工序 。
轨成9 。 j O角
使 砂轮 在平 衡 架 上 自 由滚 动 , 当砂 轮 停 止 时 用 粉笔 在最 上面 一 点 ( 轻 点 )作 一 记 最
~ 澜粮 酬 一辊 简 盯/ 一一 ,一 和 = 舨 蛐 揣 誓
一一兢 贼 粕靴 一 ~
板 形 变坏 。调 整 轧 制 油 可 勉 强 维 持 轧 制 。如 果 锥度 特别 大 时 ( 端 差 达 O 0 5 米 以 两 .1毫
上 ) , 轧 制 基 本无 法 进 行 。
前 ,应 事 先 按 轧 制 工 艺 要 求 的 凸 度 值 , 将 辊 形 成形 机 构 的 比例 杆 调 好 , 使 轧辊 弧 形符 合 轧 制 要 求 的辊 形 。 再 将 轧辊 表面 原 有 的缺 陷 如 辊 眼 、 各 种 擦 伤 印痕 、椭 圆 度 、 疲 劳层 及
砂轮组织 的橙紧直 接影 响磨 削生产率 和
硬,在适合轧 辊磨 削、能保证轧 辊精度和光 洁度 良好、砂轮不 易脱落的基础上,应适 当
维普资讯
铝箔轧机弯辊控制系统对工作辊表面及带材表面质量的影响
个 手动 调整 弯辊 的过 程 , 甚 至 于会 由 于弯 辊 调整 不 到
位影 响起速 时 的铝板 带 箔 板形 , 但 至 少 可 以 杜 绝 弯 辊
为合 辊缝状 态起 速前 的弯辊 振荡 现象 。
① 在 手 动 调 辊 缝 的 过 程 中连 续 调 整 越 过 b a n d c e n t e r ( t ) 设定 值 以上 2 T后 , 弯辊振荡 的现象就会 自
( %) 设定 值 不要 偏 离太 大 。注 : 当设 备 急停 或 断带 时
正 弯 的保 护 值 为 1 0 0 %。
③ 弯 辊 的 振 荡 域 就 是 在 弯 辊 mi n s e p a r or f WR o p e n i n g ( %) 设 定值 与轧 制前 弯辊 预设 值 之 间振 荡 , 弯
从 弯 辊保 护值 设 置 到 轧 制这 个 道 次 所 需 要 的值 以控
制起 速时 的铝 板带 箔板 形 。 以 上 3种 方 式 中 , 第 一 种 方 式 可 能 没 有 办 法 完 全
约束操 作人 员 的作业 行 为 , 第 二 种 方 式可 能 会不 可预
知 地 降低对 工作 辊 的保 护 效果 , 第 三 种 方 式 增 加 了 一
第 2期
有 色 金 属 加 工
6 1
辊 伸 出 的最小值 。
弯 辊 的 预 设 值 使 其 与 弯 辊 mi n s e p a r or f WR o p e n i n g
说明: 当轧 制 力小 于 b a n d c e n t e r ( t ) 设定 值 时 , 正
辊调 整到 轧制 这个 道次 所 需 要 的 弯辊 值 , 也 就 是 相 当 于取 消 了弯辊 预设 的 功能 , 轧 制 时 通 过 手 动 将 弯 辊 力
轧辊尺寸参数及材质ppt课件
L/D与品种规格、轧制条件、轧辊材质、轧机类型有关 手册中L/D 经验参数是大量生产实践数据的总结 反映了不同的品种规格、轧制条件、轧机类型, 在一定范围内, L/D 满足咬入条件和强度条件
机动 目录 上页 下页 返回 结束9
辊身直径 D 主要根据咬入条件和轧辊强度确定 有两种方法:
根据经验参数(查手册)确定 L 再校核咬入条件和轧辊强度
最小辊径 Dmin 受轴承座间最小中心距(压下上行空间)限制 最小辊径 Dmin 还受轧辊强度和咬入条件限制 轧辊重车率主要取决于轧辊材质和表面硬度
机动 目录 上页 下页 返回 结1束3
三、 轧辊材质与制造
轧辊材质主要四类: 锻钢, 铸钢, 铸铁, 半钢 锻钢轧辊分为: 热轧锻钢轧辊 冷轧锻钢轧辊 热轧锻钢轧辊具有:高强度和高韧性 高耐热疲劳性能
梅花轴头
轴头主要有四种形式: