
二十辊轧机 PPT
• 油雾排风系统、防火系统、液压和气动系 统、润滑系统、轧制油冷却系统、冷却液 过滤系统、
• ABB 板型辊 、福尔默测厚仪
冷轧相关的参数
• 道次加工率 • 总加工率 • 压下量 • 张力 • 弯辊力 • 轧制速度 • 轧制力
轧机特点
体现在以下三个方面: 1.可以轧制高强度的金属或合金薄带材。 2.工作辊直径小,可以轧制极薄带材。 3.辊系刚度大,调节方便可靠,可以轧制
高精度带材。
主要特点
1.工作辊直径小。 2.塔形辊系。 3.多支点梁支撑辊结构。 4.轧机体积小,重量不大。
无源电子式互感器的关键技术及难点 光学传感材料 传感头的组装技术 微弱信号检测 温度对精度的影响 振动对精度的影响 长期稳定性
二十辊轧机
生产示意图
辊系结构图
二十辊轧机介绍
• 四辊轧机轧制高强度的薄带时,由于轧件 的最终厚度受到工作辊直径的限制,工作 辊的弹性压扁值与带材厚度相当,经济上 不合理,技术上也无法实现 。
• 二十辊轧机常用来生产高强度材料及薄带 材,二十辊轧机工作辊直径小,并由塔形 支承辊组的配置来受力,辊系的刚度、精 度、轧辊变化情况都较四辊轧机有很大突 破。
工作辊 第一中间辊 第二中间辊
背承轴承
0.05 mm min. ~ 1.5 mm max. 225 mm min. ~ 450 mm max. 0/200/600MPM 轧制油
23.77mm (min) / 40.26mm (max) 49.83 mm Min / 58.42 mm Max 88.49 mm Min / 95.70 mm Max 160 mm
福尔默测厚仪(Vollmer)
与冷轧相关的质量控制点
• 板型 • 公差 • 表面质量 • 层错 • 侧弯
冷轧缺陷及产生原因分析
1. 单边浪
产生原因: 横向压下量不一致; 喂料没有对中或轧制跑偏; 冷却不均匀; 轧辊磨削不对称,出现锥辊。
2. 中间浪
产生原因: 辊型设计不合理; 加工率太小; 冷却不足; 弯辊使用不合理。
有源电子式CT、PT 利用电磁感应等原理感应被测信号 CT:空心线圈(RC);小铁芯线圈(LPCT) PT:电阻、电容、电感分压 传感头部分具有需用电源的电子电路 利用光纤传输数字信号
用于GIS或者罐式断路器更方便 HVDC换流站、串补平台
大家学习辛苦了,还是要坚持
继续保持安静
主要技术参数
• 轧制厚度: • 带材宽度: • 轧机速度: • 冷却液: • 轧辊直径:
3. 双边浪
产生原因: 来料有厚差; 辊型设计不合理; 加工率太大; 冷却不合理; 弯辊使用不合理。
4.划、擦伤
产生原因: 与带材接触的设备部分有异物; 带材与接触部件产生相对运动; 轧辊与辊道转动不同步。
5.辊印和压坑
产生原因: 轧辊表面粘有异物; 带材表面粘有异物; 轧辊硬度太低; 磨削后的轧辊未达到要求; 冷却润滑剂不干净。
森吉米尔二十辊轧机
2 森吉米尔二十辊轧机森吉米尔冷轧机与四辊轧机或其他类型轧机的本质区别是轧制力的传递方向不同。
森吉米尔冷轧机轧制力从工作辊通过中间辊传到支撑辊装置,并最终传到坚固的整体机架上。
这种设计保证了工作辊在整个长度方向的支撑。
这样辊系变形极小,可以在轧制的整个宽度方向获得非常精确的厚度偏差。
森吉米尔轧机在结构性能上有如下主要特点:(1)具有整体铸造(或锻造)的机架,刚度大,并且轧制力呈放射状作用在机架的各个断面上。
(2)工作辊径小,道次压下率大,最大达60%。
有些材料不需中间退火,就可以轧成很薄的带材。
(3)具有轴向、径向辊形调整,辊径尺寸补偿,轧制线调整等机构,并采用液压压下及液压AGC系统,因此产品板形好,尺寸精度高。
(4)设备质量轻,轧机质量仅为同规格的四辊轧机的三分之一。
轧机外形尺寸小,所需基建投资少。
森吉米尔冷轧机基本上是单机架可逆式布置,灵活性大,产品范围广。
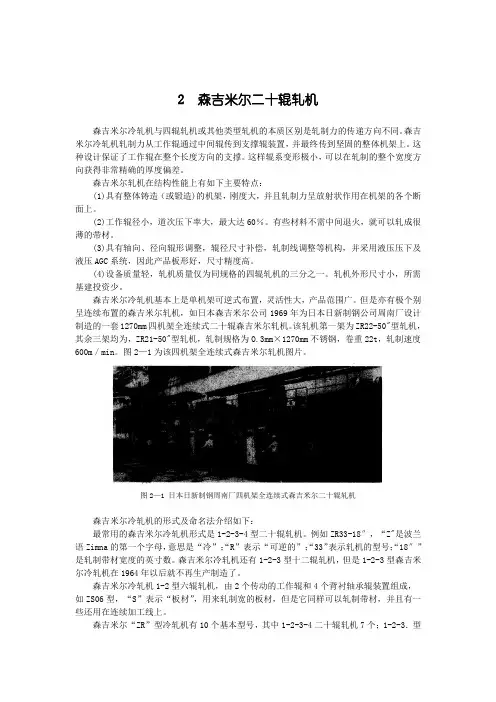
但是亦有极个别呈连续布置的森吉米尔轧机,如日本森吉米尔公司1969年为日本日新制钢公司周南厂设计制造的一套1270mm四机架全连续式二十辊森吉米尔轧机。
该轧机第一架为ZR22-50"型轧机,其余三架均为,ZR21-50"型轧机,轧制规格为O.3mm×1270mm不锈钢,卷重22t,轧制速度600m/min。
图2—1为该四机架全连续式森吉米尔轧机图片。
图2—1 日本日新制钢周南厂四机架全连续式森吉米尔二十辊轧机森吉米尔冷轧机的形式及命名法介绍如下:最常用的森吉米尔冷轧机形式是1-2-3-4型二十辊轧机。
例如ZR33-18″,“Z"是波兰语Zimna的第一个字母,意思是“冷”;“R”表示“可逆的”;“33”表示轧机的型号;“18″”是轧制带材宽度的英寸数。
森吉米尔冷轧机还有1-2-3型十二辊轧机,但是1-2-3型森吉米尔冷轧机在1964年以后就不再生产制造了。
森吉米尔冷轧机1-2型六辊轧机,由2个传动的工作辊和4个背衬轴承辊装置组成,如ZS06型,“S”表示“板材”,用来轧制宽的板材,但是它同样可以轧制带材,并且有一些还用在连续加工线上。
20辊轧机工艺1
特性的变形能力,轧制成某一中间产品, 然后再送
往冷退火酸洗线 处理。作为成品或下一个轧程的原 料。
2014-8-6
工艺组
6
2.冷轧工艺
2.2 中轧 来料为退火酸洗的冷轧钢卷,根据材料的组织特 性的变形能力,轧制成某一厚度的中间产品,然后送 往冷退火酸洗线进行处理,作为成品或下一个轧程的
原料。
2014-8-6
b.运卷小车下降退出并返回到准备位置, c.外支撑门关闭,开卷机的压卷辊下降,剥卷导 板抬起 d.开卷机转动,带钢头部沿剥卷板进入直头机夹 送辊,
2014-8-6
工艺组
14
3.冷轧工艺过程描述
3.3 穿带 d.经直头后的带钢头部,沿伸缩式导板台进入轧
机入口夹送辊 e.轧机入口夹送辊夹持带钢进入导边对中装置, 然后通过刮油器,轧机入口压辊导板,轧机辊缝, 出口压辊导板,刮油器,横切剪,到达转向辊
4962
4962
4962
4962
2014-8-6
工艺组
30
5. Sundwig四立柱轧机
德国Sundwig 公司是奥地利 Andritz 集团下属的机械 制造公司,主要负责提供20轧机,平整机和一些辅助
设备,为酒钢提供的是四立柱分体式轧机,用于轧制
退火酸洗后的奥氏体300系列和铁素体400系列不锈钢, 产品厚度 0.2mm ~ 3.0mm ,宽度 750mm ~ 1350mm ,
2014-8-6
工艺组
28
4.5
20辊轧机传动功率参数
Sundwig I2 S VAI
表9 DMS
传动功率(kw) 传动功率(kw) 传动功率(kw) 传动功率(kw) 项目 500 690 410 开 卷 机 4250 4000 4400 4000 入口卷取机 4250 4000 4400 4000 出口卷取机 4250 4000 4500 4000 轧 机 12450 13990 12410 总传动功率 12750 8000kN 7500kN 8000kN 8000kN 轧制 力 过载能力 9000kN 一个轧程最 88% 88% 80% 85% 大压下率
二十辊轧机
二十辊轧机一、二十辊轧机的主要性能参数及用途二十辊轧机是最适合冷轧不锈钢,硅钢和高强度金属及合金薄带和极薄带的轧机,它几乎承担着全世界96%的不锈钢生产。
本公司设计和供货的轧机机架为整体式铸钢件。
此种形式的轧机刚性高,并配备较完善的辊型调节系统和厚度控制系统能够轧制出厚度精度和平直度很高的薄带材。
其主要性能:轧机类型: 整体铸钢机架的二十辊轧机轧制原材料:不锈钢(300/400系列),硅钢和高强度金属(轧制原料厚度:3~5 mm/轧制产品厚度:0.3~3 mm)轧制带钢宽度: 1020mm(42’’)、1270mm(50’’)、1350mm(54’’)最大轧制力: 800T轧制最大速度: max800 m/min年生产能力: 10万吨/年钢卷最大外径:φ1200mm、φ1600mm、φ2200mm 卷取机最大张力: 20t、30t、40t(机组最大装机容量:~11000kw压下速度: 2mm/s,压下打开速度:20mm/s压下响应时间: 35ms压下精度: +/-1um凸度调整量; 0.44mm凸度调整精度: +/-0.1um窜辊方式:推----拉窜辊速度: 20m/min,窜辊行程:120mm冷却润滑油流量: 11000L/min,排烟能力: 30000m3/h板型控制:<~10I二、轧机的主要结构特点:1,二十辊轧机的塔形辊系使轧制压力呈扇形传递给外层支撑辊,塔层辊子层数越多,外层的支撑辊数量越多,支撑辊承受的轧制压力就会越小,轧辊的挠曲变形量就越小。
而且塔形辊系结构能够很好的保证小直径工作辊在垂直平面和水平面内具有较大的刚度和稳定性,从而保证轧制的稳定性,减小轧辊挠曲变形量。
特别是在轧制不锈钢,硅钢和高强度金属及合金薄带时此特点更为重要。
2,整体铸钢件的机架,其刚性大,并且轧制力呈放射状作用在机架的各个断面上。
3,工作辊径小,道次压下率大。
通过较少的轧制道次,有些材料不需中间退火,就可以轧成很薄的带材。
二辊轧机结构设计PPT
前言
二辊轧机课程设计主要通过对轧机二维图 纸的分析,加深锻炼认识分析图纸的能力,通 过Inventor软件对个零件的绘制,进一步熟悉 该软件的各种绘图功能,掌握各种零件的绘制 过程和技巧。在轧机设计中,会接触到各种各 样的轧机结构件,可以使设计者充分了解轧机 结构,对轧钢专业的学生以后设计轧机打下基 础。
11
机架装配图
通过螺钉将两个对称机架进行包括上下轧辊和若干保准件在内 的共计36个零件,依据上而下,内而外的原 则装配零件,运用插入、配合等约束以及装配 的方式将轧辊和挡环、铜挡环、上半环螺丝、 下半环螺丝、操作侧轴承座、传动侧轴承座、 销轴、轧辊轴承装配在一起,再装入标准紧固 件将凸定位垫固定,最后在轴承座上装入销钉 完成辊系的装配。 二、机架的装配 将左右机架装配到一起,然后调入并安装好标 准紧固件,左后装入定位垫,完成机架的装配。
20
Page
21
静态分析
2013/10/30, 22:47 是 体积 质量 Mises 等效 应力 等效应变
否 是 轧辊:1 0.5
平均元素大小(模型直径的分 数) 最小元素大小(平均大小的分 数) 分级系数 最大转角 创建弯曲网格元素 对部件网格使用基于零件的 测量
0.1 0.2 1.5 60 deg 否 是 Page 16
Page 2
二辊轧机
二辊轧机设备为低碳钢、有色金属 板材冷轧实验设备。具有先进的轧制工艺参数 计算机采集装置,可进行轧制过程的压力、转 矩、电机功率、转速等参数的测量。因此、在 该设备上可进行材料轧制工艺的研究和冷轧件 的开发。
Page 3
目录
二辊轧机设计介绍 辊系结构设计 机架结构设计 装配图 爆炸图
《轧机的刚度》PPT课件
31
当轧辊正向(上轧辊向右)移动S距离时,所形成的实际有效凸度为:
C 2 y 1 ( L S ) y 1 ( 0 ) y 1 ( 2-2 L )S
求出系数 a 2 、 a 3 为: a22((L L S Sm mai))n32xC (LmiS nm (Li) n2(SSm ma)i3 xnC Sm maa)xx
37
图6-14 F1机架轧辊磨损曲线
38
6.2.2.4 HC轧机
6-15-1 HC轧机
39
40
6.2.2.5 PC轧机
图6-15 PC轧机原理图 a-支持辊轴线交叉;b-工作辊轴线交叉;c-成对轧辊轴线交4叉1
图6-16 PC轧机的凸度调节能力
图6-17 PC轧机的轴向力
42
作业
某热连轧带钢厂精轧机组7个机架均为负弯工作辊的四辊轧机,轧 制管线钢时测得的末架F7轧制部分工艺数据如下表所示。
6.2.2.3 CVC轧机 A CVC轧辊原理
图6-7 CVC轧辊凸度控制原理 a-零凸度;b-正凸度;c-负凸度
30
B CVC轧辊凸度
上辊辊形曲线为:
图6-9 CVC轧辊凸度解析
y 1 (x ) a 0 a 1 x a 2 x 2 a 3 x 3
下轧辊的辊形曲线为: y 2 ( x ) a 0 a 1 ( 2 L x ) a 2 ( 2 L x ) 2 a 3 ( 2 L x ) 3
M P P h h
③ 弹塑性曲线—工作点 轧辊与轧件相互作用力相等P,即轧件受力塑性曲线 与轧机受力弹性曲线交点—工作点;
7
④ 辊缝转换函数
h K 1
s KM
表明轧制压力波动引起轧件厚度波动 h,要消除它需 反向调整轧机辊缝 s ,但其效率受 M、K制约
2 森吉米尔二十辊轧机解析
2 森吉米尔二十辊轧机森吉米尔冷轧机与四辊轧机或其他类型轧机的本质区别是轧制力的传递方向不同。
森吉米尔冷轧机轧制力从工作辊通过中间辊传到支撑辊装置,并最终传到坚固的整体机架上。
这种设计保证了工作辊在整个长度方向的支撑。
这样辊系变形极小,可以在轧制的整个宽度方向获得非常精确的厚度偏差。
森吉米尔轧机在结构性能上有如下主要特点:(1)具有整体铸造(或锻造)的机架,刚度大,并且轧制力呈放射状作用在机架的各个断面上。
(2)工作辊径小,道次压下率大,最大达60%。
有些材料不需中间退火,就可以轧成很薄的带材。
(3)具有轴向、径向辊形调整,辊径尺寸补偿,轧制线调整等机构,并采用液压压下及液压AGC系统,因此产品板形好,尺寸精度高。
(4)设备质量轻,轧机质量仅为同规格的四辊轧机的三分之一。
轧机外形尺寸小,所需基建投资少。
森吉米尔冷轧机基本上是单机架可逆式布置,灵活性大,产品范围广。
但是亦有极个别呈连续布置的森吉米尔轧机,如日本森吉米尔公司1969年为日本日新制钢公司周南厂设计制造的一套1270mm四机架全连续式二十辊森吉米尔轧机。
该轧机第一架为ZR22-50"型轧机,其余三架均为,ZR21-50"型轧机,轧制规格为O.3mm×1270mm不锈钢,卷重22t,轧制速度600m/min。
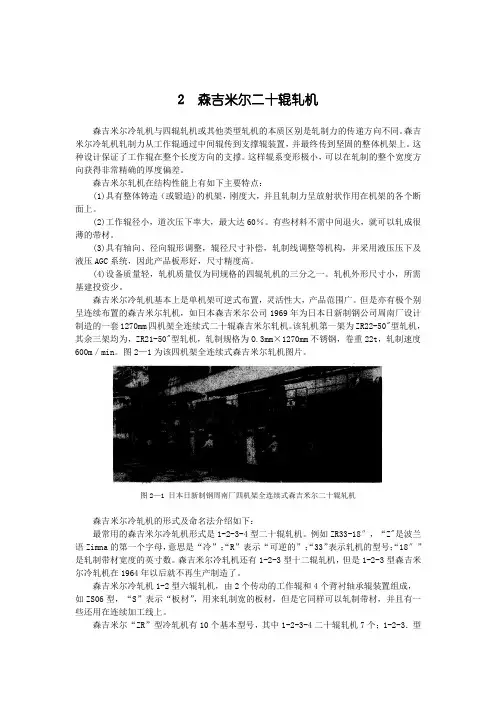
图2—1为该四机架全连续式森吉米尔轧机图片。
图2—1 日本日新制钢周南厂四机架全连续式森吉米尔二十辊轧机森吉米尔冷轧机的形式及命名法介绍如下:最常用的森吉米尔冷轧机形式是1-2-3-4型二十辊轧机。
例如ZR33-18″,“Z"是波兰语Zimna的第一个字母,意思是“冷”;“R”表示“可逆的”;“33”表示轧机的型号;“18″”是轧制带材宽度的英寸数。
森吉米尔冷轧机还有1-2-3型十二辊轧机,但是1-2-3型森吉米尔冷轧机在1964年以后就不再生产制造了。
森吉米尔冷轧机1-2型六辊轧机,由2个传动的工作辊和4个背衬轴承辊装置组成,如ZS06型,“S”表示“板材”,用来轧制宽的板材,但是它同样可以轧制带材,并且有一些还用在连续加工线上。
轧辊尺寸参数及材质ppt课件
滚动轴承
d 0.5 0.55 D
l 0.83 1.0 D
使用滚动轴承的 d 和 l 应符合滚动轴承系列尺寸
对辊颈与辊身过渡处进行抗弯和抗扭强度校核
机动 目录 上页 下页 返回 结1束2
3. 轧辊的重车率 轧辊全部重车量与轧辊名义直径之比称轧辊重车率 轧辊重车率实质上反映了轧辊直径是范围值 即存在最大辊径 Dmax 和最小辊径 Dmin 最大辊径 Dmax 受压下开口度即压下上行空间限制
三、 轧辊材质与制造
冷轧锻钢轧辊具有:高硬度和高耐磨性 高弹性极限 高抗裂纹扩展性能 高抗剥落性能
主要是冷作模具钢和合金锻钢轧辊 代表钢种有: 9Cr, 9Cr2, 9CrV, 9Cr2W, 9Cr2Mo, 8CrMoV(冷作模具钢)
60CrMoV, 80CrNi3W, 86CrMoV7(合金锻钢) 冷轧锻钢轧辊主要用作
基本方法: 根据板带产品最大宽度
确定 L
再根据强度、刚度和工艺条件确定 D
a 值取决于板带宽度
a 值还与板带厚度规格和工艺条件有关
机动 目录 上页 下页 返回 结束6
辊身直径 D 主要根据咬入条件和轧辊强度确定
有两种方法:
直接根据咬入条件和轧辊强度计算
按照咬入条件,轧辊工作直径Dg应满足
Dg
h
特点: 较高的强度和韧性 良好的咬入性能 用作初轧机、板坯轧机的轧辊 型钢粗轧机的轧辊
热轧厚板轧机和热轧带钢二辊粗轧机的轧辊 板带轧机的支撑辊轧辊
机动 目录 上页 下页 返回 结1束6
铸铁轧辊按硬度分为四类: 球墨铸铁HS<50 半冷硬铸铁HS≥50 冷硬铸铁HS≥60 无限冷硬铸铁HS≥65
特点: 硬度高 耐磨性好 制造过程简单价格低廉 但强度低于钢轧辊
森吉米尔二十辊轧机龙龙分享
森吉米尔二十辊轧机森吉米尔冷轧机与四辊轧机或其他类型轧机的本质区别是轧制力的传递方向不同。
森吉米尔冷轧机轧制力从工作辊通过中间辊传到支撑辊装置,并最终传到坚固的整体机架上。
这种设计保证了工作辊在整个长度方向的支撑。
这样辊系变形极小,可以在轧制的整个宽度方向获得非常精确的厚度偏差。
森吉米尔轧机在结构性能上有如下主要特点:(1)具有整体铸造(或锻造)的机架,刚度大,并且轧制力呈放射状作用在机架的各个断面上。
(2)工作辊径小,道次压下率大,最大达60%。
有些材料不需中间退火,就可以轧成很薄的带材。
(3)具有轴向、径向辊形调整,辊径尺寸补偿,轧制线调整等机构,并采用液压压下及液压AGC系统,因此产品板形好,尺寸精度高。
(4)设备质量轻,轧机质量仅为同规格的四辊轧机的三分之一。
轧机外形尺寸小,所需基建投资少。
森吉米尔冷轧机基本上是单机架可逆式布置,灵活性大,产品范围广。
但是亦有极个别呈连续布置的森吉米尔轧机,如日本森吉米尔公司1969年为日本日新制钢公司周南厂设计制造的一套1270mm四机架全连续式二十辊森吉米尔轧机。
该轧机第一架为ZR22-50"型轧机,其余三架均为,ZR21-50"型轧机,轧制规格为O.3mm×1270mm不锈钢,卷重22t,轧制速度600m/min。
森吉米尔冷轧机的形式及命名法介绍如下:最常用的森吉米尔冷轧机形式是1-2-3-4型二十辊轧机。
例如ZR33-18″,“Z"是波兰语Zimna的第一个字母,意思是“冷”;“R”表示“可逆的”;“33”表示轧机的型号;“18″”是轧制带材宽度的英寸数。
森吉米尔冷轧机还有1-2-3型十二辊轧机,但是1-2-3型森吉米尔冷轧机在1964年以后就不再生产制造了。
森吉米尔冷轧机1-2型六辊轧机,由2个传动的工作辊和4个背衬轴承辊装置组成,如ZS06型,“S”表示“板材”,用来轧制宽的板材,但是它同样可以轧制带材,并且有一些还用在连续加工线上。
辊压机系统工艺培训PPT课件
影响料易磨性的因素
• 1,熟料的化学组成 • 2,入辊压机的物料水分 • 3,入辊压机的物料温度
第第190页页//共共1133页页
四,水泥联合粉磨系统操作
• 1,开、停机顺序
•
(1)闭路磨系统
•
开机顺序:水泥库输送组—水泥库提升机—成品输送斜槽—主排风机与
收尘器—涡沦选粉机输送斜槽—出磨提升机斜槽—磨尾收尘器及其风机—旋风
2,磨机系统
• 技术参数: • 磨机额定功率 • 装球量 • 衬板形式和种类 • 隔仓板的开孔率 • 蓖缝的宽度
第87页/共13页
3,O-SEPA选粉机
• 选粉机原理: • 出磨物料——提升机——喂料 口——撒料盘——进入选粉区—— 一、二次配风——在重力与向心力作 用下——合格物料进收尘器——不合 格返回磨机继续粉磨
一、联合粉磨系统的分类
第21页/共13页
二、介绍联合粉磨系统的主机设备
• 1,辊压机的介绍 • 挤压原理:两辊系做慢速运动,要粉碎物料沿辊子宽度连续而均匀地喂料,于辊
子间隙颗粒在2A处先进行挤压,然后进入A内时P压力不断增大,直到最小间缝 G处达到最大压力PMAX,受到压力的G料层不断下降,密度增大,G料受到各方 的挤压,使G料发生应变,出现粉碎微裂纹,这就是“料床粉碎”
筒下输送设备—循环风机—VX选粉机输送皮带—辊压机下部提升机—辊压机—
喂料斗提—磨机—皮带秆—气动阀投料
•
停机顺序:与开机顺序相反
第110页/共13页
ห้องสมุดไป่ตู้
• (2)开路磨系统
•
开机顺序:水泥库输送组—水泥库提升机—出磨提升及出料输送斜槽—出
磨斜槽—磨尾收尘器及其风机—旋风筒下输送设备—放风风机收尘—循环风