
刀具角度参数
直线过渡刃
如图5-7所示,过渡刃的偏角κrε≈κr/2、长度 bε≈(1/4~1/5)ap ,这种过渡刃多用于粗加工或强力切 削的车刀上。
若刃倾角不等于零则切削刃上各点逐渐切入工件和逐渐切离工件,
2.刃倾角的选择
选择刃倾角时,应按照刀具的具体工作条件进行具体分析,一般情 况可按加工性质选取。精车λs =0o~5o;粗车λs =0o~-5o;
断续车削λs=-30o~-45o;大刃倾角精刨刀λs=75o~5-5所示,当 λS =0o 时,切 屑垂直于切削刃流出; λS 为负值时,切屑流向已加工 表面;λS为正值时,切屑流向待加工表面。
3.前刀面型式(图5-3
前刀面型式)
2.后角、副后角及后刀面的选择
1.后角的功用
增大后角能减小后刀面与工件上加工表面间的摩擦,减少刀具磨损,还可 以减小切削刃钝圆半径,使刀刃锋利,可减小工件表面粗糙度值。但后角过 大会减小刀刃强度和散热能力。
2.后角的选择原则
后角主要根据切削厚度选择。表5-2是硬质合金车刀合理后角的参考值。
3. 刃倾角的选择
1.刃倾角的功用
(1)控制切屑的流向 如图5-5所示 (2)控制切削刃切入时首先与工件接触的位置 如图5-6所示, (3)控制切削刃在切入与切出时的平稳性 如图5-6所示,断续时,
当刃倾角为零,切削刃与工件同时接触,同时切离,会引起振动; 故切削过程平稳。 (4)控制背向力与进给力的比值
几 何 参 数 基 本 内 容
刀具角度 切削刃区的剖面型式
刀面型式
刃形
一、刀具角度
1.前角及前刀面的选择
1.前角的功用 增大前角能减小切削变形和摩擦,降低切削力、切削 温度,减少刀具磨损,改善加工质量,抑制积屑瘤等。但 前角过大会削弱刀头强度和散热能力,容易造成崩刃。因 而前角不能太小,也不能太大, 应有一个合理数值。
(3)控制切削刃在切入与切出时的平稳性 如图5-6所示,断续切削 时,当刃倾角为零,切削刃与工件同时接触,同时切离,会引起 振动;若刃倾角不等于零则切削刃上各点逐渐切入工件和逐渐切 离工件,故切削过程平稳。
5.刀尖型式的选择(过渡刃的选择)
1.直线过渡刃
如图5-7a所示,过渡刃的偏角κrε≈κr/2、长度bε≈(1/4~1/5)ap
3. 主、副偏角的选择
1.主、副偏角的功用
主偏角κr 影响切削分力的大小,增大κr ,会使Ff力增加,Fp力减小;
主偏角影响加工表面粗糙度值的大小,增大主偏角,加工表面粗糙度值增 大; 主偏角影响刀具耐用度,增大主偏角,刀具耐用度下降; 主偏角也影响工件表面形状,车削阶梯轴时,选用κr =90o,车削细长轴 时,选用κr =75o~90o;为增加通用性,车外圆、端面和倒角时,可选用 κr =45o。 减小副偏角κr。,会增加副切削刃与己加工表面的接触长度,能减小表 面粗糙度数值,并能提高刀具耐用度。但过小的副偏角会引起振动。
3.副后角的选择
副后角通常等于后角的数值。
4.后刀面的型式(图5- 4后刀面型式 )
(1)双重后角 如图5-4a所示,为了保证刃口强度,减小刃磨后刀面的工作量, 常在车刀后刀面上磨出双重后角。 (2)消振棱 如图5-4b所示,为了增加后刀面与工件加工表面之间的接触面 积,增加阻尼作用 消除振动,可在后刀面上刃磨出一条有负后角的棱面,称 为消振棱。 (3)刃带 如图5-4a所示,对一些定尺寸刀具,如拉刀、铰刀等,为便于控 制外径尺寸,避免重磨后尺 寸精度迅速变化,常在后刀面上刃磨出后角为零 度的小棱边,称为刃带。刀具上的刃带起着使刀具稳定、导向和消振的作用。
2.前角的选择原则
(1)主要根据工件材料的性质选择 (2)兼顾根据刀具材料的性质和加工性质 表5-1是硬
质合金车刀合理前角的 参考值。
3.前刀面型式(图5-3
(1)正前角平面型
前刀面型式)
如图5-3a所示,正前角平面型式的特点为:制造简单 能获得较锋利的刃口,但强度低,传热能力差。一般用于精加工刀 具、成形刀具、铣刀和加工脆性材料的刀具。 (2)正前角平面带倒棱型 如图5-3b所示,倒棱是在主切削刃刃口处磨出 一条很窄的棱边形成的。倒棱可以提高刀刃强度、增强散热能力, 从而提高刀具耐用度。此时,切屑仍沿前刀面而不沿倒棱流出。倒 棱型式一般用于粗切铸锻件或断续表面的加工。 (3) 正前角曲面带倒棱型 如图5-3c所示,这种型式是在正前角平面带倒 棱的基础上,为了卷屑和增大前角,在前刀面上磨出一定的曲面而 形成的,常用于粗加工或精加工塑性材料的刀具。 (4) 负前角单面型 当磨损主要发生在后刀面时,可制成如图5-3d所示 的负前角单面型。此时刀片承受压应力,具有好的刀刃强度。因此,常 用于切削高硬度(强度)材料和淬火钢材料。但负前角会增大切削力 (5) 负前角双面型 如图5-3e所示,当磨损同时发生在前、后两个刀面时 制成负前角双面型,可使刀片的重磨次数增多。此时负前角的棱面应 有足够的宽度,以保证切屑沿该棱面流出。
,
这种过渡刃多用于粗加工或强力切削的车刀上。 2.圆弧过渡刃 如图5-7b所示,过渡刃也可磨成圆弧形。它的参数就是刀尖圆弧半径rε。 刀尖圆弧半径增大时,使刀尖处的平均主偏角减小,可以减小表面粗糙度 数值,且能提高刀具耐用度。但会增大背向力和容易产生振动,所以刀尖 圆 弧 半 径 不 能 过 大 。 通 常 高 速 钢 车 刀 rε=0.5 ~ 5mm , 硬 质 合 金 车 刀 rε=0.5~2mm。 3.水平修光刃 如图5-7c所示 , 修光刃是在副切削刃靠近刀尖处磨出一小段κr‘=0o的平 行刀刃。其长度bε‘≈(1.2~1.5)f,即bε‘ 应略大于进给量f。但 bε‘ 过大易引起振动。 4.大圆弧刃 如图5-7d所示 , 大圆弧刃是把过渡刃磨成非常大的圆弧形,它的作用相 当于水平修光刃。
2.主、副偏角的选择
主偏角的选择原则是,在工艺系统刚度允许的情况下,选择较小的主偏 角这样有利于提高刀具耐用度。在生产中,主要按工艺系统刚性选取,见表5-3。 副偏角κr,主要是根据加工性质选取,一般情况下选取κr ´=10°~15° 精加工时取小值。特殊情况,如切断刀,为了保证刀头强度,可选κr ´=1o~2o 。
刀具几何角度45° 切断刀主要角度标注

刀具几何角度45°切断刀主要角度标注
一、一面二角分析法
表示空间任意一个平面方位的定向角度只需两个,所以判断刀具切削部分需要标注的独立角度数量可用一面二角分析法确定。
即刀具需要标注的独立角度数量是刀面数量的二倍。
分析任何一种刀具,包括钻头、铳刀、等复杂刀具几何参数时,都可将复杂的刃形分为一个个切削刃,每个切削刃应有前、后两个刀面、每个刀面应标注两个独立角度。
例如用Yo和Ns两角确定前面的方位,用α o、Kr两角可确定后面的方位,用Kr和入S两角可确定主切削刃的方位。
二、切断刀分析与标注
如图所示的切断刀有一条切削刃,两个刀尖、两条副切削刃组成。
其中两条副
切削刃与主切削刃同时处在一个前刀面上,因此,这把切断刀共有4个刀
面。
4X2=8,需要标注的独立角度共有8个。
习惯上标注左
切削刃上的主偏角、刃倾角,而右刃角度是派生角度。
因此, 切断刀各刀面的定向角是:
前面定向角:Y、λ sL;后面定向角:ao、KrL;左o
副后面定向角Q'oL、KrL右副后面定向角α'O R、
KrR'
四、
其它参考系
1、假定工作平面参考系由P、P、P三个平面组成。
其中:rfp
(1)假定进给平面P过切削刃选定点平行于假定进给运动方向并垂直于基面的平面。
(2)假定切f
深平面(背平面)P过过切削刃选定点既垂直假定工作平面又垂直于基面的平
图1-10 T7]1∏,后用和刃籁用正、员的板东β)时.后角b)刃伍角。
90度外圆车刀角度参数
90度外圆车刀角度参数
90 度外圆车刀的角度参数可以根据需要进行调节,以下是一些常见的参数设置:
1. 粗车角度:为了保证车刀的强度,通常需要设置较大的前角和后角,以避免车刀断裂。
粗车角度的大小取决于刀具材料和工件材料的强度。
一般来说,前角和后角的大小分别为 -3 到 0 度和 8 到11 度。
2. 精车角度:精车角度需要保证车刀的锋利度,以便高效地进行切削。
一般来说,精车角度的大小为 15 到 20 度,前角为 12 度,后角为 8 到 11 度。
3. 主偏角:主偏角的大小决定了车刀在工件表面上的切削方向。
一般来说,主偏角的大小为 75 度到 90 度,可以根据需要进行调节。
4. 刃倾角:刃倾角的大小决定了车刀在工件表面上的切削角度。
一般来说,刃倾角的大小为 3 到 5 度,可以根据需要进行调节。
5. 副偏角:副偏角的大小决定了车刀在工件表面上的切削方向。
一般来说,副偏角的大小为 6 到 8 度,可以根据需要进行调节。
以上是 90 度外圆车刀的一些常见角度参数,具体参数设置取决于实际需要和刀具材料等因素。
刀主要角度

1.车刀分:外圆车刀、端面车刀、切断刀、内孔车刀、螺纹车刀。
2.车刀的角度有:前角、后角、副后角、刃倾角、主偏角、副偏角。
(1)前角γ0:前刀面与基面的夹角,在主剖面中测量。
前角的大小影响切削刃锋利程度及强度。
增大前角可使刃口锋利,切削力减小,切削温度降低,但过大的前角,会使刃口强度降低,容易造成刃口损坏。
取值范围为:-8°到+15°。
选择前角的一般原则是:前角数值的大小与刀具切削部分材料、被加工材料、工作条件等都有关系。
刀具切削部分材料性脆、强度低时,前角应取小值。
工件材料强度和硬度低时,可选取较大前角。
在重切削和有冲击的工作条件时,前角只能取较小值,有时甚至取负值。
一般是在保证刀具刃口强度的条件下,尽量选用大前角。
如硬质合金车刀加工钢材料时前角值可选5°-15°。
(2)主后角α0: 主后刀面与切削平面间的夹角,在主剖面中测量。
其作用为减小后刀面与工件之间的摩擦。
它也和前角一样影响刃口的强度和锋利程度。
选择原则与前角相似,一般为0到8°。
(3)主偏角κr: 主切削刃与进给方向间的夹角,在基面中测量。
其作用体现在影响切削刃工作长度、吃刀抗力、刀尖强度和散热条件。
主偏角越小,吃刀抗力越大,切削刃工作长度越长,散热条件越好。
选择原则是:工件粗大刚性好时,可取小值;车细长轴时为了减少径向切削抗力,以免工件弯曲,宜选取较大的值。
常用在15°到90°之间。
(4)副偏角κ'r: 副切削刃与进给反方向间的夹角,在基面中测量。
其作用是影响已加工表面的粗糙度,减小副偏角可使被加工表面光洁。
选择原则是:精加工时,为提高已加工表面的质量,应选取较小的值,一般为5到10°。
(5)刃倾角λs :主切削刃与基面间的夹角,在主切削平面中测量。
主要作用是影响切屑流动方向和刀尖的强度。
以刀柄底面为基准,主切削刃与刀柄底面平行时,λs =0,切屑沿垂直于主切削刃的方向流出。
刀具工作角度的计算方法——解析法

在计算刀具工作角度时,可以采用解析法。
解析法基于切削刃的几何形状和位置,通过数学表达式来计算工作角度。
这种方法适用于复杂的刀具形状和几何参数。
以下是一个简单的例子来说明解析法的基本步骤:
定义变量和已知量:例如,已知前角(γ0)、后角(α0)、刃倾角(λs)和切削速度(v)等。
根据切削刃的几何形状和位置,确定切削刃上各点的坐标。
根据已知的工作角度和切削刃上各点的坐标,建立数学模型,计算工作角度。
通过求解数学模型,得到刀具工作角度的结果。
需要注意的是,解析法的精度取决于所采用的数学模型和切削刃几何形状的复杂性。
对于复杂的刀具形状和几何参数,需要采用更精确的数学模型和计算方法。
刀具角度选择
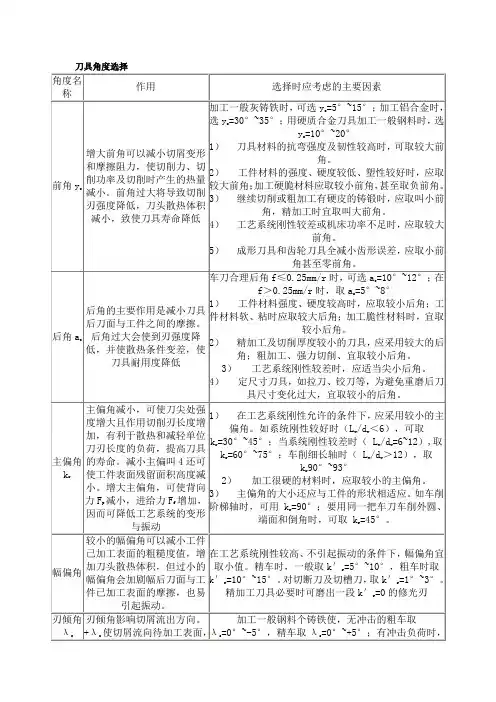
后角的主要作用是减小刀具后刀面与工件之间的摩擦。后角过大会使到刃强度降低,并使散热条件变差,使刀具耐用度降低
车刀合理后角f≤0.25mm/r时,可选ao=10°~12°;在f>0.25mm/r时,取ao=5°~8°
1) 工件材料强度、硬度较高时,应取较小后角;工件材料软、粘时应取较大后角;加工脆性材料时,宜取较小后角。
1)前刀面Ay—切下的切屑沿其流出的表面。
2)主后刀面Aa—与工件上过渡表面相对的表面。
3)副后刀面A'a—与工件上已加工表面相对的的表面。
4)主切削刀S—前刀面与主后刀面的交线,它承担主要切削工作。
5)副切削刃S'—前刀面与副后刀面的交线,它协同主切削刃完成切削工作,并最终形成已加工表面。
6)刀尖—主切削刃与副切削刃连接处的那部分切削刃。
刀具角度选择
角度名称
作用
选择时应考虑的主要因素
前角yo
增大前角可以减小切屑变形和摩擦阻力,使切削力、切削功率及切削时产生的热量减小。前角过大将导致切削刃强度降低,刀头散热体积减小,致使刀具寿命降低
加工一般灰铸铁时,可选yo=5°~15°;加工铝合金时,选yo=30°~35°;用硬质合金刀具加工一般钢料时,选yo=10°~20°
2) 精加工及切削厚度较小的刀具,应采用较大的后角;粗加工、强力切削、宜取较小后角。
3) 工艺系统刚性较差时,应适当尖小后角。
4) 定尺寸刀具,如拉刀、铰刀等,为避免重磨后刀具尺寸变化过大,宜取较小的后角。
主偏角kr
主偏角减小,可使刀尖处强度增大且作用切削刃长度增加,有利于散热和减轻单位刀刃长度的负荷,提高刀具的寿命。减小主偏叫4还可使工件表面残留面积高度减小。增大主偏角,可使背向力Fp减小,进给力Ff增加,因而可降低工艺系统的变形与振动
刀具的几何参数

/jxbz/detail--9377--.html (第 2/2 页)[2009-11-12 10:28:45]
刀具的几何参数,机械百科―机械技术人员的百科全书!
(1)定义刀具角度的参考系:为了定义刀具切削部分的几何角度,需选定适当组合的基准坐标平面作为参考系。 其中用于规定刀具设计、制造、刃磨和测量时几何参数的参考系称为刀具静止参考系,如图2-2所示。规定刀具进行 切削加工时几何参数的参考系称为刀具工作参考系。
法平面 P-n
假定工作 Pf 平面
背平面 Pp
通过切削刃上的选定点,且与切削刃垂直的平面。 通过切削刃上的选定点,垂直与基面且平行与假定进给运动方向的平面。
通过切削刃上的选定点,且垂直于基面和假定工作平面的平面。
(2)刀具角度的定义:刀具角度是刀具在静止参考系中的一组角度,其名称,表示符号及定义见表2-2。外圆车刀刀具角度见图2-3。 表2-2 刀具角度定义
刀具的几何参数,机械百科―机械技术人员的百科全书!
注:表中所列角度都只是过主切削刃选定点的角度(εr除外),过副切削刃选顶点的响应角度可仿照定义,并在角度符号右上角加一撇“′”以 示区别,例如车刀副偏为k′r,副后角为a′o。
(3)刀具角度的换算:制造或刃磨刀具时常需在不同坐标平面间进行刀具角度换算。各坐标平面间刀具角度的换算关系见表2-3
名称
前角法前角 前角 侧前角背前
角
符号 yo yn yf yp
定义
定义:前到面Ar与基面pr之间的夹角。在正交平面中测量、在法 平面中测量、在假定工作平面中测量、在背平面中测量。
ao
后角法后角 后角 侧后角背后
anHale Waihona Puke 角afap
机制技术习题解答刀具角度标注
cotαf=cotαosinκr-tanλscosκr =cot8°sin60°-tan5°cos60°
=6.118 αf=9.283°
刀具角度参数
3、背平面和假定工作平面参考系
F-F(Pf) 6.218°
9.283°
刀具角度为: γp=9.310° γf=6.218° αp=15.388° αf=9.283° αp′ αf′
1、正交平面参考系
γo=10°,λs=5°
由于已知正交平面参考系刀具角度, αo=αo′=8° 故可直接标注。
S向
60°
15°
S向(Ps)
Pr 5°
已知外圆车刀角度为:
刀具角度参数κr=60°,κr′=15°
1、正交平面参考系
S向
O-O(PO)
γo=10°,λs=5° αo=αo′=8°
8° O
10°
γf=6.218°
已知外圆车刀角度为:
刀具角度参数κr=60°,κr′=15°
3、试计算并标注背平面和假定工作平面参 γo=10°,λs=5°
考系的刀具角度
αo=αo′=8°
背平面和假定工作平面参考系应标注的 刀具角度为:γp、γf、αp、αf、αp′、 αf′六个刀具角度,故需计算。
cotαp=cotαocosκr+tanλssinκr =cot8°cos60°+tan5°sin60°
刀具角度参数κr=60°,κr′=15°
3、试计算并标注背平面和假定工作平面参 γo=10°,λs=5°
考系的刀具角度
αo=αo′=8°
背平面和假定工作平面参考系应标注的 刀具角度为:γp、γf、αp、αf、αp′、 αf′六个刀具角度,故需计算。
刀具几何角度的基本定义与标注及工作角度
汇报人:XX
目录
• 刀具几何角度概述 • 刀具标注方法 • 工作角度及其影响因素 • 刀具几何角度的优化设计 • 刀具几何角度的测量与调整 • 刀具几何角度的应用实践
01
CATALOGUE
刀具几何角度概述
定义与重要性
定义
刀具几何角度是指刀具切削部分 各表面的倾斜角度和刀尖形状。
刀具几何形状
刀具的刃形、刃倾角等几何形状因素也会对 工作角度产生影响。
04
CATALOGUE
刀具几何角度的优化设计
优化设计原则与目标
原则
在满足切削性能的前提下,尽可能减小刀具的结构尺寸和重量,提高刀具的刚性和耐用度。
目标
通过优化刀具的几何角度,改善切削力、切削热和刀具磨损等状况,从而提高切削效率和加工质量。
案例三
针对难加工材料的切削,通过采 用具有大前角和大后角的刀具优 化设计,有效减少了切削刃的磨 损和破损,提高了切削稳定性和 加工精度。
05
CATALOGUE
刀具几何角度的测量与调整
测量方法与工具介绍
测量方法
通常采用投影法、坐标法、光学法等 进行测量。
测量工具
主要包括投影仪、万能角度尺、光学 分度头等。
工件表面质量
工作角度对工件表面的粗糙度、残 余应力等有直接影响。
04
影响工作角度的因素分析
刀具材料
不同材料的刀具具有不同的强度和韧性,需 要相应调整工作角度以适应其特性。
切削用量
切削速度、进给量和切削深度等切削用量参 数的变化会导致工作角度的调整。
工件材料
工件材料的硬度、韧性等物理特性对工作角 度的选择有重要影响。
加工中心内外倒角刀参数设定
加工中心内外倒角刀参数设定
加工中心内外倒角刀是常用于金属加工的一种切削工具。
以下是一份倒角刀的参数设定,供参考:
1. 倒角刀编号:A001
2. 材质:硬质合金
3. 刀具直径:10mm
4. 刃数:2
5. 刀尖半径:1mm
6. 刀尖角度:90度
7. 刀杆类型:直柄
8. 切削速度:200 m/min
9. 进给速度:0.05 mm/tooth
10. 加工深度:2mm
11. 冷却液类型:切削油
12. 冷却液压力:2.5 bar
13. 冷却液流量:10 L/min
14. 加工设置:先预钻倒角刀位,再进行倒角切削
15. 刀位磨损检查周期:每小时进行一次检查,如有磨损需及时更换或修复
以上是倒角刀的一般参数设定,具体的切削参数还需要根据实际加工材料和机床的工作条件进行调整。
对于不同硬度、形状和尺寸的工件,可能需要进行进一步的参数优化和调整。
在进行实际加工时,应根据机床和刀具的技术规范进行操作,并确保切削过程安全和稳定。
车刀的几何角度及切削参数
4.刀尖形状的选择 刀尖概念:主切削刃与副切削刃连接的地方 刀尖是刀具强度和散热条件都很差的地方。切 削过程中,刀尖切削温度较高,非常容易磨损, 因此增强刀尖,可以提高刀具耐用度。刀尖对 已加工表面粗糙度有很大影响。
Hale Waihona Puke (a)倒角刃(b)圆弧刃
(c)修光刃
1、工件材料强度或硬度较高时,为加强切 削刃,一般采用较小后角。 2、对于塑性较大材料,已加工表面易产生 加工硬化时,后刀面摩擦对刀具磨损和加 工表面质量影响较大时,一般取较大后角。
在一定切削条件下的基本选择方法
1.前角和前刀面形状的选择 2.后角及形状的选择 3.主偏角、副偏角的选择
:
4.刀尖形状的选择 5.刃倾角的选择
1.前角和前刀面形状的选择
(1)
前角的选择: 在选择刀具前角时首先应保证刀刃锋 利,同时也要兼顾刀刃的强度与耐用 度。 刀具前角的合理选择,主要由刀具材 料和工件材料的种类与性质决定。
B、主偏角κr的增大或减小对切削加工不利的一面 主偏角的减小也会产生不良影响。因为根据切削 力分析可以得知,主偏角κr减小,将使背向力Fp 增大,从而使切削时产生的挠度增大,降低加工 精度。同时背向力的增大将引起振动。 因此主偏角的减小对刀具耐用度和加工精度产生 不利影响。
②、工艺系统刚性较差时 (工件长径比lw/dw = 612) ,或带有冲击性的切削,主偏角κr可以取大 值,一般κr=60o~75o,甚至主偏角κr可以大于 90o,以避免加工时振动。 硬质合金刀具车刀的主偏角多为60o~75o 。 ③、根据工件加工要求选择。 当车阶梯轴时, κr =90o;同一把刀具加工外圆、 端面和倒角时, κr =45o。