
零线、公差带和公差带图
尺寸公差带图
一、零线
1、含义 确定偏差的一条基准直线称为零线。
2、几点说明 . 零线也叫零偏差线,它通常表示基本尺寸(公称尺 寸),也以它为基准确定偏差和公差。 . 零线通常沿水平方向绘制,在其左端标上“0”和“+”“”号,在其左下方画上带单箭头的尺寸线,并标上基本 尺寸数值。 . 正偏差位于零线的上方,负偏差位于零线的下方, 零值与零线重合。
二、尺寸公差带
1、含义 由代表上偏差和下偏差的两条直线所限定的一个
区域称为公差带。 2、几点说明 .公差带沿零线方向的长度可以适当选取。 .为了区别,在同一图中,孔和轴公差带的剖面线 相反,且疏密程度不同。 .公差带是由公差带大小(沿垂直零线方向的宽度 )和公差带位置(极限偏差相对零线的位置)两个 要素确定的。
三、基本偏差
1、含义 国标规定,用以确定公差带相对于零线位置的上 偏差或下偏差称为基本偏差。 2、基本偏差的选取 基本偏差一般为靠近零线的那个偏差。
谢谢大家!
谢谢观看! 2020
零线、公差带与公差带图
永城第四职业中专 罗运同 2、尺寸公差带 3、基本偏差
二、重点内容
尺寸公差带图的画法
内容导入
尺寸公差与偏差
上图反映了两个相互结合的孔和轴的基本尺寸、 极限尺寸、极限偏差与公差的相互关系。为了简化 起见,在实际应用中可以不必画出孔和轴的全部形 状,只将纵截面图中有关公差部分按规定放大后画 出,这种图示的方法称为尺寸公差带图。
公差配合与形位公差
3、 形位公差的选择
3、考虑零件的结构特点 刚性较差的零件,工艺性差, 刚性较差的零件,工艺性差,加工时易产生较大的形位误 应根据实际情况选较大的形位公差值。 差,应根据实际情况选较大的形位公差值。 4、形状公差与表面粗糙度的关系 一般情况下, 值约占形状公差值的20 20%~ 一般情况下,表面粗糙度的Ra值约占形状公差值的20%~ 25%。 25%。 凡有关标准已对形位公差作出规定的, 5、凡有关标准已对形位公差作出规定的,如与滚动轴承 相配的轴和壳体孔的圆柱度公差、 相配的轴和壳体孔的圆柱度公差、机床导轨的直线度公差 齿轮箱体孔的轴线的平行度公差等, 、齿轮箱体孔的轴线的平行度公差等,都应按相应的标准 确定。 确定。
2、
形位公差的选择
4、 考虑检测的方便性 、 确定公差项目必须与检测条件相结合,考虑现有条 确定公差项目必须与检测条件相结合, 件检测的可能性与经济性。 件检测的可能性与经济性。当同样满足零件的使用要求 应选用检测简便的项目。 时,应选用检测简便的项目。 10.3.2公差原则的选择 10.3.2公差原则的选择 选用独立原则还是选用相关原则,主要考虑以下三方面: 选用独立原则还是选用相关原则,主要考虑以下三方面: 被测要素的功能要求; 1、被测要素的功能要求; 各公差原则的应用场合; 2、各公差原则的应用场合; 经济性。 3、经济性。
(三)、基本偏差 靠近零线的那个尺 寸偏差。 φ50H8
基本偏差共有28个, 代号用拉丁字母表示, 大写为孔,小写为轴。
φ50f7
(四)、配合制度 1、基孔制 2、基轴制 (五)、标注与查表
二、形位公差 形状和位置公差是指零件的实际形状和实际位置对理想 形状和理想位置的允许变动量。
形位公差的标注
第十三章 表面粗糙度
制造工程基础-第4章互换性原理

第四章公差及互换性4.1互换性原理1)互换性的概念实例(1)互换性的含义互换性是指按照同一规格制造的零件或部件,不经选择或辅助加工,任取其一,装配后就能满足预定的使用性能的性质。
(2)互换性的种类根据互换程度的不同,互换性可以分为以下两类。
完全互换又称绝对互换,即完全达到了上述互换性的要求。
即当零、部件在装配或更换时,事先不必挑选,装配时也无须进行修配就能装配在机器上,并能完全满足预定的使用性要求。
不完全互换又称有限互换,即装配时需要选择、分组或调整。
如,当对零件的精度要求很高时,为了便于制造,常在制造时把零件的公差适当放大,在装配前先根据零件的实际尺寸分组,然后按组进行装配,以保证预先规定的使用性能要求。
零件只能在本组内进行互换,这就属于不完全互换。
不完全互换也是保证产品使用性能的重要手段,是完全互换的必要补充。
对标准的部件,互换性还可分为内互换与外互换:组成标准部件的零件的互换称内互换,标准部件与其他部件的互换称外互换。
2)互换性的作用互换原则是现代化生产所必须遵循的基本原则之一。
应用互换性原则已成为提高生产水平和促进技术进步的强有力的手段。
(1) 简化设计工作:在设计上,采用具有互换性的标准零件和标准部件,将简化设计工作量,缩短设计周期,且便于应用计算机进行辅助设计。
(2) 缩短装配周期:在生产上,按互换性原则进行加工,各个零件可以同时分别加工,便于实现专业化、自动化生产。
由于工件单一,易于保证加工质量。
装配时,由于零、部件具有互换性,使装配过程能够连续而顺利地进行,从而大大缩短了装配周期。
(3) 缩短修理时间:在使用和修理上,具有互换性的备用零件和部件可以简单而迅速地替换磨损的或损坏的零、部件,这将缩短修理时间,节约修理费用,保证机器工作的连续性。
这一点尤其对重要设备和军用品的修复更具有重大意义。
(4) 简化管理:在管理上,使管理更简化、更科学,产品质量也更容易保证。
(5) 降低生产成本:在经济上,它缩小了生产规模,减少了不必要的厂房、设备、设施和相应的管理、技术、操作人员,这些都将大大降低生产的成本。
公差带图(课堂PPT)
ES
Xmax
0
EI
+ _
孔公差 带
Xmin
es ei
基本尺寸
轴公差带
18
间隙配合的不同情况
+ —
19
Φd(ΦD)
过盈配合(interference fit):具有过盈(包括
最小过盈为零)的配合,此时孔公差带在轴公差带之 下。也有两个极限值(Ymax,Ymin )。
es 轴
ei Ymax
ES 孔
EI
4.在孔、轴上下偏差线左右两侧分别画垂直于偏线的线 段,将孔和轴公差带封闭呈矩形,两线距离没具体规定。 画剖面线,最后标上下偏线。
9
例题:绘出孔 2500.021 和轴 2500..002303的公差带图。
孔公差带
+
ES
0
EI
-
es
ei
轴公差带
10
练一练
1.绘出孔 5000.050
和轴
500.040 0.020
极限与配合 的示意图
公差带 图
6
极限与配合的示意图
零线:在公差带图中,表示公称尺寸的一条直线
7
公差带图
孔
300.051 0.021
和轴
3000..002503的公差带图。
公差带:在公差带图解中,由代表上偏差和下 偏差或最大极限尺寸和最小极限尺寸的两条直
线所限定的一个区域。
公差带图:一般将尺寸公差与基本尺寸的关系, 按放大比例画出简图。
1
§1.2公差带与配合
2
复习
1、互换性的概念、测量的概念以及种类
2、公差的相关术语
3
3.有关“公差与偏差”的总 结
尺寸公差07.3
孔φ25
-0.020 -0.033 +0.041 mm与轴φ25+0.028 +0.015 mm与轴φ25+0.002
mm与轴φ25
mm相配合; mm相配合; mm相配合;
解: (1)最大间隙 Xmax=Dmax-dmin=ES–ei=0.021-(-0.33)=+0.054(mm) 最小间隙 Xmin=Dmin-dmax =EI-es=0-(-0.020)=+0.020(mm)
配合公差反映配合精度,配合种类反映配合性质.
配合公差带图
X
Tf 间隙配合 Xmax
+ 0 -
Xmin
Tf
Ymin Ymax Tf
Xmax Ymax
过渡配合
Y
过盈配合
例、求以下三种孔、轴配合的最大、最小间隙或过盈, 平均间隙或过盈及配合公差,并画出公差带图和配合 公差带图。
+0.021 1) 0 +0.021 2)孔φ25 0 +0.021 3)孔φ25 0
过盈配合中的平均过盈可用下式表示: Yav=(Ymax+Ymin)/2 请观看
4) 配合公差 ①配合公差是指允许间隙或过盈的变动量。它 是设计人员根据机器配合部位使用性能的要求 对配合松紧变动的程度给定的允许值。它反映 配合的松紧变化程度,表示配合精度,是评定 配合质量的一个重要的综合指标。 ②在数值上,它是一个没有正、负号,也不能为 零的绝对值。它的数值用公式表示为: 对于间隙配合 Tf=︱Xmax—Xmin︱ 对于过盈配合 Tf=︱Ymin—Ymax︱ Tf =Th+Ts 对于过渡配合 Tf=︱Xmax—Ymax︱
孔:上偏差 ES=Dmax-D, 下偏差 EI=Dmin-D 轴:上偏差 es=dmax-d, 下偏差 ei=dmin-d 2.尺寸公差(简称公差) ---允许尺寸的变动量。
尺寸公差的基础知识知识讲解
2 有关尺寸、公差、配合术语和示例
公差带
零线——在极限与配合图解中,表示基本尺寸的一条 直线,以其为基准确定偏差和公差。
公差带—--在公差带图解中,由代表上偏差和下偏差或最 大极限尺寸和最小极限尺寸的两条直线所限定的一个区域 。
公差带示意图
孔和轴的上偏差 分别以ES 和es 表示; 孔和轴的下偏差分别 以EI 和ei 表示。
标准公差和基本偏差
1)标准公差——标准公差是国标规定的用来确定公差 带大小的标准化数值 (又称精度 )。
标准公差按基本尺寸范围和标准公差等级确定,
分20个级别,即IT01、TI0、IT1至IT18。
对一定的基本尺寸而言,公差等级越高,公差数值越小, 尺寸精度越高。
基本偏差系 列确定了孔 和轴的公差 带位置。
公差带代号
公差带代号由基本偏差代号和公差等级组成。
[例1]已知孔的基本尺寸为φ50,公差等级为8级,基本
偏差代号为H,写出公差带代号,并查出极限偏差值。
解: 由公差带代号定义,公差带代号为φ50H8
由孔极限偏差表查得:上偏差值为:+0.039mm,
下偏差值为0,孔的尺寸可写为
零件的互换性与公差
1 互换性的概念
零件的互换性:当装配一台机器或部件时,只要在一批 相同规格的零件中任取一件装配到机器或部件上,不需修配 加工就能满足性能要求 。
互换性按其互换性程度分为完全互换和不完全互换。 完全互换——零、部件在装配时不需要挑选、调整和附加修
配; 不完全互换——允许零、部件在装配前进行预先分组,对应
形状公差——是指单一实际要素的形状所允许的变动全量。 形状公差用形状公差带表达。形状公差带的特点:不涉及基准,它的 方向和位置均是浮动的,只能控制被测要素形状误差的大小。形状公差有直 线度、平面度、圆度和圆柱度四项。
机械制图的公差与配合及其标注方法
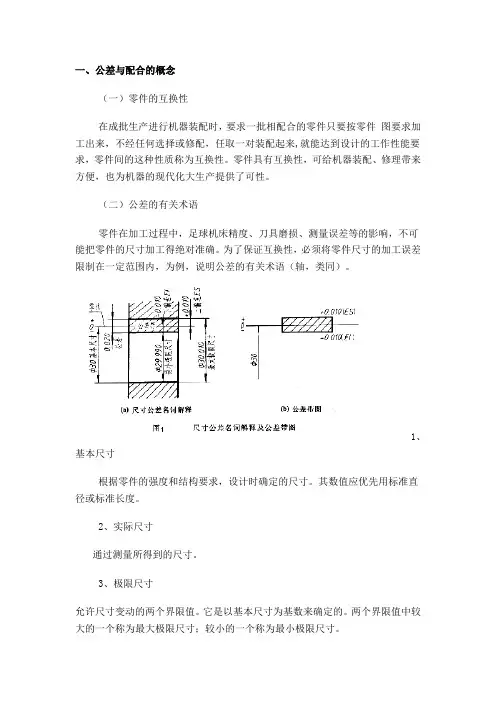
一、公差与配合的概念(一)零件的互换性在成批生产进行机器装配时,要求一批相配合的零件只要按零件图要求加工出来,不经任何选择或修配,任取一对装配起来,就能达到设计的工作性能要求,零件间的这种性质称为互换性。
零件具有互换性,可给机器装配、修理带来方便,也为机器的现代化大生产提供了可性。
(二)公差的有关术语零件在加工过程中,足球机床精度、刀具磨损、测量误差等的影响,不可能把零件的尺寸加工得绝对准确。
为了保证互换性,必须将零件尺寸的加工误差限制在一定范围内,为例,说明公差的有关术语(轴,类同)。
1、基本尺寸根据零件的强度和结构要求,设计时确定的尺寸。
其数值应优先用标准直径或标准长度。
2、实际尺寸通过测量所得到的尺寸。
3、极限尺寸允许尺寸变动的两个界限值。
它是以基本尺寸为基数来确定的。
两个界限值中较大的一个称为最大极限尺寸;较小的一个称为最小极限尺寸。
4、尺寸偏差(简称偏差)某一尺寸减去其基本尺寸所得的代数差。
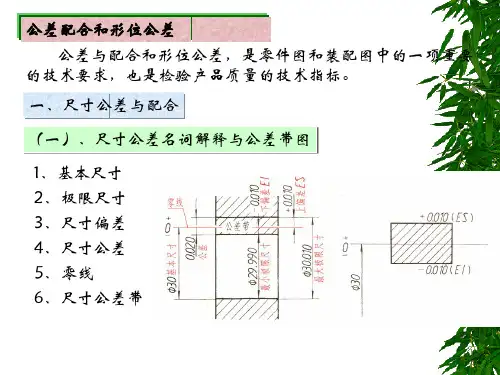
尺寸偏差有:上偏差=最大极限尺寸—基本尺寸下偏差=最小极限尺寸—基本尺寸上、下偏差统称为极限偏差,上、下偏差可以是正值、负值或零。
国家标准规定:孔的上偏差代号为ES,孔的下偏差代号为EI;轴的上偏差代号为es,轴的下偏差代号为ei.5、尺寸公差(简称公差)允许尺寸的变动量。
尺寸公差=最大极限尺寸—最小极限尺寸=上偏差—下偏差因为最大极限尺寸总是大于最小极限尺寸,亦即上偏差总是大于下偏差,所以尺寸公差一定为正值。
如图1a所示的孔径:基本尺寸=Ø30最大极限尺寸=Ø30.010最小极限尺寸= Ø29.990上偏差ES=最大极限尺寸—基本尺寸=30.010-30=+0。
010下偏差EI=最小极限尺寸—基本尺寸=29.990-30=-0.010公差=最大极限尺寸—最小极限尺寸=3。
010-29.990=0.020=E S-EI=+0.010-(-0.010)=0。
020如果实际尺寸在Ø30.010与Ø29.990这间,即为合格。
2-2公差及公差带图
1.公差的术语及其定义
(1)尺寸公差即最大极限尺寸与最小极限尺寸之差,也是上偏差与下偏差之差。是工件尺寸允许的变动范围。如图2-4所示。
――表示孔的公差;
――表示轴的公差;
例题,计算 孔的直径尺寸公差 。
提出问题,学生自己考虑,再提问回答。
解:根据公式得
Dmax=D+ES=50+0.048=50.048
5
讲授新课(或项目)
50
教法
讲授
学生实践与指导
20
小结与作业布置
5
复习
内容
复习尺寸的术语及定义、偏差的术语及定义。
授课内容与授课过程
学生活动内容
【复习】
1.讲评作业完成情况及存在共同问题。
2.提问:实际尺寸是不是真实值?
【导入】
以教材P7图2-2为例来引入新课,此图为公差与配合示意图,讲解尺寸公差,以P8图2-3为例来讲解公差带图的组成,画法。
(3)应注意基本尺寸的零件为基准线,零线上方的偏差为正;零线下方的偏差为负。上、下偏差之间的宽度为公差值,画图时注意上下比例,其长度大小可随意选取,上偏差中斜剖面线表示,下偏差用散点表示。
图中公差带与零线之间的位置取决于基本偏差的大小来决定。
(4)零线表示基本尺寸的位置。该公差带图主要突出公差带的位置及大小,而基本尺寸的零件只是一条参考线。
•公差带图
画公差带图时,先画出零线,然后根据上、下偏差的大小分别画出孔、轴的公差带。正偏差位于零线的上方,负偏差位于零线的下方。
公差带包括公差带的大小和公差带位置两个部分。公差带的大小由标准公差确定,公差带的位置由基本偏差确定。(基本偏差是用以确定公差带相对于零线位置的极限偏差,它可以是上偏差或下偏差,一般为靠近零线的那个偏差。基本偏差是使公差带位置标准化的唯一指标,原则上与公差等级无关)
零件图3
0
30 +0.033 0
30-0.041
-0.020
轴套 轴
三、几何公差的标注
(一) 概 述 几何公差包括形状、方向、位置和跳动 公差是指零件的实际几何特征对理想特 征的允许变动量,主要有: 形 状 公 差 位 置 公 差
形 状 或 位 置 公 差
基本术语和定义
形 状 公 差
单一实际要素的形状所允许的变动量
例题
作业
P143、145、153 P148-151 P147:1、3 P152:2
箱体
例如: 30 H8 基孔制 f7 K7 40 h6 基轴制
轴套
40 K7 h6
30 H8 f7
轴
零件图上的标注
40 K7
公差与配合在图样上的标注
箱体
40 h6
30 f7 30 H8
轴套 轴
零件图上的标注
40 -0.018
+0.007
箱体
公差与配合在图样上的标注
40-0.016
85圆孔轴线的同轴
度公差是0.05mm 。
5× 21孔对由与基准C同轴, 直径尺寸 210确定并均匀分 布的理想位置的位置度公差 是 0.125mm 。 厚度为20的安 装板左端面对 150圆柱面轴线 的垂直度公差 是0.03mm。
安装板右端面对 160 圆柱面轴线的垂直度 公差是0.03mm。
采用默认定义时表面结构代号及其意义(单位m)
代 号
Ra 3.2 Ra 3.2
意 义 表示不去除材料,单向上限值, Ra 的上限值为3.2m。 表示去除材料,单向上限值, Ra 的上限值为3.2m。
Ra max1.6 表示去除材料,单向上限值, Ra 的最大值为1.6m。
公差带图解
§14.4 零件图上的技术要求
第6\11页
(8) 基本偏差
用以确定公差带相对于零线位置的上偏差或下偏差。
一般是指靠近零线的那个极限偏差。
如图 14-23 所示,孔和轴各有 28 个。
代号用拉丁字母表示,大写代表孔,小写代表轴。
从图中可以看出,对于孔从 A ~ H ,基本偏差为下偏差,从 J ~ ZC 为上偏差。
孔 H 的下偏差为零。
对于轴从 a ~ h 上偏差, j ~ zc 下偏差, h 的上偏差为零。
孔 JS 和轴 js 的公差带对称地分布地零线和上下两端,因此其基本偏差为上偏差(+ IT/2 )或下偏差(- IT/2 )。
基本偏差系列图是表示公差带的位置,封口端的数值是定值,其大小可由附录五查表得出。
开口的一端数值由标准公差等级确定。
根据尺寸公差的计算公式:
图 14-23 基本偏差系列
孔的另一偏差(上偏差或下偏差): ES=EI+IT 或 EI=ES-IT
轴的另一偏差(上偏差或下偏差): es=ei+IT 或 ei=es-IT (9) 孔的轴的公差带代号
孔的轴的公差带代号由基本偏差代号与公差等级代号组成。
例如:
第4/7
课 (1,2,3,4,5,6,7)
第6\11页。
第7章机械零件精度测量基础知识
《机械基础 》(多学时)教学课件
《机械基础 》(多学时)教学课件
1.3表面粗糙度
1.3.1 表面粗糙度的术语和定义
评定表面粗糙度的常用参数为轮廓算术平均偏差Ra。轮 廓算术平均偏差Ra是指在取样长度内,被测轮廓上各点至轮 廓中线偏距绝对值的算术平均值。Ra参数能充分反映表面微 观几何形状高度方面的特性,图样上标注的参数多为Ra。一 般来说,凡是零件上有配合要求或有相对运动的表面,Ra值 要小,Ra值越小,表面质量要求越高,加工成本也越高。
格,相当于测杆移动0.01mm。当大指针转一圈时,小指针 转
动一格,相当于测杆移动1 mm。用手转动表壳时,度盘也 跟
着转动,可使大指针对准度盘上的任一刻度。小指针处的刻 度范围为百分表的测量范围。 2.4.2百分表的读数方法
百分表的读数方法,可分为三步: 第一步:读出小指针转过的刻度数(即毫米整数)。 第二步:读出大指针转过的刻度数,并乘以0.01(即毫
游标卡尺的主尺和副尺),如图7-13所示为测量范围025mm
的外径千分尺。弓架左端有固定砧座,右端的固定套筒在轴
线方向上刻有一条中线(基准线) ,上、下两排刻线互相错
开0.5 mm,即主尺。活动套筒左端圆周上刻有50等分的刻
线,即副尺。因测量螺杆的螺距为0.5mm,活动套筒转动 一
圈带动螺杆一同沿轴向移动0.5 mm。因此,活动套筒每转 过
《机械基础 》(多学时)教学课件
4、测量圆柱形工件时,测杆轴线应与圆柱形工件直径方向 一致。
5、在测量时,应轻轻提起测杆,把工件移至测头下面,缓 慢下降测头,使之与工件接触,不准把工件强迫推入至测 头,也不准急骤下降测头,以免产生瞬时冲击测力,给测 量带来误差。对工件进行调整时,也应按上述操作方法。 在测头与工件表面接触时,测杆应有0.3-1mm的压缩量, 以保持一定的起始测量力。