
口罩带焊接机验证方案教学提纲
口罩带焊接机验证方
案
目录
1.验证概述 (2)
2.验证目的与范围 (2)
3.验证人员职责 (2)
4.验证依据 (3)
5.验证内容及标准 (3)
6.验证结果评定及结论 (4)
7.验证时间安排 (4)
8.拟订再验证周期 (4)
9.记录及附件 (5)
1.验证概述
本设备适用于一次性平面口罩、杯型口罩、鸭嘴型口罩、立体口罩、一次性手术衣帽、内衣文胸肩带等焊接,该口罩单头点焊机设计小巧灵活、操作简单方便。
用于口罩本体制作完成后,人工操作对耳带进行焊接,操作简单,接点牢固美观。
熟练工人每分钟可完成口罩耳带焊接8-10片。
为确认检验设备能够正常运行,设备各项性能指标仍能符合设计要求,保证检验结果准确、可靠,对检验设备进行验证。
本机技术参数
设备名称:口罩带焊接机
电源:220V 50~60Hz
输出功率:200W
工作类型:35K超声波焊接
机器外型尺寸:长600mm X 宽550mm X 高1330mm
机器重量:30Kg
2.验证目的与范围
2.1 对设备安装过程进行检查,确认设备安装过程和安装条件符合要求;
2.2 安装后进行试运行,以证明设备能够达到设计要求及规定的技术参数。
2.3 进行模拟操作,证明设备能够满足生产需要,而且符合检验标准要求。
3.验证人员职责
3.1验证小组
3.1.1 负责组织验证小组起草验证方案。
3.1.2 负责验证方案、验证报告的审批。
3.1.3 负责验证的协调工作,以保证本验证方案按规定项目顺利实施。
3.2技术工程部
3.2.1 负责设备的安装、调试、并做好相应的记录。
3.2.2 负责建立设备档案。
3.3生产部
3.3.1 负责起草设备的维护保养标准操作规程。
3.3.2 负责该设备的维护保养。
3.3.3负责确定该设备的管理人员及操作人员。
3.4质量部
3.4.1 负责验证工作现场的实施及监督。
3.4.2 负责按照验证的要求进行测试,并根据检验结果出具检验报告单。
4.验证依据
4.1《医疗器械生产质量管理规范》
4.2《全自动C型口罩机使用说明书》
4.3《全自动C型口罩机操作规程》
5.验证内容及标准
5.1文件资料确认
方法:确认设备完整的技术资料,整理分类后存入设备档案。
标准:所有资料应能满足设计要求和GMP的要求。
将设备说明书、设备操作SOP、设备开箱检查验收单、配套设备资料、本设备验证文件结果见记录(见附表1)。
5.2 设备安装确认
5.2.1对安装设备的规格、安装条件(或场所)、安装过程及安装后进行确认,目的是确认设备应符合要求,并确认整个安装过程:安装环境、安装平稳度、设备情况、供电系统、供气系统、文件及人员培养符合设计规范要求。
(见附表2)
5.2.2 起草操作规程
口罩带焊接机操作规程
5.3 设备运行确认
开机前准备工作检查电源电压。
打开开关,检查指示灯亮、脚踏板、气压表是否正常。
机器运行是否正常,如有故障应立即排除并确认其功能正常。
在上述初步测试正常的情况下才可进行下面的验证。
(见附表3)
5.4 设备性能验证
5.4.1焊接点:焊接牢固无损坏与穿透
耳带焊接力度:≥10N(见附表4)
6.验证结果评定及结论
口罩带焊接机运行正常,验证数据准确,能够满足生产操作要求,能够确保产品质量,本次验证合格。
7.验证时间安排
验证小组于年月日至年月日对该设备实施验证工作。
8.拟订再验证周期
设备大修后需再校验;
由于检修、调整、迁移或其它原因,可能对设备的安装情况、主要技术参数和
功能有影响时,应进行再验证;由于机械振动或腐蚀作用及其它原因可能使设备的某些性能随时间而变化,应进行周期性再验证;口罩耳带焊接机的验证周期不得超过一年,更换部件或对仪器性能有怀疑时,应随时验证。
任何重大变更,或重大的维修项目完成后,均要进行验证。
再验证内容:进行设备的再校验,可针对设备性能中部分必须的项目进行再验证,而不一定要进行全面的验证。
9.记录及附件
附表1、文件资料确认
附表2、设备安装确认
附表3、设备运行确认
附表4、设备性能确认
附表1:文件资料确认
附表2:设备安装确认
附表3:设备运行确认
附表4:设备性能确认
精品文档
收集于网络,如有侵权请联系管理员删除。
口罩超声波焊接机调试步骤和故障解决

虽然当下口罩市场依然紧俏,但是多家口罩生产企业发现除了此前备受关注的熔喷布短缺,作为生产口罩的关键设备——口罩机也是窘态百出,比如耳带超声波焊接机经常出问题,从而影响了供应。
其实,按照经验来说出现此类问题,大多可能是机器的调试没有到位和故障没能够及时处理。
接下来,我们就具体和大家聊一聊。
一、调试步骤1.选择编号相同的电源和振子,电源的编号一般标在振子接口附近;2.接通电源,按下音波检测按钮,看电流表电压表是否偏转;3.关闭电源,插上振子,再重新开启电源;4.按下音波检测按钮,观察电流表电压表的读数;5.打开右边的小方格,按住螺杆,松开螺母,微调螺杆,每调节半圈就按一次音波检测按钮,观察电流表的读数,直到将电流读数调节到0.9A上下(空载电流在0.5A左右,带模头电流在0.9A左右),不超过1A。
此时观察电压表读数,通常在2V以内,有条件的可以用带频率检测的万用表,检测振子的频率,一般在19.9KHz上下,一般不超过20.05KHz;6.按住螺杆,将螺杆锁定在这个位置,拧紧螺母,切记在拧螺母的过程中不要让螺杆跟着动;7.此时可以进行实验,检测焊接的效果;8.如果焊接效果不佳,重复5.6.7的步骤;9.连接触发线,也就是振子接口下端的插口要连接到PLC的继电器上。
二、故障解决按下熔接按钮焊头随之下降,但熔接后不上升。
1.气压不足;2.电磁阀不良;3.调整空气压力;4.维修程序板;5.时间调节开关损坏;操作中过负载灯亮1焊头松动;2频率调节不当;3焊头破裂;4压力过大;5机器功率太小电源指示灯不亮,发振箱风扇转弱,不能发振或焊接强度转弱。
①电源电压低;②输入变压器损坏;③电源插座接触不良。
按下熔接按钮,焊头随即下降碰到加工物未发振即上升。
1.下降冲程未到熔接位置;2.行程开关接触不良;3.压力触发系统不良;焊头上升或下降冲击太大1.缓冲调整不合适;2.缓冲调整锁死;3.下降速度设定太高;4.气缸缓冲不良;空气压力、电源、焊头均正常但无法启动。
口罩带焊接机验证方案
口罩带焊接机验证方案V:1.0 管理制度精选整理口罩带焊接机验证方案2020-4-1目录1.验证概述......................................... 错误!未定义书签。
2.验证目的与范围................................... 错误!未定义书签。
3.验证人员职责..................................... 错误!未定义书签。
4.验证依据......................................... 错误!未定义书签。
5.验证内容及标准................................... 错误!未定义书签。
6.验证结果评定及结论............................... 错误!未定义书签。
7.验证时间安排..................................... 错误!未定义书签。
8.拟订再验证周期................................... 错误!未定义书签。
9.记录及附件....................................... 错误!未定义书签。
1.验证概述本设备适用于一次性平面口罩、杯型口罩、鸭嘴型口罩、立体口罩、一次性手术衣帽、内衣文胸肩带等焊接,该口罩单头点焊机设计小巧灵活、操作简单方便。
用于口罩本体制作完成后,人工操作对耳带进行焊接,操作简单,接点牢固美观。
熟练工人每分钟可完成口罩耳带焊接8-10片。
为确认检验设备能够正常运行,设备各项性能指标仍能符合设计要求,保证检验结果准确、可靠,对检验设备进行验证。
本机技术参数设备名称:口罩带焊接机电源:220V 50~60Hz输出功率:200W工作类型:35K超声波焊接机器外型尺寸:长600mm X 宽550mm X 高1330mm机器重量:30Kg2.验证目的与范围对设备安装过程进行检查,确认设备安装过程和安装条件符合要求;安装后进行试运行,以证明设备能够达到设计要求及规定的技术参数。
口罩带焊接机验证方案

页眉目录1验证概述 (2)2. 验证目的与范围 (2)3. 验证人员职责 (2)4. 验证依据 (3)5. 验证内容及标准 (3)6. 验证结果评定及结论 (4)7. 验证时间安排 (4)8. 拟订再验证周期 (4)9. 记录及附件 (5)1 .验证概述本设备适用于一次性平面口罩、杯型口罩、鸭嘴型口罩、立体口罩、一次性手术衣帽、内衣文胸肩带等焊接,该口罩单头点焊机设计小巧灵活、操作简单方便。
用于口罩本体制作完成后,人工操作对耳带进行焊接,操作简单,接点牢固美观。
熟练工人每分钟可完成口罩耳带焊接8-10片。
为确认检验设备能够正常运行,设备各项性能指标仍能符合设计要求,保证检验结果准确、可靠,对检验设备进行验证。
本机技术参数设备名称:口罩带焊接机电源:220V 50~60Hz输出功率:200W工作类型:35K超声波焊接机器外型尺寸:长600mm X 宽550mm X 高1330mm机器重量:30Kg2. 验证目的与范围2.1对设备安装过程进行检查,确认设备安装过程和安装条件符合要求;2.2安装后进行试运行,以证明设备能够达到设计要求及规定的技术参数。
2.3进行模拟操作,证明设备能够满足生产需要,而且符合检验标准要求。
3. 验证人员职责3.1验证小组3.1.1负责组织验证小组起草验证方案。
3.1.2负责验证方案、验证报告的审批。
3.1.3负责验证的协调工作,以保证本验证方案按规定项目顺利实施。
3.2技术工程部3.2.1负责设备的安装、调试、并做好相应的记录。
3.2.2负责建立设备档案。
3.3生产部3.3.1负责起草设备的维护保养标准操作规程。
3.3.2负责该设备的维护保养。
3.3.3负责确定该设备的管理人员及操作人员。
3.4质量部3.4.1负责验证工作现场的实施及监督。
3.4.2负责按照验证的要求进行测试,并根据检验结果出具检验报告单。
4. 验证依据4.1《医疗器械生产质量管理规范》4.2《全自动C型口罩机使用说明书》4.3《全自动C型口罩机操作规程》5. 验证内容及标准5.1文件资料确认方法:确认设备完整的技术资料,整理分类后存入设备档案。
口罩机验证方案

全自动C型口罩机验证方案目录1.验证概述22.验证目的23.验证范围24.验证小组成员及职责25.验证时间安排36.验证依据37.验证38.偏差及变更控制59.结果评价及建议510.再验证周期511.附表51.验证概述1.1设备描述全自动C型口罩机主要用于本公司生产各种规格的口罩,该设备从原材料入料到成品的完成均为一条线作业,性能稳定,操作简单,包装成品美观,质量良好,符合医用口罩的制作质量要求。
1.2设备主要技术参数电源:220V50~60Hz功率:4500W工作类型:超声波熔接操作频率:15KHz最高生产速度:30个/Min机器外型尺寸:长5000mm X 宽2000mm X 高1800mm机器重量:600Kg2.验证目的为证明全自动C型口罩机满足生产操作要求以及运行的稳定性,确保生产的产品符合生产产品质量要求,即对全自动C型口罩机进行安装确认(IQ)、运行确认(OQ)、性能确认(PQ)。
3.验证范围本方案适用于本公司生产全自动C型口罩机的安装、运行和性能确认。
4.验证小组成员及职责4.1验证相关部门职责4.1.1技术工程部4.1.1.1起草验证方案、报告;4.1.1.2负责全自动C型口罩机的安装、运行和性能确认;4.1.1.3提供设备相关技术资料;4.1.1.4组织安装、调试并作好记录,收集、归纳并评估调试结果;4.1.1.6建立设备档案;4.1.2质量部4.1.2.1现场监督保证整个操作过程按照验证方案实施;4.1.2.2负责验证方案和报告的审核,及操作过程中对验证文件修订的审核工作;4.1.2.3负责批准验证方案和报告;验证方案及验证报告的归档工作4.1.3生产部4.1.3.1负责验证方案和报告的审核4.1.3.2负责协调验证的各项工作,保证本方案规定的项目能够顺利实施;5.验证时间安排验证从年月日开始,至年月日结束。
6.验证依据6.1《医疗器械生产质量管理规范》6.2《全自动C型口罩机使用说明书》6.3《全自动C型口罩机操作规程》7.验证7.1设备基本情况设备名称:全自动C型口罩机使用部门:一车间7.2验证判断标准7.2.1安装确认判断标准:设备应具备的技术资料齐全归档,设备安装符合实际设计要求。
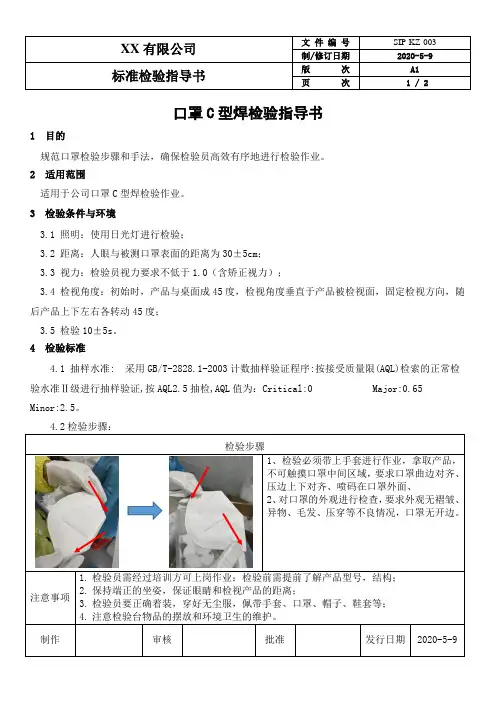
口罩C型焊检验指导书
口罩C型焊检验指导书
1 目的
规范口罩检验步骤和手法,确保检验员高效有序地进行检验作业。
2 适用范围
适用于公司口罩C型焊检验作业。
3 检验条件与环境
3.1 照明:使用日光灯进行检验;
3.2 距离:人眼与被测口罩表面的距离为30±5cm;
3.3 视力:检验员视力要求不低于1.0(含矫正视力);
3.4 检视角度:初始时,产品与桌面成45度,检视角度垂直于产品被检视面,固定检视方向,随后产品上下左右各转动45度;
3.5 检验10±5s。
4 检验标准
4.1 抽样水准: 采用GB/T-2828.1-2003计数抽样验证程序:按接受质量限(AQL)检索的正常检验水准Ⅱ级进行抽样验证,按AQL2.5抽检,AQL值为:Critical:0 Major:0.65 Minor:2.5。
4.2检验步骤:
1.检验员需经过培训方可上岗作业;检验前需提前了解产品型号,结构;。
医用外科口罩关键工序验证文件

工艺验证文件
文件编号: XXXXXXXXX 验证对象: 医用外科口罩耳带焊接工序
XXXXXXXXXXXX有限公司
验证项目申请单
验证项目计划书
工艺验证
1.主题内容
本方案规定了医用外科耳带焊接工序验证的具体要求。
2.验证的范围
本方案适用包装工艺验证。
本验证方案包括人员素质确认、设备确认、工艺确认、性能确认。
3.责任人
起草人:负责验证方案的起草,参与实施过程。
检验员:负责验证方案中检验方法的审核及保证检验操作的准确执行。
设备负责人:负责验证方案中设备使用、维护、保养等操作的审核与监督实施。
生产部负责人:负责验证方案中生产操作的审核与监督实施。
质量部负责人:负责验证方案的审核及监督实施。
总经理:负责验证方案的批准。
4.验证目的
为严格执行《医疗器械生产质量管理规范》,保证本公司生产的医疗器械产品质量符合国家标准,出厂产品检验达到产品技术要求,对生产工艺进行验证。
5.验证内容
工艺验证的总体原则是保证生产工艺能够满足产品技术要求,工艺参数符合产品工艺流程。
5.1人员素质的确认
人员素质确认记录
5.2设备确认
设备确认记录
5.3工艺确认
工艺确认记录
5.4性能确认
性能确认记录
6.再验证
再验证周期为2年
7.验证结论及评价
生产工艺经过验证,按该工艺进行生产,能达到预期的效果,能满足产品质量要求。
评价人:
日期:。
自动口罩生产机验证方案及报告
Maskmatrix 200 平面口罩机(含耳带点焊)验证方案文件编号:YZ-SB-2011-03P起草人:生产部签名:韩奉芹日期:年月日审核人:设备部签名:王朋超日期:年月日审核人:质量部QA 签名:陆思成日期:年月日批准人:验证领导小组组长签名:王朋超日期:年月日Maskmatrix 200 平面口罩机目录1.目的2.验证产品3.依据要求4.验证的范围5.验证小组6.验证过程7.异常情况及偏差处理8.再验证9.总结报告1)1、设备概述设备名称:自动口罩生产设备设备型号:SF-770生产厂家:上海威卓包装机械公司出厂日期:2020年05月本公司设备编号:05017安置位置:速封车间工作原理:多功能薄膜封口机封口机利用电热偶(热传感器)对上下两加热块进行高温加热,通过温度控制仪和调速装置来调整所需的温度和速度,纸塑袋袋由传送带将包装袋的封口部分送入运转中的两根封口带之间,塑料袋封口部分在上下两根封口带的夹持下送入加热区,封口带在加热区收到两加热块和压轮的挤压,使纸塑袋受热后粘合,然后,在封口带夹持下送入冷却区冷却,印花轮滚压,使塑料袋的封口部分滚压出条纹或网纹。
性能特点:输入电压:220V50/60Hz 功率:500W 封口速度0~13m/min封口宽度:15 mm 温控范围:0~300℃1.2原材料熔喷布材质:克重:无纺布材质:克重:2. 验证目的通过对该设备的IQ、OQ、PQ的确认,得出Maskmatrix 200 平面口罩机最佳参数范围,并证明在此范围内运行时,口罩压片和点焊工序符合生产工艺需求。
2、通过对口罩机设备、焊接段参数的验证,找到最佳的工艺参数,确保口罩带拉力符合成品检验规范和产品技术要求。
3. 验证的范围口罩自动生产机安装确认、运行确认、性能确认。
4、计划及进度验证小组提出完整的验证计划,经批准后实施,整个验证活动分两个阶段完成进行。
安装确认:2020年6月29日。
运行确认:2020年6月29日。
口罩工艺验证方案
口罩工艺验证方案口罩是一种重要的防护用品,可以有效地阻挡病毒、细菌等微粒传播,保护呼吸道不受污染。
为了确保口罩的质量和性能达到标准要求,需要进行工艺验证。
下面是一个口罩工艺验证方案,旨在确保口罩的质量和性能。
一、研究目的通过工艺验证,确定口罩生产过程中所使用的工艺是否能够满足口罩的质量和性能要求,以及是否符合相关的标准和法规要求。
二、验证对象口罩的工艺流程,包括原材料准备、质检、裁剪、焊接、成型、包装等环节。
三、验证内容1.原材料准备:确认原材料是否符合相关标准和法规要求,包括口罩材料的透气性、过滤效果、耐用性等,通过实验室测试和现场检查来验证原材料的质量。
2.质检:确保口罩生产过程中的质检环节能够准确地检测到不合格品,并能够及时进行处置,以避免不合格品进入市场。
3.裁剪:验证裁剪工艺是否能够保证口罩的尺寸准确和形状一致性,通过对样品进行测量和对比分析,评估裁剪工艺的合格性。
4.焊接:验证焊接工艺是否能够确保口罩的焊接强度和密封性,通过抽样检测焊接点的强度、焊接点的气密性,评估焊接工艺的合格性。
5.成型:验证成型工艺是否能够保证口罩的形状和结构的一致性,通过对成品口罩进行外观检查和尺寸测量,评估成型工艺的合格性。
6.包装:验证包装工艺是否能够确保口罩的包装完整和卫生,通过对包装样品进行外观检查和包装密封性检测,评估包装工艺的合格性。
四、验证方法1.实验室测试:通过实验室测试口罩材料的透气性、过滤效果等性能指标,以及对原材料的抽样检测,来验证口罩的材料质量。
2.现场检查:对口罩生产过程中的各个环节进行现场检查,包括质检流程、设备操作、工艺流程等,以确保每个环节符合要求。
3.样品测量:对口罩的尺寸、厚度等进行测量,通过与规格要求进行对比分析,评估口罩的裁剪和成型工艺的合格性。
4.抽样检查:随机抽取口罩样品,对焊接点、包装密封性等进行检查,以评估口罩的焊接和包装工艺的合格性。
五、验证结果的评估通过对口罩工艺的验证,得出口罩生产过程中各个环节是否满足质量和性能要求的结论。
全自动C型口罩机验证方案
全主动C型口罩机验证计划目次1.验证概述全主动C型口罩机重要用于本公司临盆各类规格的口罩,该装备从原材料入料到成品的完成均为一条线功课,机能稳固,操纵简略,包装成品美不雅,质量优越,相符医用口罩的制造质量请求.电源:220V50~60Hz功率:4500W工作类型:超声波熔接操纵频率:15KHz最高临盆速度: 30个/Min机械外型尺寸:长5000mm X 宽2000mm X 高1800mm机械重量: 600Kg为证实全主动C型口罩机知足临盆操纵请求以及运行的稳固性,确保临盆的产品相符临盆产品德量请求,即对全主动C型口罩机进行装配确认(IQ).运行确认(OQ).机能确认(PQ).3.验证规模本计划实用于本公司临盆全主动C型口罩机的装配.运行和机能确认.4.验证小构成员及职责技巧工程部4.1.1.1草拟验证计划.陈述;全主动C型口罩机的装配.运行和机能确认;4.1.1.3供给装备相干技巧材料;4.1.1.4组织装配.调试并作好记载,收集.归纳并评估调试成果;4.1.1.6树立装备档案;质量部4.1.2.1现场监视包管全部操纵进程按照验证计划实行;4.1.2.2负责验证计划和陈述的审核,及操纵进程中对验证文件修订的审核工作;4.1.2.3负责同意验证计划和陈述;验证计划及验证陈述的归档工作部负责验证计划和陈述的审核负责调和验证的各项工作,包管本计划划定的项目可以或许顺遂实行;时光安插验证从年代日开端,至年代日停止.6.1《医疗器械临盆质量治理规范》6.2《全主动C型口罩机应用解释书》6.3《全主动C型口罩机操纵规程》装备根本情形装备名称:全主动C型口罩机应用部分:一车间7.2.1装配确认断定尺度:装备应具备的技巧材料齐备归档,装备装配相符现实设计请求.7.2.2运行确认断定尺度:装配确认后,空机运转检测装备各部件应机能无缺,操纵各掌握器应灵巧有用,并能完整达到划定的技巧指标和应用请求.7.2.3机能确认断定尺度:装备投入应用后,装备运行.临盆质量等能知足临盆工艺请求.7.3 验证内容7.3.1.1装备的应用解释书.及格证等技巧材料齐备归档,填写附表1.7.3.1.2装备装配四周应有足够的运动空间,便于操纵,地面应牢固.平整等.7.3.1.3情形装配请求,即干净度等级请求,填写附表2.7.3.1.4检讨与装备有关的所有仪器内心,应显示正常有用,填写附表3.7.3.1.5与产品直接接触部位的材质应为不锈钢材质,且不会对产品造成污染,相符临盆工艺请求,填写附表4.7.3.1.6电力供给正常,管线走向安然合理,电线无老化等现象.7.3.1.7树立文件,填写附表5.确认全主动C型口罩机的相干文件已树立.人员培训对验证小组所有成员应当进行全主动C型口罩机验证方面的培训;对装备操纵人员进行操纵规程方面的培训.可接收尺度:验证小构成员进行了全主动C型口罩机验证计划的培训,装备操纵人员进行了操纵规程方面的培训.,填写附表6.将装备空载运转,检测装备运转正常流利,各部件应机能无缺,并能完整达到划定的技巧指标和应用请求.所有掌握开关应能灵巧应用.所有仪器.内心的显示全体正常.有用.显示精确.7.3.2.4检讨装备固定状态,应无显著震撼或移位.各电机应正常运行,无平常声音.7.3.2.6装备安然连锁装配应敏锐有用.7.3.2.7按装备的操纵规程运行装备,确认尺度操纵规程的可行性.,填写附表7.临盆现实操纵,检讨并确认全主动C型口罩机各项技巧指标相符临盆工艺要乞降GMP请求.7.3.机能确认项目及尺度按照临盆工艺进行临盆,临盆进程中每隔5分钟检讨超声波热合质p量.裁切尺寸等掌握情形是否相符临盆工艺请求.7.3.3.3口罩无黑点.污渍.破损等验证实行进程中产生的所有变动及误差,均应统计进入验证陈述.全主动C型口罩机的装配.运行.机能确认数据精确,该装备可以或许知足产品的临盆工艺请求,确保产品德量,本次验证及格.同意人:日期:10.1全主动C型口罩机大修后.场地变动或重要技巧参数更改后必须再验证.10.2全主动C型口罩机再验证周期:1年/次.附表6:全主动C型口罩机运行确认检讨记载装备名称全主动C型口罩机装配地点一车间项目名称检讨尺度检讨成果开.关机功效装备能正常开机运转.装备运行进程中,应无平常声音或故障. 各仪器内心显示应正常.精确.各电机运转偏向应精确 .链传动及凸轮传动正常.各按钮操纵应敏锐有用.布料放卷机构放卷机构放卷是否正常,有无卡阻等现象鼻线机构鼻线供给机构是否正常,有无卡阻等现象鼻线裁剪装配裁剪应正常,无卡阻.布料倒料机构布料走料.倒料应顺畅,无卡阻口罩折叠机构折叠是否优越,整洁. 折叠尺寸应相符请求超声波焊接机构焊接装配运行是否正常,焊接地位是否精确. 切刀机构切裁运行应正常,无卡阻或切不竭等传动体系电机.伺服电机的运行应安稳正常,无平常声音.齿轮.链轮.传动轴等传动部件运行应正常.稳固.有序,无卡阻等现象.附表7:全主动C型口罩机机能确认记载。
医用外科口罩生产工艺验证实施方案
医用外科口罩生产工艺验证实施方案一、引言二、目的本方案的目的是验证医用外科口罩的生产工艺是否满足相关标准和要求,以确保其质量的稳定性和一致性。
三、验证范围本方案适用于医用外科口罩的生产过程和相关设备,验证主要包括材料选择、生产工艺和产品性能等方面。
四、验证步骤1.确定验证目标和指标确定验证目标和指标是工艺验证的首要任务。
验证目标包括生产工艺的有效性、材料选择的合理性和产品性能的稳定性等。
验证指标包括口罩的过滤效率、呼吸阻力、材料的耐用性等。
2.选择验证样本根据验证目标和指标,选择一定数量的生产口罩样本进行验证。
样本应该具有代表性,并严格按照工艺流程进行生产,以保证验证结果的可靠性。
3.进行工艺验证实验根据验证目标和指标,设计并进行工艺验证实验。
实验内容包括材料的筛选和测试、生产工艺的验证、产品性能的测试等。
实验数据应详细记录,以便进行后续数据分析和结果评估。
4.数据分析和结果评估对实验数据进行统计和分析,评估验证结果是否满足验证目标和指标要求。
如果验证结果达到要求,则工艺验证合格;如果验证结果不达标,则需要调整相关工艺和材料,并重新进行验证实验。
5.编制验证报告根据验证步骤和结果,撰写工艺验证报告。
报告应包括验证目标和指标、验证样本的选择和数量、验证实验的设计和实施、数据分析和结果评估等内容。
五、实施要点及注意事项1.选择合适的实验方法和设备,确保实验过程的准确性和可重复性。
2.严格按照工艺要求进行样本生产,确保样本的真实性和可靠性。
3.实验数据的记录应准确完整,以便进行后续的数据分析和结果评估。
4.验证过程中发现的问题和不足应及时记录和整改,确保验证的有效性和可行性。
5.验证结果应客观公正,基于科学的分析和评估。
六、结论通过工艺验证,可以验证医用外科口罩的生产工艺是否满足标准和要求。
验证结果可作为生产工艺的依据,以确保口罩质量的稳定性和一致性。
七、参考资料1.《医用外科口罩技术要求》2.国家相关标准与规范3.医用外科口罩生产工艺实施规程及相关文献。