
注塑模具设计之顶出设计规范
0.25(四边)
φd 2+2
φD 1+3
φD 2+2~3
φd 1+2
φd 2
φD 1
φd 1
φD 2
C
0.2
图一
恒佳精密模具注塑有限公司
技 术 文 件
恒模技字(2003)第 号
电视机模具顶出的设计规范
1.目的
规范顶出设计,确保安全,顺畅顶出制品 2.内容
2.1. 设计原则
a.顶针分布平均.
b.应分布在塑件强度较好,尽量接近粘模力较大处。
c.顶针距离哥边或其他零件有 3mm 。
d.顶针孔尽可能不做成刀口。
e.顶针与模芯间有 4 个针径或至少 20mm 以上导向配合。
f.顶针不能半边骑住成品边,不能与定模碰,滑块擦;
g.顶针要离开成品哥顶、转接线 R 位边 1mm 。
h.顶端有异形之顶针、司筒/针要有销钉防转。
i.顶针高出推方较大时,顶针延迟。
j.司筒针用压片(不是机米螺丝)压着。
k.顶针、司筒/针、推方杆孔离螺丝杯头孔至少 2mm 。
l.中心 K.O 孔与唧嘴同轴。
m.顶针、司筒/针、推方杆压台与沉头孔要有 0.05~0.15mm 的配合间隙。
n.产品倒角留在司筒上,倒角尖端磨平 0.2mm 。
o.顶针规格不得小于 φ8。
p.四角 R 应在推方上做出。
q.运动推方、角铁之间应有标准连接块连接。
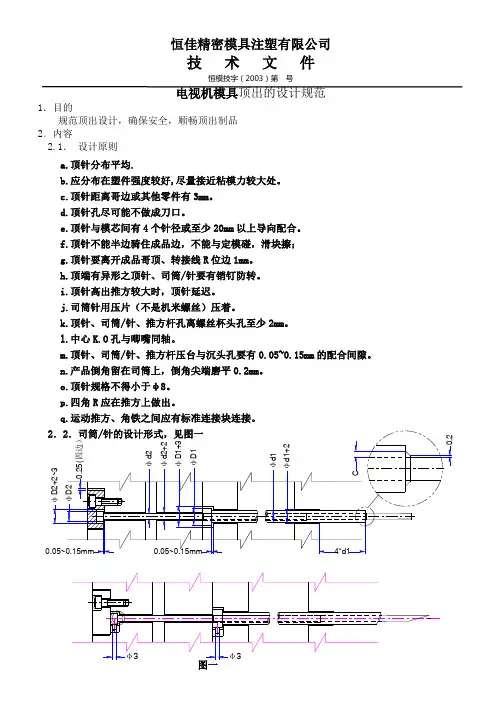
2.2.司筒/针的设计形式,见图一
0.05~0.15mm
0.05~0.15mm 4*d1
φ3
φ3
φD +3
φd
φd +2
φD
2
5
大于0.4*φd
φd +1 φd
φd
恒佳精密模具注塑有限公司
技
术 文 件
恒模技字(2003)第 号
电视机模具顶出的设计规范
2.3.顶针的设计形式,
0.05~0.15mm
4*d1
S=1.5~2.5mm
φ3
见图二
φ3
2.4 顶针板强制先复位
为了保证顶针和滑块的安全,顶针板必须强制先复位.
φ70 φ50
φ45 φ35
φ22
φ30
φ22
φ30
M20 M20
φ70 φ70
10
0.05~0.10m m
23
电视机模具顶出的设计规范
2.5 推方
a.为了方便推方的装拆,推方杆头部采用组合结构,底针板、底板做螺丝装拆孔。
b.推方联接螺丝头部要有堵头螺丝紧固,推方工艺孔在走模前用堵头螺丝堵上,设尺寸如下 图。
M20XP1.5
M10
5¡ ã
M12
电视机模具顶出的设计规范
面壳顶针分布
滑块侧的PCB板槽筋脱很困难,顶针分布如图示。
注塑模具2次顶出设计

二次頂出機構一般情況下,從模具中取出成品,無論是採用單一或者是多元件的頂出機構,其頂出動作都是一次完成。
但是,由於成品的形狀特殊,或者是量產時的要求,如果在一次頂出後,成品仍然在模穴中,或者是無法自動脫落時,就需要再增加一次頂出動作。
這樣的頂出動作設計,稱為二次頂出。
二次頂出,能夠讓頂出流程順暢化,對於某些頂出行程需求較大的產品,利用二次頂出可以減少頂針在頂出時施加的力量,避免頂出時造成產品上的缺陷。
二次頂出機構,簡單來說,可以分為下列三大類:一、單頂針板組合的二次頂出機構二、雙頂針板組合的二次頂出機構三、氣動/液壓的二次頂出機構一、單頂針板組合的二次頂出機構所謂單頂針板組合,就是一般常見的單套頂針板組合(上頂針板及下頂針板各一),由於僅有單套的頂針板組合,因此射出機頂出的動作僅提供傳統的一次頂出;另一次頂出就必須配合其他的模具機構設計(例如彈簧)來進行。
單頂針板的二次頂出機構,可以分成下列幾類:1. 公母模板彈開式2. 公母模板拉開式3. 頂針板組合機構4. 浮動模仁以下,將根據各種不同的設計,提供參考的設計圖面。
公母模板彈開式二次頂出第一段頂出發生在公母模板開啟時。
彈簧將模板(或局部模仁)頂出一小段距離。
第二段頂出由頂針板作動,利用頂針將產品頂離模穴。
利用彈簧完成二次頂出,在模具結構上是最簡單的方法,需要額外加工的部分也很少。
但是,彈簧的缺點(彈性疲乏),也是這種頂出方式的缺點。
隨時注意彈簧是否能夠順利動作,以及檢查第一段頂出的頂出行程,是避免模具機構失效的安全措施。
公母模板彈開式二次頂出有幾種變形1、彈簧推動模板改為彈簧推動『頂出入子』上圖所示,是利用彈簧推動整塊模板。
實際應用時,可以根據產品的造型,改為推動頂出入子。
例如下圖,這樣可以減少彈簧每次推動所需要克服的重量,增加彈簧的壽命。
2、如果第一段頂出的行程不需要很長,利用優力膠代替彈簧也是一種可行的方法。
優力膠是一種人工橡膠發泡製成的材料,它的壓縮比例不高,大約只有1/3;不能像線圈彈簧一樣,壓縮比例可以達到1/2。
非常经典的塑模顶出系统设计标准
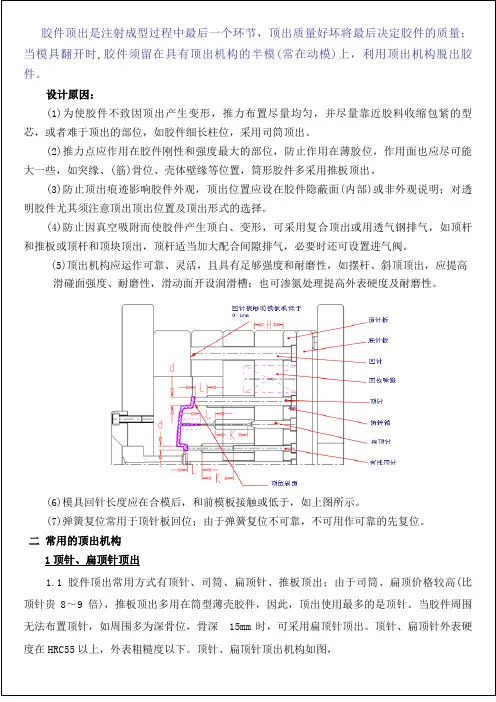
1顶针、扁顶针顶出
1.2 顶针位的布置原因
合理布置不合理布置
1—镶件2—扁顶针尖、薄钢
碰前模面
1—前模 2—顶针 3—后模
(5)防止尖钢、薄钢,特别是顶针顶面不可碰触前模面。
如上右图
1.3.顶针选用原因
1.4 顶针、扁顶针配合间隙
1.5顶针固定
固定顶针一般是在面针板加工台阶固定,为防止顶针转动,常用方式有两种:一种顶
回针
推板
边钉
垫块
台阶(猪嘴形)柱位
推板型芯
推板型芯
固定板
配合锥面
型芯产生过切
线切割
加工线
型芯锥面采用线切割加工时,注意线切割和型芯顶部应有的间隙,如图
延迟顶出
在一些模具中,某些顶针需要延迟顶出,以到达较理想的顶出效果。
如下列图所示,由于潜水浇口离塑件边很近,假设采用同步顶出,潜水浇口弹出时有可能会弹伤塑件,因此,顶针
用延迟顶出。
在顶出初始阶段,顶针3 并不动,当顶出行程到达
7,再推动顶针3 开场顶出流道,从而防止了浇口弹伤塑件的现象。
图中
程,顶针3 的顶出行程为H-S,其中S 的大小取决于潜水浇口的形状及其和塑件的远近程度等。
注塑模具设计之顶出设计规范
恒模技字(2003)第号电视机模具顶出的设计规范1.目的规范顶出设计,确保安全,顺畅顶出制品2.内容2.1.设计原则a.顶针分布平均.b.应分布在塑件强度较好,尽量接近粘模力较大处。
c.顶针距离哥边或其他零件有3mm。
d.顶针孔尽可能不做成刀口。
e.顶针与模芯间有4个针径或至少20mm以上导向配合。
f.顶针不能半边骑住成品边,不能与定模碰,滑块擦;g.顶针要离开成品哥顶、转接线R位边1mm。
h.顶端有异形之顶针、司筒/针要有销钉防转。
i.顶针高出推方较大时,顶针延迟。
j.司筒针用压片(不是机米螺丝)压着。
k.顶针、司筒/针、推方杆孔离螺丝杯头孔至少2mm。
l.中心K.O孔与唧嘴同轴。
m.顶针、司筒/针、推方杆压台与沉头孔要有0.05~0.15mm的配合间隙。
n.产品倒角留在司筒上,倒角尖端磨平0.2mm。
o.顶针规格不得小于φ8。
p.四角R应在推方上做出。
q.运动推方、角铁之间应有标准连接块连接。
恒模技字(2003)第号电视机模具顶出的设计规范 2.3.顶针的设计形式,2.4 顶针板强制先复位为了保证顶针和滑块的安全,顶针板必须强制先复位.恒模技字(2003)第 号电视机模具顶出的设计规范2.5 推方a.为了方便推方的装拆,推方杆头部采用组合结构,底针板、底板做螺丝装拆孔。
b.推方联接螺丝头部要有堵头螺丝紧固,推方工艺孔在走模前用堵头螺丝堵上,设尺寸如下图。
恒模技字(2003)第号电视机模具顶出的设计规范面壳顶针分布滑块侧的PCB板槽筋脱很困难,顶针分布如图示。
塑胶模具设计原理:顶出系统
尺寸規格及材質
顶针布置 1、 在产品图上,首先在四边打顶针,然后在肋板两边打。 如肋深,则最好拆入子,在边上打肩销,宽度在1.2mm以上。 2、 在大平面上不用小顶针。直径不宜过细,需要足够刚度如不可加大,则做成台阶形。 Boss处用顶出套筒,如不,则必须在其附近打两枝顶针。 3、 顶出套筒尺寸确认,套筒厚度要有1mm以上内外径尺寸抓整数。 4、 顶针不宜设在产品最薄处,应在产品强度最大处布置,效果最好,不易顶白顶伤。 5、 顶针不可布置在滑块下面,必须时要加早回机构配合。顶针尽可能避免在高低面过渡的地方
四.顶板顶出: 如果塑件的沿周都要顶出的话,那就考虑用顶板顶出,另,一些特殊的产品表面不允许
有顶针的痕迹,也可以用顶板顶出的方式,顶板顶出制品受力 比较均匀,不易变形,一般适 用于盒盖类制品.推板内侧和胶位一般需留0.3mm的距离,在胶位不足的情况下,最小可 留到0.05mm,防止刮伤模仁,如图:
顶针的定位 当顶针的顶面为非平面或顶针面有成型胶位时,顶针的沉头部位就需要设计定位装置, 顶针转动或被装错.常用的定位装置有以下几种:
在较深的圆桶形胶位比较适用顶管顶出,司筒的固定方式于普通圆顶针一样,如成型的表面 为非平面,则司筒需加定位装置,方式参照原顶针的定位方式,司筒针定位于公模固定板,司筒 和司筒针前端前端采用精密配合防止制品毛边,后端应逃料0.1-0.2MM.以减少摩擦.具体参 数可参照顶针于模仁的配合.
塑胶模具设计原理 顶出系统
顶出系统
其中机械顶出为最 常用,分为顶针顶出,顶管顶出,顶块顶出及顶板顶出等.而顶针顶又为最常见,分为圆顶针 和扁顶针及异型顶针,此外根据顶出机构的不同还可分为 延时顶出,母模顶出,及二次顶 出等
塑胶模具设计顶出系统

頂出系統
在设计顶出系统时应遵守下列原则: (1). 为使制品不致因顶出产生变形﹐破裂,穿孔等,推力点应作用在制品能 承受力最大的部位,即刚性好的部位,如筋部,突缘,壳体形制品的壁缘等处. (2). 为避免顶出痕迹影响制品外观,顶出装置应设在制品的隐蔽面或非装饰 表面.对于透明制品尤其要注意顶出位置及顶出形式的选择. (3)﹑頂出行程一般在制品脫離模具5~~10mm﹐對于簡單﹑大型的制品可 頂出行程是制品深度的2/3。 (4)﹑回位杆(RP) ﹕在頂杆頂出制品后﹐其頂端會高出模穴許多﹐避免在 下次合模前撞壞模仁﹐必須有保護機構﹐所以設置回位杆(RP)﹐也可設置 拉回機構和彈簧助其復位。 (5)﹑頂杆端面一般會高于模穴面0.05~~0.1mm,以免塑胶上留有顶杆突起 痕迹,但也要依产品情况而定。 (6)﹑有内模镶件的模具,顶杆离镶件边缘不得小于0.80MM.顶杆离运水的 边缘不得小于3MM. (7)﹑顶杆在模仁里的配合长度应小于2D(D<6MM.D为顶杆直径),对于大型 模具不大于1.5D. (8)﹑顶杆的大小根据成品的大小来确定,原则上宁多勿少,直径宁大勿小.
脫料板
頂出系統
6.斜銷 當成品中使用斜銷較多且其它地方不易排頂針時就 可直接用斜銷來頂出成品。用斜销顶出时(特别是较 大的斜销)应考虑产品是否会沾斜顶.并采取相应的措 施预防.
斜銷
頂出系統
7.氣頂 。 氣頂出方式不論是在公模部份或母模部分,其頂出都很方便,不 需要安裝推板.在頂出過程中整個制品的部均受同樣地的壓力,所 以即便是軟的塑料,也可以在不發生變形的條件下脫離模具,通常 氣頂出要求脫模斜度最小大於2∘,所以對於形狀復雜需要較大脫 模力的制品,則無法滿足其要求。
注塑模具结构及设计-5(导向_定位_顶出_复位)

3,导柱的端部通常设计成锥形或半球形,以便导柱顺利进入导向孔。
导柱的端部分别为锥形,半球形,R角,斜角
4,导柱与导向孔通常采用间隙配合,导柱与安装孔通常采用过渡配合。
5,导柱的固定形式 普通导柱的固定形式:
推板导柱的两端都要固定,这样才能 更好的起导向作用。
挂台固定 (通孔)
螺钉固定(盲孔) 导柱配合面研伤更换 时可避免损坏固定孔
定位: 1,在模架上通常增加一些精定位来帮助动, 定模之间更准确的定位。这些精定位的位置 选择要注意关于中心对称,以使受力平衡。 定模 动模
右边为常用的几种 精定位形式(圆锥 面定位型,侧面安 装无锥度型,嵌入 安装锥面定位型)
2,在动,定模芯之间,为了达到更好的定位效果,防止动,定模芯之 间错位,需要增设定位。 动模定位 定模定位
定位到型腔边的距离不 等可能定位效果不理想
4,侧向受力不均匀的 塑件对模具往往有较 大的侧向力,该压力 可能引起型芯和型腔 的偏移,如果传递到 导柱上,将使导柱发 生卡住或损坏的现象, 需要采用定位的形式。
5,有些分型面坡 度过大,合模时受 力不平衡,为了抵 消这些不平衡力, 防止动,定模之间 错位,要设置定位。
动,定模合在一起
定位需带有斜度,合上之后没有间隙
动定模错位导致壁厚不均匀 3,对于成型大型深腔, 高精度或薄壁制品的模具, 型腔可能因为受到大的侧 向压力而向外变形,为消 除动定模之间的断差确保 壁厚均匀需要设置定位。
定 模 涨 开 导 致 动 定 模 之 间 断 差
大型腔或要求壁厚均匀的薄壁塑件的分型面上设置的 定位要随着型腔的外形走
推管顶出后
推管与推管芯的通常固定形式:
3,推块
推块可以有效的增加顶出面积
注塑模具设计规范
注塑模具设计规范1.产品结构要求制品工艺性分析与脱模斜度确定1)制品应有足够的强度和刚性。
2)制品壁厚均匀,变化不超过40%;对于特别厚的部位要采取减胶措施。
3)加强筋大端的厚度不超过制品壁厚的一半。
4)制品上的文字原则上采用凸型字,以便于加工。
5)制品形状应避免产生模具结构上的薄钢位。
6)不影响制品装配及外观的部位应设计1°以上的脱模斜度,影响外观的部位需防止缩水,应通过计算确定合理的脱模斜度。
7)有特殊要求(如蚀皮纹等)的制品,脱模斜度应不小于2.5°。
8)在不影响外观的前提下,尽量出工艺圆角,避免锐角处不加过渡圆角。
9)产品颜色及蚀纹必须在产品策划时确定。
2. 模具分类:根据模架尺寸将模具分为大、中、小三类。
1)模架尺寸6060以上称为大型模具。
2)模架尺寸3030~6060之间为中型模具。
3)模架尺寸3030以下为(小模)具。
3. 模架选用与设计1)优先选用标准模架,具体按QJ/MM03.01《标准塑胶模架》执行。
2)若选用选用非标模架,应优先选用标准板厚,具体参照QJ/MM03.01《标准塑胶模架》。
3)大型非标模架,导柱直径不小于Φ60mm,导套采用铸铜制做。
4)大型非标模架导套孔壁厚不得小于10mm,回针孔壁厚为35~40mm,回针直径不小于Φ30。
5)大型非标模架A板、B板起吊螺钉孔为M36~M48。
6)450T注塑机以上的模具,模板的四面要有吊环孔,各模板间要有撬模角7)如有可能产生较大侧压力时(型腔深度超过50mm),非标大型模架应设计原身止口。
8)使用尽可能多的支柱,保证模具在工作中不变形,支柱用螺钉固定在动模座板上。
9)模具导柱长度应比最高的动模型芯长20mm以上。
10)模具上须安装模脚,如果零件突出模具之外,模脚的高度须高出突出在模具之外的零件。
4. 分型面设计原则1)选择分型面选择首先必须符合我方要求。
2)避免在制品外表产生夹线,如无法避免时应尽量将夹线设计在不易看见的部位。
注塑模具设计第10讲 实例1-2D-09 顶出系统的设计
推管插入第1点
图1-1-62 侧剖视图中的推管
2. 推杆排布及规格选用 (1)推杆排布要点: ①为防止产品变形,受力点应尽量靠近型芯或难以脱模的部位,如细 小的加强筋、柱位、台阶、金属嵌件、局部厚壁等结构复杂部位。相 邻两推杆的排布边距一般为20mm左右,视产品的结构情况而定。 ②受力点应作用在制品能承受最大力的部位,即刚性好的部位。 4
IN2 OUT2
推杆与型芯的配合 段为20mm左右
流道推杆
拉料杆
图1-1-67 推杆在正剖视图中的表达
3. 冷料井及拉料杆的设计 在主流道的末端通常要设计冷料井及拉料杆。 拉料杆结构形式有Z字形拉料杆、锥形拉料杆和圆头形拉料杆等几 种,如图1-1-68所示。图1-1-68 (a)所示为点浇口拉料杆,图1-168 (b)、(c)、(d)所示为侧浇口拉料杆,其中图1-1-68 (b)为常 见的Z字形拉料杆。本例采用较常见的Z字形拉料杆。
注塑模具设计实例教程
型芯
动模板
顶出空间
推杆 固定板
推板
动模座板
推管 C角
推管
推管型芯
无头螺钉
图1-1-60 推管结构
确定推管型芯和推管的大小:本例柱位的内孔直径为Φ2.41mm,外径为 Φ5.02mm,故选用推管型芯直径为Φ2.4mm,推管外径为Φ5.0mm的标准 推管,柱位的C角一般在推管上磨出,以保证推管壁厚的强度。 推管型芯的固定:推管型芯固定于模具的动模座板上。 根据推管型芯直径的大小不同,有不同的固定方式。推管型芯较 小时,采用无头螺钉固定;当推管型芯直径d>8mm或多个推管型 芯相距较近时,采用压板方式固定。 本例的推管型芯较小,故采用无头螺钉固定。
2
注塑模具技术规范要求
A: 模具外观1: 铭牌内容要打印模具编号、模具重量(KG)、模具外形尺寸(mm),字符均用1/8英寸的字码打上,字符清晰、排列整齐。
2: 铭牌要固定在模腿上靠近后模板和基准角的地方(离两边各有15mm的距离),用四个柳钉固定,固定可靠,不易剥落。
3; 冷却水嘴要用塑料块插水嘴,¢10管,规格可为G1/8″、G1/4″、G3/8″。
如合同有特殊要求,按合同。
4: 冷却水嘴要伸出模架表面,水嘴头部凹进外表面不超过3mm。
5: 冷却水嘴避空孔直径要为¢25、¢30、¢35mm三种规格,孔外沿有倒角,倒角大于1.5×45,倒角一致。
6: 冷却水嘴要有进出标记,进水为IN,出水为OUT,IN、OUT后加顺序号,如IN1、OUT1。
7: 标识英文字符和数字要大写(5/6″),位置在水嘴正下方10mm处,字迹清晰、美观、整齐、间距均匀。
8:进出油嘴、进出气嘴要同冷却水嘴,并在IN、OUT前空一个字符加G(气)、O(油)。
9: 模具安装方向上的上下侧开设水嘴,要内置,并开导流槽或下方有支撑柱加以保护。
1文档来源为:从网络收集整理.word版本可编辑.欢迎下载支持.10: 无法内置的油嘴或水嘴下方要有支撑柱加以保护。
11: 模架上各模板要有基准角符号,大写英文DATUM,字高5/16″,位置在离边10mm处,字迹清晰、美观、整齐、间距均匀。
12: 各模板要有零件编号,编号在基准角符号正下方离底面10mm处,要求同11号。
13: 模具配件要影响模具的吊装和存放,如安装时下方有外漏的油缸、水嘴、预复位机构等,应有支撑腿保护。
14: 支撑腿的安装要用螺丝穿过支撑腿固定在模架上,或过长的支撑腿车加工外螺纹紧固在模架上。
15: 模具顶出孔要符合指定的注塑机,除小型模具外,原则上不能只用一个中心顶出(模具长度或宽度尺寸有一个大于500mm时),顶出孔直径应比顶出杆大5-10mm。
16: 定位圈要可靠固定(一般用三个M6或M8的内六角螺丝),直径一般为¢100或¢150mm,高出顶板10mm。
注塑模具设计之顶出设计规范
恒佳精密模具注塑有限公司件术文技号恒模技字(2003)第顶出的设计规范电视机模具.目的1规范顶出设计,确保安全,顺畅顶出制品内容2.设计原则.2.1.a.顶针分布平均尽量接近粘模力较大处。
,b.应分布在塑件强度较好。
3mmc.顶针距离哥边或其他零件有顶针孔尽可能不做成刀口。
d.以上导向配合。
个针径或至少20mme.顶针与模芯间有4顶针不能半边骑住成品边,不能与定模碰,滑块擦;f.。
1mm位边Rg.顶针要离开成品哥顶、转接线针要有销钉防转。
/h.顶端有异形之顶针、司筒顶针高出推方较大时,顶针延迟。
i.司筒针用压片(不是机米螺丝)压着。
j.。
2mm针、推方杆孔离螺丝杯头孔至少k.顶针、司筒/孔与唧嘴同轴。
K.Ol.中心的配合间隙。
0.05~0.15mm顶针、司筒/针、推方杆压台与沉头孔要有m.。
0.2mmn.产品倒角留在司筒上,倒角尖端磨平φ8。
顶针规格不得小于o.应在推方上做出。
R p.四角运动推方、角铁之间应有标准连接块连接。
q.2.2.司筒/针的设计形式,见图一2).3022边+++1122四11DDd dddφφφφ(φφ532C~.02+22DDφφ4*d10.05~0.15mm0.05~0.15mm33φφ图一恒佳精密模具注塑有限公司件技术文号恒模技字(2003)第顶出的设计规范电视机模具,.3.顶针的设计形式232++DDddφφφφ4*d10.05~0.15mmdφdφ*41.+0dd于φφ大5S=1.5~2.5mm2φ3φ3见图二顶针板强制先复位42..为了保证顶针和滑块的安全,顶针板必须强制先复位45φ70φ3550φφ22φ22φ30φ30φM20M2070φφ70恒佳精密模具注塑有限公司技术文件号2003)第恒模技字(电视机模具顶出的设计规范2.5推方a.为了方便推方的装拆,推方杆头部采用组合结构,底针板、底板做螺丝装拆孔。
b.推方联接螺丝头部要有堵头螺丝紧固,推方工艺孔在走模前用堵头螺丝堵上,设尺寸如下图。