
刀具角度标注
刀具几何角度45°切断刀主要角度标注

一、一面二角分析法
表示空间任意一个平面方位的定向角度只需两个,所以判断刀具切削部分需要标注的独立角度数量可用一面二角分析法确定。
即刀具需要标注的独立角度数量是刀面数量的二倍。
分析任何一种刀具,包括钻头、铣刀、等复杂刀具几何参数时,都可将复杂的刃形分为一个个切削刃,每个切削刃应有前、后两个刀面、每个刀面应标注两个独立角度。
例如用γo和λs 两角确定前面的方位,用αo、Кr两角可确定后面的方位,用Кr和λs两角可确定主切削刃的方位。
二、切断刀分析与标注
如图所示的切断刀有一条切削刃,两个刀尖、两条副切削刃组成。
其中两条副切削刃与主切
削刃同时处在一个前刀面上,因此,这把切断刀共有4个刀
面。
4×2=8,需要标注的独立角度共有8个。
习惯上标注左
切削刃上的主偏角、刃倾角,而右刃角度是派生角度。
因此,
切断刀各刀面的定向角是:
前面定向角:γo、λsL;后面定向角:αo、КrL;左
副后面定向角α`oL、КrL`;右副后面定向角α`oR、
КrR`
三、法平面参考系角度标
注
四、
其它参考系
1、假定工作平面参考系由P r、P f、P p三个平面组成。
其中:
(1) 假定进给平面P f 过切削刃选定点平行于假定进给运动方向并垂直于基面的平面。
(2) 假定切
深平面(背平面)P p过过切削刃选定点既垂直假定工作平面又垂直于基面的平面。
刀具角度标注参考系
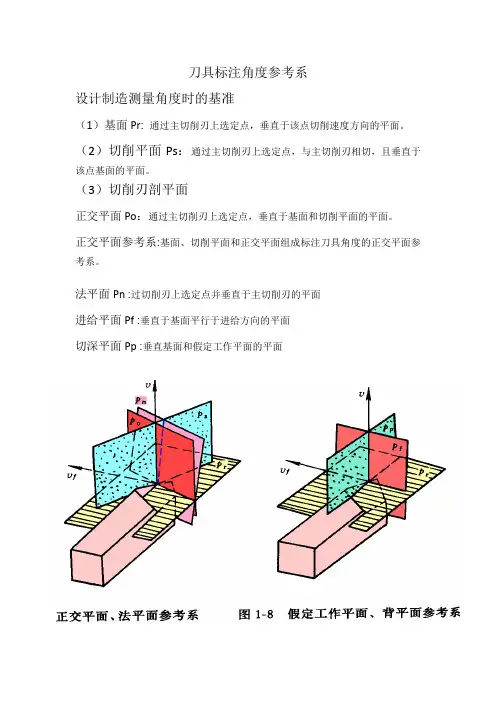
刀具标注角度参考系
设计制造测量角度时的基准
(1)基面Pr: 通过主切削刃上选定点,垂直于该点切削速度方向的平面。
(2)切削平面Ps:通过主切削刃上选定点,与主切削刃相切,且垂直于该点基面的平面。
(3)切削刃剖平面
正交平面Po:通过主切削刃上选定点,垂直于基面和切削平面的平面。
正交平面参考系:基面、切削平面和正交平面组成标注刀具角度的正交平面参考系。
法平面Pn :过切削刃上选定点并垂直于主切削刃的平面
进给平面Pf :垂直于基面平行于进给方向的平面
切深平面Pp :垂直基面和假定工作平面的平面。
刀具的标注角度

(3)影响表面粗糙度 对切屑的形状和刀具寿命的影响
主偏角小:切屑宽且薄。 (散热好,刀具寿命提高) 主偏角大:切屑窄且厚。
主偏角对表面粗糙度大小的影响
主偏角小:表面粗糙 度小。主偏角大:表 面粗糙度大。
常用角度:45°、 60° 、75° 、90°
(6)副偏角( kr')基面内,副切削平面与假定工作面间的夹角。
作用:(1)影响副切削刃与工件已加工表面的摩擦 (2)影响表面粗糙度的大小
选取范围: 5o~15o
副偏角小:表面粗糙度小。副偏角大:表面粗糙度大。
(7)刃倾角( s)在切削平面内,主切削刃和基面之间的夹角。
作用:(1)影响刀头的强度 (2)影响排屑方向
4、(1)刀具几何角度选取原则: 锐字当先,锐中求固。
刀具标注角度的参考系
(4)假定工作平面( pf )(进给平面)通过切削刃选定点,与 基 面垂直,且与假定进给方向平行 (5)背平面( pp )(切深平面)通过切削刃选定点,同时垂直于 基面和假定工作平面
3.刀具的标注角度
刀具的标注角度是指刀具在静止参考系中的一组角度,也是刀
具制造图上标注的角度,是刀具设计、制造、刃磨和测量所必需的, 也称静止角度。 主要包括:
2.确定刀具角度的静止参考系
假设:① 不考虑进给运动 ② 规定车刀刀尖与工件中心等高 ③ 刀柄的中心线垂直于进给方向
因此,参考系为静止参考系,主 要坐标平面有基面pr、切削平面ps、 正交平面(主剖面)po、假定工作 平面pf、背平面pp组成。 (1)基面( pr ):通过主切削刃
选定点,垂直于假定主运动 方向的平面。 (2)切削平面( ps ):通过 主切削刃选定点,与切削刃 相切并垂直于基面。 (3)正交平面( po ):通过主 切削刃选定点,并同时垂直 于基面和切削平面
刀具标注角度
⼑具标注⾓度2)后⾓αo -- 后⼑⾯与切削平⾯之间的夹⾓。
若通过选定点的切削平⾯位于楔形⼑体的实体之外,后⾓为正值;反之为负值。
3)楔⾓βo -- 前⼑⾯与主后⼑⾯之间的夹⾓。
显然有:βo + γo +αo = 90°。
在基⾯P r中测量的⾓度:4)主偏⾓k r -- 主切削刃在基⾯上的投影与假定进给⽅向之间的夹⾓。
5)副偏⾓k'r -- 副切削刃在基⾯上的投影与假定进给反⽅向之间的夹⾓。
6)⼑尖⾓εr -- 主切削刃与副切削刃在基⾯上投影之间的夹⾓。
显然有: k r+k'r +εr = 180°。
在切削平⾯P s中测量的⾓度:7)刃倾⾓λs -- 主切削刃与基⾯之间的夹⾓。
当⼑尖是主切削刃上最低点时,刃倾⾓定为负值;当⼑尖是主切削刃上最⾼点时,则刃倾⾓为正值,如图2-62 所⽰。
图2-62 刃倾⾓当λs = 0°时,主切削刃与切削速度垂直,称之为直⾓切削或正切削。
⽽λs≠ 0°的切削称为斜⾓切削或斜切削。
λs的正或负会改变切屑流出的⽅向。
在副正交平⾯中测量的⾓度8)副后⾓α'o -- 副后⼑⾯与切削平⾯之间的夹⾓;9)副前⾓γ'o -- 前⼑⾯与基⾯之间的夹⾓。
实际上,当γo、λs 、k r及k'r为已定值,且主、副切削刃处于共同的前⼑⾯时,γ'o也已被确定了。
另外,βo及εr是派⽣⾓。
因此,外圆车⼑的标注⾓度只有六个是独⽴的:γo、αo、k r、 k'r、λs与α'o,外圆表⾯的加⼯路线1粗车→半精车→精车:应⽤最⼴,满⾜IT≥IT7,▽≥0.8外圆可以加⼯2粗车→半精车→粗磨→精磨:⽤于有淬⽕要求IT≥IT6,▽≥0.16 的⿊⾊⾦属。
3粗车→半精车→精车→⾦刚⽯车:⽤于有⾊⾦属、不宜采⽤磨削加⼯的外⽤表⾯。
4.粗车→半精车→粗磨→精磨→研磨、超精加⼯、砂带磨、镜⾯磨、或抛光在2的基础上进⼀步精加⼯。
刀具的标注角度技术总结

刀具的标注角度技术总结最近发表了一篇名为《刀具的标注角度技术总结》的范文,感觉很有用处,希望大家能有所收获。
1.750 内孔车刀几何角度:主偏角Kr=750,副偏角Kr′=150,前角γ0=100,后角α0=80,副后角α0′=80,刃倾角λs =50答案:2.75外圆车刀几何角度:主偏角Kr=75,副偏角Kr=15,前角γ0=10,0 0 10 0 后角α0=80,副后角α01=80,刃倾角λs=-50答案:3.600 内孔车刀几何角度:主偏角Kr=600,副偏角Kr′=150,前角γ0=100 后角α0=80,副后角α0′=80,刃倾角λs=-50答案:,4.900 外圆车刀几何角度:主偏角Kr=900,副偏角Kr′=150,前角γ0=100 后角α0=80,副后角α0′=80,刃倾角λs=50答案:5.450 内孔车刀几何角度:主偏角Kr=450,副偏角Kr1=150,,前角γ0 0 100=10,后角α0=10,副后角α0=10,刃倾角λs=-50答案:6.450 端面车刀几何角度:主偏角Kr=450,副偏角Kr′=450,前角γ0=50 后角α0=80,副后角α0′=80,刃倾角λs=50答案:,篇二:刀具角度标注参考系刀具标注角度参考系设计制造测量角度时的基准(1)基面Pr: 通过主切削刃上选定点,垂直于该点切削速度方向的。
(2)切削平面Ps:通过主切削刃上选定点,与主切削刃相切,且垂直于该点基面的平面。
(3)切削刃剖平面正交平面Po:通过主切削刃上选定点,垂直于基面和切削平面的平面。
正交平面参考系:基面、切削平面和正交平面组成标注刀具角度的正交平面参考系。
法平面Pn :过切削刃上选定点并垂直于主切削刃的平面进给平面Pf :垂直于基面平行于进给方向的平面切深平面Pp :垂直基面和假定工作平面的平面篇三:刀具标注角度2)后角αo -- 后刀面与切削平面的夹角。
若通过选定点的切削平面位于楔形刀体的实体之外,后角为正值;反之为负值。
实验一:刀具的标注角度

精密机械制造基础实验报告信息工程学院光机电测控专业13级1班 学号 姓名 (合作者 ) 实验日期 实验室实验一 车刀几何角度的测量一、 实验目的1.了解车刀量角台的结构、工作原理及使用方法; 2.掌握车刀主要几何参数的测量方法;3.加深对车刀各几何角度、各参考平面及其相互关系的理解,并了解车刀几何角度在切削过程中的作用。
二、 实验内容和要求1.熟悉车刀结构及其相关基本概念,熟悉车刀量角台的使用;2.测量记录四把不同类型的车刀(包括直头外圆车刀、弯头外圆车刀、偏刀、切断刀)的几个主要几何角度,读数要求精确至0.5度;3.在测量过程中应小心细致避免车刀伤及身体及碰坏刀刃。
三、 实验主要仪器设备和材料车刀量角台;被测量用车刀。
四、 实验原理方法、步骤及结果测试1.刀具相关概念的回顾(1)车刀切削部分的组成——“三面两刃一尖”(见图1-1)前刀面A γ:切屑沿其流出的刀具表面。
主后刀面A α:与工件上过渡表面相对的刀具表面。
副后刀面'A α:与工件上已加工表面相对的刀具表面。
序号考勤情况预习情况操作情况数据处理成绩判定 教师签名图1-1主切削刃S :前刀面与主后刀面的交线,它承担主要切削工作,也称为主刀刃。
副切削刃'S :前刀面与副后刀面的交线,它协同主切削刃完成切削工作并最终形成已加工表面,也称为副刀刃。
刀尖:连接主切削刃和副切削刃的一段刀刃,它可以是一段小的圆弧,也可以是一段直线。
(2)刀具角度参考坐标系——正交平面参考坐标系(见图1-2)刀具角度是确定刀具切削部分几何形状的重要参数,要确定刀具的角度,必须先确定用于定义和规定刀具角度的各种基准坐标平面,组成各种参考坐标系。
根据有无考虑进给运动与安装条件,参考坐标系可分为标注(静止)参考坐标系和工作(动态)参考坐标系。
标注参考系中最常用的是正交平面参考坐标系,其主要有以下三个平面组成。
基面P γ:通过主切削刃上某一指定点,并与该点切削速度方向相垂直的平面。
(整理)刀具角度的标注.
(二)建设项目环境影响评价的工作等级答案:
1.建设项目环境影响评价文件的报批
2.750外圆车刀几何角度:主偏角Kr=750,副偏角Kr¹=150,前角γ0=100,后角α0=80,副后角α0¹=80,刃倾角λs=-50
(1)基础资料、数据的真实性;答案:
2)应用环境质量标准时,应结合环境功能区和环境保护目标进行分级。(2)综合规划环境影响篇章或者说明的内容。
切断刀
答案:
5.450内孔车刀几何角度:主偏角Kr=450,副偏角Kr¹=150,
第1页前角γ0=100,后角α0=100,副后角α0¹=100,刃倾角λs=-50
答案:
规划审批机关在审批专项规划草案时,应当将环境影响报告书结论以及审查意见作为决策的重要依据。
二、环境影响评价的要求和内容6.450端面车刀几何角度:主偏角Kr=450,副偏角Kr′=450,前角γ0=50,后角α0=80,副后角α0′=80,刃倾角λs=50
答案:
(1)规划环境影响评价的分析、预测和评估内容。
3.600内孔车刀几何角度:主偏角Kr=600,副偏角Kr′=150,前角γ0=100,后角α0=80,副后角α0′=80,刃倾角λs=-50
答案:
2)应用环境质量标准时,应结合环境功能区和环境保护目标进行分级。
4.900外圆车刀几何角度:主偏角Kr=900,副偏角Kr′=150,前角γ0=100,后角α0=80,副后角α0′=80,刃倾角λs=50
刀具几何角度的基本定义与标注及工作角度
10
(3) 在切削平面上测量
刃倾角λs = ∠S与Pγ :刀尖 最高—>正,刀尖最低—> 负
刃倾角λs立体图示
2021/3/11
11
刃倾角λs正负图示
(4) 平面图示法角度标注
2021/3/11
12
一、刀具的工作参考与工作角度
1. 工作正交平面参考系
相切于S且垂直于Pre
过S选定点垂直于Pre且 垂直于Pse
2021/3/11
5
3 .法剖面Pn和法剖面参考系 (pr-ps-pn)
法剖面Pn是通 过切削刃选定点,
垂直于切削刃的平
面。
正交平面 Po
法平面Pn:Pn⊥S
法平面 Pn
2021/3/11
法平面参考系
6
4 假定工作平面和背平面参考系: (Pr-Pf-PP )
PP Pf
假定工作平面、背平面参考系
进给剖面Pf是通过切削刃选定点,平行于进给运动方向并垂直于基面Pr 的平面。通常,它也平行或垂直与刀具上便于制造、刃磨和测量的某一安装
Vf ≠ 0时,合成速度 Ve=Vf+Vc ,Ve方向发生变 化。 Pre⊥Ve,Pse⊥Pre
车螺纹:左刃γ0↑,α0↓ 右刃γ0↓,α0↑
2021/3/11
18
车刀刀杆轴线、铣刀、钻头的轴线等)。反之也可以说,假定刀具
的安装位置恰好使其底面或轴线与参考系的平面平行或垂直。
即:选定点与工件中心等高
2021/3/11
4
2. 正交平面参考系(pr-ps-po)
基面Pγ: Pγ⊥Vc 、 ∥刀具安装面(车刀) 切削平面 Ps: 与 S相切 且 ⊥Pγ 正交平面Po: Po⊥Pγ⊥Ps
刀具几何角度的基本定义与标注及工作角度
汇报人:XX
目录
• 刀具几何角度概述 • 刀具标注方法 • 工作角度及其影响因素 • 刀具几何角度的优化设计 • 刀具几何角度的测量与调整 • 刀具几何角度的应用实践
01
CATALOGUE
刀具几何角度概述
定义与重要性
定义
刀具几何角度是指刀具切削部分 各表面的倾斜角度和刀尖形状。
刀具几何形状
刀具的刃形、刃倾角等几何形状因素也会对 工作角度产生影响。
04
CATALOGUE
刀具几何角度的优化设计
优化设计原则与目标
原则
在满足切削性能的前提下,尽可能减小刀具的结构尺寸和重量,提高刀具的刚性和耐用度。
目标
通过优化刀具的几何角度,改善切削力、切削热和刀具磨损等状况,从而提高切削效率和加工质量。
案例三
针对难加工材料的切削,通过采 用具有大前角和大后角的刀具优 化设计,有效减少了切削刃的磨 损和破损,提高了切削稳定性和 加工精度。
05
CATALOGUE
刀具几何角度的测量与调整
测量方法与工具介绍
测量方法
通常采用投影法、坐标法、光学法等 进行测量。
测量工具
主要包括投影仪、万能角度尺、光学 分度头等。
工件表面质量
工作角度对工件表面的粗糙度、残 余应力等有直接影响。
04
影响工作角度的因素分析
刀具材料
不同材料的刀具具有不同的强度和韧性,需 要相应调整工作角度以适应其特性。
切削用量
切削速度、进给量和切削深度等切削用量参 数的变化会导致工作角度的调整。
工件材料
工件材料的硬度、韧性等物理特性对工作角 度的选择有重要影响。
第二节刀具静止角度参考系和刀具静止角度的标注
WQM35
从技术上讲,制备由 上百层(每层厚度为 50~1000nm)组成的多层 镀层,在PVD工艺中容易 实现。单层厚度为 20~50nm时,这种镀层的 耐磨性最佳。
二、传统刀具与现代刀具的比较
▪现代刀具的缺点:
缺点:
无法制造小尺寸刀具 精度有限 制造工艺复杂 通常不能提供连续的、 高精度的长切削刃
PVD物理镀层方法
物理气相沉积是一种固 态的金属反应成分的过 程,例如钛。物理气相 沉积一般有真空中蒸发 沉积、溅射、离子镀三 种将固态镀层材料气化 的方法。
由于PVD工艺温度低, 不会降低硬质合金 刀片自身的强度, 刀片刃部可磨得十 分锋利,从而可降 低机床的功率消耗。
WQM35
举例
百层镀层的WQM35材料
削工作。 ➢ 主偏角 κr 主切削刃在基面上的投影与进给运动速度vf 方向之间 的夹角。
➢ 刃倾角 λs ➢ 前角 γO O
主切削刃与基面之间的夹角。 前面与基面之间的夹角。
➢ 后角αo
后面与切削平面之间的夹角。
三、刀具静止角度的标注
基面内测量:主偏角κr 主切削刃在基面上的投 影 与进给运动方向的夹角 主剖面内度量:前角γo
一、传统刀具与现代刀具
1、传统刀具
硬质合金焊接车刀 所谓焊接式车刀,就
是在碳钢刀杆上按刀具几 何角度的要求开出刀槽, 用焊料将硬质合金刀片焊 接在刀槽内,并按所选择 的几何参数刃磨后使用的 车刀。
2、现代刀具
机夹式刀具
机夹刀具是采用普通 刀片,用机械夹固的 方法将刀片夹持在刀 杆上使用的刀具。
2、现代刀具
前刀面与基面的夹角。 后角αo
主后刀面与切削平面的夹 角 切削平面度量:刃倾角λs 主切削刃与基面间的夹角