
塑胶产品检验注意事项
产品检查注意事项
检验条件及环境:
1.在自然光或60W-100W(照度达600~800Lux)冷白荧光灯照明条件下检验;
2.观察距离:30-35cm;光源距被测物表面50~55cm ;
3.观察角度:水平方位45°±15°;
4.检验时按正常要求的距离和角度扫描整个被检测面:10S±5S;(所有面需要目视检测)
5.检验人员视力1.0以上,不能有色盲、色弱者.
外观检查部位:
1.产品6面(表面外观)
2.柱子
3.孔(圆孔、半圆、方孔、孔边缘等)
4.凸块/台、凹槽、扣点
5.Logo、刻字
6.进胶点(口)、结(融)合线、合模线
7.顶针
8.镀金区
9.LDS位置
10.产品内外部结构
注意检查问题:
缺料、毛刺/边/丝、缩水、拉伤、段差、损伤(碰伤、削伤、划伤)、堵孔、多胶、溢胶、脏/油污、进胶点(漏加工或加工不良)、气痕、气泡、料花、亮印、变形、流纹(流痕)、顶高/白、断裂、脆裂、色差、异色、发白、应力痕、合模印、Logo刻字错误、断Pin、烧焦、剥落、光泽度不良等.
产品对比性:
核对样品(标准样品、限度样品、色板等)、曾生产过产品(首/巡检留样产品)或库存品.
Molding铁件产品:
不可漏铁件、铁件脏污(发黑/白)、镀金区不到位、铁件压伤、手指印、变形、凸形等与上述问题LDS产品:90度折弯动作检查(90度折弯后不可脆断)
LDS位置(线路区):
不可有断差、毛边、缺料、削伤、碰伤、缩水、油污、断裂等
包装盘/袋、外箱:
Tray盘/包装袋注意脏污、变形、塑胶屑/丝、标签内容填写正确性等
外箱注意标示、标签内容填写正确性等
以量测数据说明问题:
尺寸、毛边、进胶口、削伤、变形、段差
(每个穴号都要确认量测,以数据判定)
制定:王建丰 2011-12-17。
注塑产品检验标准书

注塑产品检验标准书一、引言。
注塑产品是一种常见的塑料制品,广泛应用于日常生活和工业生产中。
为了确保注塑产品的质量和安全性,制定了一系列的检验标准。
本文将介绍注塑产品的检验标准,包括外观质量、尺寸精度、物理性能、化学性能等方面的内容,旨在帮助生产厂家和检验机构对注塑产品进行有效的检验。
二、外观质量检验。
1. 表面光洁度,注塑产品的表面应平整光滑,不得有明显的气泡、烧结、裂纹、凹凸或色斑等缺陷。
2. 色泽一致性,同一批次的注塑产品应保持一致的色泽,不得出现色差。
3. 印字和标识,产品上的印字和标识应清晰可见,不得模糊或缺失。
三、尺寸精度检验。
1. 外观尺寸,根据产品图纸要求,测量注塑产品的长度、宽度、高度等外观尺寸,确保符合设计要求。
2. 壁厚测量,测量产品各部位的壁厚,保证在允许范围内,避免因壁厚不均匀而影响产品质量。
3. 其他尺寸要求,根据产品特点和用途,确定其他尺寸精度的检验项目,如孔径尺寸、配合尺寸等。
四、物理性能检验。
1. 强度测试,使用拉力试验机等设备,对注塑产品的拉伸强度、弯曲强度等进行测试,确保产品具有足够的强度和刚度。
2. 耐磨性检验,通过磨擦试验等方法,评估产品的耐磨性能,判断产品表面的耐磨程度。
3. 耐候性测试,将产品置于不同的环境条件下,如高温、低温、紫外线照射等,检验产品的耐候性能,判断产品是否会出现老化、变色等问题。
五、化学性能检验。
1. 化学成分分析,对注塑产品的原料进行化学成分分析,确保原料符合相关标准要求,避免因原料问题导致产品质量不合格。
2. 热稳定性测试,通过热失重试验等方法,评估产品的热稳定性能,判断产品在高温环境下的稳定性。
3. 燃烧性能检验,对产品进行燃烧性能测试,判断产品的燃烧速度、烟气生成量等,确保产品符合相关安全标准。
六、总结。
通过上述内容的介绍,我们可以看到注塑产品的检验标准涵盖了外观质量、尺寸精度、物理性能、化学性能等多个方面,这些标准的制定和执行对于保障产品质量和消费者安全至关重要。
塑胶件检验规范
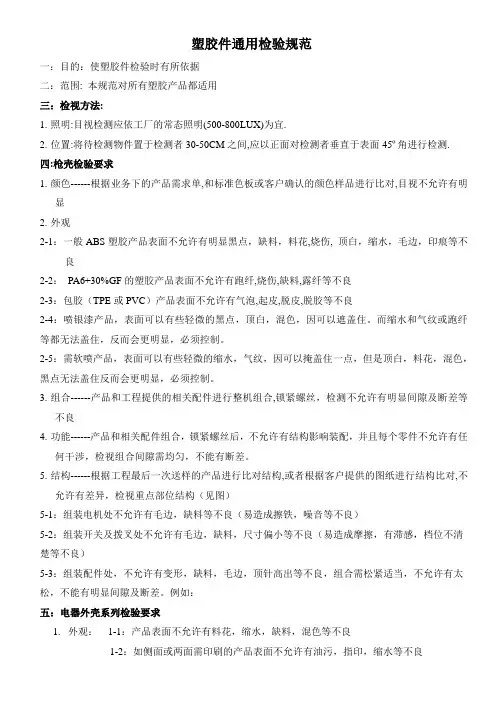
塑胶件通用检验规范一:目的:使塑胶件检验时有所依据二:范围: 本规范对所有塑胶产品都适用三:检视方法:1.照明:目视检测应依工厂的常态照明(500-800LUX)为宜.2.位置:将待检测物件置于检测者30-50CM之间,应以正面对检测者垂直于表面45º角进行检测. 四:枪壳检验要求1.颜色------根据业务下的产品需求单,和标准色板或客户确认的颜色样品进行比对,目视不允许有明显2.外观2-1:一般ABS塑胶产品表面不允许有明显黑点,缺料,料花,烧伤, 顶白,缩水,毛边,印痕等不良2-2:PA6+30%GF的塑胶产品表面不允许有跑纤,烧伤,缺料,露纤等不良2-3:包胶(TPE或PVC)产品表面不允许有气泡,起皮,脱皮,脱胶等不良2-4:喷银漆产品,表面可以有些轻微的黑点,顶白,混色,因可以遮盖住。
而缩水和气纹或跑纤等都无法盖住,反而会更明显,必须控制。
2-5:需软喷产品,表面可以有些轻微的缩水,气纹,因可以掩盖住一点,但是顶白,料花,混色,黑点无法盖住反而会更明显,必须控制。
3.组合------产品和工程提供的相关配件进行整机组合,锁紧螺丝,检测不允许有明显间隙及断差等不良4.功能------产品和相关配件组合,锁紧螺丝后,不允许有结构影响装配,并且每个零件不允许有任何干涉,检视组合间隙需均匀,不能有断差。
5.结构------根据工程最后一次送样的产品进行比对结构,或者根据客户提供的图纸进行结构比对,不允许有差异,检视重点部位结构(见图)5-1:组装电机处不允许有毛边,缺料等不良(易造成擦铁,噪音等不良)5-2:组装开关及拨叉处不允许有毛边,缺料,尺寸偏小等不良(易造成摩擦,有滞感,档位不清楚等不良)5-3:组装配件处,不允许有变形,缺料,毛边,顶针高出等不良,组合需松紧适当,不允许有太松,不能有明显间隙及断差。
例如:五:电器外壳系列检验要求1.外观:1-1:产品表面不允许有料花,缩水,缺料,混色等不良1-2:如侧面或两面需印刷的产品表面不允许有油污,指印,缩水等不良1-3:产品上盖螺丝柱盲孔不允许堵孔,变形,缺料,毛边,孔径需一致(易造成打螺丝时,容易打滑或打不到位)2.组合:2-1:电池包上下组合不允许有明显色差,断差,间隙等不良2-2:组合后的电池包和枪壳装配,检验无明显滞感,间隙,松紧适当。
塑胶件检验规范

3
耐醇性测试
用纯棉布蘸满无水酒精(浓度≥95%),包在专用的500g/cm2砝码头上,以40-60次/分钟的速度,20mm左右的行程,在样本表面来回擦试(一个来回为一次).
普通油漆触摸件60次、非触摸件40次循环产品表面无非常为合格(产品表面显现表层脱落、严重变色、裂缝、起皱、分离非常)。
RCA耐磨测仪及专用的纸带、拉力计
3.5检查面分类
A检查面
B检查面
C检查面
D检查面
定义
整机装配后,正常使用时,第一眼可看到的表面,如产品的正面
整机装配后,正常使用时,非直视区域但通过变换角度可看到的面,如产品的侧面/背面
整机装配后,正常使用时看不到的面,如取出电池后才能看到的表面
需拆开整机才能看到的面,此面一样不作检验
视察时间:每面检察3-5秒
视力要求:裸视或改重视力在1.0以上且无色盲
3.2检验根据:
有效的客户样板、图纸、有关技术文件。
3.3抽样方案:
按MIL-STD-105E的正常检验2级水平单次抽样方案
允收水准:CR=0 MA=0.40 MI=1.0
3.4检验仪器:
游标卡尺/表卡、塞尺、医用纯酒精(乙醇95%)、3M(600)胶纸、铅笔(中华牌)、百格刀、
MA
实物装配
3.10性能测试
NO
检验项目
实验方法
判定标准
抽检频次
1
附着力测试(表面处理表层)
用锋利刀片(刀锋角度为15°~30°)在测试样本表面划100个1mm×1mm小网格,每一条划线应深及油漆或电镀层的底层;再用3M胶纸牢牢粘住被测试小网络,并用橡皮擦用力擦拭胶带,以加大胶带与被测区域的接触面积及力度;用手抓住胶带一端,以90°角度迅速扯下胶纸,同一位置进行3次相同实验;
塑胶制品的质量标准及检验方法

塑胶制品的质量标准及检验方法塑胶制品广泛应用于工业、建筑、家居、家电等领域,其质量标准和检验方法对于保证产品质量、确保用户使用安全至关重要。
以下为塑胶制品的质量标准及检验方法,以供参考。
一、质量标准1. 外观质量:塑胶制品的外观应保持整洁、光滑,表面无明显划伤、气泡、变色等缺陷。
2. 尺寸精度:塑胶制品的尺寸应符合规定的尺寸公差,尺寸公差的大小取决于具体的产品和用途。
3. 力学性能:塑胶制品的力学性能包括拉伸强度、弯曲强度、冲击强度等。
不同的塑胶材料对应着不同的力学性能指标,需要根据具体材料选择相应的标准进行检验。
4. 耐热性:塑胶制品应具有一定的耐热性,以保证在高温环境下不发生变形、熔化等现象。
常见的检验方法包括热变形温度、承受高温环境下的重量变化等。
5. 耐磨性:塑胶制品应具有一定的耐磨性,以保证在长时间使用过程中不易磨损或破碎。
常见的检验方法包括耐磨性试验机、耐磨性杯法等。
6. 耐候性:塑胶制品应具有一定的耐候性,以保证在室外长时间使用过程中不易老化、褪色等现象。
常见的检验方法包括紫外线老化试验、人工气候老化试验等。
7. 化学性能:塑胶制品在特定环境下应具有一定的耐化学性,以保证在特殊使用环境下不发生变化或腐蚀。
常见的检验方法包括耐环境介质试验、耐酸碱试验等。
8. 环境友好性:塑胶制品应符合环保要求,遵循国家和行业相关标准,比如符合RoHS指令的限制物质含量要求。
二、检验方法1. 外观检验:通过目测和触摸检查外观是否符合要求,主要检查表面是否平整、无划痕、气泡等缺陷。
2. 尺寸检验:使用卡尺、测量仪器等工具测量产品的尺寸,与标准尺寸进行比较,检验是否在公差范围内。
3. 力学性能检验:使用拉力试验机、弯曲试验机、冲击试验机等设备对塑胶制品进行相应的试验,检测其强度和硬度等力学性能指标。
4. 耐热性检验:将塑胶制品置于高温环境下,观察是否发生变形、熔化等现象,或使用热变形温度试验仪进行检测。
5. 耐磨性检验:使用耐磨性试验机对塑胶制品进行摩擦试验,或使用耐磨性杯法进行试验,检验其耐磨性能。
塑胶原料进料检验标准

塑胶原料进料检验标准
塑胶原料是塑料制品的基础材料,其质量直接影响着最终制品的质量。
为了保
证塑胶制品的质量稳定,对塑胶原料的进料检验至关重要。
本文将介绍塑胶原料进料检验的标准和要求。
首先,对于塑胶原料的外观检验,应该注意颜色、光泽、表面是否平整等方面。
颜色应与样品一致,光泽应良好,表面不应有裂纹、气泡等缺陷。
其次,对于塑胶原料的尺寸和形状,应该进行严格的测量和比对,确保符合产品要求。
另外,还需要对原料的密度、硬度、熔点等物理性能进行测试,以确保其符合相关标准。
在化学成分方面,塑胶原料的成分应符合国家标准或行业标准的要求。
对于不
同种类的塑胶原料,其成分要求也有所不同,应严格按照相应的标准执行。
此外,还需要对原料中的有害物质进行检测,确保不超出国家规定的限量标准,以保障产品的安全性。
除了上述基本要求外,塑胶原料的检验还需要根据具体产品的要求进行定制化
的检验标准。
比如,对于食品包装用塑料原料,需要检测其对食品的迁移性,对医疗器械用塑料原料,需要检测其生物相容性等特殊要求。
在实际检验中,应该采用合适的检测设备和方法,确保检验结果的准确性和可
靠性。
同时,还需要建立完善的检验记录和档案,以备日后查证和追溯。
总之,塑胶原料的进料检验是保证塑胶制品质量稳定的重要环节。
只有严格执
行相关标准和要求,才能有效地保障塑胶制品的质量和安全性。
希望本文介绍的塑胶原料进料检验标准和要求能够为相关从业人员提供参考,促进塑胶制品行业的健康发展。
塑胶件外观检验标准
塑胶件外观检验标准塑胶件的外观检验标准通常根据具体的产品和行业来确定,以下是一些可能适用的一般性标准和考虑因素:1. 色泽:* 颜色一致性:检查塑胶件的颜色是否与规定的标准一致。
* 色差:使用色差仪等设备测量色差,确保在可接受范围内。
2. 表面质量:* 气泡和孔隙:检查表面是否有气泡、孔隙或其他缺陷。
* 流痕和熔接线:检查塑胶件表面是否有流痕或熔接线,这可能是注塑过程中的痕迹。
* 瑕疵和斑点:检查表面是否有明显的瑕疵或斑点。
3. 尺寸和形状:* 尺寸一致性:检查塑胶件的尺寸是否符合设计要求。
* 形状偏差:检查塑胶件的形状是否在允许的范围内。
4. 标志和标签:* 标志一致性:如果有印刷或标志,确保其清晰、准确。
* 标签附着:检查标签是否正确附着在塑胶件上。
5. 外观一致性:* 表面光泽:检查表面光泽是否一致。
* 图案一致性:如果有图案或纹理,确保一致性。
6. 注塑瑕疵:* 短射、翻模等:检查是否有短射、翻模、异物等注塑过程引起的缺陷。
7. 耐用性和稳定性:* 耐候性:如果塑胶件暴露在外部环境,检查其耐候性。
* 稳定性:确保塑胶件在各种条件下保持稳定性,例如温度变化、湿度等。
8. 检测设备:* 使用合适的检测设备:如显微镜、光学仪器、色差仪等,确保检验的准确性。
9. 检验频率:* 确定检验频率:根据生产批次和质量要求确定外观检验的频率。
10. 记录和报告:* 记录检验结果:记录每次检验的结果,包括任何不合格项。
* 报告:生成外观检验报告,明确说明合格和不合格项。
请注意,具体的外观检验标准可能会因行业、产品类型和制造过程的不同而有所变化。
建议参考相关的国际、行业或公司标准以确保符合特定要求。
塑胶件类产品检验要求及方法
指导文件塑胶件类产品检验要求及方法REV 版本APAGE页码 3 of 106.3 表面质量检验6.3.1 区域定义使用罗马数字和英文字母组成的编码指示塑胶制品不同等级的表面或区域,表面的重要程度用罗马数字分类区分,最终使用者目视频率用英文字母排列区分。
①Ⅰ类:重要的外部表面。
包括:外壳制件的产品正面、上面或指定面的表面,或其它制件与外壳组装后露在产品正面、上面或指定面的表面。
②Ⅱ类:除Ⅰ类外,次要的外部表面。
③Ⅲ类:内部表面。
④ A面:最终使用者经常看得到的表面。
⑤ B面:最终使用者可以看得到的表面,但正常的操作使用中很少注意到的。
⑥ C面:最终使用者看不到的表面,但在产品组装、维修过程中可以看到的。
6.3.2 检验检验方法及接收标准塑胶制品外观检验使用“时间和距离”的目视检验方式<表1>,当在指定时间和距离内发现不良缺陷时,参考<表2>内容来判定接收或拒收。
<表1>指导文件塑胶件类产品检验要求及方法REV 版本APAGE页码 4 of 10 <表2>6.4 丝印检验6.4.1 丝印标准文字、图案位置依图纸图面要求,无偏斜、模糊、重影、针孔等缺陷。
6.4.2 附着力试验指导文件塑胶件类产品检验要求及方法REV 版本APAGE页码7 of 109.2·SJ/T 10628-1995塑料件尺寸公差(引用中华人民共和国电子行业标准)9.2.1公差等级的选用(引用标准5)*公差测量条件a.标准测量温度为20±2℃b.相对温度为(65±5)%c.待塑料件成型后24h及“后处理”后进行测量指导文件塑胶件类产品检验要求及方法REV 版本APAGE页码8 of 10 9.2.2公差等级及数值(引用标准4.2)指导文件塑胶件类产品检验要求及方法REV 版本APAGE页码9 of 109.3·GB/T 1804 一般公差未注公差的线性和角义尺寸的公差(引用中华人民共和国国家标准)9.3.1线性尺寸的极限偏差数值表(引用标准5.1)9.3.2 倒圆半径和倒角高度尺寸的极限偏差数值表(引用标准5.1)9.3.3 角度尺寸的极限偏差数值表(引用标准5.2)9.4 GB/T 1184形状和位置公差未注公差值 (引用中华人民共和国国家标准)9.4.1 直线度和平面度的未注公差值9.4.2垂直度未注公差值指导文件塑胶件类产品检验要求及方法REV 版本APAGE页码10 of 10 9.4.3对称度未注公差值。
塑胶类原材料检验要求及检验方法
塑胶类原材料检验要求及检验方法塑胶材料是一种常见的工程和消费品材料,广泛应用于各个领域。
为了确保塑胶制品的质量和安全性,需要对塑胶类原材料进行检验。
本文将介绍塑胶类原材料的检验要求及检验方法。
一、塑胶类原材料的检验要求:1.外观检验:检查原材料的外观质量,包括颜色、纹理、气泡等,确保外观无明显缺陷。
2.物理性能检验:检验原材料的物理性能,包括密度、硬度、强度、伸长率等。
这些参数反映了原材料的力学性能,对于不同的塑胶制品有不同的要求。
3.化学成分检验:检验原材料的化学成分,确保原材料符合规定的化学成分要求。
化学成分通常包括主要的聚合物成分、添加剂等。
4.热性能检验:检验原材料的热性能,包括热变形温度、热稳定性、燃烧性等。
这些参数与原材料在高温和火灾条件下的表现相关。
5.毒性检验:检验原材料的毒性,确保原材料不存在对人体有害的物质,以保证制成的制品对人体无害。
6.密度检验:检验原材料的密度,确保原材料的密度在一定范围内,以保证塑胶制品的质量。
二、塑胶类原材料的检验方法:1.外观检验:直接观察原材料的外观,检查是否有颜色不均、纹理不清晰、气泡、裂纹等缺陷。
2.物理性能检验:(1)密度检验:采用比重计或质量与体积法测量原材料的密度。
(2)硬度检验:采用硬度计测量原材料的硬度,常用的方法有巴氏硬度法、洛氏硬度法等。
(3)强度检验:采用拉伸试验机对原材料进行拉伸试验,测量最大拉断力和伸长率等参数。
3.化学成分检验:采用化学分析技术对原材料进行化学成分分析,常用的方法有红外光谱分析、质谱分析、核磁共振分析等。
4.热性能检验:(1)热变形温度检验:采用热变形温度试验仪对原材料进行热变形温度测试。
(2)热稳定性检验:采用热重分析法对原材料的热稳定性进行分析。
(3)燃烧性检验:使用燃烧试验仪对原材料进行燃烧性能测试,评估其燃烧性能及烟雾产生等参数。
5.毒性检验:采用活体实验或化学分析方法对原材料进行毒性测试,确保原材料的毒性符合相关标准。
塑胶件检验标准
塑胶件检验标准塑胶件作为现代工业制造中不可或缺的一部分,其质量的稳定与可靠性直接关系到产品的使用性能和安全性。
因此,建立科学的塑胶件检验标准显得尤为重要。
本文将从材料选择、外观质量、尺寸偏差、力学性能等方面,对塑胶件检验标准进行详细介绍。
首先,材料选择是塑胶件质量的基础。
塑料材料的种类繁多,不同的材料具有不同的特性,因此在使用前需要进行严格的材料检验。
常见的塑料材料有聚丙烯、聚乙烯、聚苯乙烯等,这些材料的密度、硬度、耐热性等指标都需要符合相应的标准要求。
其次,外观质量是塑胶件检验中的重要环节。
外观质量的好坏直接影响产品的美观程度和市场竞争力。
在外观检验中,需要关注产品的表面光洁度、色泽均匀度、无气泡、无瑕疵等方面,以确保产品外观的良好。
再次,尺寸偏差是影响塑胶件质量的重要因素之一。
在生产过程中,尺寸偏差可能会导致产品的装配不良甚至无法使用。
因此,在尺寸检验中,需要严格按照产品图纸要求进行测量,确保产品尺寸的精准度和一致性。
最后,力学性能是塑胶件检验中的关键环节。
不同的塑料材料具有不同的力学性能指标,如抗拉强度、弯曲强度、冲击强度等。
在力学性能检验中,需要通过相应的测试设备对产品进行力学性能测试,以确保产品在使用过程中具有良好的耐久性和安全性。
综上所述,建立科学的塑胶件检验标准对于保障产品质量和用户安全至关重要。
通过严格的材料选择、外观质量、尺寸偏差和力学性能检验,可以有效提高塑胶件的质量稳定性,满足市场需求,实现经济效益和社会效益的双赢局面。
希望本文所述内容能够对塑胶件生产企业和相关人员有所帮助,促进行业的健康发展。
塑胶件检验标准
塑胶件检验标准塑胶件作为现代工业制造中不可或缺的一部分,其质量的稳定性和可靠性对产品的性能和品质有着至关重要的影响。
因此,建立科学合理的塑胶件检验标准,对于保障产品质量、提高生产效率、降低生产成本具有重要意义。
本文将就塑胶件检验标准进行探讨,以期为相关行业提供参考。
首先,塑胶件的外观质量是其质量评定的重要指标之一。
在进行外观检验时,应该注意塑胶件的表面是否平整,有无气泡、疤痕、色差等缺陷。
同时,还需要检查塑胶件的尺寸和形状是否符合设计要求,是否存在变形、翘曲等问题。
外观质量的合格与否直接关系到产品的美观度和使用寿命,因此在检验过程中要严格把关。
其次,塑胶件的物理性能也是需要进行检验的重点内容之一。
在进行物理性能检验时,应该重点关注塑胶件的拉伸强度、冲击强度、硬度等指标。
这些指标直接关系到塑胶件的使用性能,对于不同用途的塑胶件,其物理性能指标也会有所不同,因此在检验时需要根据具体情况进行合理的设置。
另外,塑胶件的化学性能也是需要进行检验的重要内容之一。
在进行化学性能检验时,应该重点关注塑胶件的耐热性、耐候性、耐腐蚀性等指标。
这些指标直接关系到塑胶件在不同环境下的使用性能,对于需要在特殊环境下使用的塑胶件,其化学性能指标更是需要引起重视。
最后,塑胶件的环保性能也是需要进行检验的重要内容之一。
在进行环保性能检验时,应该重点关注塑胶件的有害物质含量是否符合相关标准要求,是否对环境造成污染。
这些指标直接关系到塑胶件的可持续发展性能,对于现代社会对环保要求越来越高的背景下,塑胶件的环保性能也越来越受到重视。
总之,塑胶件的检验标准是保障产品质量、提高生产效率、降低生产成本的重要手段。
通过建立科学合理的塑胶件检验标准,可以有效地提高塑胶件的质量稳定性和可靠性,促进相关行业的健康发展。
希望本文的内容能够对相关行业提供一定的参考和帮助。